



SLS vs SLA 3D-printen: Belangrijkste verschillen en hoe te kiezen
3D-printtechnologie biedt professionals en hobbyisten verschillende printmethoden.
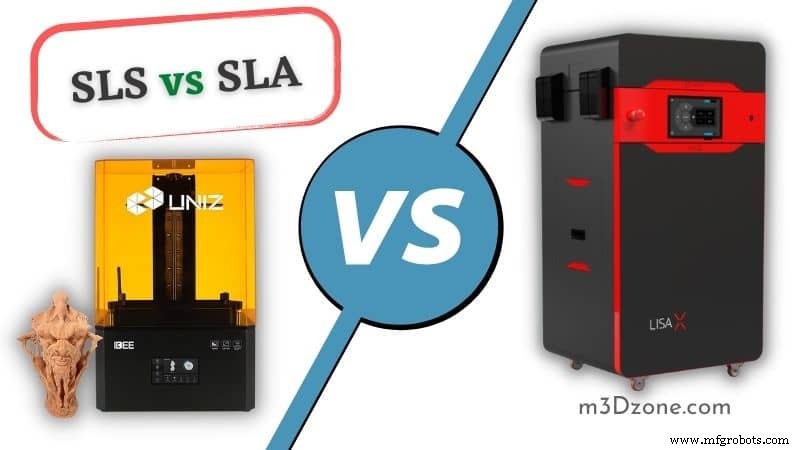
Één van die methoden is stereolithografie of SLA-printen. SLA-technologie gebruikt een enkele laserstraal gericht op een specifiek punt om vloeibaar hars te verharden.
Verharde hars resulteert in het verfijnde 3D-object.
Bij SLS of Selective Laser Sintering projecteert de machine een laserstraal die het poeder samen sintert om het beoogde 3D-geprinte deel te vormen.
SLS vs SLA in 3D-printen
Zowel SLA als SLS 3D-printtechnologie behoren tot additieve productietechnologie. Echter, SLS behoort tot de poederbed-fusie familie, terwijl SLA tot de vloeibare hars familie behoort.
Daarnaast produceert SLA-technologie 3D-objecten met een uitstekende oppervlakte-afwerking, vergelijkbaar met gespruiten 3D-onderdelen.
Dit artikel leidt je door uitgebreide informatie over 3D-printtechnologie, met name de technologische verschillen. Zo sta je in een optimale positie om de methode te kiezen die past bij jouw 3D-printbehoeften.
De drie primaire 3D-printtechnologieën
1. Stereolithografie (SLA) 3D-printtechnologie
3D-printingenieurs vonden SLA-printers rond 1980 uit. De technologie gebruikt een UV-licht laserstraal in het 3D-onderdelen productieproces.
Opvallend is dat de SLA-printer de laserstraal gebruikt om vloeibare hars te verharden tijdens het printproces.
3D-printprofessionals en hobbyisten verwijzen naar het SLA-printproces als fotopolymerisatie. Zodra de UV-laser de vloeibare hars verhardt, verzolidariseert het, waardoor het 3D-geprinte deel ontstaat.
Voordelen van Stereolithografie of SLA-printmethode
- Print nauwkeurigere objecten
- Print heldere details
- Print gladde afwerking
- Biedt veelzijdigheid
- Variëteit in materiaalkeuze
- Kortere printtijd
- Print complexe patronen
Nadelen van SLA-printmethode
- Gebruikt duur materiaal
- Hars is giftig
- Produceren niet-herbruikbaar afval
- Ondersteuning nodig
- Vereist frequente lasercalibraties
Toepassingen van de SLA-printmethode
De 3D-printgemeenschap gebruikt Stereolithografie of SLA-printtechnologie in tal van toepassingen. Belangrijkst gebruiken ze SLA-printers bij het maken van functionele onderdelen, gieten en patronen in de volgende sectoren:
- Productontwerp
- Tandheelkunde
- Audiologie
- Onderwijs
- Techniek
- Sieraden
- Gezondheidszorg
2. Selective Laser Sintering of SLS 3D-printtechnologie
Selective Laser Sintering of SLS-technologieën vertegenwoordigen poederbed-additieve 3D-printprocessen. Het is de populairste en meest voorspelbare additieve productietechnologie voor industriële toepassingen.
SLS-printers gebruiken een UV-licht laserstraal om poederdeeltjes te smelten en te fuseren tot een 3D-geprinte deel. Belangrijk: de laserkracht verschilt per SLS-printer en bepaalt welk materiaal de printers kunnen gebruiken.
Voordelen van SLS 3D-printmethode
- Hoge resolutieniveaus
- Snelle doorlooptijd
- Hoge trekkingsterkte
- Biedt brede materiaalselectie
- Gebruikt voor complexe geometrieën
- Biedt uitstekende dimensionale nauwkeurigheid
- Lagere printkosten
- Gemakkelijk batchprinten
- Geen ondersteuningsstructuren nodig
Nadelen van Selective Laser Sintering of SLS 3D-printmethode
- Geprinte delen zijn bros
- Moeilijke na-verwerkingsprocedures
- Materiaal niet herbruikbaar
- Overstap van FDM, SLA naar SLS moeilijk
- Beperkte variëteit in grondstoffen
Toepassingen van Selective Laser Sintering of SLS 3D-printmethode
SLS-technologie werkt het beste in functioneel prototypen en de technische industrie. Andere toepassingen van SLS-printtechnologie omvatten:
- Automotief ontwerp
- Snelle productie
- Luchtvaarthardware
- Medisch en gezondheidszorg
- Hulpmiddelen, features en tools
- Gietpatronen
- Vormgeven van complexe kunststofonderdelen
3. Fused Deposition Modeling of FDM 3D-printtechnologie
Fused Deposition Modeling of FDM is een additieve 3D-printproces. Belangrijk: additieve productie verwijst naar het produceren van objecten door lagen materiaal toe te voegen tot de productie compleet is.
FDM is ook bekend als Fused Filament Fabrication. Daarnaast staat het hoog in populariteit onder 3D-printtechnologieën.
De technologie stelt verschillende printers in staat hetzelfde filamenteer materiaal te gebruiken zoals PLA, ABS of PETG.
De verwarmde printernozzle extrudeert en deposeert deze thermoplastische filamenten in het printbed laag voor laag. De gesmolten filamentlagen koelen af tot het geënvisioneerde 3D-object.
Voordelen van Fused Deposition Modeling Technologie
- Herbruikbaar filament
- Eenvoudige ergonomie
- Brede keuze aan materialen
- Minder complex
- Compact ontwerp
- Cloud-server printen mogelijk
- Budget- en kostenrecht
- Gemakkelijk draagbaar
Nadelen van Fused Deposition Modeling Technologie
- Produceren producten met ruwe oppervlakte-afwerking
- Warp-uitdagingen zijn veelvoorkomend
- Vatbaar voor nozzleverstoppingen
- Langere printduur
- Lage trekkingsterkte
- Vereist frequente bed-calibraties
Toepassingen van Fused Deposition Modeling Technologie
- Industriële toepassingen
- Prototypen
- Cadeaus
- Prothesen
- Architectuur
- Pre-operatieve modellen
- Huishoudelijke items
- Requisieten en cosplay
SLA vs SLS. Laten we de verschillen zien!
SLA en SLS zijn additieve productie (AM) 3D-printprocessen. Beide gebruiken een laser om printlagen te traceren en op te bouwen en hebben na-verwerking nodig.
SLA-printers verharden vloeibare hars om een 3D-geprinte deel te produceren. SLS-printers sinteren daarentegen selectief het overtollige poeder tijdens het printproces.
SLA-printtechnologie produceert onderdelen met strakkere dimensionele toleranties. Aan de andere kant levert het SLS-proces rigidere objecten op die relatief goedkoper zijn dan SLA.
Ook is het SLA-proces de beste optie voor het produceren van kleinere 3D-geprinte onderdelen of features.
SLS' omringende poeder biedt een ondersteuningsstructuur aan de printlagen tijdens het printproces. In tegenstelling hiertoe ontwerpen 3D-printprofessionals SLA-onderdelen zo dat ze zichzelf gedurende de printperiode ondersteunen.
Daarnaast biedt het SLA-proces de beste resolutie van de twee. Beiden zijn bijna op een par als het gaat om printnauwkeurigheid. Echter, het SLA-proces heerst suprem met het printoppervlak.
Het SLS-proces geniet een betere doorvoer dan SLA. Dit betekent dat SLS grote enkele onderdelen of veel verschillende kleine onderdelen in één keer kan printen.
3D-printhobbyisten zijn het ermee eens dat SLS beter geschikt is om complexe 3D-ontwerpen te printen. Tegelijkertijd geloven ze dat SLA makkelijker in gebruik is.
Is SLS sterker dan SLA?
SLS print robuustere 3D-objecten dan SLA. Belangrijk: het SLS-printproces werkt wanneer de SLS-printer poeder smelt, fust en sintert met UV-licht.
De functionele prototypes geproduceerd met SLS-printers blijven substantiëler en flexibeler. Dit baant de weg voor het produceren van stevig en flexibel industriëel toepassingsmateriaal geschikt voor mechanische doeleinden.
Daarentegen produceert SLA-printen 3D-objecten met uiterst gedetailleerde onderdelen. Ook heeft SLA 3D-geprinte onderdelen met een gladde en fijne oppervlakte. De objectsterkte blijft echter zwakker dan SLS-geprinte onderdelen.
Opvallend is dat het niet betekent dat SLA-geprinte onderdelen volledig zwak zijn. Afhankelijk van het type en de hoeveelheid hars die gebruikt wordt, zijn SLA-geprinte onderdelen substantieel maar relatief bros.
Is SLS sterker dan FDM?
Ja! SLS is sterker dan FDM!
Je kunt SLS alleen printen met poederachtig nylon. FDM-printen biedt daarentegen een breed scala aan materialen.
Bij FDM-printen omvatten de materialen die je kunt gebruiken PETG, ABS, PLA en Nylon. Daarnaast blijven SLS 3D-geprinte onderdelen robuuster en duurzamer dan FDM-geprinte. Dit is te wijten aan technologische verschillen.
Verder produceren FDM-printers 3D-geprinte onderdelen wanneer de nozzle gesmolten filament extrudeert en het materiaal laag voor laag op het printbed deposeert. Uiteindelijk binden de geprinte lagen bij afkoeling, maar fuseren nooit.
Daarentegen smelt, fust en sintert de SLS-printer poederachtig nylon om 3D-geprinte onderdelen te creëren. Kortom: gefuseerde stukken bewijzen sterker dan slechts gebonden delen.
Bovendien is FDM-printen met nylon niet de beste optie, omdat nylon gemakkelijk warpt en krimpt bij FDM.
Is SLA robuuster dan FDM?
SLA en FDM blijven populaire 3D-printmethoden voor zowel professionals als hobbyisten. Opvallend bieden ze:
- Ontwerpvrijheid voor prototypes
- Algemene onderdelenfabricatie
- Kortlopende productie
- Capaciteit om vergelijkbare 3D-onderdelen te produceren
Echter, als hobbyist of professional wil je misschien een diepgaande check voor details doen, omdat dit de meest geschikte 3D-printmethode tussen de twee zal bepalen.
Over het algemeen variëren FDM-filamenten van biologisch afbreekbaar PLA-materiaal tot zwaardere impactbestendige Kevlar. Dit maakt FDM veelzijdig voor het printen van prototypes, industriële tools en features.
FDM is sterker dan hars-geprinte 3D-onderdelen. Ook overtreft FDM SLA wat impactweerstand en trekkingsterkte betreft.
Ook populaire kunststof filamenten zoals PLA, ABS, PETG, PET, Nylon en Polycarbonaten produceren betere 3D-geprinte onderdelen dan standaardhars.
Let op: zware hars blijft sterker dan deze kunststof filamenten, in tegenstelling tot gewone hars.
Hoe SLA werkt
Software
SLA 3D-printen vereist het ontwerpen van een 3D-model met CAD-technologie. CAD-bestanden zijn digitale bestanden die je beoogde 3D-objecten vertegenwoordigen.
Niet zeker welke software te gebruiken voor 3D-printen? Lees dit artikel dat verschillende 3D-modellerings- & slicing-software dekt.
SLA 3D-printproces
Het SLA 3D-printproces begint wanneer de laser de eerste printlaag in de gevoelige hars bestraalt. Op het moment dat de laser raakt, verzolidariseert de vloeibare hars.
De SLA-printer heeft een computer-gecontroleerde spiegel. Deze spiegel leidt de laser om de juiste dwarsdoorsnedes van de al geprinte lagen te raken.
Opvallend: de meeste SLA-desktopprinters werken omgekeerd. Daarom wijst de laser naar boven naar het printerbed. Het build-platform begint langzaam en stijgt naarmate het proces vordert.
Direct nadat de printer de eerste laag deposeert, stijgt het platform afhankelijk van de laagdikte. Dit stroomt additionele hars onder de geprinte laag.
De laser bestraalt en verhardt de volgende dwarsdoorsnede van lagen. De printer herhaalt dit proces tot de voltooiing van het gehele object.
Na-verwerking
Zodra de SLA-printer een object voltooit, stijgt het build-platform uit de tank en loopt overtollige hars af. Vervolgens moet je het model van het build-platform halen.
Daarna was je overtollige hars af en plaats je het in een UV-oven voor de finale verharding.
Hoe werkt SLS?
Het SLS-printproces werkt met een SLS-printer. De printer gebruikt een laser als energiebron.
SLS-printproces
De SLS-printer verspreidt een dunne laag poeder bovenop de build-plate. Vervolgens verhit het het poeder tot temperaturen onder het smeltpunt.
Daardoor vindt de laser het makkelijker om de temperatuur van een specifiek deel van het poederbed te verhogen terwijl het beweegt om het printmodel te verfijnen.
De laser smelt selectief poeder van kunststofmateriaal, fuseert ze tot 3D-geprinte onderdelen. De SLS-printer gebruikt Laser Powder Bed Fusion (LPBF), een geavanceerde tak van additieve productietechnologie.
De SLS-printer gebruikt data van het CAD-model om de laser te sturen. Opvallend: het niet-gefuseerde poeder ondersteunt het printen, waardoor ondersteuningsstructuren overbodig worden. Dit verlaagt de printkosten.
Tijdens het printen daalt het platform met een laag in het build-platform. Dit stelt de laser in staat de volgende printlaag te raken om te verfijnen. De printer herhaalt dit proces laag voor laag tot het SLS-geprinte deel gerealiseerd is.
SLS-afkoelproces
Wanneer de SLS-printer het printen voltooit, koelt de build-kamer af. De build-kamer koelt van binnen en buiten de behuizing, zodat het 3D-geprinte deel optimale mechanische eigenschappen realiseert.
Als het model de vereiste mechanische eigenschappen verkrijgt, blijft het veilig van de mogelijkheid van warping of krimp.
SLS-model na-verwerking
Je moet het 3D-geprinte object aan het einde van het print- en afkoelproces van het build-platform halen. Ook reinig je eventueel overtollig poeder eraf.
Hobbyisten kunnen ongebruikt of overtollig poeder hergebruiken om verspilling te minimaliseren en het printproces milieuvriendelijk te maken.
Verder kun je SLS-geprinte onderdelen nadien na-verwerken door media blasting of tumbling.
Conclusie
De SLS en SLA 3D-printtechnologieën blijven de drijvende kracht achter de meeste 3D-printvoordelen en industriële toepassingen die in de laatste jaren waargenomen zijn.
Beide methoden gebruiken laserstraaltechnologie. Daarnaast is de lasertechnologie nauwkeurig en elimineert de behoefte aan verwarmers en hot ends. Meer nog, het voorkomt object warping.
SLA werkt met fotopolymerhars en niet metaal. In tegenstelling hiermee werkt SLS met sommige polymeren en metalen zoals staal en titanium.
3d printen
- CNC-bewerking vs 3D-printen: Belangrijkste Verschillen Uitgelegd
- Wielen vs. Lenkrollen: De Belangrijkste Verschillen Begrijpen
- O-Ringen vs. Pakkingen: Hun Rollen en Belangrijkste Verschillen Begrijpen
- IJzer vs. Staal: Belangrijkste Verschillen Uitgelegd
- Frezen vs. Slijpen: de belangrijkste verschillen uitgelegd
- 3D-printen vs. Additive Manufacturing: de belangrijkste verschillen begrepen
- Raft vs Brim in 3D-printen: de belangrijkste verschillen begrepen
- Infill vs. Shell In 3D-Printen: Hun Rollen En Verschillen Begrijpen
- Ringetjes vs. pakkingen: Belangrijkste verschillen uitgelegd
- DC vs. AC Motoren: Belangrijkste Verschillen en De Juiste Keuze voor Uw Toepassing
- De drukkerijindustrie begrijpen: sleutelrollen en diensten