



Cura PETG Instellingen Meesteren: Expert Profielen voor Perfecte 3D-prints
PETG is na PLA het meest gebruikte polymere in 3D-printen. Het is een gemodificeerde versie van het plastic van frisdrankflessen, met een lagere smelttemperatuur en betere extrudeerbaarheid. Ten opzichte van PLA is PETG zachter maar zwaarder. Sommige filamenten hebben variërende doorzichtigheid en bereiken goede transparantie – esthetisch en handig voor projecten met verlichting. Het heeft een hogere werkingtemperatuur en is beter voor buitengebruik.
Voor PETG: bedtemperatuur 70°C+, printtemperatuur 220–240°C. Ventilator uit voor de eerste lagen, printsnelheid 30–50 mm/s. Let op stringing, bedadhesie en laagscheiding (delaminatie); retractie-instellingen zijn cruciaal.
Problemen met PETG
PETG kan erg "stringy" zijn, maar met goed gekalibreerde retracties of een snelle hittegun-behandeling zijn de dunne plastic haren te verwijderen. Bedadhesie is een zorg: voor sommigen plakt het niet genoeg, voor anderen te veel (model vastkletsen). Slechte laagbinding kan ook problemen geven, maar is meestal in de slicer te managen.
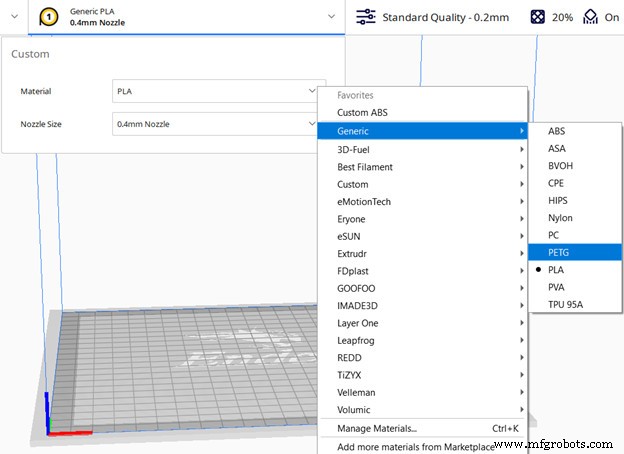
Cura's standaard PETG-profiel inschakelen (als startpunt)
Cura heeft ingebouwde profielen voor bekende merken – slim om die als basis te nemen en kleine aanpassingen te doen. Geen merk in de lijst? Start met een generiek PETG-profiel.
Laaghogte
Laaghogte beïnvloedt printtijd, detail en sterkte. Hogere laag = sneller, maar minder detail en sterkte. Voor PETG wordt een dunne laag aanbevolen om delaminatie te voorkomen. Een studie toont aan: grotere verhouding laaghogte/neusgrootte = kleinere kluft tussen lagen = betere sterkte. Dus bij grotere laag, gebruik een grotere neus. Je kunt een grotere neus emuleren door de extrusiebreedte te verhogen, maar niet meer dan 125–150% van de echte neus (bijv. 0,6 mm voor 0,4 mm neus).
Fijnafstelling
Print testen met kleine laaghogte-variaties tot je de perfecte waarde vindt.
Ideale PETG Laaghogte:
- Detail: 25% van neusgrootte/extrusiebreedte (0,1 mm voor 0,4 mm neus)
- Algemeen best: 25–40% (0,15 mm voor 0,4 mm neus)
- Snelle prints/prototypes: 50–80% (0,2–0,3 mm voor 0,4 mm neus)
Printtemperatuur
PETG is minder vergelijkend dan PLA. Te laag = stringing en slecht detail; te hoog = delaminatie. Hogere temperatuur = betere laagadhesie, maar minder detail.
Fijnafstelling
Print een temperatuurkalibratietoren en verander de extrusietemperatuur na een vaste afstand. Na afdrukken zie je het optimale bereik voor laagadhesie en detail.
Ideale PETG Printtemperatuur: 220–240°C
Bedtemperatuur
PETG plakt soms te goed, soms te slecht. Met glasbedden kan het model stukken glas mee trekken. Een goede losmiddel (lijmstift) is essentieel. Een studie toont aan: iets hogere bedtemperatuur dan de glasovergangstemperatuur van het filament verbetert adhesie aanzienlijk. Polymers hebben een glasovergangstemperatuur (Tg); boven deze drempel verandert het van broos/duur naar duktil/zacht. PETG Tg ≈ 80°C. Stel bed in op minimaal 70°C of hoger. Een uitgesproken "elephant's foot" is te verwachten, maar in de slicer of model te compenseren (fasering onderkant).
Fijnafstelling
Start op 70°C, verhog in 5°C stappen bij falen. Waarschuwing: te hoog kan bed beschadigen (model plakt te vast, laag afschuiven).
Ideale PETG Bedtemperatuur: 70–85°C
Printsnelheid
Vergelijkbaar met PLA, maar langzamer kan betere resultaten geven. Standaard Cura-instellingen zijn prima. 30–50 mm/s is een gezond bereik. Hogere reissnelheden (travel speed) kunnen stringing verbeteren; als printer 120+ mm/s aan kan, probeer het.
Fijnafstelling
Print hetzelfde deel meerdere keren met wisselende snelheden.
Ideale PETG Snelheidsinstellingen:
- Printsnelheid: 30–50 mm/s
- Eerste laag snelheid: 20–30 mm/s
- Infill snelheid: 40–60 mm/s
- Reissnelheid: 100+ mm/s (afhankelijk van printer)
Retractie
PETG is stringy door hoge temperatuur en weinig koeling, maar met juiste retracties en extra opties krijg je indrukwekkende resultaten. Een stringing-test helpt retractie af te stellen. Start met retractie-afstand: 3 mm (direct drive) of 6 mm (Bowden). Retractiesnelheid 25 mm/s is goed beginpunt. Cura-standaarden werken meestal goed.
Wat is Combing en welke instelling?
Combing schakelt retractie uit en past reismoves aan om over infill te gaan, zodat uitglijdend plastic daar wordt neergelegd. Zet op "Within infill".
Fijnafstelling
Test met wisselende retractiesnelheden en -afstanden.
Ideale PETG Retractie-instellingen:
- Retractie-afstand: 3 mm (direct drive) of 6 mm (Bowden)
- Retractiesnelheid: 25 mm/s
- Combing: AAN, ingesteld op "Within Infill"
Bed Adhesie
Zoals bij bedtemperatuur: temperatuur boven Tg verbetert adhesie sterk. Brims (éénlaags rand) vergroten contact met bed; handig voor modellen met slechte basis. Skirt is primer voor neus, niet effectief voor adhesie. Rafts (2-3 lagen onder heel model) compenseren ook oneffen bed. Lijmstift en haarspray helpen niet alleen bij slechte adhesie, maar ook bij te sterke adhesie.
Ideale PETG Bed Adhesie Instellingen:
- Bedtemperatuur: 70°C+
- Bed Adhesie Type: PEI-vel of gecoat glas
- Brim Breedte: Minimaal 10 mm
- Hulpmiddelen: Lijmstift, Haarspray
Print Koeling
Om delaminatie en warping te voorkomen: geen koeling met PETG. Eerste beste gok voor sterke delen: koeling volledig uit, behalve bij bruggen. Voor scherpe details en minder stringing: 100% ventilator na de eerste 2-3 lagen.
Fijnafstelling
Ideale PETG Koelinstellingen:
- Eerste laag ventilator: uit
- Ventilator snelheid: 0–100% (afhankelijk van detail of sterkte doel)
- Bed Adhesie Type: PEI-vel of gecoat glas
- Brim Breedte: Minimaal 10 mm
Heb je een Enclosure nodig voor PETG?
Niet strikt noodzakelijk, maar in koude kamers nuttig.
Samenvatting: Ideale Cura Instellingen/Profiel voor PETG
- Laaghogte: 25–40% van neusgrootte/extrusiebreedte (0,15 mm voor 0,4 mm neus)
- Printtemperatuur: 220–240°C
- Bedtemperatuur: 70°C+
- Bed Adhesie type: Skirt
- Retractie-afstand: 3 mm (direct drive) of 6 mm (Bowden)
- Retractiesnelheid: 25 mm/s
- Combing: AAN, "Within Infill"
- Printsnelheid: 30–50 mm/s
- Reissnelheid: 100+ mm/s (printer afhankelijk)
- Ventilator eerste lagen: uit
- Ventilator rest: 0–100% (detail vs sterkte)
3d printen
- De Finale Afwerking Beheersen voor Hoog-kwaliteit SLS-prints
- Hoe Levendige, Langdurige Kleuren in SLS 3D-printen Te Bereiken
- Professionele Afwerkingstechnieken voor FDM 3D-prints
- Poederverontreiniging: De Stille Dreiging voor Hoog-Presterend Metaal 3D-printen
- 4 expert technieken voor een flawless afwerking op FDM 3D-prints
- Meesteren van Hoog‑Kwaliteit STL Export‑instellingen voor Precieze 3D‑printing
- PLA hittestand uitgelegd: vergelijking ABS, ASA, PETG en andere 3D-printmaterialen
- Optimale PETG Instellingen voor Ender 3 Pro & V2: Perfecte Prints Garandeerd
- Cura ABS-instellingen & Profielen: Geoptimaliseerd voor elke 3D-printer
- Belangrijkste Toepassingen van Pneumatische Actuators in Moderne Automatisering
- Waarom OSGi het ideale framework is voor moderne IoT-oplossingen