



Material Jetting 3D-printen onder de knie: Fundamenten & Toepassingen
Wat is Material Jetting?
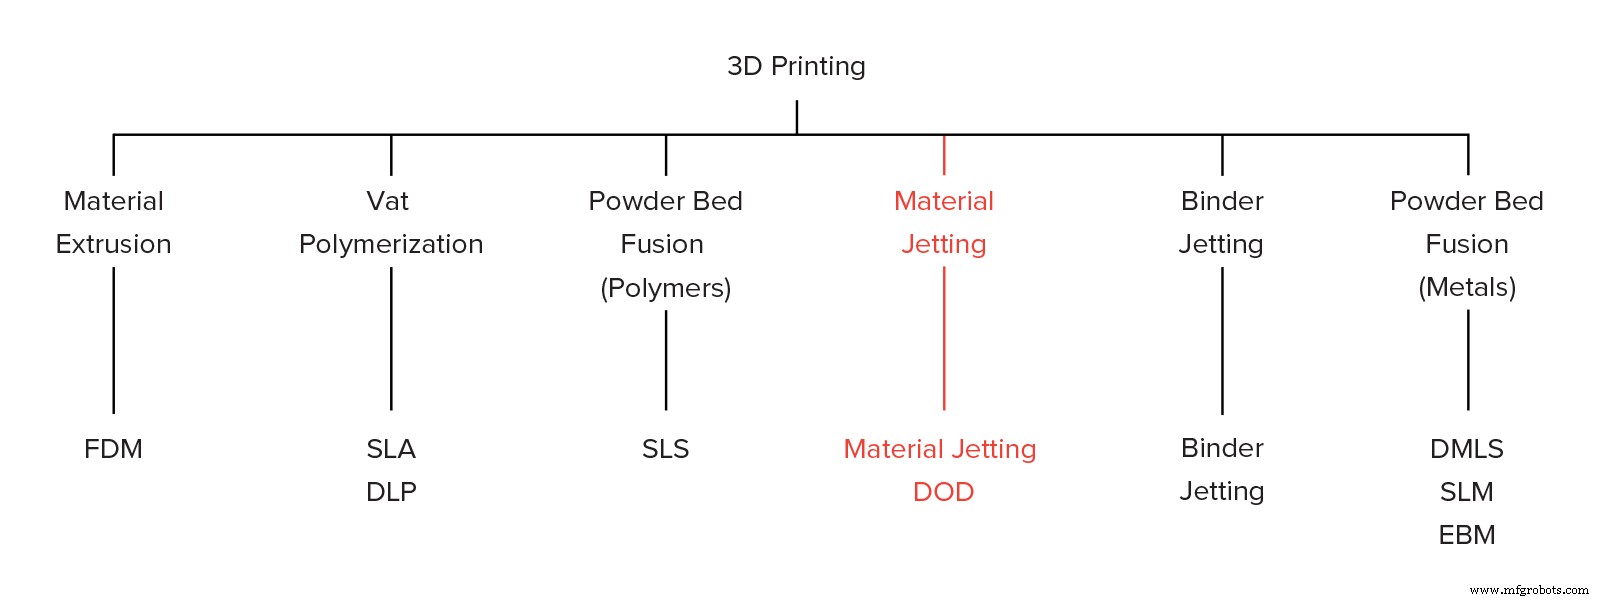
Material Jetting (MJ) is een additief productieproces dat op een vergelijkbare manier werkt als 2D-printers. Bij material jetting verspreidt een printhead (vergelijkbaar met de printheads die gebruikt worden voor standaard inkjet-printen) druppels van een fotogevoelig materiaal dat uithardt onder ultraviolet (UV) licht, wat een onderdeel laag voor laag opbouwt. De materialen die in MJ gebruikt worden, zijn thermohardende fotopolymers (acrylaten) die in vloeibare vorm komen.
MJ 3D-printen creëert onderdelen met hoge dimensionale nauwkeurigheid met een erg glad oppervlak. Multi-materiaal printen en een breed scala aan materialen (zoals ABS-achtig, rubber-achtig en volledig transparante materialen) zijn beschikbaar in Material Jetting. Deze kenmerken maken MJ een zeer aantrekkelijke optie voor zowel visuele prototypes als hulpmiddelenproductie. Niettemin heeft material jetting enkele belangrijke beperkingen die we in dit artikel presenteren.
Een variant van het MJ-proces gebruikt Drop-On-Demand (DOD) printheads om viskeuze vloeistoffen te dispenseren en was-achtige onderdelen te creëren. DOD wordt bijna uitsluitend gebruikt voor het fabriceren van investeringsgietpatronen en daarom zullen we het hier niet verder bespreken.
Hoe werkt material jetting?
Dit is hoe het MJ-printproces werkt:
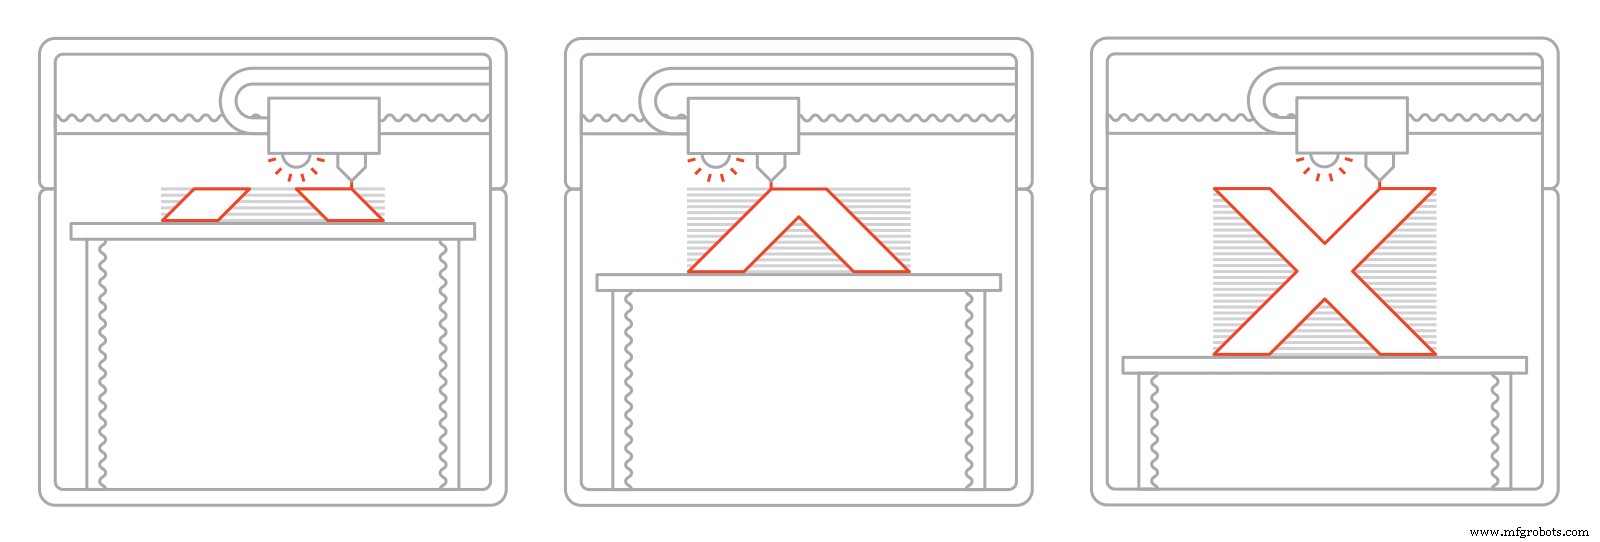
- Eerst wordt de vloeibare hars verwarmd tot 30 - 60°C om optimale viscositeit voor printen te bereiken.
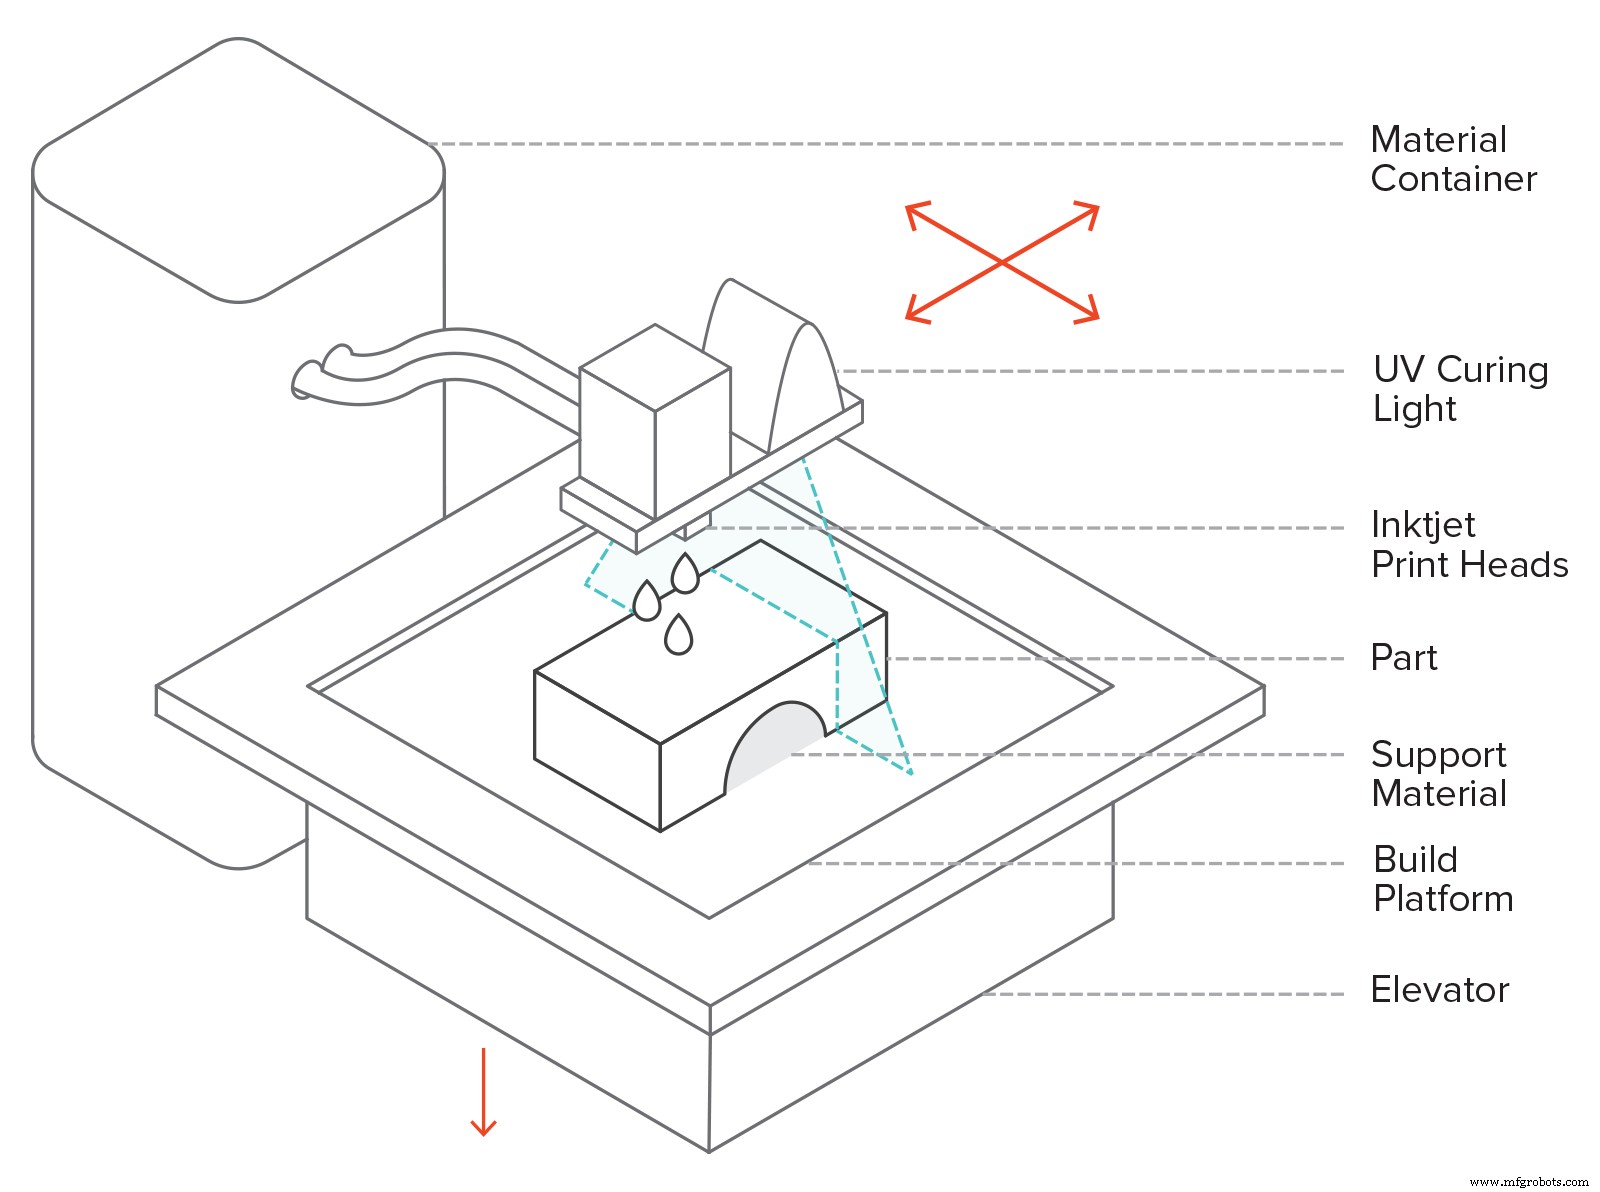
- Dan beweegt de printhead over het bouwplatform en worden honderden kleine druppels fotopolymer geject/deponeren op de gewenste locaties.
- Een UV-lichtbron die aan de printhead bevestigd is, verhardt het gedeponeerde materiaal, verzaagt het en creëert de eerste laag van het onderdeel.
- Nadat de laag compleet is, beweegt het bouwplatform omlaag één laaghogte en herhaalt het proces tot het hele onderdeel compleet is.
In tegenstelling tot de meeste andere 3D-printtechnologieën, deposeert MJ materiaal in een lijn-gewijs fashion. Meerdere inkjet-printheads zijn aan dezelfde carrier side-by-side bevestigd en deponeren materiaal op het hele printoppervlak in een enkele pass. Dit stelt verschillende heads in staat om verschillende materialen te dispenseren, dus multi-materiaal printen, vollekleur printen en het dispenseren van oplosbare ondersteunings structuren is eenvoudig en wijd gebruikt. Ondersteuningsstructuren zijn altijd vereist in material jetting en vereisen na bewerking om te worden verwijderd.
In Material Jetting wordt het vloeibare materiaal uitgehard door een proces genaamd fotopolymerisatie. Dit is hetzelfde mechanisme dat gebruikt wordt in SLA. Vergelijkbaar met SLA hebben material jetting-onderdelen homogene mechanische en thermische eigenschappen, maar in tegenstelling tot SLA vereisen ze geen additionele na-uitharding om hun optimale eigenschappen te bereiken, vanwege de zeer kleine laaghogte die gebruikt wordt.
Kenmerken van Material Jetting
Printerparameters
In Material Jetting zijn bijna alle procesparameters vooraf ingesteld door de machinefabrikant. Zelfs de laaghogte is gekoppeld aan elk specifiek materiaal, vanwege de complexe fysica van druppelveorming. De typische laaghogte die in Material Jetting gebruikt wordt, is 16 - 32 micron.
Material Jetting wordt beschouwd als een van de meest nauwkeurige 3D-printtechnologieën. MJ-systemen hebben een dimensionale nauwkeurigheid van ± 0.1% met een typische ondergrens van ± 0.1 mm (soms zo laag als ± 0.02 mm). Verbuigen kan voorkomen, maar is niet zo gemeenschappelijk als in andere technologieën, zoals FDM of SLS, omdat printen plaatsvindt bij kamertemperatuur. Om die reden kunnen erg grote onderdelen met grote nauwkeurigheid geprint worden. De typische bouwgrootte is ongeveer 380 x 250 x 200 mm, terwijl grote industriële systemen zo groot kunnen zijn als 1000 x 800 x 500 mm.
Multi-materiaal & Vollekleur printen
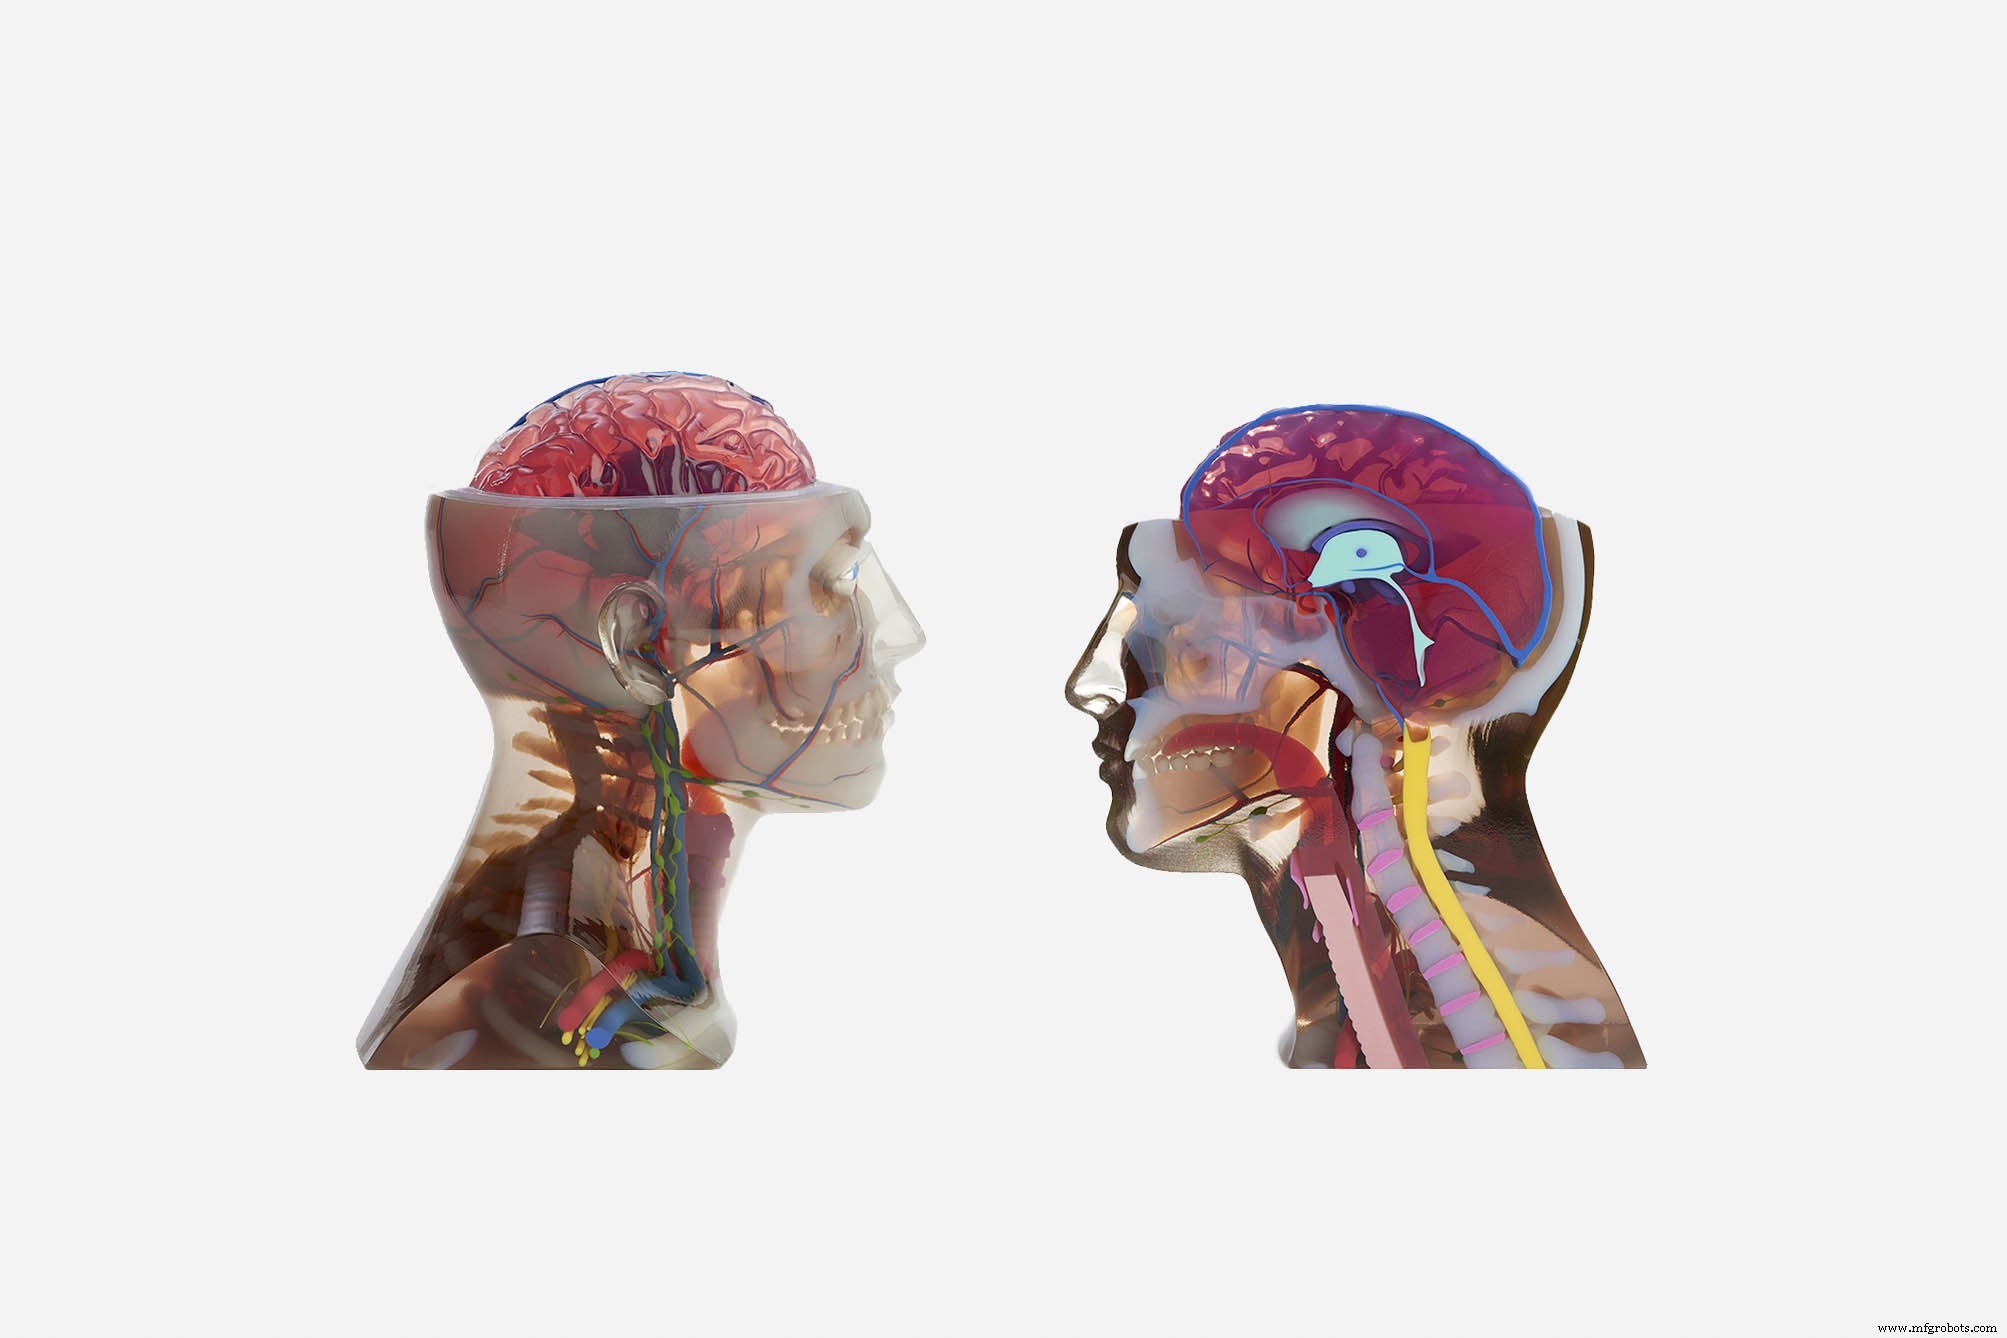
Een belangrijk voordeel van Material Jetting is de mogelijkheid om nauwkeurige multi-materiaal en multi-kleur prints te produceren die eindproducten vertegenwoordigen.
Multi-materiaal en multi-kleur printen in MJ kan op drie verschillende niveaus toegepast worden:
- Op bouwgebiedniveau, kunnen verschillende onderdelen tegelijkertijd in verschillende materialen of kleuren geprint worden, wat het productieproces versnelt.
- Op onderdeelniveau, kunnen verschillende secties van een onderdeel aangewezen worden om in ander materiaal of kleur geprint te worden (bijvoorbeeld een stijf behuizing met flexibele knoppen maken voor prototyping met haptische feedback).
- Op materiaalniveau, kunnen twee of meer printharsen in verschillende verhoudingen gemengd worden voor het dispenseren, wat een "digitaal materiaal" creëert met specifieke fysieke eigenschappen, zoals hardheid, stijfheid of tint.
Om een ander materiaal of kleur aan te wijzen aan specifieke gebieden van het onderdeel, moet het model geëxporteerd worden als afzonderlijke STL-bestanden. Bij het mengen van kleuren of materiaaleigenschappen om een digitaal materiaal te creëren, moet het ontwerp geëxporteerd worden als een OBJ- of VRML-bestand, omdat deze formaten de aanwijzing van speciale eigenschappen (zoals textuur of vollekleur) op per-vlak of per-vertex basis toestaan.
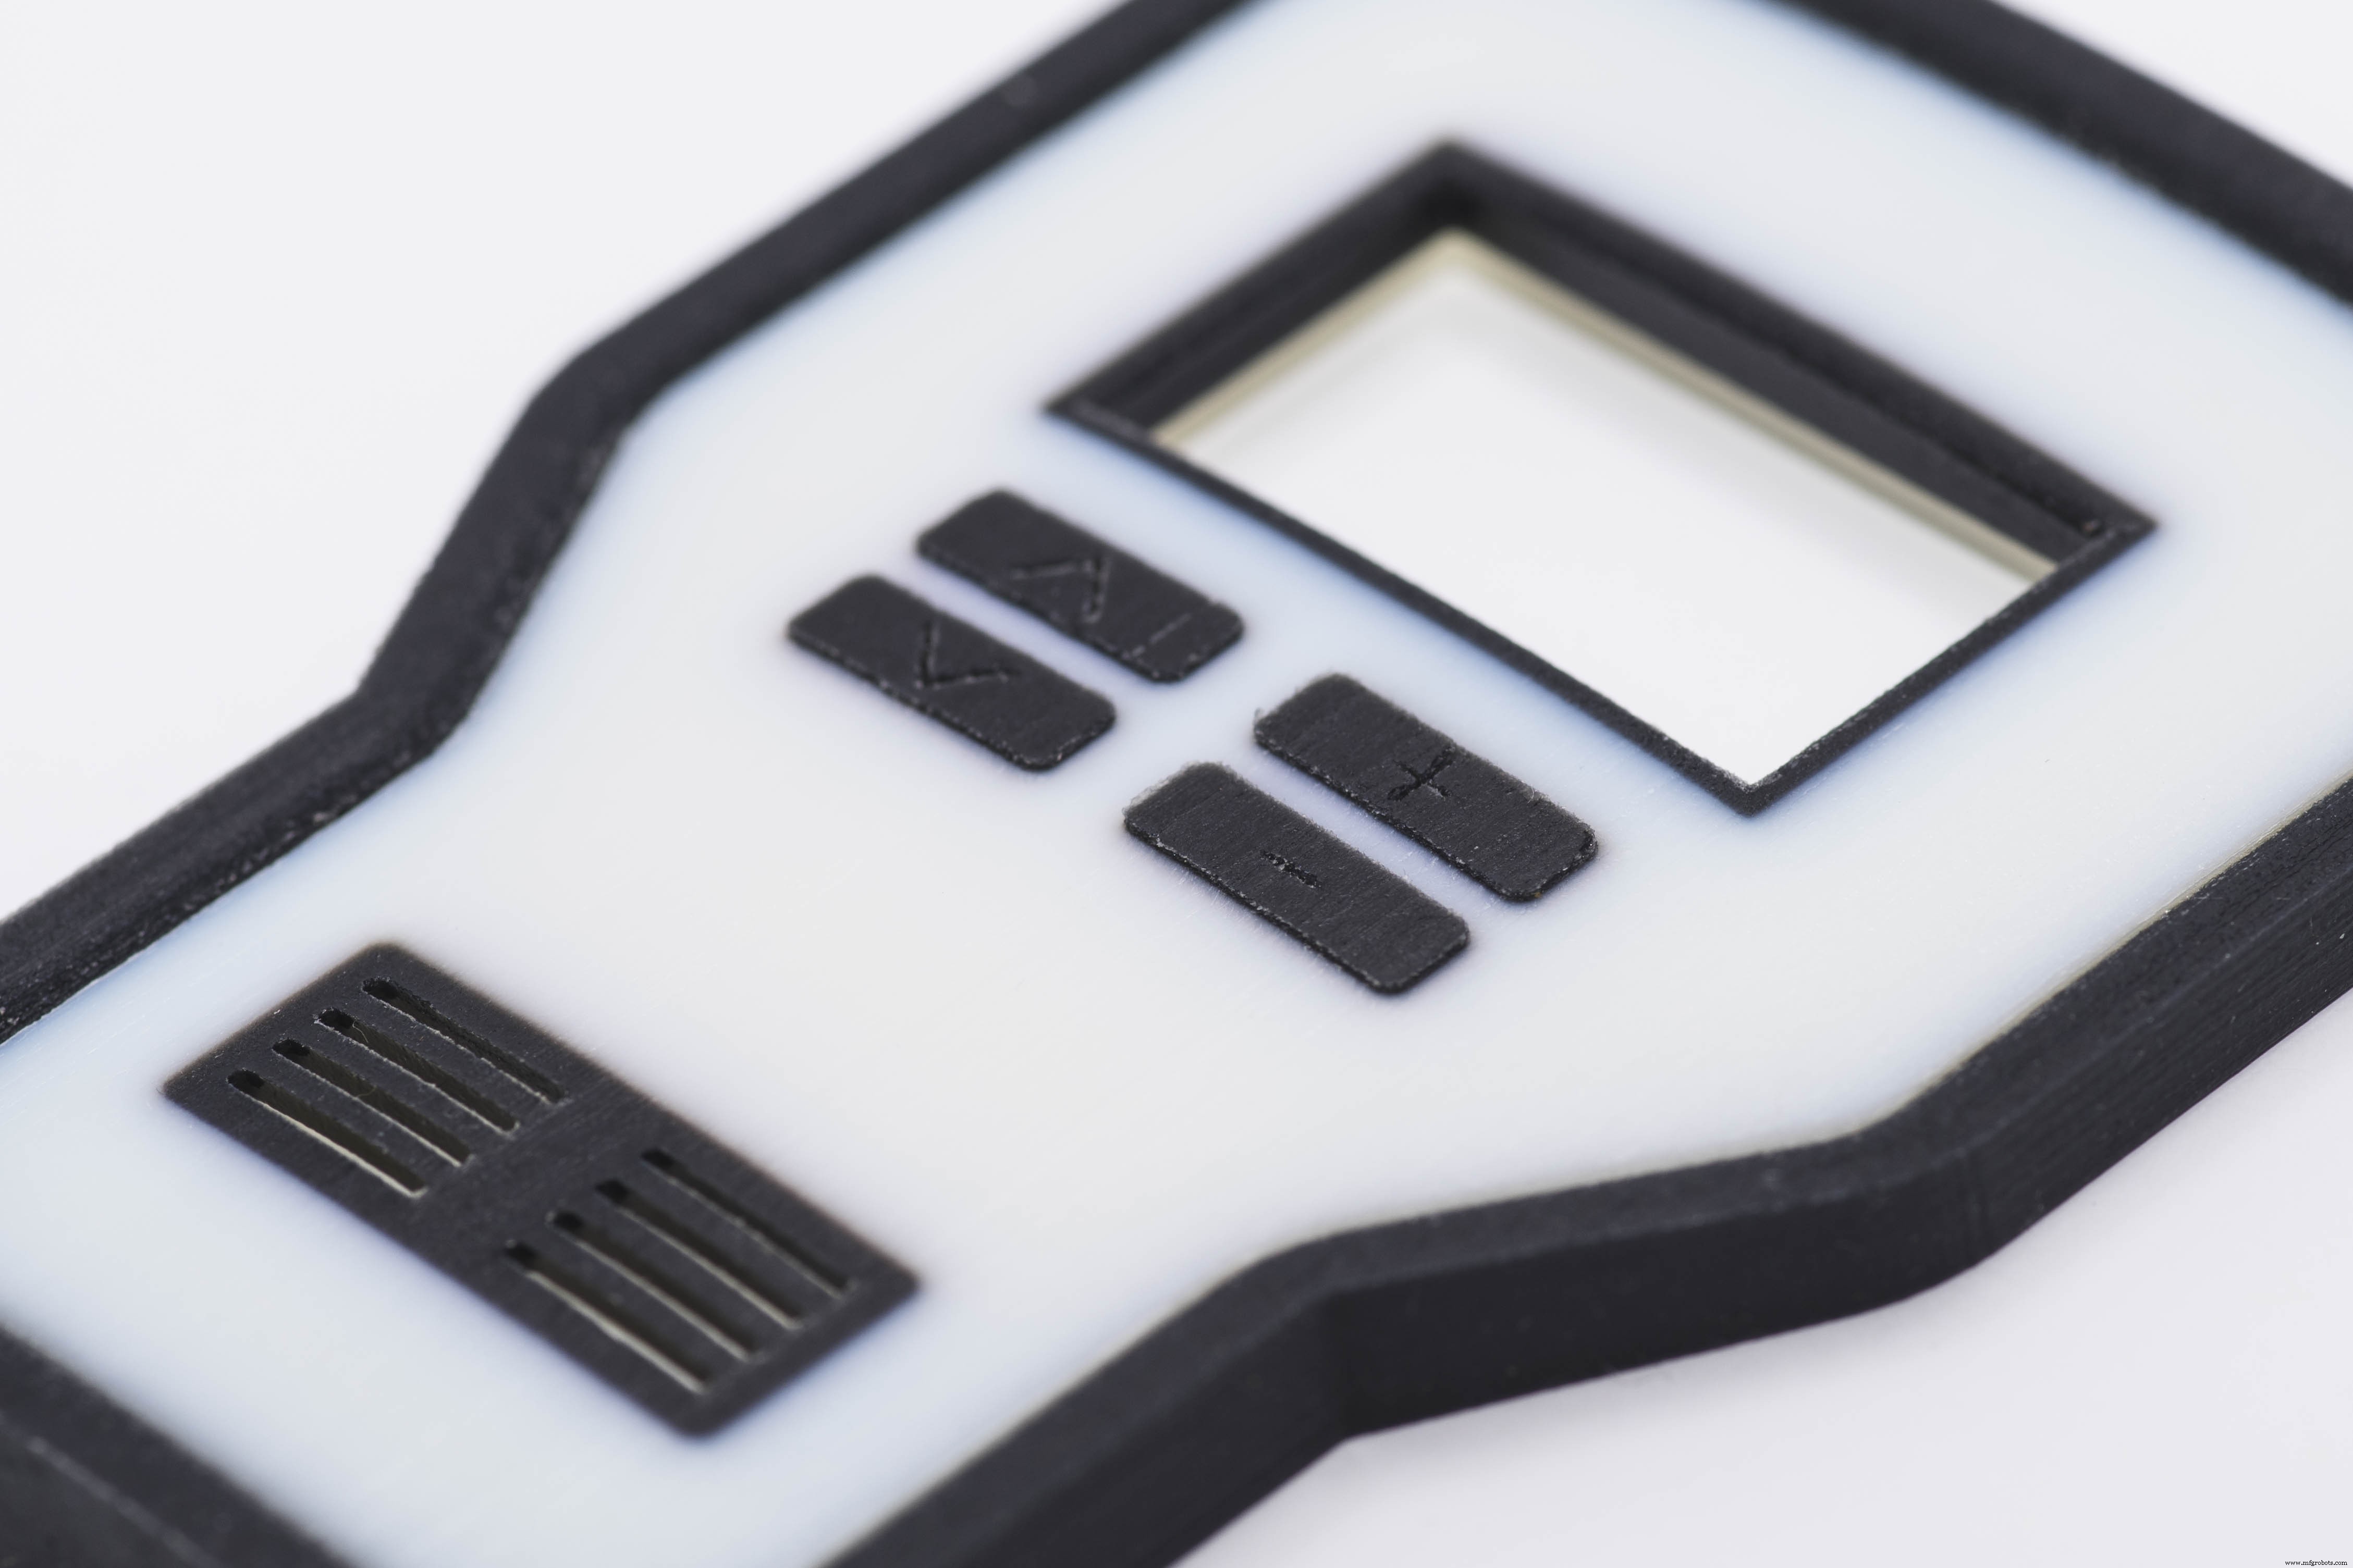
Ondersteuningsstructuur
Ondersteuningsstructuren zijn altijd vereist in Material Jetting. Ondersteuning wordt altijd geprint in een secundair oplosbaar materiaal dat na printen verwijderd kan worden met behulp van geperst water of door onderdompeling in een ultrasoon bad.
Material jetting-onderdelen kunnen erg gladde oppervlakken hebben met weinig tot geen indicatie van ondersteuning na verwijdering.
Onderdeeloriëntatie in MJ is flexibeler vergeleken met andere 3D-printtechnologieën, zoals FDM of SLA. Het is nog steeds belangrijk, aangezien het uitgebreide gebruik van ondersteuningsmateriaal de totale kosten ook verhoogt.
Mat vs. Glans
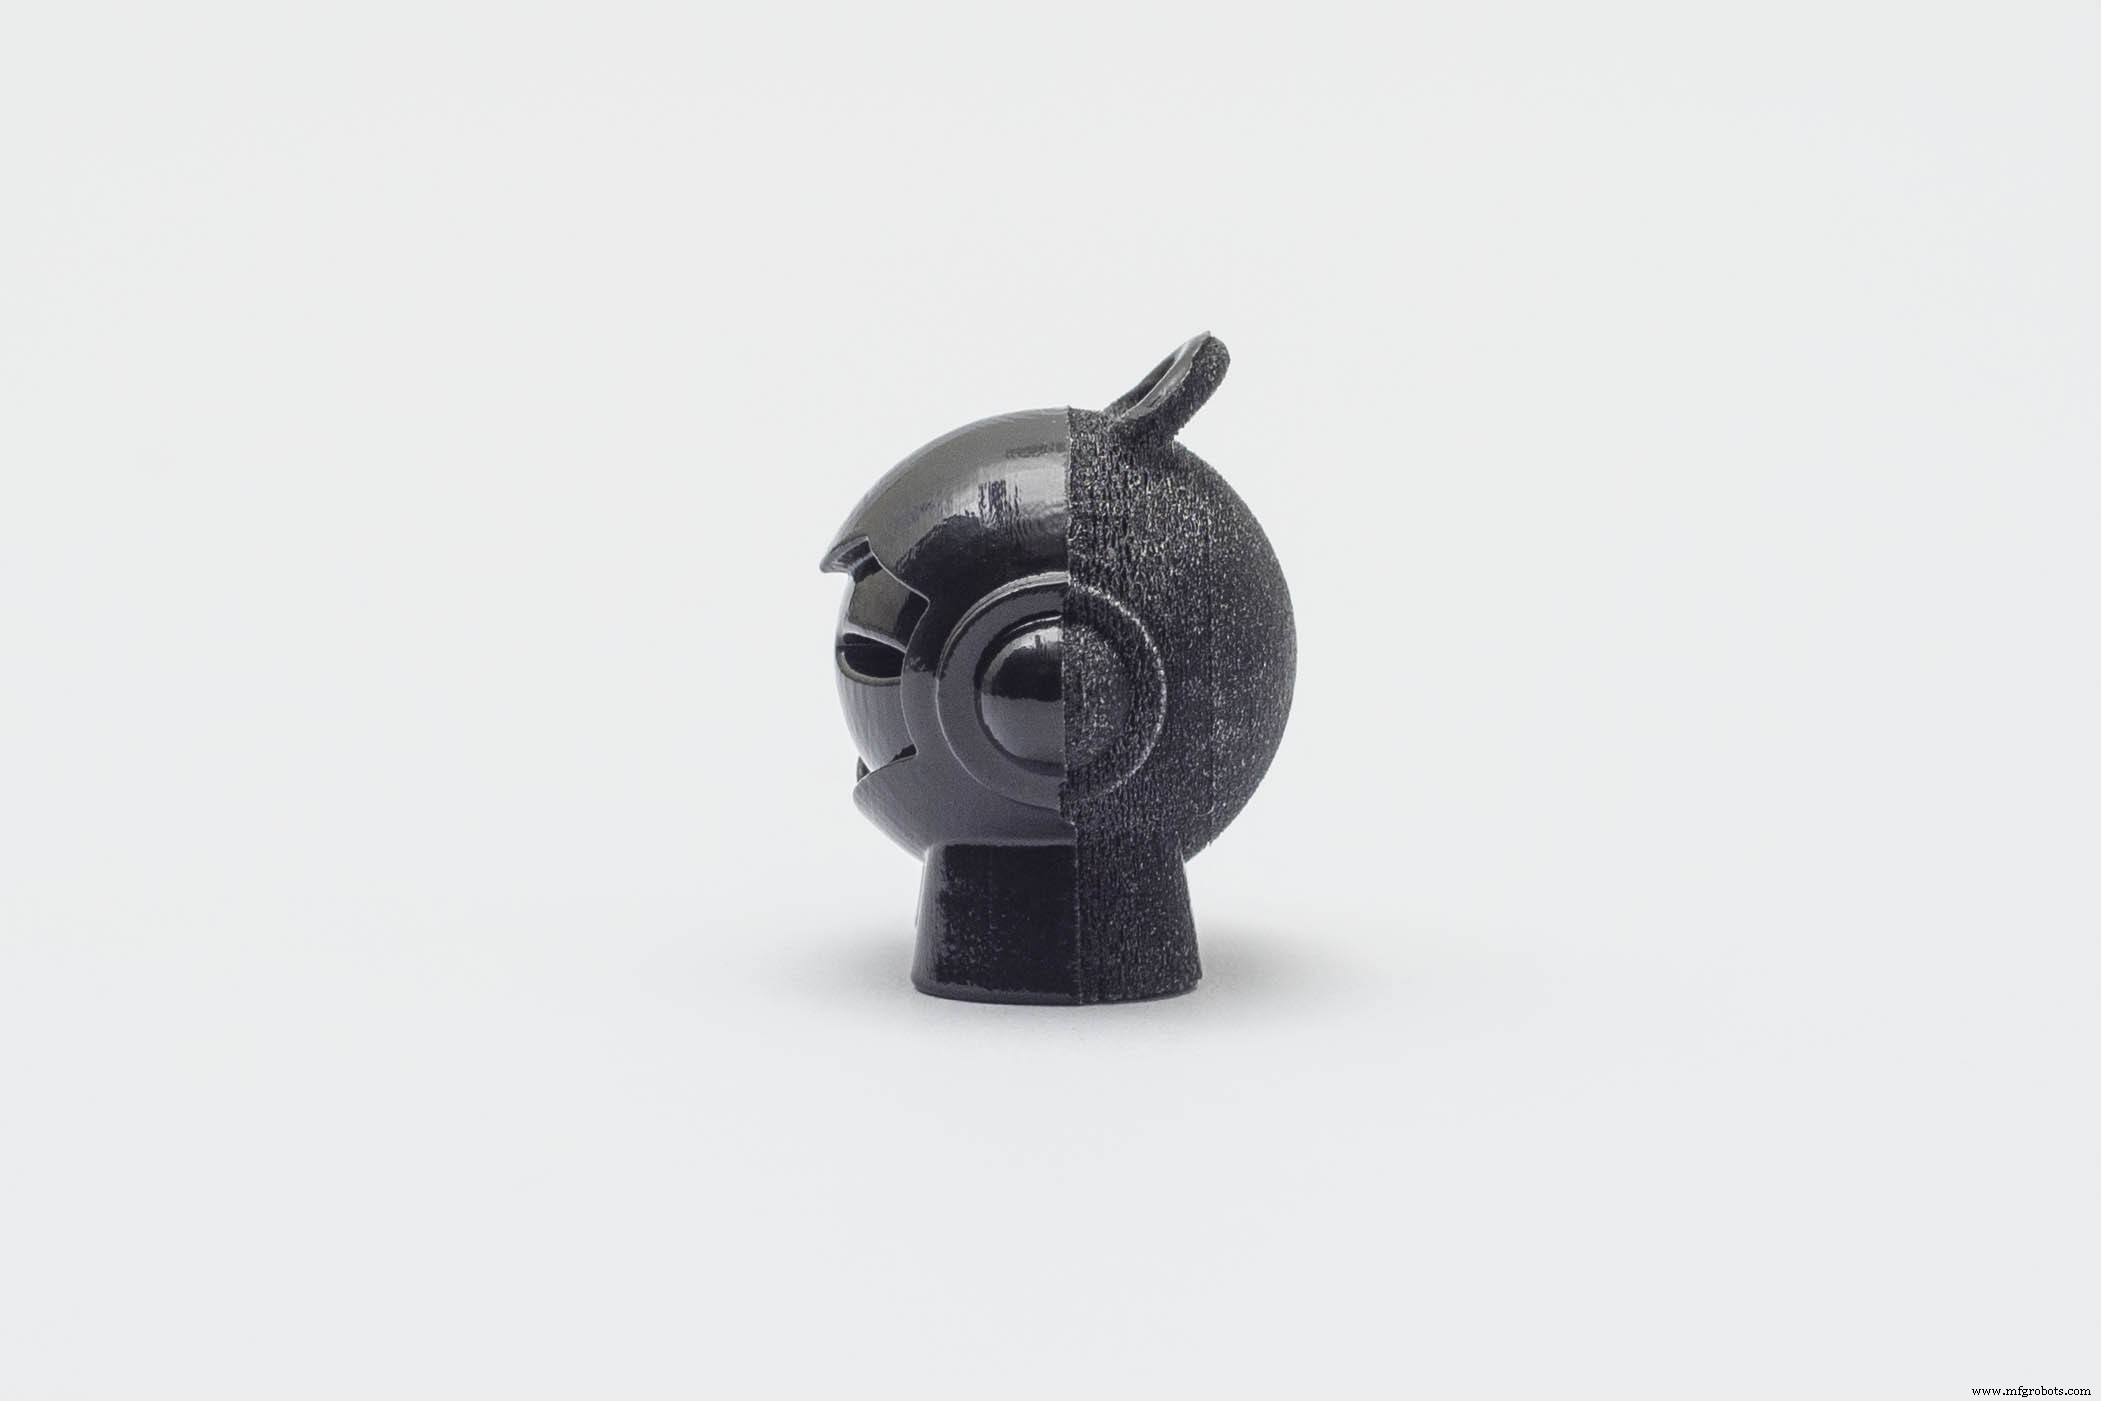
Material Jetting biedt de optie om onderdelen in een glanzende of matte instelling te printen.
In de glanzende instelling, wordt ondersteuningsmateriaal alleen toegevoegd wanneer het structureel vereist is (bijv. voor overhangs). Oppervlakken niet in direct contact met ondersteuning zullen een glanzende afwerking hebben, terwijl ondersteunde gebieden mat zullen zijn. In de matte instelling, wordt een dunne laag ondersteuningsmateriaal rondom het hele onderdeel toegevoegd, ongeacht oriëntatie of structurele vereisten. Op deze manier hebben alle oppervlakken een matte afwerking.
De glanzende instelling moet gebruikt worden wanneer een glad glanzend oppervlak gewenst is. De printkosten van glanzend zijn lager, omdat minder materiaal gebruikt wordt. De nadelen van deze instelling zijn de non-uniforme afwerking van de geprinte onderdelen en de lichte afronding van scherpe randen en hoekjes op de bovenste, glanzende oppervlakken.
De matte instelling moet gebruikt worden wanneer nauwkeurigheid en uniforme oppervlakte-afwerking een vereiste zijn. De kosten van de matte instelling zijn iets hoger, omdat meer materiaal gebruikt wordt en additionele na-bewerkingstijd vereist is. Opvallend is dat onderdelen geprint in de matte instelling ook een relatief lagere oppervlaktehardheid hebben.
Veelvoorkomende Material Jetting Materialen
Material Jetting gebruikt thermohardende fotopolymerharsen die vergelijkbaar zijn met die gebruikt in SLA in termen van eigenschappen en beperkingen (ze zijn broos, hebben een lage hitte-afbuigingstemperatuur en zijn vatbaar voor kruip). Ze komen in een minder viskeuze, inkt-achtige vorm en hebben een veel hogere kosten per kilogram (ongeveer $300 - $1000).
Multi-materiaal printen is een belangrijke kracht van MJ, omdat het de creatie van nauwkeurige visuele en haptische prototypes mogelijk maakt. Specialiteitsmaterialen geoptimaliseerd voor specifieke industrieën zijn ook beschikbaar, zoals materialen voor hulpmiddelen (injectiegieten, thermovormen, etc.) en medische toepassingen.
De volgende tabel vat de voor- en nadelen van de meest gebruikt MJ-materialen samen:
| Materiaal | Kenmerken |
|---|---|
| Standaard | ✓ Rigide opaak plastic ✓ Simuleert geïnjecteerde onderdelen ✗ Broos |
| Flexibel | ✓ Rubber-achtig ✓ Aanpasbare hardheid ✗ Slecht rek bij breuk |
| Gesimuleerd Polypropyleen | ✓ Simuleert PP-onderdelen ✓ Goede buigsterkte ✗ Broos |
| Gesimuleerd ABS | ✓ Hoge temperatuurbestendigheid ✓ Gebruikt voor hulpmiddelen & low-run injectiemallen ✗ Broos |
| Gietbaar | ✓ Geen as na uitbranden ✓ Geoptimaliseerd voor investeringsgieten |
| Hoge temperatuur | ✓ Goede temperatuurstabiliteit (tot 80°C) ✓ Hoge sterkte ✗ Broos |
| Transparant | ✓ Glas-achtig uiterlijk ✓ Kan na bewerking tot 100% helder gemaakt worden |
| Medische graad | ✓ Steriliseerbaar ✓ Kortdurend bio-compatibel ✓ Gebruikt in tandheelkundige en medische toepassingen |
Voordelen & Beperkingen van Material Jetting
De belangrijkste voor- en nadelen van de technologie zijn samengevat hieronder:
- ✓ Material jetting kan gladde onderdelen produceren met oppervlakken vergelijkbaar met injectiegieten en zeer hoge dimensionale nauwkeurigheid.
- ✓ Onderdelen gecreëerd met Material Jetting hebben homogene mechanische en thermische eigenschappen.
- ✓ De multi-materiaal mogelijkheden van MJ maken de creatie van nauwkeurige visuele en haptische prototypes mogelijk.
- ✗ Material jetting-onderdelen zijn voornamelijk geschikt voor niet-functionele prototypes, omdat ze slechte mechanische eigenschappen hebben (lage rek bij breuk).
- ✗ MJ-materialen zijn fotogevoelig en hun mechanische eigenschappen degraderen over tijd.
- ✗ De hoge kosten van de technologie kunnen Material Jetting financieel niet haalbaar maken voor sommige toepassingen.
Gedetailleerde [](/knowledge-base/how-design-parts-material-jetting-3d-printing/)ontwerprichtlijnen van elk van de besproken aspecten worden gegeven in latere artikelen van deze sectie van de Knowledge Base. De hoofdeigenschappen van material jetting zijn samengevat in de tabel hieronder:
| Material Jetting | |
|---|---|
| Materialen | Acrylaat fotopolymers (thermohardend) |
| Dimensionale nauwkeurigheid | ± 0.1% (ondergrens van ± 0.05 mm) |
| Typische bouwgrootte | 380 x 250 x 200 mm (tot 1000 x 800 x 500 mm) |
| Gemeenschappelijke laagdikte | 16 - 32 micron |
| Ondersteuning | Altijd vereist (geprint met oplosbaar materiaal) |
Vuistregels
- Material Jetting is ideaal voor het creëren van realistische visuele en haptische prototypes met zeer gladde oppervlakken die lijken op geïnjecteerde onderdelen.
- Material Jetting biedt engineering-materialen die gebruikt kunnen worden voor hulpmiddelen en injectiegietproductie.
- Material Jetting kan zeer grote onderdelen produceren (zo groot als 1000 x 800 x 500 mm) zonder in te boeten op nauwkeurigheid (typisch ± 0.1%).
- Voor multi-materiaal of multi-kleur prints, exporteer je ontwerpen als multi-part STL-bestanden. Als gradiënten nodig zijn, gebruik dan het OBJ- of VRML-bestandsformaat.
3d printen
- Fused Deposition Modeling (FDM): Een Praktische Gids voor Hobbyisten en Professionals
- Het Juiste Kunststof Kiezen voor 3D-printen: Een Uitgebreide Gids
- 3D-print Materiaalkosten Snijden: ROI en Duurzaamheid Ontgrendelen
- Hoe 3D-printen Zandgieten Revolutioneert: Een Praktische Gids
- 3D-Printen: De Toekomst van Manufacturing en Geneeskunde
- Geavanceerde 3D-printtechnologieën: Deel 2 – Laag-voor-laag fabricatie verkend
- Electron Beam Melting (EBM): snelle, nauwkeurige 3D-metalprinting
- 3D Microfabricatie: De Kunst En Wetenschap Van Micrometer-Schaal Printen
- Fotopolymerisatie In 3D-Printen: Hoe UV Curing Vaste Onderdelen Vormt
- Directed Energy Deposition (DED) 3D-Printen: Proces, Voordelen En Toepassingen
- De 'Road' In FFF 3D-Printen Begrijpen