



Hoe de ideale 3D-printproces voor je projecten te kiezen
Inleiding
3D-printen of Additieve Productie is een parapluvterm die meerdere processen omvat. Elk 3D-printproces heeft zijn voor- en nadelen en elk is meer geschikt voor bepaalde toepassingen dan andere.
In dit artikel geven we verschillende eenvoudig te gebruiken tools om je te helpen het juiste 3D-printproces voor je behoeften te selecteren. Gebruik de volgende grafieken en tabellen als een snelle referentie om het proces te identificeren dat het beste voldoet aan je ontwerpvereisten.
We benaderden de processelectie vanuit drie verschillende hoeken:
- Het vereiste materiaal is al bekend
- De kenmerken van het eindonderdeel (fysiek of visueel) zijn al gedefinieerd
- Bepaalde procescapaciteiten (nauwkeurheid, bouwgrootte, etc.) zijn vereist
Om de informatie in dit artikel actieerbaar te maken voor de lezer en altijd relevant in het zich voortdurend ontwikkelende 3D-printlandschap, zijn enkele high-level generalisaties geïntroduceerd die in elke sectie besproken zullen worden wanneer nodig.
Een proces selecteren op basis van materiaal
3D-printmaterialen komen meestal in filament, poeder of hars vorm (afhankelijk van de gebruikte 3D-printprocessen). Polymers (kunststoffen) en metalen zijn de twee belangrijkste 3D-printmaterialengroepen, terwijl andere materialen (zoals keramiek of composieten) ook beschikbaar zijn. Polymers kunnen verder opgesplitst worden in thermoplasten en thermoharders.
Als het vereiste materiaal al bekend is, is het selecteren van een 3D-printproces relatief eenvoudig, aangezien slechts een paar technologieën onderdelen produceren uit dezelfde materialen. In die gevallen wordt het selectieproces meestal een kosten-versus-eigenschappen vergelijking.
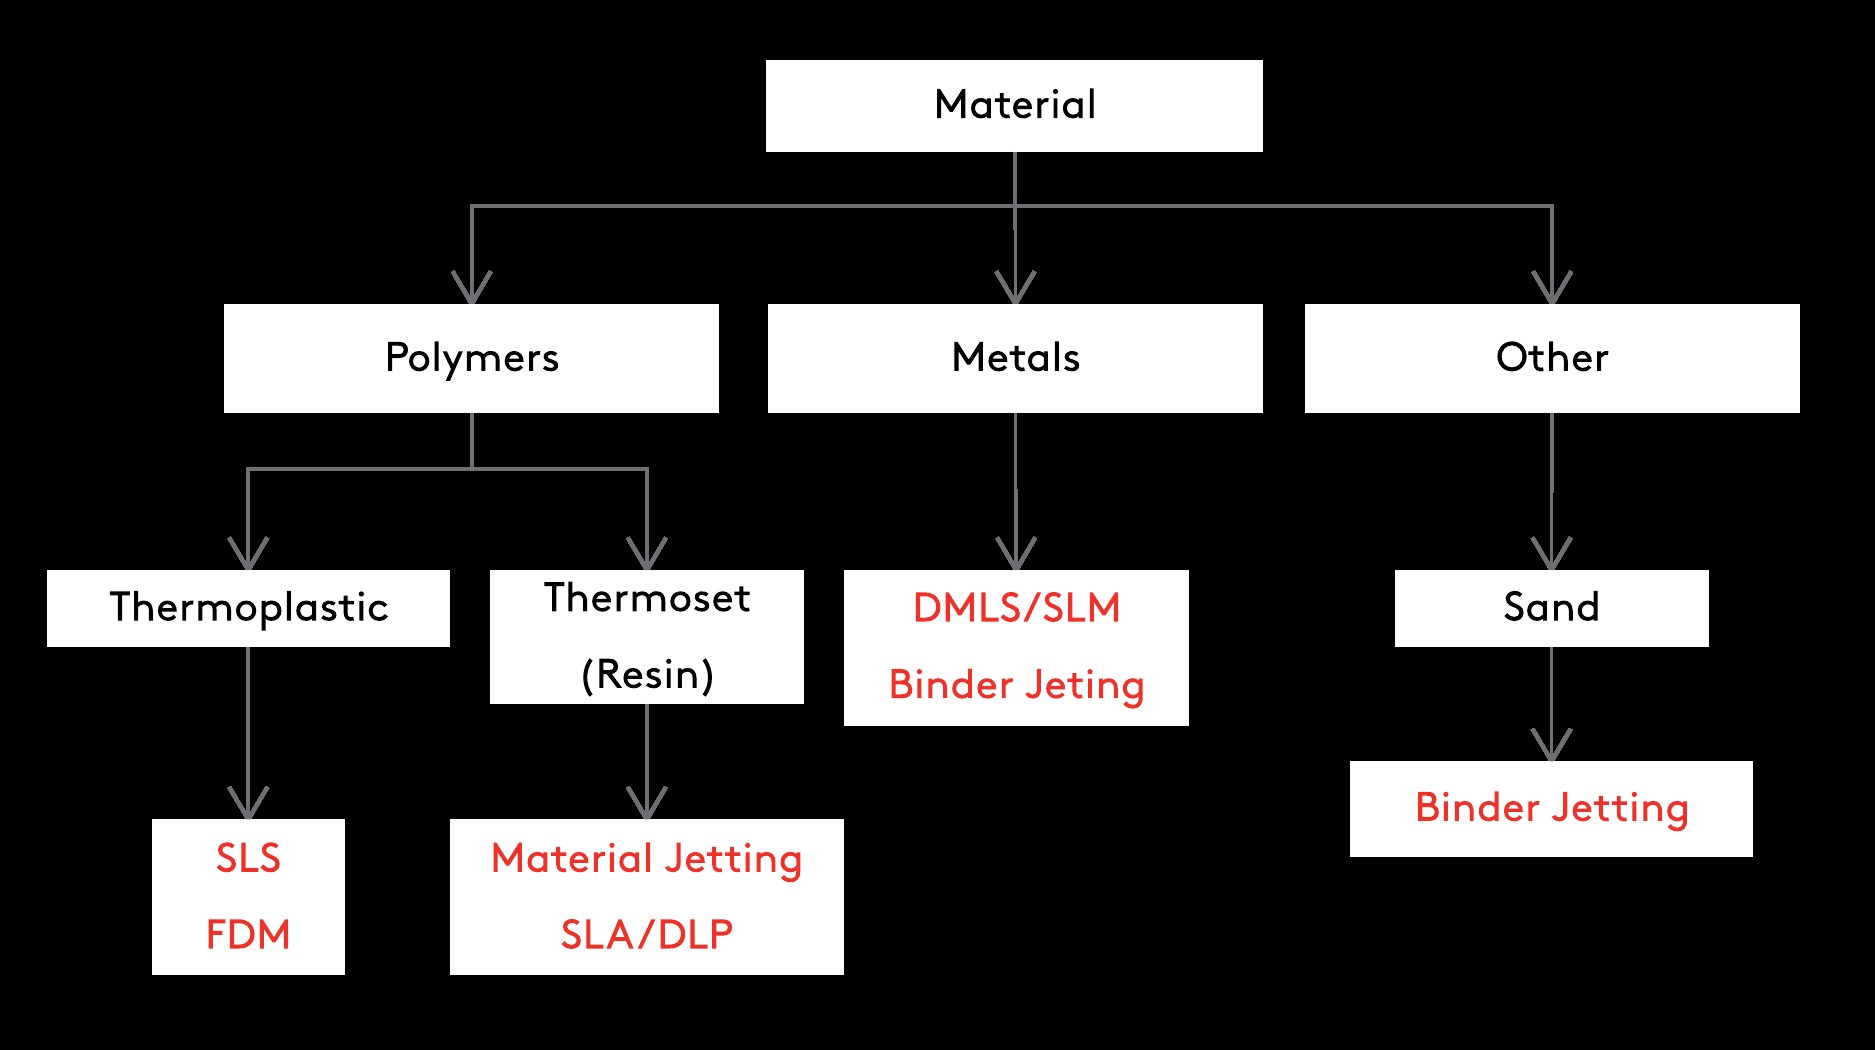
Thermoplasten:
Thermoplasten zijn het beste geschikt voor functionele toepassingen, inclusief productie van eindgebruiksonderdelen en functionele prototypes.
Ze hebben goede mechanische eigenschappen en hoge impact-, slijt- en chemische bestendigheid. Ze kunnen ook gevuld worden met koolstof, glas of andere additieven om hun fysieke eigenschappen te verbeteren. 3D-geprinte engineering thermoplasten (zoals Nylon, PEI en ASA) worden wijd gebruikt om eindgebruiksonderdelen voor industriële toepassingen te produceren.
SLS-onderdelen hebben betere mechanische en fysieke eigenschappen en hogere dimensionale nauwkeurigheid, maar FDM is economischer en heeft kortere levertijden.
| Typische 3D-print thermoplasten | |
|---|---|
| SLS | Nylon (PA), TPU |
| FDM | PLA, ABS, PETG, Nylon, PEI (ULTEM), ASA, TPU |
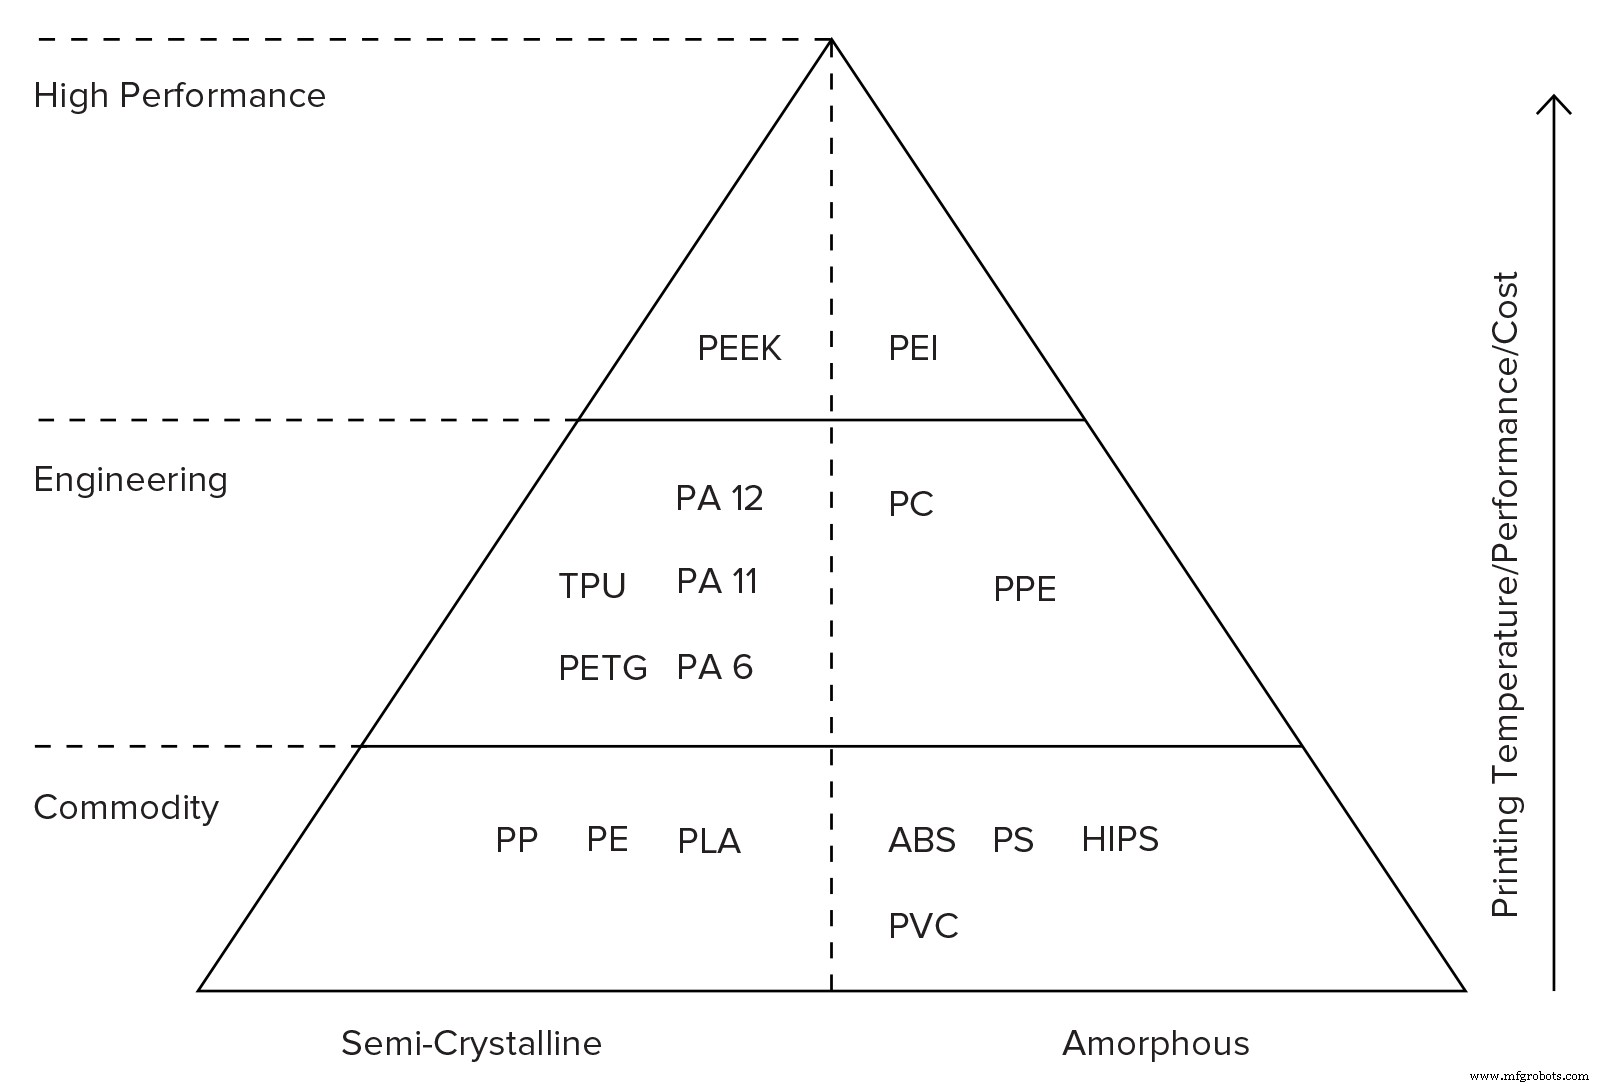
De piramide hieronder toont de meest voorkomende thermoplastische materialen voor 3D-printen. Als vuistregel geldt: hoe hoger een materiaal in de piramide staat, hoe beter de mechanische eigenschappen en hoe moeilijker het over het algemeen om mee te printen (hogere kosten):
Thermoharders (harsen):
Thermoharders (harsen) zijn beter geschikt voor toepassingen waar esthetiek belangrijk is, omdat ze onderdelen kunnen produceren met gladde, injectiegiet-achtige oppervlakken en fijne details.
Over het algemeen hebben ze hoge stijfheid maar zijn ze brozer dan thermoplasten, dus ze zijn niet geschikt voor functionele toepassingen. Specialiteitsharsen zijn beschikbaar, ontworpen voor engineering-toepassingen (nachten de eigenschappen van ABS en PP na) of tandheelkundige inserts en implantaten.
Material Jetting produceert onderdelen met superieure dimensionale nauwkeurigheid en over het algemeen gladde oppervlakken, maar tegen hogere kosten dan SLA/DLP. Beide processen gebruiken vergelijkbare fotogevoelige acrylaat-gebaseerde harsen.
| Typische 3D-print thermoharders (harsen) | |
|---|---|
| Material Jetting | Standaard hars, Digital ABS, Duurzame hars (PP-achtig), Transparante hars, Tandheelkundige hars |
| SLA/DLP | Standaard hars, Zachte hars (ABS-achtig), Duurzame hars (PP-achtig), Heldere hars, Tandheelkundige hars |
Metalen:
Metaal 3D-geprinte onderdelen hebben uitstekende mechanische eigenschappen en kunnen bij hoge temperaturen opereren. De vrijvorm mogelijkheden van 3D-printen maken ze ideaal voor lichtgewicht toepassingen voor de luchtvaart- en medische industrie.
DMLS/SLS-onderdelen hebben superieure mechanische eigenschappen en toleranties, maar Binder Jetting kan tot 10x goedkoper zijn en veel grotere onderdelen produceren.
| Typische 3D-print metalen | |
|---|---|
| DMLS/SLM | Roestvrij staal, Titanium, Aluminium |
| Binder Jetting | Roestvrij staal (brons-geïnfiltreerd of gesinterd) |
Andere materialen:
Andere materialen kunnen ook 3D-geprint worden, maar ze zijn niet zo wijd gebruikt, omdat hun toepassingen beperkt zijn. Deze materialen omvatten keramiek en zandsteen in vollekleur met Binder Jetting.
| Andere 3D-print materialen | |
|---|---|
| Binder Jetting | Zand, Keramiek |
Pro Tip:
Vanwege de additieve aard van de technologie zullen 3D-geprinte onderdelen vaak anisotrope mechanische eigenschappen hebben, wat betekent dat ze zwakker zullen zijn in de z-richting. Voor functionele onderdelen moet deze karakteristiek in aanmerking genomen worden tijdens het ontwerp.
Bijvoorbeeld, zie hoe de eigenschappen van SLS nylon vergelijken met bulk nylon in dit artikel.
Een proces selecteren op basis van use-case
Het is belangrijk om vroeg in het selectieproces te bepalen of de belangrijkste ontwerpoverweging functionaliteit of visuele uitstraling is. Dit zal enorm helpen bij het kiezen van het meest geschikte proces.
Als vuistregel zijn thermoplastische polymeronderdelen beter geschikt voor functionele toepassingen, terwijl thermoharders het beste geschikt zijn voor visuele uitstraling.
Functionaliteit:
Het stroomdiagram hieronder kan je helpen het meest geschikte 3D-printproces te identificeren op basis van veelvoorkomende ontwerpvereisten voor functionele onderdelen en prototypes.
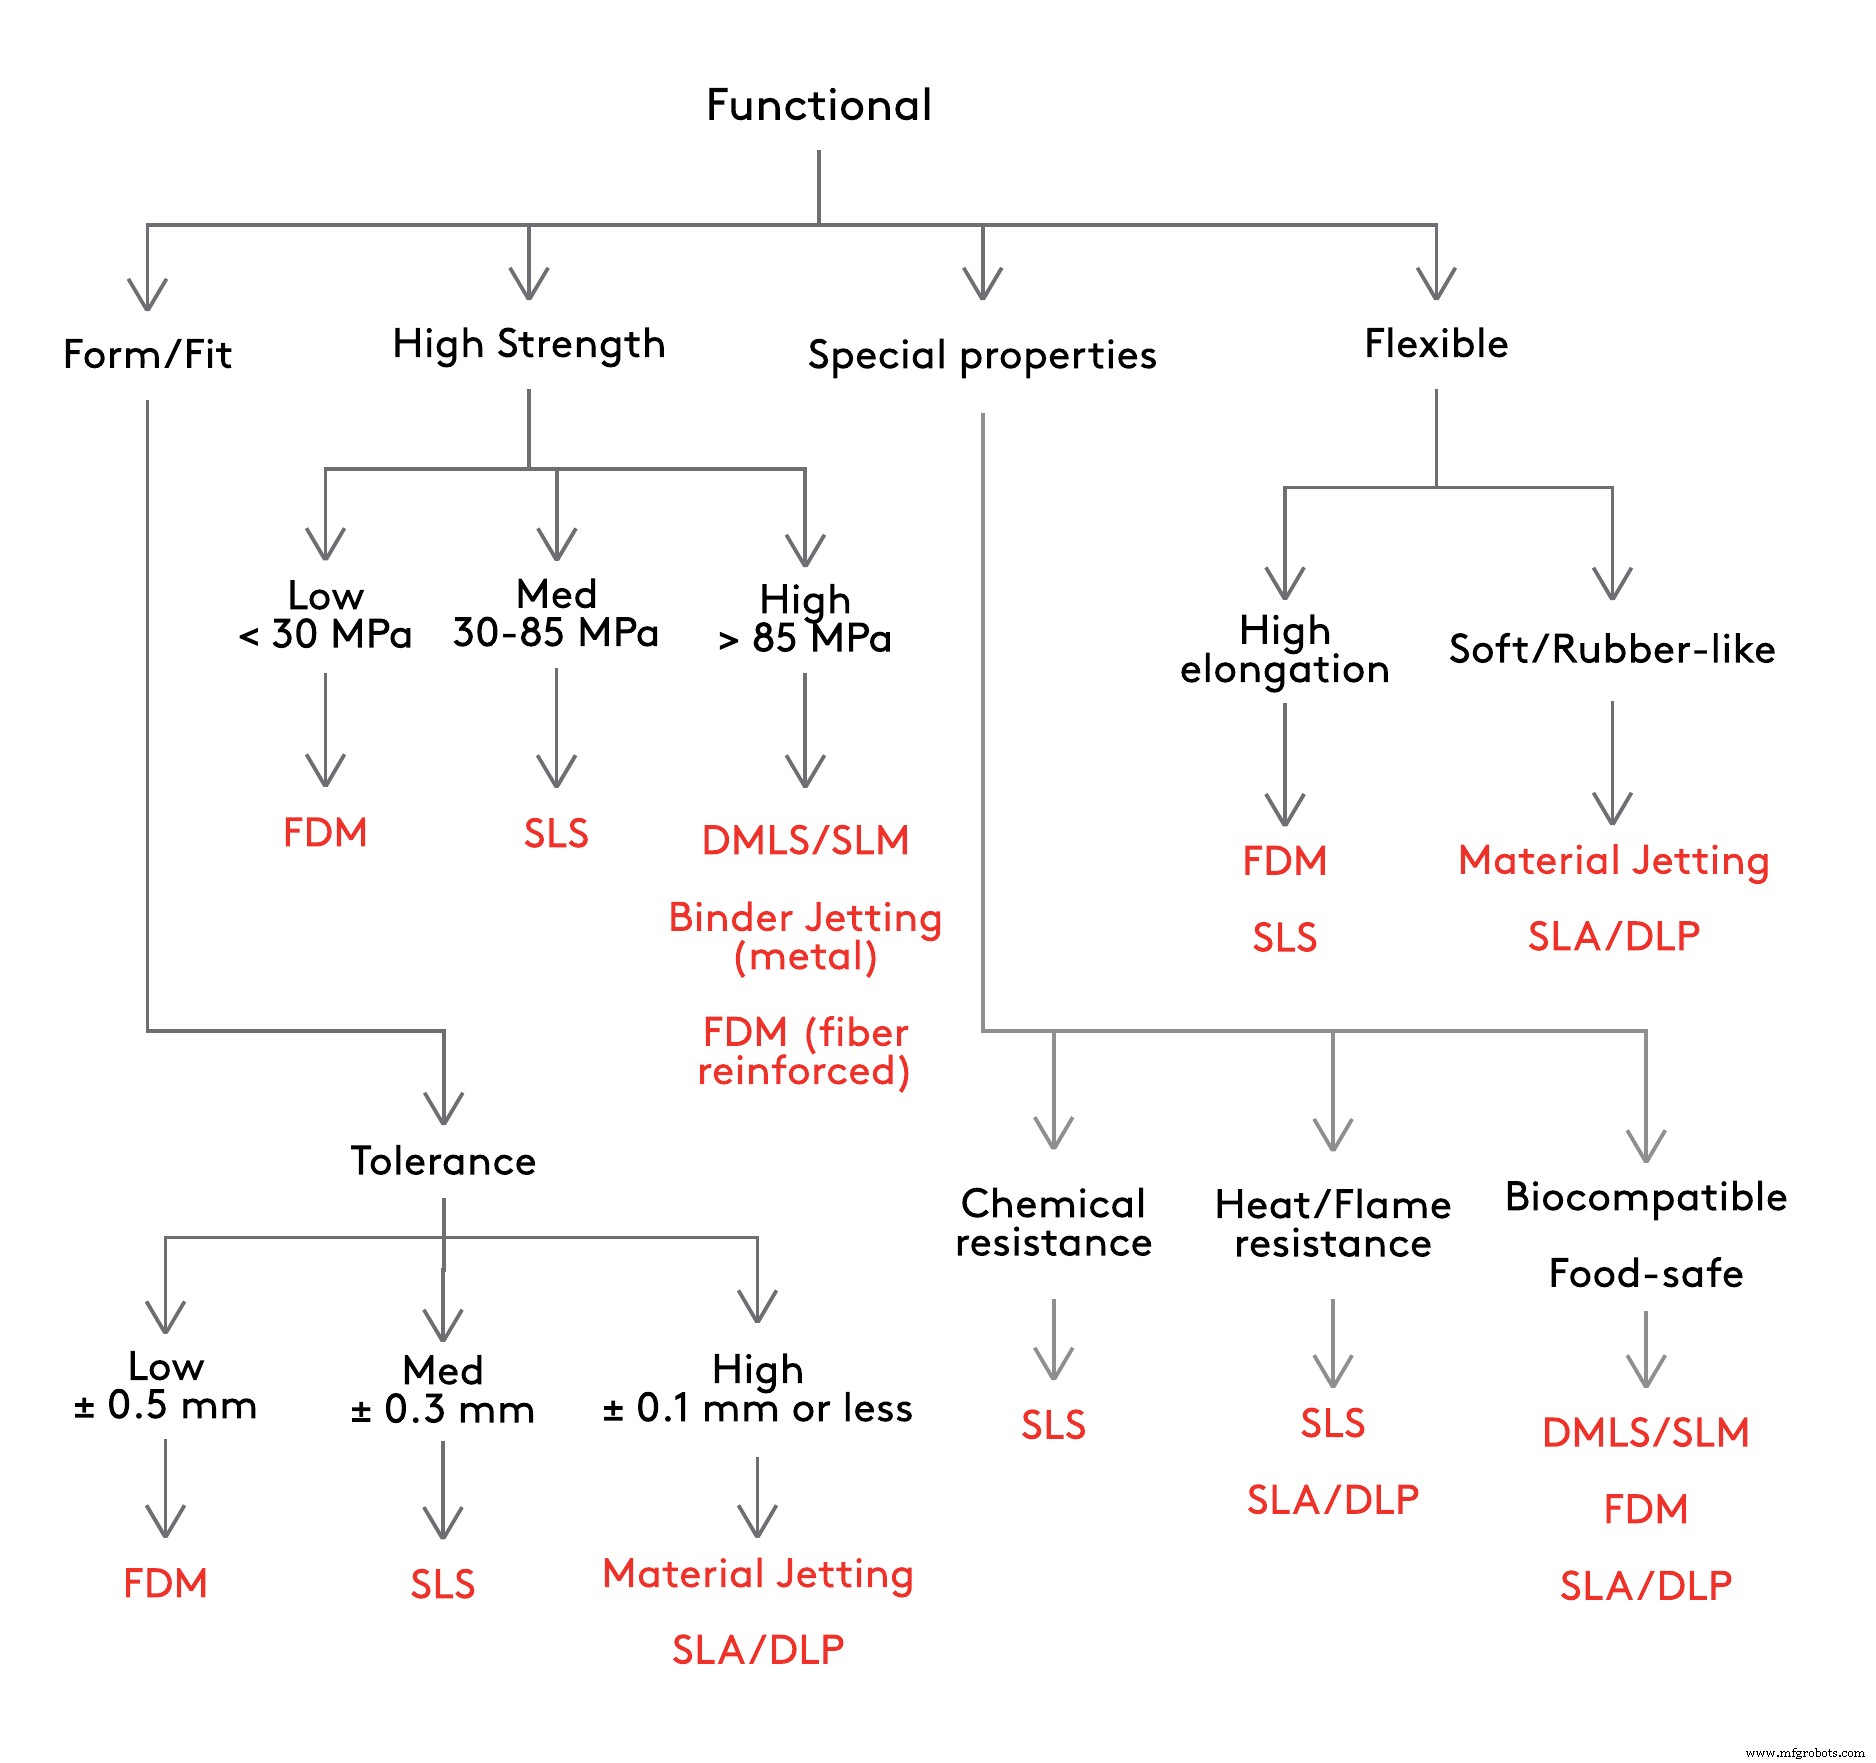
Hier zijn meer details:
- Bij het ontwerpen van een onderdeel of prototype dat met andere componenten interfereert, is het belangrijk om de benodigde tolerantieniveau te definiëren. Als vuistregel zal het selecteren van een proces met hogere dimensionale nauwkeurheid de kosten verhogen. Een andere optie is om kenmerken met kritische afmetingen of kleine details na 3D-printen af te werken (bijvoorbeeld door gaten te boren of draad te snijden).
- Algehele onderdeelsterkte hangt af van verschillende mechanische en fysieke eigenschappen. Om de selectie te vereenvoudigen, kan de materiaaltreksterkte als richtlijn gebruikt worden. Wanneer hoge sterkte en stijfheid vereist zijn, zijn metaal 3D-printen of FDM-printen versterkt met continue koolstofvezels de beste oplossingen.
- Engineering 3D-printmaterialen zijn beschikbaar met speciale eigenschappen, zoals hittebestendigheid, vlambestendigheid, chemische bestendigheid of die gecertificeerd zijn als bio-compatibel of voedselveilig.
- Flexibiliteit kan gedefinieerd worden als hoge rek bij breuk, waar thermoplasten zoals TPU beschikbaar zijn in SLS en FDM, of als lage hardheid, waar materialen met een rubber-achtig gevoel beschikbaar zijn voor SLA/DLP en Material Jetting.
Visuele uitstraling:
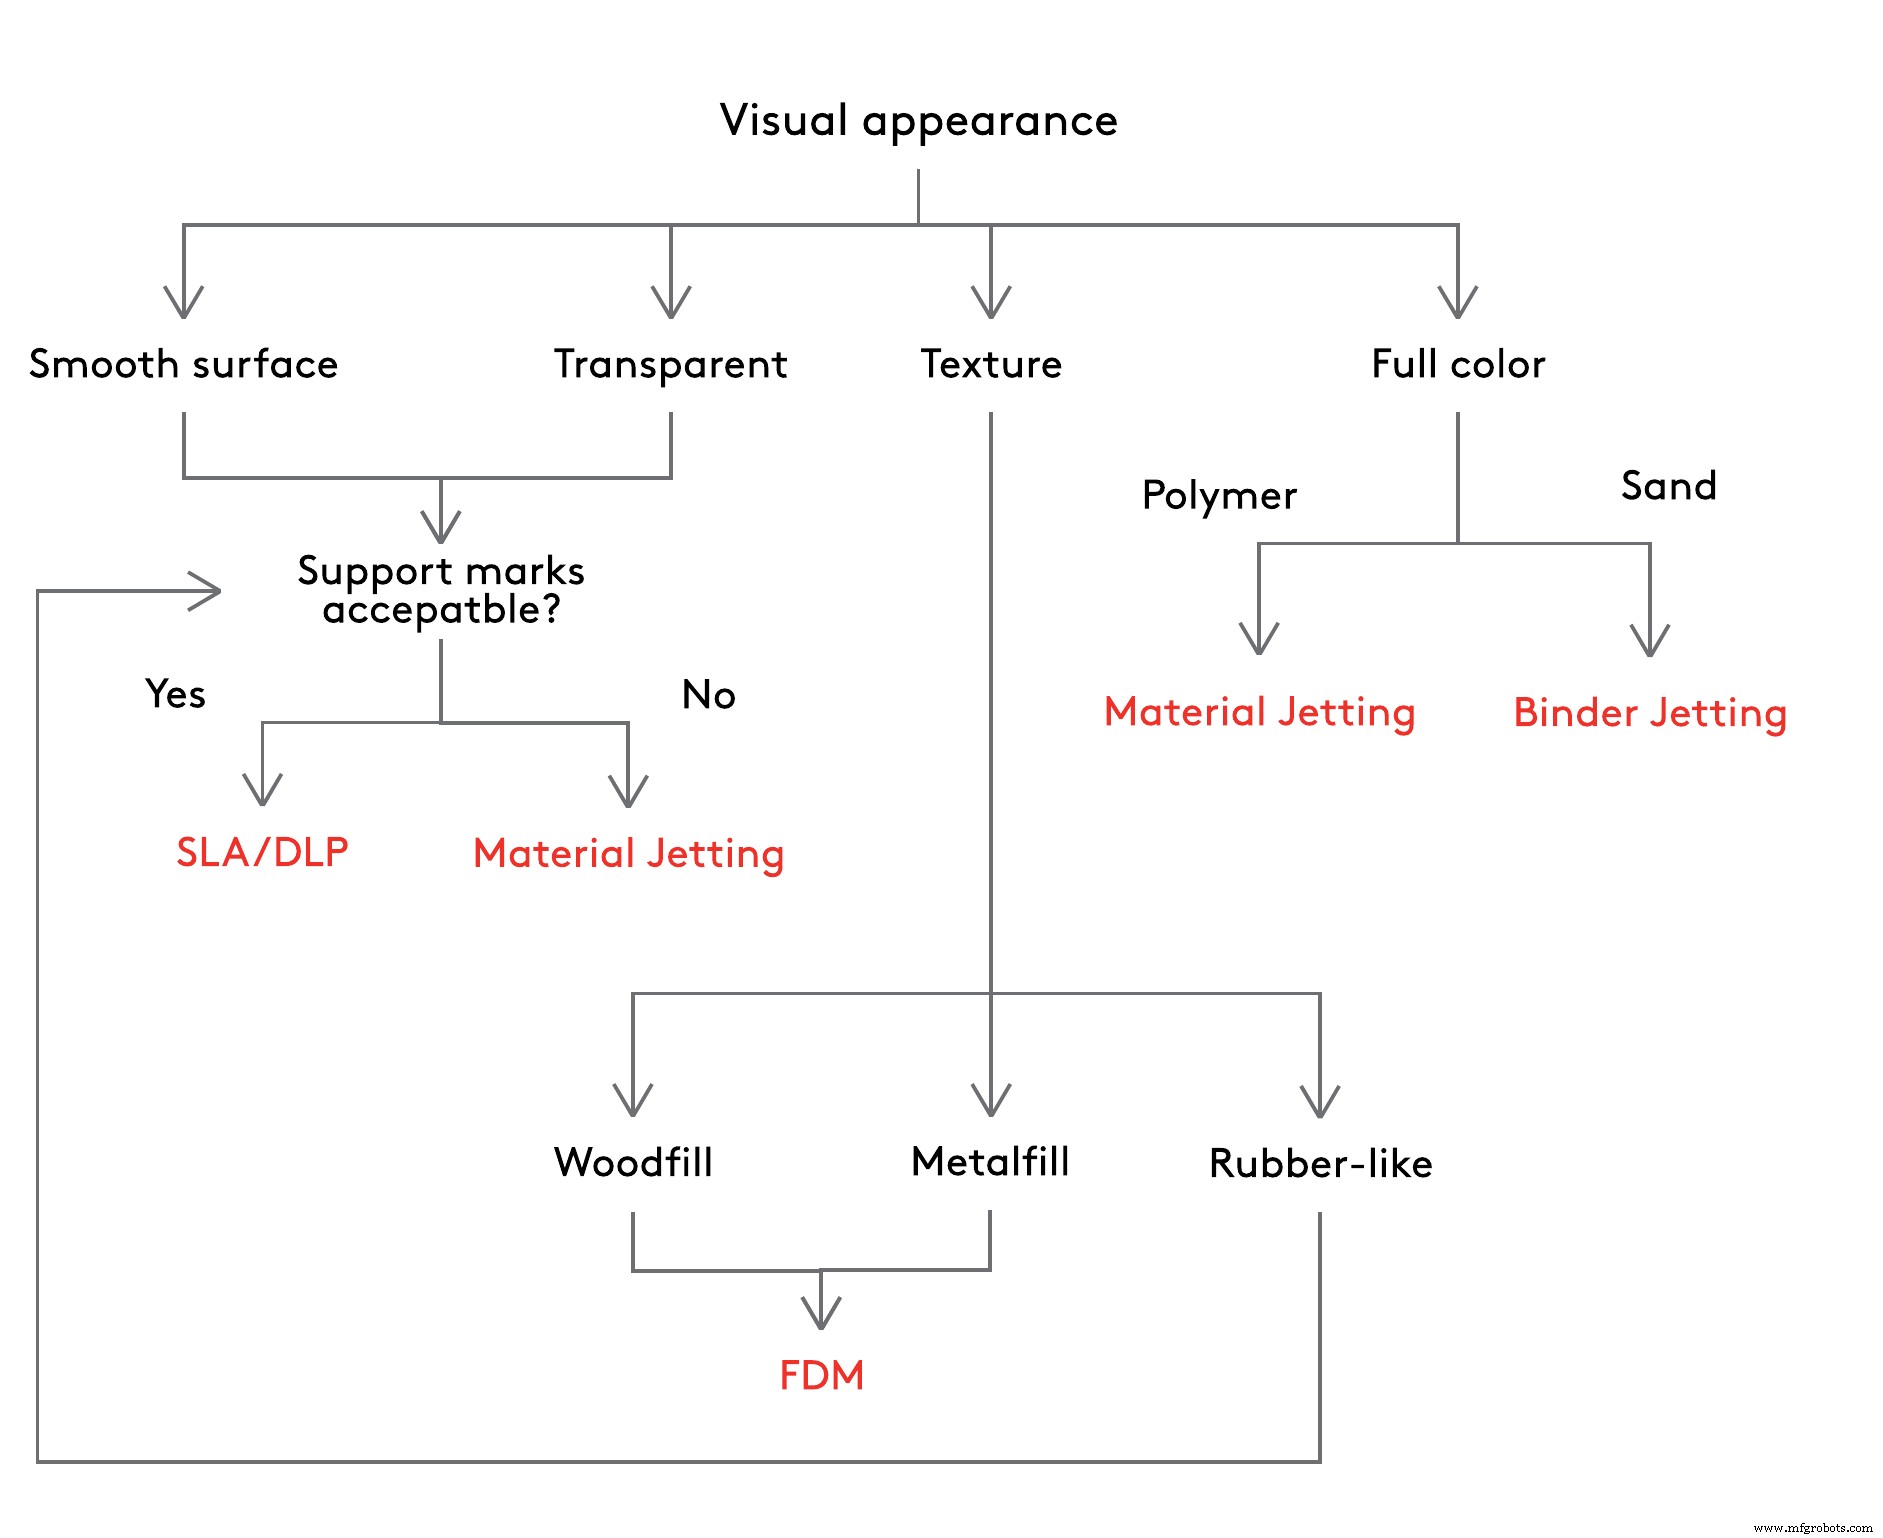
Wanneer visuele uitstraling de hoofdbezorgdheid is, dan kan de 3D-printprocesselectie vereenvoudigd worden met het stroomdiagram hieronder.
Hier is meer informatie:
- Zowel SLA/DLP als Material Jetting kunnen onderdelen produceren met gladde, injectiegiet-achtige oppervlakte. Het belangrijkste verschil tussen de twee processen (naast de kosten) is dat ondersteuning in Material Jetting oplosbaar is, terwijl in SLA/DLP het na printen handmatig verwijderd moet worden, wat kleine sporen op het oppervlak achterlaat die na bewerking (schuren of polijsten) nodig hebben.
- Material Jetting produceert volledig transparante onderdelen, terwijl SLA/DLP-onderdelen half-transparant geprint worden en na bewerking bijna 100% optisch helder gemaakt kunnen worden.
- Onderdelen met speciale textuur, zoals een hout-achtig of metaal-achtig finish, kunnen geprint worden met woodfill of metalfill FDM-filamenten. Rubber-achtige onderdelen zijn zacht (shore hardheid < 70A) en kunnen buigen en comprimeren, maar missen de prestaties van echte rubber.
- Material Jetting en Binder Jetting zijn de enigste 3D-printprocessen die momenteel vollekleur-printmogelijkheden bieden. Material Jetting heeft het voordeel, omdat het materialen biedt met betere fysieke eigenschappen en multi-materiaal mogelijkheden. Een andere optie is om de modellen na printen te primeren en te schilderen of een FDM-printer met dubbele extrusie mogelijkheden te gebruiken (voor twee kleuren alleen).
Een proces selecteren op basis van productiemogelijkheden
Wanneer het modelontwerp al gefinaliseerd is, zullen de mogelijkheden van elke 3D-printtechnologie vaak de hoofdrol spelen in de processelectie.
Het is belangrijk om een overzicht te hebben van de fundamentele mechanica van elk proces om hun belangrijkste voordelen en beperkingen volledig te begrijpen. Hiervoor, zie de speciale inleidende artikelen over elke technologie in het volgende hoofdstuk van de Knowledge Base.
Hier zijn enkele handige regels om je te helpen de data te interpreteren:
- Dimensionale nauwkeurigheid is verbonden met het detailniveau dat elk proces kan bereiken en de bouwkwaliteit van elke 3D-printer. Processen die hogere nauwkeurigheid bieden, kunnen meestal onderdelen met fijneren kenmerken creëren. Industriële machines hebben hogere nauwkeurheid en herhaalbaarheid dan desktop-printers.
- De bouwgrootte bepaalt de maximale afmetingen van een onderdeel dat een printer kan produceren. Voor componenten die de typische bouwgrootte overschrijden, overweeg dan om te migreren naar een alternatieve technologie of het onderdeel op te splitsen in meerdere componenten die later geassembleerd kunnen worden.
- De noodzaak van ondersteuningsstructuren bepaalt het niveau van ontwerpvrijheid. Processen die geen ondersteuning vereisen, zoals SLS, of oplosbare ondersteuning, zoals Material Jetting of dubbele extrusie, hebben minder beperkingen en kunnen vrijvormstructuren met grotere gemak produceren.
| Dimensionale nauwkeurigheid | Typische bouwgrootte | Ondersteuning | |
|---|---|---|---|
| FDM | ± 0.5% (ondergrens ± 0.5 mm) - desktop ± 0.15% (ondergrens ± 0.2 mm) - industriëel |
200 x 200 x 200 mm voor desktop printers Tot 900 x 600 x 900 mm voor industriële printers |
Niet altijd vereist (oplosbaar beschikbaar) |
| SLA/DLP | ± 0.5% (ondergrens: ± 0.10 mm) - desktop ± 0.15% (ondergrens ± 0.05 mm) - industriëel |
145 x 145 x 175 mm voor desktop Tot 1500 x 750 x 500 mm voor industriële printers |
Altijd vereist |
| SLS | ± 0.3% (ondergrens: ± 0.3 mm) | 300 x 300 x 300 mm (tot 750 x 550 x 550 mm) | Niet vereist |
| Material Jetting | ± 0.1% (ondergrens van ± 0.05 mm) | 380 x 250 x 200 mm (tot 1000 x 800 x 500 mm) | Altijd vereist (altijd oplosbaar) |
| Binder Jetting | ± 0.2 mm (± 0.3 mm voor zandprinten) | 400 x 250 x 250 mm (tot 1800 x 1000 x 700 mm) | Niet vereist |
| DMLS/SLM | ± 0.1 mm | 250 x 150 x 150 mm (tot 500 x 280 x 360 mm) | Altijd vereist |
Laagdikte
Een ander belangrijk aspect om te overwegen bij het kiezen van een technologie is de impact van de laagdikte.
Vanwege de additieve aard van 3D-printen, bepaalt de laagdikte de gladheid van het as-geprinte oppervlak en de minimale kenmerkgrootte die een printer kan produceren (in de z-richting). Het gebruik van een kleinere laagdikte maakt het trap-effect minder prominent en helpt bij het produceren van meer nauwkeurige gebogen oppervlakken.
| Typische laagdikte | |
|---|---|
| FDM | 50 - 400 μm (meest voorkomend: 200 μm) |
| SLA/DLP | 25 - 100 μm (meest voorkomend: 50 μm) |
| SLS | 80 - 120 μm (meest voorkomend: 100 μm) |
| Material Jetting | 16 - 30 μm (meest voorkomend: 16 μm) |
| Binder Jetting | 100 μm |
| DMLS/SLM | 30 - 50 μm |
Vuistregels
- Bepaal vroeg in het selectieproces of functionaliteit of visuele uitstraling de eerste prioriteit is.
- Wanneer meer dan één processen onderdelen kunnen produceren in hetzelfde materiaal, wordt het selectieproces een kosten-versus-eigenschappen vergelijking.
- Voor functionele polymeronderdelen, verkies thermoplasten (SLS of FDM) boven thermoharders.
- Voor visuele uitstraling en esthetiek, zijn thermoharders (SLA/DLP of Material Jetting) de beste optie.
- Voor metaalonderdelen, kies DMLS/SLM voor hoogprestatie-toepassingen en Binder Jetting voor lagere kosten en grotere onderdeelgrootte.
- Voor functionele onderdelen in metaal of kunststof, overweeg ook CNC-bewerking.
3d printen
- De optimale aandrijving kiezen: Ketting, V-riem of synchrone riem
- Hoe De Ideale Smeermiddellenleverancier Te Kiezen Voor Optimale Onderhoud
- Volume Packing en Onderdeeloriëntatie Beheersen voor Snellere, Kosteneffectieve Additive Manufacturing
- De Juiste Real-Time Kwaliteitscontrolesysteem Kiezen voor 3D-printen
- 3D-printen vs CNC-bewerking: Hoe de beste productiemethode te kiezen
- 3D-print myths ontkracht: wat de technologie echt kan
- De ABC van 3D‑printing: Hoe Additieve Productie de Moderne Industrie Vormgeeft
- Hoe 3D-printen de Productie in het Volgende Decennium Transformeert
- Hoe 3D-printen de Moderne Productie Revolusionert
- De ideale afwerkfreeskant-geometrie kiezen voor optimale resultaten
- Hoe de ideale IoT-ontwikkelpartner te kiezen: Belangrijkste uitdagingen & oplossingen