



Ontwerpgids Spruitgieten: Proces, Materialen, Defecten, Kostensenkings- en Productiestrategieën
Spruitgieten blijft de ruggengraat van hoogvolume kunststofproductie – het produceert alles van auto-clips tot behuizingen voor medische apparatuur met een ongekende herhaalbaarheid en eenheidsprijs. Maar het proces vereist vooraf discipline: de vormgeving vertegenwoordigt een vaste investering die elk ontwerpbesluit versterkt. Deze uitgebreide gids behandelt de natuurkunde, ontwerpregels, materiaalkeuze, defectpreventie, kostendrijvers en schaalstrategieën die u nodig hebt om succesvol te lanceren.
Deel 1: Fundamenten & Procesmechanica
Hoe Spruitgieten Werkt
Thermoplastische granulaat wordt gesmolten, onder druk (doorgaans 500–1500 bar) in een precies gefreesde vormkamer geïnjecteerd, gekoeld en als vast deel geëjecteerd. De vorm – bestaande uit kamer, kern, koelkanalen, ejectiesysteem en loper/poortnetwerk – is het enkele meest cruciale element. Cyclus tijden variëren van 15–60 seconden, afhankelijk van wanddikte en deelafmetingen.
Wanneer Spruitgieten Kiezen
- Volume: 500+ eenheden (schaalvoordelen amortiseren tooling)
- Materiaal: Thermoplasten (ABS, PP, PC, PA, POM, etc.), enkele thermoharders/LSR
- Geometrie: Complex, dunwandig, multi-feature onderdelen
- Tolerantie: ±0,25 mm standaard; ±0,125 mm haalbaar met extra inspanning
- Afwerking: Direct uit de vorm (SPI A-1 tot D-3) zonder nabewerking
Belangrijke Afwegingen
| Voordeel | Beperking |
|---|---|
| Laagste per-deel kosten bij volume | Hoge initiële toolingkosten ($3K–$100K+) |
| Uitstekende herhaalbaarheid | Ontwerpwijzigingen vereisen nieuwe/gewijzigde tooling |
| Breed materiaal/afwerkingsbereik | Leidtijd: 6–10 weken voor eerste artikelen |
| Hoge productiviteit (multi-kamer) | Niet geschikt voor laagvolume of snelle iteratie |
Deel 2: Design for Injection Molding (DFM) – Defecten Voorkómen
Veelvoorkomende Defecten & Oorzaak
| Defect | Oorzaak | Ontwerpoplossing |
|---|---|---|
| Vervorming | Differentiele afkoeling/krimp door ongelijke wanden | Uniforme wanddikte; gladde overgangen |
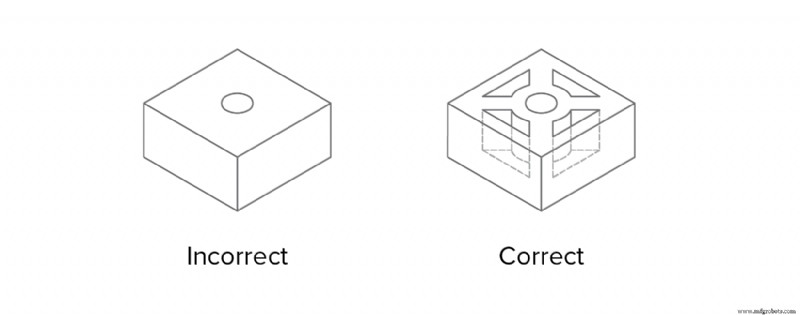
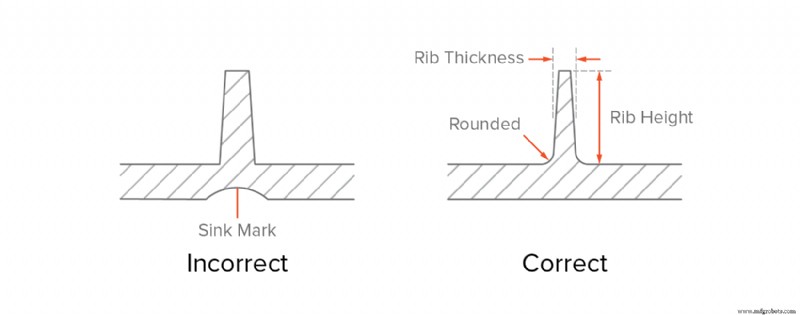
| Zinkmarks | Dikke secties koelen langzamer; oppervlak trekt naar binnen | Dikke gebieden uithollen; ribdikte beperken tot 0,5× wand |
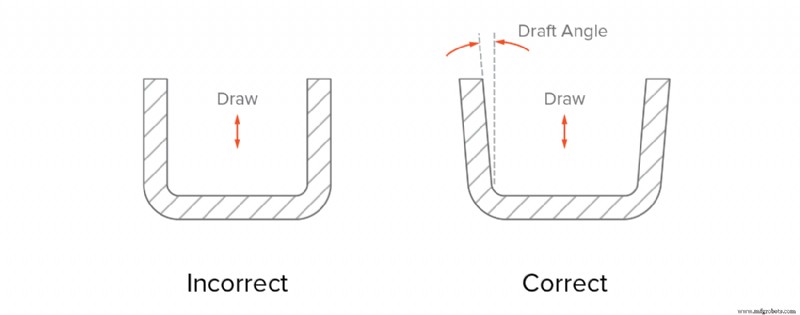
| Trekksporen | Verticale wanden schuren vorm tijdens ejectie | Toevoeging van uittrekkingshoeken (min. 2°) |
| Knooplijnen | Stroomfronten ontmoeten; cosmetisch/structureel zwak | Poortplaatsing; abrupte geometriewijzigingen vermijden |
| Korte Schoten | Opgehouden lucht of onvoldoende stromingslengte | Ontluchting; adequate wanddikte; stroomleiders |
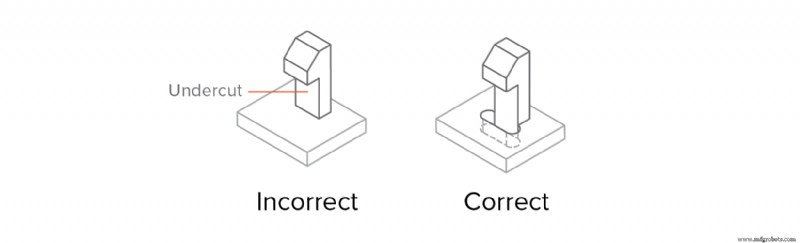
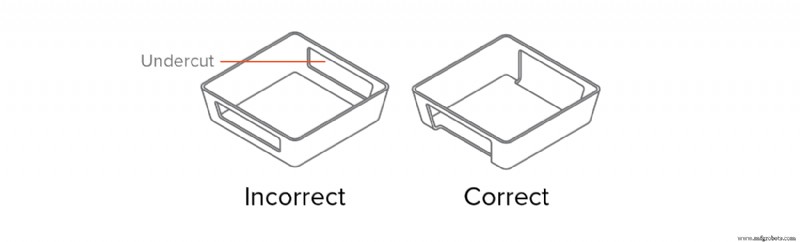
Ondergatingsstrategieën (Vermijden → Herontwerp → Zijaandrijvingen)
- Elimineren via shutoffs – Materiaal onder de ondergating verwijderen (beste voor klikfits, interne gaten)
- Deellijn verplaatsen – De ondergatingsfeature snijden met de vormsplitsing
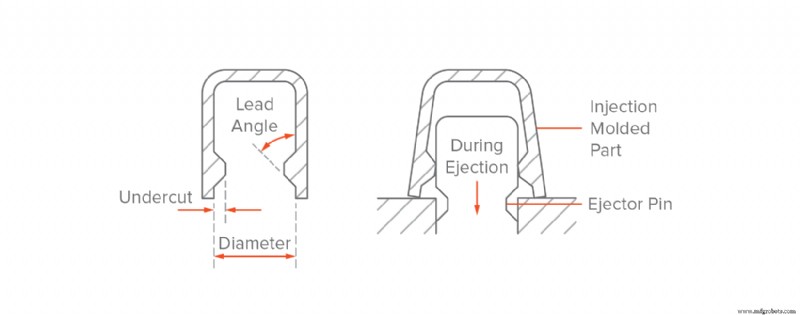
- Bumpoffs (afstrippende ondergatingen) – Flexibele features (draad, clips) die vervormen over de vorm; vereist flexibel hars (PP, PE, PA), invalshoek 30–45°, max 5% diameterinterferentie
- Zijaandrijvingen / lifters – Mechanische kernen die intrekken voor ejectie; voegt $1K–$1.5K+ per actie toe
Kritieke Feature-Ontwerp Regels
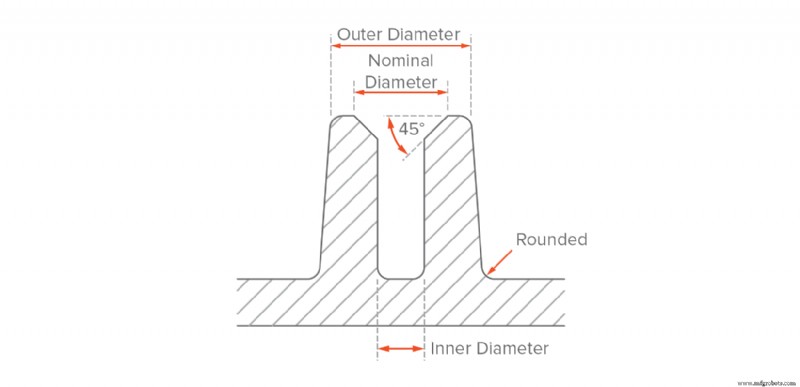
Bosses (Befestigings-/Montagepunten)
- AD = 2× schroef/insert nominale diameter
- ID = schroef kerndiameter
- Ga diepte tot basismuur (handhaaft uniforme wand)
- Fase voor insertie; ondersteunen met ribben of verbinden met muur
- Nooit boss direct samenvoegen met nominale wand
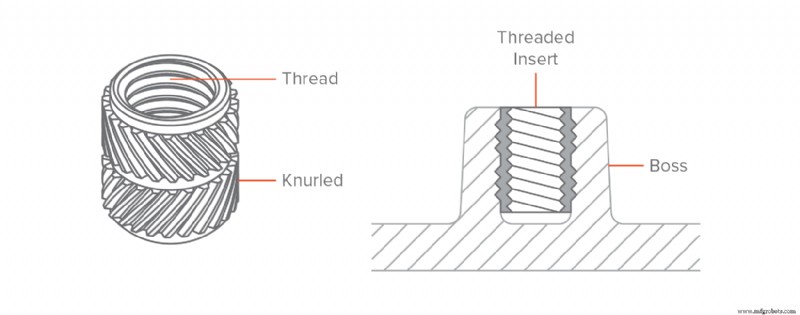
Draad
Nooit draad direct gieten – het zijn ondergatingen. Gebruik metalen inserts (thermisch/ultrasonisch/in-mold installatie) in een boss zoals boven beschreven. Als externe draad onvermijdelijk is, plaats op deellijn met steek >0,8 mm (32 TPI), trapezium/asymmetrisch profiel.
Ribben (Stijfheid Zonder Massa)
- Dikte: 0,5× nominale wand
- Hoogte: <3× ribdikte
- Basis afrondingsstraal: >0,25× ribdikte
- Uittrekking: 0,25°–0,5° minimum
- Afstand: ≥4× ribdikte tussen ribben/wanden
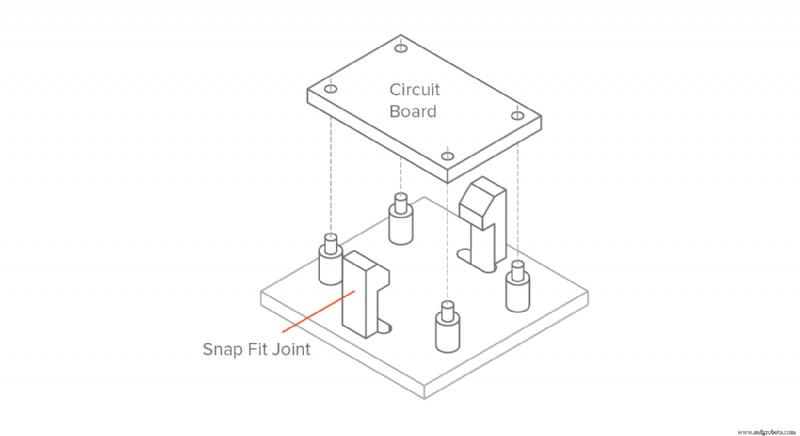
Klikfits (Hulpmiddelloze Montage)
- Kragarmontwerp meest voorkomend; uibuiging ∝ lengte, kracht ∝ breedte
- Uittrekking toevoegen aan verticale vlakken; min. dikte 0,5× wand
- Ontwerpen als ondergating – plannen voor bumpoff of zijaandrijving
Film Scharnieren (Alleen PP/PE/PA)
- Dikte: 0,20–0,35 mm (dunner = meer cycli, stijver)
- Schouders bij nominale wanddikte; grote afrondingen
- Lengte >150 mm: splitsen in meerdere scharnieren
- Prototypen via CNC/3D-print vóór tooling
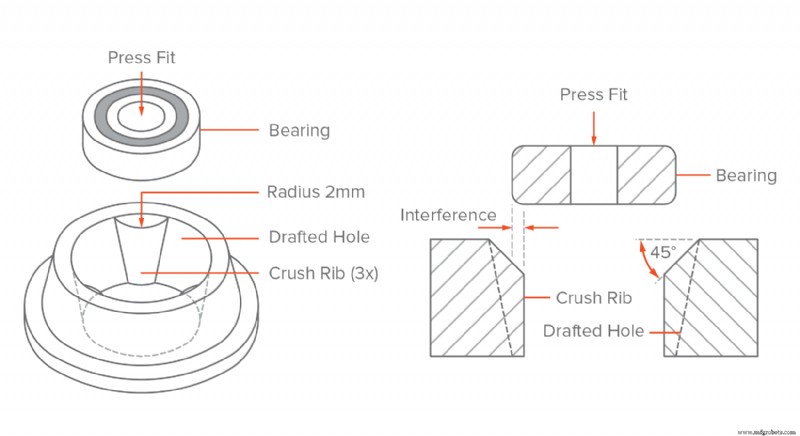
Klemribben (Perspassing Uitlijning)
- 3 ribben aanbevolen; hoogte/straal = 2 mm
- Min. interferentie: 0,25 mm
- Geen uittrekking nodig (minimaal vormcontact)
Tekst & Logo's
- Verhoogd (0,5 mm) voorkeur boven ingevijzerd – makkelijker om vorm te frezen
- Vette, afgeronde lettertypen (Century Gothic Bold, Arial, Verdana); ≥20 pt
- Uitlijnen loodrecht op deellijn
Deel 3: Universele Ontwerp Regels (De "Moet-Doen's")
| Regel | Specificatie | Waarom |
|---|---|---|
| Uniforme wanddikte | Binnen aanbevolen bereik per materiaal; overgangen = 3× dikteverschil lengte | Voorkomt vervorming, zinkmarks, stroomonbalans |
| Dikke secties uithollen | Uithollen; versterken met ribben (max 0,5× wanddikte) | Elimineert zinkmarks/vervorming; behoudt stijfheid |
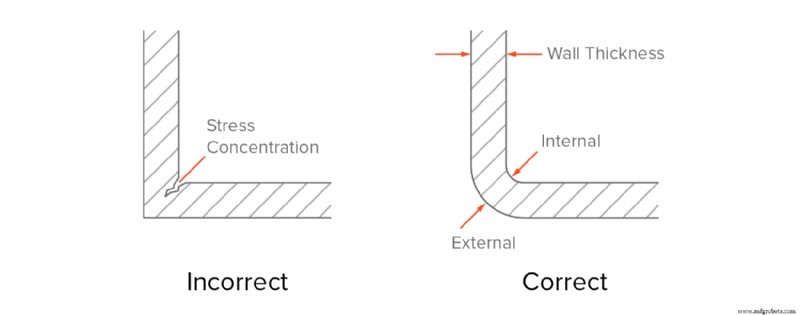
| Gladde overgangen | Fase/afronding bij alle diktewijzigingen; rib/bosbasis afronden | Verbeterstroom; vermindert spanningsconcentratie |
| Alle randen afronden | Intern: 0,5× wand; Extern: intern + wanddikte | Handhaaft constante wand; vermindert spanning |
| Uittrekking op alle verticalen | Min. 2°; +1° per 25 mm hoogte; +1–2° voor textuur | Maakt ejectie mogelijk; voorkomt trekksporen |
Deel 4: Materiaalkeuze Gids
| Materiaal | Belangrijkste Eigenschappen | Typische Toepassingen | Let Op |
|---|---|---|---|
| PP | Chemische resistentie, voedselveilig, film scharnieren | Containers, auto interieur, scharnieren | Lage stijfheid, hoge krimp |
| ABS | Slagvastigheid, lage kosten, schilderbaar | Behuizingen, consumentengoed, auto trim | Slechte oplosmiddelresistentie |
| PE (HDPE/LDPE) | Slagvastigheid, weerbestendig, flexibel | Buitenonderdelen, flessen, speelgoed | Lage stijfheid, moeilijk te lijmen |
| PS | Laagste kosten, stijf, voedselveilige graden | Wegwerpbekers, verpakking, behuizingen | Bros, slechte chemische resistentie |
| PC | Hoogste slagvastigheid, hittebestendig, transparant | Lenzen, medisch, elektrisch, veiligheidsuitrusting | Kerfgevoelig, spanningsscheuren |
| PC/ABS | Gebalanceerde slagvastigheid/hitte/verwerkbaarheid | Elektronica behuizingen, auto interieur | Oplosmiddelgevoelig |
| PA 6/66 (Nylon) | Sterkte, slijtvastigheid, chemische resistentie | Tandwielen, lagers, structurele onderdelen | Hygroscopisch; dimensiewijziging |
| POM (Acetaal) | Stijfheid, lage wrijving, vermoeidheidsbestendigheid | Tandwielen, veren, precisieonderdelen | Vervormingsgevoelig; formaldehyderisico |
| PEEK | Extreme hitte/chem. resistentie, metaalvervanging | Luchtvaart, medische implants, olie & gas | Zeer hoge kosten; verwerkingsmoeilijkheid |
| LSR (Silicone) | Hitte/chem. resistentie, biocompatibel, flexibel | Medisch, afdichtingen, babyproducten | Thermoharder – geen regrind; gratcontrole |
Additieven: Glasvezel (10–30%) ↑ stijfheid/sterkte/HDT; kleurstoffen (2–3%); vlamvertragers; PTFE voor slijpvrijheid.
Oppervlakte Afwerkingen (SPI Standaarden)
| Graad | Proces | Ra (µm) | Toepassing |
|---|---|---|---|
| A-1 (Spiegel) | Diamant polijsten | <0,10 | Lenzen, cosmetische hoogglans |
| B-1 tot B-3 (Halfglans) | Fijn schuurpapier | 0,10–0,50 | Goede uitstraling, geen hoogglans |
| C-1 tot C-3 (Mat) | Fijn stenenpoeder | 0,50–1,50 | Lage cosmetische eis; geen freessporen |
| D-1 tot D-3 (Textuur) | Steen + straal | 1,50–3,50+ | Grip oppervlakken, imperfecties verbergen |
| As-gefreesd | Vrijheid freeser | — | Niet-cosmetisch, verborgen onderdelen |
Let op: Glanzende vorm ≠ glanzend deel – hars, gietcondities en geometrie domineren eindverschijnsel. Fijnere afwerkingen vereisen harder toolstaal → hogere toolingkosten.
Deel 5: Kostensenking – 8 Bewezen Hefbomen
| # | Strategie | Impact | Wanneer Toepassen |
|---|---|---|---|
| 1 | Blijf bij straight-pull vorm | Vermijdt 15–30% toolingpremie ($1K–$1.5K+/actie) | Altijd – eerst herontwerpen |
| 2 | Ondergatingen elimineren via herontwerp | Verwijdert zijaandrijvingen volledig | Vroege DFM-fase |
| 3 | Deelafmeting verkleinen | Snellere cyclus, minder materiaal, kleinere vorm | Conceptfase |
| 4 | Multi-kamer / familie vormen | 6–8 kleine onderdelen/kamer → 80% cyclereductie | Volume >5K/jaar |
| 5 | Micro-features / kleine tekst vermijden | Elimineert EDM/nabewerking | Ontwerpvries |
| 6 | Lagere vormafwerking specificeren | Handpolijsten A-1 kost 3–5× D-3 | Niet-cosmetische onderdelen |
| 7 | Wanddikte minimaliseren | 3→2 mm = 50–75% cyclereductie | Structurele validatie gedaan |
| 8 | Nabewerking voor laagvolume | Na-gieten boren/tappen vs. zijaandrijving | <1.000 eenheden |
Geavanceerde tactiek: Spiegelsymmetrische helften in één vorm (gedeelde kern/kamer) → 50% toolingkosten voor assemblages.
Deel 6: Productie Roadmap – Van Prototype Tot Volledige Schaal
Stap 1: Snel Prototypen (Voordat Er Iets Van Staal Gesneden Wordt)
| Methode | Voordeel | Nadeel | Best Voor |
|---|---|---|---|
| 3D-printen (SLS/SLA/MJF) | Snel, goedkoop, complexe geometrie | 30–50% zwakkere; beperkte materialen | Vorm/pas validatie |
| CNC Frezen (Kunststof) | Productiemateriaaleigenschappen; strakke tolerantie | Hogere kosten; langere leidtijd; ontwerp regels verschillen | Functionele test |
| Laag-volume Gieten (3D-geprint/aluminium vorm) | Echt proces, echt materiaal, echte geometrie | Hoogste prototypekosten; beperkte beschikbaarheid | Procesvalidatie |
Stap 2: Pilot Run (500–10.000 Eenheden)
- Vorm: CNC aluminium ($3K–$5K); 5K–10K schoten
- Eenheidskost: $1–$5 afhankelijk van geometrie/materiaal
- Leidtijd: 6–8 weken
- Onderdelen zijn productierepresentatief – zelfde eigenschappen als staaltooling
Stap 3: Volledige Productie (10.000–1.000.000+ Eenheden)
- Vorm: Toolstaal (H13, S7, P20); miljoenen cycli
- Features: Warme lopers, conformele koeling, geautomatiseerde ejectie
- Eenheidskost: $0,05–$1,00
- Leidtijd: 4–6 maanden (complexiteitsafhankelijk)
Deel 7: Bronnen & Volgende Stappen
- Materiaal Eigenschappen Database met Gietrichtlijnen
- Vorm Stroom Analyse: Wanneer en Hoe Te Gebruiken
- GD&T voor Gesproten Onderdelen
- Leveranciers Audit Checklist voor Vorm Bouwers
Klaar om van ontwerp naar productie te gaan? Onze productie ingenieurs bieden gratis DFM-reviews en tooling strategie consulten. Stuur uw CAD in voor een 24-uurs haalbaarheids- en kostenraming.
Hars
- Thermwood breidt LSAM-systemen uit met hoeklaagprinten voor meer flexibiliteit
- Sika Advanced Resins lanceert innovatieve CNG-composiet tank voor stedelijke vrachtwagens op JEC World 2019
- Ensinger Lanceert Geavanceerde Thermoplastische Prepreg Productiefaciliteit in Beieren
- Covestro erkent CFRTP officieel als nieuwe materialenklasse
- Lanxess breidt composiettoepassing uit tot geavanceerde extrusie-blaasmoulding met Tepez vezelversterking
- Nieuwe M-Vera PLA Compounds: Compost-gecertificeerd, 100% hernieuwbare materialen voor extrusie & thermoformeren
- Amodel PPA Supreme – next-generation polyphthalamide voor e-mobility en metaalvervanging
- De Meest Voorkomende Schroefdrijven Uitgelegd: Typen, Toepassingen en Kenmerken
- RTP Lanceert Next‑Generation Conductieve Masterbatches voor Superieure ESD Bescherming
- Markforged FX20: next-gen vezelversterkte 3D-printer voor luchtvaart, defensie & automotive
- SABIC partners met Nottingham Spirk om thermoplastische innovatie te versnellen