



Aerostructuurproductie boosten: Hexion's nieuwe 2-component epoxy voor RTM
Dit is de derde in mijn reeks blogs over technologieën die je moet bekijken op CAMX 2019 (23-26 sep, Anaheim, CA, VS). Hexion (Columbus, Ohio, VS) heeft een twee-component (2K) systeem voor RTM van aerostructuren ontwikkeld gebaseerd op zijn Epikote Systeem 600 epoxyhars. De inleiding hieronder legt uit waarom deze ontwikkeling belangrijk is. Daarna geef ik meer details over dit nieuwe 2K systeem en hoe Hexion voldoet aan de eisen van luchtvaart OEM's voor in situ kwaliteitsborging van de gemengde hars. Aan de onderkant bespreek ik ook Hexion's 2K infusie/RTM epoxy voor brandvaste (FR) toepassingen.
Waarom 2K harsen voor RTM?
Eerder dit jaar schreef ik over programma's bij tooling specialist Alpex Technologies (Mils, Oostenrijk) en Airbus dochter Composites Technology Center (CTC, Stade, Duitsland) om composiet vliegtuigonderdelen te produceren met resin transfer molding (RTM). Het gebruik van RTM in luchtvaart is niet nieuw. Er zijn en zijn een verscheidenheid aan vliegtuigonderdelen gemaakt met RTM, inclusief:
- Roer voor de Gulfstream G250 business jet (Israel Aerospace Industries en North Coast Composites)
- Bladen en fan case voor de LEAP turbofan vliegtuigmotor (Albany Engineered Composites)
- A350 deurframe (Airbus Helicopters Donauworth)
- Demonstratie A350 passagiersdeur (Elbit Cyclone)
- Demonstratie A320 multispar flap (Airbus Bremen)
- Matrix Composites produceerde meer dan 6.000 componenten voor de F-22 met RTM.
Echter, RTM in luchtvaarttoepassingen is traditioneel een laagdrukproces met cyclus tijden gemeten in uren. De programma's bij Alpex en CTC richten zich op het benutten van de automatisering, snelle injectie en 15- tot 20-minuten cyclus tijden die geboden worden door high-pressure RTM (HP-RTM). In mijn artikel "HP-RTM for serial production of cost-effective CFRP aerostructures", besprak ik het kwestie van het gebruik van 2-component (2K) epoxyharsen versus de huidige norm van het gebruik van premixed, 1-component (1K) systemen:
"Schiller [Jan Schiller, CTC projectleider voor productiesystemen en lead contact voor RTM technologiën] observeert dat alle eerdere RTM vliegtuigstructuren alleen 1K systemen gebruikt hebben gemengd door de leverancier, die dan de mengsel certificeert en de aansprakelijkheid draagt voor het waarborgen dat de hars aan kwalificatie-eisen voldoet. "Nu overwegen we 2K systemen, maar de uitdaging is om de mengkwaliteit te waarborgen," legt hij uit. Premixed 1K systemen vereisen koude verzending en opslag om reactie te voorkomen tot onderdeelverwerking. Dus voordelen van 2K systemen omvatten eliminatie van deze kosten alsook hogere reactiviteit voor snellere verwerking."
"Eén kwestie is echter dat kwaliteitsborging (QA) zal verschuiven van de harsleverancier naar de onderdelenfabrikant. "Deze QA vereist detectie van de mengratio en de gemengde harskwaliteit. Beiden zijn nodig voor Airbus kwalificatie van een nieuw materiaal. Dus dit betekent metingen van de twee componenten net voor het mengen en van de hars na mengen. Vandaag hebben we alleen sensoren voor de mixkop, die laten hoeveel hars en hoeveel verharder in de mix gedoseerd worden. Dit is niet genoeg voor kwalificatie."
Hexion (Columbus, Ohio, VS), een leider in het ontwikkelen van snelle-verharding epoxies voor HP-RTM in automotieve composieten (zie "HP-RTM on the rise"), kondigde in maart 2019 aan dat het een 2K systeem voor RTM van aerostructuren heeft ontwikkeld gebaseerd op zijn Epikote Systeem 600 epoxyhars. Ik interviewde Hexion's Epoxy Global Aerospace Segment leider, Jean Rivière, om meer te leren over hun 2K systeem voor luchtvaart en hoe ze voldoen aan deze eis voor in situ QA van de gemengde hars.
Beperkingen van 1K systemen overwinnen
"Net als met prepreg, moeten de 1K systemen voor RTM en infusie in luchtvaart koud gehouden worden en hebben een beperkte houdbaarheid," zegt Rivière. "Door een 2-component (2K) epoxy systeem te gebruiken, verwijder je deze beperkingen. We hebben 2K en hoog reactieve epoxyharsen gezien in de productie van windturbinebladen en automotieve structuren. Waarom niet in luchtvaart?"
Rivière legt uit dat na gesprekken met veel klanten hierover, Hexion de hoofdbezorgdheid begreep – je hebt een validatie nodig dat de mengratio op elk moment correct is voor de injectie in de mould. Zonder dit heb je een onacceptabel risico voor de onderdelenfabrikant," merkt hij op. Hij voegt toe dat er vroeger geen vraag was voor het type productievolumes dat gezien wordt in windturbinebladen en automotive. Nu willen Airbus en Boeing echter de huidige productiesnelheden overschrijden terwijl ze mikken op meer composietonderdelen per vliegtuig. "Dus nu is er een behoefte om weg te gaan van prepreg leggen en naar een 2K epoxy voor luchtvaart RTM of infusie te gaan," zegt Rivière.
In de supply chain diagrammen hieronder, verwijdert 2K technologie niet alleen koude opslag en herverwarmsstappen, het heft ook beperkingen op harscontainer formaat voor verzending op. "Je moet de premixed harsmassa beperkt tot 20 liter en die vaten bij zeer lage temperatuur houden," zegt Rivière, "of de hars kan beginnen te reageren. Voor een 2K systeem kunnen standaard 200-liter vaten verzonden worden zonder lage temperatuur restricties. Dus is er minder risico, geen sterke koeling en minder voorzorgsmaatregelen nodig."
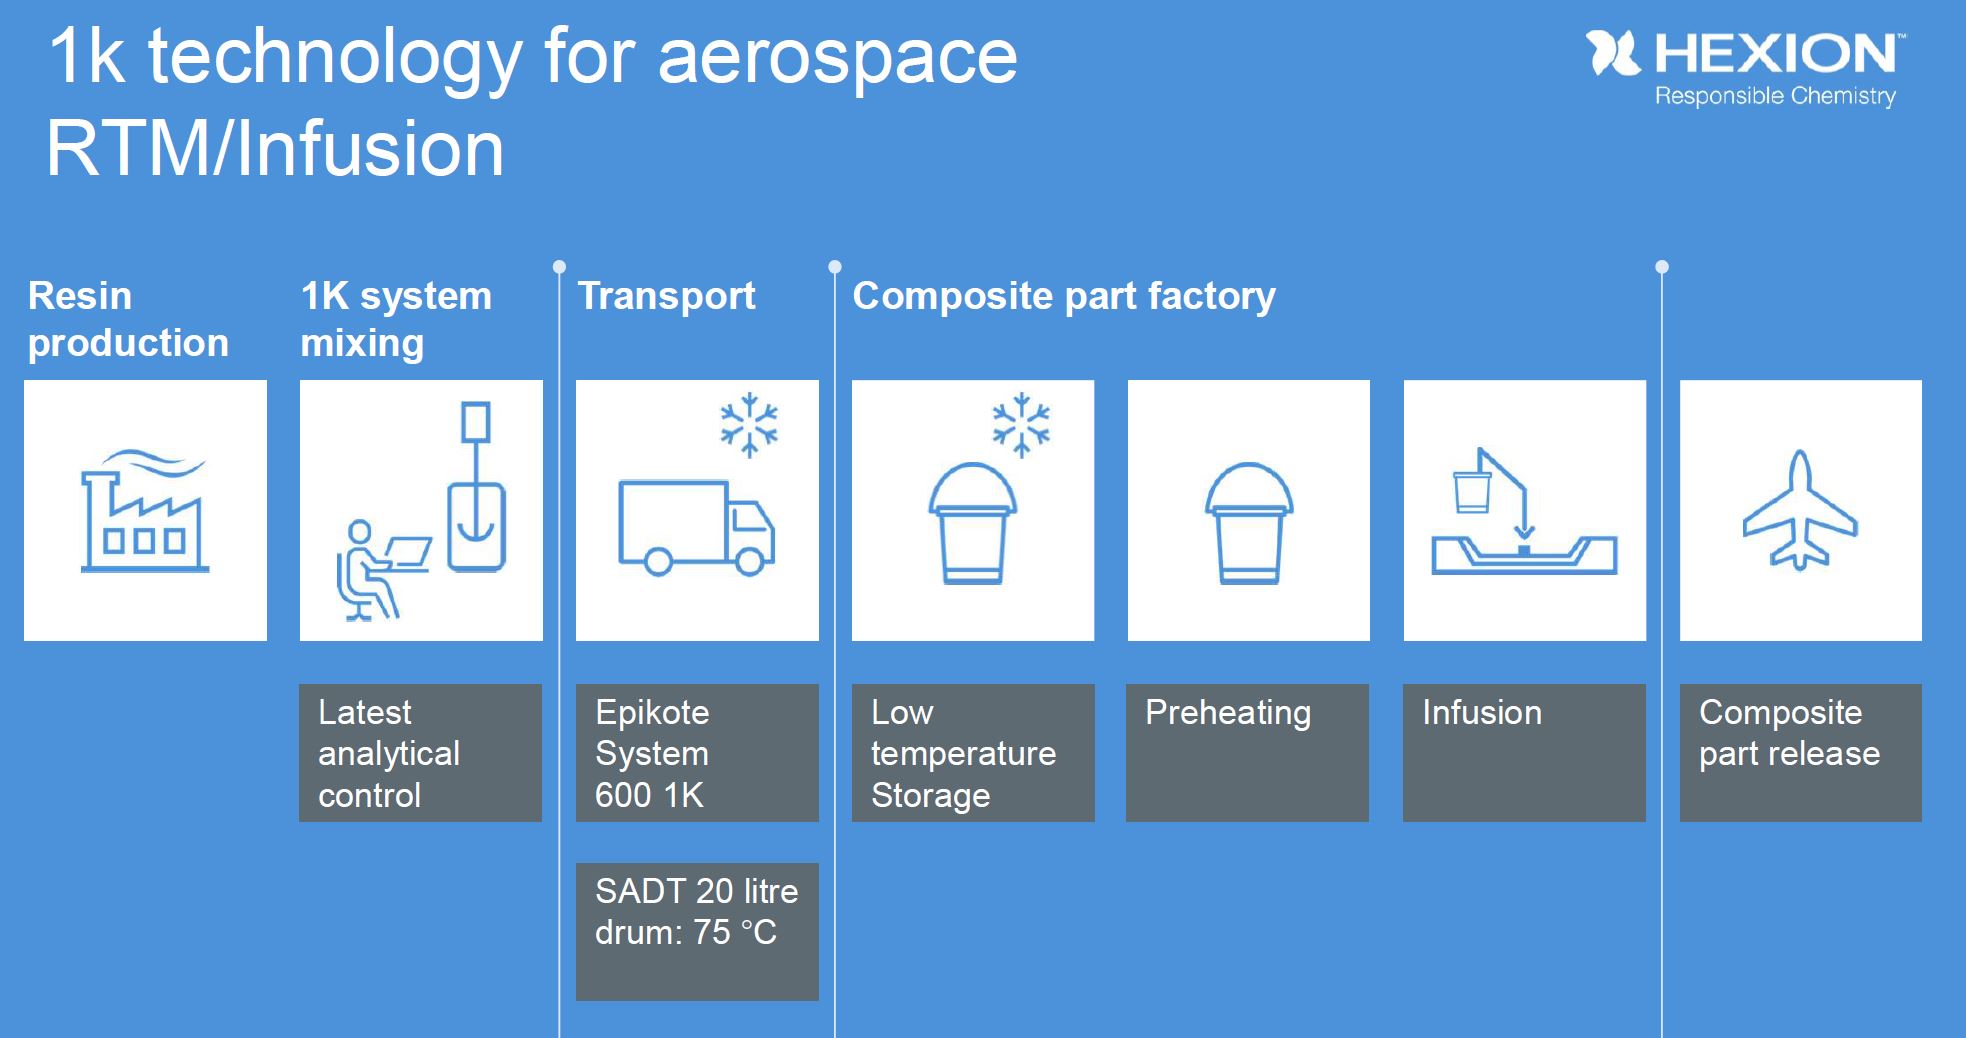
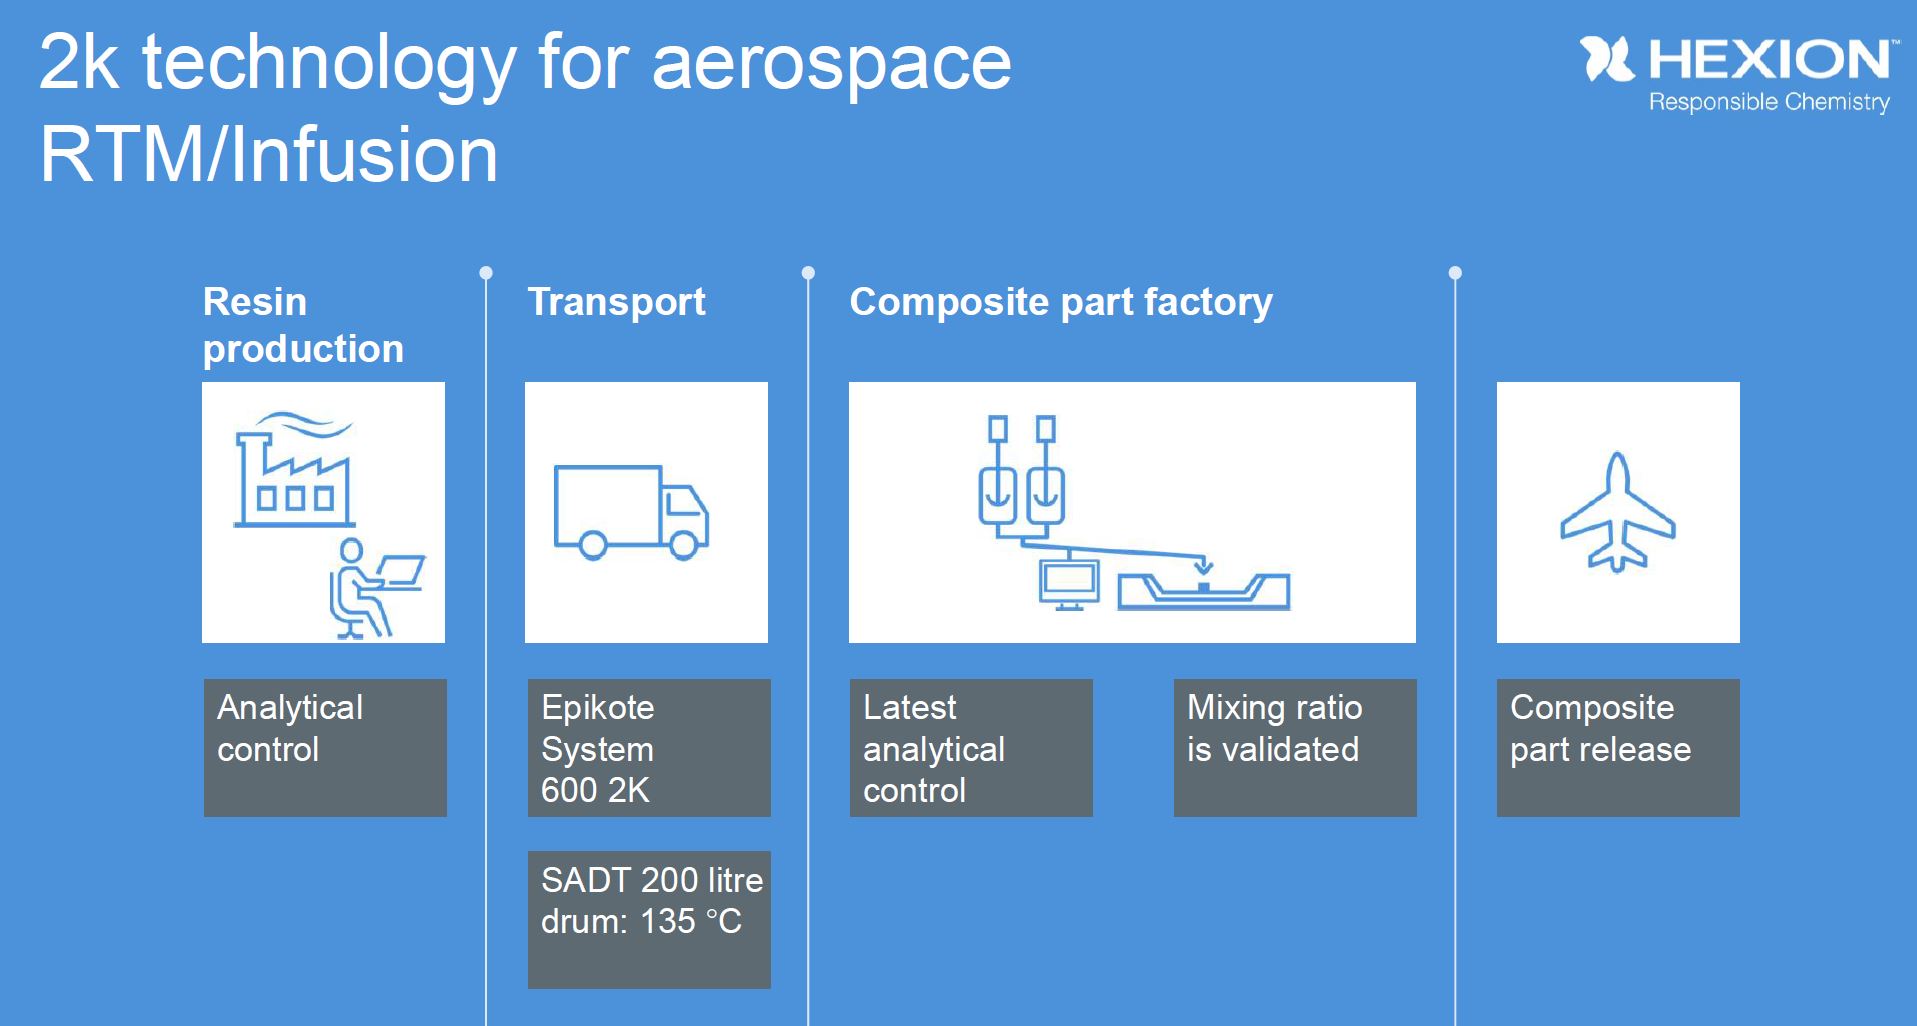
De supply chains hierboven tonen hoe analytische controle verandert. Terwijl alleen een initiële controle wordt uitgevoerd op de productielocatie voor 1K harsystemen, wordt controle geïmplementeerd op meerdere controlepunten voor het 2K systeem. Naast controle van A en B componenten tijdens fabrieksproductie, wordt de A:B mengratio ook digitaal gecontroleerd in de mix, meter en dispense (MMD) apparatuur en opnieuw net voor harsinjectie in de mould. BRON: Hexion.
Analytische controle
Om deze 2K technologie te ontwikkelen, werkte Hexion samen met Hübers (Bocholt, Duitsland), een fabrikant van mix, meter en dispense (MMD) apparatuur, en Composyst (Hurlach, Duitsland) die een exclusieve licentie heeft voor het door Airbus gepatenteerde Vacuum Assisted Process (VAP) voor infusie. Hübers heeft een sterke reputatie voor high-performance MMD systemen gebruikt in de productie van elektrische en elektronische componenten (bijv. cast hars en geïmpregneerde componenten voor transformatoren, etc.) terwijl Composyst een expert is in harsinjectie en infusie voor Airbus toepassingen, en dus begrijpt wat de vliegtuig OEM zoekt met betrekking tot verwerking en kwaliteitsborging (QA) van gemengde harsen.
"De analytische controle komt in spel nadat de A en B componenten van de epoxy precies gemengd zijn door de Hübers apparatuur en zich voorbereiden om in de mould geïntroduceerd te worden," legt Rivière uit. De zwarte buizen tussen het Hübers MMD systeem en de vacuümzak VAP infusie opstelling in de afbeelding hieronder zijn een sleutelcomponent van dit analytische controlsysteem. "Dit is waar we een analytisch apparaat hebben dat de mengratio in real-time controleert," zegt Rivière. "We hebben mengratio meting elke 12 seconden gedemonstreerd, maar vaker meten is ook mogelijk. Inderdaad, de technologie stelt continue controle van de mengratio in, wat gerapporteerd en gelogd wordt."
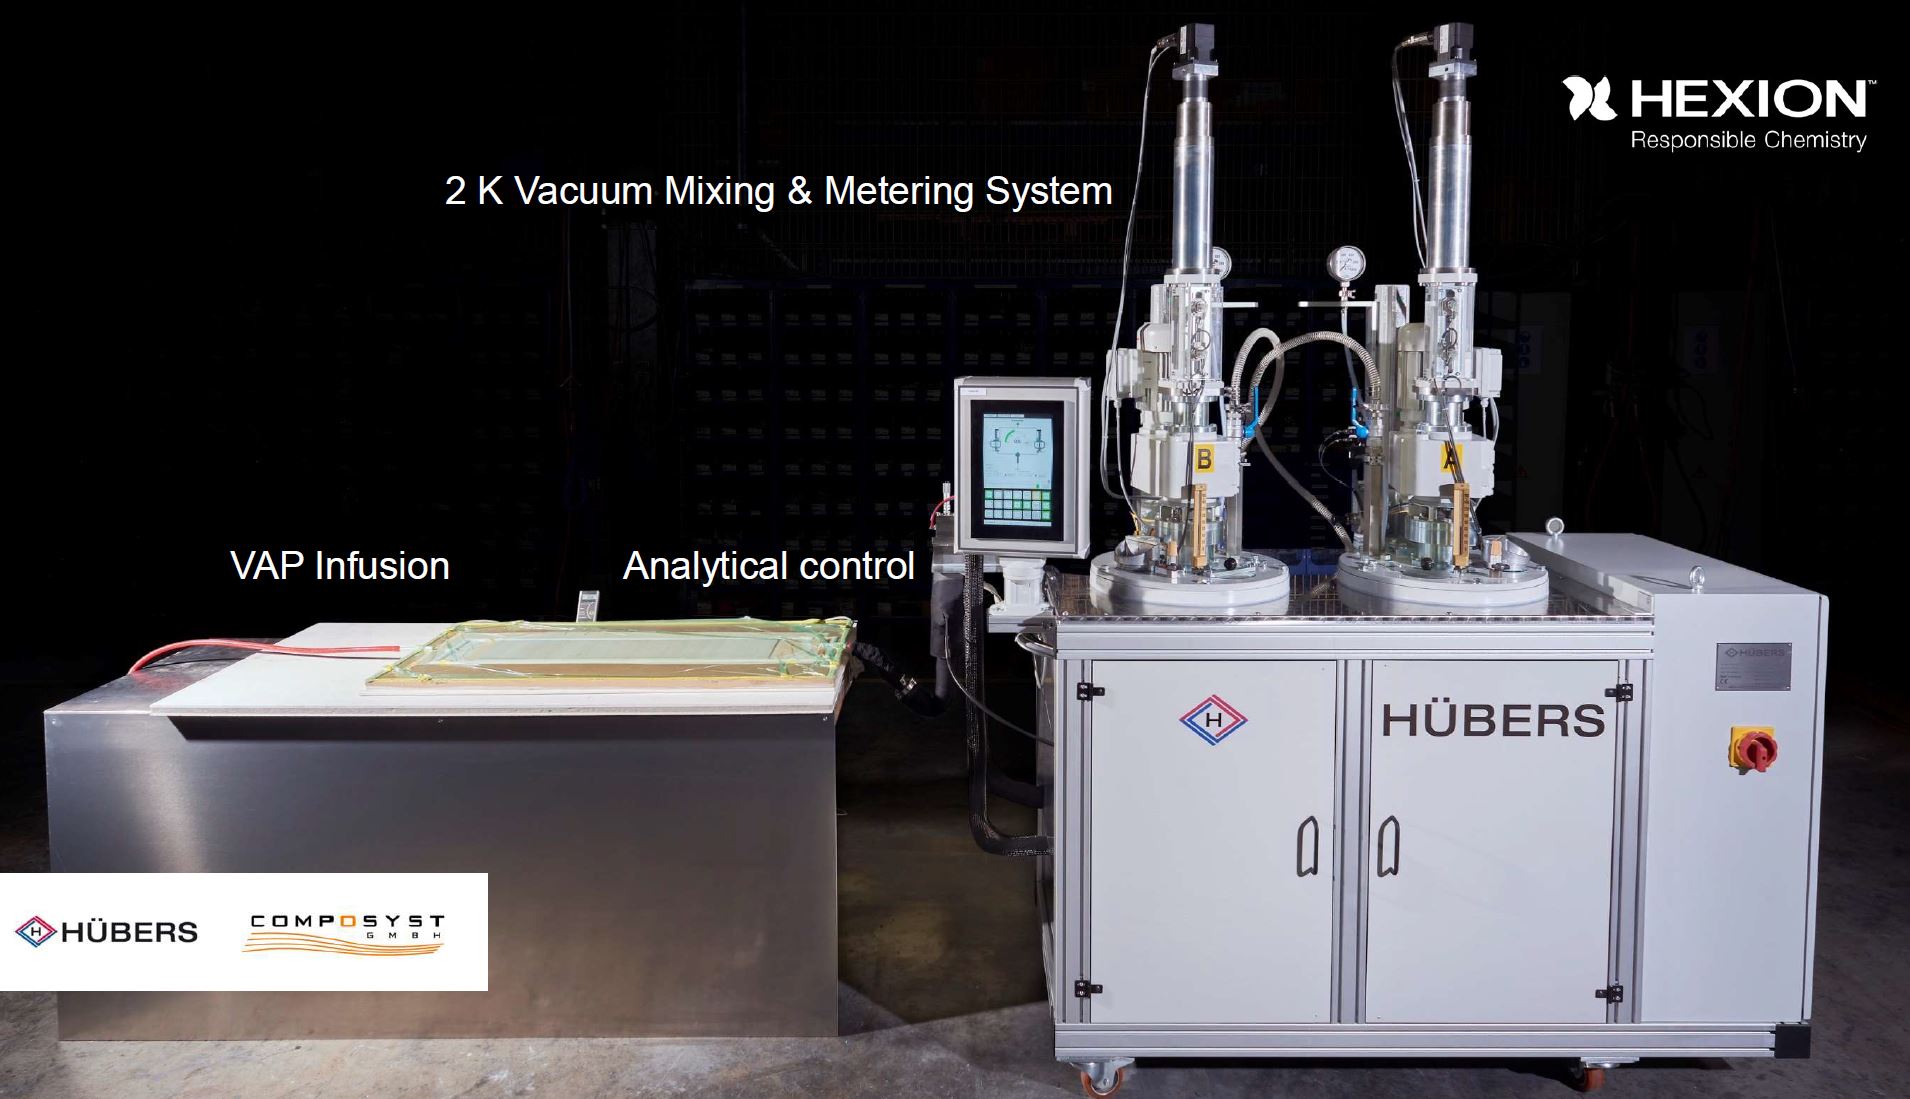
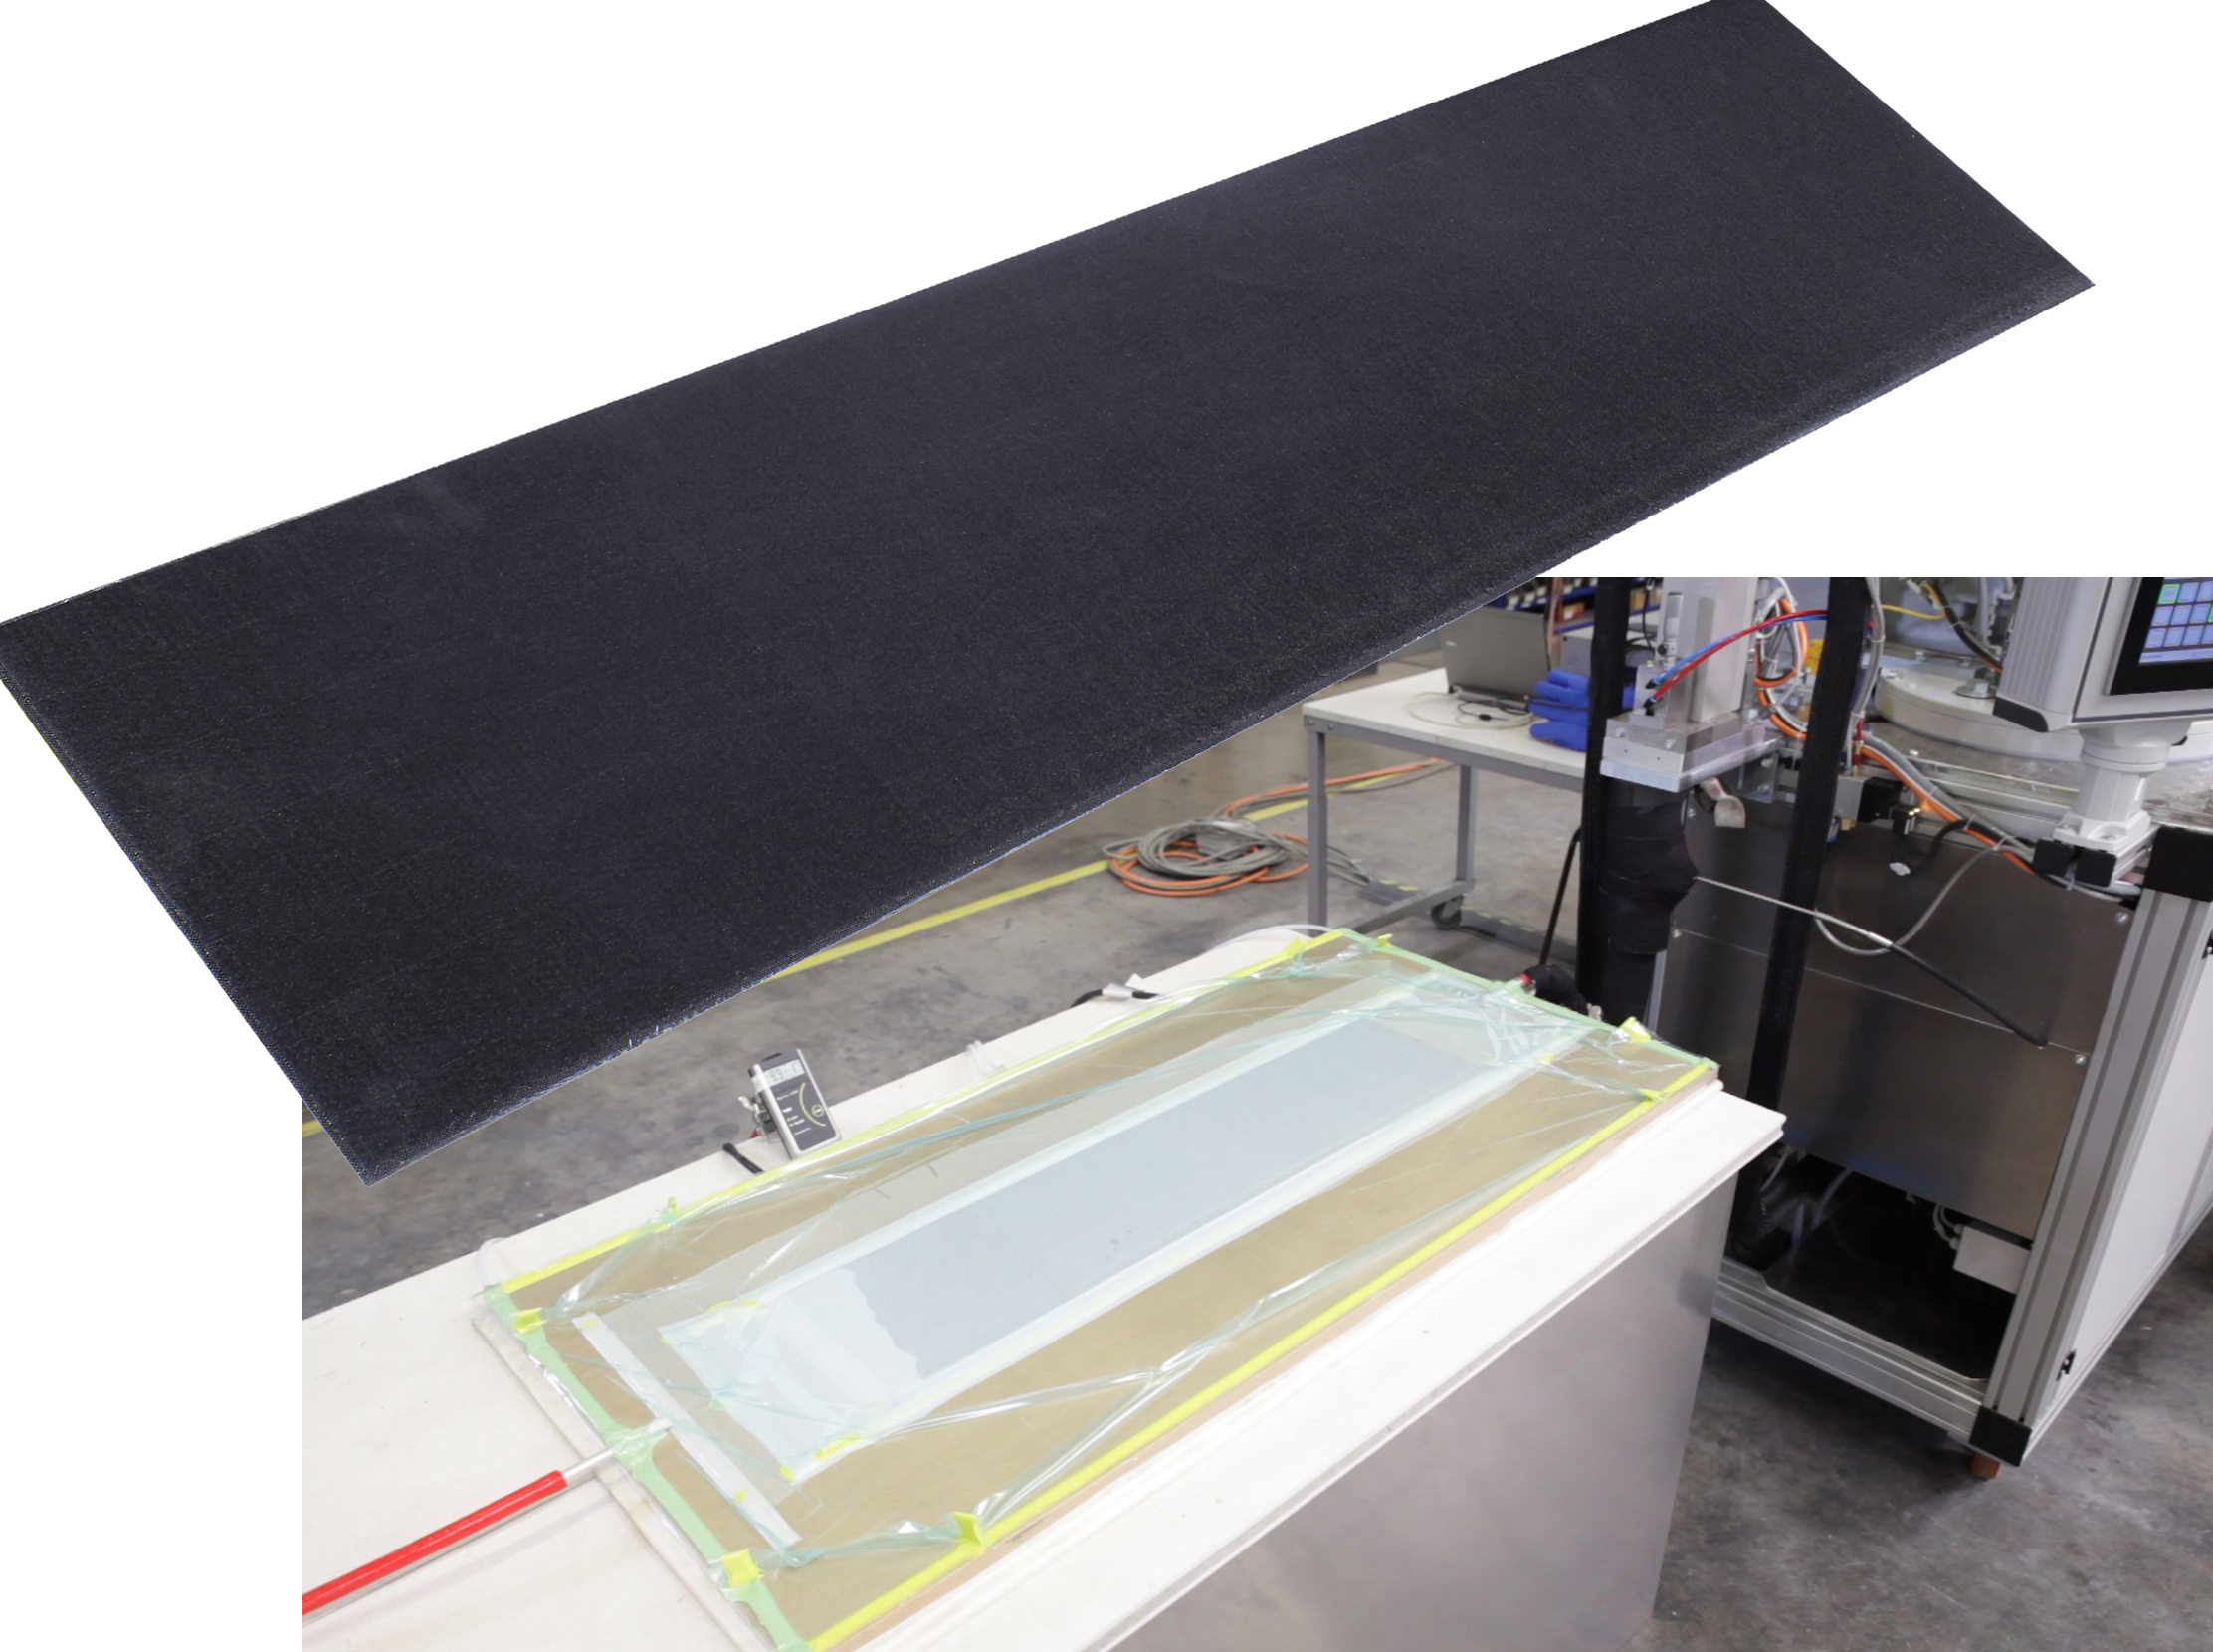
Let op zwarte tubing tussen de Hübers MMD apparatuur en de VAP infusie opstelling waar Hexion in-line meting van de hars mengratio voor injectie heeft ontwikkeld. SOURCE: Hexion
"Met dit systeem," gaat hij verder, "is er een dubbele controle: de normale controle in de MMD eenheid en onze pre-injectie analytische controle erbovenop. Ten eerste wijst Rivière erop dat de Hübers MMD machines bekend zijn om hun precisie en accurate. "Ze hebben een dubbel pompsysteem voor de twee componenten en moeten accurate in volume en temperatuur alsook mengratio behouden voor toepassingen waar ze in leveren. Ons systeem voegt dan een tweede meting na menging en net voor injectie toe waar je doelen voor alarmen kunt instellen." Indien de gemeten mengratio niet aan de doelen voldoet en de alarm triggert, zal het systeem de gemengde hars in een apart vat evacueren, de mould omzeilend zodat het niet in het geïnfuseerde onderdeel geïntroduceerd wordt. "Het is dan mogelijk het proces te herstellen en de injectie voort te zetten," merkt Rivière op.
Hij zegt dat Hexion's post-mix, pre-injectie analytische controlsysteem een onafhankelijk record voor traceerbaarheid biedt en ook geïntegreerd kan worden in de MMD eenheid, afhankelijk van de klantbehoeftes. Rivière merkt op dat de Hübers MMD eenheid ook grondige de-gassing van de hars uitvoert, wat vereist is door de elektronica industrie, waar geen holtekruimtes of porositeit in de toepassingscomponenten mogen zitten. "Dit systeem biedt ook draagbare controle van de druk op de mould door de stroom van de hars op hoge of lage niveaus te managen," wijst hij uit. "Je kunt zeer goede impregnatie bereiken met dit type controle, en je kunt ook de infusietijd verkorten terwijl je voldoet aan luchtvaartkwaliteitseisen in termen van porositeit en vezelvolume."
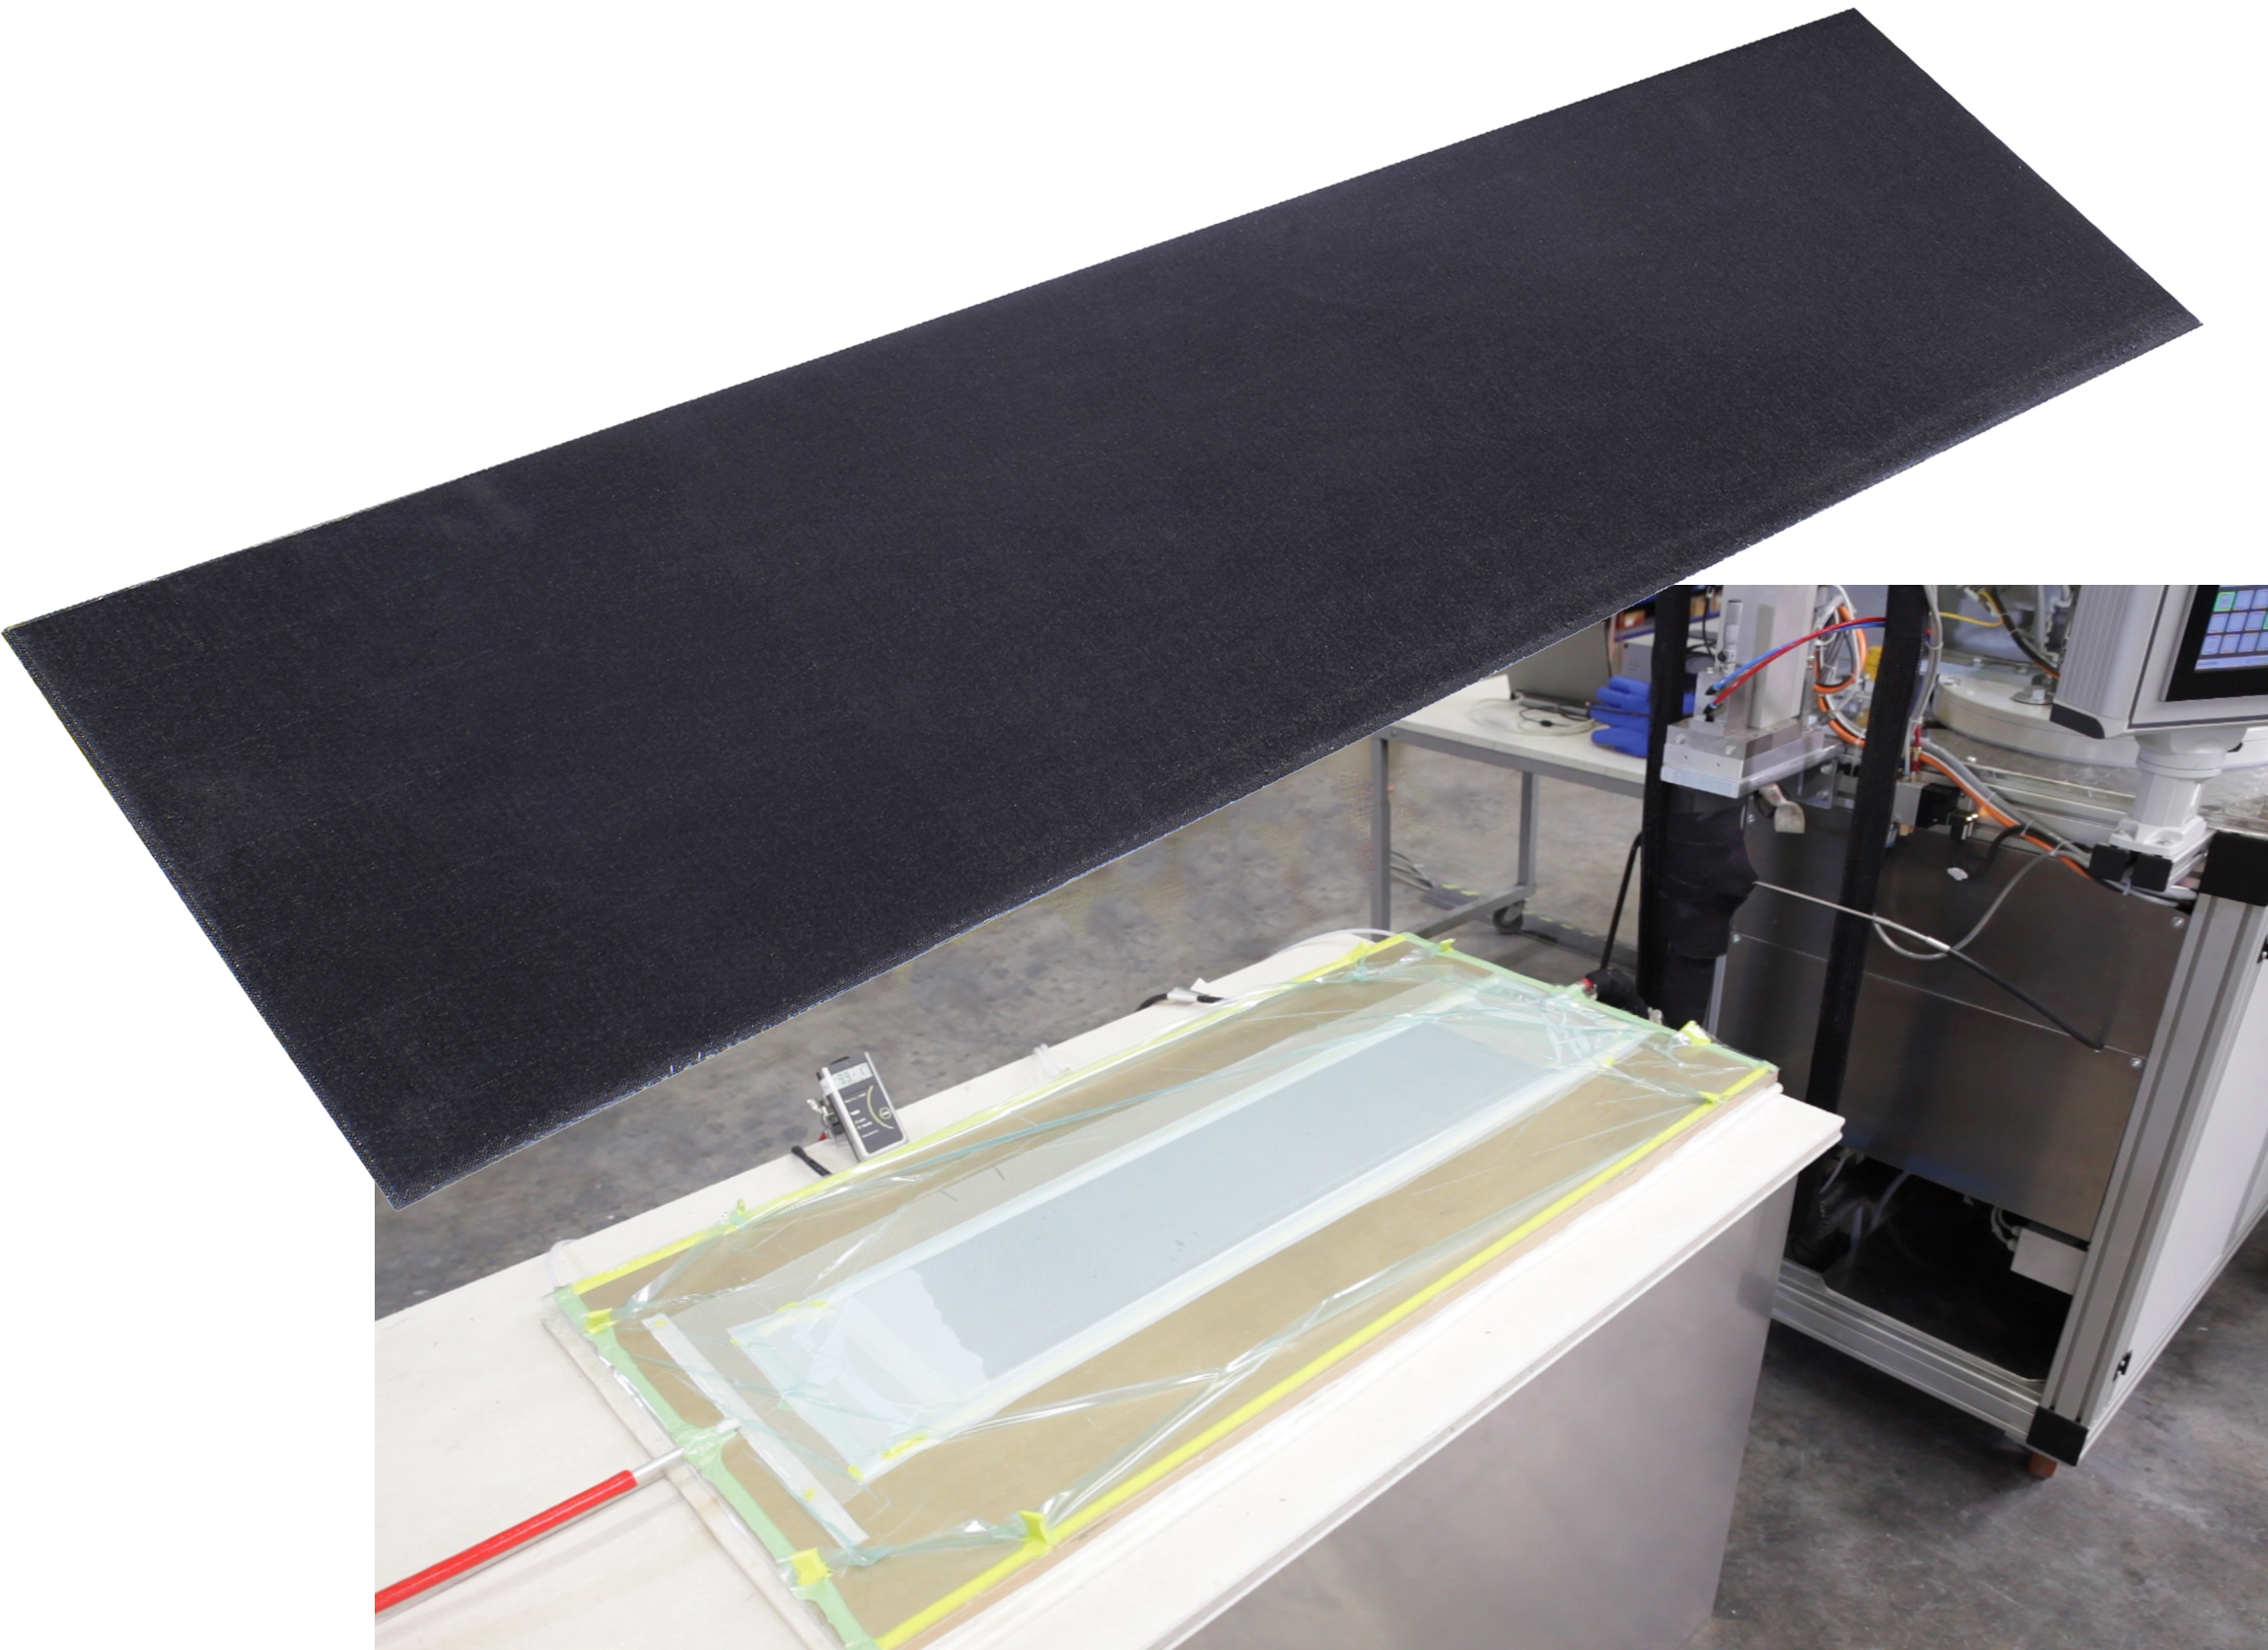
Foto's die infusie opstelling tonen met Hübers MMD apparatuur en Hexion 2K analytische controle en een 2-centimeter dik koolstofvezel UD laminaat voorbereid met deze opstelling, bereikend meer dan 60% vezelvolume. BRON: Hexion
Betere verwerkingsvenster
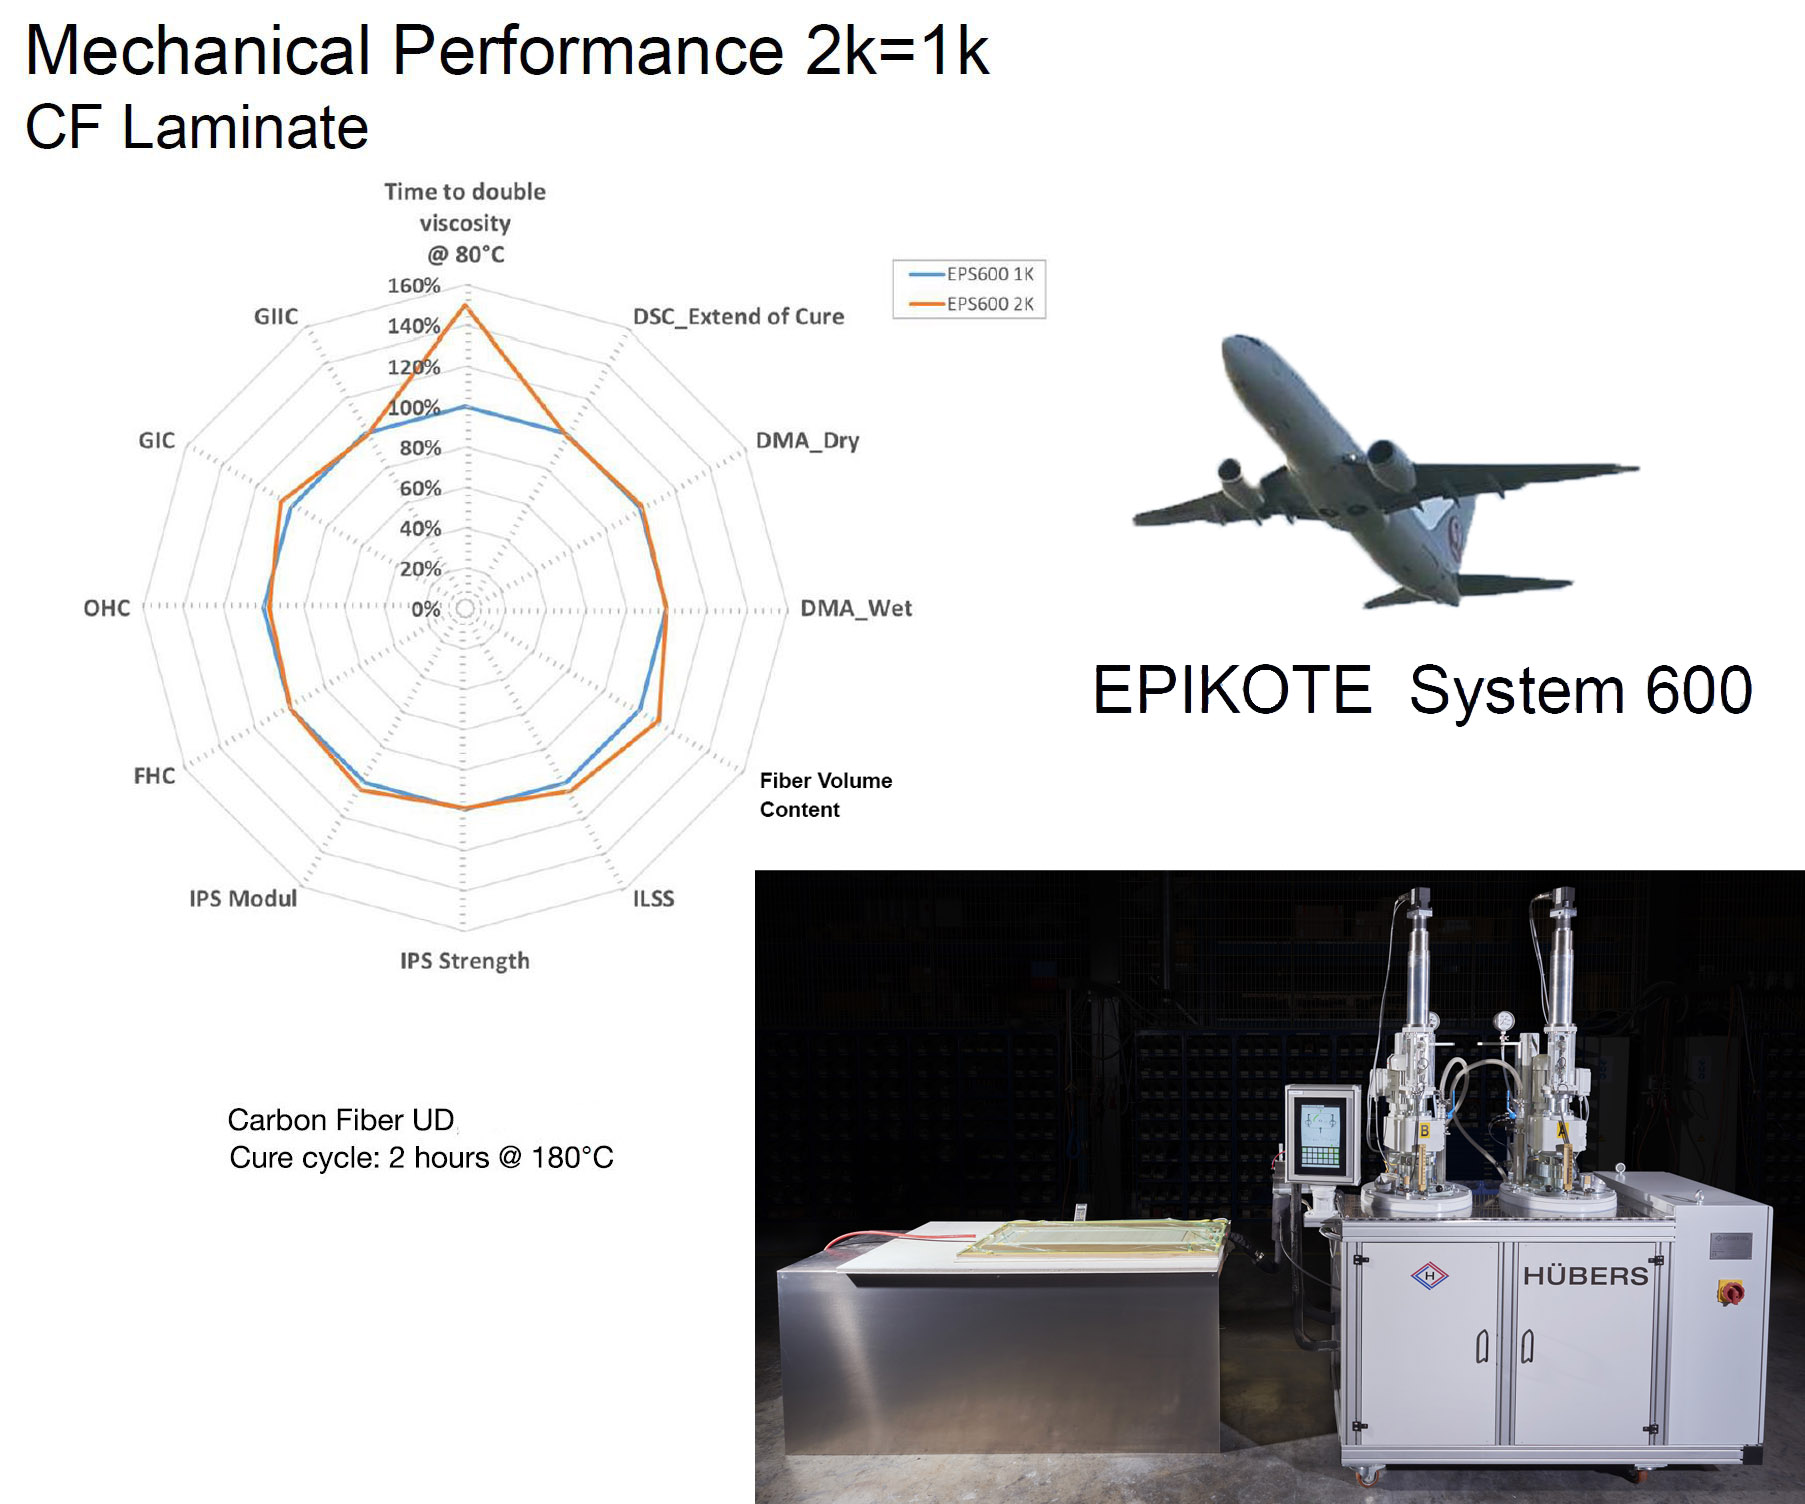
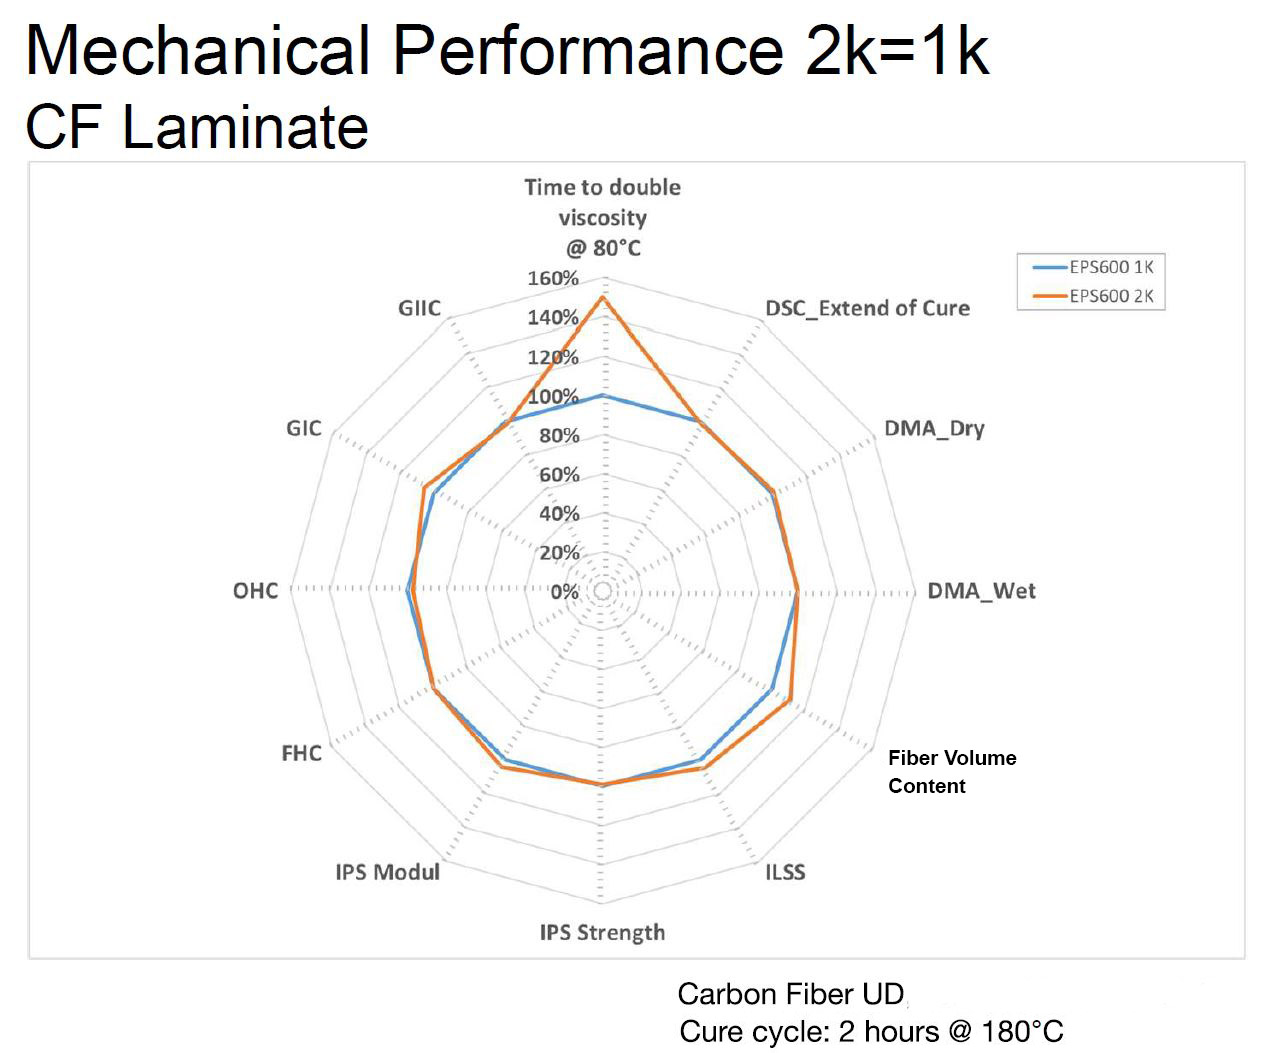
"Omdat het mengen gedaan wordt met een statische menger en in een korte tijdsframe net voor de injectie, biedt de harsmengsel een langere pot life (tot 40% vergeleken met 1K)," merkt Rivière op. "Dit biedt een betere verwerkingsvenster en we hebben dikke koolstofvezel laminaat geproduceerd met 60% vezelvolume. De mechanische prestaties van de 2K versus 1K systemen zijn hetzelfde omdat de chemie hetzelfde is. We geloven dat dit een betrouwbaarder proces zal zijn en de complete waarde is wanneer je de mengcontrole verbindt met de harsinjectie opstelling."
BRON: Hexion
Hexion zal gedetailleerde informatie presenteren over zowel zijn 2K Epikote 600 systeem voor RTM als zijn EPON FlameX epoxy voor het voldoen aan vliegtuig brand, rook en toxiciteit (FST) eisen (zie hieronder) in de CAMX Theater op de tentoonstellingsvloer:
- Novel 2K Technology for Epoxy Aerospace Manufacturing
Dinsdag, 24 sep – 11:00 -11:25 am - FlameX Epoxy Systems for Fire Safety Applications
Dinsdag, 24 sep – 11:30 – 11:55 am
Je kunt ook meer details krijgen op de Hexion stand Y24.
EPON FlameX epoxy voor infusie/RTM van brandvaste composieten
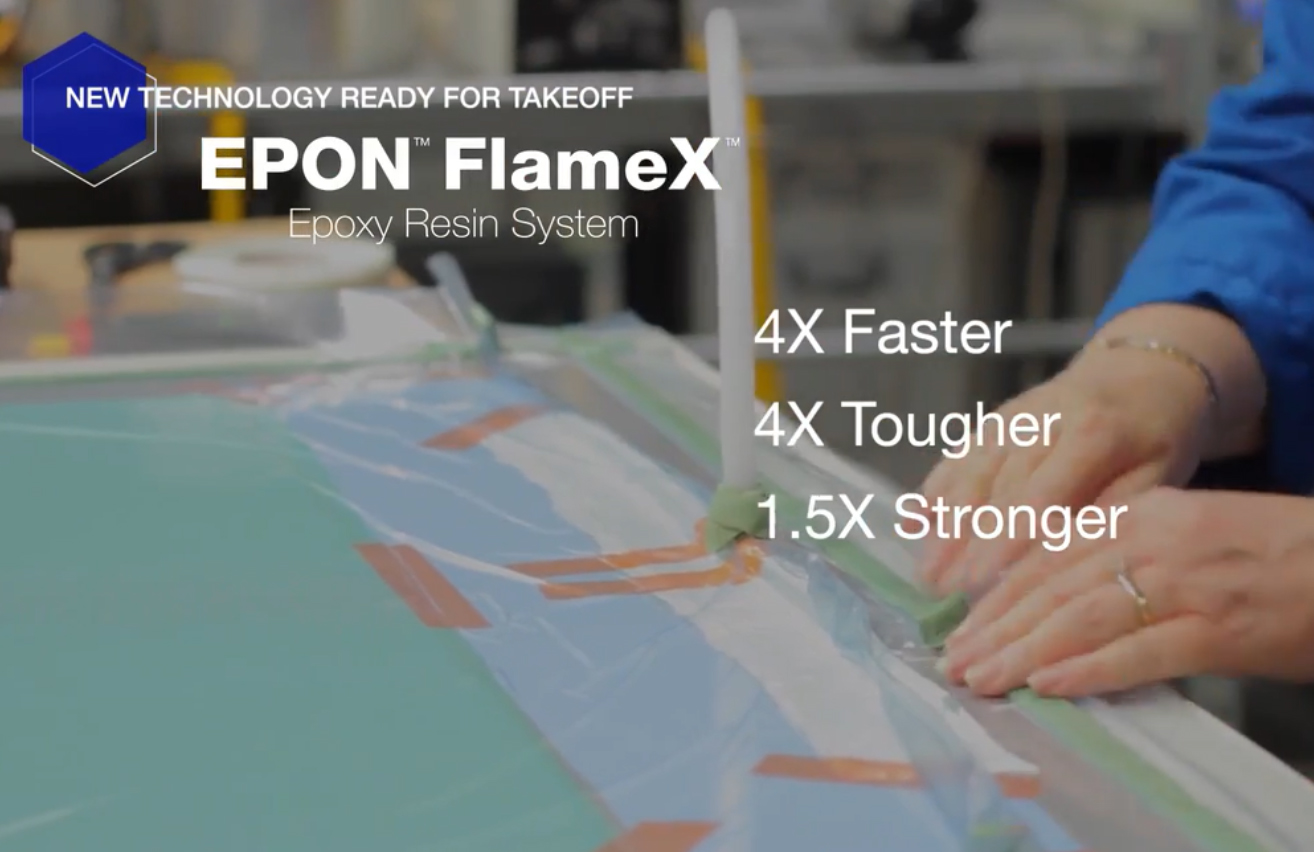
Hexion heeft ook een 2-component epoxy ontwikkeld voor infusie/RTM van onderdelen die aan brandweerstand (FR) en flame, smoke, toxicity (FST) eisen moeten voldoen. Drijvende krachten voor deze ontwikkeling omvatten:
- Verhoogde productiesnelheden
- REACH regelgeving voor halogeen-vrije, non-fenolische systemen
- Sterkere, toughere harsen versus broze fenolen
- Kostenconcurrentieel met fenolen maar veel goedkoper dan thermoplasten.
Hexion's EPON FlameX systeem gebruikt geen halogeen of deeltjesadditieven om brandweerstand te bereiken, maar bouwt die prestatie in de moleculaire ruggengraat van de hars in. Er is geen deeltjesfiltering tijdens infusie, De hars infuseert goed met een viscositeit van 250 cps bij 60-70°C (140-158°F) en verhardt in 1,5 uur bij 150°C (302°F). Vrijstaande of tool-ondersteunde na-verharding bij 180°C wordt aanbevolen voor maximale structurele eigenschappen.
Onderdelen gemaakt met dit systeem halen de volgende zonder extra coatings of FR maatregelen:
- 60s verticale brandtest FAR25.853(a)
- Rook toxiciteit BSS7239
- Rook dichtheid BSS7238
Het zal ook OSU 65/65 warmtevrijgave halen, in bepaalde configuraties met een gecertificeerde intumescente gelcoat of coating. Dit is alleen vereist voor onderdelen die aangeraakt kunnen worden tijdens vliegtuig rollen, opstijgen en landen.
"We hebben overhead bins gedemonstreerd die momenteel 10-12 uur vereisen om te produceren met conventionele fenolische prepreg processen, maar in 90 tot 120 minuten geproduceerd kunnen worden met infusie of RTM met het FlameX systeem," zegt Nathan Bruno, Hexion epoxy applicaties en productontwikkeling specialist. "Ook, omdat er geen vulstoffen zijn, heeft het een lagere dichtheid versus gevulde FR epoxies."
Toepassingen omvatten vliegtuiginterieurs, vrachtruimtes, toiletten, keukens en zitcomponenten, alsook scheepvaart, spoorweg en architectuurinterieurs.
Hars
- Lanxess Breidt Tepex Productiecapaciteit Uit met Twee Nieuwe Lijnen
- Ultra Purge 100X: Efficiënte, on-the-fly reiniging voor dunwandige polyolefine molds
- Epoxyhars revolutioneert hedendaagse kunst
- Fraunhofer implementeert geavanceerde Engel-automatisering voor thermoplastisch composiet R&D
- Thermoplastische Banden: Drijvende Kracht achter Innovatie in Composiet Aerostructuren
- Broetje-Automation breidt AFP-portfolio uit met STAXX Compact 1700 voor seriële composietproductie
- INEOS Styrolution breidt productie uit met nieuwe site voor geavanceerde StyLight thermoplastische composieten
- TCS lanceert geavanceerde epoxy prepreg voor luchtvaartinterieurs
- Hexion lanceert geavanceerd twee-component epoxy-systeem voor gestroomlijnde luchtvaart-composietproductie
- Techsil onthult snelhardende heldere epoxylijm voor superieure composiethechting
- Rhodes Interform voltooit installatie geavanceerde composietpers bij Sheffield AMRC