



High-performance koolstofvezel/epoxy composiet voor automotieve gewichtsreductie en massa-productie
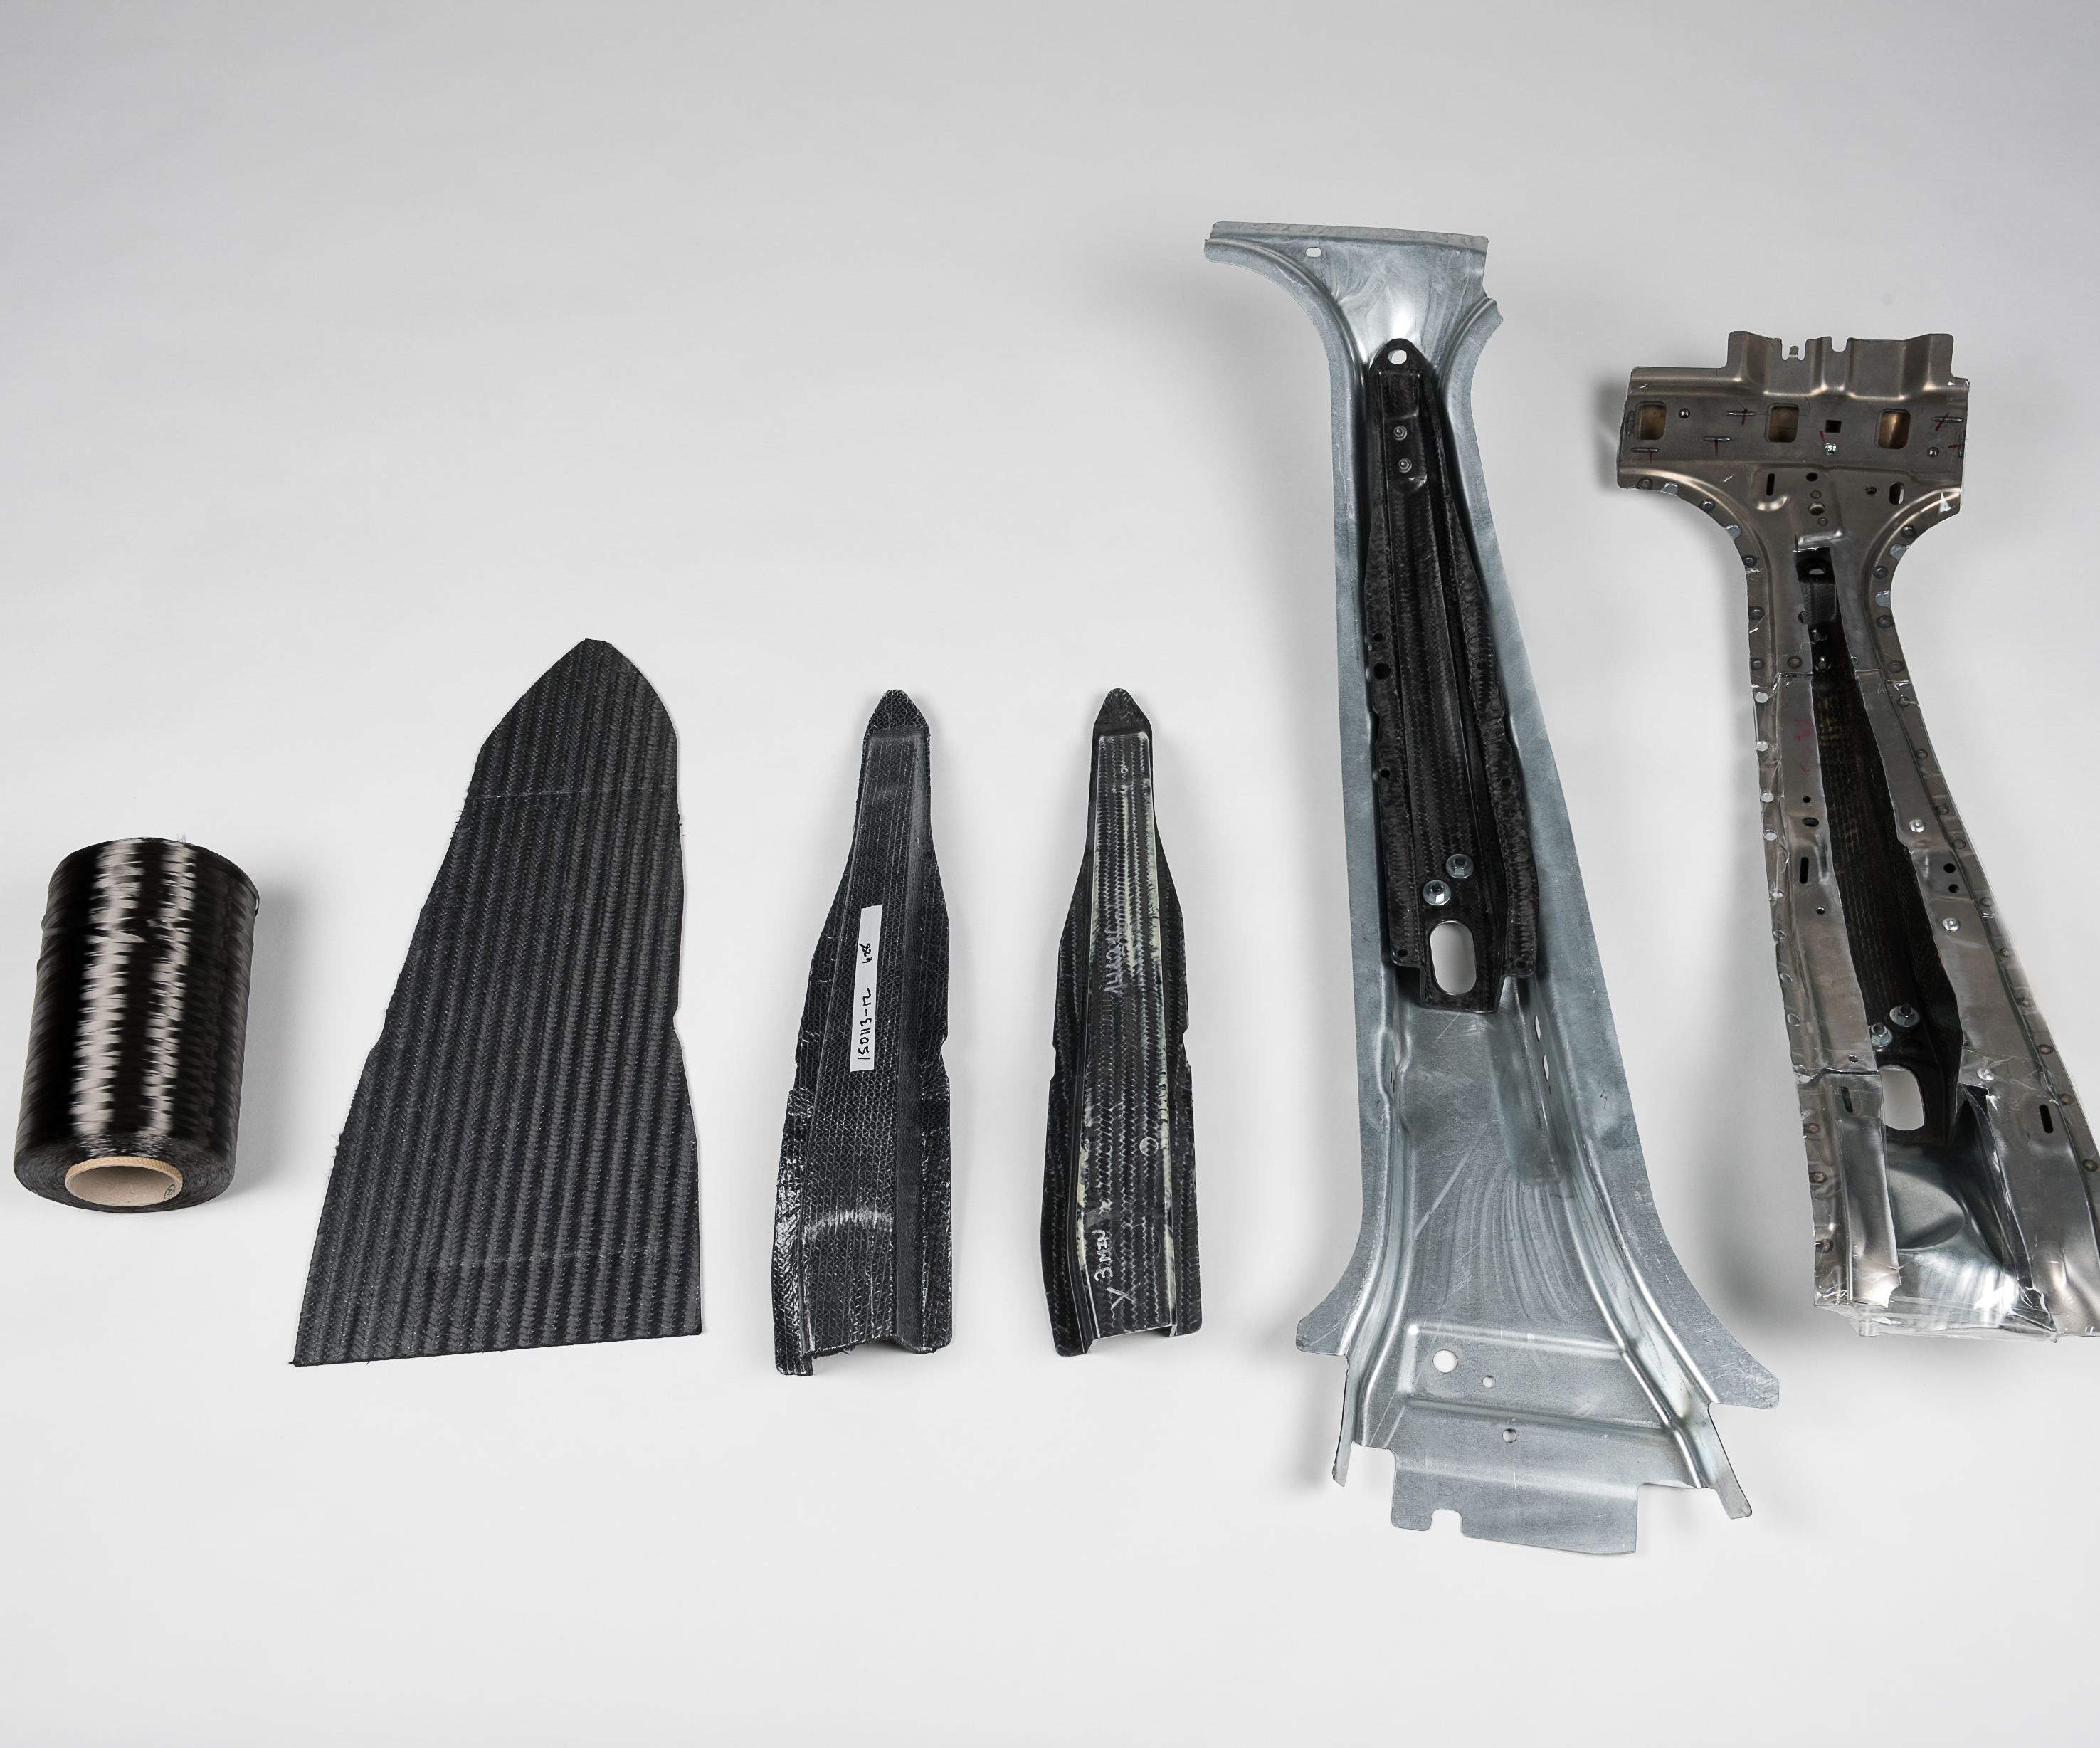
IACMI Project 3.2 evalueerde koolstofvezel-versterkte composieten geïnfuseerd met een nieuw epoxy-gebaseerd harsysteem om structurele composietonderdelen met complexe geometrie te ontwikkelen om metalen te vervangen in zwaar belaste, veiligheidskritieke toepassingen op primaire carrosseriestructuren van hoog-volume personenauto's. Een van de eerste toepassingen die geëvalueerd werd, was het gebruik van een koolstofvezel/epoxy prepreg op de B-pilier van een testvoertuig. Het high-performance prepreg materiaal reduceerde de massa direct met 3 kilogram en maakte afdunning van omringend bladmetaal mogelijk, dat vervolgens gespecificeerd kon worden in minder kostbare legeringen, wat additionele gewichts- en kostenbesparingen opleverde. Bron: Ford Motor Co.
Autofabrikanten in de meeste geografische gebieden staan voor uitdagende 2025-mandaten over verminderde uitlaatemissies en/of verbeterde brandstofefficiëntie voor personenauto's. Echter, het ontwikkelen van fundamenteel nieuwe automotieve technologie om aan deze eisen te voldoen is kostbaar, dus consortia om toevoerkeetenleden kosten te laten delen voor precompetitief onderzoek worden in veel landen gebruikt.
In de VS is een dergelijke organisatie het Institute for Advanced Composites Manufacturing Innovation (IACMI – The Composites Institute, Knoxville, Tennessee, VS). Onder de initiatieven van de organisatie, werken IACMI-leden uit industrie, academie en overheid aan multi-pronged projecten – met geïntegreerde materialen/procesontwikkeling, modellering/simulatie, multi-materiaal verbinding, en recycling – om engineering problemen op te lossen, voertuigmassa te verbeteren, energieverbruik en emissies te reduceren, en nieuwe Amerikaanse banen te creëren.
Project 3.2 en het onmogelijke harsysteem
Project 3.2 was een van de eerste projecten die IACMI aanging toen het in juni 2015 werd opgericht, hoewel de technologie die in het project gebruikt werd, eigenlijk al een paar jaar voor IACMI's creatie ontwikkeld werd, met een samenwerking tussen Ford Motor Co. (Dearborn, Michigan, VS) en wat toen Dow Automotive was (nu The Dow Chemical Co., Midland, Michigan, VS). Toen IACMI werd opgericht en Project 3.2 startte, brachten Ford en Dow hun eerdere werk aan een nieuw epoxy harsysteem in het programma. Eenmaal aangesloten bij IACMI, breidde het programma uit om uiteindelijk verschillende fasen te omvatten die nieuwe toepassingen voor deze innovatieve hars vertegenwoordigen: een prepreg B-pilier, een volledig sheet molding compound (SMC) dekdeksel en een SMC/aluminium liftgate.
Genoemd VORAFUSE, is de harsfamilie die door Dow voor Ford is ontwikkeld, ontworpen voor gebruik in prepreg en SMC, en om te verwerken op compressiemolenapparatuur, die breed beschikbaar is in de Noord-Amerikaanse auto-industrie. Per Ford's eisen is de hars glasovergangstemperatuur (Tg) 150-160°C, het moldeert bij 145-155°C, en verhardt in minder dan 2 minuten bij 150°C (hoewel sub-1-minuut verharding beschikbaar is), wat het snel genoeg maakt voor hoog-volume (100.000-plus/jaar) voertuigproductie. Het realiseert na-mol verharding van meer dan 95%. Het systeem is vrij van oplosmiddelen en vluchtige organische verbindingen (VOC's).
"De CTQ's [critical-to-quality requirements] gedefinieerd door Ford zijn uniek en zijn nog nooit in een enkel commercieel product bereikt," legt Dave Bank, fellow, Dow Polyurethanes R&D uit. "Om deze reden waren nieuwe chemie en een reeks hoogst non-traditionele producten vereist om aan deze eisende specificaties te voldoen."
"De thermodynamische scheiding van plankstabiliteit en polymerisatie in de hars/verharder mengsel levert een droge pasta op die in koolstofvezel geïnfuseerd kan worden zonder de verharding te activeren en een droog, non-tacky molding compound oplevert," voegt Bank toe. "Toch, wanneer de moldcondities 150°C bereiken, is de chemie 'heet' en verharding gaat snel." Dow heeft 21 octrooiaanvragen ingediend en er zijn tot nu toe vier toegekend voor de technologie.
Extra kenmerken van het VORAFUSE systeem:
- Het is plankstabiel bij kamertemperatuur voor 50-plus dagen, maar biedt snap-cure bij of boven 150°C. Het vereist geen vriezeropslag voor kit snijden en moulden zolang de opslagtemperatuur 40°C niet overschrijdt.
- De tack-vrije chemie is ideaal voor geautomatiseerde afhandeling. Omdat het de kleverigheid van traditionele prepreg mist, veroorzaakt het geen opbouw en gerelateerde problemen met robots en andere geautomatiseerde afhandelingsapparatuur.
- Het bevat een nieuwe internal mold release (IMR) agent zodat processors 1.000 onderdelen kunnen moulden voordat ze externe mold release hoeven aan te brengen op tooloppervlakken. Epoxy is normaal anti-thetisch aan IMR omdat het zo'n effectieve lijm is voor metalen.
- Onverhard product kan gerecycled worden in high-value onderdelen door te hakken en materiaal terug te voeden in mouldsystemen als een discontinu vezel-versterkt compound dat ideaal is om complexe geometrieën zoals ribben/bossen te moulden. In tegenstelling tot conventionele epoxy prepreg en SMC, kan alle onverhard afval hergebruikt worden, wat het materiaal duurzamer maakt en afvalverliezen die onderdeelkosten verhogen bespaart.
Fase 1: Prepreg B-pilier
Na VORAFUSE in Project 3.2 was gebracht, begon IACMI met werk aan een automotieve toepassing die Fase 1 van het totale project zou worden. Teamleden omvatten Ford, Dow, DowAksa US LLC (de Tucson, Arizona, VS-gebaseerde arm van DowAksa B.V., een 50/50 joint venture tussen Dow Chemical en Aksa Akrilik Kimya Sanayii A.Ş., Çiftlikköy-Yalova, Turkije); Michigan State University (East Lansing, Michigan, VS); Purdue University (West Lafayette, Indiana, VS); University of Tennessee-Knoxville (Knoxville, Tennessee, VS); Continental Structural Plastics (CSP, Auburn Hills, Michigan, VS); en Oak Ridge National Laboratory (Oak Ridge, Tennessee, VS).
In de eerste fase ontwikkelden onderzoekers continue (geflochtene en non-crimp fabric) koolstofvezel-versterkte prepreg geïmpregneerd met de epoxy. VORAFUSE P6300 hars was geformuleerd voor compatibiliteit met DowAksa A42 D012 24K standaard-modulus koolstofvezel. Het team's doel was om de koolstofvezel/epoxy prepreg te gebruiken om structurele composietonderdelen met complexe geometrie te ontwikkelen om gestempeld metaal te vervangen in zwaar belaste, veiligheidskritieke toepassingen op primaire carrosseriestructuren van hoog-volume voertuigen.
Voor de technologie demonstrator werd de B-pilier aan één kant van een Ford Fusion testvoertuig gebruikt. Haalbaarheid werd eerst geëvalueerd via simulatie en daarna werden fysieke onderdelen gemould en aan alle vereiste tests onderworpen – inclusief full-scale voertuig botsingen. Onderdelen slaagden met vliegende kleuren, met een massareductie van 3 kilogram per kant ten opzichte van de incumbent metalen. Onverhard afval werd gerecycled om de complexe ribstructuren van de pilier te vormen. Het high-performance composiet maakte afdunning van omringend bladmetaal mogelijk, wat vervolgens gespecificeerd kon worden in minder kostbare legeringen, wat additionele gewichts- en kostenbesparingen opleverde.
Na het doorstaan van alle Ford-eisen, was het materiaal's eerste commercieel gebruik voor een front dakheader en een front vloer afsluitpaneel op de koolstofcomposiet-intensieve Ford GT supercar.
Niet verrassend, draagt de koolstofvezel/epoxy prepreg een kostenpremie, dus is het best voor voertuigen met significante gewichtsreductie-mandaten die een premie kunnen betalen voor significante gewichtsbesparingskansen.
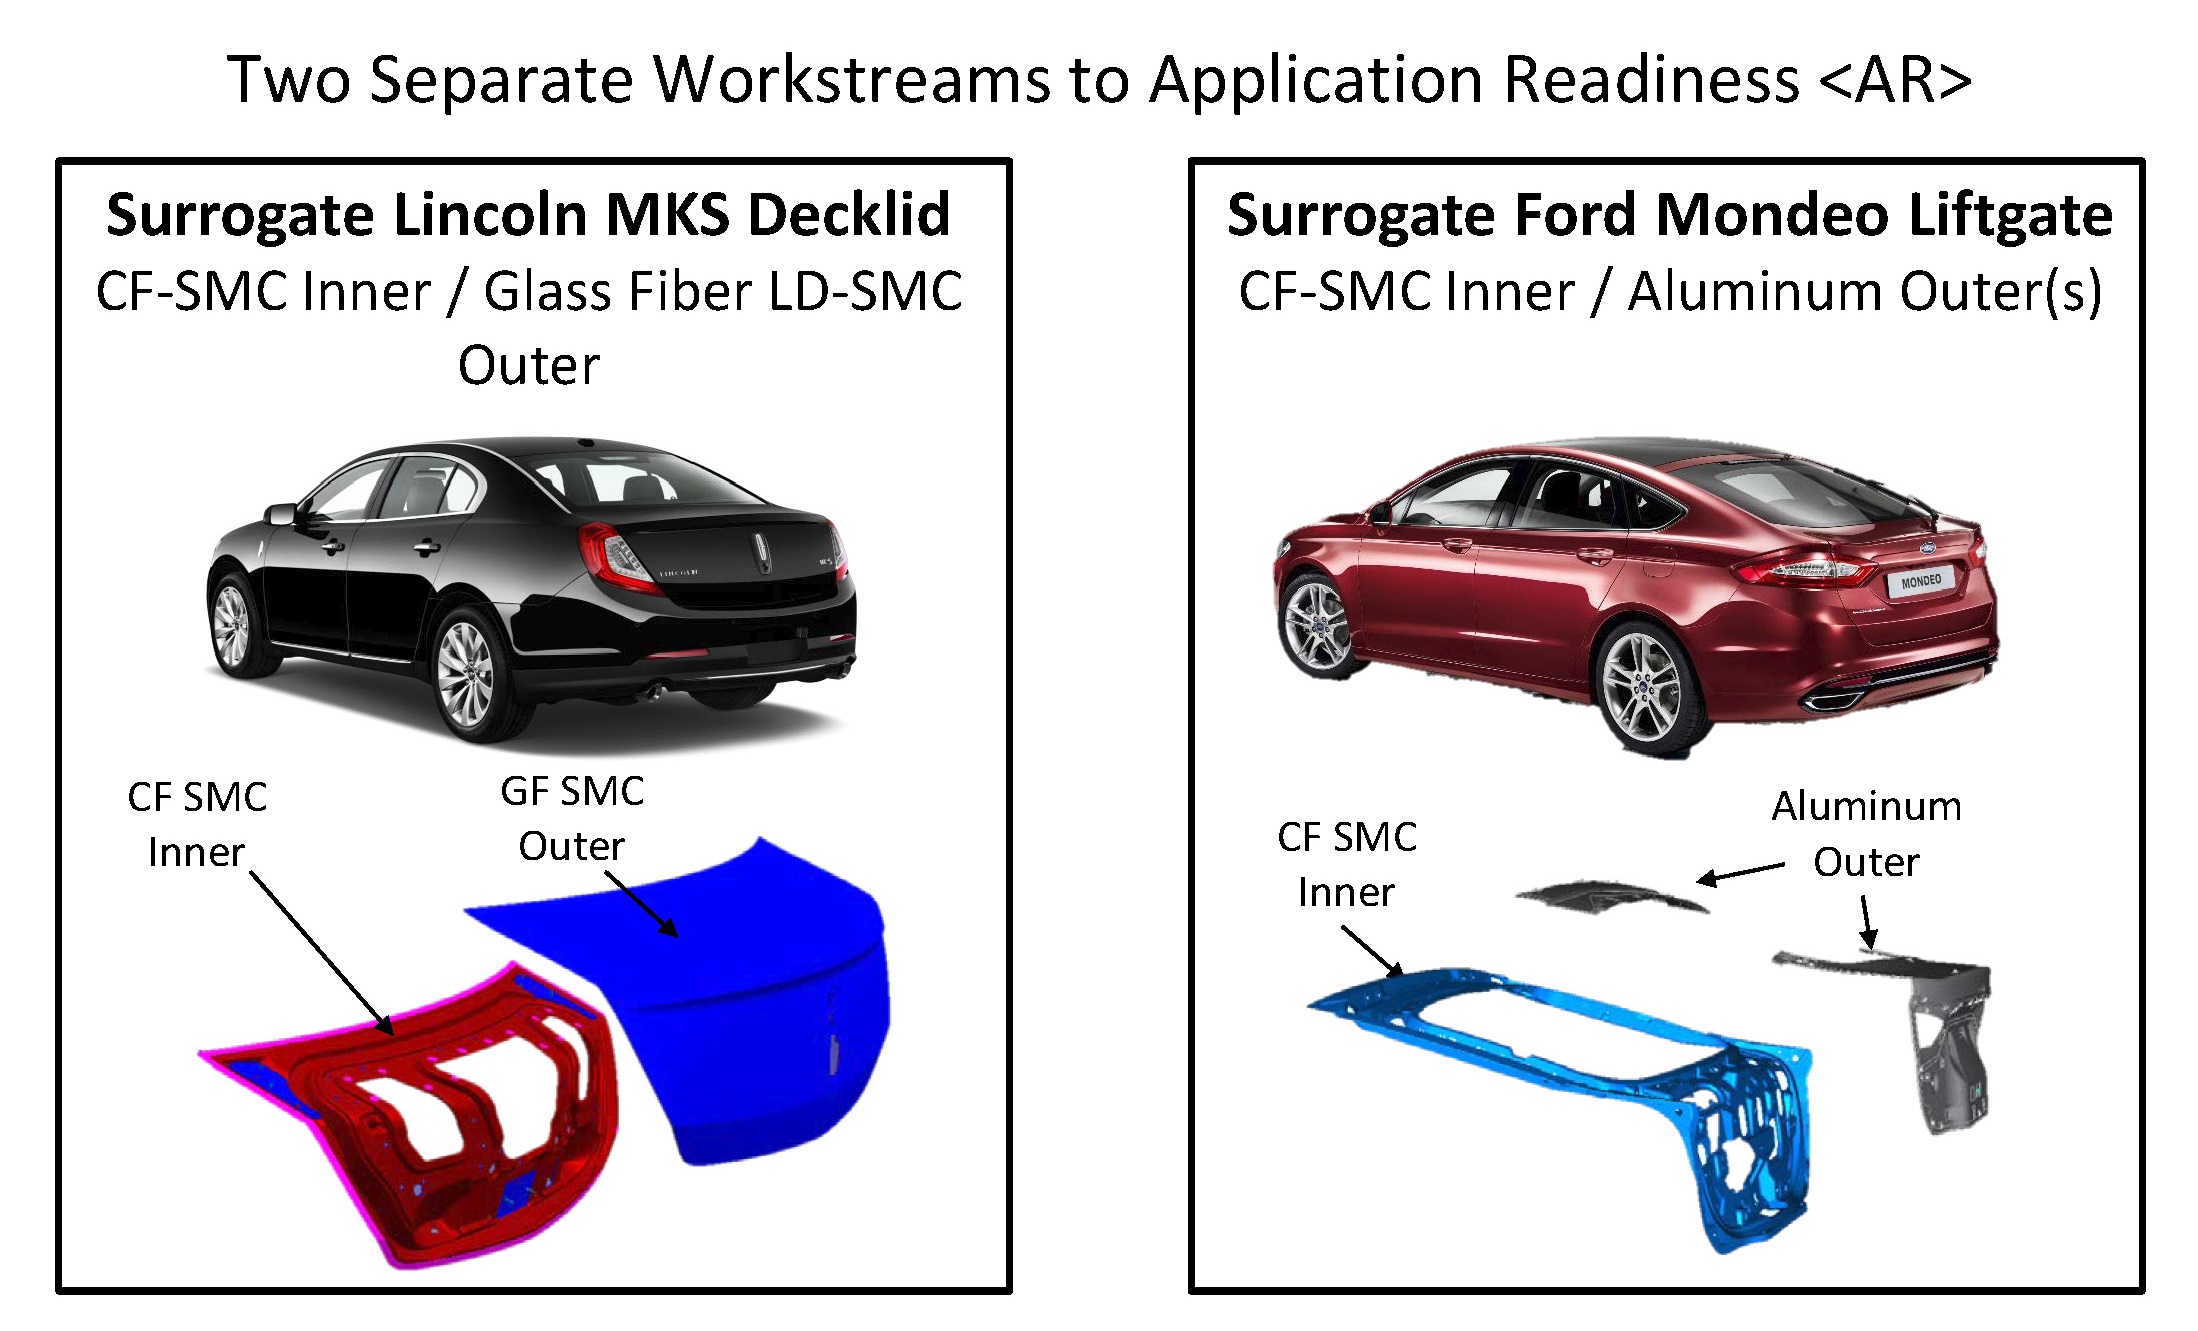 Meer recent heeft Project 3.2 zich gericht op koolstofvezel-versterkte SMC met de nieuwe epoxy voor structurele/binnenpaneel op zowel een dekdeksel (links) als een liftgate (rechts). Hoewel het project nu tot een einde komt, heeft het interessante technologie geproduceerd die commercieel klaar is en wijst op gebieden waar verder werk nodig is. Bron: Ford Motor Co.
Fase 2/Workstream 1: Volledig-SMC dekdeksel
Opbouwend op de prepreg successen, verkenden projectonderzoekers vervolgens discontinu koolstofvezel-versterkte SMC met de nieuwe epoxyhars in complexe 3D-structuren met veiligheidskritieke functies. In één demonstrator werd de koolstofvezel/epoxy SMC gebruikt als de binnen/structurele paneel van een gelijmd dekdeksel (kofferbakdeksel), en in een andere demonstrator werd het gebruikt voor de binnen/structurele paneel van een veel groter en complexer gelijmd liftgate (achterluik/deur met ramen, wipermotoren, lichten, etc.). In beide workstreams werden de originele ontwerpbeperkingen, hardware, verbindingstechnieken en structurele lijmen ongewijzigd gelaten. Uitdagende mechanische doelen van meer dan 300 MPa treksterkte en meer dan 40 GPa trekstijfheid – vergelijkbaar met incumbent gegoten magnesium en aluminium – werden gebruikt. SMC had ook hogere vloeibaarheid nodig dan prepreg, dus een iets andere graad, VORAFUSE M6400, werd ontwikkeld.
Voor de dekdeksel demonstrator, die een incrementele vooruitgang vertegenwoordigde over huidige glas/SMC technologie, verving de koolstofvezel/epoxy SMC conventionele structurele glasvezel-versterkte onverzadigde polyester SMC voor een dekdeksel binnenpaneel op een Lincoln MKS prototype voertuig. De koolstofvezel/epoxy SMC binnenpaneel werd gelijmd aan een lage-dichtheid (LD, 1,25 SG) glasvezel/polyester SMC buitenpaneel, die een standaard-dichtheid (1,9 SG) glasvezel/polyester SMC incumbent verving. Zowel oude als nieuwe buitenpaneel materialen waren Class A compatibel. Originele tooling werd hergebruikt om zowel de koolstofvezel/epoxy SMC binnen- als de glasvezel/polyester buitenpanelen te moulden. Krimp – hoewel iets anders tussen beide harsystemen – was dicht genoeg om geen fit en finish issues te veroorzaken (met andere woorden, geen significante dimensionele veranderingen werden waargenomen).
Virtuele prototyping onderwierp de gelijde assemblage aan een aantal uitdagende belastingssituaties, inclusieve torsionele rigiditeit, voorhoek stijfheid, waterfal deflectie en sluiting belasting. Decenen binnen- en buitenpanelen werden vervolgens gemould, gelijmd en getest – inclusief uitdagende 89-kilometer-per-uur achterbotsingen. Assemblages slaagden zowel virtuele als fysieke tests zonder problemen.
Dekdeksel massa werd met 30% gereduceerd (van 10,5 tot 7,33 kilogram) ten opzichte van de benchmark. Hadden budgetten het binnenpaneel her-tooling toegestaan – wat dunner had kunnen worden ontworpen gegeven de hogere mechanische prestaties ten opzichte van de incumbent – dan berekenen onderzoekers dat massa ten minste 35% gereduceerd had kunnen worden met 2-millimeter wanden, en nog verder met 1,5-millimeter wanden.
De koolstofvezel/epoxy SMC voldood aan alle Ford-eisen en kan nu op commerciële platforms gebruikt worden, hoewel de kosten hoger zouden zijn dan met conventionele glasvezel/polyester SMC.
Fase 2/Workstream 2: SMC/aluminium liftgate
Voor het laatste project keerden onderzoekers zich tot een werkelijk uitdagend scenario: het vervangen van licht metaal door koolstofvezel/epoxy SMC om een hybride (metaal/composiet) gelijde assemblage te produceren voor grotere en complexere liftgates op Ford Mondeo vijfdeurs/hatchback testvoertuigen. Om veranderingen aan voertuigbouwsequenties te minimaliseren, ontwierpen onderzoekers de assemblage om aan de body-in-white (BIW) toegevoegd te worden voor de electroforetische roestcoating (e-coat) behandeling en bijbehorende verf-bak cycli.
Koolstofvezel/epoxy SMC verving magnesium voor structurele/binnenpanelen die gelijmd werden aan incumbent aluminium buitenpanelen. Omdat nieuwe tooling gecreëerd moest worden om het composietpaneel te produceren, werd het onderdeel herontworpen. Paneldikte werd gevarieerd volgens stijfheid/sterkte eisen en om ribben toe te voegen. Ook werden metallische versterkingen gebruikt in hoge-belasting bevestigingsgebieden voor gasdempers, sluitingen, scharnieren en sloten, wat allemaal het composietpaneel enigszins dikker maakte – wat de pakketruimte toeliet.
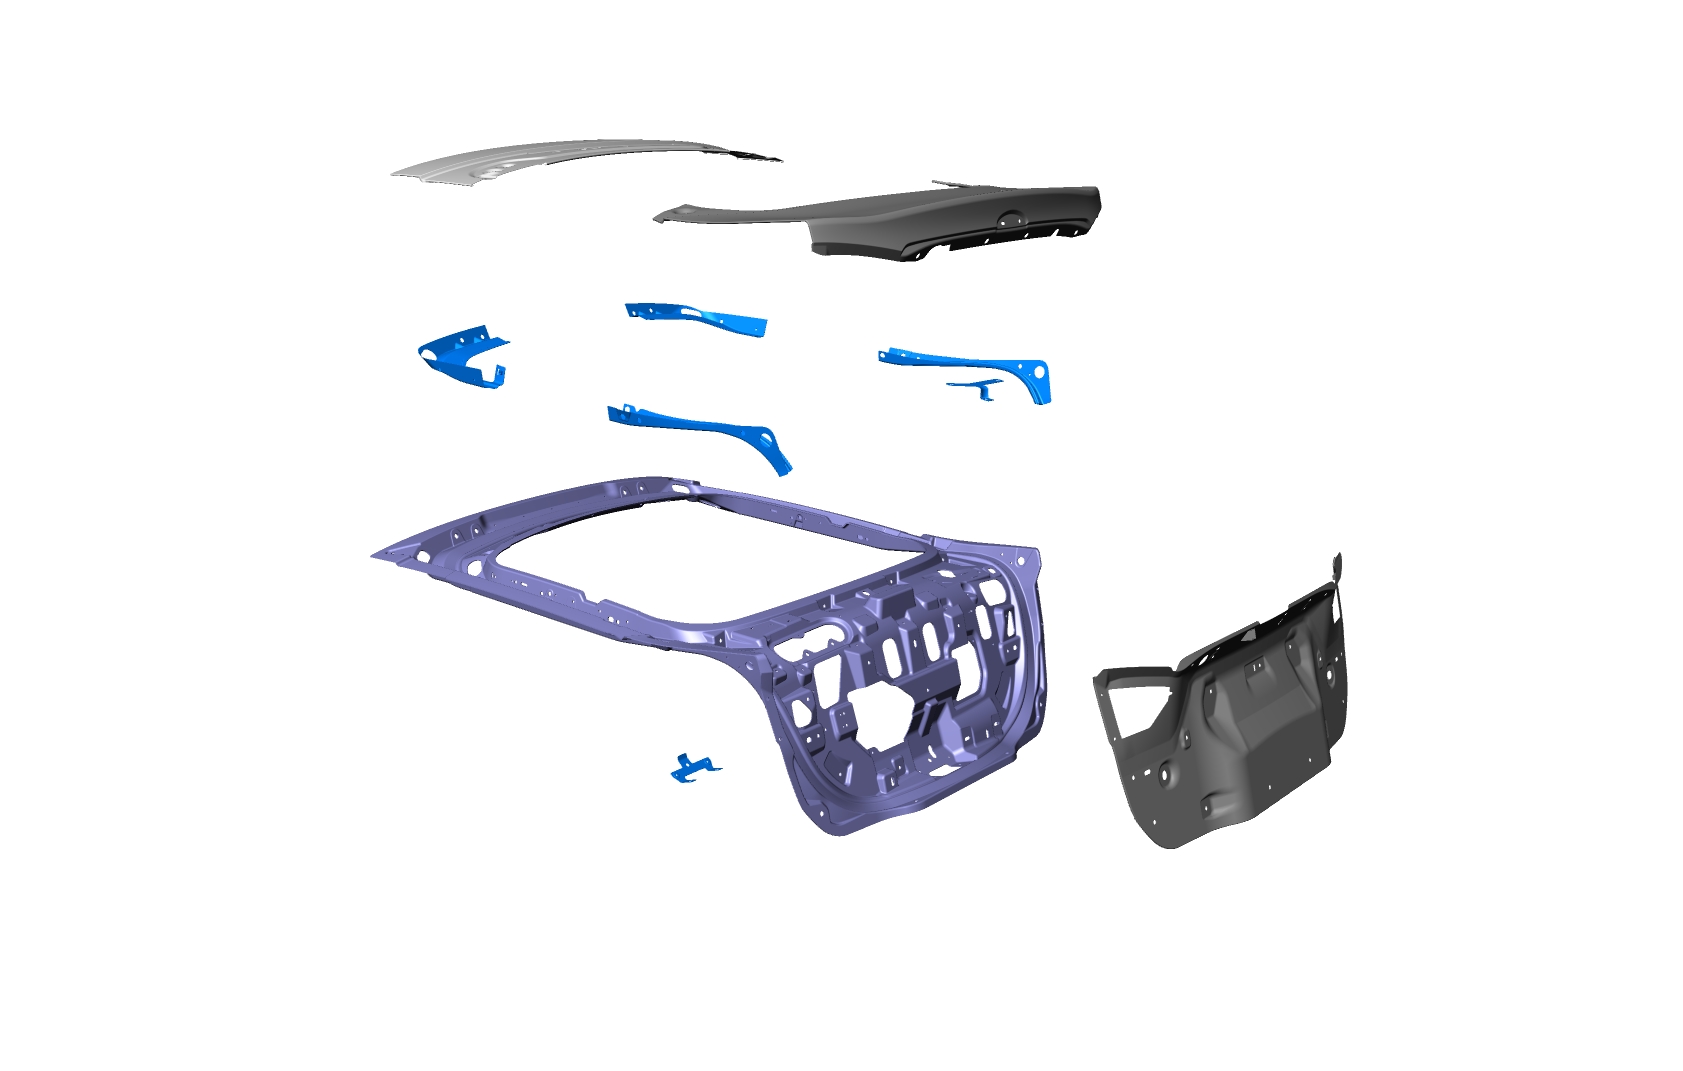
Een ontplooid zicht van de SMC/aluminium liftgate (met metallische hardware) voor de vijfdeurs/hatchback versie van de Ford Mondeo. Bron: Ford Motor Co.
Deze multi-materiaal assemblages werden blootgesteld aan eisende eisen, inclusief torsionele en buigbelasting, laterale stabiliteit, corrosieweerstand, lange-termijn duurzaamheid en achterbotsingstests. Ze moesten ook voldoen aan strenge dimensionele stabiliteitseisen met betrekking tot marges en vlotheid.
Terwijl het hybride systeem de meeste eisen gemakkelijk haalde, waren er fit en finish issues ten gevolge van coefficient of linear thermal expansion (CLTE) mismatches tussen composiet binnenpanelen en aluminium buitenpanelen, wat leidde tot residual-stress opbouw in gelijde verbindingen en paneelvervorming na afkoeling. Vervolgwerk met Purdue University's simulatie team richtte zich op het verbeteren van voorspellingen van modulus, sterkte en verhardingskinetiek voor de 1K epoxy lijm (gekozen vanwege de capaciteit om e-coat temperaturen te doorstaan) in de hoop een lijm te reverse-engineeren die beter zou werken. Warpage werd een orde van grootte gereduceerd, maar miste de doelig iets. Verschillende oplossingen zijn mogelijk: een 2K/kamertemperatuur-verharding of inductie-verharding lijm kon geprobeerd worden of een nieuwe hoge-temperatuur lijm kon ontwikkeld worden. Langere termijn zou het vervangen van aluminium door koolstofvezelcomposiet op het buitenpaneel het probleem elimineren, evenals het produceren van de liftgate offline en later toevoegen in de voertuigbouwsequentie. Echter, beide opties voegen kosten toe.
Project 3.2 is nu aan het afronden, maar heeft interessante technologie geproduceerd, waarvan een deel – de B-pilier prepreg en SMC dekdeksel – commercieel klaar is, en een deel wijst op gebieden waar verder werk nodig is.
"Samenwerken met IACMI en onze industriële en academische partners stelde ons in staat om veel dieper in technologie te duiken vanaf eerste principes, fundamentele wetenschap te ontwikkelen en te trekken uit een veel bredere kennisbasis dan we alleen hadden kunnen doen," vat Project 3.2 Leider Patrick Blanchard, technical leader-advanced polymer systems, Ford research & innovation samen. "We kijken uit naar het identificeren van nieuwe commerciële kansen en R&D activiteiten om door te gaan met werken met onze IACMI partners."
Hars
- Top 3 manufacturing-toepassingen van koolstofvezel 3D-printen
- NX Serie: Modulaire Bewerkingscentra voor Automotive Productielijnen
- Borealis lanceert Fibremod PP – Koolstof/glas-geversterkt kunststof voor lichtere, kostenefficiëntere auto-onderdelen
- Hexion lanceert geavanceerd twee-component epoxy-systeem voor gestroomlijnde luchtvaart-composietproductie
- ENATA's Foiling Motoryacht Stelt Nieuwe Standaarden met Koolstofvezel/Epoxy Innovatie
- Verbeter Uw Huis met Duurzame Koolstofvezelapparaten
- Buiten de Fabriek: 8 Innovatieve Manieren Waarop Koolstofvezel Het Dagelijks Leven Vormgeeft
- Hoe Koolstofvezel Technologie de Automotive Ontwerp Revolusioneren
- 5 Innovatieve Toepassingen van Koolstofvezel Platen
- Koolstofvezel Wrap: Gebruiken, Voordelen, en Vergelijking met Echte Koolstofvezel
- 8 Premium Koolstofvezel Sleutelhangers Die Stijl En Functie Verhogen