



Transformerende composietproductiekosten: Deel 2 – Geavanceerde vormtechnieken
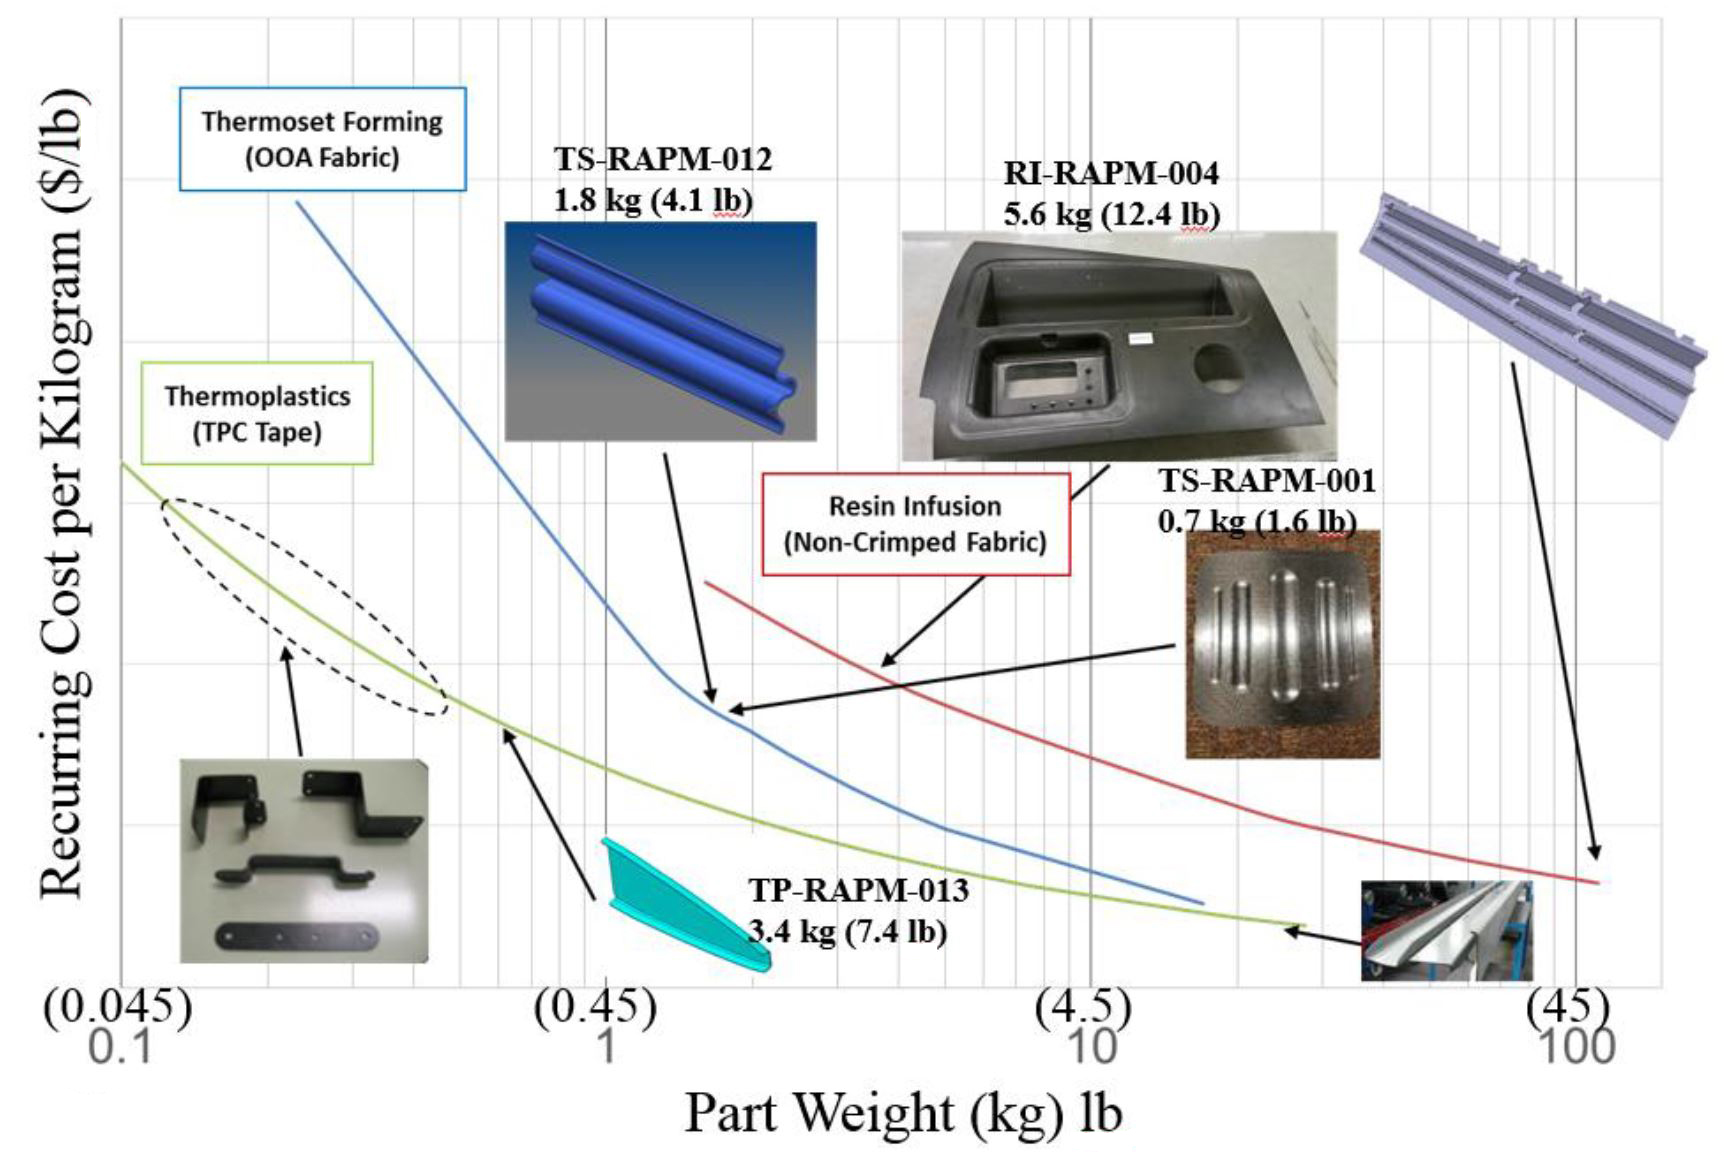
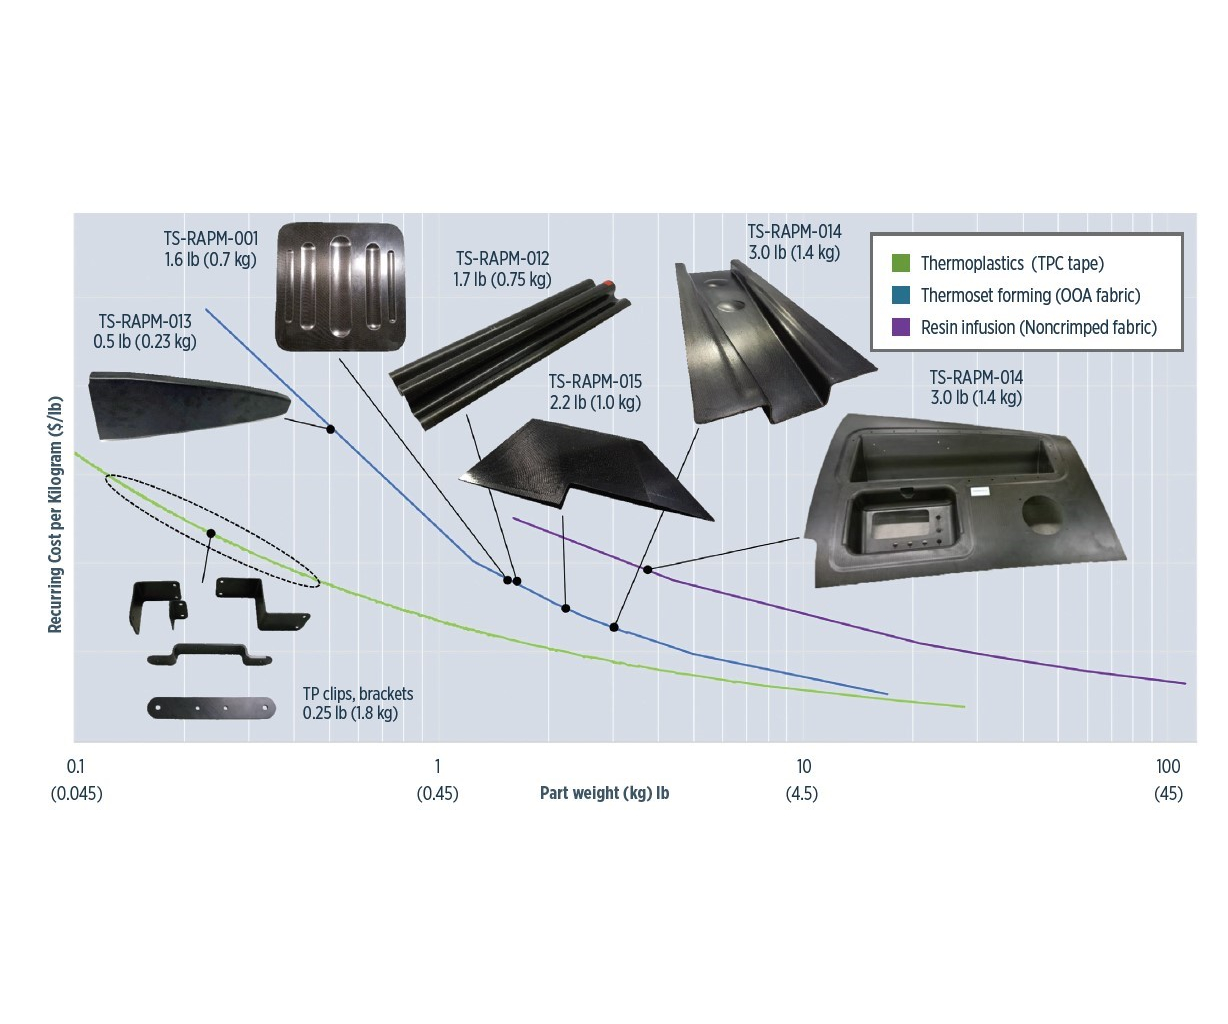
Het RAPM-deelprogramma binnen DARPA's Tailorable Feedstock and Forming (TFF)-programma verzamelde analytische gegevens uit huidige/voormalige productie alsook empirische gegevens uit eigen vormproeven voor meerdere onderdelen om deze curves te genereren. Het doel is de trade-space voor composietonderdelen en -processen beter te begrijpen.
Bron voor alle afbeeldingen: The Boeing Co., DARPA
Het Tailorable Feedstock and Forming (TFF)-programma werd in 2015 gelanceerd door de Defense Advanced Research Projects Agency (DARPA, Arlington, Va., VS) om snelle, goedkope en flexibele productie van kleine, complex gevormde composietonderdelen voor defensievliegtuigen mogelijk te maken. Dit 48-maandenprogramma streefde ernaar de kostenconcurrentiekracht van composieten te vergroten om zo te kunnen profiteren van hun gewichtsbesparing en weerstand tegen corrosie en kraking ten opzichte van gefreesd aluminium. In Deel 1 van deze serie verkende CW de visie van TFF en het Tailorable Universal Feedstock for Forming (TuFF)-deelprogramma, dat een kortvezel-plaatmateriaal ontwikkelde met hoge mechanische eigenschappen en metaalachtige vormbaarheid.
In dit artikel verplaatst de focus zich van grondstof naar vormgeving met TFF's tweede deelprogramma: RApid high-Performance Manufacturing (RAPM, uitgesproken als "wrap-em") onder leiding van The Boeing Co. (Chicago, Ill., VS). Het programma startte in juli 2016 en presenteerde zijn resultaten in talloze publicaties, waaronder 6 papers en twee presentaties op SAMPE 2019. RAPM's doel, zoals uitgelegd door Boeing-technische fellows en hoofdonderzoekers Gail Hahn en Tom Tsotsis, is om "het kostenparadigma voor kleine composietonderdelen te revolutioneren, waardoor pervasief gebruik in defensietoepassingen mogelijk wordt."
"We begonnen met de visie om aerospace-prestaties te bereiken met automotierefficiëntie," zegt Hahn. Het programma werkte met automobiele composietmateriaal- en onderdelfabrikanten, waaronder Solvay Composite Materials (Alpharetta, Ga., VS) en SGL Composites (Ried en Ort im Innkreis, Oostenrijk), maar het bereiken van aerospace-eigenschappen was niet altijd voor de hand liggend. "Hoewel sneller-hardende, laag-temperatuur epoxy's voor automobiele toepassingen gemakkelijk beschikbaar zijn, voldoen ze niet aan aerospace-eisen," zegt Tsotsis. RAPM gebruikte wel nieuwe, sneller-hardende, tweekomponenten epoxy's gericht op aerospace-kwaliteit resin-infusie-onderdelen. Initieel kon het vormsysteem bij SGL echter niet boven de 130°C komen, wat het bereiken van het doel van 30 minuten tijd-op-hulpmiddel verhinderde.
"Ons doel was om maximaal 30 minuten tijd op hulpmiddel te bereiken om het gebruik van een hoge-snelheids-werkcel mogelijk te maken en de systeemkosten te verlagen tot concurrentiekrachtig met gefreesd aluminium," zegt Tsotsis. "Binnen Boeing besloten we dat dit voldoende was voor alles wat we zagen voor defensietoepassingen," voegt Hahn toe. "Waarom deze limiet stellen als we 2 tot 6 minuten kunnen halen met thermoplastieken? Omdat thermoplastieken nog hogere verwerkingstemperaturen vereisen met bijbehorende hulpmiddelbeperkingen, en ons doel is om onze leveranciersketen voldoende opties te geven."
Naarmate het programma vorderde, opende het zich voor aerospace-materialen en -fabrikanten en zelfs experimentele systemen, zoals Solvay's XEP-2750. "We dachten oorspronkelijk dat we dit systeem volledig konden evalueren, zoals we deden met CYCOM 5320-1 in ons werk met het DARPA-programma 'Non-Autoclave Manufacturing Technology' van 2007 tot 2012," zegt Hoewel dezelfde mate van evaluatie niet mogelijk was, is XEP-2750 inmiddels gecommercialiseerd door Solvay als CYCOM EP-2750 (zie online sidebar "Novel prepreg for compression molding in RAPM") en heeft het gebaat bij de talloze RAPM-onderdeelproeven en geleerde lessen.
"Al wat ik wil is een paar processen voor kleine composietonderdelen die in een trade-study kunnen winnen van aluminium," zegt composietindustrie- en TFF-programmaconsulent Jeff Hendrix over zijn doelen voor RAPM. Heeft RAPM geslaagd? CW onderzoekt de inspanningen van het programma om honderden onderdelen te produceren, waarbij meer dan een dozijn aerospace-onderdeelconfiguraties worden vergeleken door meerdere materialen en processen, terwijl methoden worden nagevolgd om tijd en kosten te reduceren.
Programmakader
In samenwerking met belangrijke industriële partners voerde RAPM onderdeelproeven uit in drie primaire tracks:
- Resine-infusie met HITCO Carbon Composites (Gardena, Calif., VS) en SGL Composites
- Thermohardende prepreg vormgeving met Solvay Composite Materials (Heanor, VK en Anaheim, Calif., VS), Fiber Dynamics (Wichita, Kan., VS) en Reinhold Industries (Santa Fe Springs, Calif., VS)
- Thermoplastische vormgeving met ATC Manufacturing Inc. (Post Falls, Idaho, VS) en TxV Aero (Bristol, R.I., VS)
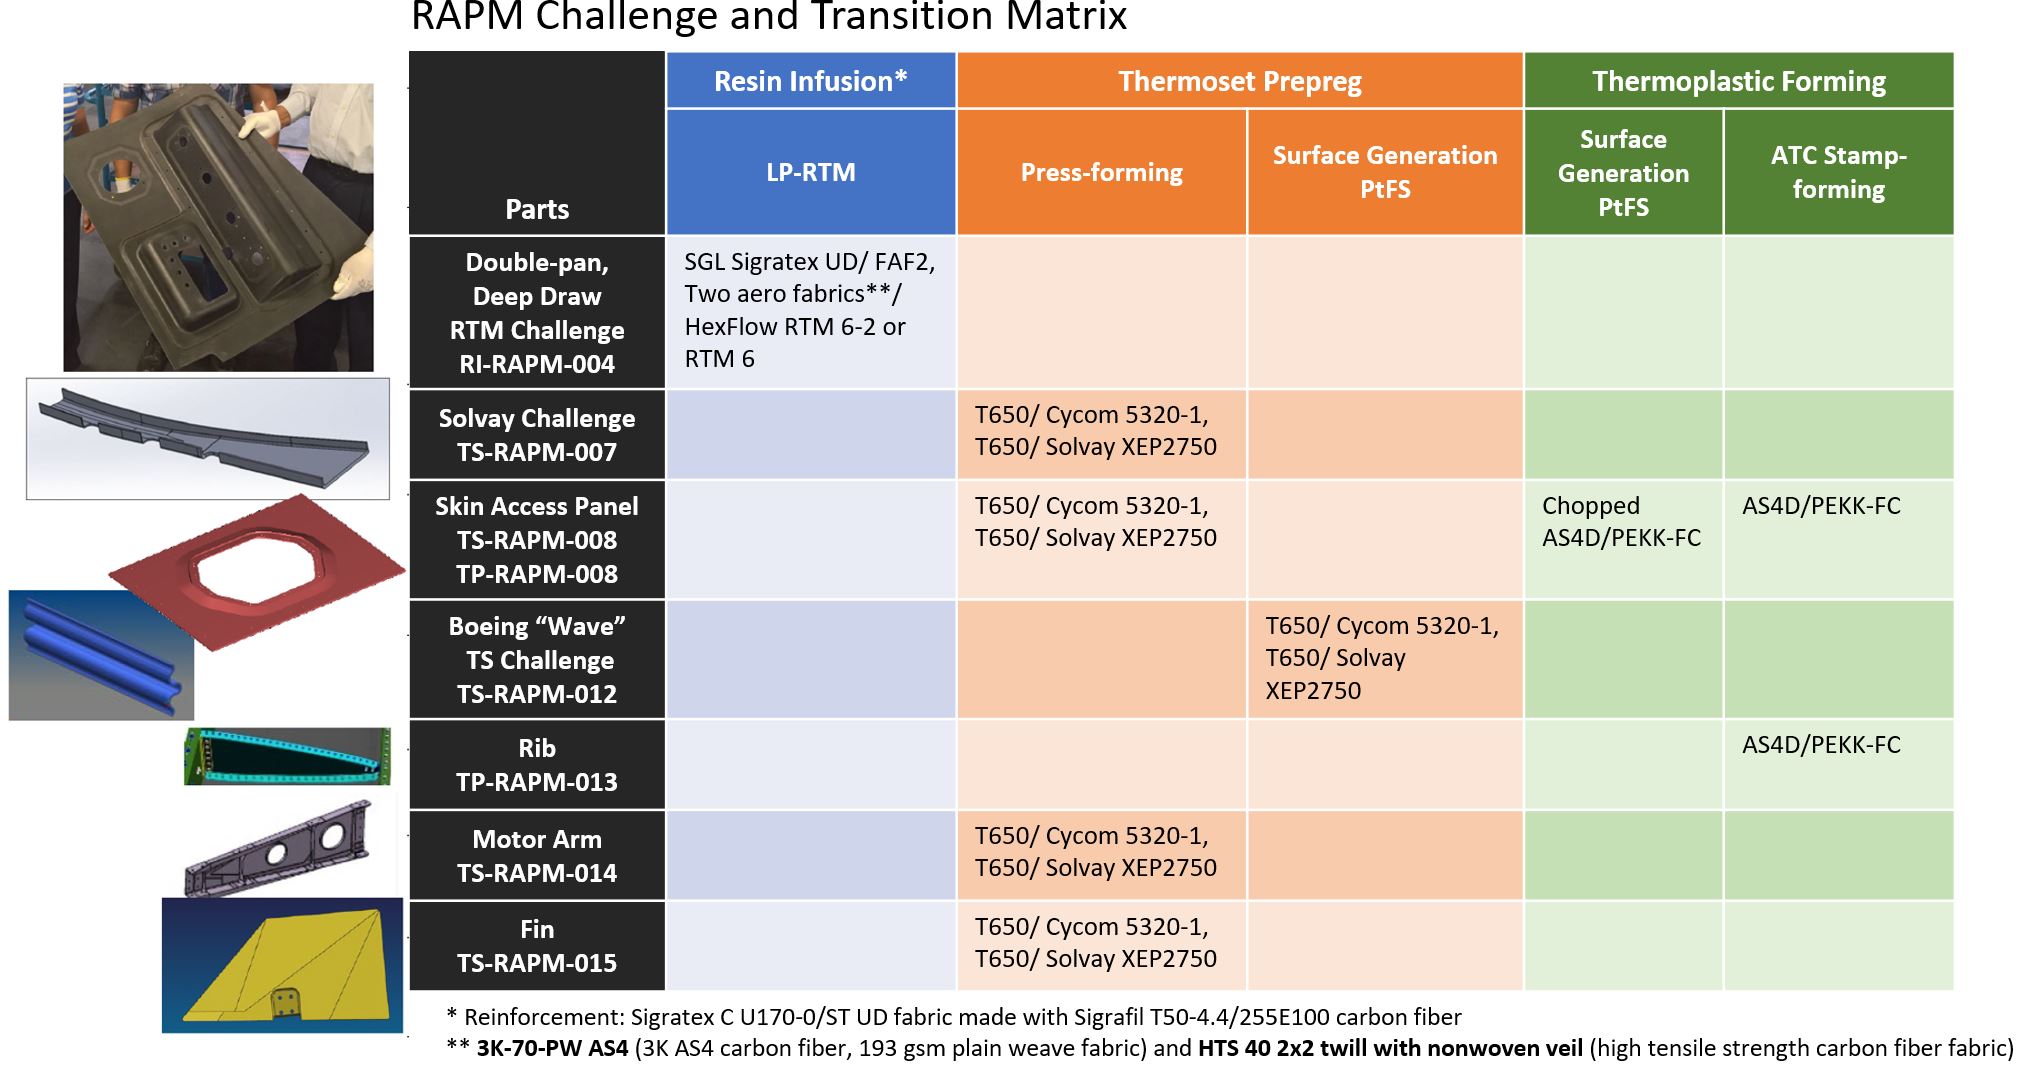
Vormproeven werden voltooid in twee fasen: een initiële "Manufacturing Development"-fase (Fig. 1) gevolgd door daaropvolgende "Challenge and Transition" (C&T)-onderdelen (Fig. 2) om initiële ontwikkelingen te challengen en kandidaten met potentie om te winnen van gefreesd aluminium over te laten gaan.
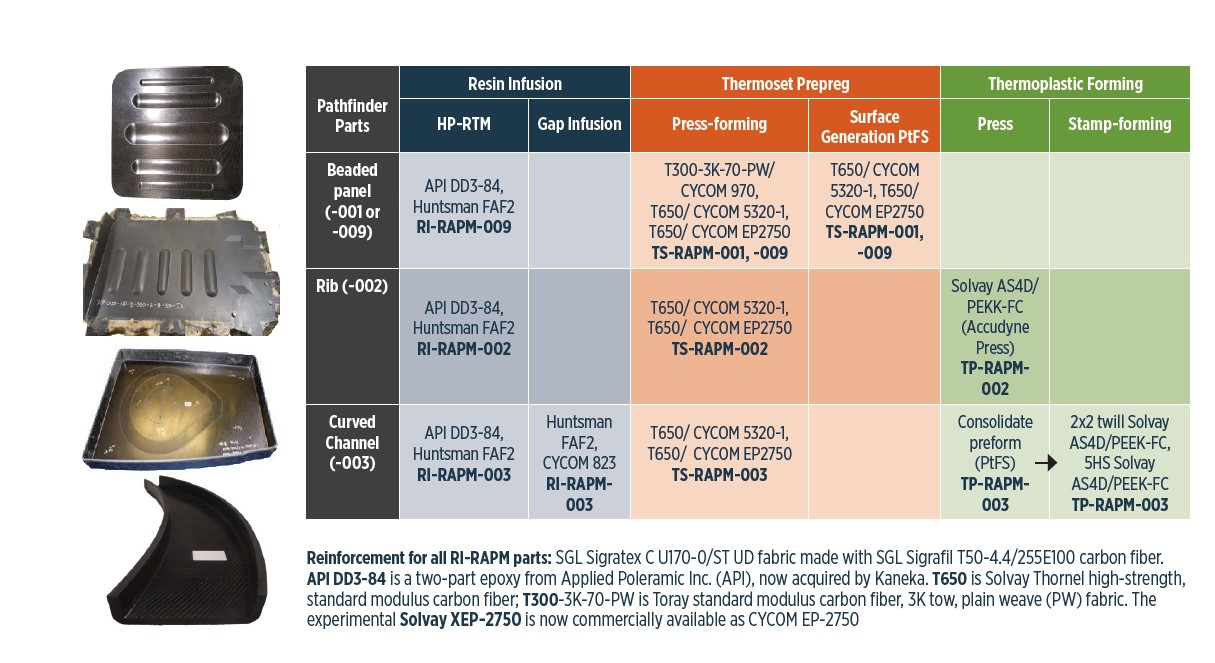
Manufacturing development-proeven gebruikten drie primaire onderdeelconfiguraties: gekroonde panelen (er waren twee typen), een rib met pad-ups (lagenopbouw) en een gebogen C-kanaal. Deze omvatten kenmerken die veelvoorkomend zijn in aerospace-onderdelen en die productieuitdagingen kunnen veroorzaken: het gekroonde paneel had meerdere out-of-plane-kenmerken plus pad-ups, pad-downs en een verticale rand; het ribpaneel had een pad-up met meerdere 90-graden hoeken alsook een verspring in een van de randen; en het C-kanaal had een andere binnen- en buitenstraal, varierende kromming in de flenzen en significante laagval in de web.
Het doel was ontwerprichtlijnen en productierichtlijnen te ontwikkelen voor elk van de drie tracks. "Het leek niet sexy om deze eerste proeven te doen," herinnert Hahn zich. "Maar ze hielpen acceptabele stralen en onderdeelgeometrieën te bepalen die onderdelen produceren zonder ongewenste vezeldistorsie alsook optimale combinaties van parameters zoals toegepaste spanning, temperatuur, druk en tijd op hulpmiddel."
Alle drie RAPM-materiaal- en proces-tracks omvatten proeven met een Surface Generation (Rutland, VK) Production to Functional Specification (PtFS) gepixelde-verwarming controle- en hulpmiddelsysteem (zie online sidebar "RAPM development with PtFS"), gevestigd bij Boeing R&T in St. Louis, Mo., VS. "Dit kwam doordat we op zoek waren naar een werkcel die alle drie typen materialen/processen in een flexibele snelheidsomgeving kon accommoderen," zegt Hahn. "We konden verschillende temperatuurcontrolebenaderingen en -kosten verkennen." De Boeing PtFS-cel heeft een maximumtemperatuur van 440°C, een spankracht van 150 ton en een effectief onderdeelvolume van 750 bij 750 bij 100 millimeter.
Hoewel de oorspronkelijke visie was om TuFF-kortvezel-plaatmaterialen te gebruiken, gingen RAPM door met surrogaatmaterialen omdat deze bij aanvang niet beschikbaar waren. Dit is eigenlijk gunstig voor de composietindustrie omdat de surrogaten materialen beslaan die meer reflecterend zijn voor wat buiten dit project wordt gebruikt en ontwikkeld: automobiele organoplatten en aerospace-gekwalificeerde prepregs, experimentele epoxy's, half-kristallijne thermoplastieken en gehakte prepreg-compounds. Dus de resultaten en bevindingen hebben betrekking op alle typen composietfabrikanten, niet alleen op die in de defensie.
Track 1: Resine-infusie/RTM-productie
Manufacturing development-proeven in deze track startten met automobiele typen materialen en processen. Onderdelen werden gemaakt door SGL Composites met behulp van high-pressure resin transfer molding (HP-RTM, 300 bar) en C T50 standaard modulus, 50K koolstofvezel non-crimp fabrics (SGL Carbon in Wackersdorf, Duitsland) in drie onderdeelconfiguraties: RI-RAPM-009, RI-RAPM-002, RI-RAPM-003 (Fig. 1). Deze werden gebruikt om de benodigde preform-parameters te identificeren voor hoge-kwaliteit afgeronde onderdelen. Gap-infusie (compressie RTM, of C-RTM) werd ook getest voor RI-RAPM-003 door Boeing St. Louis met behulp van het PtFS-systeem.
Computationele stroommodellering werd gebruikt om beter te begrijpen hoe deze onderdelen geïmpregneerd moeten worden, waarbij procesgedrag geanalyseerd werd om materialen en procesparameters te optimaliseren en injectiescenario's te evalueren.
Hulpmiddelbenaderingen werden geëvalueerd op hoe en wanneer spanning toegepast moet worden op verschillende typen preform-geometrieën om vezeldistorsie te minimaliseren. Deze ontwerpwijzigingen werden gevalideerd voor een gewijzigde C-kanaalgeometrie, gevolgd door computed tomography (CT)-analyses. Geleerde lessen werden toegepast in de daaropvolgende C&T-fase, overgaand op low-pressure RTM (LP-RTM) om kosten te verlagen.
Binnen deze pathfinder-onderdeelproeven werden delaminaties gevonden in verschillende dieptetrekkingstralen. Tsotsis gelooft dat deze veroorzaakt werden door een combinatie van onvoldoende initiële uitharding van de hars in het hulpmiddel — omdat SGL's stoomverhittingssysteem de in-hulpmiddel-temperaturen beperkte tot 130°C — en thermische/mechanische out-of-plane-spanningen tijdens onderdeelverwijdering. "Omdat de harssterkte nog niet voldoende was ontwikkeld, konden deze afwijkingen waarschijnlijk zijn geëlimineerd met volledige uitharding op het hulpmiddel," stelt hij voor. "SGL kon niet aan zowel tijd-op-hulpmiddel en aerospace-eigenschappen voldoen totdat olieverhitting (in plaats van alleen stoom) aan het hulpmiddel werd toegevoegd, wat uitharding boven 130°C mogelijk maakte," merkt Hahn op. Dit werd toegevoegd na de manufacturing development-proeven.
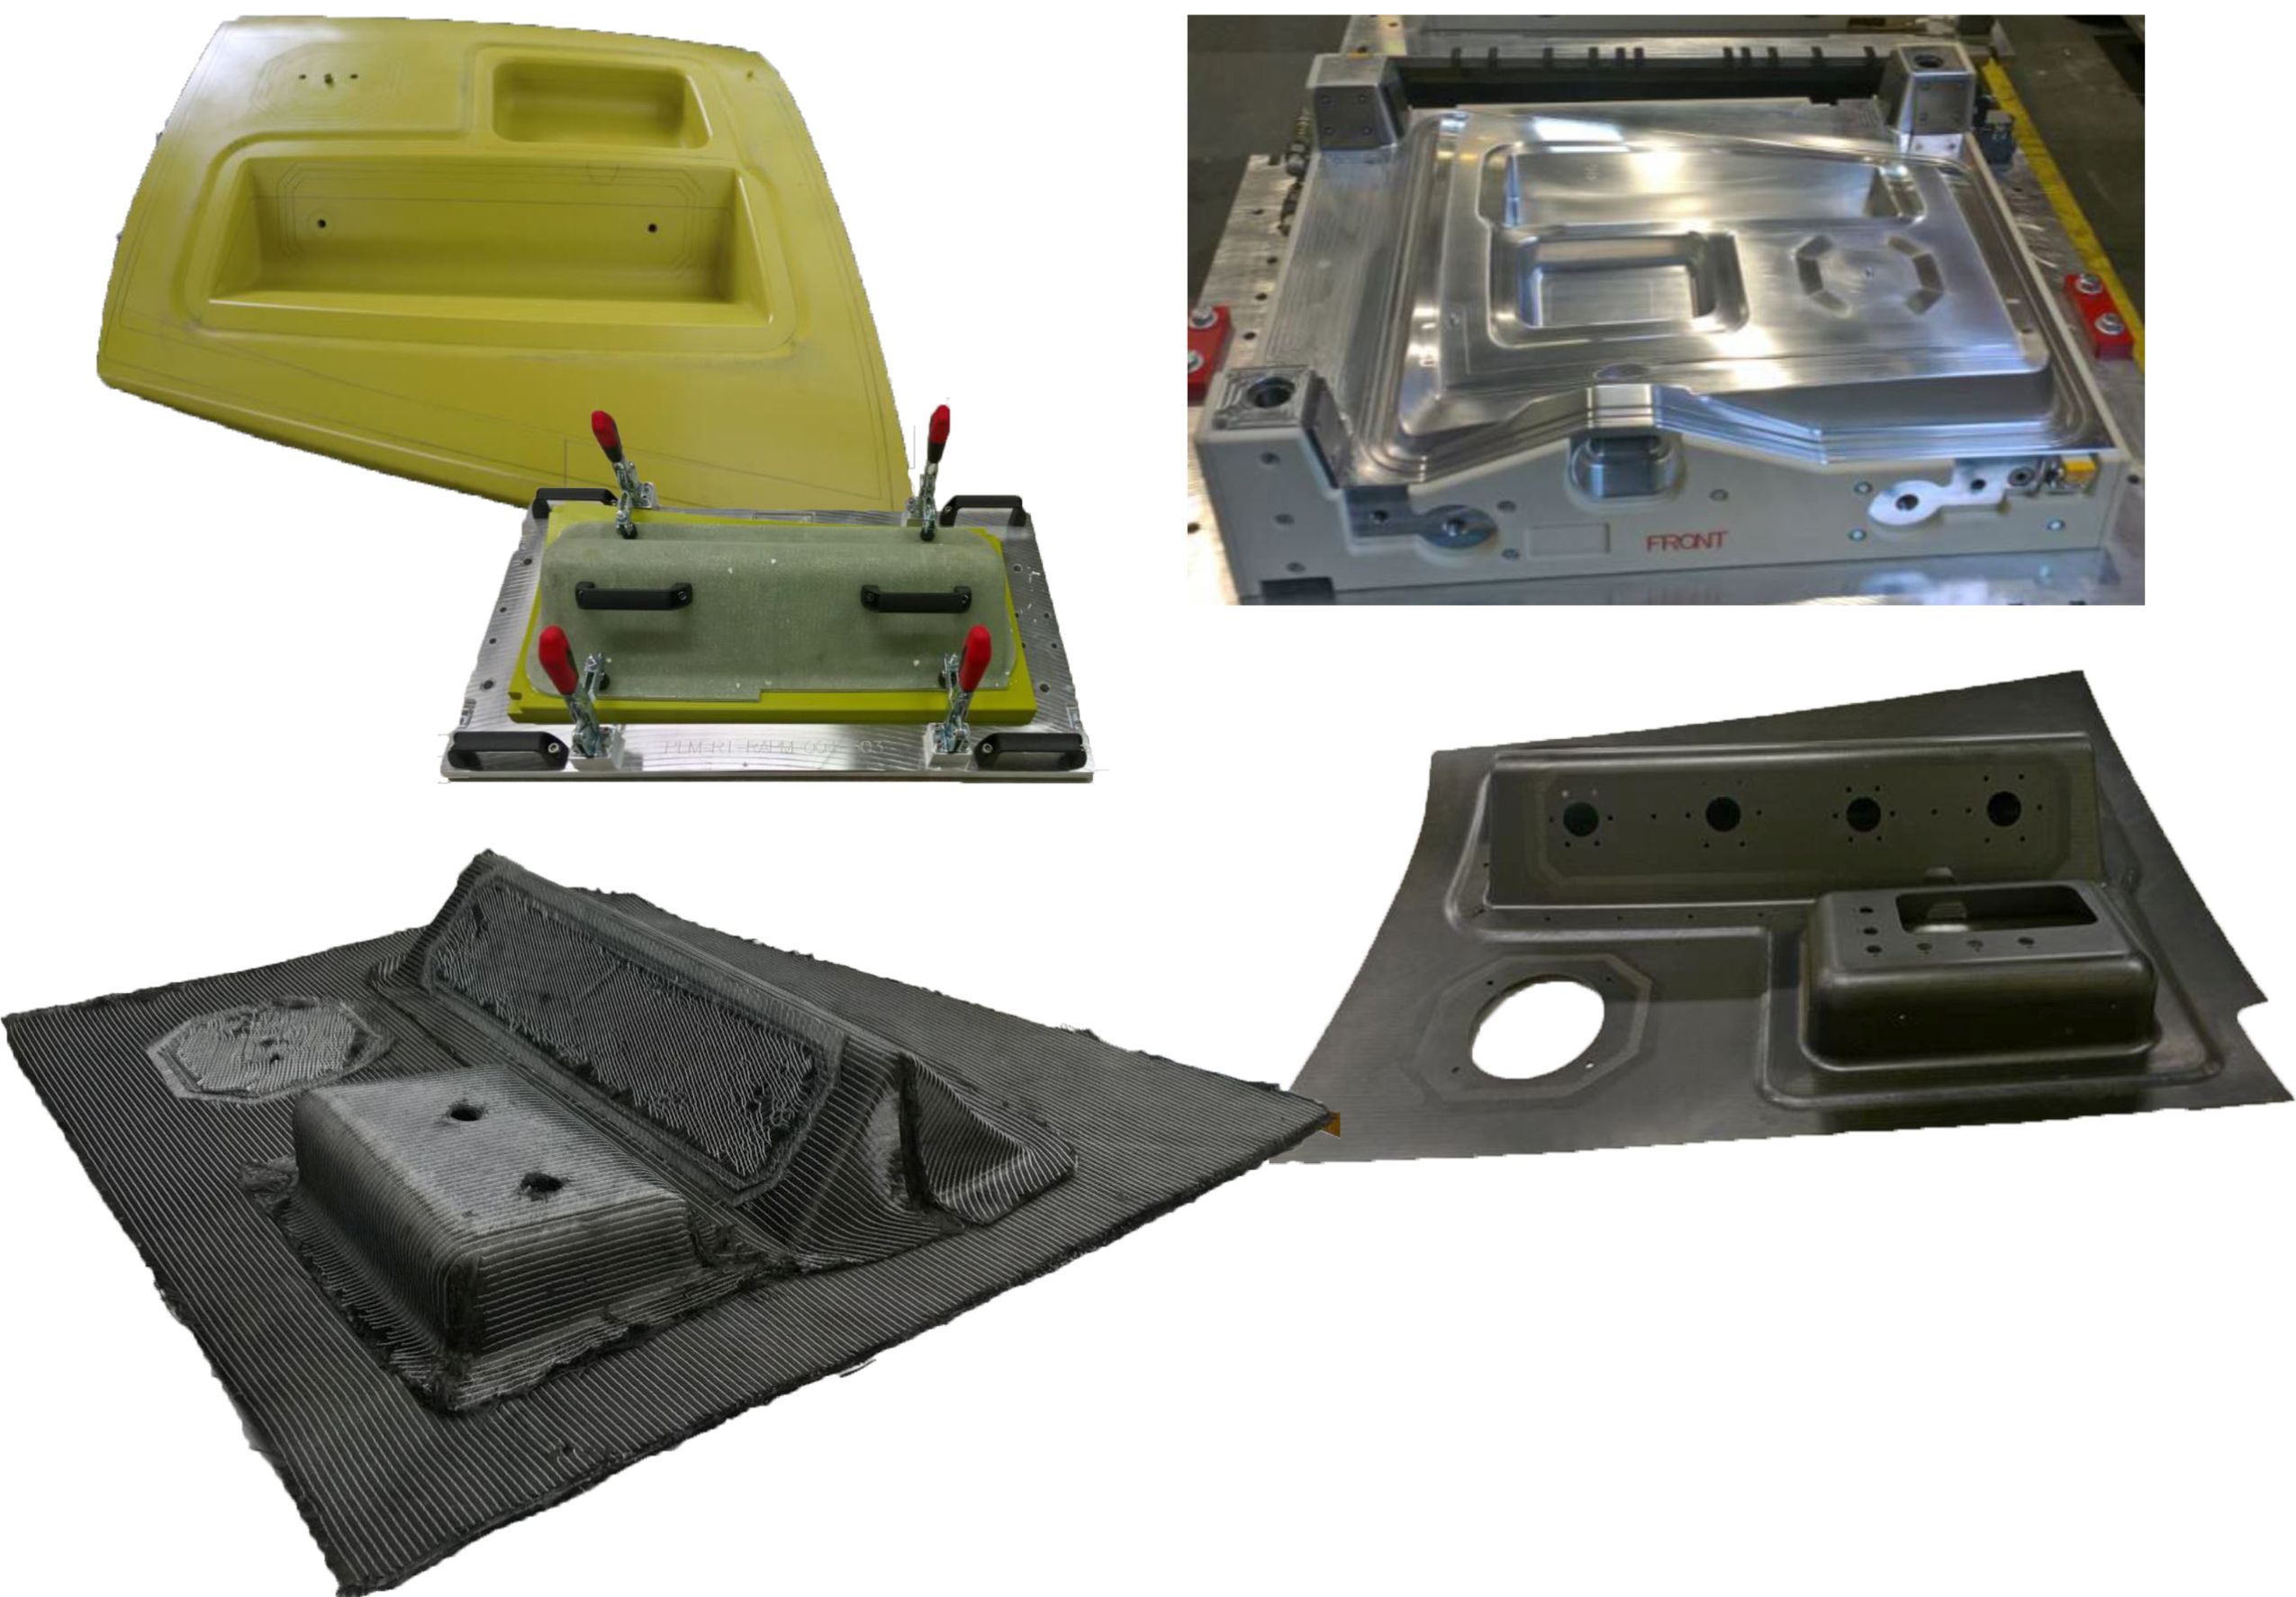
Dieptetrekking-challenge-onderdeel
Resultaten van de manufacturing development-proeven werden vervolgens gebruikt om challenge- en transition-proeven te ontwikkelen. Modellering werd ook voltooid voor het RI-RAPM-004 dieptetrekking-challenge-onderdeel (Fig. 3), dat twee dieptrekkingen kent: een 5-centimeter rechthoekig gebied en een 10-centimeter gebied dat overgaat van rechthoekig naar een V-vorm. Geïnspireerd op een productiepan-assemblage, zorgde de complexe geometrie voor een niet-uniforme harsstroombaas. Huntsman (Basel, Zwitserland) voerde de stroommodellering uit met PAM RTM-software (ESI Group, Parijs, Frankrijk) voor een LP-RTM-proces met FAF2 tweekomponenten-epoxy (Huntsman, The Woodlands, Tex., VS) en SGL Carbon NCF 150-gram per vierkante meter biaxiale en 190-gram per vierkante meter unidirectionele (UD) versterkingen.
RI-RAPM-004 bestaat uit één preform voor de huid, één voor elk van de dieptrekking-secties, plus twee opbouwgebieden (Fig. 3). Verschillende oppakkingen werden gebruikt voor deze preform-elementen om de ontworpen paneeldiktes te halen (zie "Manufacturing the complex geometry parts of RAPM").
"Laagdruk-prevorming en LP-RTM stonden het gebruik van kosteneffectieve hulpmiddelen toe (vergeleken met staal): het preform-hulpmiddel, met handbediende spanners, was gemaakt van polyurethane-gebaseerd Raku-Tool-materiaal (RAMPF Tooling Solutions, Grafenberg, Duitsland); het uithardingshulpmiddel was gemaakt van 5083 aluminium.
Initiële RI-RAPM-004-proeven lieten een onverwachte afwijking in de stroom bij de uitlaat zien die de oppervlaktelagen oplichte, wat vezeldistorsie veroorzaakte. Het omkeren van de inlaat en uitlaat loste het probleem op. Na infusie en initiële uitharding in een 130°C-hulpmiddel, werden onderdelen nageshard bij 180°C gedurende 60 minuten en vervolgens gefreesd tot nettovorm. Tien hoge-kwaliteit onderdelen werden aan Boeing geleverd voor geautomatiseerde ultrasoon-systeem (AUSS) C-scans.
De afgeronde challenge-onderdelen toonden volledige consolidatie, uitstekende vezeluitlijning en goede kwaliteit. De onderdelen vertoonden een glasovergangstemperatuur van 197°C en een vezelvolume-fractie (FVF) van 49,5%, typisch voor de gebruikte NCF. Het aantal onderdeel-opbouwstukken was met meer dan twee derde gereduceerd ten opzichte van het huidige prepreg-proces, en handarbeid daalde met een geschatte 90%. RAPM heeft het challenge-onderdeel ook gemaakt met aerospace-gekwalificeerde harsen en stoffen — om de aanpasbaarheid van de ontwikkelde hulpmiddelen en processen te testen — en gefabriceerde onderdelen die aan productie-eisen voor niet-destructieve testing (NDT) voldeden.
Track 2: TS prepreg vormgeving
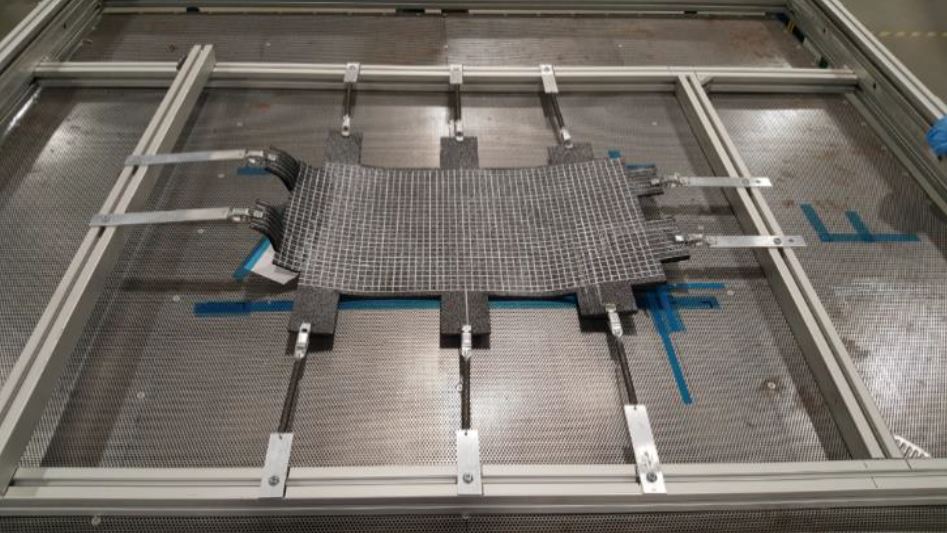
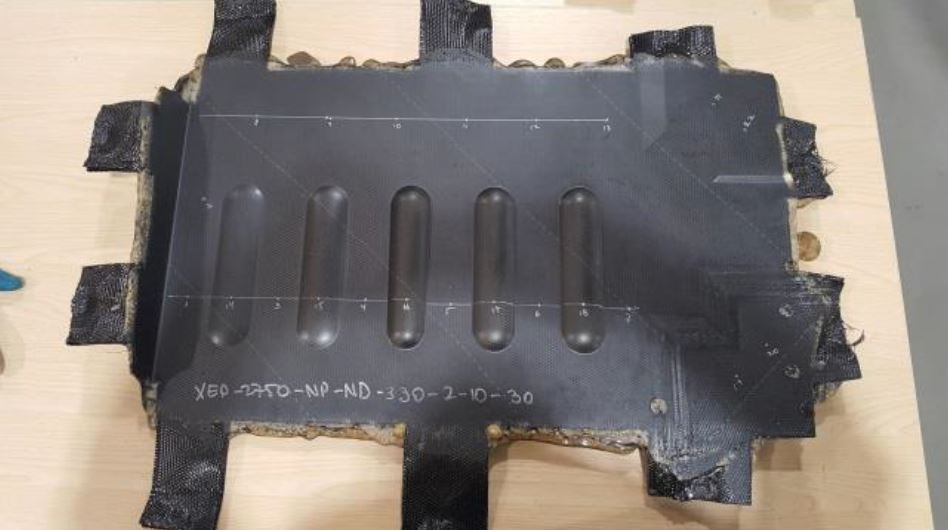
Drie manufacturing development thermohardende (TS) prepreg-onderdelen werden gefabriceerd in Solvay's Applications Center in Heanor, VK, met behulp van veer-frame-stamping en/of dubbele diaphragmmorming (DDF). Alle drie onderdelen werden gefabriceerd met epoxy-prepregs gebaseerd op Solvay-harsen waaronder CYCOM 5320-1, CYCOM 970 en het CYCOM EP-2750 aerospace-systeem. "CYCOM 5320-1 is onze standaard voor out-of-autoclave (OOA) onderdelen, maar het wordt ook gebruikt als gekwalificeerd systeem voor de autoclave," zegt Hahn. "CYCOM 970 is een oplosmiddel- versus hot-melt-prepreg-optie, en [CYCOM] EP-2750 is ons systeem voor persvorming omdat het geoptimaliseerd is voor de fysica en kinetiek van het proces, wat de beste onderdelen oplevert."
Veer-frame-stamping en DDF zijn isotherme compressievorming-processen waarbij thermohardende prepregs worden gesneden, gecolleerd en geconsolideerd tot een 2D-preform. De preform wordt vervolgens voorverwarmd, in gesloten metalen hulpmiddelen geschoven en in een conventionele hydraulische platenpers in vorm gebracht. De preform kan onder spanning gehouden worden door een veer-frame (Fig. 4), wat rimpeling vermindert die geïnduceerd wordt door materiaaldrukzones tijdens vormgeving. Alternatief sandwiches DDF de preform tussen twee diaphragmmen, wat de noodzaak voor hulpmiddelreiniging en losmiddel elimineert. De preform wordt aan één van de diaphragmmen getaped, wat het essentieel onder spanning houdt, hoewel niet zo direct of afstembaar als met een veer-frame. In RAPM werden veertype, locaties en spanningen geoptimaliseerd voor elk onderdeel met simulatie, evenals het veer-frame. Bijvoorbeeld, het gekroonde paneel TS-RAPM-009 gebruikte een frame dat omhoog en omlaag kan actueren om de vorming van de lading parallel aan het sluiten van de pers af te stemmen.
RAPM minimaliseerde onderdeel-op-hulpmiddel-tijd door dimensionaal stabiele onderdelen te verwijderen na een initiële uitharding van 15-30 minuten en vervolgens batch-nagesharding toe te passen om de snelheidscapaciteit te verhogen. Onderdelfamilies werden ook onderzocht met behulp van een enkele hulpmiddelset — bijv. een C-kanaal met drie varierende flenshoeken over de lengte van een vleugel — om het celgebruik te maximaliseren. Andere doelen die de RAPM TS-benadering stuurden, omvatten:
- Geautomatiseerde collatie en vormgeving om handarbeid te minimaliseren
- Aerospace-mechanische prestaties met 177°C uitharding
- Stalen hulpmiddelen in staat om >1.000 onderdelen per hulpmiddelset te produceren.
Ontwikkeling naar "golf" challenge-onderdeel
Thermohardende prepreg manufacturing development-onderdelen werden gevormd, waarbij één variabele per keer geïndexeerd werd, tot voldoende onderdeelkwaliteit bereikt was. Variabelen zoals perssluitsnelheid, sluitpositie en sluitdruk werden beoordeeld, met als doel het consolideren van het materiaal op het juiste punt in de rheologie-curve om interne hydrostatische druk te creëren, harsuitstorting te minimaliseren en te voorkomen dat uitharding te ver vordert, om kraakinductie te voorkomen. Eenmaal de vormparameters vastgelegd, werden drie tot vijf onderdelen gemaakt om procesherhaalbaarheid te verifiëren en vervolgens getest op kwaliteit. De gekroonde panelen toonden porositeit van <0,5% door hoge consolidatiedrukken (20,7 bar). Herhaalbare, hoge-kwaliteit ribben werden ook geproduceerd.
Geleerde lessen werden vervolgens toegepast op het golvende "golf" challenge-onderdeel, TS-RAPM-012, om compressievorming van dikke (6,3 millimeter nominale dikte) UD-laminaten in vormen met strakke straal (12,7 millimeter) kromming te demonstreren. Om aan eisen te voldoen, gebruikte het onderdeel een quasi-isotrope oppakking van intermediaire modulus (IM7; Hexcel; Stamford, Conn., VS) koolstofvezel UD-tape. Buitenlagen van stijl 108 glasvezelstof en Solvay THORNEL T650 standaard modulus koolstofvezel in een 8-binding zatenstof beschermen de UD-vezels en voorkomen galvanische corrosie op de zijde die aansluit op een metaalonderdeel. Het gebruik van Solvay CYCOM 5320-1 epoxy-hars maakte kortere (≤ 30 minuten) isotherme uithardingscycli mogelijk met een 2-uurs vrijstaande nagesharding bij 177°C.
Het golf challenge-onderdeel werd gevormd met behulp van Boeing's PtFS-werkcel en P20-stalen hulpmiddelvlakken geïntegreerd met vacuüm en harsdichting. De hulpmiddelholf was dunner dan de nominale laminaatdikte om rekening te houden met variatie in de harsinhoud van het materiaal, waarbij interne hydrostatische druk behouden bleef voor hoge-kwaliteit onderdelen.
Drie procesparameters werden getest, waaronder koude vorming (voorvormen van lagen zonder warmte), hete debulk pre-consolidatie en voorverwarmen van de preform. Koude vorming werd afgewezen als tijdrovend en niet nuttig. Voor pre-consolidatie werden laminaten gevacuüm-gebakken op een plaat met een geweven glasvezel-breezer en gedebulked onder volledig vacuüm in een 116°C-oven gedurende 40 minuten. Hoewel een geautomatiseerde infrarood-voorverarming standaard is voor industriële productie, bestond de voorverarming in deze proeven uit het plaatsen van de preform in het hete hulpmiddel (179°C) en zoveel mogelijk sluiten zonder aanraking gedurende 3 minuten. Het onderdeel werd vervolgens gecomprimeerd gevormd.
Proef 8 van de negen voltooide (#0-8) produceerde het hoogste kwaliteitsonderdeel, hoofdzakelijk toegeschreven aan pre-consolidatie. Monsters genomen eruit voldeden aan dikte (een kwestie bij andere onderdelen) en laminaatkwaliteit met een vezelvolume van 59-63% en holtegehalte van 0-0,6%.
Track 3: Blaasvormige TP-rib en C-kanaal
RAPM koos de TP-RAPM-002 rib uit de manufacturing development-proeven om single-step compressievorming van rauw materiaal tot afgerond complex onderdeel te demonstreren, en het TP-RAPM-003 gebogen kanaal voor een twee-stap-benadering. Boeing St. Louis vormde de -002 rib met een Accudyne Systems (Del., VS) pers en consolideerde blanks voor het -003 C-kanaal met de PtFS-apparatuur. In een tweede stap stampte ATC Manufacturing de C-kanaal-blanks tot onderdelen.
Voor de -002 rib gebruikte RAPM 12-inch brede UD-tape geleverd door Solvay: 12K AS4D koolstofvezel (Hexcel, Stamford, Conn., VS) versterkt polyetherketoneketone (PEKK). Het -003 C-kanaal gebruikte stof van Cramer Fabrics Inc. (Dover, N.H., VS): 3K AS4 (Hexcel) ongesizeerde koolstofvezel in een 2x2 twill, poedergecoat met polyetheretherketone (PEEK); vezelareaalgewicht is 250 gram/vierkante meter; harsinhoud is 42%.
Thermoplastische (TP) vormgevingskwesties
TP-composieten verwerken bij hogere temperaturen dan thermoharders — bijv. 390°C voor PEEK en 375°C voor PEKK — wat een aantal kwesties oplevert. Hulpmiddelmaterialen die deze hoge verwerkingstemperaturen aan kunnen zijn beperkt. Verder maakt de grote temperatuurschil tussen onderdeelverwerking en -verwijdering het moeilijk om een uniforme hulpmiddeltemperatuur te behouden. Het remedie is warmtesoepen en/of langzamere op- en afbouw, wat cyclusverlenging tot gevolg heeft.
De hoge temperaturen presenteren ook een coefficient of thermal expansion (CTE)-uitdaging. De CTE van het hulpmiddelmateriaal verschilt vaak van die van het TP-laminaat, wat kan zorgen dat het TP-laminaat krimpt weg van het hulpmiddel, wat de toegepaste druk vermindert en volledige consolidatie voorkomt. Ook is de TP-laminaat CTE constant langs de koolstofvezel maar een bi-lineaire curve loodrecht op de vezel. Dit resulteert in verschillende krimp in-plane vs. out-of-plane naarmate het TP-laminaat opwarmt en afkoelt en moet ook in hulpmiddelontwerp worden aangepakt.
TP-laminaten kunnen ook krimpen van hulpmiddelen doordat het harsvolume afneemt met de overgang van vloeibaar naar vast. Het is tijdens deze afkoelfase, wanneer cruciale harsmatrix-kristallisatie plaatsvindt, dat nauwkeurige controle over temperatuuruniformiteit en laminaatdruk vereist is om hoge-kwaliteit eigenschappen in het afgeronde onderdeel te garanderen.
Een ander punt is dat hulpmiddelen volledig afgedicht moeten zijn om het gesmolten TP-vloeistof tijdens vormgeving te bevatten. "Het afdichten van een hulpmiddel bij 375°C tot 390°C is moeilijk omdat er zeer weinig aanpasbare pakkingen zijn die deze temperatuur en TP-vormdrukken van 300 tot 500 psi of hoger aan," zegt Hahn. "We zijn beperkt tot ofwel metalen pakkingen ofwel gesloten metalen hulpmiddelen om de afdichtingskenmerken te bieden. Elastomere hulpmiddelen zouden ongelooflijk nuttig zijn, maar alle huidige elastomeren vallen uiteen bij TP-vormtemperaturen."
Boeing St. Louis had nieuwe hulpmiddelen nodig om horizontale druk op de verticale elementen van de rib te creëren tijdens consolidatie in een hydraulische pers die alleen verticale actuatie had. De oplossing was een dun aluminiumen blaas (een vergelijkbaar systeem werd gebruikt om TP-RAPM-003 te vormen, Fig. 5). Geperst met inert argongas bij hoge temperaturen, zwol de blaas op om gelijkmatige druk op alle onderdeeloppervlakken toe te passen tijdens consolidatie.
Boven- en onderhulpmiddel waren gemaakt van 410 roestvrij staal, wat de in-plane CTE van het UD koolstofvezel/PEKK-laminaat matchte. Tijdens de perscyclus daalde het bovenhulpmiddel met de aluminiumen blaas langzaam op de oppakking in de vrouwelijke kaviteit van het onderhulpmiddel. De blaas was 30% ondermaat ten opzichte van de uiteindelijke onderdeeldikte om de bulk van de ongeconsolideerde tape-preform in dit een-stap-proces te accommoderen. Dit hulpmiddel was gemonteerd in een conventionele pers met elektrische verwarmingscartridges, bedraad in 12 onafhankelijk geregelde zones — plus de zes hoofd-zones van de persplaat — om de hulpmiddeloppervlaktetemperatuur in de rib's flenzen en web te controleren.
Deze vormproeven produceerden composietonderdelen met acceptabele NDI-resultaten. Echter, het blaashulpmiddelontwerp vereist verdere ontwikkeling om de vorming van de oppakking in de strakke binnenstralen van het onderdeel te verbeteren en ook om een uniforme oppervlaktedikte te behouden.
Consolideren van PEEK-stof blanks
Voor het TP-RAPM-003 gebogen C-kanaal, werd de poedergecoate PEEK 2x2 twill-stof gebruikt die een relatief hoge bulk-factor had. Boeing St. Louis consolideerde eerst de oppakking, die daalde van 32 tot 24 lagen over de lengte van het onderdeel, tot een plat blank met een getaperde doorsnede, en stuurde de blanks vervolgens naar ATC Manufacturing, die het uiteindelijke onderdeel met verticale flenzen stampte.
Net als bij de rib, gebruikte Boeing een vormblaas en stalen boven- en onderhulpmiddelen. De blaas werd gewijzigd in AZ31 magnesium, wat beter weerstaat aan breuk dan aluminium. De C-kanaal-hulpmiddelen werden ontworpen om te functioneren binnen de Surface Generation PtFS-vormcel om snellere opwarming en afkoeling mogelijk te maken ten opzichte van de conventionele pers met cartridge-verhitters die voor de rib werd gebruikt.
De C-kanaal-hulpmiddelbenadering werd ontwikkeld om flexibiliteit voor meerdere onderdelen te vergroten. De oppakking werd op het onderhulpmiddel geplaatst, dat verwarmd werd tot de glasovergangstemperatuur (Tg) van het materiaal om buigzaamheid te behouden zonder te smelten. Een volume-verminderend frame dat een drukdichtende pakking bevatte, werd bovenop het onderhulpmiddel geplaatst, wat een kaviteit iets groter dan de onderdeel-oppakking achterliet (Fig. 5). Warmte en hydraulische druk werden van het bovenhulpmiddel door de blaas naar de oppakking toegepast. Eenmaal bij vormtemperatuur, werd argongas op de blaas toegepast, wat deze in de frame-kaviteit dwong om druk op het getaperde blank uit te oefenen. De hulpmiddeltemperatuur werd vervolgens verhoogd door de smeltfase van het materiaal terwijl blaasdruk behouden werd, wat verhinderde dat materiaal over het onderhulpmiddel vloeide tijdens de smeltfase.
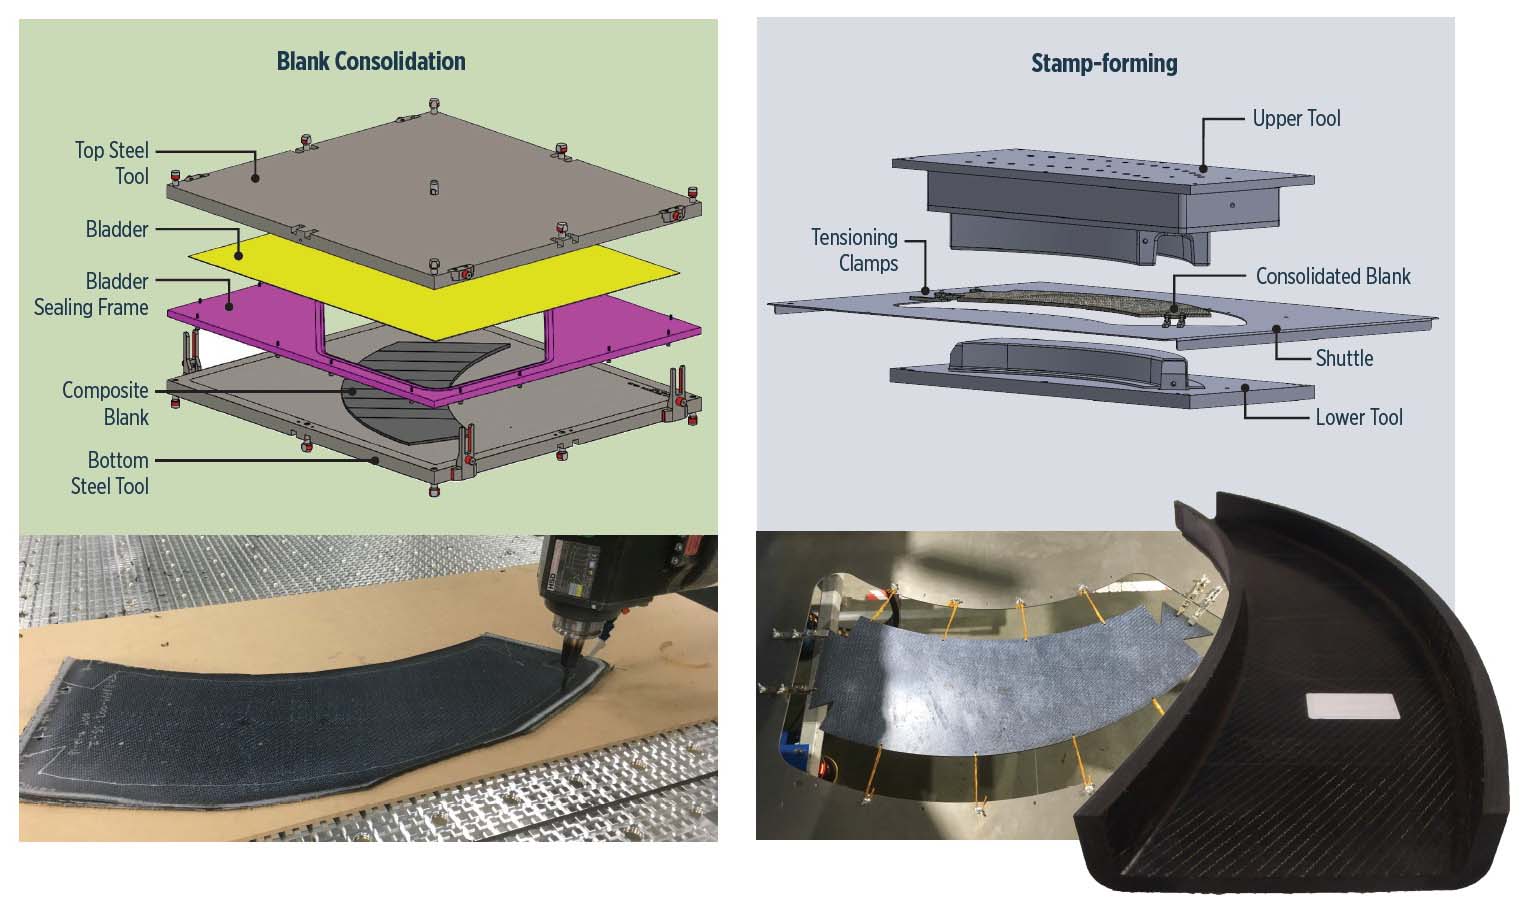
Prevormcyclus bestond uit 55 minuten voor blaas en TP-lading om proces-temperatuur te bereiken en 30 minuten om af te koelen onder de PEEK-kristallisatietemperatuur. Druk varierte van 1,4 tot 9,7 bar en werd handmatig onderhouden vanuit een hoge-druk-tank met een kraan. Met de recente integratie van een pressclave-systeem in de PtFS-cel, zal autoclave-achtige controle van vacuüm en druk (±3 psi) in de pers-hulpmiddelholf in de toekomst geautomatiseerd worden.
TP stampvorming
Geconsolideerde blanks voor het -003 C-kanaal werden naar ATC Manufacturing gestuurd voor stampvorming, waarbij de blank voldoende boven smelttemperatuur verwarmd wordt om polymervloeit te garanderen. Deze werd vervolgens overgebracht naar een snel sluitende pers om het onderdeel snel te vormen en af te koelen. Het vormhulpmiddel in de pers wordt op constante temperatuur gehouden, wat snelle cyclustijden mogelijk maakt door opwarm- en afkoelrampen te elimineren. De hulpmiddeltemperatuur moet tussen smelttemperatuur en Tg liggen om het vereiste niveau van thermoplastische matrix-kristallisatie in korte tijd te ontwikkelen, maar toch te garanderen dat het onderdeel zonder vervorming gedemold kan worden. Een reeks blanks geïmplanteerd met thermocouples werd gebruikt om de complete thermische cyclus voor het stampvormen van het C-kanaal te valideren.
Vormsimulaties met Aniform-software (Enschede, Nederland) lieten zien dat de hoog drapbare PEEK-stofblank nog steeds een risico op rimpeling in compressiegebieden bezat, namelijk de binnenste (kleinere straal) flens. Daarom werd een spanningsysteem (Fig. 5) bestaande uit shuttle-plaat en klemmen gebruikt om de blank onder spanning te houden terwijl de gesloten metalen hulpmiddels sloten om het te vormen. Ondanks dit, toonde de flensvlak in compressie nog steeds knikgedrag omdat vezel naar binnen geduwd werd bij de binnenstraal. "Alle drie RAPM-tracks worstelden om dit onderdeel te maken," stelt Hahn. "De geometrie was extreem, en niet zo indicatief voor een echt onderdeel, maar meer ontworpen om te pushen wat we in vormbaarheid konden bereiken."
De manufacturing development-proeven leidden tot challenge- en transition-onderdelen die meerdere versies van het TP-RAPM-008 huid-toegangspaneel, de TP-RAPM-013 rib met joggles op de flenzen en een blaasstudie met drie verschillende geometrieën van het TP-RAPM-017 paneel omvatten (Fig. 2). Boeing St. Louis produceerde al deze onderdelen behalve de TP-RAPM-013 rib, die ATC produceerde. "Hoewel dit onderdeel gemaakt was met UD-tape, wat doorgaans uitdagender is om te vormen dan stof, konden we deze onderdelen zeer goed vormen," zegt Trevor McCrae, R&D-directeur voor ATC Manufacturing. Over het algemeen toonden de TP-vormproeven dat stampvorming complexe geometrieën kan produceren die misschien niet mogelijk zijn met conventionele compressievorming.
Leren kosten te verlagen ten opzichte van aluminium
RAPM heeft nieuwe vormgevingscapaciteit in alle drie tracks gedemonstreerd en talloze geleerde lessen verzameld, variërend van hoe pad-ups te positioneren om glijden tijdens compressievorming te voorkomen tot richtlijnen voor onderdeelgeometrie om kwaliteit te maximaliseren en hulpmiddelkosten te minimaliseren. "Het begrijpen van de effecten van out-of-plane-kenmerken, straal-tot-dikte-verhouding en afstand tussen geometrische details wordt cruciaal naarmate je naar kleinere onderdelen gaat," observeert Hahn. "Het standaardiseren van kenmerken zoals stralen, kurven en flenshoeken kan helpen kostenstuurende factoren te mitigeren, bijvoorbeeld hulpmiddelkosten verlagen, het aantal vormproeven tijdens ontwikkeling reduceren en de noodzaak voor meerdere scans tijdens NDI (niet-destructieve inspectie) door een standaard AUSS-schoen voor een familie van onderdelen mogelijk te maken."
Een andere kostenstuurende factor die RAPM benadrukte was de tijdrovende pre-consolidatie-stap tijdens TS-prepreg-compressievorming. "Laag-bulk en hogere harsinhoud prepregs verbreeden het procesvenster en verhogen herhaalbaarheid voor hoge-kwaliteit onderdelen," legt Hahn uit. "Solvay heeft een gepatenteerde 'transformer film' ontwikkeld die op lagere-impregnatie prepregs kan worden toegepast voor compressievorming als methode om hydrostatische druk in de hulpmiddelholf tijdens consolidatie te garanderen."
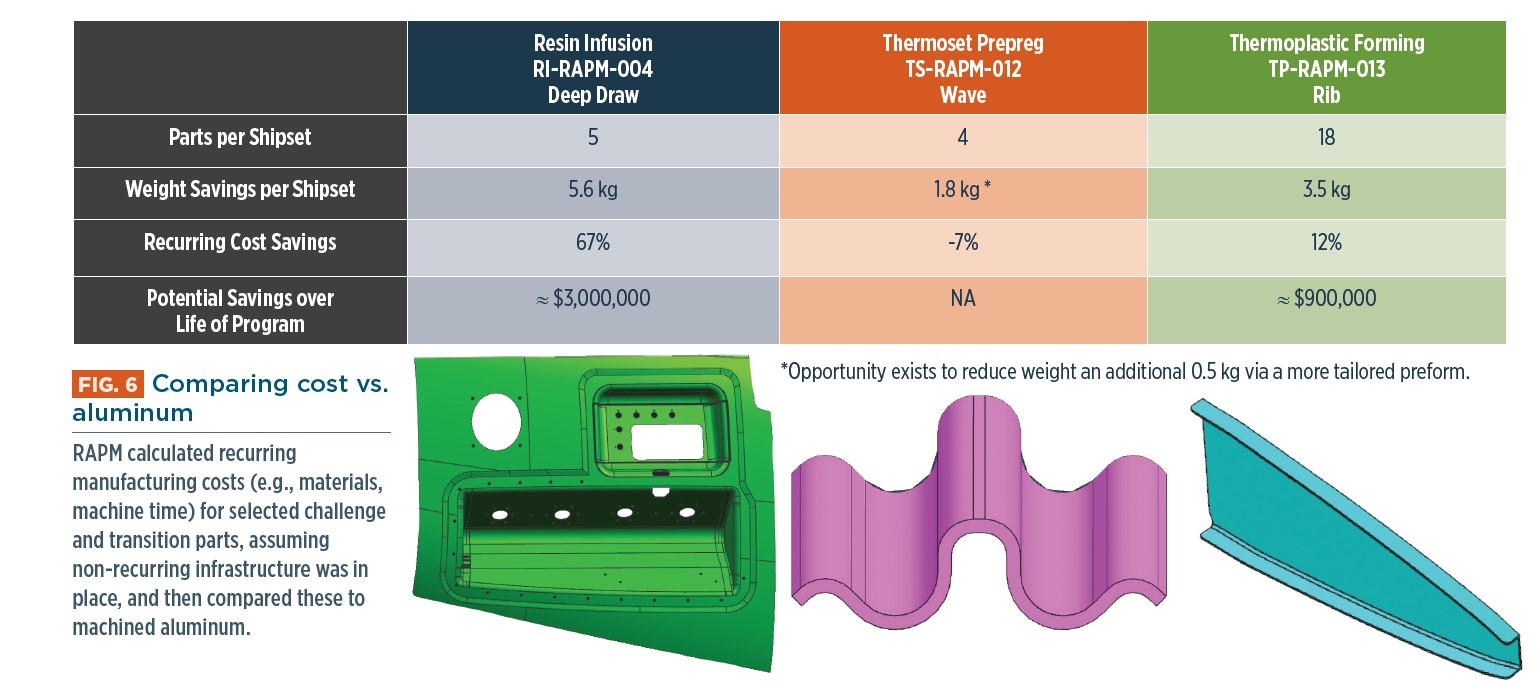
Hoewel RAPM officieel pas in de herfst van 2020 eindigt, gevolgd door additionele gepubliceerde resultaten, tonen bevindingen tot nu toe voor geselecteerde onderdelen, die gebaseerd zijn op echte defensieprogramma's, aan dat composieten kunnen concurreren met gefreesd aluminium (Fig. 6). Hoewel de geselecteerde resine-infusie- en TP-onderdelen terugkerende kosten reduceren — bijv. materialen, machinetijd, etc. berekend over totale onderdelen per familie aannemend dat niet-terugkerende infrastructuur aanwezig is — toont de TS-RAPM-013 golf-assemblage eigenlijk een 7% toename ten opzichte van gefreesd aluminium. Het bereikt wel de gewenste gewichtsbesparing, en tegen een premie die eigenlijk binnen de marge valt die door Hendrix gemandateerd wordt: "Niemand gaat 2x betalen voor de gewichtsbesparing die composieten bieden; ze moeten binnen 10 procent van aluminium kosten." Hij geeft echter toe, "Er zijn nog steeds niet-terugkerende tijd- en kostenkwesties om uit te zoeken, zoals hulpmiddelen en de ontwikkeling die vereist is om de vorm met succes te vormen." Hahn voegt toe, "We publiceren geleerde lessen, wat meer geïnformeerde trade-studies met uitgebreide opties mogelijk maakt en een redelijk open basis voor industriële discussie vestigt." CW zal deze discussie voortzetten met een update zodra RAPM later dit jaar afrondt.
Opties uitbreiden
Hoewel resine-infusie wint voor grote onderdelen, zegt Hahn, lijken TS en TP-stamping goed voor kleine onderdelen. "Initiële hulpmiddelkosten voor resine-infusie zijn lastig te overwinnen tenzij de metalen onderdelen zeer complex zijn, wat veel freeswerk vereist," legt ze uit.
"Thermoplastieken lijken goed voor hoge volumes, maar een subaannemer voor een bepaald programma is misschien niet ingesteld om thermoplastieken te verwerken. Echter, thermohardende stamping kan een heel goede optie zijn, zelfs voor lage-volume vervangingsonderdelen. Omdat defensietoepassingen zo wijdverspreid zijn, is het belangrijk om meer dan één materiaal en proces in een trade-discussie te hebben." Hahn merkt op dat RAPM nieuwe materialen heeft geopend en bewezen heeft dat aerospace-materialen kunnen werken in automobiele-typen processen. "We hebben ook nieuwe fabrikanten binnen gehaald."
Hendrix is het eens dat RAPM's aerospace- en automobiele-productiewisseling nuttig was. Verder was hij onder de indruk van Solvay's en SGL's vermogen om complexe vormen te vormen zonder vezeldistorsie of andere defecten. "Wat het kost om esthetische auto-onderdelen te maken, heeft eigenlijk voordelen," geeft hij toe. "Je kunt geen rimpels of slechte oppervlakteafwerking hebben; ze moeten perfect zijn. Maar het kostte nog steeds meerdere proeven en significante ontwikkeling voor hen om de RAPM-onderdelen te vormen. Ik ben niet zeker of defensieprogramma's willen investeren in deze non-recurring engineering als ze te maken hebben met kleine hoeveelheden. De economie zal op een case-by-case-basis liggen, maar hulpmiddelen en ontwikkeling blijven kwesties die we moeten aanpakken." Hahn voegt toe, "We publiceren geleerde lessen, wat meer geïnformeerde trade-studies met uitgebreide opties mogelijk maakt en een redelijk open basis voor industriële discussie vestigt." CW zal deze discussie voortzetten met een update zodra RAPM later dit jaar afrondt.
Hars
- Onderhoud Uitbesteden: Wanneer Uitbesteden en Wanneer In-House Houden (Deel I)
- 6 bewaarde strategieën om 3D-printkosten te verlagen
- De Economie van 3D Printen Begrijpen: ROI & Kostenanalyse
- Klant Deel van de Maand: Toon Uw 3D-print Innovatie
- Waarde ontgrendelen: hoe een corporate palletprogramma kostenefficiëntie en operationele efficiëntie drijft
- Lost-wax gieten: Kostenbesparing en kwaliteit ontgrendelen – Deel 2
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- De Geschiedenis van Polymeren Materiaalen, Deel 13: Hoe Nylon en Polyesters de Textielinnovatie Herschreven
- ACMA onthult 2020 Thermoplastic Composites Conference-programma
- SAMPE 2018 keynote belicht toekomst van composietmaterialen
- Composietproductie: Materialen Vooruitgang voor Luchtvaart, Energie en Gezondheidszorg