



De bovenhelft van de Multifunctionele Rumpf Demonstrator (MFFD) vervaardigen: geavanceerde productie-inzichten
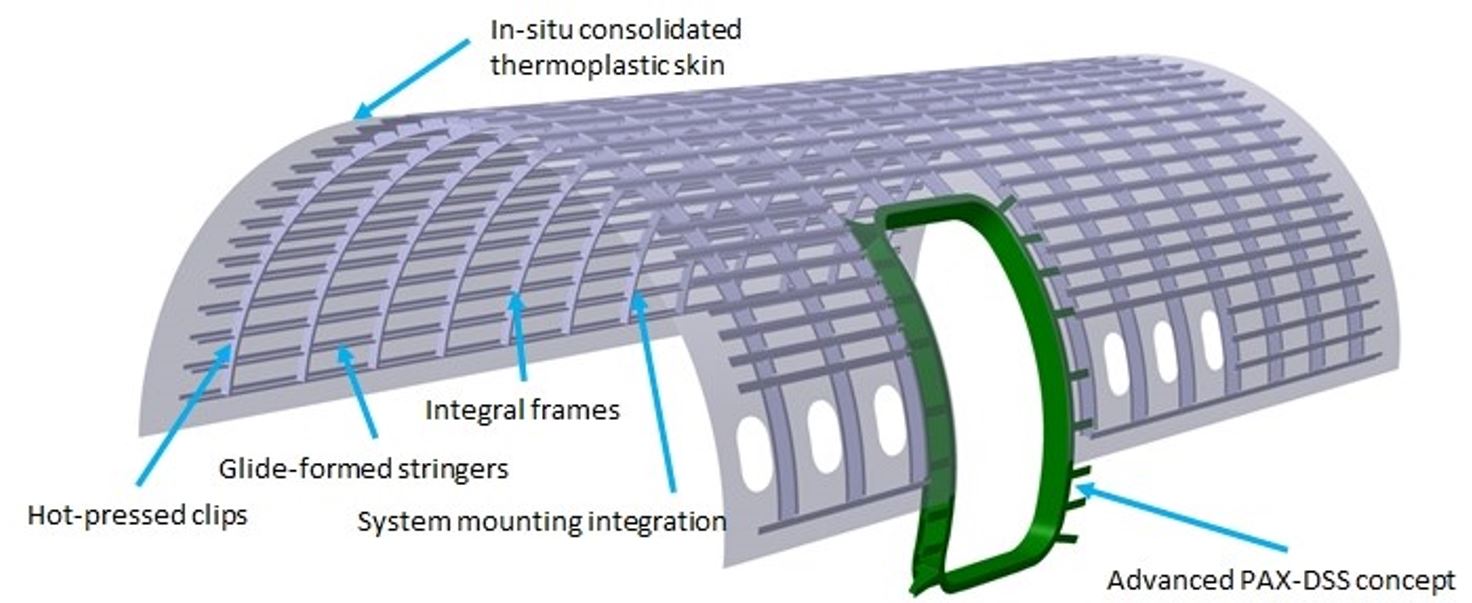
Deze blog is een opvolger van een presentatie gegeven door het Duitse Lucht- en Ruimtevaartcentrum (DLR, Stuttgart en Augsburg) op het TU München symposium vorige herfst en CW's samengevoegde publicatie tijdens dezelfde periode, "Vooruitgang op de Multifunctionele Rumpf Demonstrator (MFFD)". Het project werd ook beschreven in een presentatie gegeven door Lars Larsen om 9:35 op dag 3 van ITHEC 2020: "Procesdata-gedreven vooruitgang van robot-gebaseerde, continue ultrasonische lassen voor de stofvrije assemblage van toekomstige rumpfstructuren".
Zoals uitgelegd door Larsen, "De grote uitdaging is om te tonen dat productiekosten aanzienlijk verlaagd kunnen worden door automatisering te gebruiken." Voor de MFFD bovenhelft omvat dit in-situ consolidatie via geautomatiseerde bandlegting/vezelplaatsing (ATL/AFP) om de autoclave te vermijden en stofvrije/stofvrije lassen voor assemblage. "Dit zou het in de toekomst mogelijk moeten maken om de volgorde van component- en eindassemblagerijen te veranderen," zegt Larsen, "waardoor systemen geïntegreerd kunnen worden vóór assemblage." Dit is omdat, in tegenstelling tot bewerken voor boutgaten, lassen geen kwassen of puin produceert die voorgeïnstalleerde systemen zoals gedistribueerde elektrische stroom, interieuruitrusting, etc. kunnen beschadigen.
Deze blog is gebaseerd op mijn interview met Sebastian Nowotny, hoofd van componentontwerp en productietechnologieën bij het DLR Instituut voor Structuren en Ontwerp (BT, Stuttgart) en Frederic Fischer, technisch lead voor thermoplastische composietproductie bij het DLR Centrum voor Lichtgewichtproductietechnologie (ZLP, Augsburg). Fischer is ook projectmanager voor de MFFD bovenhelft bij DLR.
LET OP: In de bovenstaande afbeelding verwijst glide-gevormde stringers naar een proces ontwikkeld binnen Clean Sky 2 door Applus+ Laboratories (Barcelona, Spanje), zie mijn 2017 blog over glide-vormen, en warmgeperste clips verwijst naar stampen, zie:
- Versnellen van thermoplastische composieten in de luchtvaart
- Thermoplastische composieten "clippen" tijd, arbeid aan kleine maar cruciale onderdelen
- Binnen een thermoplastische composiet hotbed
Structuur, cabin en systemen combineren
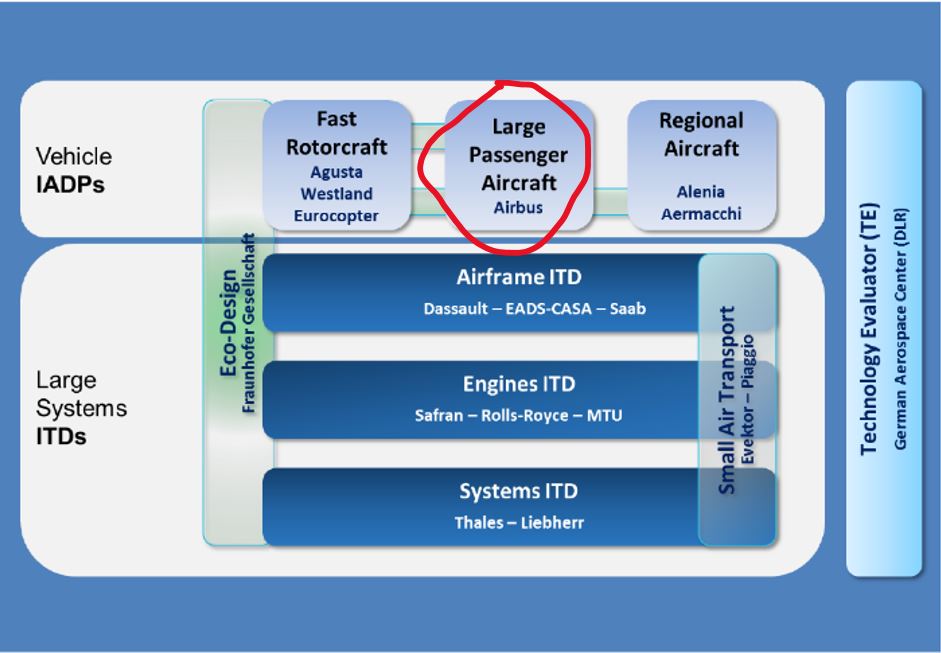
Ik vroeg Nowotny over de geschiedenis van de MFFD bovenhelft. "Toen Clean Sky 2 begon, werd de eerste oproep voor voorstellen uitgegeven," antwoordde hij. "Ik denk dat we in 2015 begonnen, en we wonnen de aanbesteding voor het project ICASUS, dat een co-partnerproject was voor het grote passagiersvliegtuig (LPA) programma. De hoofdfocus was op het ontwerp van een multifunctionele rumpf. Toen was het nog geen thermoplastisch composiet. Het hoofddoel was om de rumpf, de cabin, systemen en structuur in één ontwerpproces te combineren. Dus eigenlijk het werk dat daar gedaan is, is wat nu de multifunctionele rumpf demonstrator (MFFD) is geworden en is de technologische ondersteuning voor ons werk in het bovenste schilproject."
ICASUS
Het ICASUS-project heeft als doel multifunctionele en hoog geïntegreerde oplossingen te ontwikkelen voor de volgende generatie multifunctionele luchtvaartuig, cabin en systemen geïntegreerde rumpf. Vandaag de dag wordt het productie- en assemblageproces voor single-aisle vliegtuigen gedreven door kostbare en tijdrovende sequentiële stappen. Vooral de major component assembly (MCA) en final assembly line (FAL) zijn knelpunten die snellere en versnelde processen verhinderen. Daarom zal ICASUS een nieuw concept ontwikkelen voor productie en assemblage van toekomstige single-aisle vliegtuigen gericht op:
- Hoge productiesnelheid van 60 vliegtuigen/maand;
- Rumpf herhalende kostenreductie van €1 miljoen vergeleken met de referentie A321 ACF ("Advanced Cabin Flex");
- Rumpf gewichtsreductie van 1 metriek ton ten opzichte van de A321 ACF.
De aanpak zal zijn om de oorspronkelijk autarke disciplines van cabin/vracht, systemen en structuur te combineren om te eindigen met de meest veelbelovende combinatie en integratie van respectieve functies en eisen. Dit moet bereikt worden door geavanceerde materialen te gebruiken en innovatieve ontwerpprincipes toe te passen in combinatie met de meest geavanceerde systeemarchitectuur in combinatie met de next-generation cabin.
De hoofdrijder is om de brandstofverbruik aanzienlijk te verminderen door lichte systemen en systeemarchitectuur/integratie toe te passen. Dit vereist een multidisciplinaire algehele optimalisatieprocedure, evenals de ontwikkeling en toepassing van een holistische Industry 4.0-benadering. Ontwerp voor geautomatiseerde productie, automatisering, sensorisering, data-analyse en veilige data-uitwisseling moeten worden benut. Hoofddoelstellingen van de productie van de MFFD omvatten verificatie van kosteneffectieve en hoog-volume productie van multifunctionele composietstructuren en bijdrage aan certificeringsconcepten voor thermoplastische CFRP-verbindingen (bijv. lassen).
Hoe combineer je de rumpf, cabin, systemen en structuur in één? "Je zou nog steeds die disciplines hebben met hun respectieve eisen, maar ik denk dat het hoofddoel de aanpak is om al in een vroeg stadium te collaboreren," legt Nowotny uit. "Er zijn strenge regels geweest voor het vliegtuig rumpf ontwerpproces die restricties hebben gecreëerd en een volledig geoptimaliseerd vliegtuigontwerp hebben voorkomen. Het initiële idee om structuur, cabin en systemen te combineren was om een ontwerpproces te hebben dat deze drie aspecten samenbrengt en dan probeert het globale optimum te vinden, niet eerst één voor de cabin en dan één voor de structuur en dan één voor de systemen. Maar natuurlijk zijn er veel regels en dit is geen eenvoudig proces omdat het ook certificering betreft."
"Het is een lopend proces, in de zin dat een digitaal platform is opgezet en alle Europese partners input leveren in dat enkele digitale ontwerp," zegt Fischer. "Deze geïntegreerde ontwerp voor de MFFD vooruitgang is wat de afgelopen paar jaar aan de gang is. Ons team zal de bovenhelft leveren met voorzieningen voor cabin- en systeem bevestiging. De visie is om de finale assemblage te revolutioneren door volledig-uitgeruste grote componenten te leveren."
Hoewel DLR al deel was van het ontwerpproject voor MFFD, ontving het pas in 2019 de definitieve goedkeuring voor het productieproject. Het consortium om de bovenhelft te bouwen omvat Airbus als de algehele MFFD-projectleider, Premium Aerotec (Augsburg, Duitsland) als de industriële en structurele ontwerpleider en leverancier van de frames, Aernnova (Vitoria-Gasteiz, Spanje) om de stringers te produceren en DRL als lead voor de huidleging en lastentechnologieontwikkeling. Voor het afgelopen jaar, zegt Fischer, "hebben we het bovenhelft-ontwerp verfijnd om te verzekeren dat het geproduceerd kan worden met de geselecteerde technologieën."
In-situ consolidatie
Terwijl de onderhelft van de MFFD geproduceerd wordt met ATL en AFP gevolgd door autoclave consolidatie, zal de bovenhelft in-situ consolidatie tijdens ATL/AFP gebruiken. Waarom? "Om de maximale output uit het onderzoeksproject te halen, kozen we om de basislijn te challengen," zegt Fischer, "en profiteer van de kans om een technologie in complement tot de onderhelft te gebruiken." Nowotny voegt toe: "We lieten zien dat het een heel veelbelovende productiemethode is die zich richt op lean productie, het verminderen van productiestappen. Maar ik denk dat het duidelijk is dat er geen enkele productiemethode is die alle doeleinden dient. Je moet nog steeds op een case-by-case basis beslissen wat het optimale productieproces is voor elk onderdeel."
Twee typen lassen
Een andere keuze die voor de bovenhelft gemaakt werd, was het gebruik van twee verschillende lastechnologieën. "We gebruiken robot-gebaseerde continue ultrasonische lassen voor de stringers, omdat, naar onze mening, dat de best geschikte technologie is voor echt lange verbindingen, en vooral voor de stringer-configuratie," legt Fischer uit. Weerstandslassen werd gekozen voor het integreren van de rumpf-frames. "Deze keuzes zijn het resultaat van intensieve analyses die we aan het begin van het project hadden, samen met Premium Aerotec. We keken naar de verschillende las-scenario's, wat er moest worden gejoined en waar."
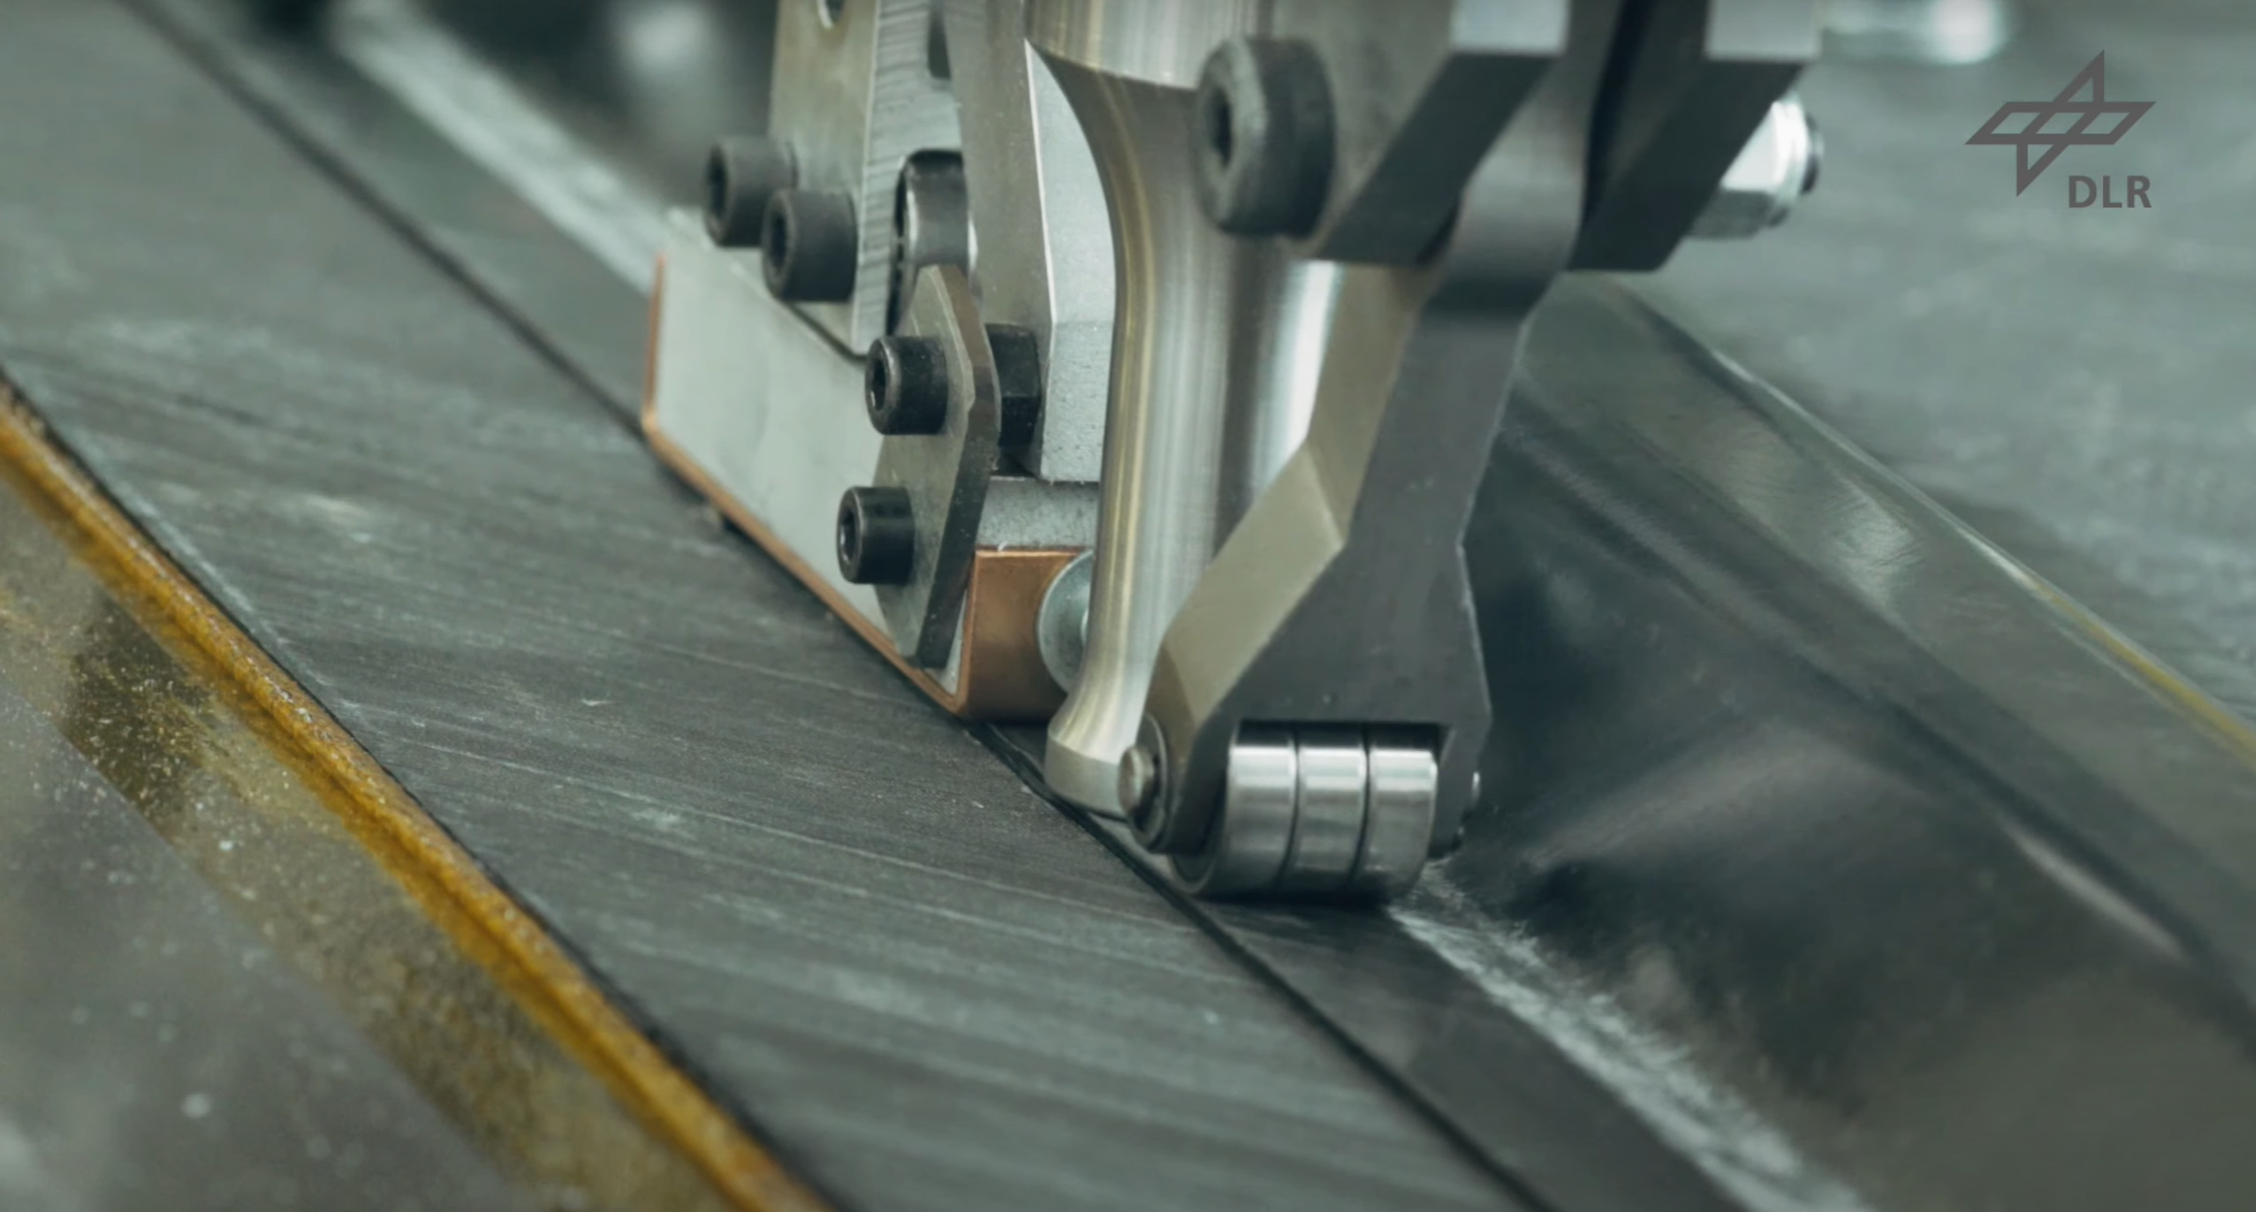
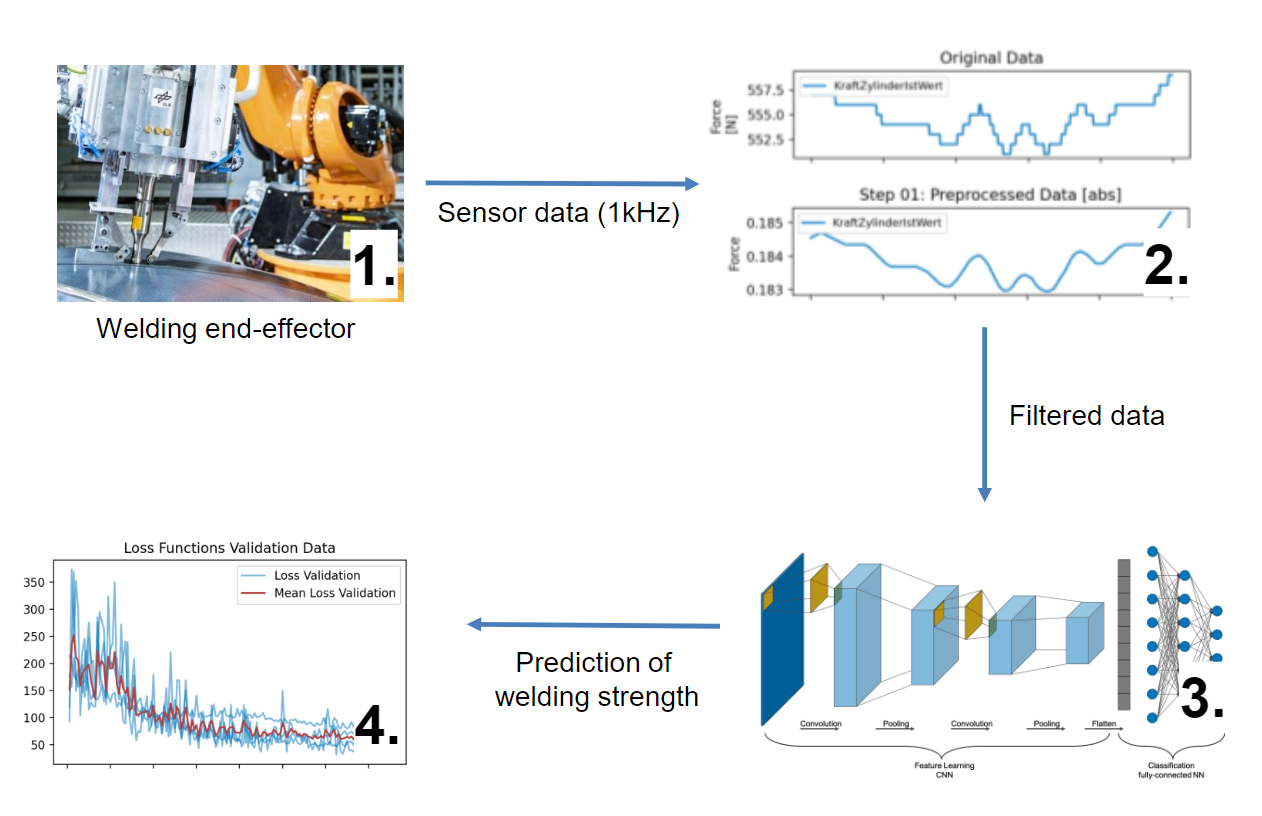
De continue ultrasonische lassen ontwikkeld door DLR gebruikt een standaard industriële robot. De las-eind-effecten omvatten een voorafgaande rol, een 25-millimeter-diameter sonotrode en een volgende compactie-eenheid. De eind-effector is uitgerust met meerdere sensoren, wat inline procesmonitoring mogelijk maakt. Door de robot als manipulator te gebruiken, zoals getoond in de onderstaande video, kunnen diverse geometrieën gelast worden, zoals een gebogen achterste drukschot of omega-stringers op een huid.
"Dus we hebben twee processen met één grote onderscheid," merkt Fischer op. "Eén is een continu proces en het andere is een discontinue proces. Voor de 8-meter-lange verbindingen van de Z-stringers, kozen we continue ultrasonische lassen. En voor het hoogst complexe use-case – in termen van toegankelijkheid en tolerantiebeheer – om de bevestigde flenzen van de frames aan de huid te lassen, kozen we weerstandslassen. We zullen de weerstandslaselement aan de frame-geometrie passen en een klem-achtige lastool hebben die pneumatisch sluit, de lasselementen contacteert en dan het lasproces triggert."
Nowotny merkt op dat weerstandslassen de hoogste volwassenheid en hogere sterkte heeft, wat goed past bij de hogere last die gezien wordt in de verbindingen tussen de frames en kliepen. Hij wijst erop dat dit proces het frame aan de huid last EN de kliep zowel aan de frame als aan de stringer last.
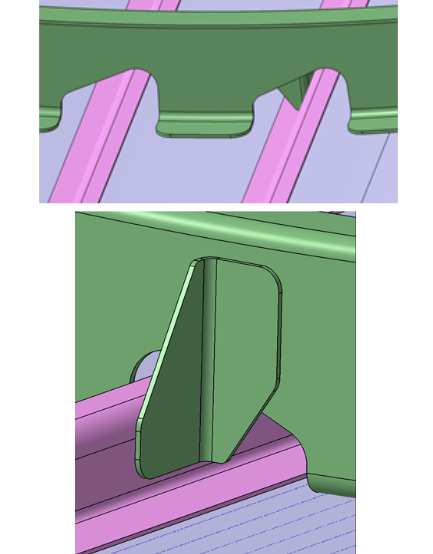
"We toonden de kliepintegratie op generieke onderdelen op JEC 2017," zegt Fischer. Nowotny voegt toe, "En we hadden eigenlijk het project HISYS met Airbus Bremen's high lift afdeling in 2005-2008 voor weerstandslassen met PEEK (polyetheretherketon) thermoplast. We brachten het hele proces voor het lassen van de ribben in de huid tot TRL 5. Dus de basis van het proces is tamelijk goed begrepen, en we kunnen ons nu voornamelijk richten op de aanpassing, automatisering en robuustheid van het proces."
"Een van de belangrijkste enablers voor verschillende lastechnologieën – zelfs al zijn ze al lang beschikbaar – is om te tonen dat ze klaar zijn voor commerciële toepassing in de industrie," wijst Fischer erop, "inclusief de benodigde automatisering, programmering en kwaliteitsborging. Een van de sleutelkwesties waar we naar kijken is hoe we weten dat de las goed is. We willen ervoor zorgen dat we de procesdata hebben om te tonen dat we weten dat de las op de lange termijn zal presteren en dat we niet om een volgende NDT-controle met ultrasone, of een andere algehele inspectie in de voltooide assemblage vragen. Dus een van onze hoofddoelen in dit project is het ontwikkelen van industriële kwaliteitsborging."
Om schakelen naar LM PAEK
Zoals uitgelegd in mijn blog, "LM PAEK lassen bewijzen voor Multifunctionele Rumpf Demonstrator," hoewel de MFFD begon met koolstofvezel/PEKK (polyetherketonketon), was bij de 10e oproep voor voorstellen (CFP10) in maart 2019 het basismateriaal omgeschakeld naar koolstofvezel/PAEK (polyaryletherketon). PAEK is de algemene familie van polymeren waarin PEEK, PEKK en LM PAEK resideren. Hoeveel ervaring heeft het bovenhelft-team met LM PAEK? "We hebben het gebruikt voor een aantal productieproeven al," zegt Fischer. "De materiaalprestaties zijn tamelijk veelbelovend voor zowel ultrasonische als weerstandslassen. Toch is het materiaal nog in ontwikkeling en een proces van gemeenschappelijke uitwisseling in termen van geleerde lessen en ontwikkeling van verwerkingsrichtlijnen is opgezet tussen alle Europese partners en de materiaalleverancier."
"Echter," voegt Nowotny toe, "ik denk dat het een goed ding is dat we nu deze materiaalkeuzes hebben, omdat veel jaren geleden er alleen Cytec APC-2 was, en niets anders. Vooral in Europa, soms kon je het materiaal krijgen en soms kreeg je 'nee, sorry'. Nu hebben we verschillende materiaalleveranciers die actief aan de materialen werken, en ook voor de verschillende processen. Bijvoorbeeld, Victrex, zoals we gezien hebben gepresenteerd in het TU München symposium 2020, kijkt nu naar optimalisatie voor additieve productie. Er is ook werk gaande aan optimalisatie voor AFP in-situ consolidatie, en sommige voor secundaire consolidatie met een autoclave alsook diverse out-of-autoclave (OOA) productieprocessen. Er is nu veel meer gaande, en dit vergroot de kansen om een goed materiaal voor elk proces te krijgen."
Tijdlijn en volgende stappen
"We hebben eigenlijk het ontwerp productieproces voor een intermediere demonstrator – A320 diameter met twee frame-bays en 950-millimeter-breedte – voltooid, en we zullen die kleinere half-schil begin volgend jaar (2021) bouwen," zegt Fischer. "Daarnaast hebben we de inkoop van de tooling voor de volschaal bovenhelft-schil gestart, en we rampen onze technologieën op om ervoor te zorgen dat we de volmaat bovenhelft op tijd in 2022 kunnen produceren."
Wat impliceert dit? Een kwestie is assemblagetoleranties. "De longitudinale verbindingen langs de linker- en rechterkant van zowel de boven- als onderhelft van de rumpf zijn al enige tijd ontworpen," legt Fischer uit. "Hieruit hebben we bepaalde eisen, en we moeten verzekeren dat onze productietoleranties aan die eisen voldoen."
"Het basisverhaal van wat we proberen te doen met de bovenste schil is om de meest efficiënte routes voor productie van thermoplastische composieten te demonstreren en een weg te banen die kan concurreren met aluminium voor toekomstige vliegtuigen," zegt Fischer. Hij merkt op dat DLR dit al heeft getoond in zijn werk met Premium Aerotec om een gelaste thermoplastische achterste drukschot te ontwikkelen, getoond in 2018 en 2019 (zie ook "Nieuwe horizonten in lassen van thermoplastische composieten"). Lassen en lean productie zijn sleutelenablers voor thermoplasten. En nu moeten we deze technologieën uit het lab naar de industrie brengen. En voor de industrie om te geloven dat ze deze lastechnologieën echt kunnen gebruiken, moeten we tonen dat ze geautomatiseerd, voorspelbaar en beheersbaar zijn voor betrouwbaarheid in echte productietaken. En dat is wat we doen."
Hars
- Hoe 3D-printen de Productie in het Volgende Decennium Transformeert
- Hoe 3D-printen de Moderne Productie Revolusionert
- Hoe blockchain de productie revolutioneert: Beveiliging, transparantie en efficiëntie verbeteren
- VS Productie Reshoring: Huidige Trends En Impact
- 15 Sleutelinzichten In Amerikaanse Fabricage: Geschiedenis, Trends En Impact
- De 8 verspillingsvormen van Lean Manufacturing elimineren: gids voor gestroomlijnde productie
- Het Moderne Productieproces: Sleuteltechnieken en Innovaties
- Assemblerobots 101: Productie transformeren met precisie automatisering
- Hoe Kortlopende Productie Innovatie en Efficiëntie Drijft
- Kunnen Organische Materialen de Volgende Generatie Kunststoffen Drijven?
- De Juiste Kunststof Fabrikant Kiezen: Een Praktische Gids