



Verbetering OOA-geïmpregneerde Vleugelbox Ontwerp voor Duurzame Luchtvaart

Terwijl de luchtvaartindustrie haar herstel van de COVID-19-pandemie anticipeert, is de eerdere duw voor hoge productiesnelheden omgeschakeld naar een urgente drang om milieubedreigingen voor de planeet en de mens te verminderen. Deze inspanning omvat limieten op broeikasgas (GHG) uitstoot, energie- en watergebruik en het creëren van afval dat niet gerecycld kan worden. Hoewel deze initiatieven pre-COVID gaande waren, is hun nadruk nu verhoogd, evenals de behoefte aan veel lagere kosten om composietstructuren te produceren. Het Clean Sky 2 pan-Europese luchtvaartprogramma heeft onderzoek en ontwikkeling in al deze gebieden gefinancierd en een verscheidenheid aan vezel-versterkte composiettechnologieën aanzienlijk gevorderd.
Inbegrepen in Clean Sky 2’s zevende oproep voor voorstellen (CFP07, oktober 2017) is het Airbus Defence and Space (Airbus DS, Cadiz, Spanje) verzoek voor een innovatieve en flexibele pilotplant om een hoog-geïntegreerde vleugelbox vliegende demonstrator te produceren met geautomatiseerd vezelplaatsen (AFP) en vloeibare harsinfusie.
Er zijn andere hars-geïmpregneerde en/of out-of-autoclave (OOA) vleugelbox demonstrators geweest, waaronder een OOA „geblende” vleugelbox onthuld door GKN Aerospace (Redditch, VK) in 2013; de Airbus A220 vleugel geproduceerd door Spirit AeroSystems Belfast in Noord-Ierland met harsoverdrachtsinfusie in een autoclave; en de OOA vleugel geproduceerd door AeroComposit (Moskou, Rusland) voor de MS-21 straalvliegtuig. Echter, al die hebben discrete composiet stringer-versterkte vellen en sparren gemonteerd met mechanische bevestigingsmiddelen (zie „The path to OOA wings with minimal fasteners”).
De vleugelbox gevraagd door Airbus DS in Clean Sky 2 moest een stap vooruitzetten door de versterkte onderhuid te integreren met versterkte voor- en achterste sparren, wat een completere module zonder bevestigingsmiddelen mogelijk maakt om door te sturen voor montage met de overige vleugelcomponenten.
Deze vleugelbox zou ook smalle (0,25- of 0,5-inch brede) droge koolstofvezelbanden en hoge-temperatuur (180°C Tg) uithardende harsen gebruiken, maar met energiebesparende, goedkope verwarmingssystemen en sensor-gebaseerde digitale controle en simulatie om verwerking te voorspellen en te managen, proef-en-fout lussen tijdens ontwikkeling te verkorten en snelle training van productiepersoneel mogelijk te maken. Deze digitalisering zou evolueren om een augmented reality mobiele applicatie (app) te omvatten die ook gebruikers- en onderhoudshandleidingen, processequentiedefinitie, papierloos proces- en onderdeeltracking en projectie van CATIA-modellen op het onderdeel biedt om nauwkeurige plaatsing van versterkingspreformen, toolinginvoegen en koolstofvezel-versterkte polymer (CFRP) caul platen te helpen.
Misschien het meest eisend, vereiste dit project dat alle tooling en productieapparatuur draagbaar en flexibel zijn, makkelijk te deployen op elke productielocatie, en aanpasbaar voor andere ontwerpen en upgrades naarmate meer geavanceerde tooling, verwarming en Composites 4.0 procescontrolletechnologieën beschikbaar komen.
Zoals uitgelegd door de topic manager Luis Rubio, hoofd composietontwikkeling engineering – technologie en proces bij Airbus DS, „Het uiteindelijke doel van het project is te demonstreren dat een alternatieve technologie (naar prepreg en autoclave) met lagere kosten, kortere levertijden en milieuvoetafdruk vergelijkbare ontwerptoleranties en kwaliteitsniveaus kan bereiken.”
MTorres (Torres de Elorz, Spanje) reageerde, zonder partners aan te melden. „We hadden alle capaciteiten in-house: AFP, infusie, droge bandmaterialen en automatisering,” legt Sebastian Diaz, senior manager composiet toegepaste technologieën bij MTorres, uit. Het bedrijf won de Innovative Infusion Airframe Manufacturing System (IIAMS) project, gefinancierd via het Europese Unie’s Horizon 2020 programma onder grant agreement No 820845, en begon werk in oktober 2018.
Buitenste vleugelbox demonstrator
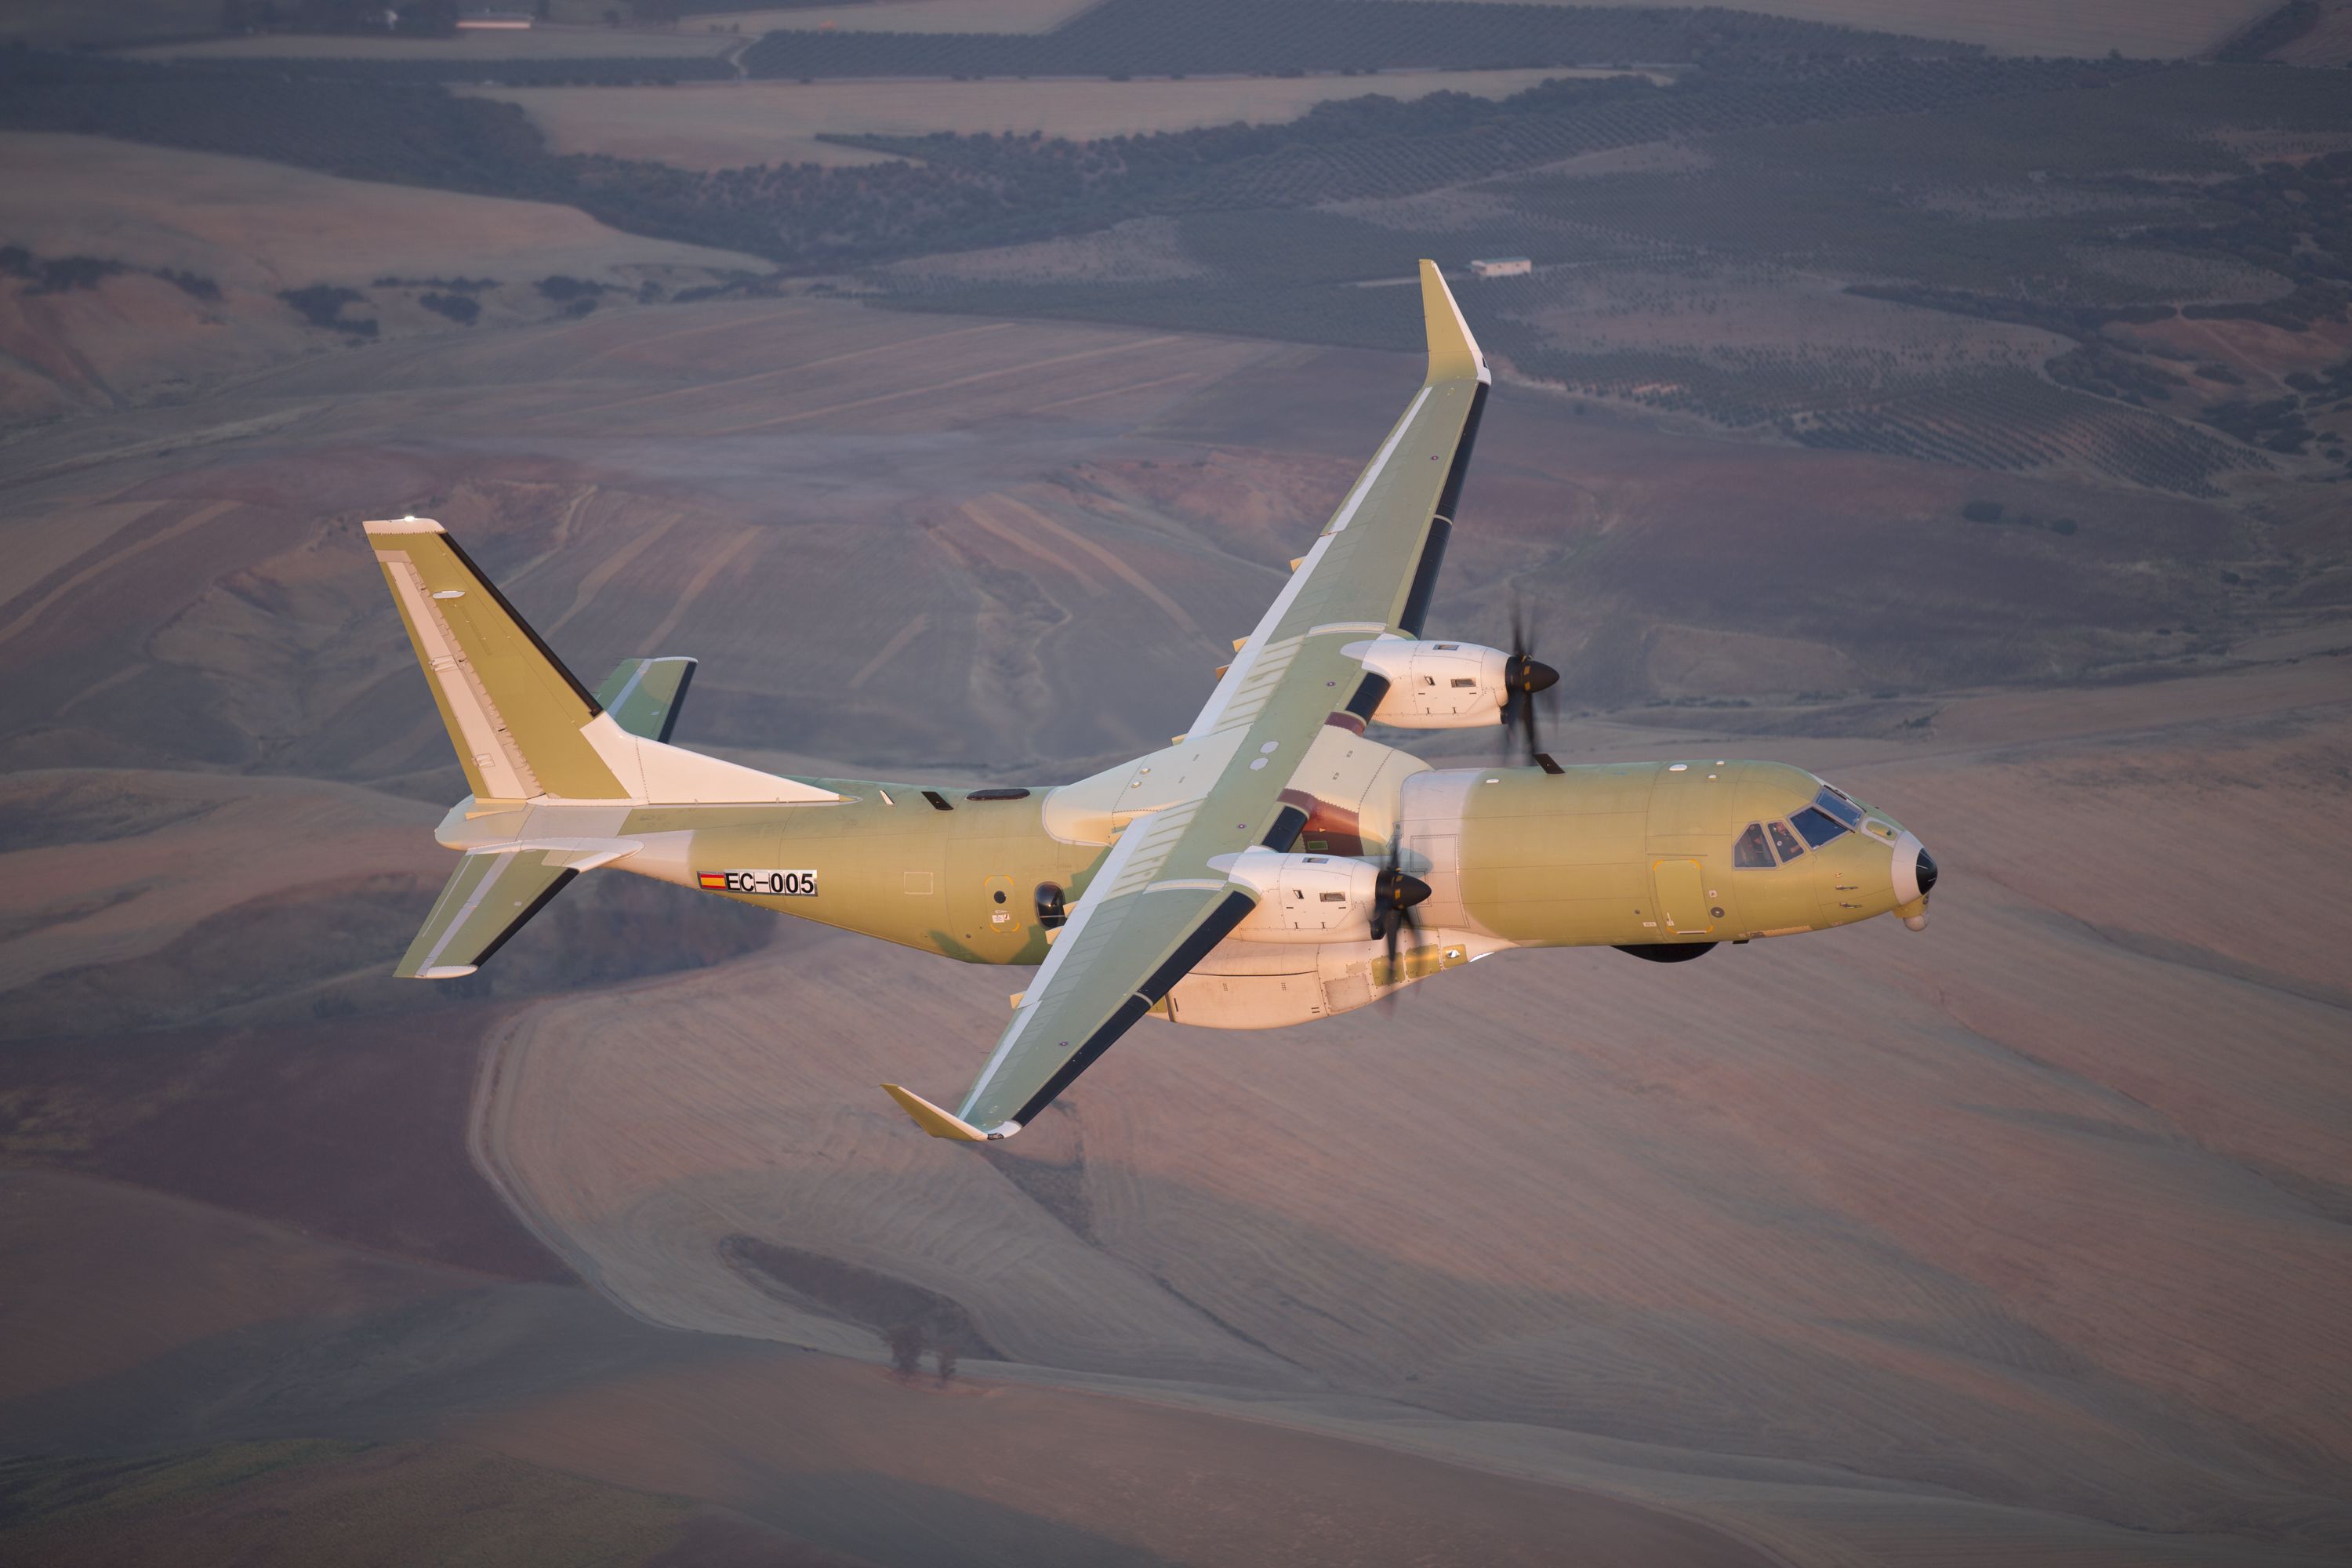
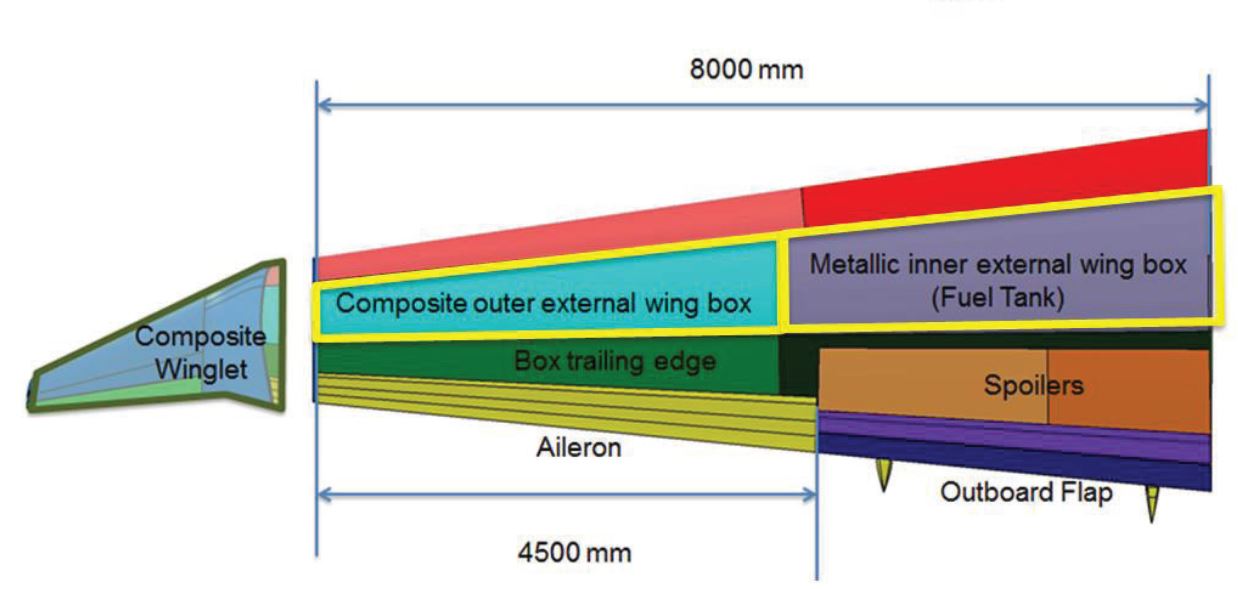
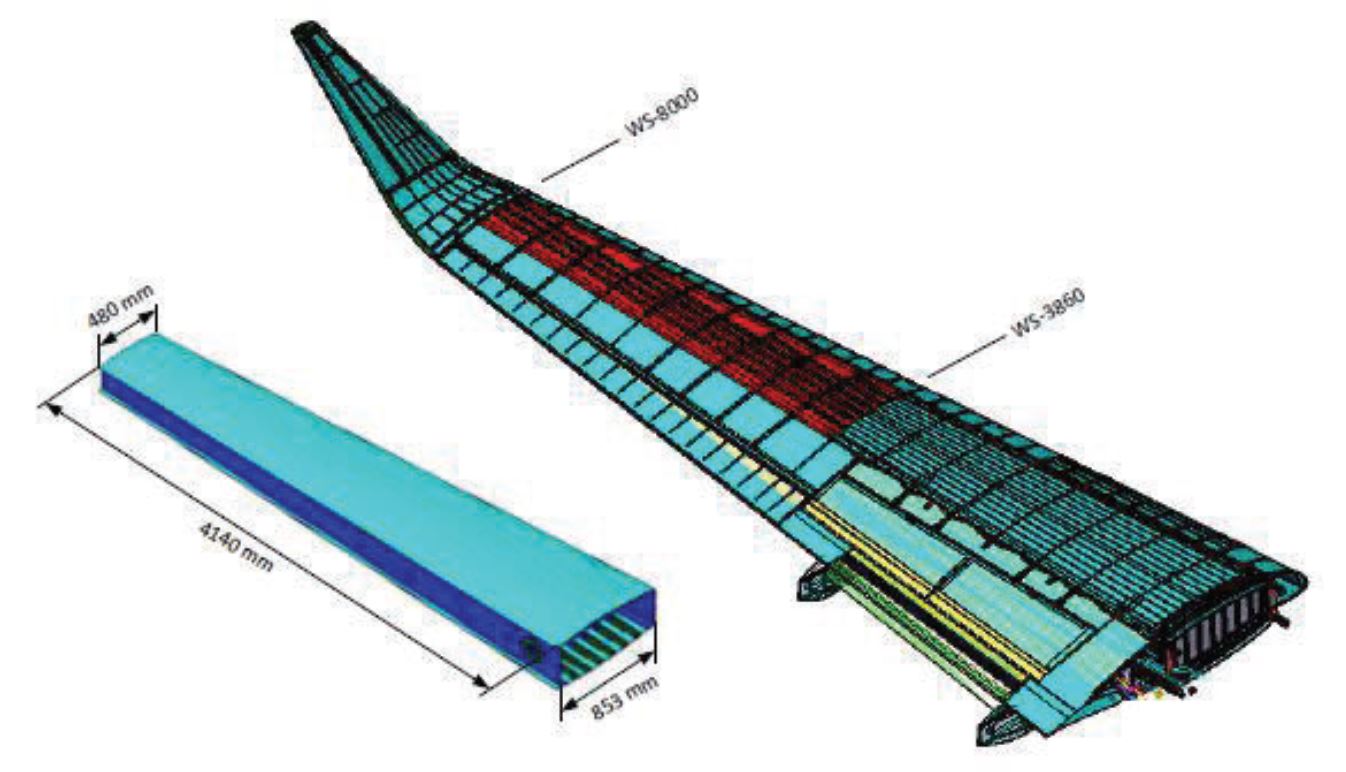
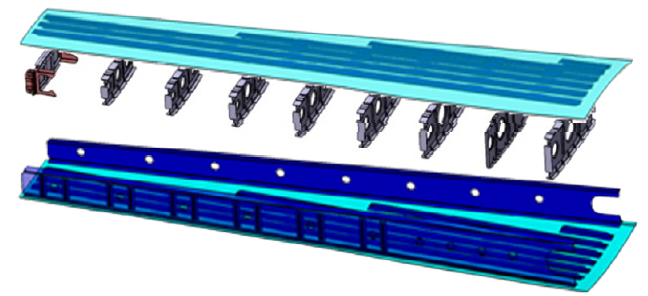
De demonstrator die Airbus DS koos was een buitenste vleugelbox gebaseerd op zijn C-295 tweemotorige turboprop militaire transport (Fig. 1), geproduceerd in San Pablo, Sevilla, Spanje. Deze 4,14-meter-lange composiet buitentorquebox koppelt aan een inboard metalen torsiebox. De composiet vleugelbox koppelt ook aan een winglet, aanloopkant en achterkant.
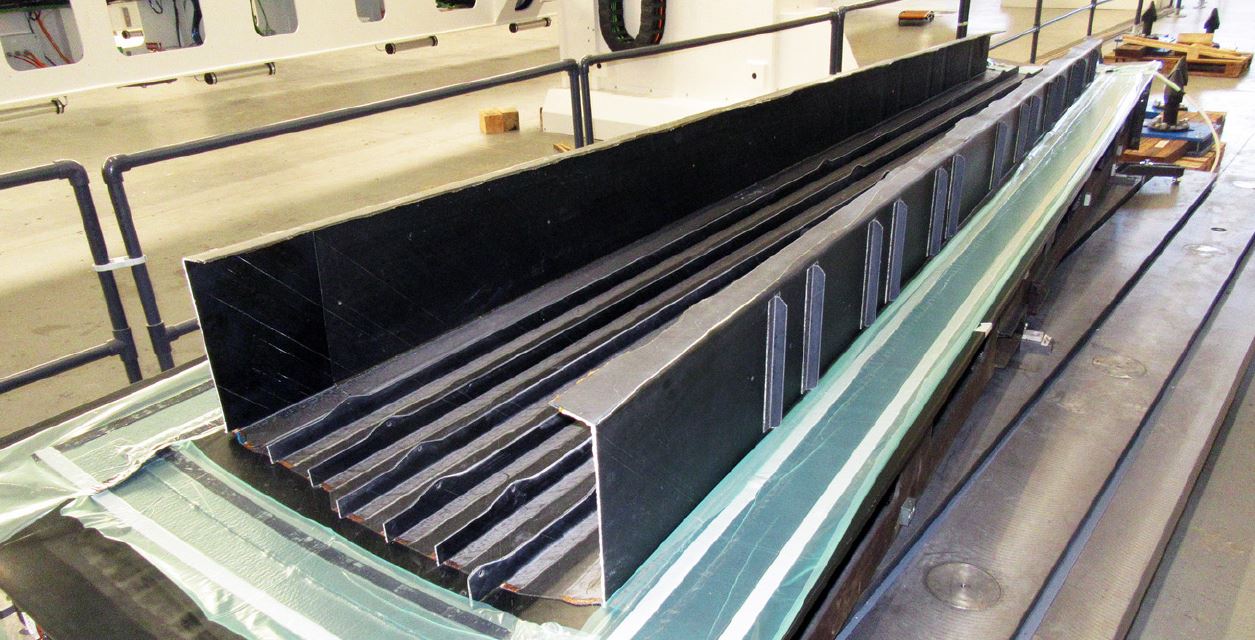
„We moesten twee 4-meter-lange demonstrators produceren, de rechter- en linkerhand vleugels, die geïnstalleerd zullen worden voor vluchttests,” zegt Diaz. „Productie moest een one-shot proces zijn, geen secundaire bonding. We maakten alleen de „U,” bestaande uit de onderhuid met zes geïntegreerde stringers en de sparren aan elke kant. De huid, stringers en sparren variëren allemaal in dikte. De J-vorm van de sparren en integratie van hun versterkers was behoorlijk uitdagend om te produceren. We werden ook geconfronteerd met de uitdaging hoe strakke toleranties en accurate geometrie met dit productieproces te behouden. Deze nauwkeurigheid is kritiek, met name aan de wortel voor montage aan de binnenste vleugelbox en dan ook aan de winglet.”
Ontwerp van de innovatieve, industriële productie werd ontwikkeld bij MTorres, terwijl Airbus DS de onderdeelontwerpspecificaties leverde. „We werkten gemakkelijk samen om het beste productieproces te ontwerpen, verifierend dat dit ontwerp geproduceerd kon worden door ons proces en vice versa,” zegt Diaz.
Geautomatiseerd centrum voor thermo-infusie (ACTI)
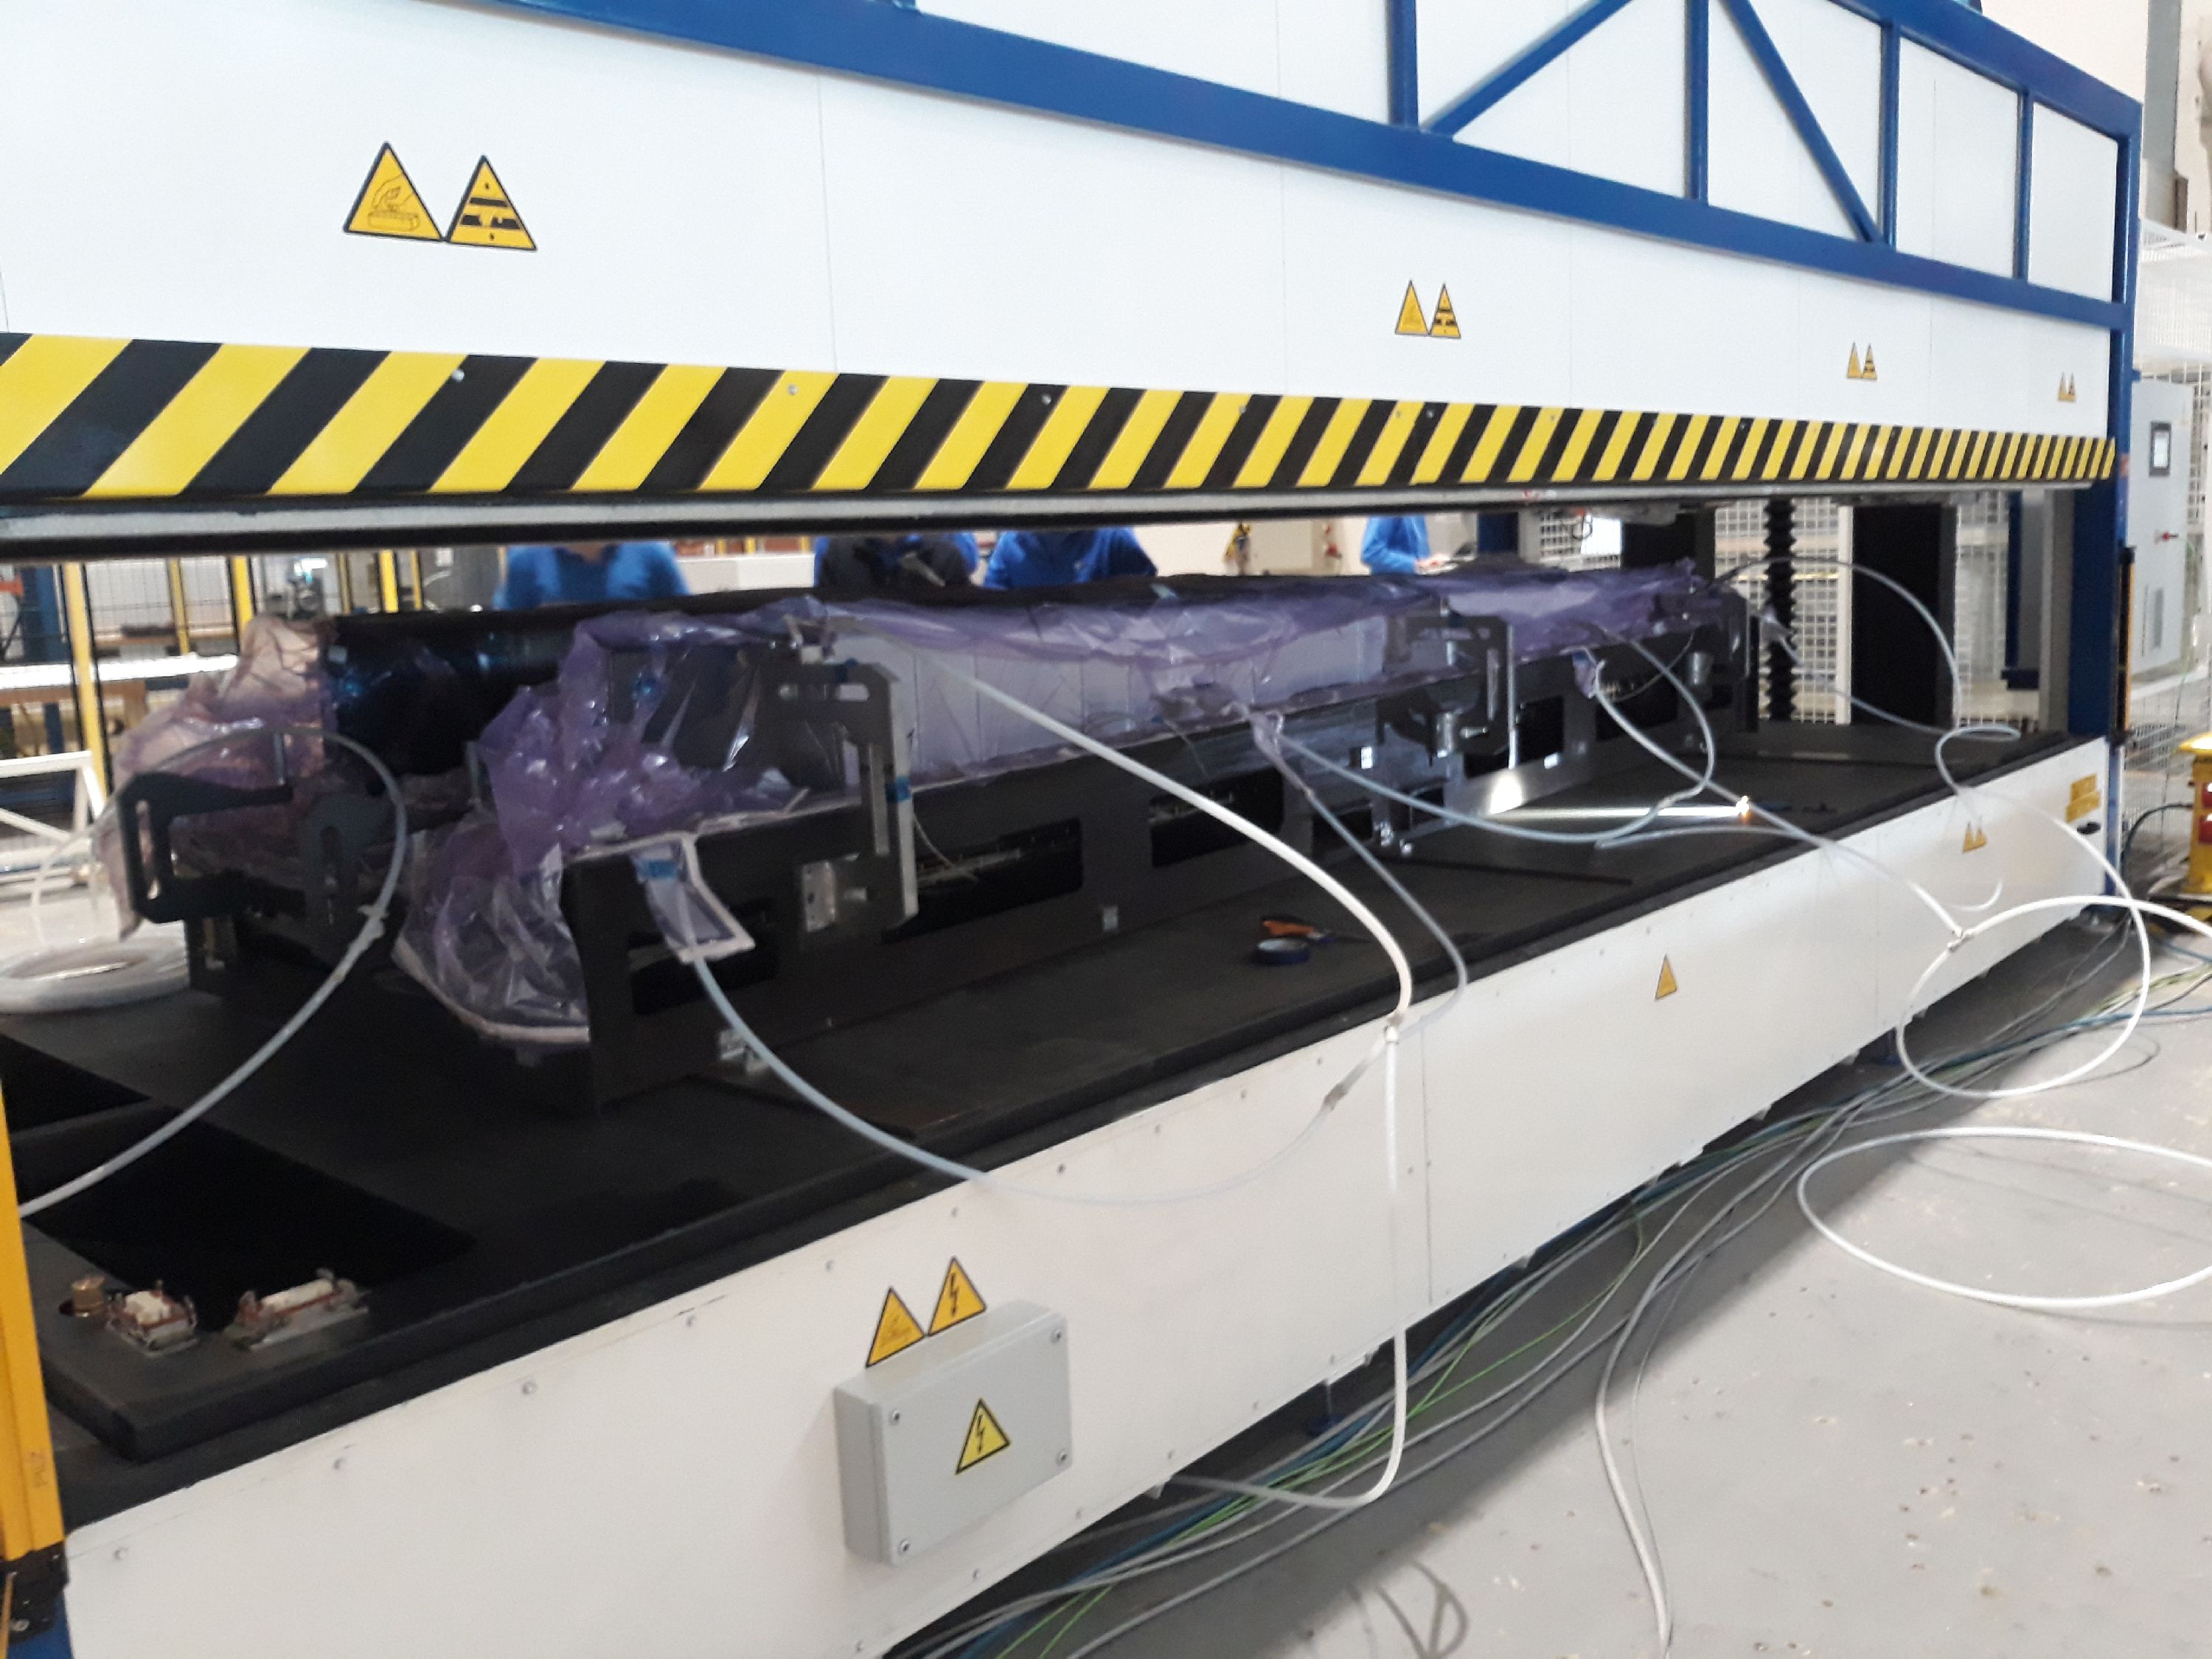
Per Airbus DS-specificatie, moesten alle tooling en productieapparatuur die gebruikt werd om de vleugelbox te produceren, draagbaar zijn, in staat om vervoerd te worden naar andere faciliteiten met standaard voertuigen en snel opgezet zonder speciale maatregelen. Dit leidde tot de ontwikkeling van het geautomatiseerde centrum voor thermo-infusie (ACTI), dat hete draai-vorming van de stringers en sparren uitvoert; infusie van de stringers, sparren en huid; en uithardingscycli. Hete draai-vorming (HDF) – ontwikkeld als gehete debulking in luchtvaartstructuren en als gehete preforming buiten de luchtvaart – verwijdert gaten in opbouw en zet 2D blanks voor de stringers en sparren om in gevormde preformen (zie „Hot drape forming”).
De ACTI heeft een bruikbare binnenruimte van ruwweg 5,5 x 2,2 meter en lijkt op een traditioneel HDF-systeem, met staalframe en een bovenste helft die elektronisch wordt opgetild en gelaten, compleet met vergrendeling en andere veiligheidsapparaten. De uithardingsmal en meerdere hete draai-vormingmalen zijn binnenin de ACTI gepositioneerd. „Geen druk wordt toegepast, alleen vacuüm,” merkt Diaz op. „ACTI gebruikt gehete lucht met luchtstroom die gedefinieerd is om snelle warmteoverdracht zowel in de hete draai-vorming als infusieprocessen te bieden.”
Hij merkt ook op dat het systeem zelf-nivellerend is. „De stijfheid van de ACTI-structuur (en de uithardingsmal) is ontworpen om te voldoen aan toleranties onder operationele belasting in een eenvoudig ondersteunde conditie op slechts twee ondersteuningssecties,” legt Diaz uit. „Dit betekent dat dimensionale nauwkeurigheid behouden blijft wanneer het op de vloer rust, zonder verdere nivellering of andere geometrische afstelling vereist. ACTI kenmerkt zich ook door lage energie- en lage productiekosten.”
Het laatste is grotendeels te danken aan de vervanging van montage van meerdere uitgeharde onderdelen met montage van meerdere preformen, die vervolgens geïmpregneerd en uitgehard worden tot een enkele geïntegreerde structuur. „De uithardingsmal is ook de montagemal,” zegt Diaz. „Alle elementen zijn droge preformen gemonteerd in de uithardingsmal en vervolgens geco-infuseerd in een one-shot proces. Geen montagejig is nodig, en strikte toleranties worden bereikt via innovatieve elementen in de tooling.”
Een ander sleutelaspect van deze benadering is het verwijderen van destructieve en niet-destructieve tests (NDT), in plaats daarvan vertrouwend op procesdata verzameld tijdens de verschillende productiestappen om proceskwaliteit te verifiëren en out-of-spec parameters te vlaggen. Sensoren gebruikt met de ACTI meten temperatuur, vacuüm, harsstroom en uithardingsstaat. „Zowel lucht- als deeltemperaturen worden gemonitord,” zegt Diaz. „De tooling heeft geïntegreerde thermocouples die temperatuur volgen voor de malen en de deeloppervlakken.” Alle data wordt vastgelegd, geanalyseerd en gebruikt om grafieken te printen en productiebeslissingen te helpen sturen.
„Zowel in IIAMS als in toekomstige projecten helpen de data het verbeteren van de procesopzet in de vroege fasen,” legt Diaz uit. Harsstroom en uithardingsstaat worden gemonitord met Netzsch (Selb, Duitsland) dielectrische sensoren, direct geïnstalleerd in de CFRP uithardingsmalen. „We hadden contactloze sensoren nodig voor de huid omdat er geen direct contact is tussen hars en mal,” zegt Diaz. „De sensoren monitoren de verandering van het dielectrische veld als de hars arriveert en dan vast wordt tijdens uitharding. We gebruikten deze data om de uithardingscyclus te verkorten.”
Later in het project werden de sensoren en ACTI gecombineerd met een human machine interface (HMI) ontwikkeld door MTorres, wat echte procescontrole vanaf een computer toestaat, inclusief vacuüm en temperatuur, alsook harsstroom via voedingsklep. Het doel, volgens Airbus DS, is om massaproductie van geïntegreerde composiet primaire structuren vooruit te gangen door het proces meer gestroomlijnd en intelligent te maken.
Lichte tooling en draagbaarheid
MTorres produceerde twee sets malen – één voor de rechter vleugel en één voor de linker vleugel. „Onderdelen met identieke geometrie, zoals versterkers, hadden maar één set,” merkt Diaz op. „Andere tools werden gedeeld, waar mogelijk.”
Een enkele, eenmalige uithardingsmal werd gebruikt om de 3D-vorm van de huid te vormen, waarop alle andere preformen gelocaliseerd werden. Ongeveer 4,5 meter lang, de rechter en linker versies van deze mal werden gemaakt met CFRP, zegt Diaz. „Dit maakt het makkelijker om toleranties te behouden omdat we de tooling ontwierpen met dezelfde opbouw en verwerking als de onderdelen, dus de CTE is heel dicht bij die van het eindonderdeel. Deze CFRP uithardingsmalen zijn ook licht, ruwweg 200 kilogram, en dus verplaatsbaar met een kleine elektrische heftruck. Dit zou onmogelijk zijn als we metaal gebruikten voor een 4,5-meter-lange mal.”
De rest van de tooling – cauls, positioneerders en HDF-malen – werd gemakkelijk met de hand beheerd. HDF van de stringers, sparren en sparversterker preformen gebruikte mannetjes (IML) malen, ook gemaakt van CFRP. Tijdens gebruik werden deze op een aluminiumtafel gemonteerd en binnen de ACTI geplaatst.
AFP met nieuw droge vezelband
Alle structurele elementen van de vleugelbox – huid, stringers, sparren, sparversterkers – werden geproduceerd met MTorres AFP-technologie voor droge vezelbanden. „De oproep voor voorstellen zei om snelle en goedkope materialen te gebruiken,” zegt Diaz. „Maar commercieel beschikbare droge vezelbanden, vooral van de grotere leveranciers, waren niet zo makkelijk te kopen en we hadden de expertise om ons eigen materiaal te maken (zie „Novel dry tape for liquid molded composites”). Dus we gebruikten onze 0,5-inch brede, 300 gram per vierkante meter (gsm) droge koolstofvezelband gemaakt van Mitsubishi Rayon (Tokio, Japan) 50K hoge sterkte (HS) vezel. Onze band was geëngineerd om te faciliteren en goed te presteren tijdens infusie, maar ook tijdens opbouw met onze AFP-koppen. We kennen alle parameters voor AFP-opbouw, hete draai-vorming en harsinfusie, en als we kleine veranderingen moesten maken, konden we dat omdat we de bandproductielijn beschikbaar hadden.”
MTorres testte zijn vleugelboxproductieproces ook met 200-gsm band van Hexcel (Les Avenières, Frankrijk) gemaakt van zijn intermediaire modulus (IM) vezel. „Hoewel ons proces goed kan werken met beide typen banden,” zegt Diaz, „tijdens de ontwikkelfase was het makkelijker en goedkoper om te leggen met ons materiaal versus het commercieel beschikbare materiaal – de breedte en stijfheid was geëngineerd zodat zijn gedrag van spoelen naar tafel soepel en snel was. Het was ook direct beschikbaar.”

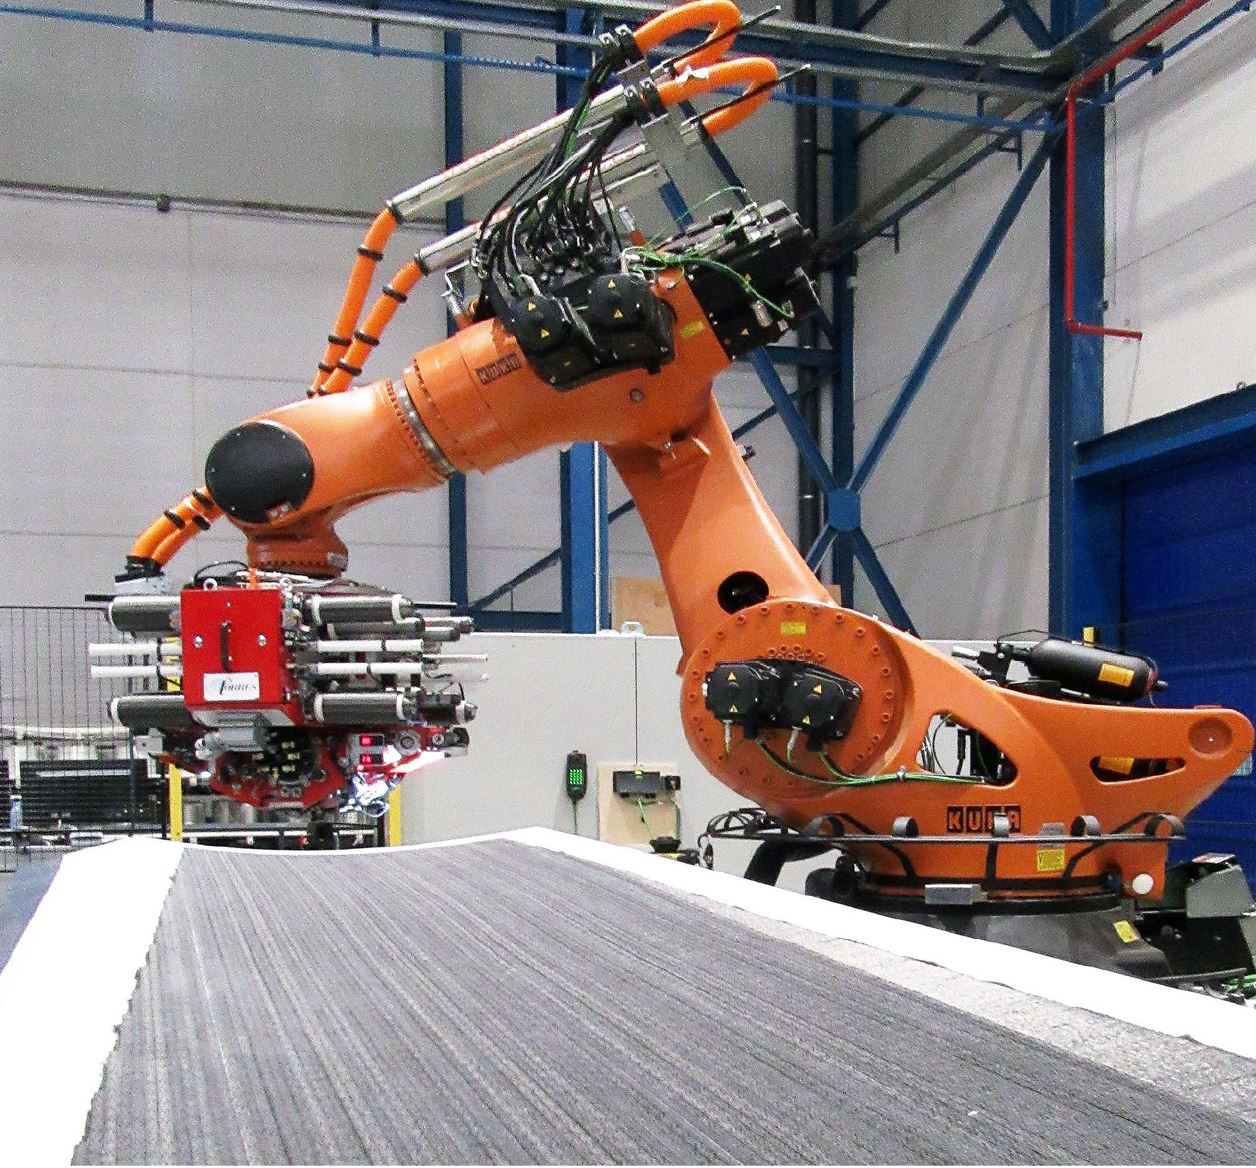
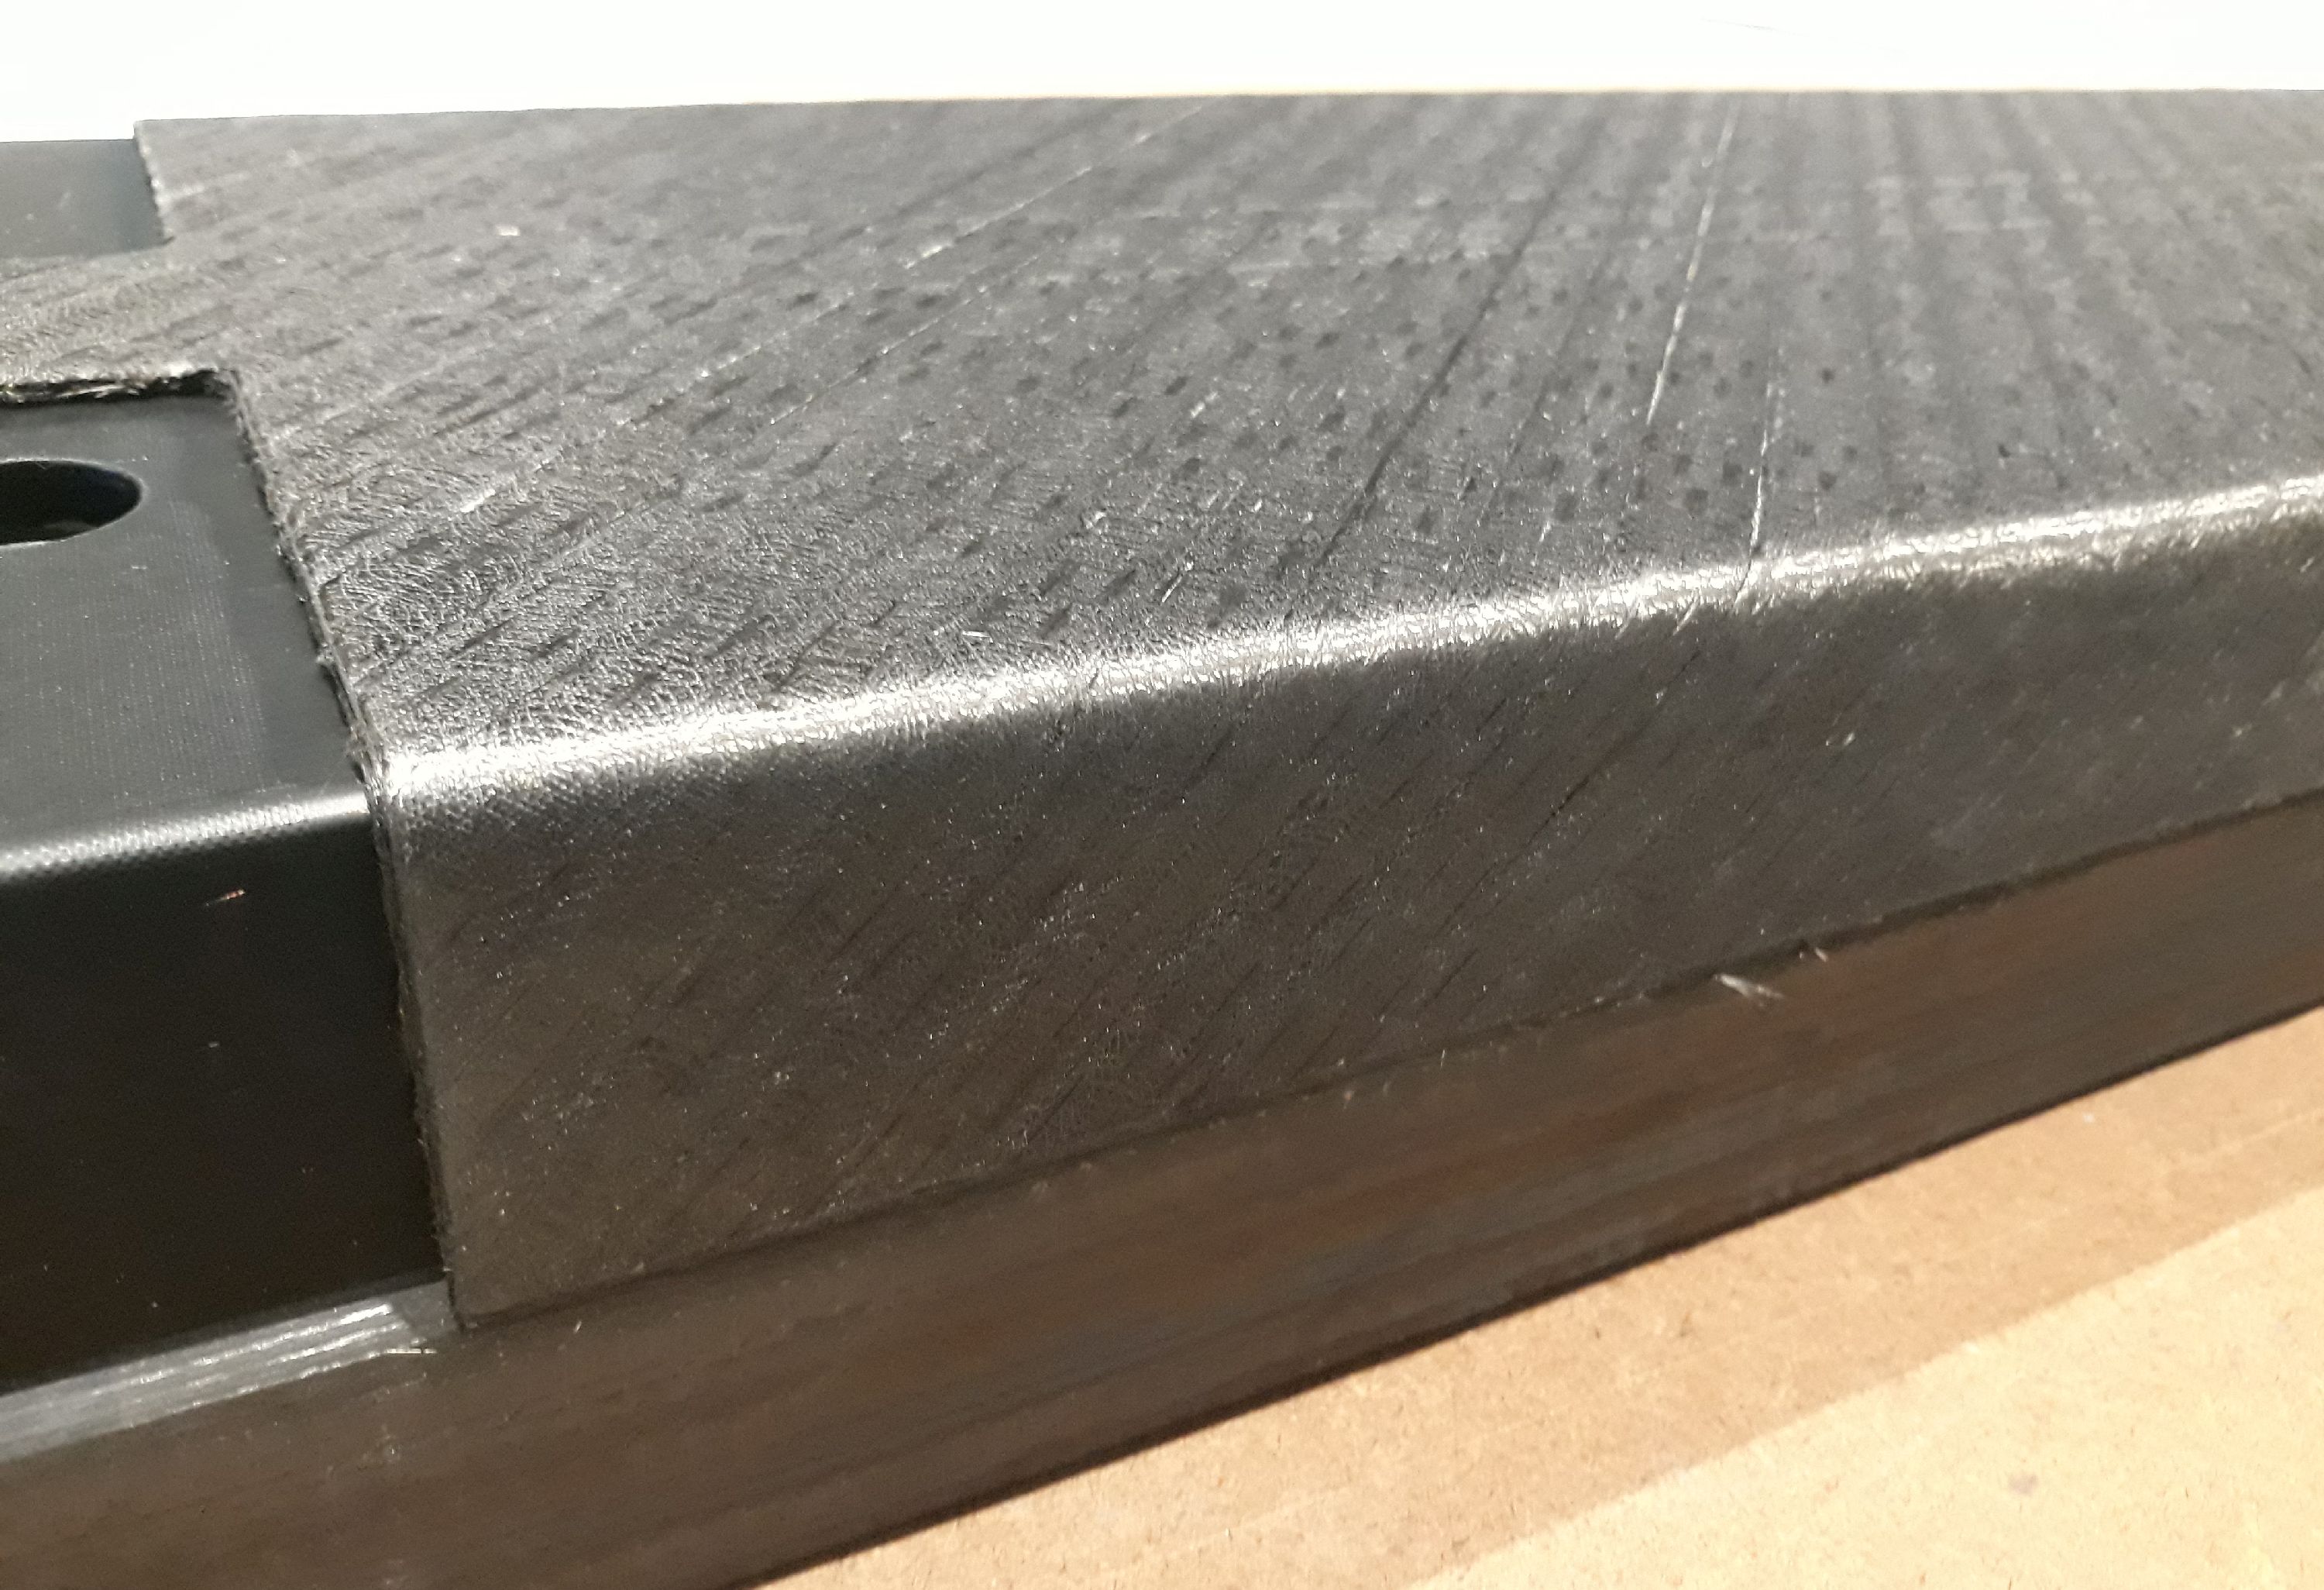
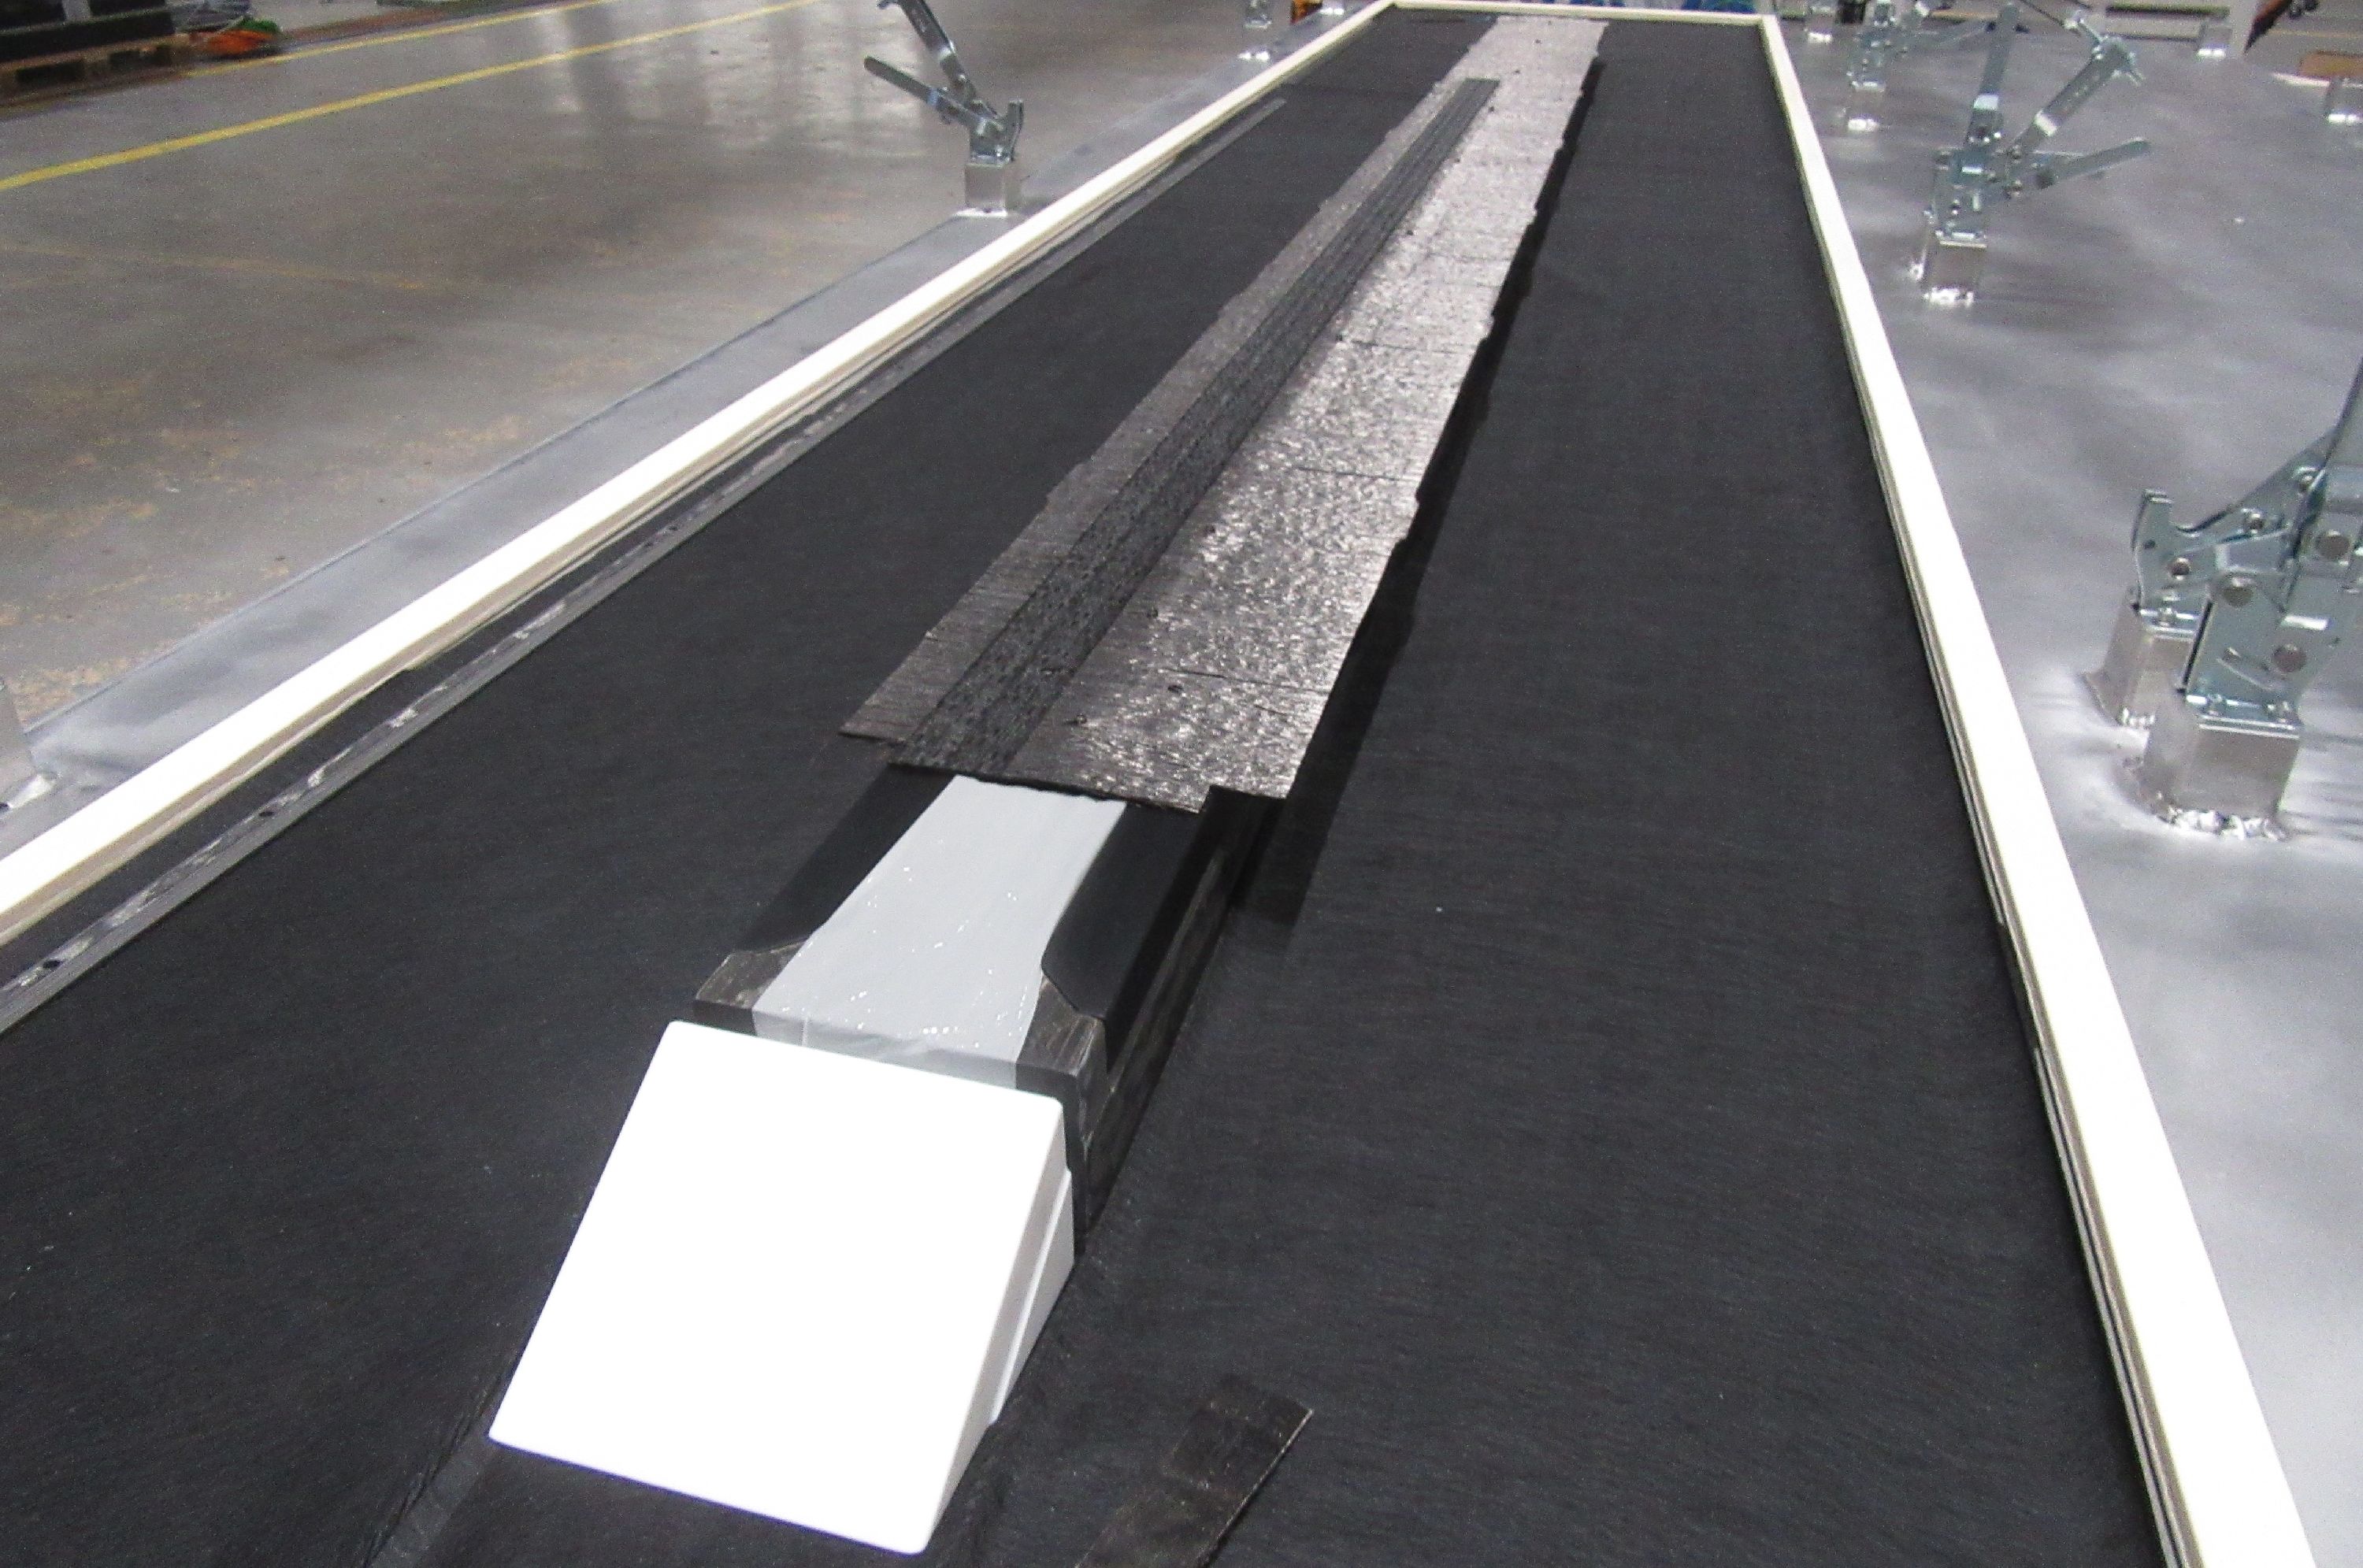
Stap 1. AFP werd gebruikt om de vleugelboxhuid (hier getoond) alsook 2D blanks voor stringers, sparren en sparversterkers op te bouwen. Photo Credit, alle stappen: IIAMS-project, Airbus Defense and Space, MTorres.
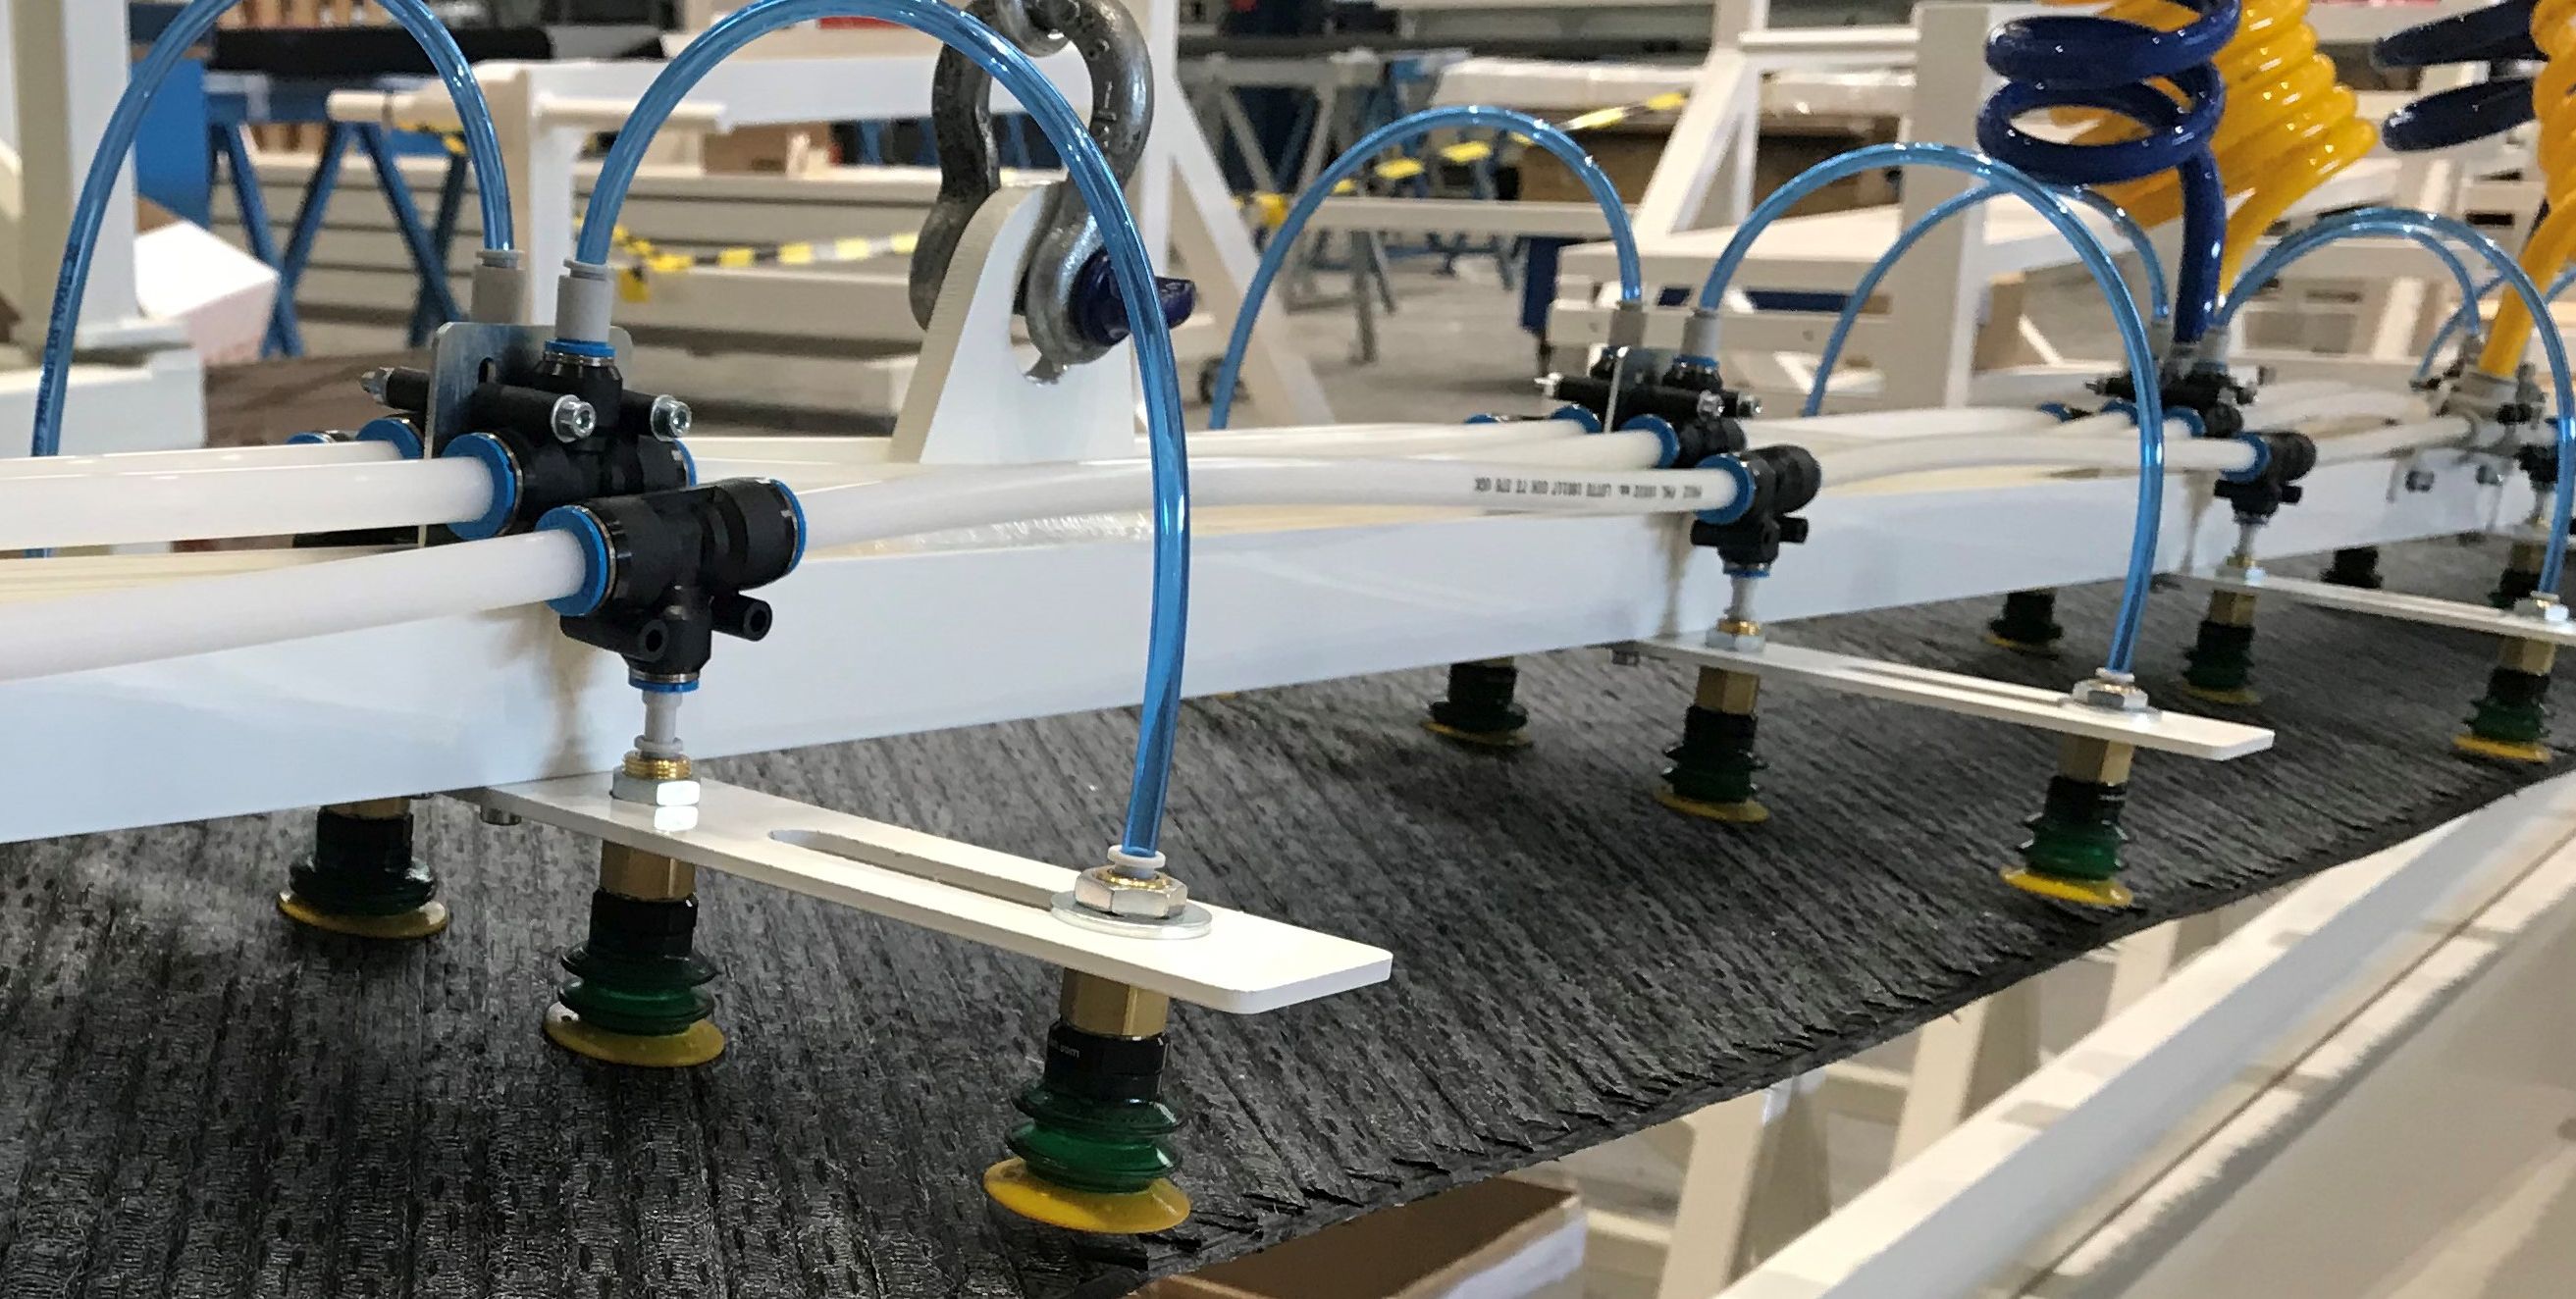
Stap 2. Platte tape blanks werden getransporteerd van de opbouwtafel naar hete draai-vormingmalen.
Hij merkt op dat twee strategieën werden gevolgd voor AFP: één voor de onderhuid en een ander voor de stringers, sparren en sparversterkers. De huid (3-6 millimeter dik) werd gelegd tot de finale 3D-vorm bovenop de uithardingsmal (Stap 1), gebruikmakend van een semipermeabel membraan – gepatenteerd door Airbus in zijn Vacuum Assisted Process (VAP) infusie. De stringers, sparren en sparversterkers werden als platte blanks (2D) op een vacuümtafel gelegd en vervolgens verplaatst naar de HDF-malen om hun finale 3D-vorm te bereiken (Stap 2).
Gehete preforming
Stap 3. Stringer blank wordt bovenop mannetjes HDF-malen geplaatst.
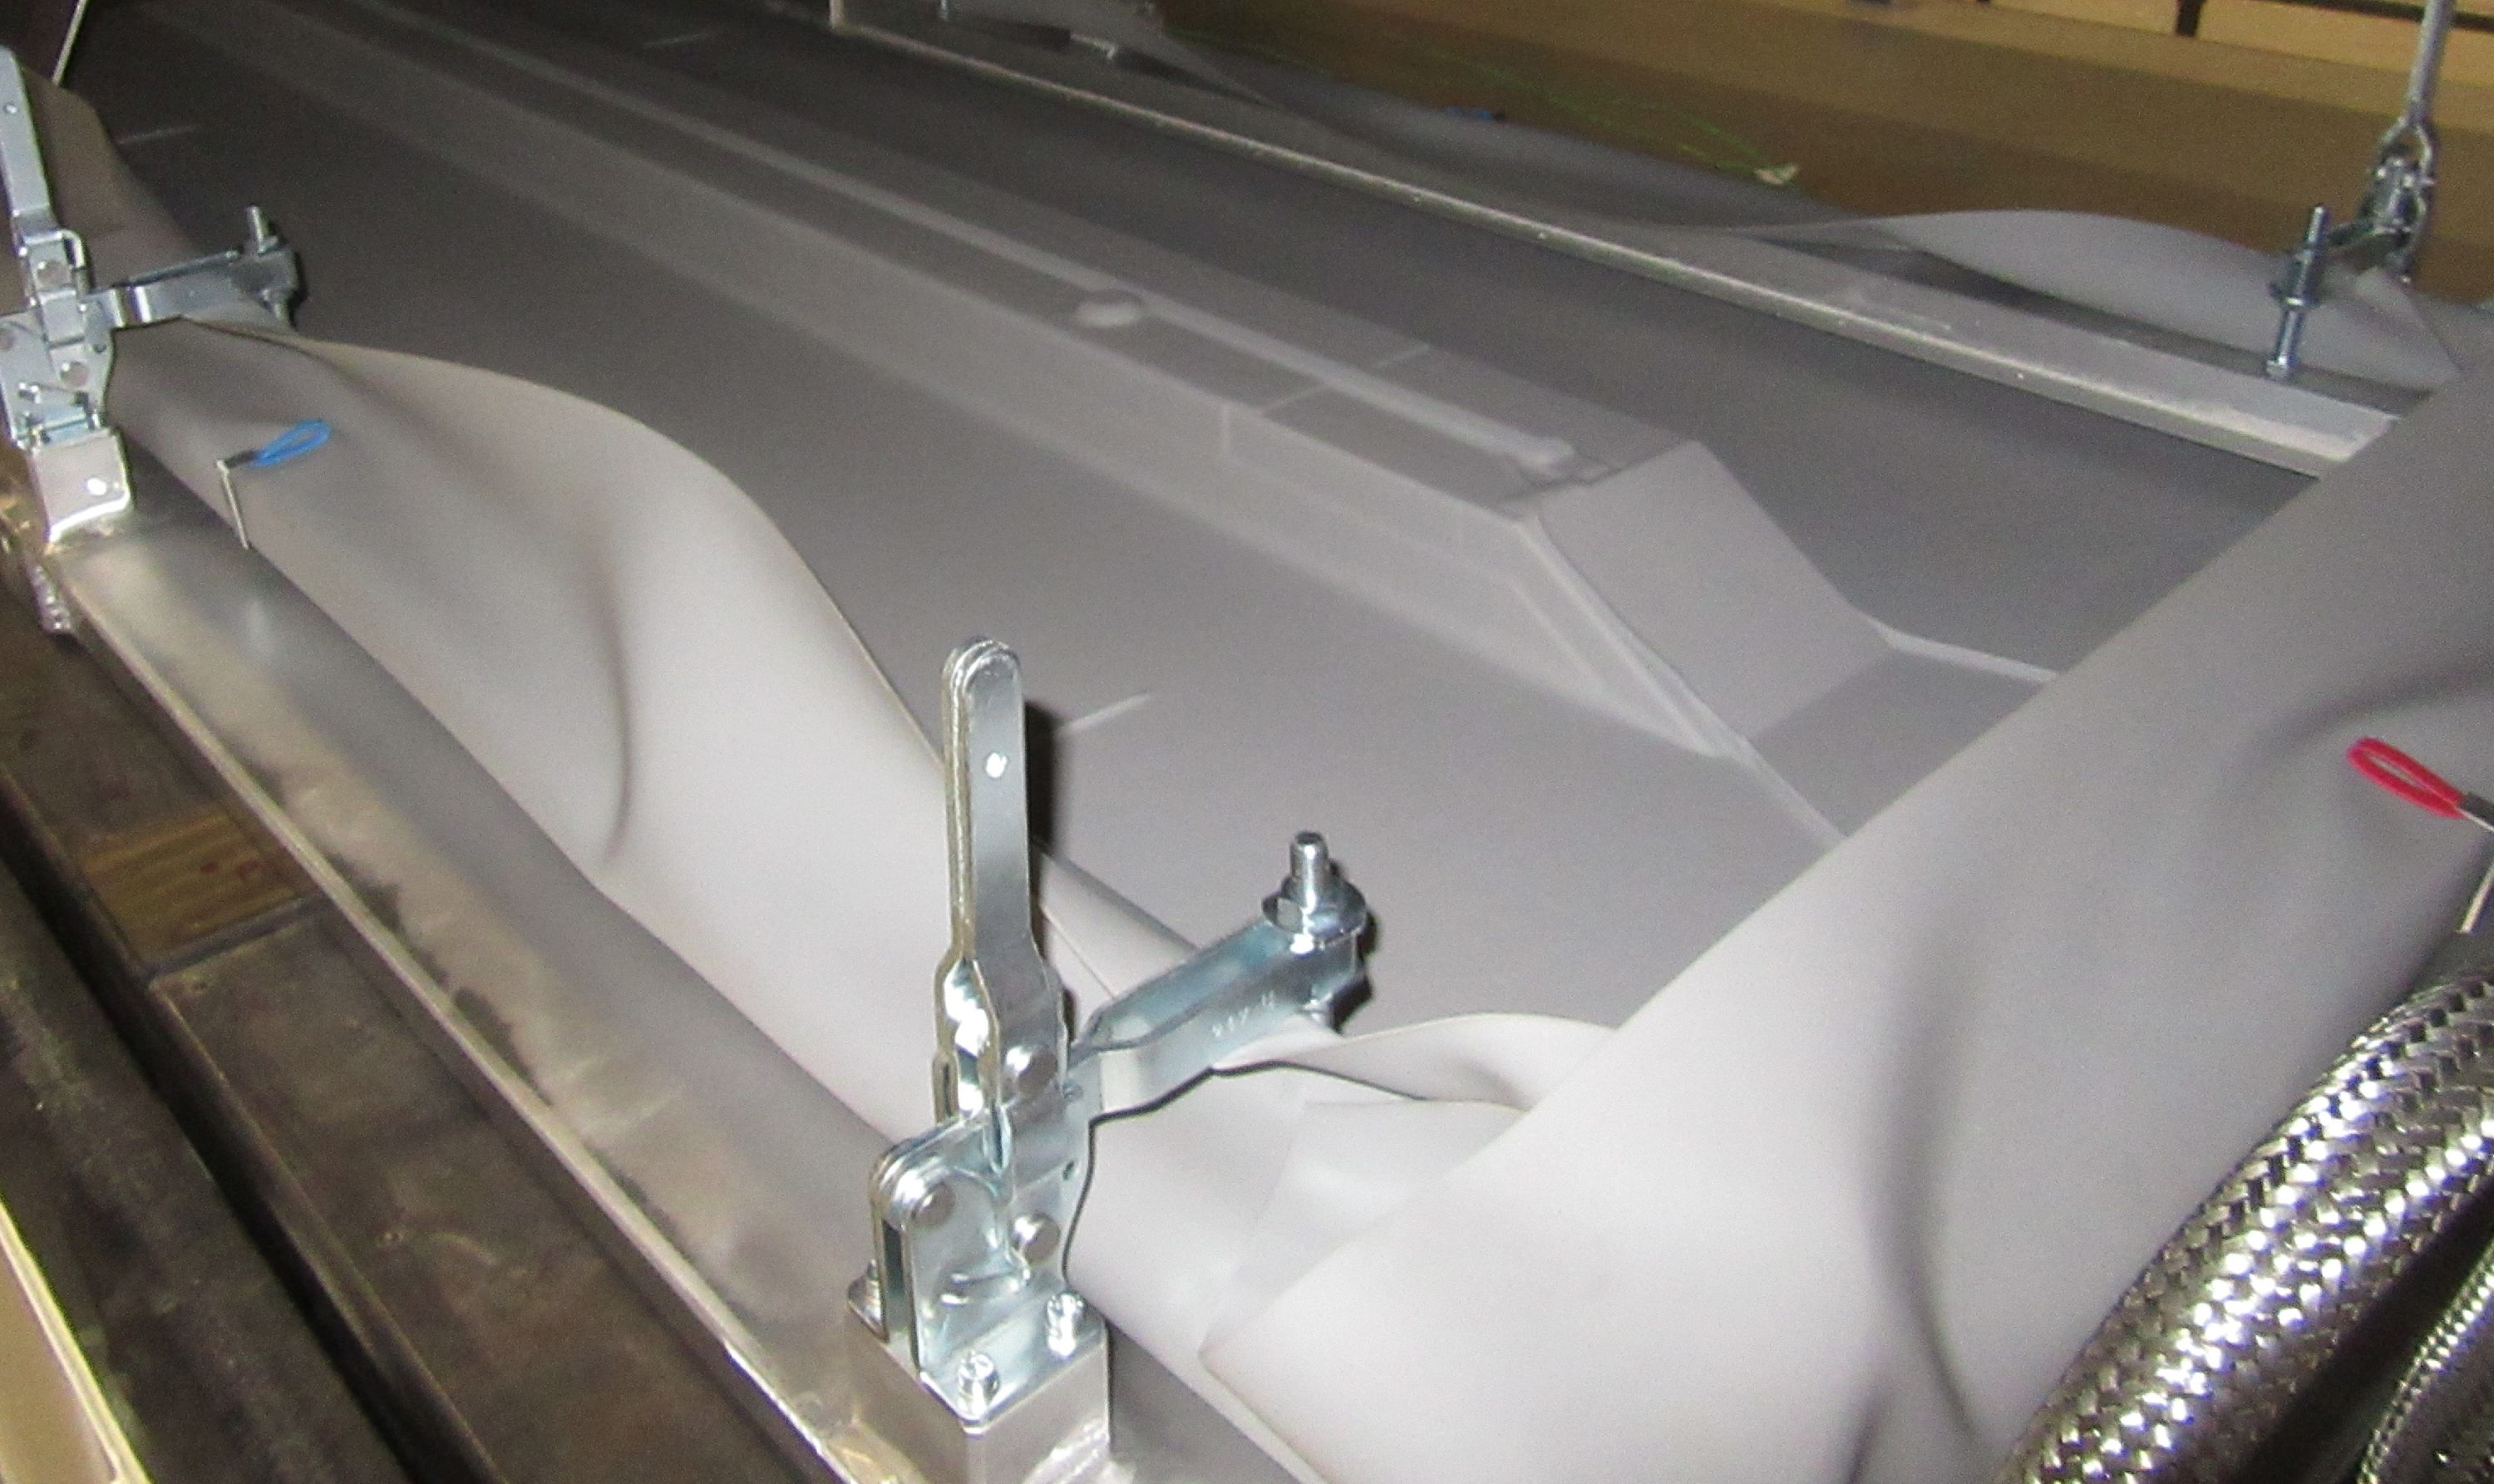
„We verplaatsten de platte blanks voor de stringers, sparren en sparversterkers van de opbouwtafel naar het hete vormstation met een portaalkraan met vacuümgreepers,” legt Diaz uit. „Het geautomatiseerde systeem kan de blanks in een platte toestand verplaatsen en ze op de mannetjes vormmalen [Stap 3] plaatsen zonder rimpels te creëren.” De vormmalen werden geïnstalleerd op een aluminium vormtafel, die in de ACTI werd geplaatst. Een herbruikbare silicone vacuümzak (Mosites Rubber Co., Fort Worth, Texas, VS) werd bovenop de blanks geplaatst, die vervolgens in de ACTI tot 130°C werden gehete en gevormd met vacuüm druk (Stap 4). „Vacuüm werd soepel toegepast volgens een vooraf gedefinieerde ramp via een regelafsluiter wanneer het temperatuursetpunt bereikt was,” zegt Diaz.
Hij merkt op dat droge banden makkelijker te preformen/hete draai-vormen zijn, „omdat de binding tussen lagen zachter is dan in prepregs. Ondanks droog materiaal, is het een HDF/gehete debulking waarin de resulterende preform de vorm behoudt dankzij de binders in de banden.”
Voor de stringers en sparversterkers werden blanks gevormd in twee L's, die vervolgens rug-aan-rug op de uithardingsmal geplaatst werden om T-stringers/versterkers te vormen. Elk van de zes huidstringers is anders en vereist verschillende gevormde blanks om de preformen te creëren. Elk van de 24 sparversterkers is ook een andere lengte.
De voor- en achterste J-sparren bestaan uit één blank gevormd in een C, die naar de binnenkant van de vleugelbox wijst, en een andere blank gevormd in een Z naar de buitenkant – de twee worden rug-aan-rug geplaatst. De sparren hebben ook sinusvormige voeten aan de buitenkant van de vleugelbox (pijl in Stap 7). „We knippen de vorm voor de sparvoeten op de platte opbouwtafel voordat we de blank naar het vormstation verplaatsen,” zegt Diaz. „Niets kon daarna in dit gebied getrimd of gefreesd worden. De blanks werden recht op de mannetjes vormmal geplaatst met de sparvoeten aan de linkerkant van de mal en de bovenste flens aan de rechterkant.”
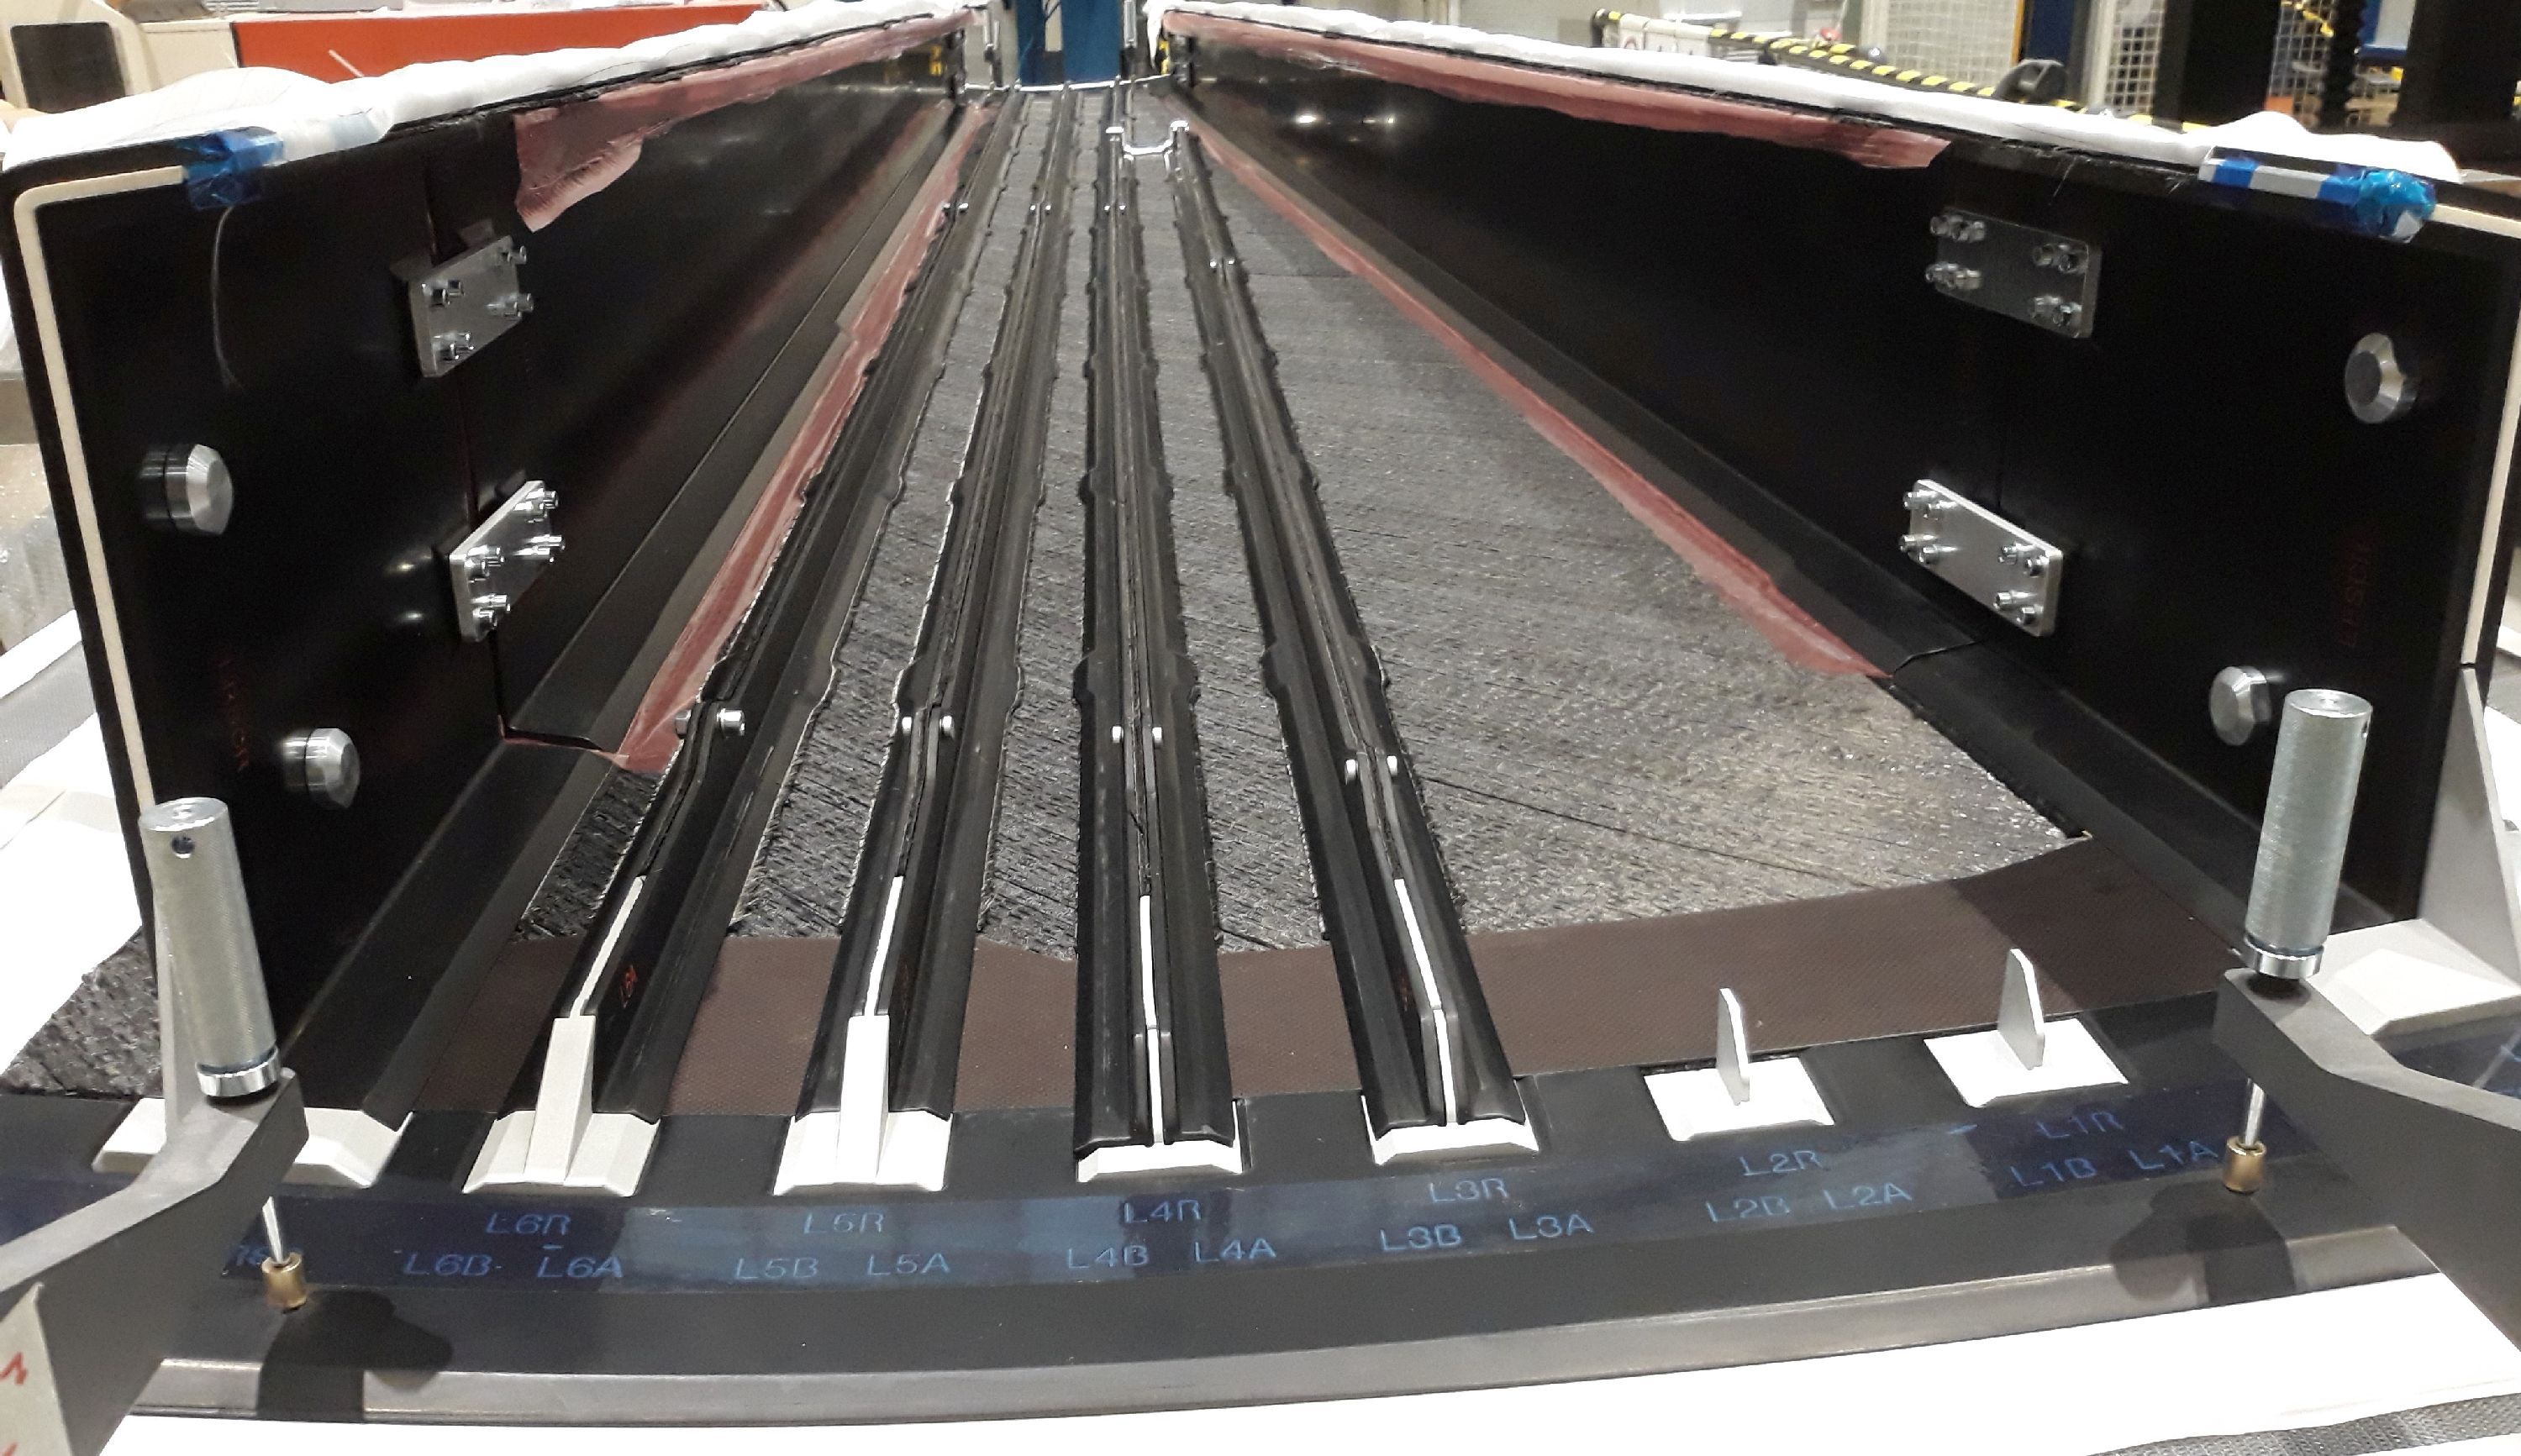
Fig. 3. Nauwkeurige preformplaatsing. Preformen voor J-sparren en stringers werden gepositioneerd met tweeling metallen cilinders (zien ver links en rechts), witte positioneerders en een CFRP caul met uitstansingen voor de stringers/positioneerders. Photo Credit: IIAMS-project, Airbus Defense and Space, MTorres.
One-shot infusie
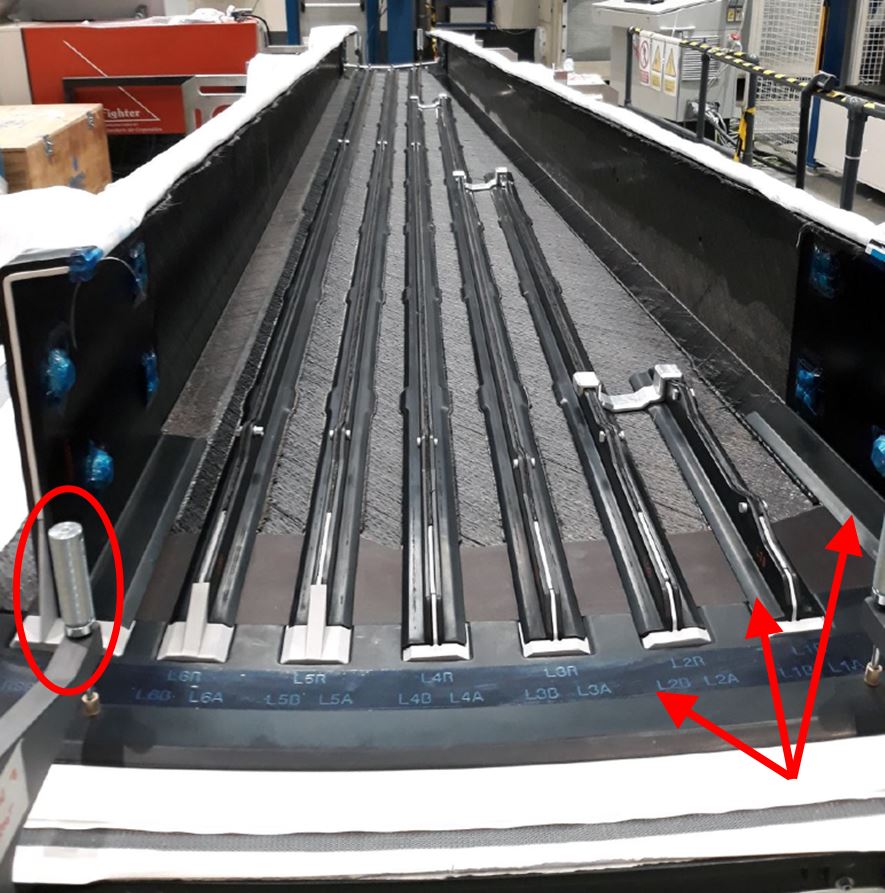
Stap 5. Stringer en spar preformen werden op de onderhuid geplaatst, geholpen door cilindrische (omcirkeld) en witte positioneringselementen. Zwarte CFRP cauls (pijlen) werden ook gebruikt om stringers en te helpen positioneren en bovenop stringers en J-sparren geplaatst.
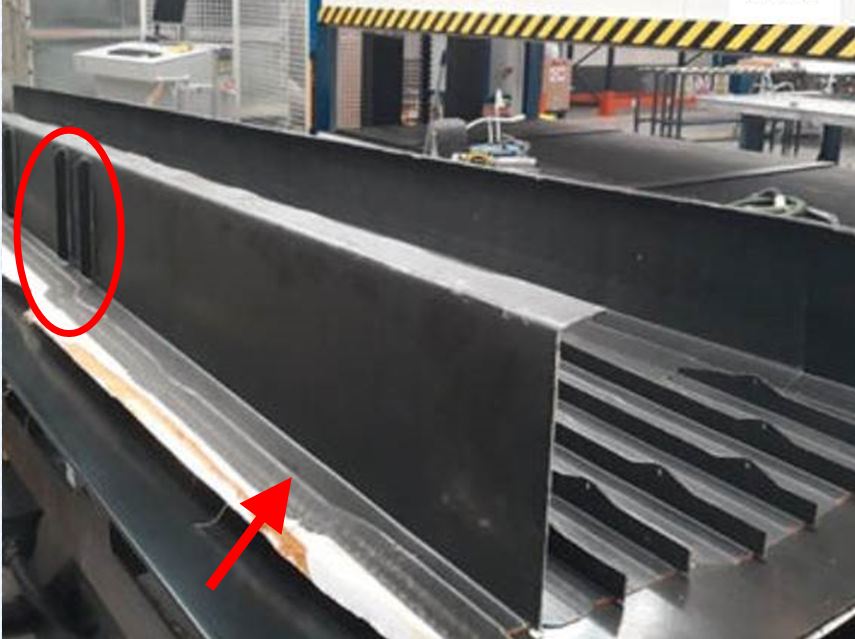
Stap 7. Initiële demonstrator voltooid bij MTORRES toont de J-spar met twee ribversterkers (omcirkeld) en zijn sinusvormige voeten (pijl).
De volgende stap was het plaatsen van de stringer, spar en sparversterker preformen op de al gelegde onderhuid (Stap 5). „We indexeerden elke preform als we het op de huid en uithardingsmal plaatsten,” zegt Diaz. Cilinders die als locatie-elementen fungeren zijn zichtbaar aan het einde van de spar links in Stap 5 en aan het einde van beide sparren in Fig. 3. Deze afbeeldingen tonen ook witte positioneringsapparaten voor de stringers en J-sparren. Er waren 13 van deze positioneerders in de finale preformmontage, en elk was anders.
Caul platen waren ook een sleuteldeel van de preformlocatie- en plaatsingssysteem. Ze dienden het traditionele doel van het handhaven van uniforme druk en temperatuur over regio's van complexe opbouw en/of geometrie, maar zouden ook cruciaal zijn voor infusie, zoals hieronder besproken. Een zwarte CFRP caul plaat met uitstansingen voor de stringer preformen is zichtbaar aan het einde van de stringers en sparren in Stap 5 en Fig. 3.
„De locatie van de stringer preformen hangt af van de locatie van die caul,” legt Diaz uit. „De digitale technologie die we ontwikkelden om het productieproces te monitoren en te controleren omvatte een augmented reality app die de CATIA-modellen op de opbouw projecteerde. Dit werd gebruikt om de plaatsing van de caul platen, positioneringselementen en dan preformen te helpen sturen. Het toonde ook de volgende stappen die uitgevoerd moesten worden. De app stelt zelf-ondersteuning op tabletcomputers in zodat alle werknemers gemakkelijke toegang hebben tot alle informatie.”
Een finale set zwarte CFRP caul platen werd vervolgens bovenop de L-preformen voor de T-stringers geplaatst en ook langs de binnen- en buitenkant van elke J-spar, uitgebreid tot op de flens en naar beneden op de voet aan de buitenkant van de vleugelbox, zoals getoond in Stap 5 en Fig. 3. „Sparren maken ook gebruik van een soort caul plaat aan de binnenkant aan de uiteinden, om verhoogde nauwkeurigheid in de verbindingsgebieden te krijgen,” zegt Diaz. „Al deze caul platen werden gebruikt tijdens het HDF-proces en bleven gehecht aan de preformen door de opbouw.”
De voltooide droge preformmontage met caul platen werd vervolgens bedekt met peel ply en een vacuümzakfilm. De gehele montage van huid, stringers en sparren werd vervolgens in de ACTI geplaatst en de tooling werd gehete tot 120°C. Hexcel RTM6 epoxyhars werd gehete tot 70°C en ontgast voor infusie via een enkele harsvoedingslocatie. „De ACTI was voorbereid om hars van vier locaties te voeden,” merkt Diaz op, „maar na uitgebreide simulatie en tests besloten we dat het makkelijker en goedkoper was om een enkele harsinlaat te hebben.”
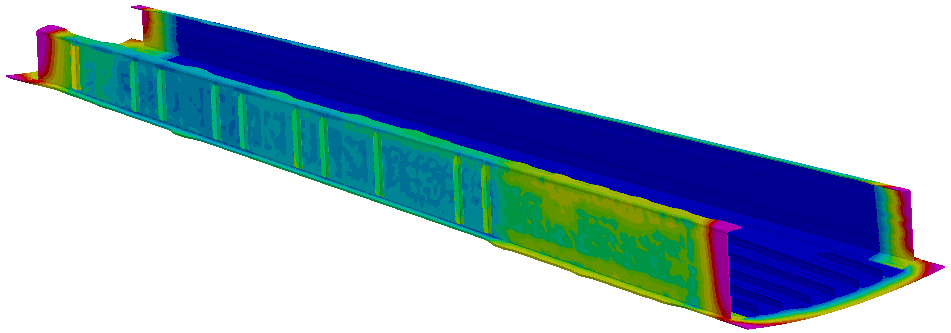
Zelfs met een enkele inlaat was het infusieproces zeer complex, bestaande uit drie verschillende modi. „We voerden eerst stromingssimulatie uit, met PAM-RTM software [ESI Group, Parijs, Frankrijk],” zegt Diaz. „Er was zo'n complex mengsel van stroomfronten en parameters nodig voor complete benatting. Bijvoorbeeld, harsstroom was sneller in het midden van de vleugelbox, maar het was een uitdaging om alle versterkers nat te krijgen.”
VAP, met een semipermeabel membraan, werkte goed voor de onderhuid, maar dit werd uitgewezen voor hoge-temperatuur stroommesh langs de stringers en aan de binnenkant van de sparren. „De hoeken waren de meest uitdagende gebieden om nat te krijgen,” merkt Diaz op, „maar ze waren ook de meest kritische voor het vasthouden van toleranties voor montage, alsook langs de randen.” Dit is zichtbaar in de rode gebieden van de stromingssimulatie in Fig. 4. „In deze gebieden werd een aangepaste benadering ontwikkeld om de vereiste nauwkeurige afmetingen te bereiken,” legt hij uit. We gebruikten ook vacuümpoorten langs de omtrek en bovenop de sparren.”
De infusie was relatief snel, zoals voorspeld door simulaties, gevolgd door een twee-uurs uitharding bij 180°C, met alleen hete lucht, en niet gehete tooling. Na demolden werd elke vleugelbox demonstrator geïnspecteerd met ultrasonische testen (UT). Dit werd gedaan als onderdeel van de IIAMS-projectleverables, om de kwaliteit van de demonstrators te analyseren. Industriële toepassing van dit proces zal echter traditionele NDT verminderen ten gunste van digitale sensoren en snellere inline inspectietools zoals visiesystemen.
Volgens Diaz, hoewel de infusie-uithardingscyclus vergelijkbaar was met die voor een autoclave-uitgeharde prepreg vleugelbox, zou de algehele cyclusduur lager moeten zijn. „We hebben de meeste montage daarna geëlimineerd en we hoeven ook niet te shimmen zoals met prepreg, maar onze kwaliteit is hetzelfde. Bijvoorbeeld, de binding tussen de laatste laag van de huid en de eerste laag van een stringer heeft geen lijmfilm in het midden nodig om mechanische eigenschappen te verbeteren en toleranties te compenseren.” Dit is duidelijk efficiënter, maar hij merkt op dat onderdeelproductiesnelheid niet initieel de drijvende factor was. „Deze methode concurreert niet met productie van individuele onderdelen maar met een voltooide vleugelboxmontage.”
Voltooide demonstrators, pad naar certificering
„We hadden slechts 18 maanden om dit project te voltooien, wat het ontwerpen van het proces en tooling en het produceren van de tooling en demonstrators omvatte,” zegt Diaz. „Op maand 14 hadden we de eerste demonstrator klaar voor tentoonstelling op JEC in late februari 2020 [Stap 3], maar JEC werd geannuleerd door de pandemie. Hoewel het project in late september 2020 afgerond was, als je de maanden aftrekt dat we niet konden werken door COVID-19, hebben we eigenlijk in maand 16 afgerond. We konden dit zeer strakke schema halen door ons in-house ontwerpvermogen en vermogen om de toolingprototypes te produceren met onze AFP- en CNC-freesmachines.”
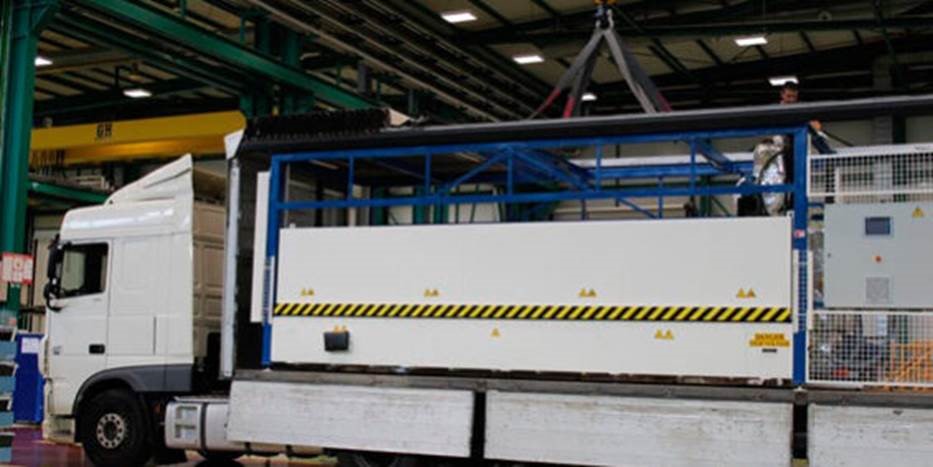
Stap 8. ACTI vorming/uithardingsapparatuur en vleugelbox tooling werden op een standaard vrachtwagentil gehievd en hergelocaliseerd naar Airbus DS in Cadiz, Spanje.
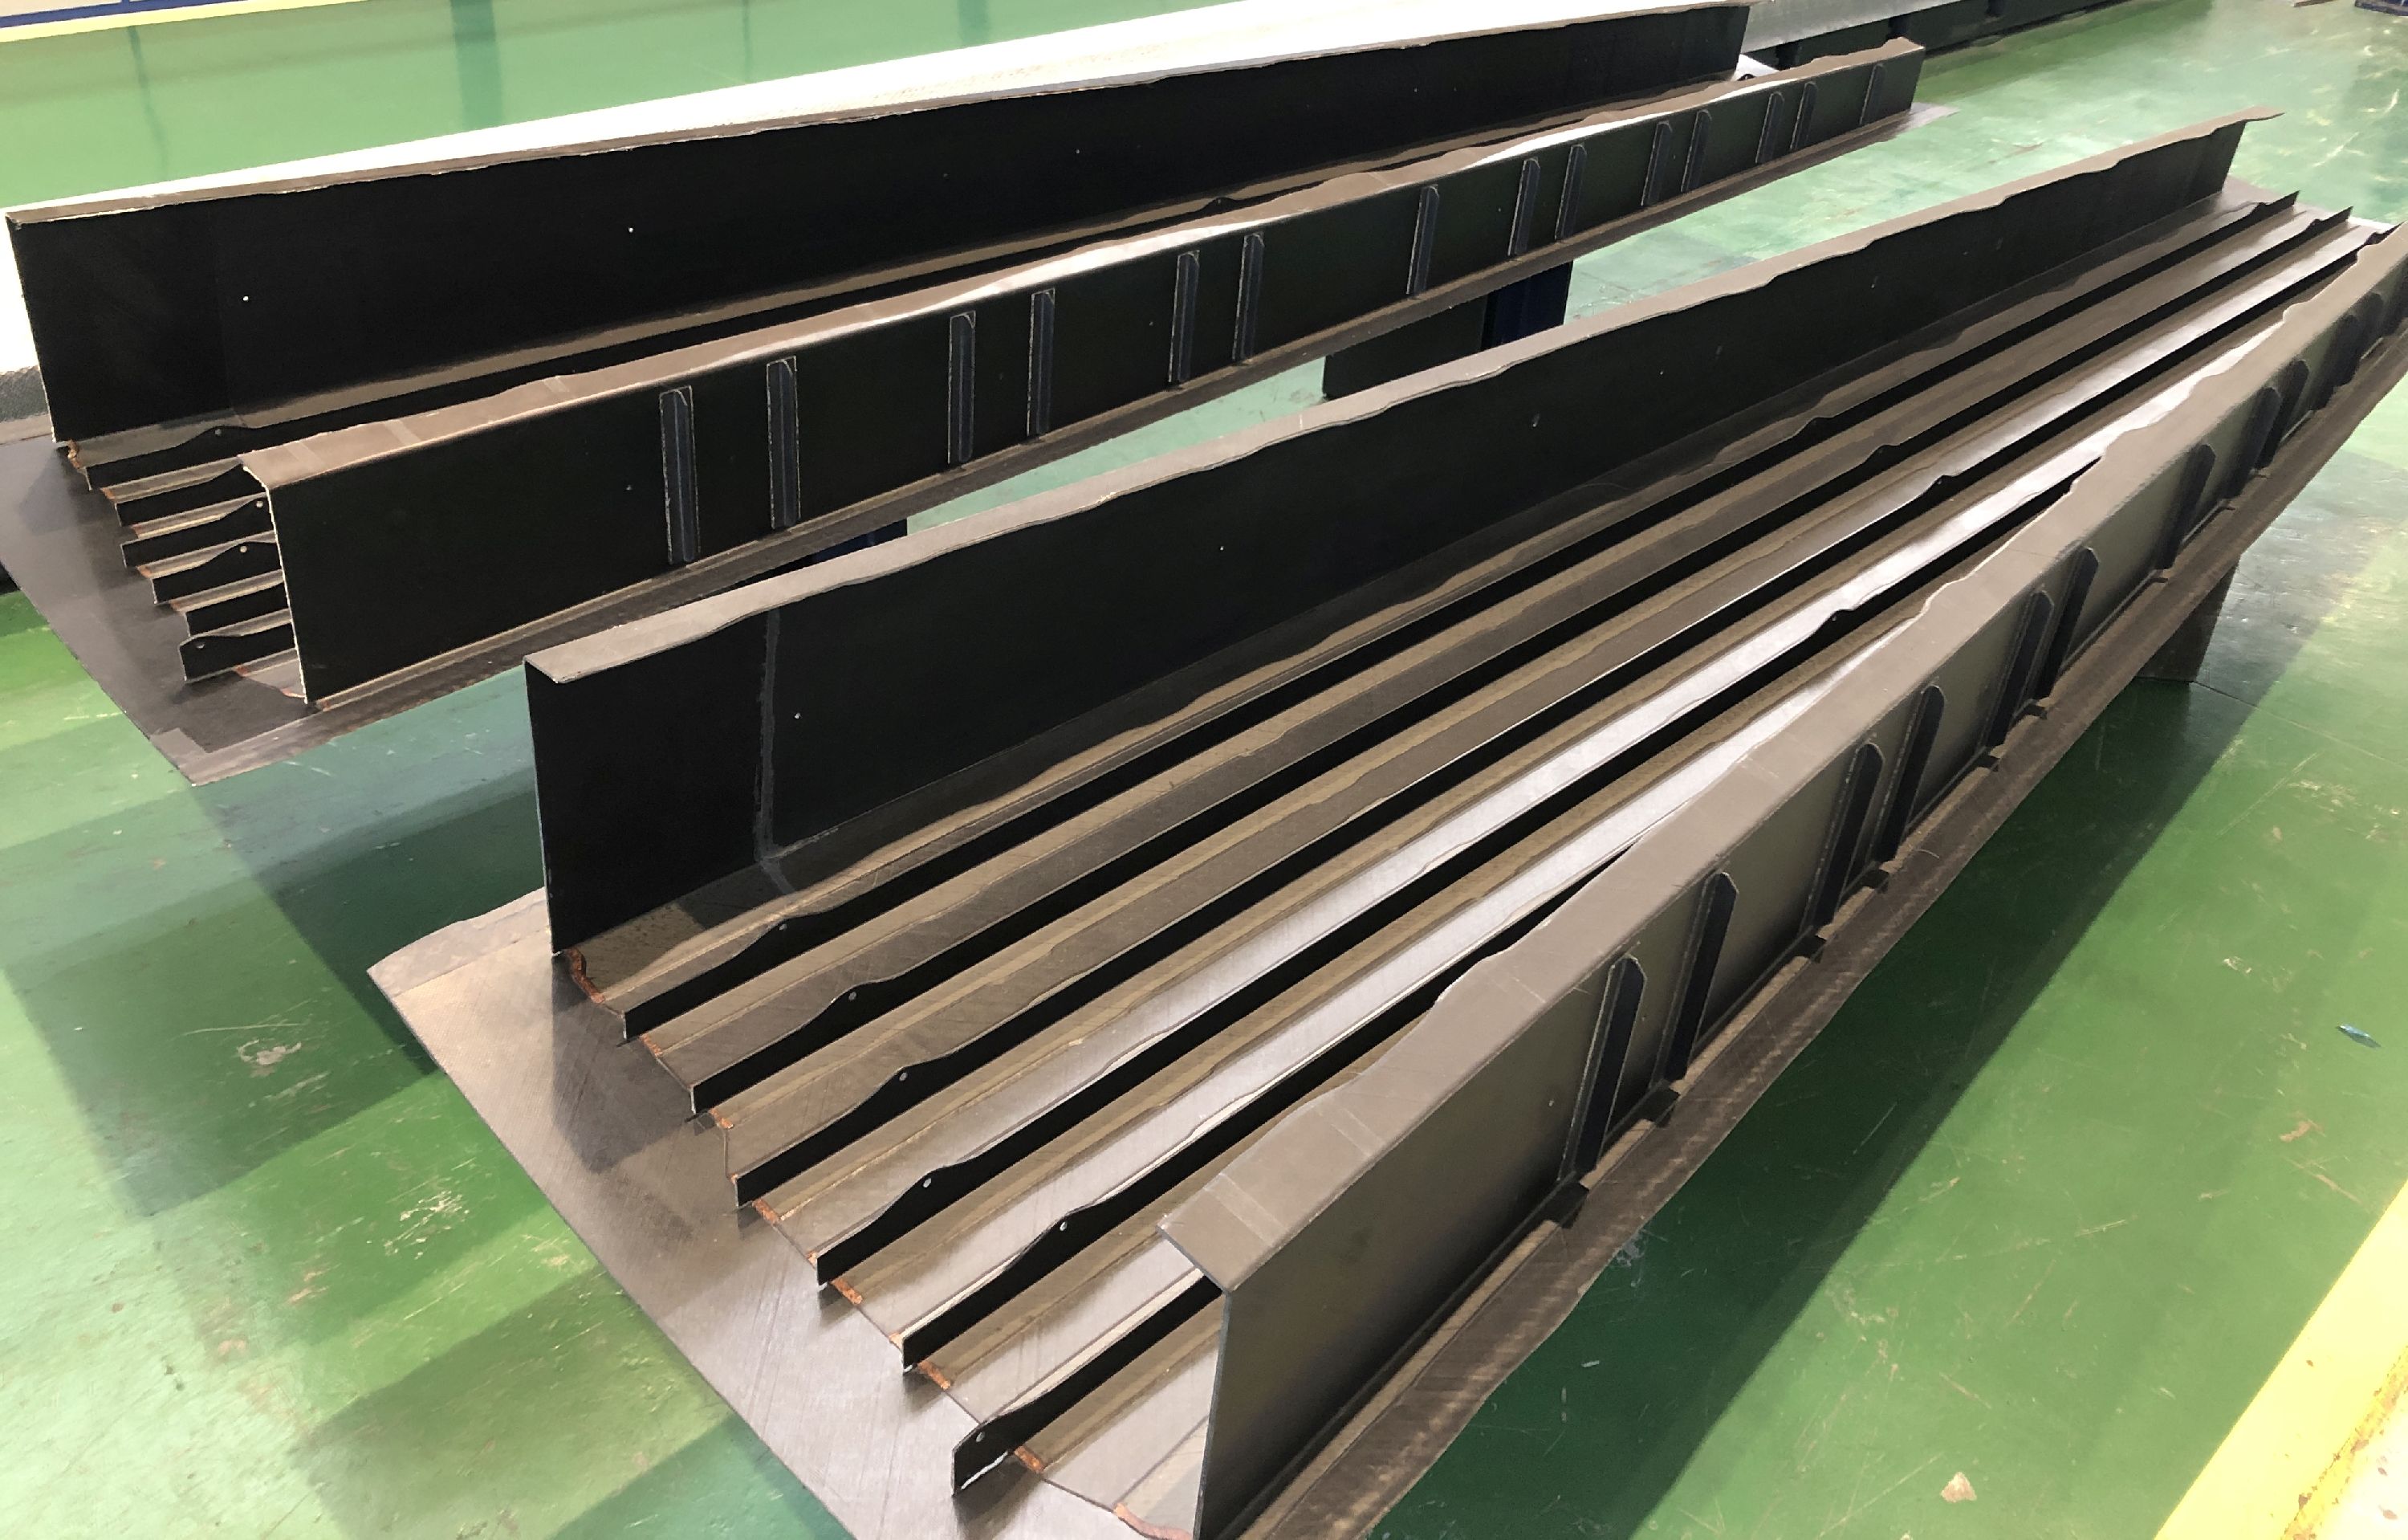
Een vereenvoudigde, 1-meter-lange demonstrator werd bij MTorres gemaakt om alle procesparameters te controleren. Vervolgens werd de eerste full-size demonstrator geproduceerd. Tooling en productieapparatuur werden vervolgens hergelocaliseerd naar Airbus DS in Cadiz (Stap 8), waar de finale demonstrator geproduceerd werd. Dit was ook onderdeel van de projectleverables, bewijzend dat de apparatuur gemakkelijk getransporteerd en geïnstalleerd kon worden op meerdere locaties.
Zoals uitgelegd in de sidebar, „IIAMS vleugelbox roadmap naar certificering,” heeft Airbus DS een sleutelrol gespeeld in het Clean Sky-programma, voortschrijdend van medeleider van de Green Regional Aircraft (GRA) geïntegreerde technologie demonstrator (ITD) in Clean Sky, naar medeleider van de AIRFRAME ITD, alsook leider voor de flight testbed 2 (FTB#2) in de REGIONAL geïntegreerde vliegtuig demonstrator platform (IADP) binnen Clean Sky 2.
Alle projecten om de FTB#2 voor te bereiden, zijn in feite onderdeel van een bredere, lange-termijn strategie bij Airbus. Het doel is om een toekomstige turboprop vliegtuigcel te ontwikkelen die lichter en efficiënter is, en productieprocessen die goedkoper zijn en minder energie, productievloeistoffen en hulpstoffen gebruiken, maar ook minder afval genereren en verhoogde herwinbaarheid bieden.
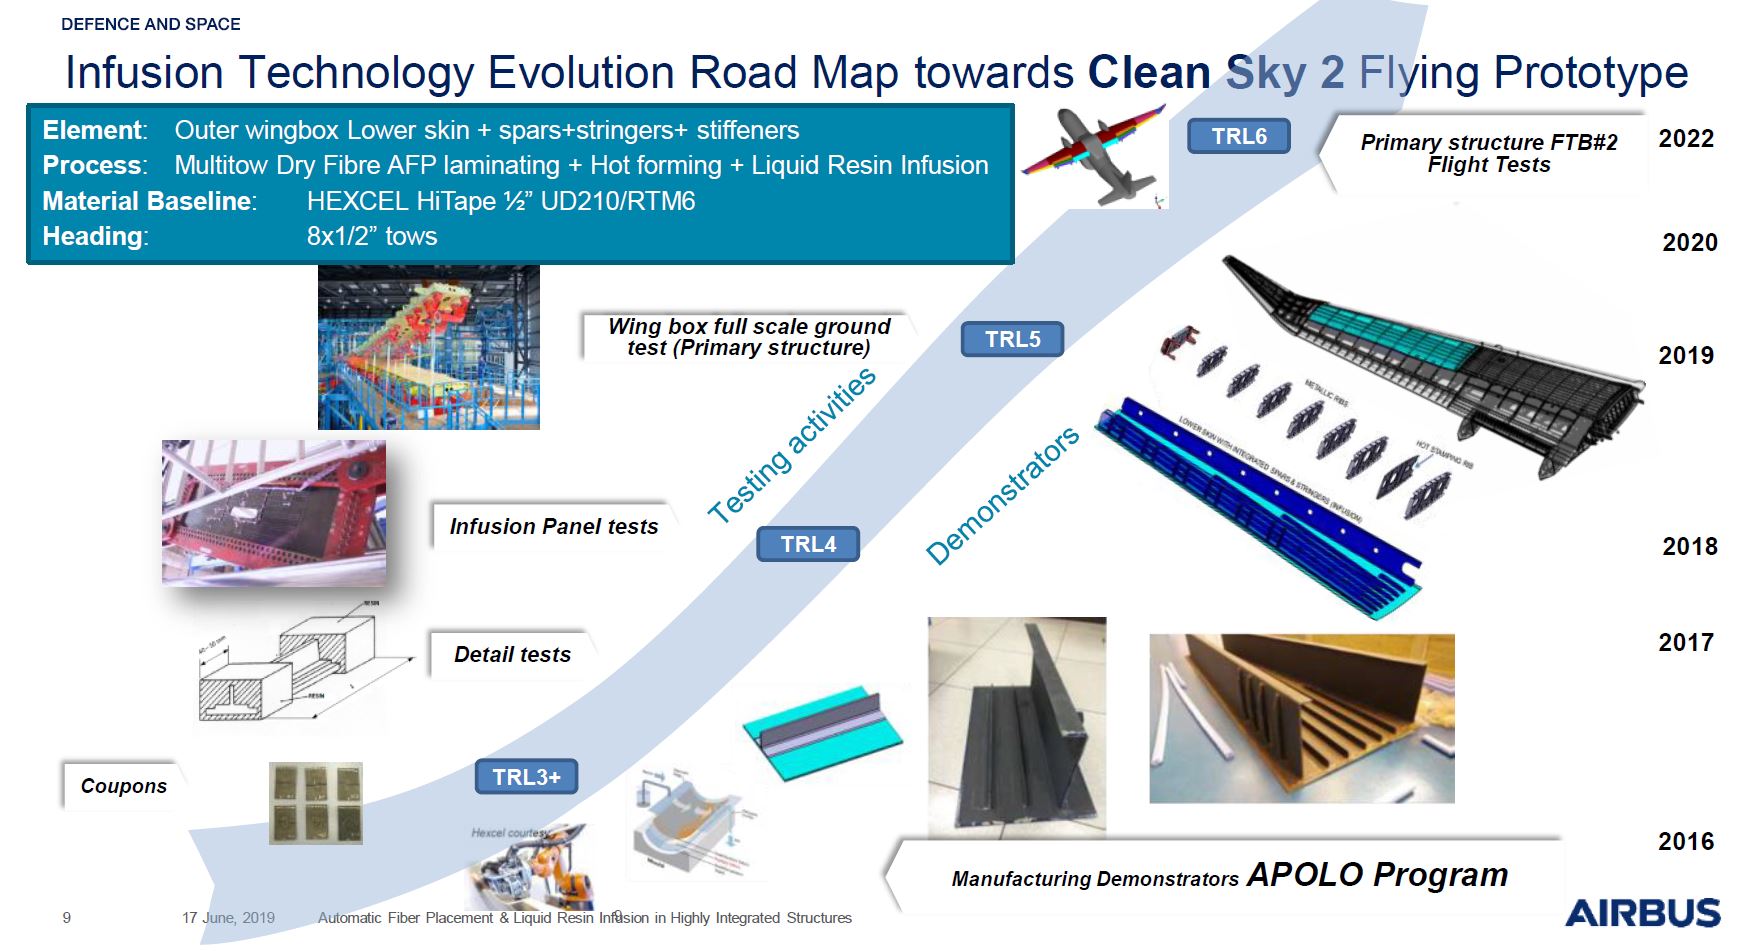
„Stap voor stap gaan we [Airbus DS] door de gehele vliegtuigcel structurele testpiramide van coupons tot de full-scale structurele tests van de buitenste vleugel,” legt A.E. Jiménez Gahete uit in een september 2020 Materiales Compuestos artikel getiteld, „Airbus Defence and Space highly integrated wing box section manufactured by dry fiber placement and liquid resin infusion.” Materialen karakterisatietesten, een ontwerpdetails testmatrix en subcomponenttesten voor ontwerpwaarden zijn allemaal met positieve resultaten voltooid. MTorres hielp bij deze testen, inclusief het produceren van testcoupons en onderdelen, alsook demonstrators om het vleugelboxproductieproces en ontwerpdetails te valideren. Alleen de finale buitenste vleugel full-scale statische en functionele tests blijven over, zegt Gahete, om de FTB#2-kwalificatie voor vlucht te verkrijgen.
„One-shot infusie vermindert verbindingen, verlaagt gewicht en verhoogt robuustheid,” zegt Diaz. „De nieuwe droge band die MTorres ontwikkelde produceerde uitstekende resultaten, zowel in de verwerking – AFP, hete draai-vorming en infusie – als in de structurele eigenschappen van het onderdeel.” Hij merkt op dat, historisch, er twijfel was of hars-geïmpregneerde composieten dezelfde structurele prestaties en toleranties konden halen als autoclave-uitgeharde prepreg.
„Om dezelfde toleranties in een one-shot proces met zachte [niet-metalen] tooling te halen was onze grootste uitdaging,” geeft hij toe. „Maar we hebben bewijzen dat deze technologie werkt en dat het de grote primaire structuren kan produceren die nodig zijn voor toekomstige vliegtuigen. Onze volgende stap is om de digitale technologieën en draagbaarheid van het productiesysteem te blijven verbeteren.”
Hars
- Waarom een box-way CNC-draaibank de optimale keuze is voor precisie en prestaties
- Airbus Onthult de Fabriek van de Toekomst: Slimme Productie en Geavanceerde Robotica
- Hoe opkomende technologieën de moderne werkplek hervormen
- BLB Industries The BOX SMALL – 1500 mm x 1000 mm grootschalige pellet 3D-printer
- Ontdek High-Tech Supply-Chain Innovaties op de 2021 CSCMP Edge Conferentie
- Ultrasonisch Lassen van Kunststoffen: Een Professionele Gids voor Hoogsterke, Eco-Vriendelijke Verbindingen
- Van Ivoor tot Bakeliet: De Evolutie van Moderne Kunststoffen Traceren
- De Geschiedenis en Mechanica van de Schroef: Van Oude Vindingen tot Moderne Toepassingen
- Vespel® Polyimide: Het luchtvaartmateriaal par excellence
- Wat Is de Circulaire Economie? Inzichten van Toonaangevende Kunststofbedrijven
- Hoe Pigmentpoeders Kunststofkleuring Revolutieeren: Van Oude Aarde Kleuren tot Moderne Eco-vriendelijke Opties