



Vier Bewijste Technieken voor het Lijmen van Kunststofcomponenten
Bij het verbinden van kunststofonderdelen is het kiezen van de juiste methode cruciaal voor duurzaamheid, kostenefficiëntie en productiesnelheid. Hieronder ontleden we vier industriestandaard lijmtechnieken - mechanische bevestiging, oplosmiddellijming, UV-harding en ultrasoonlasen - met hun apparatuurbehoefte, arbeidsoverwegingen en best practices.
1. Mechanische Bevestiging
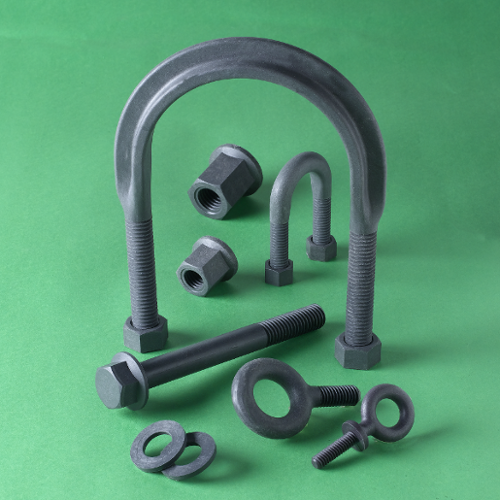
Mechanische bevestigingsmiddelen - nitten, schroeven, moeren en pennen - blijven de meest voorkomende manier om kunststoffen te verbinden. Ze kunnen direct in een onderdeel worden gegoten, gelijmd of geplaatst met behulp van verwarmde tasten of ultrasoonenergie. Voor betrouwbare prestaties moet zowel het kunststof- als het bevestigingsmateriaalinstallatiedruk kunnen weerstaan. In high-volume productielijnen vermindert geautomatiseerde plaatsing van bevestigingsmiddelen de arbeid en verbetert de herhaalbaarheid.
2. Oplosmiddellijming
Oplosmiddellijming verzacht thermoplastische oppervlakken met een compatibel oplosmiddel, waardoor de twee delen kunnen smelten naarmate het oplosmiddel verdampt. Juiste drukafzetting is cruciaal: te veel kracht kan componenten vervormen, terwijl onvoldoende druk leidt tot zwakke verbindingen. Typische uithardingstijden variëren van 24-48 uur bij kamertemperatuur of enkele uren onder warmte. Deze methode is ideaal voor grote vlakke verbindingen waar mechanische bevestiging onpraktisch is.
3. UV-Harding
UV-harding gebruikt hoogintensief ultraviolet licht om lijmen, inkt of coatings direct te polymeriseren. Zelfs wanneer het kunststof zelf UV-licht blokkeert, kan een speciaal geformuleerd UV-bestendig lijm in seconden verbonden worden. UV-lijming levert lage afkeurpercentages, snelle cyclus tijden en superieure weerstand tegen oplosmiddelen en abrasie, wat het geschikt maakt voor complexe assemblage en multi-materiaal verbindingen (bijv. kunststof naar glas of metaal).
4. Ultrasoonlasen
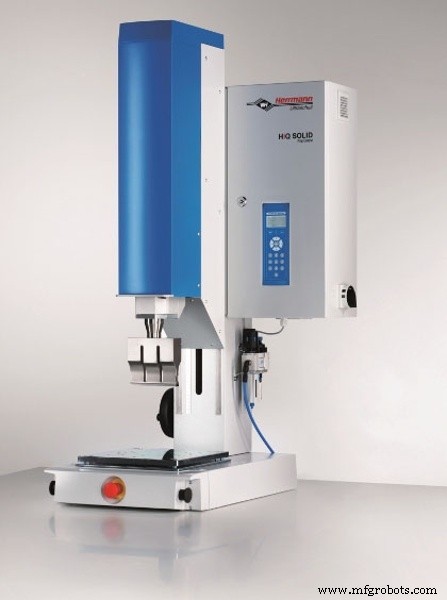
Ultrasoonlasen gebruikt een hoogfrequente hoorn die de delen tegen elkaar trilt, waardoor wrijvingswarmte ontstaat die de polymeren in de verbindingszone doet smelten. Geen lijm of oplosmiddel vereist, en delen kunnen met snelheden van meer dan 25 eenheden per minuut worden gelast. Succesvolle lesten vereisen compatibele smelttemperaturen (binnen 30 °C) en compatibele chemie. Belangrijke ontwerpoverwegingen zijn voegvorm, materiaalselectie en hoornoppervlakgrootte.
Ultrasoonlasen blinkt in toepassingen zoals IV-componenten, diagnostische apparatuur, filterbehuizingen en hoortoestellen - overal waar snelle, oplosmiddelvrije verbinding voordelig is.
Deze vier methoden vertegenwoordigen de meest efficiënte en breed geadopteerde technieken voor kunststofverbinding. Elke biedt unieke voordelen die benut kunnen worden voor zowel eenvoudige als complexe productieprocessen.
Welke lijmmethoden heb je het meest effectief gevonden in je workflow? Deel je ervaringen in de reacties hieronder.
Op zoek naar meer gedetailleerde begeleiding over lijmen? Download onze gratis Gids voor het Lijmen van Kunststoffen.

Hars
- Invar 36 Componenten: Materialen, Eigenschappen en Betrouwbare Inkoop
- Aluminium gieten onder de knie krijgen: 5 bewezen technieken voor superieure resultaten
- ISO 26262 Certificering Bereiken voor Automotive Software Componenten
- Top 3 Hoogsterkte Materialen voor Kunststof Bevestigingsmiddelen
- UL's Uitgebreide Testen voor Vlamvertragende Kunststofcomponenten
- Top 5 Aandrijfstijlen voor Kunststof Schroeven – Experts Inzichten voor Uw Projecten
- FR‑4: De Ultra-Sterke, Vlamvertragende Composiet Keuze voor Moderne Engineering
- Geavanceerd Glasvezel-gevuld PET voor Superieure Auto-exterieuronderdelen
- PolymaxTPE lanceert eigen TPE compound met superieure duurzaamheid voor premium elektronica
- Nieuwe GLS antimicrobiële TPE's: bescherming van high-touch plastic oppervlakken
- Avient lanceert natuurlijk-ogende TPE wijnkurkens met nieuwe special-effect masterbatch