



Van Oven tot Vorm: De Precisie van Metaalgieten
Van de gietoven in de vorm
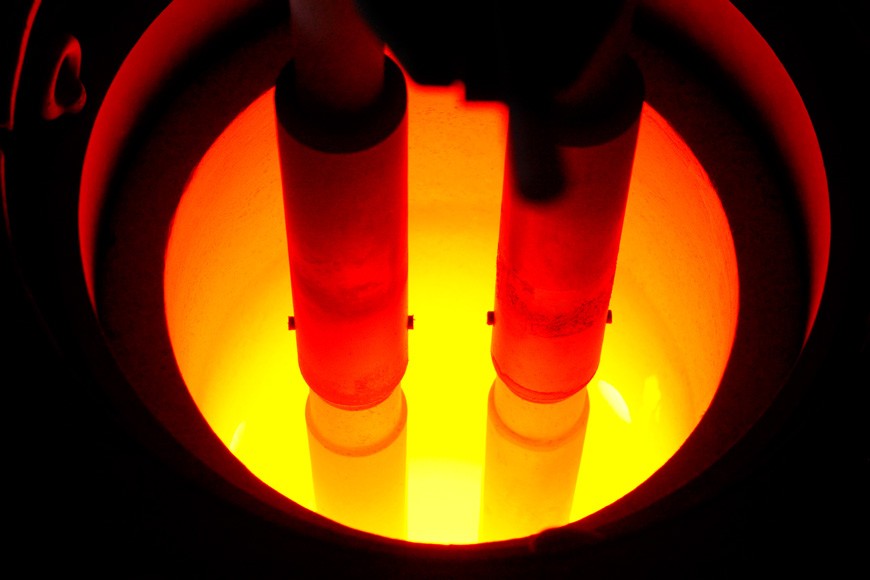
Gieterijen zijn dramatisch. Reuze ovens, gloeiend van hitte, transformeren brokken metaal in vloeiende vuurvloeistoffen. Wanneer ze klaar zijn, worden hun inhoud in wachtende emmers gegoten midst een regen van vonken. Werkers leiden de stroom metaal van oven tot vorm achter hitte schilden, beschermend tegen de gevaren van temperatuur en materialen. De gieterijvloer is waar ontwerp werkelijkheid wordt, in een buitengewoon proces dat alledaagse objecten creëert. Innovaties in het creëren en handhaven van de temperaturen die nodig zijn voor verschillende legeringen, is deel van de evolutie van de metallurgie. Het werk van smelten en gieten van metaal lijkt op scènes uit geschiedenisboeken, maar het is waar een aantal van de meest interessante wetenschap gebeurt.
De productie van gegoten metaal steunt op ovens die heet genoeg kunnen worden om metalen in een vloeibare toestand te brengen. De eerste smelting van ertsen in de menselijke geschiedenis waren lood en tin: deze zachte metalen kunnen gesmolten worden in de hitte van een kookvuur. Om sterkere metalen te creëren, hadden metallurgisten iets meer nodig dan houtvlam.
Hoge hitte en menselijke vooruitgang
De Bronstijd was afhankelijk van de sterkte van koper. Koper werd mogelijk per ongeluk in een pottenoven gesmolten, die ten minste 200°C heter loopt dan een kampvuur. Het gebrek aan geschreven archieven uit die tijd maakt het moeilijk om zeker te zijn. Tijdens de Bronstijd werden ovenachtige ovens gebruikt om diverse elementaire componenten uit gesteente te extraheren die op verschillende temperaturen smolten, met koper als de hoogste prijs voor het maken van goed geelgiet en brons.
Er is bewijs van mensen die ijzer gebruikten voor de IJzertijd. Echter, deze items waren gemaakt van bewerkt ijzer dat letterlijk uit de hemel viel – meteorietijzer is in een relatief zuivere vorm vergeleken met aardse ijzer. Het kon verwarmd en bewerkt worden zoals het gevonden werd. De echte IJzertijd begon echter, toen mensen uitvonden hoe bruikbaar ijzer uit ertsen te extraheren, en dat vereist smelten tot zacht, toffee-achtig, nabij-vloeibaar, of vloeibare toestanden. Deze vooruitgang kwam op verschillende delen van de wereld op verschillende tijden, maar omvatte de uitvinding van bloemovens en een langzame opbouw van de kennis van ferreuse metallurgie. Bloemovens laten ijzer heet genoeg worden om te worden bewerkt naar zuiverheid, in plaats van metaal tot de vloeibare toestand te brengen, maar hielpen bij de langzame ontdekking van ijzerchemie. Het is een ding om ijzer te smelten: om een bruikbaar sterk metaal te maken is de juiste toevoeging van koolstof nodig, en bloemovens waren afhankelijk van koolstofbrandstof. Toen ovens heet genoeg waren om ijzer te smelten, moesten metallurgisten ook hun begrip van fluxes ontwikkelen, additieven die gebruikt worden om het eindmetaal te zuiveren door oxidevorming te voorkomen.
Vooruitgang door innovatieve combinatie van oven en chemie heeft zich door de menselijke geschiedenis voortgezet. Metallurgische vooruitgang heeft ons duidelijk de Bronzen en IJzertijd gebracht op basis van hun naam. De Industriële Revolutie bracht ons in de Staaltijd. De verbrandingsmotor, spoorwegen, en moderne bouwmethoden zouden niet mogelijk zijn zonder een belangrijke vooruitgang genaamd het Bessemer-proces, dat zuurstof door vloeibaar staal bubbelt, wat hogere temperaturen en snellere productietijden toestaat, en de massaproductie van kwaliteitstaal mogelijk maakt.
Smelten vs. Smelten (Smelting)
Smelten is het proces van het verwijderen van een metaalelement uit gemijnede ertsen. Meeste metalen worden gevonden als adersten in gesteente, of als deel van andere elementen. Smelten is de eerste stap van extractie. Smelten is wat gedaan wordt met metalen legeringen of zuivere metalen. Schroot wordt gesmolten, erts wordt gesmolten. Raawe ijzer (pig iron) is de ruwe ijzerblokken gecreëerd uit ijzererts smelting.
Hoogovens
Hoogovens, die erg hoge ovens zijn geïnjecteerd met geperste gassen, worden gebruikt voor smelten. Hoogovens produceren meestal blokken van een intermediaire legering, zoals rauw ijzer. Deze blokken worden toen naar gieterijen verzonden die betrokken zijn bij productie.
Productiegieterijen nemen legeringen en additieven en smelten ze om specifieke kwaliteiten gegoten metaal te maken in andere typen smeltoeovens.
Typen gieterij smeltoeovens
Traditioneel waren kupol- en crisolenovens de meest gangbare manieren om metalen voor gieten te smeden; in de moderne tijd zijn boogovens en inductieovens gangbaar.
Crisolenovens
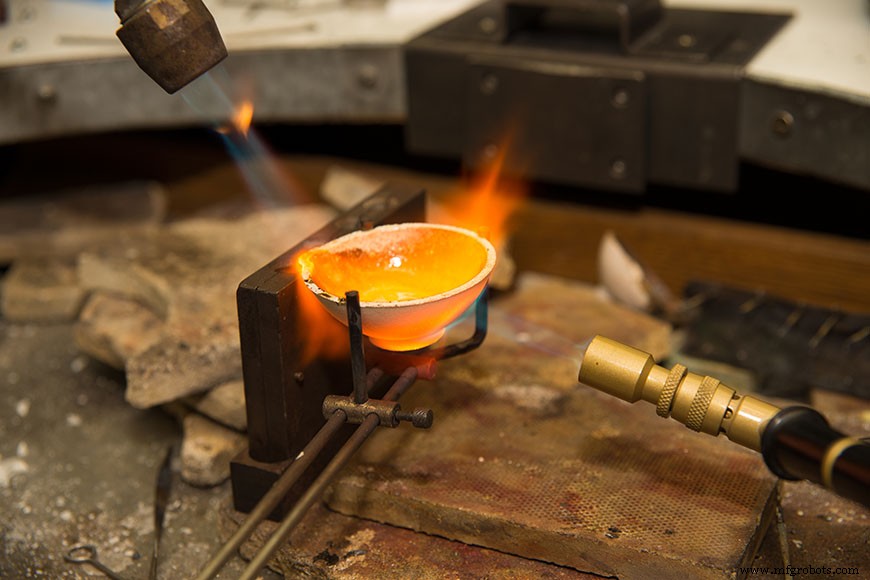
Crisolenovens zijn de meest basale vorm van metaaloven. Een crisolen is een vat gemaakt van materiaal dat ongelofelijk hoge temperaturen kan aan, vaak gemaakt van keramisch of ander refractair materiaal. Het wordt in de hittebron geplaatst zoals een pot in een vuur zou zitten. De crisolen wordt gevuld, of geladen, met metaal en additieven. In de moderne tijd zijn crisolenovens nog steeds in gebruik bij juweliers, achtertuin hobbyisten, sommige non-ferreuse gieterijen, en gieterijen die heel kleine batches doen. Crisolen kunnen variëren van een heel klein kopje waar metalen gesmolten worden met een branders, zoals bij een juwelier, tot grote vaten die 50 lbs materiaal bevatten. Grotere crisolen worden vaak in een ovenachtige oven geplaatst en kunnen uitgeheven worden voor gieten, of hebben materiaal afgeloten van de top.
Kupolovens
Kupolovens zijn lange, schoorsteenachtige, en gevuld met kool-cokes en andere additieven. De brandstof in de kupol wordt aangebrand, en wanneer de oven voldoende heet is, worden rauw ijzer en schrootijzer direct toegevoegd. Het proces van het smelten van het ijzer rond de cokes en additieven voegt koolstof en andere elementen toe en produceert verschillende kwaliteiten ijzer en staal. Kupolovens worden niet meer gewoonlijk in productie gebruikt, aangezien boog- en inductiemethoden efficiënter zijn bij het produceren van de benodigde hitte. Echter, er zijn sommige plaatsen waar traditie de kupolovens draaiende houdt, zoals in deze video van Da Shu Hua, waar Chinese gieterijwerkers vloeibaar ijzer tegen een muur werpen om dramatische vonken te creëren om het Nieuwe Jaar te verwelkomen.
Boogovens
(EAFs) kwamen in gebruik in de late 1800s. Elektroden voeren elektrische stroom door het metaal in de oven, wat effectiever is dan externe hitte toevoegen bij het smelten van hoge volumes in één keer. Een grote EAF gebruikt in staalproductie kan tot 400 ton bevatten. Een "lading" van dit staal bestaat vaak uit zwaar ijzer zoals platen en balken, geshredderd schroot van auto's en andere recycling, en rauw ijzer blokken van een smelterij.
Nadat de tank gevuld is, worden elektroden in het metaal geplaatst, en passeert een boog van elektriciteit tussen hen. Terwijl het metaal begint te smelten, kunnen de elektroden dieper in het mengsel geduwd worden of uit elkaar getrokken om een grotere boog te creëren. Hitte en zuurstof kunnen toegevoegd worden om het proces te versnellen. Als vloeibaar metaal begint te vormen, kan de spanning opgevoerd worden, aangezien de slak die bovenop het metaal ontstaat als een beschermend deken voor het dak en andere componenten van de EAF fungeert.
Wanneer alles gesmolten is, wordt de hele oven gekanteld, om het vloeibare metaal in een emmer eronder te lozen. Soms kunnen de emmers zelf kleinere EAF ovens zijn, belast met het warm houden van het metaal voor het gieten.
Inductieovens
werken met magnetische velden in plaats van elektrische bogen. Metaal wordt geladen in een crisolen omringd door een krachtige elektromagneet gemaakt van gekoperde spoelen. Wanneer de inductieoven aangezet wordt, creëert de spoel een snel omkerend magnetisch veld door de introductie van een wisselstroom. Terwijl het metaal smelt, creëert de elektromagneet wervelingen in het vloeistof die het materiaal zelf roeren. De hitte in een inductieoven wordt gecreëerd door de excitatie van de moleculen in het ijzer zelf, wat betekent dat wat in de crisolen gaat, precies wat eruit komt: er is geen toevoeging van zuurstof of andere gassen aan het systeem. Dit betekent minder variabelen om te controleren tijdens smelten, maar het betekent ook dat een inductieoven niet gebruikt kan worden om staal te raffineren. Wat erin gaat, komt eruit. Als een EAF oven, lozen inductieovens vaak af door te kantelen in emmers eronder.
Inductieovens zijn erg gangbaar en eenvoudig te bedienen bij hoge kwaliteit input. Gangbare modellen kunnen 65 ton staal per lading produceren.
Alle ovens op de gieterijvloer staan voor een fatale vijand: stoom. Water, zelfs in kleine hoeveelheden, kan spatten of explosies veroorzaken, en dus moeten alle schroot en ferrolegeringen, alsook elk gereedschap dat in productie gebruikt wordt, droog zijn voordat ze gebruikt worden. Schrootmetaal mag geen gesloten gebieden hebben waarin water of damp kan zijn opgeslagen. Zelfs de gereedschappen die door gieterijwerkers gebruikt worden, moeten vrij zijn van condensatie of vocht. Veel gieterijen hebben een droogoven om ervoor te zorgen dat schroot en gereedschappen botdroog zijn voordat er iets de gietoven aanraakt.
Gietemmers
Nadat metaal gesmolten is, moet het in de vorm gebracht worden. In kleinere gieterijen kan dit allemaal in één stap gebeuren: een kantelbare of uithefbare crisolen kan metaal van de oven naar het zand brengen. Dit is echter onpraktisch wanneer een oven veel tonnen metaal bevat. Doorgaans, in ferreuse productie, brengen emmers kleinere porties van de smelt van de hoofoven.
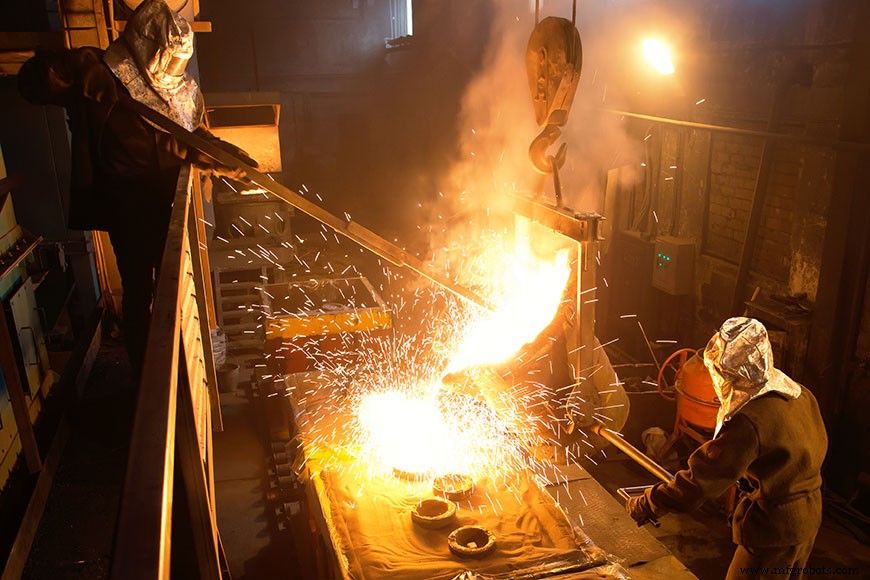
In deze systemen kan een emmer metaal rechtstreeks naar de vorm brengen. Echter, een overbrengemmer kan het vloeistof naar een buffertank of secundaire oven brengen. Behandelingsemmers zijn nog een type, gebruikt om de smelt in porties te breken, zoals een bakker een basisdeeg zou scheiden om het als basis voor andere recepten te gebruiken. Bijvoorbeeld, vloeibaar gietijzer kan middelen in de behandelingsemmer toegevoegd krijgen om de koolstof erin bolvormig te maken, in plaats van vlakkig, wat een buigbaarder metaal creërt genaamd sferoïdaal gietijzer (ductile iron).
Emmers kunnen heel klein zijn en door gieterijwerkers getild worden of ze kunnen veel tonnen metaal bevatten en mechanische ondersteuning nodig hebben. De grootste emmers worden door een gieterij bewogen door emmerwagen of een overhead kraan of railsysteem.
Emmers van alle soorten zijn ontworpen om de werker te beschermen tegen spatten, vlammen of vonken tijdens het gieten. Sommige emmers gieten over de bovenrand, of een gietmond, en moeten gekanteld worden: deze hebben vaak tandwielen die de gieterijwerker toestaan de gietssnelheid zorgvuldig te controleren. Andere emmers hebben hun gietmond aan de bodem van de emmer en het gieten wordt gecontroleerd door een prop te verwijderen en te vervangen.
Legeringen mengen
Metaallegeringen zijn gemaakt van mengsels van elementen die gestandaardiseerd zijn door een formule die de percentages van elk type specificeert alsook de stappen die in de productie genomen worden. De smeltoeovens en behandelingsemmers van een gieterij zijn waar deze legeringstypen voor gietstukken gecreëerd worden.
Gieterijen gespecialiseerd zijn vaak in ofwel ferreuse legeringen, die ijzer bevatten, of specifieke non-ferreuse legeringen, zoals edelmetalen, koper-gebaseerde, of aluminium-gebaseerde legeringen.
Ferreuse legeringen sorteren in ijzer en staal. Gietijzerlegeringen omvatten grijs ijzer, dat silicium bevat, en sferoïdaal gietijzer (ductile iron), dat een type bolvormige koolstof heeft. Kwaliteiten van gegoten staal worden gedefinieerd door percentages koolstof en andere additieven in het mengsel. Roestvrij staal is een staal dat chroom bevat, om roest te voorkomen door passivatie.
Non-ferreuse legeringen omvatten alle andere metalen, dus het is niet verrassend dat er verdere specialisatie is in non-ferreuse gieterijen. Sommige plaatsen gespecialiseerd in zink, sommige in aluminium; anderen werken primair met koper-gebaseerde legeringen zoals geelgiet en brons. Echter, er is crossover. Als een bepaalde gieterij met zowel brons als aluminium werkt, zullen ze waarschijnlijk gespecialiseerd zijn in bepaalde kwaliteiten van elk.
Welke legeringen een gieterij ook werkt, de premise van vloeibaar metaal maken en gieten in gaten om het te vormgeven is dezelfde. Een idee wordt werkelijkheid op het moment dat metaal in een vorm vloeit.
Vorige Post: Kernmaken Metaal Gietproces Volgende Post: Uitschudden en ReinigenMetaal
- Zandgieten: proces, kenmerken en industriële toepassingen
- Ferrode Metalen Uitgelegd: Eigenschappen, Typen en Toepassingen
- Chroom: Essentieel Sporenelement, Eigenschappen en Praktische Toepassingen
- Gietijzer uitgelegd: Definitie, Eigenschappen en Toepassingen
- Warmtebehandeling uitgelegd: Processen, Methoden en Voordelen
- Bladmetaal uitgelegd: definitie, types en veelvoorkomende toepassingen
- Metaalgieten uitgelegd: definitie, types & proces
- Corrosie uitgelegd: oorzaken, effecten en preventietechnieken
- Metaallegeringen Onthuld: Uitreksterkte, Typen en Industriële Toepassingen
- Top 5 Industriële Metaallegeringen: Toepassingen en Voordelen
- Bladmetaal maten & conversies: Een praktische naslag