



Voorkomen van spanningscorrosiescheuringen bij 316L roestvrij staal blootgesteld aan H₂S
Spanningscorrosiescheuring (SCS) is scheurvorming veroorzaakt door de gecombineerde invloed van trekspanning en een corrosieve omgeving. In het ergste geval kan dit leiden tot plotselinge uitval van normaal duktiele metaallegeringen, met name bij verhoogde temperaturen. (Voor een inleiding tot dit onderwerp, lees het artikel 'Wat veroorzaakt spanningscorrosiescheuringen in pijpleidingen?')
Een incident met spanningscorrosiescheuring (SCS) in een buis
In juli 2011 werd een lekkage gemeld in een 2-inch diameter buis naar een drukveiligheidsklep in een compressorinstallatie. In de daaropvolgende twee dagen werden twee aanvullende lekkages in vergelijkbare leidingen gemeld. De rode lijn in Figuur 1 toont de locatie van de lekkages in twee fakkelbuizen die stroomopwaarts van de drukveiligheidsklep op aangrenzende compressortreinen liggen.
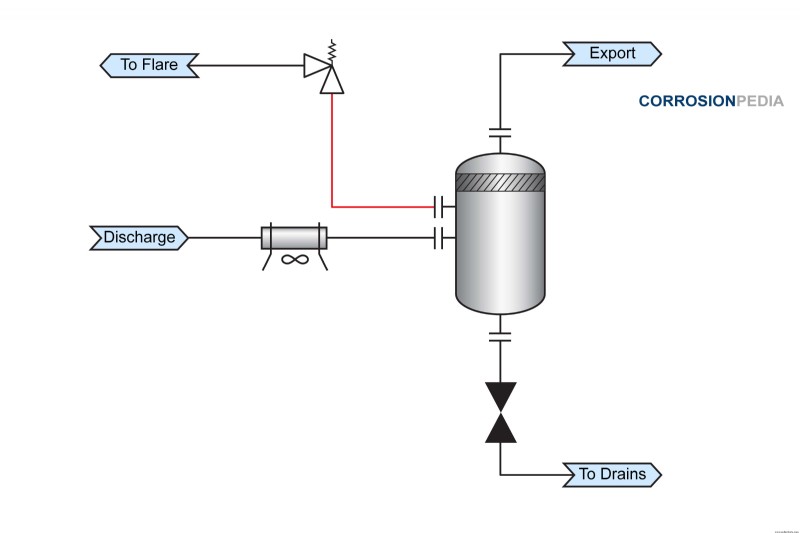
Figuur 1. Processchema met faallocatie.
Elke storing bevond zich bij een buis-naar-elleboog las in een horizontale sectie. De lekkage was in de bovenste buissectie en binnen de warmtebeïnvloede zone (WBZ) van de las. Alle gefaalde secties werden verwijderd voor verder onderzoek.
Onderzoek naar het spanningscorrosiescheuringsincident
Zwarte afzettingen werden gevonden in de onderhelft van de buis, wat aangeeft dat er vloeistof was geaccumuleerd op deze locatie. Microscopisch onderzoek onthulde ook scheurvorming aan de buitenkant van de buis, waaronder een 13 mm haarlijnscheur. Na reiniging met azijnzuur om corrosieproducten te verwijderen, werden de scheuren zichtbaar met het blote oog.
Macrofoto's lieten zien dat putvorming en scheurvorming voornamelijk in de las en het basismateriaal voorkwamen. Spanningscorrosiescheuring heeft een kenmerkend morfologisch kenmerk van interkristallijne scheurvorming met enkele vertakkingen (Figuur 2).
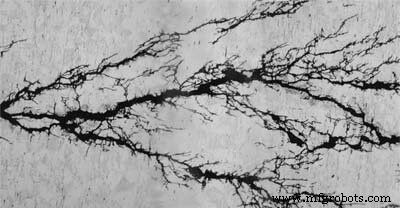
Figuur 2. Microfoto van spanningscorrosiescheuring met vertakkingen.
Bron: NASA Corrosion Engineering Laboratory.
De basisoorzaak van de storing
De concentratie waterstofsulfide (H₂S) in het flashgas van de compressorafvoer was ongeveer 11 mol-% (5,5 bar gedeeltelijke druk). Het was ook verzadigd met water met een chloridegehalte van 260–900 ppm. De normale bedrijfstemperatuur is 52°C (126°F), net onder de ISO 15156-limiet voor austenitisch roestvrij staal in aanwezigheid van chloriden. Hoge zomertemperaturen en vervuiling van de buisrippen verergerden de al zware omstandigheden nog. De standaard onderhoudsprocedure was om de koeler uit te schakelen, de rippen met water af te spoelen en de koeler weer in te schakelen met verbeterd koelvermogen. Tijdens deze procedure treedt echter tijdelijk een hoge temperatuur op wanneer de koeler wordt uitgezet.
NACE MR0175 en ISO 15156 begrijpen
NACE MR0175 en ISO 15156 zijn de standaarden voor materialen voor gebruik in H₂S-bevattende omgevingen in olie- en gasproductie, en zijn uitgegeven als aanbeveling van drempelwaarden voor H₂S boven welke voorzorgsmaatregelen tegen omgevingscheuring noodzakelijk zijn geacht. In de eerste publicatie in 2003 was de limiet voor AISI 316L roestvrij staal maximaal 60°C (140°F) wanneer chloriden 50 ppm overschreden.
Na laboratoriumtesten stelden onderzoekers dat de beperking voor austenitische roestvijfstalen uitgebreid kon worden naar een zwaardere omgeving dan de oorspronkelijke ISO 15156-beperkingen. In 2007 werden de beperkingen voor AISI 316 materialen bijgewerkt en officieel onderschreven in de 2009-versie van de standaard.
De in de industrie gerapporteerde storingen traden op in een omgeving die gevoelig is volgens de huidige ISO 15156-beperkingen, maar zou worden geclassificeerd als niet-gevoelig onder recent voorgestelde verruimingen. De meerderheid van de gerapporteerde storingen traden na slechts 4 maanden en tot 3,5 jaar diensttijd op in verschillende faciliteiten.
Verschillende gerapporteerde storingen worden getoond en gemarkeerd in Figuur 3. De drie gekleurde zones vertegenwoordigen de beperking die ISO 15156 in zijn oorspronkelijke vorm oplegt (kleur 1), zoals gewijzigd in zowel 2007 als 2009 (kleur 2), en de verdere verruimingen die recent zijn voorgesteld (kleur 3). Let op dat een aantal storingen optrad in de gele zone, wat toelaatbaar is op basis van laboratoriumtesten. Dit wijst op een verschil tussen laboratoriumtesten en industriële ervaring.
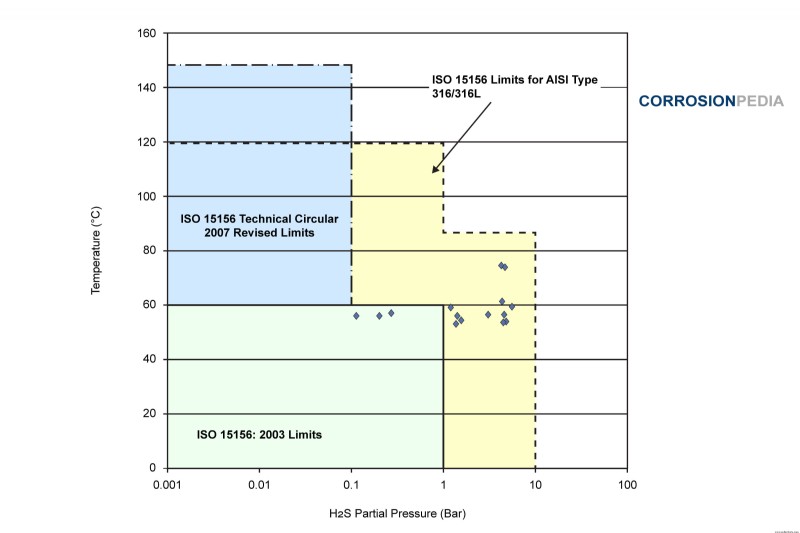
Figuur 3. Plot van industriële storingen voor AISI 316/316L bij een maximum chloridegehalte van 1000 mg/L.
De eerste mogelijke verklaring voor het verschil is dat laboratoriumtesten worden uitgevoerd in een vloeistofomgeving, terwijl de gerapporteerde storingen in dampfase voorkwamen. Natte dampen zijn gevoelig voor chloride-accumulatie door de effecten van verdamping en condensatie. Vaste stoffen verwijderd van de binnenkant van het gefaalde component in het bovengenoemde incident bevatten een hoge concentratie chloriden die die van de vloeistof overschrijden.
Een tweede factor kan een resterende spanning zijn die varieert van las tot las. Testresultaten kunnen aanzienlijk variëren voor gelaste proefstukken afhankelijk van de lasparameters. (Gerelateerde lezing: Oorzaken en preventie van corrosie op gelaste verbindingen.)
Derden, spanningscorrosiescheuring van austenitische materialen vereist een significante incubatietijd. De testblootstellingstijd kan een significante factor zijn en moeilijk te repliceren in een versnelde test die typisch in het laboratorium wordt uitgevoerd.
Tot slot kan de oppervlakteconditie van de las, inclusief de aanwezigheid van hittereuken en een warmtebeïnvloede zone, invloed hebben op de corrosiebestendigheid van het metaal. Hittereuken bestaan uit verschillende oxiden afhankelijk van het basismetaal en de thermische geschiedenis van de las. Verschillende oxidevormen hebben verschillende corrosiebestendigheidswaarden.
Preventie van spanningscorrosiescheuring
Restspanningen gegenereerd tijdens lassen kunnen worden ontspannen door spanningsontlastingsgloven, wat algemeen wordt toegepast voor koolstofstalen. Voor austenitische roestvijfstalen is de drempelwaarde voor restspanning echter erg laag in chlorideomgevingen. Als gevolg hiervan is gloven of na-las warmtebehandeling minder effectief voor austenitische roestvijfstalen in chloride-bevattende omgevingen.
Mechanische bewerking of behandeling kan worden toegepast om resterende druckspanningen te introduceren om de trekspanningen die tijdens het lassen ontstaan te compenseren. Behandelingen als kogelpeenen of gritblasten resulteren in oppervlaktedrukspanning en zijn gunstig voor het controleren van SCS.
De invloed van legeringsamenstelling op spanningscorrosiescheuring
Weerstand tegen chloride-SCS hangt af van het type roestvrij staal dat wordt gebruikt. De austenitische graden van roestvrij staal zijn vatbaarder voor SCS, en hun weerstand hangt af van hun nikkelgehalte.
Austenitische graden met nikkelgehaltes in het bereik van 8 tot 10 gewichts% (bijv. 304/304L en 316/316L) zijn gevoeliger voor dergelijke aanval door SCS. Austenitische graden met hoge nikkel- en molybdeeninhoud zoals legering 20, 904L en de 6% molybdeen super-austenitische graden zijn superieur met betrekking tot SCS.
De ferritische graden van roestvrij staal, zoals type 430 en 444, zijn ook zeer bestendig tegen chloride-SCS.
Naast laboratoriumtesten is real-world industriële ervaring ook een belangrijke factor bij het bepalen van standaarden, codebeperkingen en het goedkeuren van materialen voor gebruik in specifieke omgevingsomstandigheden. De belangrijke punten die in aanmerking genomen moeten worden zijn de verschillen die bestaan tussen damp- en vloeistofomgevingen, de rol van restspanning, de testduur en de lasoppervlakteconditie. Met deze overwegingen kan ISO 15156 de industriële veiligheid verbeteren door vergelijkbare incidenten als beschreven in dit artikel te voorkomen.
Samengesteld materiaal
- De Corrosieweerstand van Roestvrij Staal Begrijpen
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Inconel vs Roestvrij Staal: De juiste legering kiezen voor hoge-temperatuur, corrosievaste toepassingen
- Hoe roestvrij staal geproduceerd wordt: van smelten tot eindproducten
- Austenitisch Roestvrij Staal: Structuur, Voordelen En Toepassingen
- Roestvrij Staal begrijpen: Eigenschappen, Voordelen en Toepassingen
- Zacht staal vs roestvrij staal: Belangrijkste verschillen uitgelegd
- Waarom 316L Roestvrij Staal De Keuze Is Voor Maritieme Toepassingen
- Koper-geïmpregneerd Antibacterieel Roestvrij Staal: Verbeterde Veiligheid & Corrosiebestendigheid
- S32550 Duplex Roestvrij Staal (Amazon 256) – Superieure Corrosiebestendigheid & Sterkte
- S31803 Duplex Roestvrij Staal – Hoogsterkte, Corrosiebestendige Oplossing voor Petrochemische & Offshore Toepassingen