



Zwitserse draaibanken beheersen: 6 bewezen trainings tips
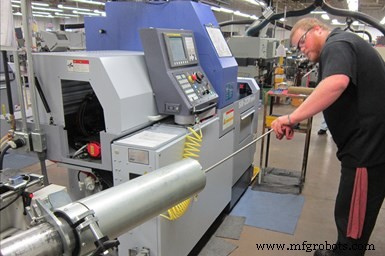
Zoals veel andere winkels, begint Vallorbs met de basis bij het trainen van nieuwe operators, inclusief het instrueren hoe micrometers te gebruiken en tekeningen te lezen alsook het uitleggen van de verschillen tussen een glijkopmachine versus een conventioneel draaicenter. Echter, een Zwitserse draaibank bedienen is niet hetzelfde als een traditionele draaibank. Hier zijn een paar punten die het aan zijn nieuwe Zwitserse operators communiceert:
- Ken het verschil tussen een kopspindel en een leidingsbuis. Terwijl de draaiende span strakker moet worden aangespannen om de staaf te grijpen wanneer de glijkop in of uit beweegt, moet de leidingsbuis zo ingesteld worden dat hij los genoeg is om de staaf door te laten, maar niet te los om de benodigde staafondersteuning bij het snijpunt te verminderen. Het bedrijf stelt dat de enige echte manier om te leren hoe de leidingsbuis correct in te stellen, is door ervaring en het “gevoel” van een correcte instelling te krijgen waarbij er wat wrijving is bij het draaien van de staaf, maar niet te veel. Vallorbs koopt typisch leidingsbuizen die 0,001 inch groter zijn dan de staafmateriaaldiameter. Op die hoeft een operator de leidingsbuis niet meer dan 0,005 inch aan te trekken. Het voelt dat het er meer aantrekken kan ervoor zorgen dat de sleuven in de leidingsbuis te strak dichtgaan, wat de benodigde smerende olie kan verhinderen om in de buis te vloeien.
- Meet elke staaf voor installatie. Omdat de leidingsbuis elke keer losgemaakt moet worden wanneer een rest wordt verwijderd, om de buis niet te beschadigen tijdens de verwijdering, moet de buis elke keer opnieuw ingesteld worden wanneer een nieuwe staaf wordt geladen. De meeste geschlapen staven die Vallorbs gebruikt, hebben een diameter-nauwkeurigheid van ±0,0005 inch, wat betekent dat de hoeveelheid aanpassing van staaf tot staaf kan variëren. Het bedrijf zegt dat dat geen probleem is, omdat een operator de leidingsbuis voor elke nieuwe staaf toch moet herstellen. Wat problematisch is, is als de diameter van een staaf over de lengte varieert. Bijvoorbeeld, zeg dat er een sectie van de staaf is waar de diameter een paar tienden kleiner is dan nominaal. Dit zal de ondersteuning verminderen die de leidingsbuis anders zou bieden, wat leidt tot hogere uitlooptolerantie en concentriciteitsfouten. Een staaf meten voordat het in de staafvoeder geladen wordt, onthult eventuele diameterafwijkingen.
- Wees voorzichtig bij het offsetten van gereedschappen. Operators van Zwitserse typen moeten onthouden dat een enkel gereedschap gebruikt kan worden om een aantal verschillende operaties uit te voeren. Daarom kan het aanpassen van de offset voor een gereedschap dat momenteel een te grote diameter produceert, bijvoorbeeld, nadelige gevolgen hebben voor de daaropvolgende operaties die het gereedschap voor die specifieke opdracht uitvoert. Bijvoorbeeld, de aanpassing kan ervoor zorgen dat het gereedschap een andere diameter te diep ruwbewerkt, wat betekent dat voor de daaropvolgende afwerkpass een gereedschap lucht zal snijden. Zelfs als een opdrachtbrief elk operatie beschrijft die elk gereedschap zal uitvoeren, kan dit concept nog steeds lastig zijn om te begrijpen voor iemand die nieuw is voor Zwitserse typen.
- Ken het werkstukmateriaal. Sommige materialen zijn zwaarder op gereedschappen dan anderen. Operators moeten misschien offsets wijzigen wanneer ze Inconel 718 draaien, wat betekent dat ze elke onderdeeln na bewerking nauwkeurig moeten meten. Dit is misschien niet het geval bij het bewerken van minder veeleisende materialen zoals aluminium.
- Let op de koelvloeistoflijnen. Na het draai laten lopen van een nieuwe opdracht, zal een opsteller typisch kijken of de koelvloeistof naar de juiste locatie wordt gericht en of span wordt geëvacueerd zoals het hoort. Tijdens productie is het echter mogelijk dat een operator een flexibele koelvloeistoflijn uit positie knalt bij het wisselen van een gereedschap of inzet, bijvoorbeeld. Onontdekt gebleven, kan dit problemen veroorzaken zoals gereedschapsbreuk, verkorte gereedschapslevensduur of slechte oppervlakte-afwerking.
- Krijg een gevoel voor afwerkingen. Een gedraaide kenmerk ziet er anders uit dan een gefreest. Beide kunnen dezelfde afwerkingswaarde hebben, maar het gefreeste oppervlak bevat getuigsporen die draaien niet produceert. Vallorbs gelooft dat dit een operator soms even kost om te waarderen. Op dezelfde manier ziet een geboord gat er anders uit dan een geboord. Echter, als een gattolerantie voldoende ruim is, kan het mogelijk zijn om het gat gewoon te boren en de booroperatie over te slaan. Als in twijfel, hoeven operators misschien gewoon de oppervlakte-afwerkingsspecificatie op de tekening te controleren.
Laserdraaien: Een doorbraakgereedschap voor complexe medische onderdelen
Efficiëntie ontgrendelen: De economische waarde van CNC multi-spindelde klemmachines
Industrieel materiaal
- Professionele Gids voor 3D-Printen van Duurzame Gieten
- TRAK TRL 2460SX Draaibank: Precisie & Veelzijdigheid voor Kleine-Serie Productie
- Geavanceerde zeven-as Zwitserse draaibank: 40% minder idle-tijd en snellere operaties
- FBL-1233 hellingbed draaibank: Precisie, snelheid en veelzijdigheid voor hoog-volume & korte-serie productie
- Haas GT-10 draaibank – Compacte, veelzijdige machine voor secundaire operaties
- Miyano BX-26S dubbele-spindel draaibank – Precisie & snelheid voor complexe staafcomponenten
- Geavanceerde gereedschapsoplossingen voor Zwitserse machines & kleine-onderdeel fabricatie
- HL-55/2000 CNC draaibank: Precisiedraaien voor grote werkstukken
- Chevalier FBL-530 Schuine Bed Draaibank – Robuuste, Groot-werkstuk Precisie Draaiing
- R07 Cincom CNC Draaibank – Precisie 7 mm Bewerking voor Kleine Onderdelen
- Star CNC SW-20 Zwitserse Toebank: Versnel Productie met Efficiënte, Gebruiksvriendelijke Programmering