



Maritieme kracht revolutioneren: Mercury Marine's geavanceerde automatisering
Als de trots van de Badger staat, is Mercury Marine lokaal bekend als simpelweg "Merc." De 81-jarige wortels van deze Amerikaanse icon geven het een rijke geschiedenis, wat het de trots van de gemeenschap en een favoriet van het vaarpubliek maakt. Tegelijkertijd maakt zijn succes Merc de jaloezie van zijn concurrenten. Mercury Marine is een wereldwijde toonaangevende fabrikant van alle typen maritieme aandrijvingssystemen - een $2,6 miljard divisie van Brunswick Corp. die meer dan 5.200 mensen in meerdere locaties over de hele wereld in dienst heeft.
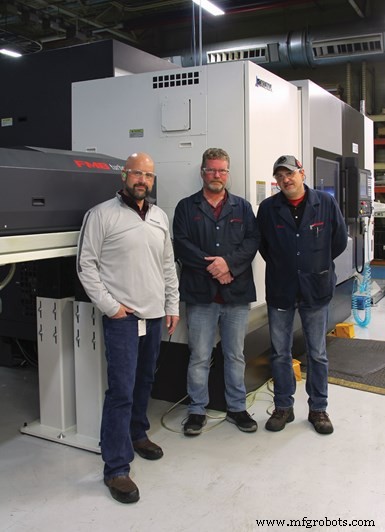
Jason Noworatzky, Bill Cusick en Chris Erke (L-R) maken deel uit van het team dat alle tandwielen en assen produceert voor Mercury Marine's inboard en outboard aandrijvingen die wereldwijd worden gebruikt.
Meer dan 80 jaar innovatieve bootmotor ontwikkeling heeft de locatie Fond du Lac, Wisconsin, een extreem bekende opslagplaats gemaakt van engineering kunde en productie-excellentie. De huidige uitgestrekte campus langs Interstate 41 omvat meer dan 2,5 miljoen vierkante voet ruimte die allerlei engineering en productiedisciplines bevat samen met de ongeveer 3.300 individuen die het allemaal mogelijk maken.
In Plant 4 worden alle tandwielen en assen geproduceerd voor alle Mercury Marine's inboard en outboard aandrijvingen die in zijn fabrieken over de hele wereld worden geproduceerd. Deze massive onderneming omvat prop assen, dryfassen, stuurassen, vooruit tandwielen, achteruit tandwielen en pinions voor alle MerCruiser inboard en sterndrive motoren, MerCruser Alpha en Bravo sterndrives, Mercury diesel motoren en diesel sterndrives, de Mercury SportJet, en alle uitboordmotoren. De man verantwoordelijk voor het team van productie-engineers, industriële engineers en programmeurs die nodig zijn voor deze zware taak is Jason Noworatzky, Plant 4 engineering manager. Voor alles wat te maken heeft met het proces van het vervaardigen van assen en tandwielen, creëren en vestigen dhr. Noworatzky en zijn team de productie- en kwaliteitsprocedures samen met de kapitaaluitgaven die nodig zijn om de onderdelen efficiënt te produceren en, het allerbelangrijkst, om aan Mercury's strikte specificaties te voldoen. Vervolgens selecteren ze de beste machines en automatisering op basis van snelheid, arbeidskosten en onderdeelperfectie. "Kwaliteit - we bouwen het proces daaromheen," zegt dhr. Noworatzky.
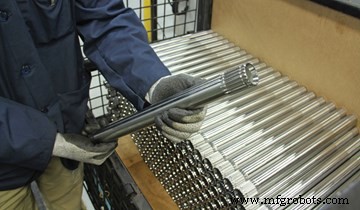
Deze sectie van stuuras voor de uitboordmotoren van het bedrijf werd oorspronkelijk geproduceerd in een vijf-machine cel met twee operators, maar wordt nu afgehandeld door een tweerevolver, tweespindel draaibank gecombineerd met een staafvoeder en een ontlader.
Een component die bijzonder arbeidsintensief was, is een holle sectie van stuurassen die worden gebruikt in Mercury Marine uitboordmotoren. Het vorige proces was een multi-machine cel. Het proces begon met een eenspindelige draaibank met een enkele revolver en een staartstuk met een staafvoeder. Het werd dan getransporteerd naar een andere machine voor een boorpers operatie. Vervolgens werden onderdelen verplaatst naar een andere machine voor een centreless slijp operatie, en getransporteerd naar een finale hobbing operatie. Deze onderdeelproductiemethode werd decennialang toegepast. "Ik ben al 25 jaar hier, en het werd altijd zo gedaan," zegt Bill Cusick, productie-engineer. Die vorige multi-machine cel proces gebruikte twee operators.
Uiteindelijk werd het duidelijk dat de machines in deze cellen zouden moeten worden vervangen. Op zoek naar een moderne oplossing, onderzocht dhr. Cusick nieuwe en moderne machines. "De technologie heeft zich uiteindelijk ontwikkeld zodat we nu alle processen in één machine kunnen aanwenden," merkt dhr. Cusick op. "We hoefden ze niet meer op de oude hobbing machines te draaien."
Chris Erke, senior programmeur, weegt in op de kwaliteitskwestie. "Het is moeilijk om true position en runout te behouden bij het gaan van de ene machine naar de andere in plaats van het allemaal in één machine te doen waar je het kunt controleren."
Een fijn evenwicht
"Een groot deel van deze verplaatsing voor ons is kwaliteit," zegt dhr. Cusick. "Dat betekent gedaan in één machine." Het team moest een fijn balansact spelen tussen machine capaciteit en mogelijkheden, aantal machines en de geprojecteerde productievereisten. Na het creëren van een soort scorebord, won één oplossing. Dhr. Cusick ging naar de vertrouwde lokale machinehandelaar van het bedrijf, Morris Midwest, en startte een dialoog over de vervanging van de oude vijf-machine cellen. "We creëerden een SOW (Statement of Work) die uitlegde dat we een draaibank wilden die ons bewerkingsproces compleet zou doen," zegt dhr. Cusick. "We hadden een vrij goed idee over wat we dachten dat het zou inhouden om de benodigde cyclus tijd te krijgen bij het toevoegen van de additionele operaties."
Dhr. Cusick en dhr. Erke gaven aan Morris Midwest door dat ze dachten dat een draaibank met twee revolveren en twee spindels, gecombineerd met een staafvoeder en een ontlader, zou werken. "Met de nieuwe technologieën dachten we niet dat het een issue zou zijn om het te produceren zodat het aan de ene kant ingaat en aan de andere kant klaar uitkomt," merkt dhr. Erke op. "We wisten vrij goed hoe we het compleet konden doen, maar Morris Midwest selecteerde de juiste machine, deed alle engineering en hanteerde alle runoffs."
De opkomst van Frankenlathe
In 2017 werd de eerste nieuwe staafvoeder/draaibank/ontlader combinatie cel geleverd aan Plant 4. Vanwege zijn grootte en mogelijkheden werd de nieuwe Okuma LT3000 EX liefkozend gedoopt tot "Frankenlathe." Spoedig daarna werd een tweede cel (een exacte duplicaat van nummer één) naast de eerste geplaatst en snel aangeduid als "Bride of Frankenlathe" door winkelpersoneel.
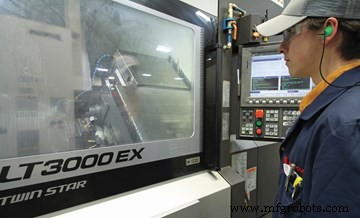
Drie Okuma LT3000 EX draaibanken, met staafvoeders en ontladers, werden toegevoegd om de productie van de assen te hanteren.
De "Frankenlathes" worden aan beide kanten geflankeerd door Edge Technologies' machines die het proces een echte one-and-done technologische voordeel maken. De automatisering die in deze huidige setup wordt toegepast, was het ontbrekende stukje dat nodig was voor het produceren van het onderdeel "one-and-done" met de vereiste kwaliteit. De Okuma LT3000 EX is een open-architectuur type draaibank, een zeer flexibele tweespindel draaicentrum in de 8-inch span klasse. Deze multi-functionele horizontale tweespindel machine integreert draai- en frees/boor functies op alle revolveren.
De eerste twee cellen werden uitgerust met FMB Turbo 5-65 staafvoeders. Dit zijn magazijn-stijl eenheden die staven tot 12 voet lang voeden en olie-gevulde kanalen hebben die een hydrodynamisch lager effect creëren rond draaiende staven voor soepel draaien. De magazijn opslagcapaciteit is 11 inch op de standaard eenheden. Met de onderdellengte en cyclus tijd voor deze assectie, kan de Okuma best wel een beet lineaire voeten buis verwerken tijdens een shift, dus Edge Technologies voegde de Edge BarLift toe, een uitgebreid magazijn laadsysteem dat een additionele 28 inch voorraad voor langere draai zonder dat de operator hoeft handmatig de voeder te laden.
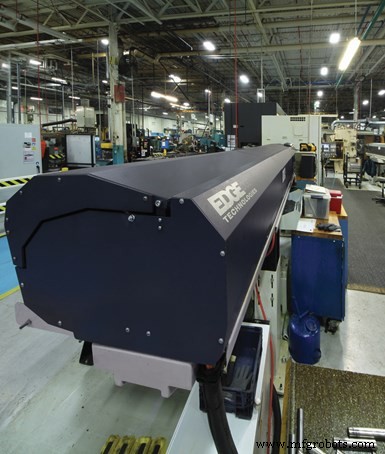
De FMB Turbo 5-65 12-voet magazijn-stijl staafvoeders hebben olie-gevulde kanalen die een hydrodynamisch lager effect creëren rond draaiende staven voor soepel draaien.
"We hebben misschien wel een of twee draaibanken gehad die een ontlader hadden in het verleden, maar dit is bij lange na de grootste stap op het meest mainstream product dat we gedaan hebben (een ontlader) op," zegt dhr. Noworatzky. "We kunnen dit onderdeel niet laten vallen omdat het de splines zou beschadigen. Het voltooide onderdeel heeft oppervlakteafwerkingsvereisten."
Cellen één en twee werden in 2017 geïnstalleerd en waren uitgerust met Edge Technologies' FleXsys LE (Load/Extract) eenheden voor het onderdeel ontladingsproces. Deze eenheid is ontworpen voor automatisering op grotere onderdelen - specifiek lange-as taken. Het is ontworpen om staafmateriaal gesneden op onderdellengte te voeden en in te trekken - zo groot als 2,5 inch in diameter en 37 inch lang - voor productie met eenspindelige CNC draaibanken. De 12-voet buisvoorraad wordt in de Okuma's hoofddraaispel gevoerd met de FMB Turbo 5-65.
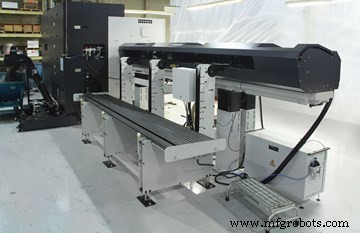
De Edge BarLift uitgebreide magazijn laadsysteem heeft een additionele 28 inch voorraad voor langere draai zonder operator interventie.
Frankenlathe 3: De opkomst van automatisering
De derde cel arriveerde in late 2019 met de nieuwe Rebel 80 Servo Unloader, Edge Technologies' meest recent ontwikkelde automatische onderdeelverwijderingssysteem voor het extraheren van onderdelen in een diameterbereik van 8 tot 80 mm. Dit is een veelzijdigere eenheid dan de vorige versie die op cellen één en twee draait. De oudere eenheden hadden geen controlsysteem dat zou communiceren met de draaibank zoals de FMB staafvoeders doen. Additionele programmering van de FleXsys LE was vereist. Hoewel de eenheden goed liepen zodra ze waren afgesteld, vroeg Mercury Marine Edge Technologies om een geüpdatete ontlader configuratie te leveren die dit tekortkoming zou oplossen. De ontwikkeling van de Rebel 80 Servo Unloader was het antwoord. Edge had gewerkt aan de nieuwe ontlader en maakte het communicatieprobleem een hoofdprioriteit voor de Mercury installatie. Nu, op de derde cel, communiceren de Okuma LT3000 EX, de FMB staafvoeder, en de Edge ontlader allen en functioneren als één machine met Industry 4.0-type optimalisatie.
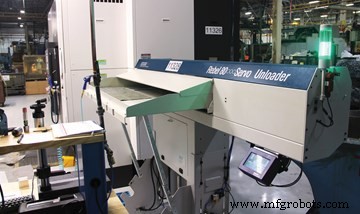
Terwijl de eerste twee draaibanken waren uitgerust met FleXsysLE ontladers, ontworpen voor automatisering op grotere onderdelen, heeft de derde Okuma de Rebel 80 Servo Unloader, ontworpen om onderdelen van 8 tot 80 mm diameter te extraheren en met geoptimaliseerde communicatiemogelijkheden met de staafvoeder en machine tool.
De Rebel 80 Servo Unloader heeft verschillende manieren om onderdelen te verwijderen met diverse methoden van het bevestigen van de extractor aan het onderdeel om het van de subspindel te trekken. Deze apparaten worden end effectors genoemd. De beschikbare end effector mechanismen omvatten staafspannen voor OD grijpen, expansie ID greppers, drie-punt OD greppers, voer vingers, hoekige greppers, electromagneten voor ferromagnetische materialen, en speciale engineered oplossingen voor geprofileerde en oneindig gevormde voorraad.
Om de afwerkingen te beschermen, in het geval van de splines op de stuuras, legt de extractie V-bak de assen zacht neer op het magazijnoppervlak, wat bedekt is met een niet-metaal materiaal. De hellingstafel is verstelbaar, waardoor de ontlader "easy unload" van grote-diameter onderdelen kan doen.
De Rebel 80 Servo Unloader heeft een axiale shift track die toestaat dat de eenheid gemakkelijk van de draaibank afglijdt voor spindel liner veranderingen en onderhoudstoegang tot de achterkant van de draaibank. Het komt uitgerust met een afstandsbediening pendant en een conversationele besturing met een touchscreen en menu-gestuurde programmering. De besturing slaat ook onbeperkte onderdeelprogramma's op.
De derde cel profiteerde ook van een vooruitgang in staafvoeder technologie. De FMB Turbo 5-65 kwam uitgerust als een A model, met het nieuwe auto-ajust guide kanaal systeem. De polyurethaan guide kanalen passen zich automatisch aan de juiste diameter aan, waardoor één guide kanaal staafdiameters van 5 mm tot 65 mm kan draaien. Deze functie geeft Mercury Marine de mogelijkheid om snel te schakelen naar verschillende asdiameters zonder guide kanaal set veranderingen. Dit ontwerp helpt bij snelle setups voor just-in-time productie.
Naast de toename in onderdeelkwaliteit, geven deze cellen het voordeel van het reduceren van arbeidskosten en bieden een beter gebruik van vloerruimte. Ideaal zou dhr. Noworatzky een blanco canvas willen om zijn productievloer te herconfigureren zoals hij wil. Hij legt uit dat de twee dingen die zijn team drijven, het combineren van operaties en het proberen om arbeid te delen.
Vooruit kijkend, voelt dhr. Noworatzky dat het toevoegen van automatisering zoals de staafvoeders en ontladers die met deze draaibanken zijn ingezet, de norm zal zijn. "Ik voorzie geen nieuwe cellen meer die binnenkomen zonder enige vorm van automatisering. Of het nu een FANUC robot is, een gantry systeem, een staafvoeder, of ontladers." Hij voorspelt dat het iets zal zijn om de hoeveelheid arbeid die nodig is om een job te doen te minimaliseren. "Arbeid is een premie," concludeert dhr. Noworatzky.
Vanwege de hogere technische expertise die vereist is om cellen zoals deze te bedienen, biedt Mercury Marine lessen aan aan personeel om hun vaardigheden te upgraden. "Het vereist dat je een hoger niveau operator hebt," zegt dhr. Noworatzky. Om dit te bereiken, stuurt Mercury zijn operators naar een lokale community college waar ze inschrijven voor level 1 en level 2 bewerkingscursussen. Eenmaal voltooid, kunnen ze testen om NIMS certificering te ontvangen.
Mercury Marine | mercurymarine.com
Edge Technologies | 314-692-8388 | edgetechnologies.com
Over de Auteur
Kevin Shults
Kevin Shults is een advertentie- en design professional. Hij heeft 24 jaar ervaring in de machine tool industrie, de laatste 20 jaren wierp hij als director of marketing voor een OEM binnen de precisie bewerkingsindustrie. Contacteer dhr. Shults op shultscomm@yahoo.com.
Industrieel materiaal
- AI-gedreven testautomatisering: QA voor moderne ERP-systemen revolutioneren
- Versnel Zakelijke Automatisering Met Low-code Platforms
- Klantbeleving transformeren met intelligente automatisering
- Verander Uw CNC-frezenmachine In Een Winstgevend Bedrijf
- Smart Draaibank: Geavanceerde Touchscreen Besturing voor Precisie Bewerking
- Millport SmartLathez 1740 CNC Draaibank – Precisie & Vermogen
- CNC Draaibank met Hydrostatische Lineaire Geleiderail voor Ultieme Precisie & Levensduur
- SNK GT-27 Gang Gereedschap Draaibank – Polymere Basis, 1° Indexering, 6.000 toer/min
- Hurco TM8 hellingbed draaibank – Compact ontwerp, precisie besturing & veelzijdige gereedschapping
- Vielzijdige draaibank: Handmatige bediening met CNC-precisie
- Kitako HS4200i: Vier-spindel CNC draaibank met hoge-snelheid automatische lading