



G28 Referentiepunt Terugkeer: Efficiënte CNC Draaibank Reset Procedure
G28 Referentiepunt Terugkeer
De G28 referentiepunt terugkeer G-code wordt gebruikt om het referentiepunt te benaderen via een intermediaire positie.
De intermediaire positie kan absoluut X, Z of relatief U, W worden gespecificeerd.
Wat is referentiepunt, lees: CNC Nul Terugkeer of Referentiepunt Terugkeer
Tijdens G28 referentiepunt terugkeer commando machine,
bereikt eerst intermediair-punt rapid (G00),
dan beweegt het rapid naar referentiepunt positie.
Programmering
G28 X(U) Z(W)
X, Z absolute intermediaire punt positie.
U, W incrementale intermediaire punt positie.
Voorbeelden
Voor de volgende voorbeelden veronderstellen we dat de werkelijke referentiepuntpositie op uw machine X330 en Z529 is.
Voorbeeld 1
G28 U0 W0
De machine zal direct naar het referentiepunt bewegen (aangezien geen intermediair punt gegeven is).
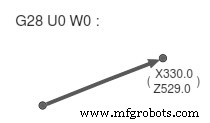
G28 Referentiepunt Terugkeer G28 U0 W0
Voorbeeld 2
G28 X100 Z100
De machine zal eerst naar intermediaire positie X100 Z100 bewegen
en dan zal naar referentiepunt bewegen.
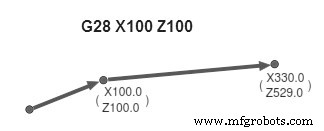
G28 Referentiepunt Terugkeer
CNC machine
- CNC Draaibanken: Geschiedenis, Types en Moderne Toepassingen
- CNC Draaibanken: Een Uitgebreide Gids voor Hun Bedrijving en Voordelen
- CNC Referentiepunt Terugkeer Uitgelegd: Precieze Nulstelling en Positionering Bereiken
- Precisie Rotatie Broeien voor CNC-machines: Snelle, Nauwkeurige Gatproductie
- TF2000 CNC Draaibank – Zware-Duty Precisie & Gebruiksvriendelijke Besturing
- Millport SmartLathez 1740 CNC Draaibank – Precisie & Vermogen
- GT-32 Hogesnelheid CNC Draaibank – Precisie, Rigiditeit, en Snelheid
- V740 Precisie Verticale CNC Draaibank – 40-50 pk, Fanuc 21iT Besturing
- Trak TRL 1540V CNC Draaibank – Precisie & Flexibiliteit voor Bewerking
- TRAK TRL 1630SX: Kleinste werktuigkamer draaibank met handmatige & CNC flexibiliteit
- Vielzijdige C620 CNC draaibank – Meerdere configuraties voor precisiebewerking