



OSAI 10 Series CNC Foutmeldingen Begrijpen: Oorzaken & Snelle Oplossingen
OSAI 10 Series CNC foutmeldingen met beschrijving van foutmeldingen en herstelacties voor CNC-draaiers en programmeurs die werken op CNC-machines met OSAI CNC-besturingen.
OSAI 10 Series CNC Foutmeldingen
Beschrijving van foutmeldingen en herstelacties
NC001 Syntaxisfout
Syntaxisfout gevonden in het deelprogramblok of in het MDI-blok
NC002 Verkeerd aantal assen voor G-code
Deze melding geeft aan dat:
– Minimaal één as moet geprogrammeerd zijn in G04
– Slechts één as mag geprogrammeerd zijn in een vast cyclusblok (van G81 tot G89).
NC003 Ontbrekende parameters voor vaste cyclus
Parameters voor vaste cyclus (zoals K, I, …) ontbreken
NC004 Ontbrekende parameters voor G-code
Parameters voor G-code ontbreken (bijv. G33 … K)
NC005 Ontbrekende J en/of K voor G83 cyclus
K of J parameter ontbreekt in de G83 vaste cyclus
NC006 Ontbrekende I en/of J voor G2/G3 code
I en/of J parameters ontbreken in G2/G3 codes (cirkels)
NC007 Ontbrekende parameters voor tastcyclus
Parameters voor tastcyclus (bijv. E of r) ontbreken
NC008 Formaatfout
Deze fout wordt weergegeven in de volgende gevallen:
– Verkeerde variabele index
– Voedsnelheid (F) = 0 of negatief
– Verkeerd variabele formaat
– Herhaalnummer is ongeldig (aantal herhalingen moet 1 tot 65535 zijn)
– Formaatfout in toewijzing, bijv. toewijzing aan strings met verschillende lengtes
– PLUS variabelen lezen/schrijven fout
– Karakter variabele formaatfout in DIS-code: niet gespecificeerd als CHAR
– Beveiligd gebied niet toegestaan: 0 < beveiligd gebied nummer < 4
- Variabele niet geconfigureerd
- Aantal runs = 1 voor trilitter SPP
NC009 Ongedefinieerd symbool
Deze melding verschijnt in de volgende gevallen:
– Asnaam niet geconfigureerd in AMP
– Variabele bestaat niet
NC010 Overflow
Expressie te lang
NC011 Functie niet toegestaan
Deze melding verschijnt in de volgende gevallen:
– Activering van een M-type "blokberekening" aangevraagd met berekeningsblok al actief of op HOLD
– Voedsnelheid overruling met niet-lineair actief blok aangevraagd
NC012 Verkeerd gebruik van slaafas
Een slaafas die eerder gedeclareerd is in het UDA-blok, wordt direct geprogrammeerd in een deelprogramma of ingevoerd in een MDI-blok.
Deze fout wordt ook weergegeven in de volgende gevallen:
1. Bij poging de slaafas handmatig te bewegen.
2. Bij programmeren UDA, als de slaafas al betrokken is bij TCP-programmering als lineaire of rotatie-as.
3. Bij programmeren UDA, als de slaafas al betrokken is bij virtuele programmering (UPR, UVP, UVC) als echte of virtuele as.
4. Bij programmeren UDA, als de meesteras al betrokken is bij virtuele programmering (UPR, UVP, UVC) als virtuele as.
NC013 Operand niet toegestaan in vaste cyclus
Operand niet toegestaan in G72 G73 G74 vaste cycli
NC014 K-parameter niet toegestaan in G84
K-parameter niet toegestaan tijdens G84 programmeren van een spil zonder transducer
NC015 Verkeerde programmering van G2/G3 code
Zowel het middelpunt als de straal (R) van de cirkel zijn gespecificeerd
Elimineer de straal of de IJ middelpuntcoördinaten
NC016 Ongeldig aantal operand
Ongeldig aantal operand in het AXO-blok
NC017 Ongeldig aantal pseudo-ass
Te veel pseudo-assen geprogrammeerd in het blok (max. 6)
NC018 Ongeldig aantal assen in G33 code
Meer dan 2 assen geprogrammeerd in G33
NC020 G niet toegestaan
G niet toegestaan in de draadcyclus
NC021 Operand niet toegestaan met G-code
Operand incompatibel met type beweging
NC022 Blok en systeemtoestand niet congruent
– UDA in/uitschakelen terwijl andere virtuele modus actief is
– Synchronisatie terwijl blokken in uitvoering zijn opgeschort. Bijv. synchronisatie met snijderdiametercompensatie actief.
– Poging een MDI-blok uit te voeren terwijl een macro actief is
NC024 G en programmattoestand niet congruent
Deze melding treedt op wanneer
– G41-G42 vaste cycli niet geprogrammeerd kunnen worden wanneer snijderdiametercompensatie actief is
– Draadbearbeitung niet geprogrammeerd kan worden wanneer snijderdiametercompensatie (G41 G42) actief is of wanneer een vaste cyclus geprogrammeerd is
– Interpolatievlakken (G17, G18, G19) niet geprogrammeerd kunnen worden wanneer snijderdiametercompensatie (G41 G42) actief is
NC025 G en dynamische modus niet congruent
G-functie niet compatibel met huidige dynamische modus.
Bijv.: functies G72, G73, G74 accepteren niet in continue modus (G27, G28)
Schakelen van G27 naar G28 of vice versa met actieve niet-lineaire rampen (MOV > 1).
NC026 G41/G42 en deelprogrammatoestand niet congruent
Snijderdiametercompensatie (G41/G42) niet compatibel met huidige programmattoestand.
NC027 G heeft spil met transducer nodig
G33 en de draadmacro-cyclus FIL hebben een spil met transducer nodig.
NC028 G niet congruent met voedsnelheidsmodus
G72, G73, G74 moeten uitgevoerd worden wanneer G94 actief is
NC029 Operand en deelprogrammatoestand niet congruent
Operand incompatibel met huidige deelprogrammatoestand
Bijv.: r, b operand zijn niet toegestaan in de ISO-standaardtoestand (G40)
NC030 M en dynamische modus niet congruent
Machinelogica operand incompatibel met actieve dynamische modus
Bijv.:
M aan bewegingseinde niet compatibel met (G27-G28)
T geprogrammeerd met G41/G42 actief
NC031 M/T/S en bewegingstype niet congruent
Machinelogica operand incompatibel met het type beweging
Bijv.:
G33 + eind van beweging M-functie
NC032 Tastcyclus operand geïnhibeerd
Tastcyclus operand niet toegestaan
Bijv.:
Operand I,J,K,R,u,v,w,b,t zijn niet toegestaan in G73
Operand I,J,K,R,u,v,w,b,t,r zijn niet toegestaan in G72
NC033 Derde as voor helix ontbreekt
De derde as voor helixprogrammering ontbreekt
NC034 "Expedite" functie zonder beweging
Een "expedite" M is aanwezig in een blok dat geen beweging programmeert; "expedite" M's moeten altijd gekoppeld zijn aan een beweging
NC035 Voeding of snelheid niet geprogrammeerd
– Voedsnelheid of snelheid niet geprogrammeerd voor uitvoering vaste cyclus
– Bewegingblok in G1/G2/G3 zonder geprogrammeerde voeding
NC036 Z-as niet gevonden voor G87 cyclus
De z-as is niet geprogrammeerd voor de cyclus G87.
NC037 Alleen-lezen variabele
De gespecificeerde variabele is van het alleen-lezen type. Bijv.: TIM.
NC038 Deelprogramma record te lang
Het geprogrammeerde record heeft meer dan 127 tekens. Wordt weergegeven in combinatie met het DEELPROGRAMMA NAAM bericht.
NC039 Toegang tot deelprogramma geweigerd
Het deelprogrammabestand dat met deze foutmelding wordt gespecificeerd, is niet leesbaar omdat het geopend is in schrijfmodus voor een andere gebruiker (bijv. Editor, DOS real-time, enz.).
NC040 P.P. blok niet toegestaan vanaf seriële lijn
Blok niet toegestaan tijdens deelprogramma-uitvoering vanaf seriële lijn.
NC041 Verkeerde seriële lijn configuratie voor EPS
NC042 Nesting van IF groter dan 32
Het maximum aantal geneste IF-commando's is overschreden.
NC043 ELSE niet toegestaan
Een ELSE-commando is geprogrammeerd zonder een voorgaand IF-commando.
NC044 ENDIF niet toegestaan
Een ENDIF-commando is geprogrammeerd zonder een voorgaand overeenkomend IF-commando
NC048 Ongeldig argument voor TAN
Het argument van de TAN-operator is 90 graden (het resultaat zou oneindig zijn)
NC049 Ongeldig argument voor SQR
Het argument van de SQR-operator (vierkantswortel) is een negatief getal
NC050 Te veel geprogrammeerde assen
Meer dan 9 assen zijn geprogrammeerd in het blok
NC051 Delen door nul
Een deling door nul is gedetecteerd in de expressie die een asafmeting berekent (bijv. X10/0)
NC052 String te lang
De max. stringlengte kan 80 tekens zijn.
Deze melding wordt weergegeven wanneer een langere string wordt gebruikt in de volgende gevallen:
– weergave van een string met de DIS-code
– stringvariabele (SC) toewijzing
NC053 Label gedupliceerd
Deze melding wordt weergegeven wanneer het programma geselecteerd of geactiveerd wordt. Het toont aan dat er twee identieke labels in het deelprogramma zijn. Het gedupliceerde label wordt ook weergegeven.
NC054 Ongedefinieerd label
Het label geprogrammeerd in een spronginstructie (GTO) of in een oproep voor een subprogramma (EPP) bestaat niet
NC055 Label te lang
Deze melding wordt weergegeven wanneer het systeem een SPG-blok leest. Het geeft aan dat een label met meer dan 6 tekens is geprogrammeerd. Het ongeldige label wordt ook weergegeven
NC056 Programmatabel overflow
Deze melding wordt weergegeven wanneer het programma geselecteerd of geactiveerd wordt. Het geeft aan dat het aantal CLS voor subprogramma's de maximum in AMP geconfigureerde overschrijdt.
U kunt deze parameter in AMP wijzigen met de procedure beschreven in de PROCESCONFIGURATIE sectie.
NC057 Labeltabel overflow
Deze melding wordt weergegeven wanneer het programma geselecteerd wordt. Het geeft aan dat het aantal geprogrammeerde labels de maximum in AMP geconfigureerde overschrijdt.
U kunt deze parameter in AMP wijzigen met de procedure beschreven in de PROCESCONFIGURATIE sectie.
NC058 Einde van programma
Einde van bestand marker voor:
– blok overslaan
– blok bewerken
– string zoeken
– programma uitvoering
NC059 Begin van programma
Programma start marker voor:
– blok overslaan
– string zoeken
NC060 Nesting van RPT groter dan 5
RPT max. nestingsniveau (5) overschreden
NC061 Nesting van subprogramma groter dan 4
Subprogramma max. nestingsniveau (4) overschreden
NC062 Nesting van EPP groter dan 5
EPP max. nestingsniveau (5) overschreden
NC063 RPT/EPP cyclus open aan einde van bestand
Deze melding wordt weergegeven wanneer:
– Het einde van het bestand is bereikt zonder het (ERP)-blok te vinden dat de geprogrammeerde (RPT)-cyclus sluit
– Het einde van het bestand is bereikt zonder het subprogramma te voltooien dat gedefinieerd is met (EPP)
NC064 ERP zonder RPT
(ERP) is geprogrammeerd zonder eerder (RPT) te programmeren
NC065 Fout tijdens verwerken deelprogrammabestand
Deze melding treedt op tijdens programma lezen/schrijven om aan te geven dat:
– een deelprogramblok is overgeslagen
– fout in programma SPG/REL
– fout in subprogramma openen/sluiten beheer
– het geopende bestand bestaat niet of is beveiligd
NC066 Deelprogramma niet gevonden
Het geselecteerde deelprogramma/subprogramma is niet opgeslagen in de E:\UPP map
NC067 Deelprogramma niet geselecteerd
Deze fout treedt op wanneer:
– CYCLE START wordt gegeven in AUTO maar geen deelprogramma is geselecteerd
– SKIP, MODIFY, ESCAPE commando's worden gegeven maar geen deelprogramma is geselecteerd
– een spronginstructie (GTO) wordt uitgevoerd door het systeem in MDI-modus
NC068 Procesnummer buiten bereik
Het procesnummer geschreven in de driletter-code mag niet hoger zijn dan de in AMP ingestelde of lager dan 1.
NC069 Paramacro modaal al actief
Een paramacro is geprogrammeerd wanneer een modale paramacro al actief is
NC070 Paramacro niet geconfigureerd
De geprogrammeerde paramacro is niet geconfigureerd in AMP
NC078 Softwareoptie niet geïnstalleerd
NC079 Softwareoptie niet beschikbaar. Controleer beveiliging
NC080 As niet gerefereerd
Deze melding treedt op wanneer:
– De geprogrammeerde as niet gerefereerd is
– De as gespecificeerd in de definitie van een beveiligd gebied met DPA niet gerefereerd is
– De offset die voorgeprogrammeerd/herkwalificeerd moet worden, is geassocieerd met een niet-gerefereerde as
NC081 Ongedefinieerd DPP voor tastcyclus
Tastcyclus parameters (aankomstcoördinaat, veiligheidsafstand, snelheid) zijn niet gedefinieerd in het DPP-blok
NC082 Te veel "Expedite" M-codes
Meer dan één expedite M-code is geprogrammeerd in het blok
NC083 Ongedefinieerde M-code
De geprogrammeerde M is niet geconfigureerd in AMP.
Configureer de M in AMP en herstart het systeem
NC084 Cirkel niet congruent
De cirkel is niet geometrisch congruent: de straal of de eindpunten zijn niet correct
NC085 Verkeerde draadparameters (I, K, R)
De geprogrammeerde draadparameters (I, K en R) zijn niet toegestaan.
Bereken de I-parameter met de volgende formule: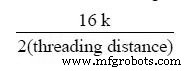
NC086 Helix afstand niet congruent
De helix afstand is niet geometrisch correct
NC087 Assen van vlak hebben dezelfde schaalfactor nodig
Vlakassen in G02/G03 programmering (cirkel) moeten dezelfde schaalfactor hebben.
Wijzig de schaalfactor met een SCF-instructie
NC088 Profiel niet congruent
Het geprogrammeerde ISO-offset profiel is niet correct
NC089 Verkeerde richting op profiel
Offsetwaarde in G41-G42 keert de gereedschapspadrichting om
NC090 Fout uitschakelen snijdercompensatie
Verkeerde uitgang uit snijderdiametercompensatie (G40)
NC091 Te veel blokken om op te lossen
Te veel extra vlakbewegingen geprogrammeerd met snijderdiametercompensatie actief (G41-G42) (max. 2 extra vlakbewegingen).
NC092 Binnenkomst in veiligheidszone
De geprogrammeerde beweging gaat binnen in een van de drie veiligheidsgebieden
NC093 Vaste cyclus op geroteerd vlak
Vaste cyclus geprogrammeerd op geroteerd vlak
Vlakrotatie uitschakelen
NC094 Vaste cyclus data niet congruent
De parameters gespecificeerd in de vaste cyclus (I, J, K, R) zijn niet toegestaan.
Bijv.: vaste cyclus K = 0
Een G84 of een G86 cyclus wordt uitgevoerd met de spil in niet-exclusieve status.
NC095 Ontbrekende parameters voor G87
Er ontbreken parameters in de G87 vaste boorcyclus. Deze cyclus wordt gebruikt in de WOOD macro's.
NC096 Verkeerde tastcyclus programmering
Deze melding verschijnt wanneer:
– tastnaderingsafstand is nul
– gat tasten is geprogrammeerd met nulstraal (bijv. G73r0E5)
NC097 Gat tastcyclus niet voltooid
De gat tastcyclus is niet voltooid
NC098 Tastcyclus niet uitgevoerd
Deze melding treedt op wanneer de tast de te tasten punt niet vindt voordat de veiligheidszone bereikt is
NC099 Tast niet ingetrokken
Wanneer meetcyclus start is de tast al aan het raken van het werkstukoppervlak
NC100 Hardware overtravel
De geprogrammeerde as heeft de hardware overtravel overschreden. Jog het terug binnen de hardware reislimoen
NC101 Positieve software overtravel
De geprogrammeerde beweging zorgt ervoor dat de as de geprogrammeerde of geconfigureerde positieve software reislimoen verlaat
NC102 Positieve hardware overtravel limiet
Deze melding verschijnt als de as in de positieve richting gejogd wordt nadat de positieve hardware overtravel limiet bereikt is.
Selecteer JOG DIR – en druk CYCLE START om de as terug te joggen binnen de positieve overtravel. LET OP: er is geen andere manier om een as terug te brengen naar de HW werklimieten
NC103 Negatieve hardware overtravel limiet
Deze melding verschijnt als de as op de geprogrammeerde of geconfigureerde negatieve hardware overtravel limiet staat en u probeert het verder in de negatieve richting te joggen.
NC104 Positieve software overtravel limiet
Deze melding verschijnt als de as op de geprogrammeerde of geconfigureerde positieve hardware overtravel limiet staat en u probeert het verder in de positieve richting te joggen.
NC105 Negatieve software overtravel limiet
De as staat op de negatieve SW overtravel limiet en we stellen een JOG DIR beweging in
NC106 JOG voorbij software overtravel limiet
De JOG INCR waarde zou de as voorbij de software overtravel limiet brengen
NC107 Assen niet op profiel
Deze melding verschijnt als we proberen CYCLE STOP te verlaten na een reeks jog-bewegingen zonder de assen terug naar het profiel te brengen.
Selecteer JOG RETURN en breng de assen terug naar het profiel
NC108 Home en JOG DIR niet congruent
Deze melding verschijnt wanneer we proberen een as te homing in een JOG DIR tegengesteld aan de geconfigureerde homingrichting. LET OP: als de homingcyclus geconfigureerd is als automatisch, corrigeert het systeem JOG DIR automatisch zonder de fout weer te geven.
Druk op de JOG DOG softkey om de jogrichting uit te lijnen met de geconfigureerde homing asrichting
NC109 Fout bij verlaten HOLD: modus gewijzigd
Deze melding treedt op wanneer we proberen HOLD te verlaten door een bedieningsmodus in te stellen (BLK_BLK, AUTO, MANUEEL) die verschilt van de modus waarin het systeem op HOLD ging.
Selecteer de juiste modus en probeer opnieuw.
NC110 Blok niet toegestaan in HOLD
Deze melding treedt op wanneer:
– we proberen een MDI-bewegingsblok uit te voeren met het systeem op HOLD. Wanneer het systeem op HOLD is, kunnen assen alleen gejogd worden.
– de geprogrammeerde M is geconfigureerd als niet toegestaan op HOLD
NC111 Actieve reset geweigerd
Deze melding treedt op wanneer we probeerden een ACTIEVE RESET uit te voeren in de volgende voorwaarden:
– terwijl een blok uitgevoerd wordt met G27-G28
– tijdens uitvoering van een blok gevolgd door een cirkelblok (G02/G03)
– tijdens uitvoering van het laatste blok voordat een syntactisch ongeschikt blok volgt
Het systeem accepteert alleen nog een ACTIEVE RESET (vooral handig om het cirkelblok over te slaan) of RESET
NC112 Verkeerd gebruik van roll-over as met G90
De geprogrammeerde coördinaat voor de as met rollover in G90 is groter dan de rollover pitch geconfigureerd in AMP
NC113 Verkeerde JOG DIR voor jog return
Als de jogrichting negatief is tijdens automatische of handmatige JOG RETURN, dwingt het systeem positieve jogrichting. Deze melding verschijnt als omkering voorkomen wordt door de machinelogica
NC115 Tastcyclus uitgevoerd vóór einde van naderingsbeweging.
Tastcyclus uitgevoerd tijdens snelle tastnadering
NC116 Verkeerd gebruik van echte as tijdens een virtualisatiemodus
Deze melding treedt op wanneer een echte as geprogrammeerd wordt wanneer virtuele modus actief is
NC117 Gereedschapsrichting actief: beweging niet toegestaan
Deze melding treedt op wanneer alleen de gereedschapsrichting actief is en alle andere bewegingen niet toegestaan zijn.
NC118 Negatieve software overtravel
De geprogrammeerde beweging zorgt ervoor dat de as voorbij de geprogrammeerde of geconfigureerde negatieve software reislimoen beweegt
NC119 Commando niet toegestaan tijdens zoeken in geheugen
Commando niet toegestaan tijdens het zoeken in geheugen
NC120 Te selecteren modus buiten bereik
Deze melding treedt op wanneer de geselecteerde modus buiten bereik is. Toegestane modi zijn in het bereik 1-8:
| 1 MDI | 5 INCREMENTAL JOG |
| 2 AUTO | 6 RETURN ON PROFILE |
| 3 BLOCK by BLOCK | 7 HOMING FILE |
| 4 CONTINUOUS JOG | 8 HPG |
NC121 Aantal assen te selecteren buiten bereik
Het aantal assen geselecteerd voor handmatige bewegingen met bibliotheekaanroep NC NC_SELAXI is buiten bereik. Het toegestane bereik is van 1 tot het aantal geconfigureerde assen voor het proces
1 < toegestaan bereik < n. van geconfigureerde assen +1
NC122 Te veel assen geselecteerd voor handmatige beweging
Een groter aantal asnamen dan geaccepteerd zijn ingevoerd in het deelprogramblok.
Bewerk het deelprogramblok.
NC123 Verkeerde selectiemodus voor cyclus
Deze fout wordt weergegeven wanneer CYCLE START wordt ingedrukt in de volgende voorwaarden:
– een modus anders dan MDI is geselecteerd tijdens uitvoering van een gereedschapswissel asbeweging
– systeem op HOLD, AUTO of BLK/BLK met MBR (multiblock retrace) niet geconfigureerd in AMP
– systeem op HOLD met MBR actief en geselecteerde modus anders dan AUTO of BLK/BLK
– systeem in IDLE en ACTIVE_RESET met geselecteerde modus anders dan AUTO of BLK/BLK
– systeem in IDLE met MBR actief en geselecteerde modus anders dan AUTO of BLK/BLK
– systeem in HRUN met MBR actief en geselecteerde modus anders dan AUTO of BLK/BLK
– ACTIVE RESET commando in HOLD-status met geselecteerde modus anders dan MDI, AUTO of BLK/BLK.
LET OP:
Voor meer informatie over de machinestatus (HOLD, MDI, HRUN, etc.) raadpleeg de GEBRUIKERSHANDLEIDING.
NC124 Verkeerde asnaam
Deze fout wordt weergegeven in de volgende gevallen:
– De naam van de geselecteerde as is niet geconfigureerd in de assentabel geassocieerd met het proces
– De definitie van het interpolatievlak is niet correct omdat de as(sen) niet geconfigureerd zijn in de assentabel.
– Het te definiëren vlak met G17, G18, G19, G16 kan niet gedefinieerd worden omdat een van de gespecificeerde assen niet geconfigureerd is in de assentabel
– De as gespecificeerd in de NC_ACTUALOFS aanroep bestaat niet
– De as gespecificeerd in de SCF, MIR driletter-blokken is niet geconfigureerd
– Een ascoördinaat leesfout is opgetreden omdat de gespecificeerde as niet bestaat
– De as gespecificeerd in de SOL, DPA, UDA, UGS, AXO, UAO driletter-blokken is niet geconfigureerd of gedupliceerd
– de as gespecificeerd in de AX_SHARE Bibliotheekaanroep bestaat niet
– u geeft een as vrij die gedeeld is met de logica via het GTA-commando.
NC125 Datalengte buiten bereik
Het toetsenbordbuffer voor MDI-blokken is overgelopen. Toegestane invoerlengte varieert van 1 tot 127 tekens
NC126 Schrijven variabele mislukt
Waarde van variabele niet geschreven
NC127 Lezen variabele mislukt
Waarde van variabele niet gelezen
NC128 Operationele limiet definitie foutief
– Fout bij definiëren van de software operationele limieten met de driletter-mnemotechniek SOL.
– De geprogrammeerde softwarelimieten moeten gedefinieerd zijn in geconfigureerde software.
– Software operationele limieten zijn niet geconfigureerd in AMP.
NC129 Beveiligd gebied niet gedefinieerd
Deze melding treedt op wanneer u probeert een beveiligd gebied in te schakelen met een PAE dat niet bestaat. Definieer een beveiligd gebied met PAE.
NC130 Offsetlengte niet gedefinieerd voor de as
Deze melding treedt op wanneer u probeert een offset voorgeprogrammeerd of herkwalificeerd te maken die niet geassocieerd is met de gespecificeerde as.
NC131 Gereedschapsoriëntatiecode foutief
De gespecificeerde gereedschapsoriëntatiecode is ongeldig
NC132 Fout uit PLUS-omgeving
Fout in de PLUS-omgeving gegenereerd door PLUS-bibliotheekaanroepen PL_SET92, PL_RESG92, PL_PRESCOR, PL_UAO, PL_UTO, PL_UIO, PL_RQT, PL_RQP, of PL_RQO
Fout tijdens uitvoering van: RQO, UAO, UTO, UIO, RQT, RQP, G92, GTS
NC133 Fout uit servo-omgeving
Fout in de SERVO-omgeving tijdens oorsprong of offset voorgeprogrammeerd
De fout kan ook veroorzaakt worden door het IPB-commando wanneer de In Position Band waarde overgedragen aan een as afgerond wordt, in de interne berekeningen, tot minder dan 1 cijfer. Foutcodes wanneer FLT draait:
-1: Ongeldig of niet-bestaand Id as
-2: Bewegende as
-3: Ongeldig commando
-4: Filter niet geconfigureerd
-5: Filter bronnen opgebruikt
-6: Ongeldig Id filter
-7: Parameter buiten bereik
NC134 Handmatige beweging niet uitgevoerd, geen assen geconfigureerd
Handmatige bewegingen zijn niet toegestaan omdat geen assen geconfigureerd zijn
NC135 As niet geconfigureerd
Het id geprogrammeerd in de GTA of GTS driletter-code is niet geconfigureerd
Een niet-spilas is geprogrammeerd in de GTS driletter-code
NC136 Geprogrammeerd id identificeert een hulpas
Het ID geprogrammeerd in het GTA-blok correspondeert met een hulpas en is niet toegestaan
NC137 As of spil niet beschikbaar
– Het ID van de as geprogrammeerd in het GTA-blok correspondeert met een ander proces
– ID van as geprogrammeerd in AX_SHARE Bibliotheekfunctie is niet beschikbaar.
– Spilas aanvragen met GTS kunnen niet geaccepteerd worden.
NC138 As id gedupliceerd
Het as ID is gedupliceerd in het GTA-blok
NC139 Geprogrammeerd ID identificeert een spil
Het ID geprogrammeerd in het GTA-blok correspondeert met een spilas en is niet toegestaan
NC140 Spilsnelheid instellen mislukt
De machinelogica (taak $SPROG) accepteert de variatie van spilsnelheid niet.
NC141 Nieuw gereedschap verzoek mislukt
De machinelogica (taak $nTPROG) accepteert de T-code programmering niet.
NC142 M uitgevoerd mislukt
De machinelogica (taak $mDECOD) accepteert de M-code programmering niet
NC143 Pseudo-ass programmering mislukt
De machinelogica (taak $nPSEUDO) accepteert de pseudo-ass programmering niet.
NC144 Asbeweging geïnhibeerd
Asbeweging geweigerd door de machinelogica (taak $nCONMOV).
NC145 Einde van beweging mislukt
De machinelogica antwoordt met fout op het einde van bewegingssignaal (taak $nENDMOV).
NC146 Te veel blokken zonder beweging in continue modus
Te veel blokken zonder beweging zijn geprogrammeerd in continue modus (G27, G28)
NC149 Programma al geselecteerd
Deze fout treedt op in MDI-modus wanneer u probeert dezelfde paramacro meerdere keren te activeren.
NC150 As gerefereerd
Deze melding geeft aan dat de as gerefereerd is.
NC151 As op profiel
Deze melding geeft aan dat RETURN TO PROFILE met succes beëindigd is en de as teruggekeerd is naar het profiel.
NC152 Einde van automatische terugkeer naar profiel
Deze melding geeft aan dat automatische RETURN TO PROFILE met succes beëindigd is en alle assen teruggekeerd zijn naar het profiel.
NC153 Einde van blok terugkeer
Deze melding treedt op bij achterwaartse multiblock terugkeer. Om meer blokken terug te keren, wijzig het geconfigureerde maximum.
NC156 Einde van zoeken in geheugen
Einde zoeken in geheugen
NC160 Commando en systeemtoestand niet congruent
Deze melding geeft aan dat het commando niet toegestaan is in de huidige systeemstatus
NC161 Interne fout: klasse bestaat niet
NC162 Interne fout: NC bericht fout
Schakel de besturing uit en weer in. Als het bericht blijft, neem contact op met de technische dienst.
NC190 Onvoldoende lengte voor tappend cyclus
Deze fout treedt op wanneer de afgelegde afstand in de versnellings- en vertragingsfasen van de vaste tappend cyclus zonder transducer langer is dan de totale afstand, en geen ruimte overblijft voor bewerking.
NC191 Onvoldoende lengte voor tappend cyclus met transducer
Deze fout treedt op wanneer de afgelegde afstand in de versnellings- en vertragingsfasen van de vaste tappend cyclus met transducer op de spil langer is dan de totale afstand, en geen ruimte overblijft voor bewerking.
NC192 Onvoldoende lengte voor draadcyclus
Deze fout treedt op wanneer de afgelegde afstand in de versnellings- en vertragingsfasen van de vaste draadcyclus langer is dan de totale afstand, en geen ruimte overblijft voor bewerking.
NC199 Spil niet geactiveerd
NC200 Bestandsfout
Fout bij lezen of schrijven van een bestand.
NC201 Instelbestand laadfout
De assenconfiguratie in het geopende bestand verschilt van de configuratie op dual port.
NC0202 Bestand/Dual port config. mismatch
De assenconfiguratie in het geopende bestand verschilt van de configuratie op dual port.
NC203 Waarschuwing: tabel alleen-lezen vergrendeld
PLUS weigert toegang tot de tabel op dual port.
NC204 Ongeldige bestandsgrootte
De tabel op bestand is van verkeerde grootte.
NC205 Leeg magazijn
Het geselecteerde magazijn heeft geen gedefinieerde gaten.
NC206 Gat is nog bezig
Het gat gedefinieerd voor een gereedschap is al gereserveerd voor een ander gereedschap.
NC207 Ongeldig vorig gat
Een gereedschap dat meer dan één gat inneemt, interfereert met het gat bezet door een ander gereedschap (vorig gat).
NC208 Ongeldig volgend gat
Een gereedschap dat meer dan één gat inneemt, interfereert met het gat bezet door
NC209 Ongeldig random
Een ongeldige random klasse is in het geheugen getraceerd.
NC210 Gereedschapstabel is vol
Dual port vol tijdens laden van een gereedschapstabel gerelateerd aan een bepaald magazijn.
NC211 Ongeldig dubbel formaat voor editor
Een variabele formaat niet toegankelijk voor editor is getraceerd.
NC212 Ongeldig magazijnnummer in bestand
Fout bij lezen of schrijven
NC213 Gat niet geïnitialiseerd
NC214 Gat niet compatibel
NC215 Ongeldige tabelnaam
De naam van de te laden tabel is ongeldig. Zorg ervoor dat de extensie van de tabelnaam een van de volgende is:
.TOL .USR .MAG .OFS .ORG .SPN
NC220 Proces niet gedefinieerd
Het proces is niet gedefinieerd of geconfigureerd.
Definieer het standaardproces met het PRO-commando of selecteer een bestaand proces voor synchronisatiecommando's.
NC221 Verkeerd proces type
Een communicatiekanaal ongeschikt voor de commando-set is gebruikt.
Voorbeeld: kanaaltype 2 (PLUS) voor EXE-commando uitvoering.
NC222 Verkeerd procesnummer
Het procesnummer gespecificeerd voor synchronisatiecommando's identificeert het huidige proces
NC223 Proceswachtrij is vol
De proceswachtrij (lokaal of remote) waar een bericht naar verstuurd is, is vol.
NC224 Data verzenden te lang
Data die met SND verzonden moet worden, is langer dan 174 tekens
NC225 Data laden mislukt
Het type of aantal data dat met SND verzonden wordt, is niet toegestaan
NC226 Bericht bestaat al in wachtrij
Een SND-commando naar een proces is gegeven voordat het proces het vorige bericht wist.
NC227 EXE of ECM mislukt
Deze melding treedt op wanneer:
– De status van het proces waarnaar het EXE of ECM commando verstuurd wordt, geen automatische deelprogramma-uitvoeringscommando's (RUN, HRUN, RUNH, HOLD) of een MDI-instructie toestaat.
– Er is een syntaxisfout in het programma waarnaar het EXE-commando gericht is
NC290 Programma-activatie geweigerd
De machinelogica heeft de activatie van een deelprogramma geweigerd.
NC291 Programma-deactivatie geweigerd
De machinelogica heeft de vrijgave van een actief programma geweigerd.
NC292 Asverwervingsverzoek geweigerd
De machinelogica heeft de verwerving van sommige assen geweigerd tijdens uitvoering van de GTA driletter-code.
NC293 Asvrijgaveverzoek geweigerd
De machinelogica heeft de vrijgave van sommige assen geweigerd tijdens uitvoering van de GTA driletter-code.
NC294 Spilverwerving of delen verzoek geweigerd
De machinelogica heeft de verwerving of het delen van een spil geweigerd via de GTS driletter-code.
NC295 Spilvrijgaveverzoek geweigerd
De machinelogica heeft de vrijgave van een spil geweigerd via de GTS driletter-code.
NC296 Spildeling wijzigingsverzoek geweigerd
De machinelogica heeft de wijziging van de spildelingstatus geweigerd via de GTS driletter-code.
NC297 Vaste cyclus niet mogelijk met gedeelde spil
Een G84 of een G86 cyclus is geprogrammeerd met de spil ingesteld op niet-exclusieve modus.
NC320 UPR programmering niet toegestaan
UPR kan niet geprogrammeerd worden wanneer een andere virtuele modus actief is.
Deze fout wordt ook weergegeven wanneer:
– Een van de fysieke assen blijkt SLAVE te zijn in UDA/SDA programmering.
– Een type 5 of kleine letter UPR is geprogrammeerd en geen vorige UPR is actief.
– De !R73 MODE gebruikersvariabele is ingesteld op 1 en de oorsprongen op de rotatieassen zijn geprogrammeerd in een UPR, of een type 5 UPR is geprogrammeerd.
– De oorsprongen op de rotatieassen zijn geprogrammeerd in een type Ø, 1 of 10 UPR.
NC321 Verkeerde incrementele UPR programmering
Incrementele UPR kan alleen geprogrammeerd worden als UPR actief is.
NC322 UPV programmering niet toegestaan
UPR kan niet geprogrammeerd worden wanneer een andere virtuele modus actief is.
Deze fout wordt ook weergegeven als een van de echte assen een slaaf is in UDA/SDA programmering.
NC323 Verkeerd as type op UPV programmering
Het geprogrammeerde type echte as is niet compatibel met de virtuele modus.
NC324 Verkeerde geprogrammeerde straalwaarde
De straal geprogrammeerd in het UVP-blok is niet compatibel met de lineaire aspositie.
NC325 UVC programmering niet toegestaan
UVC kan niet geprogrammeerd worden wanneer een andere virtuele modus actief is. Deze fout wordt ook weergegeven als de echte as een slaaf is in UDA/SDA programmering.
NC326 Geprogrammeerde TCP-code waarde buiten bereik
De code die TCP inschakelt is ongeldig.
NC327 TCP programmering niet toegestaan
(TCP,5) kan niet geprogrammeerd worden wanneer een andere virtuele modus actief is.
Deze fout wordt ook weergegeven als een van de lineaire of rotatieassen van de TCP een slaaf is in UDA/SDA programmering.
NC328 TCP programmering niet congruent
Het verzoek om TCP in te schakelen is niet compatibel met de huidige TCP-modus.
NC329 Fout bij tangentiële TCP-activatie
Fout tijdens (TCP,4) inschakelen. Controleer of de gespecificeerde assen ID's geconfigureerd zijn in de gebruikerstabel.
NC330 Fout bij verkrijgen of vrijgeven assen
GTA kan niet ingeschakeld worden wanneer offsets, vaste cycli of een virtuele modus actief zijn.
NC331 As interpolator klok niet congruent
Een of meer assen die het object vormen van een GTA of GTS commando, zijn gekenmerkt met een interpolatorklok verschillend van die van het huidige proces.
NC332 Nulwaarde van ijk module
ijk fout programmeren met actieve TCP: de module met dergelijke waarden is gelijk aan nul.
NC333 Verkeerde programmering van ijk, mno
ijk en/of mno verkeerd geprogrammeerd.
NC334 Aantal contourblokken overflow
Het max. aantal blokken gedefinieerd in AMP voor automatische contouring of voor ruwbewerkingscycli is lager dan vereist.
NC340 Cirkels/lijnen niet gedefinieerd
De cirkel/lijn geprogrammeerd in het GTL-profiel is niet gedefinieerd.
NC341 Verkeerde definitie van cirkels/lijnen
Er is een fout in de definitie van een GTL cirkel/lijn.
NC342 Cirkels/lijnen snijden niet
Het snijpunt gevraagd door het GTL-profiel betreft twee cirkels/lijnen die niet snijden.
NC343 Samenvallende cirkels
Het snijpunt gevraagd door het GTL-profiel moet gegenereerd worden door twee cirkels die niet snijden.
NC344 Samenvallende cirkels/lijnen/punten
De cirkels/lijnen/punten geprogrammeerd in het GTL-profiel zijn samengevallen.
NC345 Punten binnen cirkel
Profiel fout: het geprogrammeerde punt ligt binnen een cirkel.
NC346 Parallell lijnen
Punt/cirkel programmeringsfout: de profellijnen zijn parallel.
NC347 Uitgelijnde punten
Profiel fout: de punten geprogrammeerd in de cirkeldefinitie liggen op dezelfde lijn.
NC360 Te veel bewegingsblokken
Het maximum aantal bewegingsblokken toegestaan binnen een profiel herhaald door een macro ruwvorming (SPA, SPF) is bereikt. Controleer deze limietwaarde ingesteld in AMP.
NC361 Profielfout
Het profiel herhaald door de macro ruwvorming (SPA, SPF) kan niet ruwgevormd worden. In het algemeen kunnen alleen monotone profielen ruwgevormd worden voor de ruwvormingsas (wat altijd X of Z is, afnemend of toenemend).
NC362 Ongedefinieerd werkgebied
Uit- en inschakelen van de besturing, als fout aanhoudt, contacteer de assistentie.
NC363 As niet congruent met interpolatievlak
In de ruwvorming macro's (SPA, SPF) moet de ruwvormingsas behoren tot het interpolatievlak, evenals de assen waarvoor de spaan gedefinieerd is. Ook in de draadmacro moeten de draadas en de terugkeeras behoren tot het interpolatievlak
NC364 Verkeerde nadering tot profiel
Naderingspunt niet toegestaan voor de ruwvorming macro (SPA, SPF). Het naderingspunt moet altijd extern zijn ten opzichte van het ruwvormingsveld in X, voor ruwvormingen parallel aan de X-as, en extern ten opzichte van het ruwvormingsveld in Z, voor ruwvormingen parallel aan de Z-as
NC365 Interpolatietype niet toegestaan
In het profiel herhaald door de ruwvorming macro (SPA, SPF) zijn alleen lineaire of cirkelvormige bewegingsblokken toegestaan.
NC366 Uitgelijnde punten tijdens ruwvorming
Tijdens de fase van profielruwvorming is een gebied bereikt dat niet ruwgevormd kan worden. Controleer de consistentie van profiel en macropartameters.
NC367 Profiel niet consistent met nadering
Het naderingspunt en de profielontwikkelingsrichting staan niet toe om de ruwvorming voort te zetten.
NC370 R of B parameters niet toegestaan
In de nut snijmacro is geen verbinding of initiële of eindfase toegestaan in het geval het externe niveau niet geprogrammeerd is.
NC371 Gereedschapsbreedte groter dan nutbreedte
Fout in de nut snijmacro doordat de gereedschapsbreedte superieur is aan de nutbreedte.
NC372 Gereedschapsbreedte nul of niet consistent met R of B parameters
Fout in de nut snijmacro doordat de gereedschapsbreedte nul is of inferieur aan de som van verbindingen en geprogrammeerde fasen.
NC373 Verkeerde beginpositie voor TGL
De naderingspositie voor de nut snijmacro is niet consistent met de parameters gedeclareerd in het blok.
NC375 Ontbrekende parameters "a" en/of "b"
Als de geprogrammeerde draad een niet-standaard is, moeten in het blok ook de parameters "a" en "b" aanwezig zijn.
NC376 Verkeerde stap voor draad
In het geval van niet-standaard draad is het noodzakelijk dat de geprogrammeerde stap de volgende formule respecteert. Het moet zijn: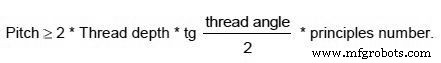
NC377 Draadhoek groter dan 180°
Fout in de draadmacro door de draadhoek 180°
NC378 Nul draadlengte
Fout in de draadmacro als de draadlengte langs de spilas nul is.
NC379 Verkeerde kegelhoek
In het geval van kegeldraad is de maximum toegestane kegel gelijk aan de helft van de draadhoek.
NC380 Vlakrotatie niet toegestaan met draad
Het is niet toegestaan een draadcyclus uit te voeren als er actieve rotatie is voor het interpolatievlak.
NC381 Cirkelvormige uitgang niet toegestaan zonder "r" parameter
Fout in de draadmacro door programmeren van een uitgang met fase zonder straalwaarde.
NC401 HSM Deelprogramma niet gevonden of open deelprogramma fout
Mogelijke deelprogramma delingsfout tussen de uitvoerbare modules van de besturing.
Herlaad het programma of neem contact op met de klantengineering dienst.
NC402 Fout lezen HSM deelprogramma
Deelprogramma in uitvoering corrupt
Schakel de besturing uit en weer in of bel de klantengineering dienst
NC403 HSM configuratiebestand niet gevonden of open configuratiebestand fout
Instelbestand niet aanwezig.
Controleer de aanwezigheid van het bestand en de HSM driletter-code die de naam definieert
NC404 Syntaxisfout in HSM configuratie op regel
De gespecificeerde regel bevat een syntaxisfout.
Controleer de syntax van de instel driletter-code in de handleiding.
NC405 Startpositie gevraagd voor alle HSM gedefinieerde assen
Het eerste geprogrammeerde punt na de G61 moet alle assen bevatten geassocieerd met de HSM-instelling.
Programeer alle ontbrekende assen, bevestig eventuele posities die niet veranderen.
NC406 Verplichte HSM param gevraagd in configuratie op regel
De instel driletter-code ingesteld op de gespecificeerde regel vereist andere parameters
Controleer de syntax van de instel driletter-code in de handleiding.
NC407 Verplichte HSM param fout
De instel driletter-code ingesteld op de gespecificeerde regel bevat geen verplichte parameter
Controleer de syntax van de instel driletter-code in de handleiding.
NC408 HSM param op verkeerde regelpositie
Gereseerveerd voor toekomstige ontwikkelingen.
Bel de klantengineering dienst.
NC409 HSM param niet toegestaan in deelprogramma
Gereseerveerd voor toekomstige ontwikkelingen.
Bel de klantengineering dienst.
NC410 Twee punten vereist om een segment te definiëren
Er moeten minimaal twee punten zijn tussen de G61 en G60 codes.
Bewerk het deelprogramma en gebruik geen G61/G60.
NC411 HSM gedefinieerde assen niet gevonden onder de procesas param op regel
Er moeten minimaal twee punten zijn tussen de G61 en G60 codes.
Bewerk het deelprogramma en gebruik geen G61/G60.
NC412 Algemene HSM params moeten ingesteld zijn vóór as params op regel
De instel driletter-code ingesteld op de gespecificeerde regel verwijst naar een as-identificator niet geassocieerd met het proces waarop het deelprogramma uitgevoerd wordt.
Controleer de instel driletter-code in de handleiding of de identificatoren van de assen geassocieerd met het proces.
NC413 As params moeten ingesteld zijn na algemene HSM params op regel
In het instelbestand moeten de algemene driletter-codes eerst gedefinieerd worden en daarna de as-instelcodes.
Controleer de instelvolgorde in de handleiding.
NC414 HSM heeft meer configuratieparams nodig
In het instelbestand moeten de algemene driletter-codes eerst gedefinieerd worden en daarna de as-instelcodes.
Controleer de instelprocedure in de handleiding.
NC415 HSM heeft meer as params nodig
Assen met ontbrekende instel driletter-codes zijn gespecificeerd in het instelbestand.
Controleer de instelprocedure in de handleiding.
NC416 HSM heeft meer gereedschap params nodig
De gereedschap instel driletter-codes zijn niet gespecificeerd in het instelbestand.
Controleer de instelprocedure in de handleiding.
NC417 HSM heeft meer cinematica params nodig
De instel driletter-codes van de assen die verwijzen naar het gereedschap en de assen die verwijzen naar de spanning van het werkstuk zijn niet gespecificeerd in het instelbestand.
Controleer de instelprocedure in de handleiding voor de CIN,t en CIN,w driletter-codes.
NC418 As niet gedefinieerd in HSM params op regel
Een as niet eerder gedefinieerd met de AXI driletter-code is geconfigureerd in het instelbestand op de gespecificeerde regel.
Controleer de instelprocedure in de handleiding.
NC419 As al gedefinieerd in HSM params op regel
Een eerder gedefinieerde as is gedefinieerd in het instelbestand op de gespecificeerde regel.
Controleer de instelprocedure in de handleiding.
NC420 Te veel toevoegingsassen (max 3) in HSM params
Maximaal 3 additionele assen mogen gedefinieerd worden in het instelbestand (assen niet behorend tot het Cartesische systeem of rotatie)
Controleer de instelprocedure in de handleiding.
NC421 Te veel assen (max 6) in HSM params
Maximaal 6 assen mogen gedefinieerd worden in het instelbestand.
Controleer de instelprocedure in de handleiding.
NC422 As type fout in HSM params op regel
Een onjuist as type of eeen eerder geassocieerd met andere assen is gedefinieerd in het instelbestand.
Controleer de instelprocedure voor de AXI driletter-code in de handleiding.
NC423 Operationele limiet bereikt in HSM deelprogramma voor as
De software operationele limieten zijn bereikt voor de gespecificeerde as.
Controleer het deelprogramma.
NC424 Virtualisatie of TCP niet toegestaan met HSM
Wanneer de G61 geactiveerd is, mogen noch virtualisaties noch de TCP actief zijn.
Controleer het deelprogramma.
NC425 Fout lezen HSM configuratiebestand
Instelbestand corrupt.
Herlaad het instelbestand of bel de klantengineering dienst.
NC426 HSM niet ingeschakeld in AMP
De HSM-functie is niet ingeschakeld in AMP.
Schakel het in.
NC427 HSM optie niet toegestaan door HW sleutel
De HSM-optie is niet ingeschakeld. Om de functie te gebruiken op een machine met meer dan 3 assen, moet de optie ingeschakeld worden met de Product Key
Bel de klantengineering dienst.
NC428 HSM optie niet geladen
De HSM-optie is ingeschakeld met de Product Key maar nog niet geladen op de NC.
Laad de optie.
NC429 Ongeldige param waarde in HSM
Een parameter met een onjuiste waarde (moet positief zijn) is gedefinieerd in het instelbestand op de gespecificeerde regel.
Controleer de instelprocedure in de handleiding
NC430 Ongeldige voedingswaarde in HSM
De voedsnelheidswaarde ontbreekt of is kleiner dan 0.
Stel een geldige voedsnelheidswaarde in.
NC431 Syntaxisfout in HSM
Syntaxisfout in het deelprogramma tijdens een HSM-bewerkingsproces.
Corrigeer het programma en raadpleeg de programmeerhandleiding om te ontdekken welke blokken toegestaan zijn tussen G61 en G60.
NC432 Ongeldig gebruik van tangentiële assen
Slechts één tangentiële as mag aanwezig zijn of de tangentiële as wordt onjuist gebruikt.
Controleer de instelprocedure in de handleiding.
NC433 Ongeldige parameter instelmodus
Programmering van punten type en relatieve parameter instelling fout in driletter PNT-code van hoge snelheid instelbestand.
NC434 Polynomiale programmering toestaat niet gevraagde parameter instelling
Configuratie van driletter PNT-code in hoge snelheid instelbestand voor gehele polynomiale programmering is fout.
NC435 Knopen moeten in toenemende modus geprogrammeerd worden
Knopen van B-splines geprogrammeerd als invoer moeten gesorteerd zijn in toenemende volgorde.
NC436 Knoop programmering vereist
Aantal geprogrammeerde knopen is onvoldoende: voor B-spline invoer moet het aantal knopen gelijk zijn aan het aantal controlepunten, plus de graad van B-spline + 1.
NC437 Eindpunt van vorige B-spline moet bevestigd worden
Geprogrammeerde B-splines moeten continu zijn, d.w.z., laatste punt in een B-spline moet hetzelfde zijn als eerste punt in de volgende.
NC438 Controlepunten voor correcte definitie van B-spline ontbreken
Minimum aantal controlepunten, voor B-spline invoer, moet zijn: (graad van B-spline + 1) *2.
NC439 Geprogrammeerde polynomen hebben geen continuïteit
Geprogrammeerde polynomen moeten continu zijn, d.w.z., laatste punt in een polynoom moet hetzelfde zijn als eerste punt in de volgende.
NC440 ROT type IJK vector ongeldig wanneer tangentiële assen berekening gevraagd
Wanneer men werkt met een tangentiële as, mag de ijk vector niet ROT type zijn in driletter VER-code van hoge snelheid instelbestand.
NC441 ROT type IJK vector ongeldig wanneer (TOD) parameters gebruikt worden
In driletter VER-code van hoge snelheid instelbestand, kan ijk vector niet ingesteld worden als ROT wanneer, bijv., aandrijfketen minder dan twee rotatieassen bevat.
NC442 PRG type IJK vector ongeldig wanneer type AXI/CLP punten geprogrammeerd
Bij programmeren type (PNT, AXI/CLP… of (PNT, AXI/CCP…) punten, kunnen ijk vectoren niet gebruikt worden. Gebruik een van de volgende: (VER, REL/ROT, …..
NC443 REL type MNO vector ongeldig wanneer type AXI/CCP punten geprogrammeerd
Bij programmeren type (PNT, AXI/CXP… of (PNT, CLP, CCP…) punten, kunnen mno vectoren niet gebruikt worden. Gebruik: (VER…, PRG, …..
NC444 As gedeeld met PLUS-omgeving
De as die u probeert te bewegen, of waarop u een virtualisatie wilt uitvoeren, is eerder verworven door de logica via de AX_SHARE-functie.
NC445 Machine meeteenheid niet congruent in HSM
Deze fout treedt op tijdens uitvoering van een deelprogramma geoptimaliseerd met Path Optimizer wanneer de meeteenheid gespecificeerd in het instelbestand niet congruent is met de meeteenheid van de machine.
NC446 mno/uvw programmering fout in HSM-bestand
Deze fout treedt op wanneer zowel de mno/uvw vectoren gedefinieerd, geprogrammeerd of berekend zijn in de VER driletter-code van het hoge snelheid instelbestand.
NC447 uvw programmering niet compatibel met torisch gereedschap
De uvw compensatiefactoren worden niet ondersteund met torische gereedschappen.
NC448 Ongeldig hoekpunt voor de bepaling van uvw
Deze fout wordt gegenereerd wanneer u probeert de uvw compensatiefactoren te bepalen voor een punt waar een overuitrekking is opgetreden.
Dat wil zeggen, kanteling van 180° ten opzichte van het contactpunt op het gereedschap.
NC456 ijk versor is nul
De ijk module versor geprogrammeerd is nul
NC457 mno versor is nul
NC458 pqd versor is nul
Referenties
- 10 Series CNC Programmeerhandleiding pdf Editie: September 2011 door PRIMA ELECTRO S.p.A
CNC machine
- CNC-bewerking: 3-as, 4-as en 5-assystemen vergelijken voor optimale precisie
- 5-as CNC-bewerking uitgelegd: Precisie en efficiëntie voor complexe onderdelen
- CNC Draaibankassen Begrijpen: Een Snel Overzicht
- 3-as vs 4-as CNC-frezen: Welke is juist voor uw productiebehoeften?
- CNC-machineassen Begrijpen: Het Juiste Systeem Kiezen Voor Uw Productiebehoeften
- De juiste CNC-router kiezen: 3-as, 4-as en 5-as uitgelegd
- De juiste CNC-freesmachine kiezen: 3-as vs 4-as machines
- Hurco's 3D Solid Model Import: moeiteloos 3-as & 5-as conversationeel CNC-programmeren
- Ontdek de voordelen van 5-as CNC-bewerking
- Waarom 3-as CNC-bewerking een topkeuze blijft voor precisie en kosteneffectiviteit
- Hoe de Sinumerik MSG-opdracht te gebruiken om te communiceren met CNC-operators