



Uitgebreide NUM CNC Besturing Foutcode Lijst – 1020/1040/1060 Modellen
Complete foutcodelijst voor NUM CNC-besturingen NUM 1000/1020/1040/1050/1060 T en G.
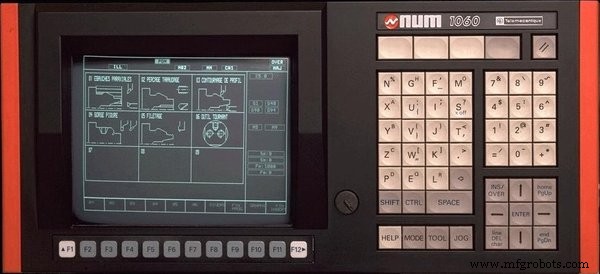
NUM 1060 CNC-besturing
NUM CNC-besturing Fouten
Diverse Fouten en Machinefouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 1 | Onbekend teken / As niet herkend door het systeem Te veel cijfers na een functie Aanwezigheid van een teken na een functie die geen tekens toestaat Afgekapt blok gesignaleerd door ? via CLOSE in drupvoedingsmodus |
| 2 | Onbekende G-functie of een verplicht argument ontbreekt na de G |
| 3 | Attribuut van een G-code verkeerd gepositioneerd |
| 4 | Optie niet ingeschakeld of optieparameterconflict: Gestructureerde programmering, RTCP, gesynchroniseerde assen, etc. |
| 5 | Geometrische optie programmering niet ingeschakeld |
| 6 | Polynomiale interpolatie optie ontbreekt, coefficiëntentabel vol |
| 7 | Fout in programmeren bewegingen parallel aan schuine assen (slijpmachine): – Programmering niet in vlak G20 – Interpolatie niet in G00 of G01 – X niet geprogrammeerd na G05 – X en Z niet geprogrammeerd na G07 |
| 8 | Gereedschapscorrectienummer te hoog |
| 9 | Een reeks te veel niet-werkende blokken – Oneindige lus |
| 10 | In PLC terminaltoegang: Busuitwisselfout |
| 11 | In PLC terminaltoegang: Businitialisatiefout of uitwisseling geïnhibeerd |
| 12 | In PLC terminaltoegang: Rackparameterfout |
| 13 | In PLC terminaltoegang: Geen dergelijke kaart |
| 14 | Schuin vlak optie ontbreekt PLC grens toegang: kanaal ontbreekt |
| 15 | Ongeldige lijnconfiguratie |
| 16 | Fout in RTCP-activatie |
| 17 | Einde van blok in een commentaar – sluithaakje ontbreekt |
| 18 | Servofout: P50 te klein |
| 20 | Geen M02 aan het einde van het programma Blokken niet uitvoerbaar gemaakt in een cyclus aangeroepen door een G-functie |
| 21 | Leeg definitie incoherent in 3D-modus |
| 24 | Fout in schuin vlak declaratie – Functie gereactiveerd wanneer al actief – Functieargumentdeclaratie onvolledig – Draaipuntas bestaat niet of is niet servogestuurd – Incoherente waarde in een van de matrichtermen |
| 25 | Subroutine of sequentienummer bestaat niet |
| 26 | Te veel subroutine nestingsniveaus |
| 27 | Straalkorrektie: In G52 machine-oorsprong programmeren / Met kegeldraden |
| 28 | Syntaxisfout in CCSPD of indextabel straaldefinities G96 moet gevolgd worden door S / G97 moet gevolgd worden door S / initiële straal kan niet bepaald worden X of U niet geprogrammeerd in dit blok of een vorig blok |
| 29 | Geen bereik geprogrammeerd voor CCSPD / Geen bereik compatibel met S in G97: Geen bereik zoekoptie: S niet opgenomen tussen min. en max. waarden van het geprogrammeerde bereik Met bereik zoekoptie: S behoort tot geen bereik |
| 30 | Lijnfout gedetecteerd |
| 31 | PPR of PPL modus onmogelijk met geselecteerd lijnprotocol |
| 32 | Homingfout / As al op limietschakelaar |
| 33 | Alle schuiven wachten op synchronisatie |
| 34 | Minimale straal bereikt in G21 interpolatie |
| 35 | Sequentienummer niet gevonden in ZOEKEN |
| 36 | Deelprogrammageheugen vol |
| 37 | Max. voedsnelheid overschreden voor draadsnijden (COMAND) |
| 38 | Spindel al bestuurd door een andere asgroep |
| 39 | As synchronisatiefout (met as synchronisatie optie) |
| 40-49 | Excessieve volgfout op as 0 tot 9 |
| 50-59 | Excessieve volgfout op as 10 tot 19 |
| 60-69 | Excessieve volgfout op as 20 tot 29 |
| 70 en 71 | Excessieve volgfout op as 30 en 31 |
| 72 | Incrementele programmering na een onvolledig blok (PGP) |
| 75 | Schakeling van staat G20 naar G21 of G22: laatste blok in G20 onvolledig omdat het in PGP of straalkorrektie of met X ≤ 0 geprogrammeerd is eerste blok in G21 zonder X en Y of G22 zonder Y en Z Schakeling van staat G21 of G22 naar G20: laatste blok in G21 of G22 onvolledig of eerste blok in G20 in modus G41 of G42: In G21 of G22, initiële straal negatief of nul |
| 76 | In G21, programmeren van een vaste draai- en freescyclus |
| 77 | Gereedschaptype incompatibel met de bewerkingsfase (frezen of draaien) |
| 78 | Syntaxisfout in programmeren schuifsynchronisatie G78 P: Maximaal 4 cijfers, moet minder zijn dan het aantal schuiven G78 Q: Maximaal 4 cijfers Geen M00, M01 of M02 met G78 P.. |
Parametrische Programmeringsfouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 91 | Parameternummer niet herkend |
| 92 | Negatieve parameter toegewezen aan een functie die geen teken aanvaardt Parameterwaarde hoger dan de maximumwaarde van de functie waaraan het toegewezen is |
| 93 | Fout in parameterdeclaratie of testexpressie: L-functie niet gevolgd door symbolen =, <, >, &, ! Associatie met een verboden functie door een koppelingskarakter -, +, *, /. |
| 94 | Bewerking verboden in een parametrische expressie: Vierkantswortel van een negatief getal / Deling door 0 |
| 95 | Poging te schrijven in een externe invoerparameter of een alleen-lezen parameter |
| 96 | Het blok voorafgaand aan de externe parameterdeclaratie is onvolledig Programmeren van L100 … in een contourdefinitie in G64 |
| 97 | Parameterupdate onmogelijk in G76: Geen symbool = na het parameternummer Minder dan 10 karakters toegewezen voor invoer van de waarde |
| 98 | Schrijven door een asgroep van een dynamische bewerking al in gebruik door een andere groep |
| 99 | Fout gerelateerd aan de N/M AUTO functie – Meer dan 5 N/M AUTO assen gedefinieerd – Niet-servogestuurde as gedefinieerd als N/M AUTO – Definitie van een N/M AUTO as van een andere groep |
Profiel Geometrie Programmering (PGP) Fouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 101 | PGP: Onvoldoende data voor programmeren van een cirkel Cirkel geprogrammeerd op twee parallele assen (met R / zie fout 107) |
| 102 | Lijn geprogrammeerd door een hoek en één coördinaat zonder manier om de andere coördinaat te berekenen |
| 106 | In G02, G03, programmeren van de derde as zonder helicale optie |
| 107 | PGP: Cirkel geprogrammeerd door zijn straal en eindpunt, met het eindpunt gescheiden van het startpunt door meer dan 2 * straal Cirkel geprogrammeerd door X, Z, I K met een startstraal verschillend van het eindpunt (20 micron) / Helicale: dimensie van 3e as ontbreekt Cirkel geprogrammeerd op twee parallele assen (met I, J, K / zie fout 101) |
| 110 | PGP: Syntaxisfout in het eerste van twee blokken van een PGP-entiteit |
| 111 | PGP: Syntaxisfout in het tweede blok van een PGP-entiteit |
| 112 | PGP: Lijn/lijn intersectie waarin: Eerste blok startpunt = tweede blok eindpunt, of Eerste lijnhoek = tweede lijnhoek |
| 113 | PGP: De waarden geprogrammeerd in de twee blokken laten geen intersectie- of raakpunt toe |
| 114 | PGP: Intersectie- of raakpunt niet bepaald door ET+, ET-, ES+ of ES |
| 121 | PGP: Syntaxisfout in het laatste van de drie blokken van een PGP-entiteit |
| 122 | PGP: De eerste twee blokken zijn niet-intersecterende lijnen |
| 123 | PGP: De data geprogrammeerd in de drie blokken laten geen bepaling van het raakpunt toe |
| 124 | PGP: Raakpunt van de tweede en derde blokken niet gespecificeerd door ET+ of ET |
| 130 | Nulverplaatsing in een van de twee blokken verbonden door een afronding of affasering |
| 131 | Afronding of affasering geprogrammeerd in een blok met M0, M1 of M2 Programmering onvoldoende in een reeks blokken, niet toelatend bepaling van het eindpunt |
| 135 | Een affasering kan alleen twee rechte lijnen verbinden |
| 136 | Meer dan twee blokken zonder beweging tussen twee geometrische elementen wier intersectie- of raakpunt berekend moet worden |
| 137 | Verandering van interpolatievlak met een ongeldig blok |
Diverse Fouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 138 | Verandering van interpolatievlak wanneer niet in G40 (FCU) |
| 139 | Twee gedragen parallele assen geprogrammeerd in hetzelfde blok buiten G52 en buiten G00 |
| 140 | Straalkorrektie programmeringsfout: Te veel onverwachte blokken tussen twee opeenvolgende paden De volgende functies kunnen niet geprogrammeerd worden wanneer straalverschuiving actief is: M00, M01, M02, toegang tot externe parameters, schrijven van parameters E8xxxx of L > 100 |
| 141 | Gedragen parallele assen: Programmeren van een cirkel wiens startpunt met één as geprogrammeerd was en wiens eindpunt met de bijbehorende parallele as geprogrammeerd was |
| 143 | Schaalfactor geannuleerd of ingeschakeld met straalkorrektie |
| 144 | Beweging van een gekwantificeerde as verschillend van de increment |
| 145 | G29: ABS WAARDE (P * P + Q * Q + R * R – 1000 mm) > 1 mm (normale vector geen eenheidsvector |
| 146 | Verschuiving in ruimte / G29 – Ten minste een van de dimensies P, Q of R ontbreekt – Ten minste een van de dimensies X/U, Y/V of Z/W ontbreekt |
| 148 | Aantal geprogrammeerde assen overschrijdt het maximum toegestane aantal |
| 149 | Gereedschapsstraal te groot ten opzichte van geprogrammeerd pad |
As Overloop Fouten
Verzoek voor Bewegingen Buiten de Machine Hubgrenzen
| Fout Nr. | Betekenis van de fout |
|---|---|
| 150 | Hub overschrijding op de X-as |
| 151 | Hub overschrijding op de Y-as |
| 152 | Hub overschrijding op de Z-as |
| 153 | Hub overschrijding op de U-as |
| 154 | Hub overschrijding op de V-as |
| 155 | Hub overschrijding op de W-as |
| 156 | Hub overschrijding op de A-as |
| 157 | Hub overschrijding op de B-as |
| 158 | Hub overschrijding op de C-as |
| 159 | Verzoek voor geprogrammeerde beweging op een ONGEHOMEDE as |
Gestructureerde Programmeringsfouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 190 | Te veel vertakkings- of lusnestingsniveaus (maximum 15) |
| 191 | Niet-naleving van de syntax in gestructureerde programmering gestructureerde programmering verboden in MDI-modus de index van een FOR-lus moet zijn: een L-variabele, een symbolische variabele of een parameter E80000, E81000 of E82000 niet-naleving van de syntax van PUSH- en PULL-instructies DO ontbreekt na WHILE programmeren van IF, THEN, ELSE in MDI-modus |
| 192 | Trefwoord niet herkend of verboden in de context |
| 193 | Structuurfout |
| 195 | Programmastack verzadigd / Te veel constanten gedefinieerd voor de toegewezen ruimte |
| 196 | Fout in array-index declaratie |
| 197 | Gebruik van een symbool niet gedeclareerd als VAR |
| 198 | Syntaxisfout in variabelesymbool declaratie |
| 199 | Onjuiste variabele declaratiesyntax |
Asfouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 210 tot 219 | Slecht signaal of pulsgenerator complementariteitsfout op as 0 tot 9 |
| 220 tot 229 | Slecht signaal of pulsgenerator complementariteitsfout op as 10 tot 19 |
| 230 tot 239 | Slecht signaal of pulsgenerator complementariteitsfout op as 20 tot 29 |
| 240 en 241 | Slecht signaal of pulsgenerator complementariteitsfout op as 30 en 31 |
| 245 | Fout op digitale servoregelaar |
Fouten in Zakcycles
| Fout Nr. | Betekenis van de fout |
|---|---|
| 260 | Werkgeheugen bezet |
| 261 | Programmanummer te hoog |
| 262 | NU-nummer niet onder de geautoriseerde |
| 263 | Uitvoering onmogelijk – Test of Grafische modus verplicht na eerste laden of na bewerken |
| 264 | Geen dimensie geprogrammeerd in het contourvlak of dimensie buiten het vlak |
| 265 | Eerste positioneringsblok ontbreekt; contourdefinitie moet beginnen met G0 of G1 |
| 266 | Onvoldoende geheugen |
| 267 | Karakter niet toegestaan in zak-syntax |
| 268 | Zak programmeringsblok onvolledig of met illegale data |
| 269 | Contourblok onvolledig / Positioneringsblok ontbreekt voor zakdefinitie |
| 270 | Zakdefinitie deels of volledig ontbrekend |
| 271 | Gereedschapsoriëntatie niet loodrecht op het contourvlak |
| 272 | Echt gereedschap niet compatibel met zak technologische data |
| 273 | Verandering van contourvlak tussen zakdefinitie en bewerking |
| 274 | Twee geneste zakdefinities |
| 275 | NU0 geprogrammeerd met G59 |
| 276 | Nul zakdiepte |
| 277 | Zakdefinitie startpunt of eindpunt coördinaten onvolledig |
| 278 | De spindeldraairichting is incompatibel met de vereiste in de zakdefinitie |
| 279 | G-functie niet toegestaan in een zak programmeringsblok |
| 280 | Eerste contourblok onvolledig |
| 281 | Discontinuïteit in een van de beschreven contouren |
| 282 | Zakdefinitie parameterfout(en) |
| 283 | De externe contour moet uniek zijn en moet bestaan |
| 284 | Fout in contourdefinitie |
| 285 | Te veel contouren |
| 286 | Pasinstelling excessief ten opzichte van de gereedschapsdiameter |
| 287 | Pasinstelling onvoldoende ten opzichte van de afmetingen |
| 288 | Afwerk invoeding in een scherpe hoek of een ongeruwd gebied: verander het invoerpunt |
| 289 | Gereedschapsdiameter excessief |
| 290 | Interne fout |
| 291 | Afwerk invoeding buiten de contour |
| 292 | Dubbele positionering aan het begin van de contour |
| 293 | Ruwe eindpunt aanwezig tijdens facen |
Assen Niet Geïdentificeerd op de Bus
| Fout Nr. | Betekenis van de fout |
|---|---|
| 300 tot 309 | As 0 tot 9 gedeclareerd in P2 maar niet gedetecteerd op de bus |
| 310 tot 319 | As 10 tot 19 gedeclareerd in P2 maar niet gedetecteerd op de bus |
| 320 tot 329 | As 20 tot 29 gedeclareerd in P2 maar niet gedetecteerd op de bus |
| 330 en 331 | As 30 en 31 gedeclareerd in P2 maar niet gedetecteerd op de bus |
Dynamische Operatoren in C
| Fout Nr. | Betekenis van de fout |
|---|---|
| 400 | Laden dyn. ops in C: De grootte van gebruikerscode is te groot |
| 401 | Laden dyn. ops in C: Formaatfout |
| 402 | Laden dyn. ops in C: Controlesomfout |
| 403 | Het systeem heeft onvoldoende geheugen voor dyn. ops in C |
| 404 | Laden dyn. ops in C: Openfout |
| 405 | Laden dyn. ops in C: Leesfout |
| 406 | Laden dyn. ops in C: Sluitfout |
| 407 | Laden dyn. ops in C: De map is leeg |
| 410 | Dyn. ops in C: Aantal doorgegeven parameters klopt niet |
| 411 | Dyn. ops in C: USER ERROR van INIT: negatieve retour |
| 413 | Onherkende dyn. ops in C |
| 414 | Dyn. ops in C zonder MAIN |
| 420 | Dyn. ops in C: USER ERROR van de QUIT-functie |
| 421 | Dyn. ops in C: USER ERROR van de QUIT-functie: negatieve retour |
| 423 | Dyn. ops in C: Bereik van functie in C niet van [0..100] |
Spline Curve Interpolatie Fouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 600 | Kurvenummer nul |
| 601 | N.. N.. moet geprogrammeerd worden |
| 602 | Geen assen geprogrammeerd in het eerste blok van de contour |
| 603 | Kurvehelling ongedefinieerd |
| 604 | Minder dan drie blokken in het profiel |
| 605 | Kurvenummer onbekend |
Fouten in Numaform
| Fout Nr. | Betekenis van de fout |
|---|---|
| 700 | Opties ontbreken |
| 701 | S.. ontbreekt aan begin van curve |
| 702 | Aantal S.. verschillend in T1 & T2 |
| 703 | Minimum 2 voorkomens van S in T1 |
| 704 | Ongedefinieerde sectie (in T3) |
| 705 | Vlakschakeling buiten S-markering |
| 706 | Spindel gestopt |
| 707 | Ongeldige E= functie |
| 708 | E=1 of E=2: Sectie positioneringsfout |
| 709 | T1 & T2 kunnen geen gemeenschappelijke punten hebben |
| 710 | P, Q moeten positief zijn |
| 711 | S verschillend in T1 & T2 |
| 712 | Onbepaalde gereedschapspositie |
| 713 | Fout: S=0 of T>3 |
| 730 | F= kleiner dan of gelijk aan nul |
| 731 | Intersectie van concentrische cirkels |
| 732 | Intersectie van parallele lijnen |
| 733 | Grens kan geen horizontaal vlak zijn |
| 740 | F = fout |
Cyclus Programmeringsfouten
| Fout Nr. | Betekenis van de fout |
|---|---|
| 830 | Positionering niet voltooid |
| 831 | Spindel gestopt |
| 832 | Eindpunt, P en K moeten geprogrammeerd worden |
| 833 | Terugtrekruimte te klein |
| 834 | EB waarde: -90 < EB < +90 |
| 835 | De waarden van P, Q, R en K zijn absolute waarden |
| 836 | Het interpolatievlak moet G81 of G20 zijn |
| 837 | Slechte waarde van F of S |
| 862 | P of R en eindpunt te programmeren |
| 863 | Eindpunt incoherent met EA |
| 864 | Freesgereedschap verboden in G66 |
| 871 | Afwerkprofielgrenzen niet gedefinieerd |
| 872 | Geen dimensies in rouwdefinitie |
| 873 | P of R niet geprogrammeerd |
| 874 | Rouw inconsistent met afwerkprofiel |
| 875 | Geen intersectie van EA met het profiel |
| 876 | Vrijloophoek EB onjuist gedefinieerd |
| 880 | Cyclusas onbekend |
| 881 | Parameterwaarde niet compatibel |
| 882 | Gatbodemdimensie niet geprogrammeerd |
| 883 | Steek (I J K) of vrijloop (P) niet geprogrammeerd |
| 884 | Meer dan 9 draadstarten |
| 885 | Zak incompatibel met het geselecteerde vlak |
| 886 | Gereedschap incompatibel met de geprogrammeerde straal |
| 887 | Snijdiepte > gereedschapsdiameter |
| 888 | Dwell verboden in deze cyclus |
| 889 | Syntaxisfout |
| 890 | Gereedschapsoriëntatie incompatibel |
| 891 | Terugkeervlak = gatbodem |
| 892 | Axiale voeding ontbreekt |
| 893 | Laterale voeding ontbreekt |
| 894 | ER verboden in G20 |
| 895 | G21, G22 verboden in cyclus |
| 896 | Dimensie incompatibel met gereedschapsstraal |
| 897 | Lengte van oblong zak < diameter |
| 898 | Gereedschapscorrector ontbreekt |
| 899 | Spindel niet toegewezen aan deze groep of spindel of groep incompatibel |
Spindel Opwarmen Procedure voor Optimale Prestaties
Heidenhain M-codes: Uitgebreide Gids voor Machinebewerkingen
CNC machine
- M-TECH: Geavanceerd CNC-besturingssysteem voor Apollo-routers
- De juiste CNC-router kiezen: 3-as, 4-as en 5-as uitgelegd
- Uitgebreide A-Z Glossaar van Essentiële CNC Termen
- De juiste CNC-freesmachine kiezen: 3-as vs 4-as machines
- CNC-freesmachine productie: precisie engineering & kwaliteitsborging
- Cycle Interrupt beheersen op Hurco CNC-besturingen: stap-voor-stap handleiding
- Hurco-besturing genomineerd als #1 in CNC Cookbook-enquête – Uitmuntendheid bekroond
- Kwaliteitscontrole in CNC-bewerking verbeteren: Strategieën voor precisie en klanttevredenheid
- Waarom precieze klimaatcontrole essentieel is voor CNC-fabriek nauwkeurigheid
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Uitgebreide NUM 1020/1040/1060T G-Codes voor CNC Draaibank Bewerking