



Hulpmiddelen vs. Spanoorhankers: Belangrijke Verschillen En Ontwerpinzichten Voor Productie-excellentie
Wat is het verschil tussen een hulpmiddel (jig) en een spanoorhanker (fixture)? Het is gebruikelijk om ze samen te zien. Toch zijn ze niet uitwisselbaar ondanks hun vergelijkbare doeleinden. Door te onderzoeken hoe ze worden gebruikt om de productiekwaliteit te verbeteren, productiekosten te verlagen en werk te automatiseren, zullen we de subtiele verschillen tussen verschillende productietechnologieën beter begrijpen.
Innovatieve productieconcepten zoals Lean Production System, Cellulaire Productie, Single Minute Exchange of Dies (SMED) en Takt Time Analyse zijn geïntroduceerd in het productieproces. Voor deze innovatieve benaderingen is een reeks effectieve, laagkostige instrumenten en spanoorhankers vereist. Lees verder om meer te leren over het verschil tussen hulpmiddelen en spanoorhankers.
Wat Is Een Hulpmiddel (Jig)?
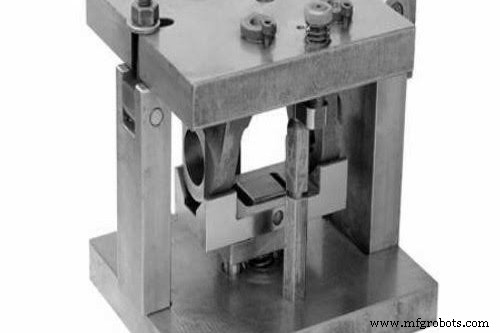
Hulpmiddelen zijn gereedschappen die gebruikt worden om het werkstuk tijdens het productieproces te houden en te positioneren, alsmede om de snijgereedschappen te leiden.
Met andere woorden: een hulpmiddel houdt het werkstuk vast en leidt het gereedschap om de reproduceerbaarheid, precisie en productiviteit van geproduceerde onderdelen te verhogen.
Een boorhulpmiddel (drill jig) is een veelvoorkomend voorbeeld van een hulpmiddel. Zij leiden de boor terwijl hij gaten maakt op gewenste locaties. Het gebruik van boorhulpmiddelen verhoogt de productiesnelheid aanzienlijk.
Typen Hulpmiddelen
Hieronder staan de typen hulpmiddelen.
1. Sjabloon Hulpmiddel (Template Jig)
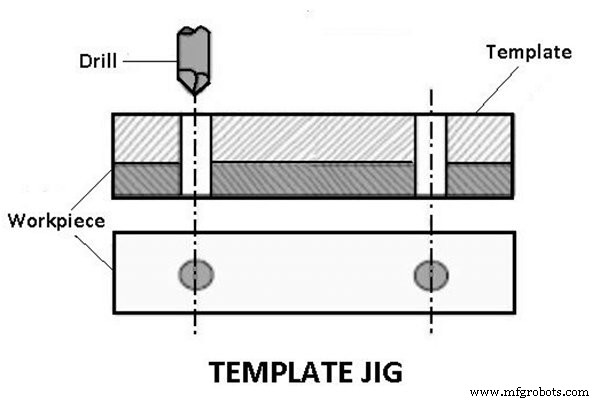
Het eenvoudigste model is het sjabloon hulpmiddel. De plaat, die twee gaten heeft, fungeert als sjabloon voor het te bewerken onderdeel en wordt eraan bevestigd. De gaten in het sjabloon worden gebruikt als leidraad voor de boor, en de gaten in het werkstuk worden geboord op dezelfde relatieve posities als die op het sjabloon.
2. Plaat Hulpmiddel (Plate Jig)
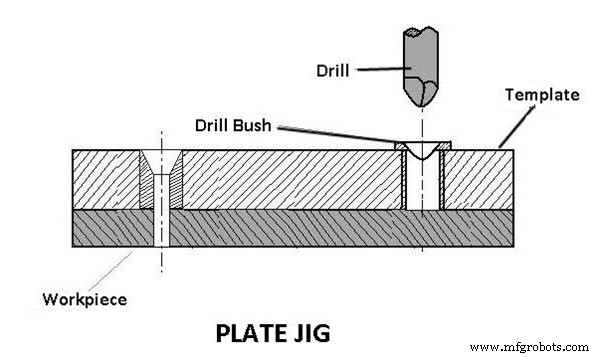
Een hoekplaat hulpmiddel wordt gebruikt om het sjabloon hulpmiddel te verbeteren; boorgaten worden aan het oppervlak van het sjabloon toegevoegd. Met het plaat hulpmiddel kan een nauwkeurige gatenspacing worden gehandhaafd bij het boren van grote componenten.
3. Kanaal Hulpmiddel (Channel Jig)
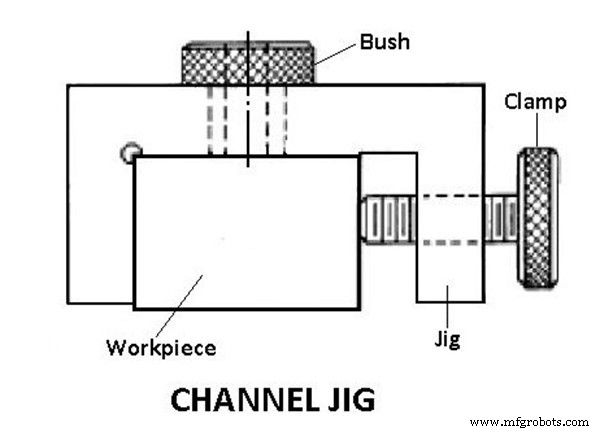
Een kanaal hulpmiddel heeft een dwarsdoorsnede die een kanaal lijkt. Het draaien van de geknotte knop positioneert en span het onderdeel binnen het kanaal. De boorbush fungeert als leidraad voor het instrument.
4. Diameter Hulpmiddel (Diameter Jig)
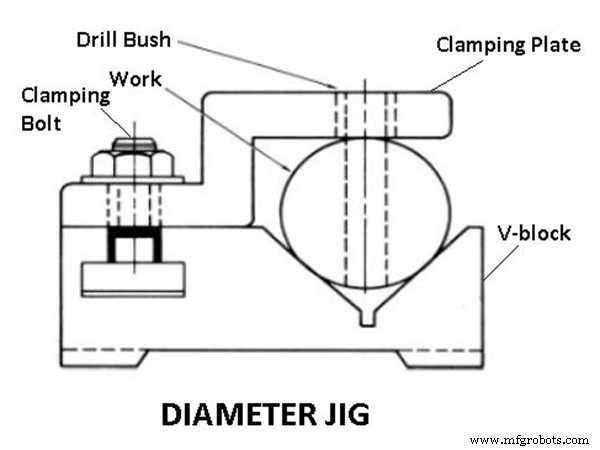
Radiale gaten boren op een cilindrisch of sferisch werkstuk kan met een diameter hulpmiddel.
5. Blad Hulpmiddel (Leaf Jig)
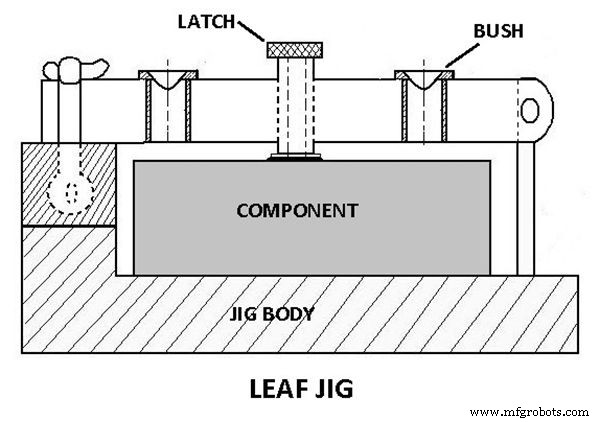
Laden en lossen kan worden bereikt met behulp van een blad aan het hulpmiddel.
6. Ring Hulpmiddel (Ring Jig)
Om gaten te boren in cirkelvormige flensvoorwerpen, wordt een ring hulpmiddel gebruikt. Gaten worden geboord door het gereedschap te leiden door boorbussen terwijl het werkstuk stevig aan de boorlichaam is bevestigd.
7. Doos Hulpmiddel (Box Jig)
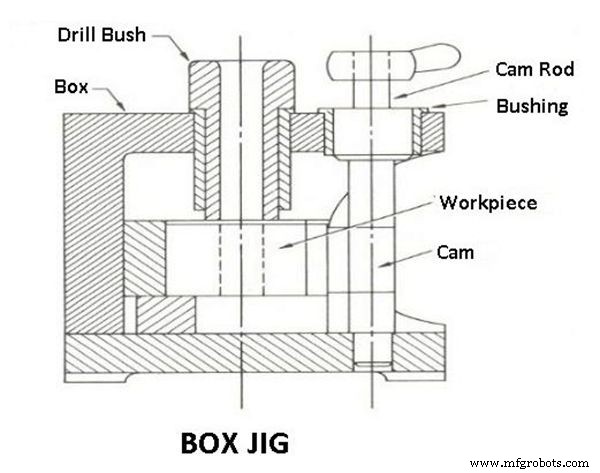
Dit type hulpmiddel heeft een doosachtig ontwerp waarin het item stevig wordt vastgehouden, zodat het vanuit diverse hoekten tegelijkertijd kan worden geboord of bewerkt.
Wat Is Een Spanoorhanker (Fixture)?
Spanoorhankers worden in productiegereedschappen gebruikt die automatisering in het productieproces mogelijk maken. Als het aankomt op geautomatiseerde industriële processen, zou u er zelden één zonder spanoorhankers vinden. Spanoorhankers die auto's houden en leiden tijdens het lassen en monteren.
Bijvoorbeeld: het is noodzakelijk voor een automobiel-montagelijntje. Om de kwaliteit van de productieprocessen te controleren, kunnen ze ook worden gebruikt om een product op zijn plaats te houden terwijl een optische of laserscan het onderzoekt. Het is bijna onmogelijk om door een productiefaciliteit te lopen zonder een of ander soort spanoorhanker tegen te komen.
Typen Spanoorhankers
1. Draai Spanoorhanker (Turning Fixture)
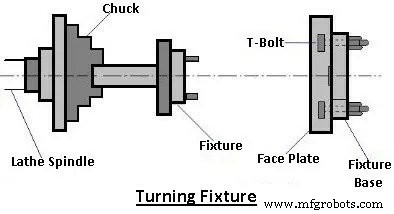
Draaibanken hebben typische werkstukhouders zoals drietandklemmen en klemmen, tussen de punten en op mandrels of vlakplaten, waardoor het makkelijk is om regelmatige werkstukken te houden. Echter, het vasthouden van onevenvormige componenten kan een uitdaging zijn.
In een vierbacken klem of met behulp van gevormde zachte backen, kunnen eenvoudige onevenvormige projecten ook in klemmen worden gehouden. In tegenstelling, moeten werkstukken met complexe vormen op hun plaats worden gehouden met behulp van draai spanoorhankers. Werkstukken worden op hun plaats bevestigd door deze spanoorhankers, die meestal op de spindeleind of een vlakplaat worden gemonteerd.
2. Frees Spanoorhanker (Milling Fixture)
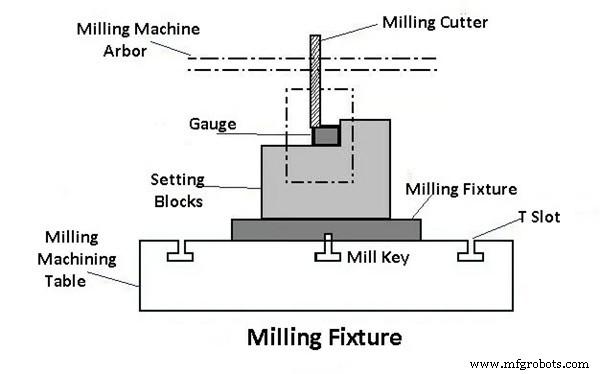
Werkstukken worden op hun plaats gehouden door frees spanoorhankers, die meestal op de spindeleind of een vlakplaat worden gemonteerd. De tafel wordt verschoven en gepositioneerd ten opzichte van de frees om de gewenste resultaten te bereiken. Voordat het proces begint, worden de werkstukken in de basis van de spanoorhanker geplaatst en gespand.
3. Brooch Spanoorhanker (Broaching Fixture)
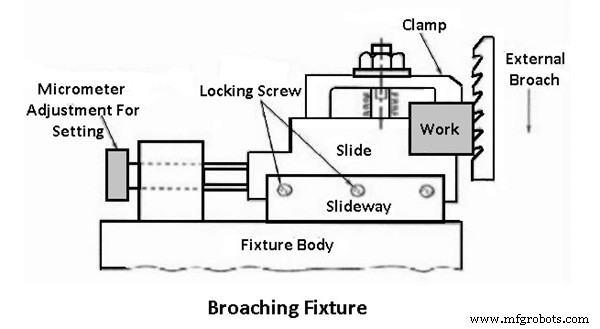
Om werkstukken te positioneren, te houden en te ondersteunen tijdens operaties zoals sleutelgaten broochen en gaten broochen, worden deze spanoorhankers gebruikt op diverse typen broochmachines. Broochen van interne trek-gaten met een klemplaat als spanoorhanker.
4. Slijp Spanoorhanker (Grinding Fixture)
Slijpmachines gebruiken een verscheidenheid aan spanoorhankers om werkstukken te positioneren, te houden en te ondersteunen tijdens het slijpen. Werkhoudergereedschappen zoals klemmen, mandrels en dergelijke kunnen in combinatie met deze spanoorhankers worden gebruikt.
5. Boor Spanoorhanker (Boring Fixture)
De constructie van deze spanoorhanker hoeft niet zo robuust te zijn als frees spanoorhankers, omdat deze nooit aan dezelfde zware snijbelasting blootgesteld wordt als frees spanoorhankers.
6. Indexer Spanoorhanker (Indexing Fixture)
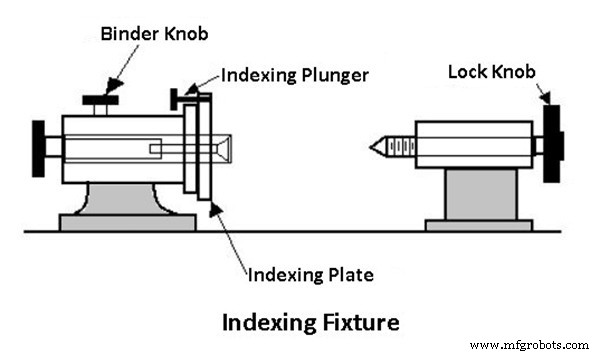
Verschillende componenten moeten op diverse oppervlakken bewerkt worden zodat hun bewerkte oppervlakken of vormen gelijkmatig verdeeld zijn. Om zo veel oppervlakken mogelijk te produceren, moeten deze elementen een corresponderend aantal keren geïndexeerd worden. Een geschikt indexermechanisme is ingebouwd in de houdergereedschappen (hulpmiddelen of spanoorhankers). Een indexer spanoorhanker is een spanoorhanker die een apparaat bevat dat gebruikt kan worden om gegevens te indexeren.
7. Tap Spanoorhanker (Tapping Fixture)
Voor het snijden van binnen draden in geboorde gaten, zijn tap spanoorhankers ontworpen om identieke werkstukken te houden en te stabiliseren. Onevenvormige en ongebalanceerde onderdelen zullen altijd het gebruik van specifieke spanoorhankers noodzakelijk maken, vooral wanneer massaproductie tappen vereist is.
8. Dubbele Spanoorhanker (Duplex Fixture)
Een spanoorhanker die twee identieke componenten tegelijkertijd vasthoudt en hen toestaat om gelijktijdig op twee verschillende stations te worden bewerkt, heet een dubbele spanoorhanker.
9. Las Spanoorhanker (Welding Fixture)
Spanoorhankers voor lassen zijn bedoeld om gelaste structuren te voorkomen dat ze vervormen tijdens het proces, aangezien ze de diverse componenten houden en ondersteunen. Spannen moet licht maar stevig zijn, en spandeelchen moeten ver genoeg van het lasterrein geplaatst worden voor dit te laten werken. Om de krachten van lassen te weerstaan, moet de spanoorhanker extreem stevig en rigide zijn.
10. Montage Spanoorhanker (Assembly Fixture)
Het doel van deze bevestigingen is om de diverse onderdelen van de montage in hun juiste relatieve posities te houden.
Hulpmiddelen vs. Spanoorhankers: Wat Is Het Verschil?
Hulpmiddel vs spanoorhanker, wat is het verschil? Er zijn twee hoofdinstrumenten die in massaproductieprocessen worden gebruikt: hulpmiddelen en spanoorhankers. Het is gebruikelijk dat mensen de twee namen per ongeluk als synoniemen gebruiken, maar ze voeren daadwerkelijk afzonderlijke functies uit.
Hulpmiddelen leiden het snijgereedschap naar een bepaalde plek op het werkstuk vooraf bepaald. Een werkstuk wordt ondersteund en gelokaliseerd met behulp van spanoorhankers. In tegenstelling tot een hulpmiddel, houden spanoorhankers het gereedschap niet op een werkstuk vast.
Vergeleken met spanoorhankers, zijn hulpmiddelen compacter en vereisen ze minder gewicht om stabiel te zijn wanneer ze aan hoge snij- en trillingskrachten worden blootgesteld. In tegenstelling tot spanoorhankers, kunnen hulpmiddelen worden vastgehouden of aan een tafel bevestigd, afhankelijk van de taak, en vereisen geen extra gereedschappen.
Waarom Zijn Hulpmiddelen En Spanoorhankers Belangrijk In CNC-Bewerking?
Zorgvuldige selectie van hulpmiddelen en spanoorhankers zal de economie van het fabricageproces aanzienlijk verbeteren door soepelheid in de operatie, vereenvoudigde productie en snelle procesovergang te mogelijk maken. Hulpmiddelen en spanoorhankers helpen de beperkingen van de CNC-machine in het werken met een onderdeel te compenseren. Ze zijn ontworpen om veilige montage te bieden en de betrouwbaarheid van de onderdellocatie tijdens het bewerkingsproces te handhaven. Hieronder worden de verschillende rollen van tooling en fixturing voor custom CNC-bewerking beschreven:
1. Onderdeelhouder
Een primair doel van hulpmiddelen en spanoorhankers is om veilige montage van het onderdeel tijdens het bewerkingsproces te bieden. Ze zijn op maat ontworpen om past te zijn bij het specifieke onderdeel dat bewerkt wordt. Ze bieden custom onderdeelhouder wanneer een onderdeel op een specifieke hoek gehouden moet worden of op een bepaalde vorm gespand moet worden.
Betrouwbare custom fixturing is cruciaal om ongewenste onnauwkeurigheden te voorkomen die veroorzaakt worden door ratelen en gereedschapsuittrekking. Enkele voorbeelden van spanoorhankers gebruikt als onderdeelhouder zijn klemmen, driebackenklemmen, centra, frees spanoorhankers en diverse houdplaten.
2. Onderdelbescherming
Een rol van hulpmiddelen en spanoorhankers is dat ze het werkstuk beschermen tijdens bewerking. Ze zijn een grote hulp bij het handhaven van de gewenste oppervlakteafwerking en het behoud van de juiste uittoling.
Hulzen, bussen en maskeringsfixtures worden veelvuldig ontworpen voor custom onderdelen waar de oppervlakteafwerking gecontroleerd wordt. Dit wordt gedaan om het oppervlak van het afgeronde onderdeel te beschermen tegen metaalschroot/spaan van verschillende bewerkingsprocessen voor het werkstuk. Verder zijn aangepaste bewerkingscentra specifiek ontworpen om custom onderdelen met strakke specificaties voor de algemene uittoling te bedienen.
3. Locatiecontrole / Foutbestendigheid
Hulpmiddelen en spanoorhankers zijn erg essentieel bij het handhaven van dimensionele en locatienauwkeurigheid. Ze houden het werkstuk op de juiste locatie en oriëntatie tijdens het bewerkingsproces. Om deze redenen maken spanoorhankers een handige manier om foutbestendigheid in een proces te incorporeren om fouten door menselijke factoren te minimaliseren.
Spanoorhankers controleren de locatie, oriëntatie en stabiliteit door de vrijheidsgraden van het werkstuk te beperken. Dit wordt gedaan door pennen, klemmen, vlakken en bevestigingsmiddelen te gebruiken bij het ontwerpen van de benodigde spanoorhanker. Vlakken bieden ondersteuning voor het onderdeel, klemmen staan verstelbare montage toe met de toegankelijkheid om gedemonteerd te worden, en pennen bieden nauwkeurige locatiecontrole voor specifieke kenmerken.
Bij custom onderdeelbewerking worden kenmerken zoals gaten en sleuven gecontroleerd op een specifieke locatie waar het moeilijk kan zijn om te bewerken vanwege enkele montagebeperkingen, en daarom worden spanoorhankers ontworpen. Spanoorhankers zijn de meest betrouwbare manier om moeilijke onderdeelkenmerken te bewerken.
4. Onderdelconsistentie
Spanoorhankers maken het mogelijk om meerdere custom onderdelen te bewerken terwijl hun kwaliteit behouden blijft. Ze zorgen ervoor dat de kwaliteit consistent is van onderdeel tot onderdeel. Voorbeelden van kenmerkcontroles die consistentie nodig hebben zijn vlakheid, parallelisme, loodrechtigheid.
5. Opsteltijdvermindering
Spanoorhankers zijn een geweldige manier om het saaie proces van inspecteren tijdens het laden van een onderdeel te elimineren. Een spanoorhanker ontworpen voor een specifiek onderdeel maakt het hele CNC-proces een "plug and play" operatie. Het werk van de operateur is alleen het laden van het werkstuk, omdat alle benodigde locatiecontrole en onderdeelreferenties al binnen de spanoorhanker worden beheerd. Veel CNC-bewerkingsfabrikanten doen dit in hun proces om kostbare opsteltijd te besparen voor andere waardetoevoegende processen. Enkele voorbeelden van spanoorhankers die de opsteltijd verminderen zijn SMED (single minute exchange of die) spanoorhankers, frees spanoorhankers, zachte backen, zeshoek frees spanoorhankers, en nog veel meer.
Basismethoden En Stappen Om Hulpmiddelen En Spanoorhankers Te Maken
Pre-design voorbereiding van hulpmiddel- en spanoorhankerontwerp originele informatie, inclusief het volgende.
- Ontwerpmededeling, afgeronde onderdelen tekening, ruwtekening en procesroute en andere technische informatie. Begrip van de verwerkingstechnische eisen van elk proces, positionerings- en spanningsprogramma, de verwerkingsinhoud van het vorige proces, de ruwsituatie, de gebruikte draaibank, gereedschappen, inspectiemiddelen, bewerkingsoverslag en snijhoeveelheid, enz.
- Begrip van de productieserie en de behoefte aan hulpmiddelen en spanoorhankers. Ruw bepalen van het aantal benodigde hulpmiddelen en spanoorhankers.
- Begrip van de belangrijkste technische parameters van de gebruikte draaibank, prestaties, specificaties, nauwkeurigheid en de hulpmiddelverbinding onderdeel van de structuur van de contactafmeting, enz.
- De materiaalvoorraad van het hulpmiddel en de spanoorhanker. De volgende materialen worden gebruikt om hulpmiddelen en spanoorhankers te maken: gehard staal, grijze gietijzer, kunststof, hardmetaal, epoxiharsen, roestvrij staal, brons, laag smeltpunt legeringstaal. U kunt het juiste materiaal selecteren volgens het verwerkingsproject.
Ontwerpoverwegingen Voor Hulpmiddelen En Spanoorhankers
Hulpmiddel- en spanoorhankerontwerp heeft doorgaans een enkele structuur, wat de indruk wekt dat de structuur niet erg complex is, vooral nu de hydraulische spanoorhanker in de mode is, waardoor de oorspronkelijke mechanische structuur sterk vereenvoudigd is, maar als het ontwerpproces niet in detail wordt overwogen, leidt dit onvermijdelijk tot onnodige problemen. Daarom moeten de volgende punten worden overwogen bij het ontwerpen van hulpmiddelen en spanoorhankers.
- De ruwtoeslag van het bewerkte onderdeel. Als de ruwgrootte te groot is, zal dit leiden tot interferentie. Zorg er dus voor dat u een ruwtekening voorbereidt voordat u ontwerpt. Laat voldoende ruimte.
- De spaanafvoer van de spanoorhanker is soepel. Vanwege de beperkte verwerkingsruimte van de machine, worden hulpmiddelen en spanoorhankers vaak zo compact mogelijk ontworpen, wat vaak genegeerd wordt in het proces van bewerking gegenereerde spaan in de dode hoek van de spanoorhanker opgeslagen. Een ander probleem is dat het kan leiden tot niet-soepelle afvoer van koelvloeistof, wat veel problemen voor toekomstige verwerking oplevert. Dus vanaf het begin van het daadwerkelijke proces moet u rekening houden met de problemen die in het bewerkingsproces ontstaan. Immers, het hulpmiddel en de spanoorhanker zijn er om de efficiëntie te verbeteren en de bediening te vergemakkelijken.
- De algehele openheid van het hulpmiddel en de spanoorhanker. Het verwaarlozen van de openheid zal ertoe leiden dat de operateur moeite heeft met het laden van de kaart, wat tijdrovend en arbeidsintensief is.
- Het basis theoretische principe van hulpmiddel- en spanoorhankerontwerp. Elke set hulpmiddel en spanoorhanker moet door talloze spannings- en loslaatacties gaan, dus het kan aan de eisen van de gebruiker voldoen op het begin. Het hulpmiddel en de spanoorhanker moeten nauwkeurigheidsbehoud hebben, dus ontwerp niets wat tegen het principe ingaat. Zelfs als u er op het moment mee wegkunt, zal het op de lange termijn niet duurzaam zijn. Een goed ontwerp moet bestand zijn tegen de hamerslagen van de tijd.
- De vervangbaarheid van de positioneringselementen. Positioneringselementen zijn ernstig geslezen. Dus het moet worden overwogen voor snelle en eenvoudige vervanging. Het is het beste om niet te ontwerpen voor grotere onderdelen.
CNC machine
- 4 Belangrijke Verschillen Tussen CNC Routers En 3D Printers Uitgelegd
- Jig vs. Fixture: Belangrijkste Verschillen voor Productie-excellentie
- CNC vs VMC: de belangrijkste verschillen begrepen
- Jigs en fixtures begrijpen: essentiële hulpmiddelen voor precisiefabrieks
- DC vs AC Motoren Begrijpen: Belangrijkste Verschillen en Kookgids
- Conditie A vs. Conditie B Roestvrij Staal: Belangrijkste Verschillen Uitgelegd
- Structuren vs. Unions in C: Een Praktische Gids
- C vs. C++: Belangrijkste Verschillen & Wanneer Welke Te Kiezen
- C vs Java: Een uitgebreide vergelijking van functies, geschiedenis en toepassingen
- Python vs JavaScript: Belangrijkste Verschillen, Kenmerken en Wanneer Welke Te Kiezen
- Python vs Ruby: Uitgebreide Vergelijking van Features, Voordelen en Use Cases