



Precisie Gatbewerking: CNC Diensten voor Luchtvaart & Automotive
Gepost op 12 augustus 2019 | Door WayKen Project Manager
Gatproductie wordt grotendeels onderschat omdat de meerderheid van gaten die we maken triviale precisie, geringe diepte hebben, en alleen bedoeld zijn om bouten te houden. Echter, moderne high-tech industrieën (luchtvaart en automotive met name) komen op de CNC-dienstenmarkt met eisen voor het produceren van onderdelen met extreem precieze of diepe gaten, of voor gaten met een zeer precieze positie. Naast geavanceerde CNC-bewerkingsdiensten, vereisen dergelijke eisen specifieke technieken en zorgvuldige planning.
Gatverwerkingsproblemen
Het gatproductieproces is eigenlijk best lastig vanuit het productie-oogpunt. Het gereedschap en het blok kunnen gemakkelijk oververhit raken omdat het moeilijk is om koelvloeistoffen in het gat aan te brengen, het proces is niet zichtbaar voor de bewerker dus hij kan alleen vertrouwen op de machinetool-informatie en moet blind snijden, metingen uitvoeren is moeilijk, vooral in gaten met kleine diameters. En dat zijn slechts een paar problemen met gatproductie. Om precieze gaten te maken, ontwikkelen en verbeteren CNC-diensten constant bewerkingsstrategieën, ze vinden nieuwe gereedschappen en tools om aan de klanteisen te voldoen.
Diep Boren
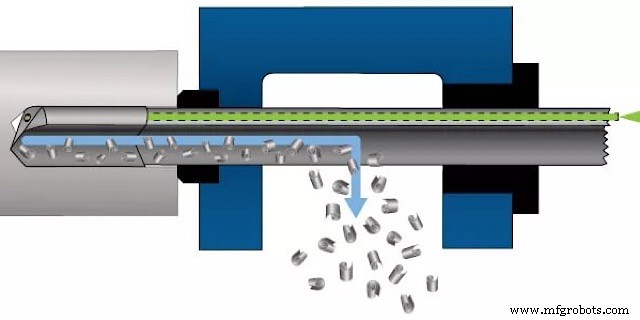
Nou, boren zelf is een algemeen proces en er is niets bijzonders aan het boren van korte gaten, maar hoe dieper het gat, hoe moeilijker het is om de as recht te houden tijdens het boren. Dat is omdat een langere boor minder rigide is terwijl het twee snijden heeft die niet van identieke lengte gemaakt kunnen worden. De snijkracht van de boorzijden is anders en de boor afwijkt meestal van de rechte as en maakt het gat scheef. Dit is niet acceptabel voor hoge precisie CNC-onderdelen.
Daarom is geweerboren (gun drilling) uitgevonden. Zoals de naam suggereert, werd het eerst gebruikt om lange, precieze lopen voor geweeren te maken. Niettemin, met de ontwikkeling van productietechnologieën, hebben andere industrieën geweerboren voor hun eigen doeleinden geadopteerd. Het hoofdverschil met deze strategie is het gereedschap. Een geweerboor heeft een enkele snijde, dus het afwijkt niet van zijn koers zoals een eenvoudige boor. Het heeft een grotere spangooi voor spaanverwijdering die ook fungeert als koelkanaal. Het koelmiddel wordt door de gooi onder hoge druk gepompt en verwijdert de spaan en koelt de boor veel beter. Het nadeel van deze methode is dat deze boor niet op een gewone CNC-freescentrum gemonteerd kan worden, het vereist additionele tooling.
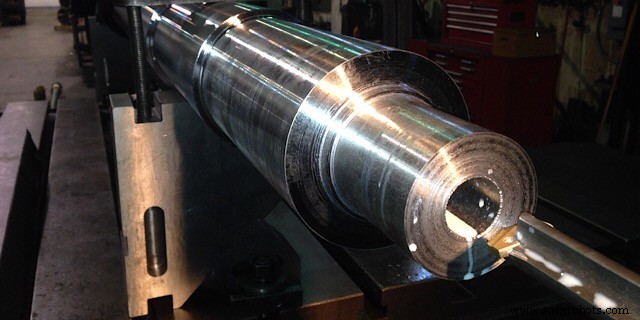
CNC-machinezaken gebruiken geweerboren in de meest extreme gevallen, maar meestal proberen ze te blijven bij universele gereedschappen en daarom zijn er bepaalde strategieën die het boren van diepe gaten met eenvoudige boren toelaten. Ten eerste wordt de lengte van het gat gesegmenteerd in diepten van ongeveer 3-4 gatdiameters. Elke keer dat de boor het einde van een segment bereikt, wordt hij uitgezogen om het blok en het gereedschap te laten afkoelen en alle spanen uit het gat te krijgen.
Hoog Precisie Gatverwerking
Om een precies gat te maken, wordt CNC-boren meestal uitgevoerd met meerdere instrumenten, de eerste aanzienlijk kleiner dan de gatdiameter en toenemend met het volgende gereedschap. Dat wordt gedaan om de snijkracht te verminderen en dus asafwijking te verminderen om de bovenstaande reden. Daarnaast zijn opeenvolgende methoden vaak anders dan simpel boren:
Kernboren (Core drilling) wordt direct na boren uitgevoerd. Een kernboor heeft drie snijden in plaats van één, dus is stabieler. Kernboren verwerken meestal een snijdept van slechts 0,5 mm, maar hun absolute voordelen zijn de mogelijkheid om de as te corrigeren.
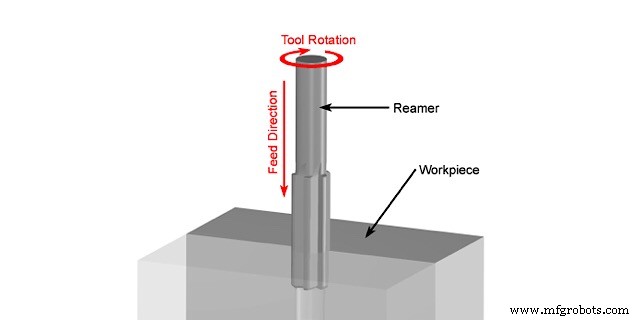
Reamen (Reaming). Als je klant een gat eist met een tolerantie tot IT6 en een heel gladde oppervlakteafwerking, neem je een reamer en maak je je bewerkingsvoeding extreem laag. Een reamer is een gereedschap met veel lange snijden langs de zijkanten van het gereedschap. Het heeft vooraan snijden, maar die zijn extreem klein, dus de snijdiepte tijdens reamen is ongeveer 0,1-0,05 mm. Door dat en de ultieme precisie van de snijden, levert reamen geweldige gaten op. Voor kleinere gaten wordt reamen handmatig gedaan.
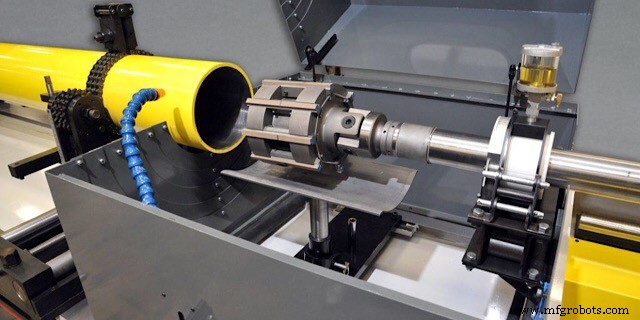
Honen (Honing) is een abrasief proces, maar kan uitgevoerd worden op een CNC-machinetool, hoewel speciale honmachines zeker beter zijn. Een hoon is eigenlijk een reamer met abrasieve planken in plaats van snijden. Een ander verschil is dat de planken aangepast kunnen worden voor de juiste diameter. De hoon wordt in het gat geïnsereerd en draait om zijn as terwijl de planken het materiaal afslijpen. Eenmaal de hoon uitgezogen, wordt de draairichting omgekeerd. Als resultaat heeft het oppervlak van het gat microscopische kruisende groeven, wat smering veel efficiënter maakt.
Gatgewindestrategieën
Veel gaten vereisen gewinden, die bestaan uit complexe dunne oppervlakken en eigenlijk best moeilijk te bewerken zijn. Er is een aantal strategieën voor gewindesnijden, maar voordat dat, is het absoluut noodzakelijk om afzettingen of inboringen uit te voeren. Die twee processen creëren een kegelvormige of cilindrische gooi aan de ingang van het gat. Het stelt het gewindegereedschap in staat om correct binnen te gaan en helpt later bij het monteren van de daadwerkelijke onderdelen. Hier zijn enkele strategieën voor gewindesnijden.
Haanboren (Tap drilling) gebruikt een enkel gereedschap dat een bout doet denken maar spangooien heeft en een lang kegelvormig gebied aan de voorkant om de snijdiepte geleidelijk te vergroten. De bewerkingsvoeding tijdens het gewindesnijden met een haan (en met elk gewinde voor die zaak) is hetzelfde als de schroefafstand. De haanboor wordt langzaam in het gat geïnsereerd waar elk van zijn spiraalvormige snijden geleidelijk een stukje materiaal afsnijdt om het gewinde te vormen. Kleine gaten worden handmatig bewerkt, waarbij het gatproces doet denken aan het indraaien van een heel strakke bout. De haanboor moet met grote zorg uitgezogen worden, op dezelfde manier als hij geïnsereerd werd. Als je dat vergeet en probeert de haanboor te verwijderen zonder uit te draaien, kun je hem breken en moet je hem met Elektrische Ontladingsbewerking (EDM) verwijderen.
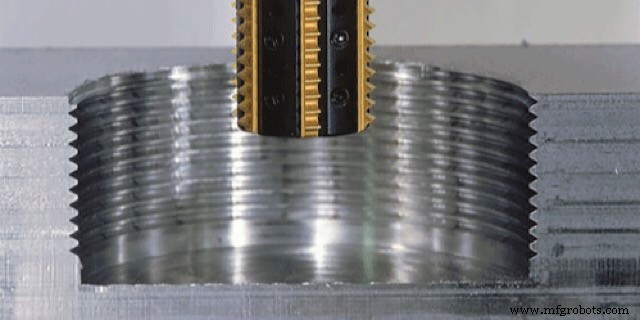
Gewindefrezen (Thread milling) levert betere resultaten omdat de temperatuur van het proces lager is en het veel makkelijker is om koelvloeistoffen aan te brengen. Een speciale frees die 30-40% kleiner is dan de diameter van het gat beweegt in een spiraal langs de traject van de boorgroeven en draait om zijn as voor efficiënt snijden. De minimum diameter van het gat hangt af van de minimum diameter van de frees.
Gewindebooren (Thread boring) is eigenlijk hetzelfde als draaien wat betreft onderdeelsetup en de hoofbewegingen, maar het gereedschap is gefabriceerd om de vorm van de gewindegooi na te bootsen. Dus het wordt gevoerd met de schroefafstand in het gat van het onderdeel en snijdt de spiraalvormige oppervlakken van het gewinde. Het is belangrijk om te noteren dat boren geweldig is voor grote gaten, maar gaten kleiner dan 20 mm niet kan verwerken.
Neem Contact Op - Wayken om te ontdekken hoe precisie CNC-bewerking gatontwerpen voor je project kan realiseren.
CNC machine
- Precisie gaataanmaak operaties in CNC-bewerking
- Verhoog productie-efficiëntie met geavanceerde CNC-bewerkingsservices
- CNC-bewerkingstechnieken Ontdekken: Typen, Processen en Voordelen
- CNC-bewerking beheersen: Bewezen technieken voor precisie en efficiëntie
- Precisie Acryl CNC Machining: Nauwkeurig, Veilig en Efficiënt
- Betrouwbare CNC-Bewerkingsservices Kiezen Voor Je Productiebehoeftes
- Expert CNC-bewerkingsservices leveren precisie voor complexe onderdelen
- Hoe u CNC-bewerking succesvol naar China kunt uitbesteden: een uitgebreide gids
- Precisie CNC-bewerking voor Polymeren: Geavanceerde Technieken & Tips
- Precisie CNC-bewerking voor high-performance exotische materialen
- Experts inzicht: gatmakerij operaties in CNC-bewerking