



Belangrijke factoren voor nauwkeurige plasma snijresultaten
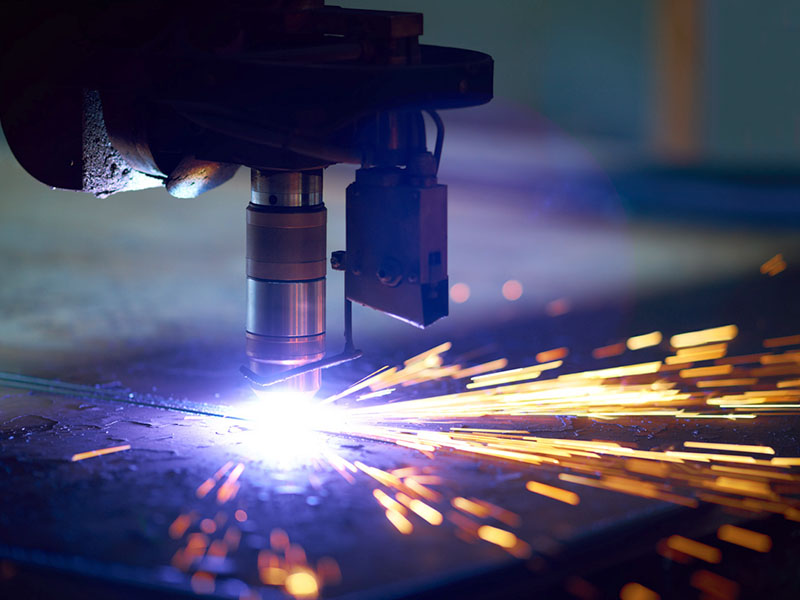
1. Werkgas
Het werkgas en de stroomsnelheid zijn de belangrijkste parameter die de snijkkwaliteit beïnvloedt. Op dit moment is het algemeen gebruik van luchtplasma snijden slechts één van de vele werkgassen. Het wordt breed gebruikt vanwege de relatief lage gebruiks kosten. Het effect is inderdaad tekortschietend. Het werkgas omvat gas en hulpgas. Sommige apparatuur vereist ook boogstartgas. Meestal wordt het passende werk geselecteerd volgens het type snijmateriaal, dikte en snijmethode. gas. Het gas moet niet alleen de vorming van de plasma straal garanderen, maar ook ervoor zorgen dat het gesmolten metaal en oxide in de snijopening worden verwijderd. Overmatige gasstroom zal meer boogwarmte wegnemen, waardoor de lengte van de straal korter wordt, wat resulteert in verminderde snijcapaciteit en booginstabiliteit; te kleine gasstroom zal ertoe leiden dat de plasma boog zijn rechtlijnigheid verliest en snij. De diepte wordt ondieper, en het is ook gemakkelijk om slak te produceren; daarom moet de gasstroom goed worden afgestemd op de snijstroom en snelheid. Huidige plasma boog snijmachines zijn meestal afhankelijk van gasdruk om de stroomsnelheid te controleren, omdat wanneer de brenner opening vast is, de gasdruk ook de stroomsnelheid controleert. De gasdruk die gebruikt wordt om een bepaalde dikte materiaal te snijden, wordt meestal geselecteerd volgens de gegevens die door de klant worden verstrekt. Als er andere speciale toepassingen zijn, moet de gasdruk worden bepaald door de daadwerkelijke snijtest.
De meest gebruikte werkgassen zijn: argon, stikstof, zuurstof, lucht, H35, argon-stikstof menggas, enz.
A. De lucht bevat ongeveer 78% stikstof per volume, dus de slak die gevormd wordt door luchtsnijden is erg vergelijkbaar met die bij snijden met stikstof; de lucht bevat ook ongeveer 21% zuurstof per volume. Vanwege de aanwezigheid van zuurstof, is de snelheid van snijden van laagkoolstofstaal materialen ook erg hoog; CNC plasma snijmachine tegelijkertijd is lucht ook het meest economische werkgas. Echter, bij het alleen gebruiken van luchtsnijden, zullen er problemen zijn zoals slakophanging, snijoxidatie, stikstoftoename, enz., en de lagere levensduur van de elektrode en het mondstuk zal ook de werkefficiëntie en snijkosten beïnvloeden.
B. Zuurstof kan de snelheid van het snijden van zachte staal materialen verhogen. Bij het gebruik van zuurstof voor snijden, is de snijmodus erg vergelijkbaar met vlammen snijden. De hoge temperatuur en hoge energie plasma boog maakt de snijsnelheid sneller, maar het moet worden gebruikt met een elektrode die hoge temperatuur oxidatie weerstaat, en tegelijkertijd is de elektrode beschermd tegen impact tijdens boogontsteking om de elektrode levensduur te verlengen.
C. Waterstof wordt meestal gebruikt als hulpgas om te mengen met andere gassen. Bijvoorbeeld, het bekende gas H35 (waterstof volume fractie is 35%, de rest is argon) is een van de gassen met de sterkste plasma boog snijcapaciteit, wat voornamelijk te danken is aan waterstof. Omdat waterstof de boogspanning aanzienlijk kan verhogen, heeft de waterstof plasma straal een hoge enthalpiewaarde. Gemengd met argon, wordt de snijcapaciteit van de plasma straal aanzienlijk verbeterd. Over het algemeen, voor metalen materialen met een dikte van meer dan 70mm, wordt argon + waterstof vaak gebruikt als snijgas. Als een waterstraal wordt gebruikt om de argon + waterstof plasma boog verder te comprimeren, kan een hogere snij efficiëntie ook worden verkregen.
D. Stikstof is een veelgebruikt werkgas. Onder de voorwaarde van hogere voedings spanning, heeft stikstof plasma boog betere stabiliteit en hogere straal energie dan argon, zelfs bij het snijden van vloeibaar metaal met hoge viscositeit materialen zoals roestvrij staal en in het geval van nikkel-gebaseerde legeringen, is de hoeveelheid slak aan de onderkant van de snijopening ook klein. Stikstof kan alleen of gemengd met andere gassen worden gebruikt. Bijvoorbeeld, stikstof of lucht worden vaak gebruikt als werkgassen tijdens automatische snijden. Deze twee gassen zijn standaard gas geworden voor hogesnelheid snijden van koolstofstaal. Soms wordt stikstof ook gebruikt als startgas voor zuurstof plasma boog snijden.
E. Argongas reageert nauwelijks met enig metaal bij hoge temperatuur, en de argon plasma boog is erg stabiel. Bovendien hebben de mondstukken en elektroden die worden gebruikt een lange levensduur. Echter, de spanning van argon plasma boog is laag, de enthalpiewaarde is niet hoog, en de snijcapaciteit is beperkt. Vergeleken met luchtsnijden, zal de dikte van het snijden met ongeveer 25% worden verminderd. Bovendien, in de argon gas beschermingsomgeving, is de oppervlaktespanning van het gesmolten metaal relatief groot, wat ongeveer 30% hoger is dan in de stikstof omgeving, dus er zullen meer slakophanging problemen zijn. Zelfs snijden met een mengsel van argon en andere gassen zal een neiging hebben om aan de slak te plakken. Daarom is het nu zeldzaam om zuiver argon alleen te gebruiken voor plasma snijden.
2. Plasma Snijsnelheid
Naast de invloed van werkgas op snijkkwaliteit, is het effect van snijsnelheid op de verwerkingskwaliteit van CNC plasma snijmachine ook zeer belangrijk. Snijsnelheid: De optimale snijsnelheid bereik kan worden geselecteerd volgens de apparatuurbeschrijving of bepaald door experiment. Vanwege de dikte van het materiaal, de verschillende materialen, het smeltpunt, de warmtegeleiding en de oppervlaktespanning na smelting, is de snijsnelheid ook corresponderend. Variëteit. Hoofdprestaties:
A. Een matige toename van de snijsnelheid kan de kwaliteit van de snij verbeteren, dat wil zeggen, de snij is iets smaller, het snijoppervlak is gladder, en vervorming kan worden verminderd.
B. De snijsnelheid is te snel zodat de lineaire energie van het snijden lager is dan de vereiste waarde. De straal in de snijopening kan het gesmolten snijsmelt niet snel genoeg wegblazen om direct een grote hoeveelheid achterblijvende sleep te vormen. afname.
C. Wanneer de snijsnelheid te laag is, omdat de snijplaats de anode is van de plasma boog, om de stabiliteit van de boog zelf te handhaven, moet de CNC punt onvermijdelijk de geleidingsstroom in de buurt van de snijopening dichtst bij de boog vinden, en zal de radiale richting van de straal meer warmte overdragen, zodat de insnijding wordt verbreed. Het gesmolten materiaal aan beide kanten van de insnijding verzamelt en solidificeert aan de onderkant, vormend een slak die niet gemakkelijk te reinigen is, en de bovenrand van de insnijding wordt verwarmd en gesmolten om een afgeronde hoek te vormen.
D. Wanneer de snelheid extreem laag is, zal de boog zelfs uittreden door de insnijding te wijd te zijn. Dit toont aan dat goede snijkkwaliteit en snijsnelheid onlosmakelijk verbonden zijn.
3. Plasma Snijstroom
De snijstroom is een belangrijk snijprocesparameter, die direct de dikte en snelheid van het snijden bepaalt, dat wil zeggen, de snijcapaciteit, wat de correcte gebruik van plasma snijmachine voor hoge kwaliteit snelle snijden beïnvloedt, de snijprocesparameters diep begrepen en beheerst moeten worden.
A. Naarmate de snijstroom toeneemt, neemt de boogenergie toe, de snijcapaciteit neemt toe, en de snijsnelheid neemt odpowiedelijk toe.
B. Naarmate de snijstroom toeneemt, neemt de diameter van de boog toe, en de boog wordt dikker, waardoor de snij wijd wordt.
C. Overmatige snijstroom verhoogt de thermische belasting van het mondstuk, het mondstuk wordt voortijdig beschadigd, en de snijkkwaliteit daalt van nature, en zelfs normale snijden kan niet worden uitgevoerd.
Bij het kiezen van een voeding voor plasma snijden, kunt u geen voeding kiezen die te groot of te klein is. Voor een voeding die te groot is, is het een verspilling om de snijkosten te overwegen, want zo'n grote stroom kan helemaal niet gebruikt worden. Ook, vanwege de besparing van snijkostenbudget, bij het selecteren van de plasma voeding, is de stroomselectie te klein, zodat het niet kan voldoen aan zijn eigen snijvereisten tijdens daadwerkelijke snijden, wat een grote schade is voor de CNC snijmachine zelf. Gabortech herinnert u eraan om de snijstroom en het bijbehorende mondstuk te kiezen volgens de dikte van het materiaal.
4. Mondstuk Hoogte
Mondstuk hoogte verwijst naar de afstand tussen het mondstuk uiteinde en het snijoppervlak, wat een deel uitmaakt van de gehele booglengte. Plasma boog snijden gebruikt doorgaans een constante stroom of steile daling externe voeding. Na de verhoging van de mondstuk hoogte, verandert de stroom weinig, maar het zal de booglengte verhogen en de boogspanning laten stijgen, waardoor de boogvermogen toeneemt; maar tegelijkertijd naarmate de aan de omgeving blootgestelde booglengte groeit, neemt de energie die door de boogkolom verloren gaat toe.
In het geval van de gecombineerde werking van de twee factoren, wordt de rol van de eerste vaak volledig geannuleerd door de laatste, maar de effectieve snijenergie zal worden verminderd, wat resulteert in een vermindering van de snijcapaciteit. Het toont meestal dat de blaaskracht van de snijstraal wordt verzwakt, de restslak aan de onderkant van de insnijding neemt toe, en de bovenrand wordt overmatig gesmolten om afgeronde hoeken te produceren. Bovendien, rekening houdend met de vorm van de plasma straal, expand de diameter van de straal naar buiten na het verlaten van de brenner mond, en een toename van de hoogte van het mondstuk leidt onvermijdelijk tot een toename van de breedte van de snij. Daarom is het gunstig om de snijsnelheid en snijkkwaliteit te verbeteren door de mondstuk hoogte zo klein mogelijk te kiezen. Echter, wanneer de mondstuk hoogte te laag is, kan het dubbele boog fenomeen veroorzaken. Het gebruik van keramische buitenmondstuk kan de mondstuk hoogte op nul instellen, dat wil zeggen, het uiteinde van het mondstuk contacteert direct het te snijden oppervlak, en een goed effect kan worden verkregen.
5. Boogvermogen
Om een hoog gecomprimeerde plasma boog snijboog te verkrijgen, gebruikt het snijmondstuk een kleinere mondstuk opening, een langere gat lengte en versterkt het koeleffect, wat de stroom die door het effectieve doorsnede van het mondstuk passeert kan verhogen, dat wil zeggen, de vermogendichtheid van de boog verhogen. Maar tegelijkertijd verhoogt compressie ook de energieveerlies van de boog. Daarom is de daadwerkelijke effectieve energie die voor snijden wordt gebruikt kleiner dan het vermogen dat door de voeding wordt uitgevoerd. De verliesratio is doorgaans tussen 25% en 50%. Sommige methoden zoals watercompressie plasma boog snijden De energieveerliesratio zal groter zijn, dit probleem moet worden overwogen bij het uitvoeren van snijprocesparameterontwerp of economische berekening van snijkosten.
De dikte van metalen platen die in de industrie worden gebruikt, is meestal onder de 50mm. Snijden met conventionele plasma bogen binnen deze diktebereik resulteert vaak in grote en kleine snijden, en de bovenrand van de snij zal ook een afname van de nauwkeurigheid van de snijafmeting veroorzaken en de hoeveelheid van de daaropvolgende verwerking verhogen. Bij het gebruik van zuurstof en stikstof plasma boog om koolstofstaal, aluminium en roestvrij staal te snijden, wanneer de plaatdikte in het bereik van 10 ~ 25mm ligt, meestal hoe dikker het materiaal, hoe beter de loodrechtheid van de uiteindelijke rand, en de hoekfout van de snijrand is 1 graad ~ 4 graden. Wanneer de plaatdikte minder dan 1mm is, naarmate de plaatdikte afneemt, neemt de insnijdingshoekfout toe van 3° ~ 4° tot 15° ~ 25°.
Het wordt algemeen aangenomen dat de oorzaak van dit fenomeen te wijten is aan het onbalans van de warmteinvoer van de plasma straal op het snijoppervlak, dat wil zeggen, de energie van de plasma boog wordt meer vrijgemaakt in het bovenste deel van de snij dan in het onderste deel. Dit onbalans van energie vrijgave is nauw verwant aan veel procesparameters, zoals de graad van plasma boog compressie, snijsnelheid, en de afstand tussen het mondstuk en het werkstuk. Het verhogen van de compressie van de boog kan de hoge-temperatuur plasma straal verlengen om een meer uniforme hoge-temperatuur zone te vormen, en tegelijkertijd de snelheid van de straal verhogen, wat het breedteverschil tussen de boven- en ondersnijden kan verminderen. Echter, overmatige compressie van conventionele mondstukken resulteert vaak in dubbele boog, wat niet alleen elektroden en mondstukken verbruikt, waardoor het proces onmogelijk wordt, maar ook leidt tot een afname van de kwaliteit van de snij. Bovendien, extreem hoge snelheid en extreem hoge mondstuk hoogte zal het verschil tussen de boven- en onderbreedtes van de snij vergroten.
CNC machine
- De juiste CNC-plasmasnijmachine kiezen voor uw werkplaats: een praktische gids
- Kernfactoren die lasersnijden-kosten beïnvloeden
- Kernfactoren die lasersnijden-kosten drijven: Wat u moet weten
- Hoe lasersnijden-prijzen worden bepaald – Een duidelijke gids
- Laser vs. Plasma Snijden: De Juiste Metaalsnijtechnologie Kiezen
- Plasma vs. Lasersnijden: Belangrijkste Verschillen En Wanneer Elke Te Gebruiken
- Lasersnijden: Precisie, Vielzijdigheid en Belangrijkste Voordelen voor Moderne Productie
- Precisie metaalsnijden met plasma- en oxy-brandstoffen systemen
- Maximaliseer Plasma Snij-efficiëntie Met True-Hole Technologie
- Hoe de Ideale CNC Plasma Tafel voor Uw Werkplaats Te Kiezen
- Belangrijkste Factoren Die Metaalfabricatiekosten Drijven – Een Praktische Gids