



Alleskunner tape: kracht, flexibiliteit en alledaags gebruik
Achtergrond
Tape is een stofband gecoat met een polyethyleenhars aan één kant en een erg kleverig rubber-gebaseerd lijm aan de andere. In tegenstelling tot andere tapes geeft de stofrugtape kracht maar laat het gemakkelijk scheuren. Tape is ook heel buigzaam en kan hechten aan een brede variëteit aan oppervlakken. Hoewel het primair ontworpen was voor gebruik in luchtkanalen en vergelijkbare toepassingen, hebben consumenten een breed scala aan toepassingen gevonden voor dit populaire product. Het kan gebruikt worden voor diverse huishoudelijke reparaties, als bevestiging in plaats van schroeven of spijkers, en in auto-onderhoud. Sneeuwscooters zijn bekend om tape op hun neus te plakken om bevroren neus en zonbrand te voorkomen. Het product heeft zoveel interesse gegenereerd dat er boeken en websites gewijd zijn aan zijn onconventionele, en vaak komische, toepassingen. Bijvoorbeeld, The Duct Tape Book beschrijft hoe tape te gebruiken voor schorten en trampolinekussens.
Geschiedenis
Er zijn conflicterende verslagen over de geschiedenis van tape. Volgens Manco, Inc. (maker van Duck™ merk tape), werd het gecreëerd door Permacell—een afdeling van Johnson and Johnson—tijdens de Tweede Wereldoorlog in de jaren 1940. Andere experts claimen dat het tapeproduct in de jaren 1920 uitgevonden werd door onderzoekers voor 3M Company, geleid door Richard Drew. De meeste verslagen zijn het er wel over eens dat Permacell tape tijdens de oorlog perfektionerde. Met state-of-the-art technologie ontwikkelde hun onderzoeksploeg een proces om meerdere lagen lijm op een polyethyleen-gecoate stofrug te combineren. Sommigen zeggen dat dit vroege product de bijnaam 'duck tape' kreeg omdat het water afstoot als de veren van de eend of omdat het stofmesh gemaakt was van eenddoek.
Ongeacht de oorsprong, vond het leger veel toepassingen voor tape. Een van de vroegste was om munitiekisten bij elkaar te houden. Om die noemde soldaten het 'gun tape'. De Luchtmacht vond andere toepassingen en tape werd gebruikt om kanonpoorten op vliegtuigen te bedekken om luchtwrijving tijdens opstijgen te verminderen. Zoals veel andere militaire producten, was tape oorspronkelijk olijfgroen gekleurd, maar na de oorlog werd het veranderd naar de meer bekende zilverkleur. Fabrikanten begonnen het te markten naar huishoudelijke consumenten die een verscheidenheid aan nieuwe toepassingen vonden. De tape is gemakkelijker te gebruiken en net zo effectief als schroeven en bouten wanneer het gaat om het bij elkaar houden van de soort luchtkanalen die in nieuwe huizen met geforceerde-luchtverwarming gevonden worden.
Naarmate de consumentenvraag groeide, begonnen marketeers hun tapes in een meer consumentenvriendelijke manier te verpakken. Volgens Manco waren ze het eerste bedrijf dat tape krimpverpakte en labelde zodat het gemakkelijk op uitstalplanken gestapeld kon worden. Deze verpakkingsverbetering maakte het voor kopers gemakkelijker om te onderscheiden tussen de verschillende graden. In 1999 verkocht Manco ongeveer 5.352 metriek ton, of 396.240 km, tape per jaar.
Ontwerp
Tape is ontworpen voor verschillende toepassingen gebaseerd op de graad. De graad wordt bepaald door de combinatie van lijmtype en de kracht van het rugmateriaal. De kracht van het stofweefsel hangt af van het aantal draden dat het bevat; dit aantal bepaalt de scheurkracht van het weefsel. Bijvoorbeeld, militaire graad tape heeft een scheurkracht van 18 kg terwijl de kracht van goedkopere tapes in het 9 kg bereik ligt. Tape ontworpen voor gebruik door de federale overheid moet voldoen aan een uitgebreide 12-pagina specificatiegids die de kracht en andere factoren dicteert. Commerciële graden zijn minder eisend en worden typisch geclassificeerd als utility, general purpose, of premium graad. Andere specialiteitsgraden omvatten 'nucleaire tape', gebruikt in reactoren, en '322 km per uur' tape specifiek ontworpen voor racewagens.
Grondstoffen
Katoen mesh
Katoen mesh vormt de ruggengraat van tape. Het biedt trekkracht en stelt de tape in staat om in beide richtingen te scheuren. Weefsel met een strakkere weef en hogere draadtelling is van hogere kwaliteit, biedt grotere kracht, en geeft een schonere scheur. Een premium kwaliteit tape kan een draadtelling van 44 x 28 draden per vierkante inch. Daarom is tape gemaakt met dit weefsel duurder. Het katoenweefsel wordt een 'web' genoemd wanneer het over de coatingmachines wordt gespreid.
Polyethyleencoating
Het katoenweefsel wordt gecoat met polyethyleen, een plasticmateriaal dat het beschermt tegen vocht en slijtage. Deze plasticcoating is flexibel en stelt de tape in staat om beter te hechten aan oneffen oppervlakken. Het polyethyleen wordt gesmolten en in een voorlopige coatingoperatie op het weefsel aangebracht. Het gecoate weefsel wordt dan op rollen opgeslagen tot de fabrikant klaar is om de lijm aan te brengen.
Lijmsamenstelling
De lijm gebruikt in tape is uniek om twee redenen. Eerst, de lijm zelf is geformuleerd met rubbercompounds die langdurige binding waarborgen. Andere tapes gebruiken typisch lijmpolymeren die minder bindend zijn. Tweedens, wordt de lijm op het substraat in een veel dikker coating aangebracht dan die gebruikt op cellofaan of maskeringstape. Dit dient ook de hechteigenschappen van de tape te verhogen.
Het Productieproces
Lijmsamenstelling
- 1 De rubber-gebaseerde lijm gebruikt in tape wordt bereid in een multi-stap proces. In de eerste stap wordt de lijm gecomponeerd in een mixer bekend als een Branbury-type mixer bestaande uit een roestvrijstaaltank uitgerust met een stoomjaket om het mengsel te verwarmen en een hoog-koppel mixer. De rubbercompounds worden in pelletvorm geïntroduceerd, dan verwarmd en gemengd tot ze gesmolten en homogene zijn. Andere ingrediënten worden aan de mengtank toegevoegd zoals gespecificeerd in de formulering. Deze omvatten tackifierende middelen, viscositeitsmodificaties, antioxydanten, en andere adjuvanten. Het eindmengsel is dik maar glad genoeg om naar een buffertank verbonden met de coatingapparatuur te pompen.
Lijmtoepassing
- 2 De lijm en het weefsel worden gecombineerd met gesofisticeerde coatingapparatuur. Eerst wordt de lijm verder verzacht door hitte op een walzenwerk. Een walzenwerk bestaat uit nauwgezette holle rollen gemaakt van zwaar roestvrijstaal. De rollen zijn bevestigd aan hoge-koppel tandwielen en een motor die ze op een vaste snelheid roteert. De temperatuur van de rollen wordt gecontroleerd door continu water door ze te pompen. De bovenste rol wordt gehouden op 127°C en de middelste rol op 38°C. De cylinders zijn vastgezet zodat slechts een kleine opening tussen hen bestaat. Als de rollen draaien, wordt het rubbermengsel in deze ruimte gevoerd. De gegenereerde wrijving verhit en verzacht het rubber. Deze rangschikking stelt het gesmolten lijm in staat om een dunne laag over het oppervlak van de rollen te vormen.
- 3 Het weefsel wordt dan in de coatingmachine gevoerd via een andere set rollen. Het loopt tegen de derde rol (gehouden op 93°C) die in contact is met de lijm. Tijdens dit proces, bekend als coating, wordt de lijm overgebracht op het weefsel. Door de gaten tussen de rollen te controleren, kan de machineoperator bepalen hoeveel lijm op het weefsel wordt aangebracht. Wanneer de lijm klaar is, wordt het rugmateriaal—dat vooraf met polyethyleen behandeld is—van de opslagrol afgewikkeld en op de coatingrollens gevoerd. Terwijl het rugmateriaal in contact komt met de derde rol,
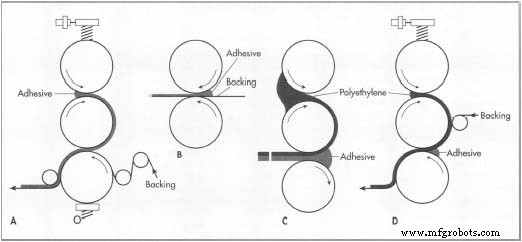 A. Drie-rol drukgevoelige tape kalander. B. Twee-rol lijm kalander. C. Polyethyleen en lijm kalander. D. Kalander voor stofband gecoat met polyethyleen. pikt het een deel lijm van de overbrengingsrol. Dit proces om dergelijke zware lijmen toe te passen heet kalanderen. Coatings zo dun als 0,05 mm kunnen gebruikt worden maar worden minder uniform onder 0,1 mm. Deze fluctuaties ontstaan omdat de rollen een kleine mate van buigen ervaren tijdens het draaien. Dit creëert oneven gaten tussen de rollen wat variaties in coatinggewicht over het web veroorzaakt.
- 4 Na coating wordt het tapeweefsel op grote kartonnen kernen gewonden. Wanneer voldoende tape gecoat is en de rol vol is, wordt het van de spil verwijderd en naar een ander gebied verplaatst waar het op de juiste maat gesneden kan worden. Deze opslagrollen zijn ongeveer 152 cm breed en 91 cm in diameter.
Opnieuw opspoelen en snijden
- 5 Na voltooiing van het coatingproces kunnen de rollen op hun finale maat gesneden worden. Dit wordt gedaan door 'ontspoelen', of afwikkelen, de grote rollen op een machine uitgerust met een reeks messen. De messen snijden het web in smalle segmenten die dan op kleinere kartonnen kernen herwonden worden. Dit proces heet 'snijden'.
Verpakkingsoperaties
6 In deze finale fase worden de rollen tape verpakt voor verkoze. Ze worden typisch krimpverpakt, ofwel afzonderlijk of in pakketten van twee of drie. Deze pakketten worden dan gedoosd en voor verzending gemarkeerd.
Afhankelijk van de fabrikant, kunnen de bovenstaande stappen gecombineerd worden door automatisering in minder stappen. Bijvoorbeeld, Permacell gebruikt een zelfstandig toestel dat mengt, verhit, en de lijm op de rug bevestigt. Deze methode stelt de lijm in staat om te worden bereid zonder vervuilende oplosmiddelen.
Kwaliteitscontrole
Tape moet voldoen aan een reeks standaardtests beschreven door de American Society for Testing and Materials. Deze methoden meten twee sleuteleigenschappen van de lijm: de hechtkracht (wat bepaalt hoe goed de tape aan een ander oppervlak hecht) en cohesieve kracht (wat laat zien hoe goed de lijm aan het stofrug hecht). Een veelvoorkomende methode om deze eigenschappen te evalueren omvat het aanbrengen van de tape op een gestandaardiseerde roestvrijstaalplaat, en het meten van de kracht vereist om het af te rieken. De plaat wordt dan onderzocht om te bepalen hoeveel, zo ja, van de lijmrest achterblijft. De lijmcoating zelf wordt gemonitord om te evalueren hoe goed het aan zijn rugging hecht. Condities waar de lijm een rest achterlaat worden gekend als kruipen, krakeelen, uitstijgen en bloeden. Kwaliteitcontroletechnici letten ook op fisheyes, de term gebruikt om een oneffen toepassing van lijm te beschrijven.
Naast de standaardtests heeft elke fabrikant hun eigen proprietaire methoden om hun producten te evalueren. Bijvoorbeeld, bedrijven kunnen het breeakpunt van de tape meten. Anderen evalueren het 'knisper' geluid van de tape als het afrolt omdat consumenten geloven dat een luid afrijden van de rol een teken van kracht is. Andere tests zijn ontworpen om quick stick te meten. Een manier om dit te doen is door pingpongballen op tapestroken met de klebrige kant op te schieten om te meten hoe ver ze rollen voordat ze door de tape gestopt worden.
Ondanks tape's reputatie voor superieure heching, heeft testen door onafhankelijke onderzoekers aangetoond dat de tape niet zo goed werkt als bedoeld. In 1998 evalueerden onderzoekers Max Sherman en Iain Walker van het Department of Energy's Lawrence Berkeley National Laboratory 12 verschillende soorten tape. Ze ontwierpen een versnelde verouderingstest die de temperatuurcondities van een huis of kantoorgebouw van nacht tot dag en winter tot zomer nam. Ze gebruikten een reeks standaard vingergeschakelde verbindingen die een kleinere luchtkanaal met een grotere verbonden. Elke testverbinding verpakt met een ander merk tape, evalueerden ze de afdichting onder temperatuur- en vochtigheidscondities ontworpen om gelijk te zijn aan die in huishoudelijke verwarmings- en airconditioningssystemen. De onderzoekers voerden ook een baktest uit waarbij de monsterverbindingen bij hogere temperaturen gebakken werden. De meeste geteste verbonden bleken met 50% of meer te lekken, volgens de onderzoekers. Hun testresultaten toonden ook aan dat een groot deel van de tapes faalde te functioneren wanneer temperaturen onder vriespunt (0°C) daalden of boven 93°C stegen. Echter, de tape-industrie betwistte deze bevindingen, claimend dat voor optimale efficiëntie hun tapeproducten geassisteerd moeten worden door kragen of klemmen.
De Toekomst
Milieu- en prijsoverwegingen drijven onderzoekers om nieuwe lijmformuleringen te identificeren tegen lagere kosten—algemene prijs voor één 5 cm brede, 46 m rol all-purpose tape is ongeveer drie dollar—die hoge functionaliteit behouden zonder schadelijk te zijn voor het milieu. Bovendien drijven marketingoverwegingen productverbeteringen. In reactie op kritiek dat tape niet goed functioneert bij extreme temperaturen, creëren fabrikanten geavanceerde formuleringen specifiek ontworpen om extreme hitte en koude fluctuaties te weerstaan. Voor het eerst worden formele standaarden specifiek voor tape op flexibele luchtkanalen gecreëerd. Tapefabrikanten steunen dit plan omdat ze geloven dat certificering door Underwriters Laboratories (een productveiligheidstestorganisatie) hun verkoop zal boosten.
Productieproces
- Loctite En Duct Tape: Waarom Snelle Fixes Mislukken Op Industriële Apparatuur
- Cellofaan Tape: Geschiedenis, Productie en Milieueffect
- Waarom digitaal geheugen belangrijk is
- 5 Expert Tips voor Effectief Gebruik van Vloermarkeringstape op Bouwterreinen
- Tenax PPS koolstofvezel TPUD – hoogpresterend, laagkost unidirectionele tape
- INOMETA breidt portfolio uit met geavanceerd laser-geassisteerd bandwindingssysteem
- Glasvezel Lijmband – Ongekend –40°C tot 260°C Hittestand voor Industriële Toepassingen
- Glasvezel Lijmband: Hoge-Temperatuur Weerstand & Vielzijdige Toepassingen
- Hoge-Temperatuur Glasvezeldoek Band: Superieure Hittestand Bescherming voor Elektronica en Automotive Toepassingen
- Addcomposites Introduceert Geavanceerde Tape Winding Capaciteit in Finland
- T26 Structurele Epoxy Hars met EP-UD Tape – Hoogpresterende, Lage Viscositeit RTM Oplossing