



Een Uitgebreide Gids voor Schrijfmachines: Geschiedenis, Ontwerp en Modern Erfgoed
Achtergrond
Schrijfmachines worden traditioneel ingedeeld in vijf categorieën: standaard, draagbaar handmatig, elektrisch, draagbaar elektrisch en elektronisch. Het oorspronkelijke standaardmodel woog 15-25 lb (5,6-9,3 kg) en was ontworpen voor bureaugebruik, met een brede rubberen platen die overgrote formulieren kon accommoderen. Draagbare handmatige eenheden waren lichter, kleiner en leverden een draagtas, wat ze populair maakte in huishoudens en scholen. Elektrische machines voegden motoren en elektrische componenten toe, wat toetsaanslagen vereenvoudigde en vaak een draagtas met voedingskabel inclustere. De nieuwste elektronische schrijfmachines, gebouwd op printplaten, verminderden het gewicht tot ongeveer 10 lb (3,7 kg) en incorporeerden functies van vroege tekstverwerkers, wat de kloof tussen mechanische en digitale tekstcreatie overbrugde.
Geschiedenis
Schrijfmachines dateren terug tot de 14e eeuw, maar het eerste gepatenteerde apparaat in Engeland (1714) werd nooit gebouwd. De eerste commercieel geproduceerde schrijfmachine verscheen in 1870, de Hansen Writing Ball van Malling Hansen, met een spherische toetsenplaat. Christopher L. Sholes en Carlos Glidden introduceerden later een toetsenbord, rubberen platen en een houten spatiebalk; Remington & Sons begon in 1874 met productie. Om typebalk-verstoppingen te verminderen, rangschikten Sholes en Glidden toetsen op frequentie, wat de QWERTY-indeling creëerde die vandaag de dag standaard is.
De initiële Remington-modellen printten alleen hoofdletters; een 1878-versie voegde een shift-toets voor kleine letters toe. In 1901 introduceerde John Underwood backspace, tab en lintselector functies. George Blickensderfer produceerde de eerste elektrische schrijfmachine in 1902, maar praktische modellen duiken pas rond 1925 op. IBM lanceerde de Selectric elektrische schrijfmachine in 1961, en de Selectric II volgde in 1984. Begin jaren '90 verschuifde IBM naar de elektronische Wheelwriter, samenvallend met de opkomst van personal computers.
In de late jaren '90 werden handmatige schrijfmachines grotendeels geleverd door drie bedrijven: Olympia (Duitsland) produceert standaard draagbare modellen; Olivetti (Italië) biedt een standaard kantoormodel en twee draagbare; en Indië's Godrej & Boyce Manufacturing Company blijft de grootste wereldwijde producent.
Grondstoffen
Draagtassen kunnen hout, staal of plastic zijn, maar staal is predominant in standaardmodellen. Schrijfmachines hebben duizenden bewegende onderdelen, waarvan de meesten gesmeed zijn uit koudgewalst staal voor betrouwbaarheid. De platen is een staalbuis omhuld met een rubberen manga gemaakt van een speciale "buna-N" rubber; lijm bevestigt de manga. Toetsen zijn gemold plastic, initieel wit met gekleurde topjes; sinds de jaren '70 bieden pad-printing en klarlak-afwerkingen duurzaamheid.
Mylar-linten met inkt aan één kant brengen het lettertype op papier. Linten worden gehuisvest in wegwerpbare plastic cartridges. Andere materialen omvatten lijm, verf, chemische oplosmiddelen, zink en chroom voor platering, en azijnzuur voor zwarte oxide-afwerkingen.
Ontwerp
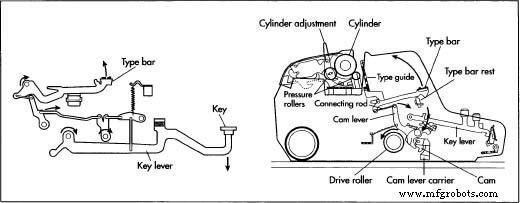
De kerncomponenten zijn het toetsenbord, typebak (typebalken en lettertypes), platen, wagentje en escapement. Elke toets bedient een typebalk die een lettertype – hoofd- en kleine letters, cijfers en symbolen – in contact met de platen tillt. De platen, een met rubber beklede cylinder, staat voldoende kracht toe voor inktoverdracht terwijl het lettertype beschermt.
Het wagentje houdt het papier, leidt het door een voerrek en papiergoot. Het is verbonden met de wagentje-terugkeerhendel en regelafstand-mechanisme, die het papier vooruit schuiven en het wagentje na elke regel resetten. Het escapement, een precisietandsysteem, verplaatst het wagentje één spatie naar rechts na elke toetsaanslag. Een hoofdfeder aandrijft het escapement, en kogellagers stellen soepele wagentjebeweging in.
De typebak bevat ruwweg 3.200-3.500 onderdelen: typebalken met gesoldeerde lettertypes, veren die toetsen koppelen aan typebalken, en kogellagers die helpen bij het schakelen tussen hoofd- en kleine letters. Het toetsenbord-subassemblage bevestigt toetshebels aan veren en een intern frame, wat de machine voorbereidt voor finale assemblage.
Productieproces
- 1. Staalstangen (10-12 ft) worden gesneden en bewerkt tot schroeven, bouten en nitten.
- 2. Fabricatiegereedschappen snijden en vormen bevestigingsmiddelen; draaibank-achtige machines vormen draad.
- 3. Onderdelen ondergaan zink- of chroomplatering in elektrolytischebaden om corrosie te voorkomen.
- 4. Interne componenten worden gebluwd met azijnzuurbaden, daarna bekleed met lichte olie voor bescherming.
- 5. Externe delen worden gepolijst met buffelschijven en handgehouden verbijsteringsmiddelen.
- 6. Nieten of hard solderen verbinden onderdelen; hard solderen gebruikt laag-temperatuur legeringen om vervorming te voorkomen.
- 7. De platen-subassemblage wordt precisie-geschliffen en voorzien van een rubberen manga met een verwarmde pers.
- 8. Lettertypes worden gegoten uit metalen klonten in vormen, daarna gesoldeerd op typebalken.
- 9. Het wagentje-railsysteem wordt gemonteerd met kogellagers en veren.
- 10. De wagentje-terugkeerhendel, papierafhandelingssysteem en escapement worden in het frame geïntegreerd.
- 11. De typebak en toetsenbord-subassemblages worden gemonteerd en aan het hoofdframe bevestigd.
- 12. Finale assemblage plaatst alle subassemblages op een frame, bevestigt de staaljas, en verzegelt het interieur om stofbinnenkomst te voorkomen.
Kwaliteitscontrole
Inkomende materialen worden gelogd en geverifieerd tegen blauwdrukken met precisie-instrumenten zoals schuifmaat, micrometers en hoogtemeters. Voltooide machines ondergaan functionele tests: toetsbinding, afdrukkwaliteit, lintvoortgang en wagentjebeweging. Visuele inspecties detecteren oppervlaktedefecten die tot roest kunnen leiden.
Bijproducten en Afval
Staalaafval (skeletten, uitstansfragmenten en draaisels) wordt verkocht aan slophandelaren of gesmolten voor hergebruik. Plasticafval wordt gerecycld; afgekeurde plastic onderdelen worden hermaald en in nieuwe batches gemengd. Rubberstof van platen-slijpen wordt verzameld en verantwoord afgestort. Inkt-linten en Mylar-cartridges worden meestal na inktverwijdering op de stort gelegd.
Toekomst
In de westerse wereld zijn schrijfmachines grotendeels vervangen door computers, doch nische markten – zoals bepaalde bedrijven en hobbyisten – gebruiken ze nog steeds voor specifieke taken. In ontwikkelingslanden blijven standaard, elektrische en elektronische modellen in vraag. Fabrikanten als Brother (Japan), Chinese fabrieken en Godrej & Boyce (India) blijven produceren. De verzamelaarsmarkt ondersteunt ook een bescheiden toekomst; antiquairs en verzamelaars handelen zeldzame modellen online, en gespecialiseerde nieuwsbrieven delen marktinformatie.
Waar Meer Te Leren
Boeken
Bryant, Carl. All About Typewriters and Adding Machines. New York: Hawthorn Books, Inc., 1973.
Davies, Margery. Woman's Place is at the Typewriter: Office Work and Office Workers 1870-1930. Philadelphia: Temple University Press, 1982.
Linoff, Victor M., ed. The Typewriter: An Illustrated History. Dover Publications, 2000.
Periodieken
Frazier, Ian. "Typewriter Man." The Atlantic Monthly 280, nr. 5 (November 1997): 81-92.
Groer, Annie. "True to Type." The Washington Post (3 mei 2001): HOI.
Overige
"Schrijfmachine Geschiedenis in een Oogwenk." MyTypewriter.com Webpagina. December 2001. https://www.mytypewriter.com.
Productieproces
- Zijn uw smeringpraktijken werkelijk effectief?
- ANSI/ASHRAE/ACCA Standaard 180-2008: Uitgebreide Gids voor HVAC Inspectie en Onderhoud
- AGS Automation: Premium Gripper‑Arm Componenten & 3‑D Configuratie Portaal
- Standaardprocedure voor Uitgebreide Werkapparatuur Inspectie
- Aluminium vs. Standaard PCB's: Wat is het Beste voor uw Elektronica-ontwerp?
- Standaardwerk Begrijpen: Sleutel tot Kwaliteit en Afvalreductie
- NP310BW Fenolblad – Superieure Warmteafvoering & Sterkte
- BP81NPN Fenolblad – Superieure Warmteafvoering & Mechanische Sterkte
- Epoxy RM511A Staven – Hoge Sterkte, IEC 61212 Standaard, Hoge-Temperatuur Glasvezel Composiet
- Epoxy NP130HF Platen – Geavanceerd Glasvezelcomposiet voor Superieure PCB Testborden
- C Standaardbibliotheek-functies onder de knie krijgen: Een praktische gids