



7 veelvoorkomende spuitgietdefecten vermijden: Expert tips voor consistente kwaliteit
Spuitgieten is een efficiënte productiemethode wanneer grote volumes identieke onderdelen nodig zijn. Het vereist echter een hoge mate van technische expertise om te beheersen. Met zoveel verschillende variabelen in spel kunnen kleine, schijnbaar onbelangrijke fouten in vroege fasen van productontwikkeling leiden tot grote problemen — en zelfs de productintegriteit compromitteren — later in het proces.
Defecten kunnen de snelheid en kostenefficiëntie van het hele productontwikkelingsproces reduceren en potentieel de levensduur van producten verkorten als ze niet opgemerkt blijven. Spuitgietproblemen en defecten kunnen veel oorzaken hebben, waaronder slecht ontwerp, productiefouten, kwaliteitscontrolefaleringen en meer. Het is daarom belangrijk een proactieve benadering te hanteren voor risicomitigatie door het hele productontwikkelingsproces heen om de kans op potentiële spuitgietdefecten te verkleinen.
Hier zijn enkele van de meest voorkomende defecten die kunnen optreden bij kunststofspuitgieten — en hoe productteams ze kunnen vermijden.
1. Stroomlijnen
Stroomlijnen zijn afwijkende kleurlijnen, strepen en andere patronen die op het oppervlak van een onderdeel verschijnen. Deze worden veroorzaakt doordat de schot smeltplastic met verschillende snelheden door de spuitgietvorm beweegt, wat ertoe leidt dat het hars op verschillende snelheden uithardt. Dit is vaak een teken dat de spuitsnelheid en/of druk te laag is.
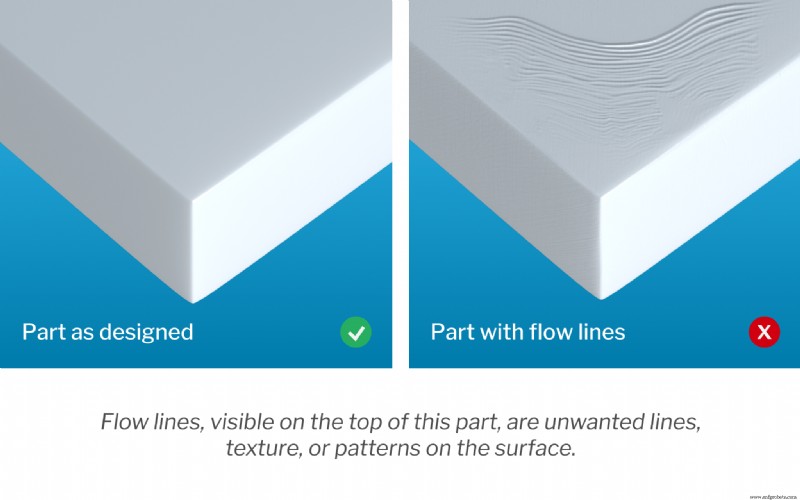
Stroomlijnen kunnen ook verschijnen wanneer de thermoplastische hars door delen van de vorm beweegt met verschillende wanddikten — waarom het handhaven van consistente wanddikte of het waarborgen dat faseringen en afrondingen een geschikte lengte hebben cruciaal is. Het plaatsen van de ingang in een dunwandig deel van de vormkamer kan helpen stroomlijnen te reduceren.
2. Inzakken
Inzakken verschijnen als depressies, dents of krater in dikke delen van een onderdeel. Dikkere secties nemen langer om af te koelen, wat de vaak onverwachte neveneffect kan hebben dat de binnenste delen van het onderdeel krimpen en samentrekken op een veel andere snelheid dan de buitenste secties.
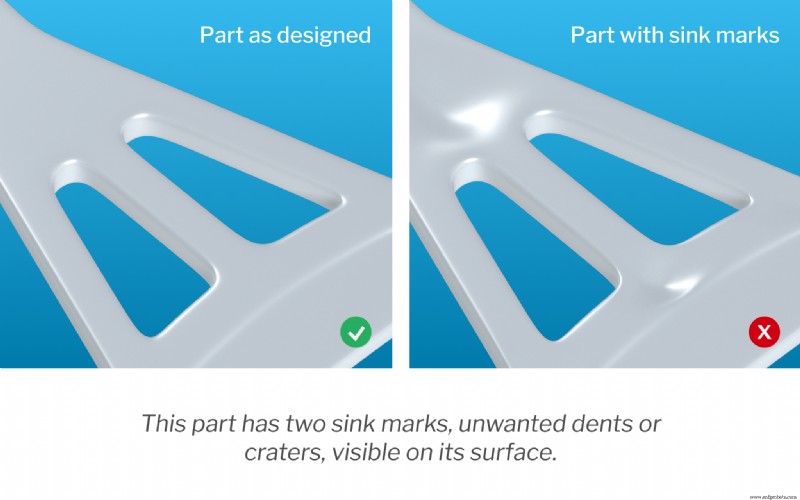
Hoewel meestal een indicator dat het plastic meer tijd in de vorm nodig heeft om goed af te koelen en uit te harden, kunnen inzakken soms opgelost worden door de dikte van de dikste wandsecties te verminderen, wat helpt om meer gelijkmatige en thorough afkoeling te waarborgen. Onvoldoende druk in de vormkamer of hogere temperaturen aan de ingang kunnen ook bijdragen aan de ontwikkeling van deze defecten.
Aan de ontwerpszijd kan het risico op inzakken geminimaliseerd worden door correcte rib- en wanddikte voor spuitgieten te waarborgen. Deze acties kunnen ook helpen de algehele sterkte van het onderdeel te verhogen.
3. Oppervlaktedelaminatie
Wat is delaminatie? Delaminatie is een toestand waarbij het oppervlak van een onderdeel zich scheidt in dunne lagen. Deze lagen, die lijken op coatings die afgebold kunnen worden, worden veroorzaakt door de aanwezigheid van verontreinigingen in het materiaal die niet binden met het plastic, wat lokale fouten creëert. Een overmatige afhankelijkheid van vormvrijmakingsmiddelen kan ook delaminatie veroorzaken.
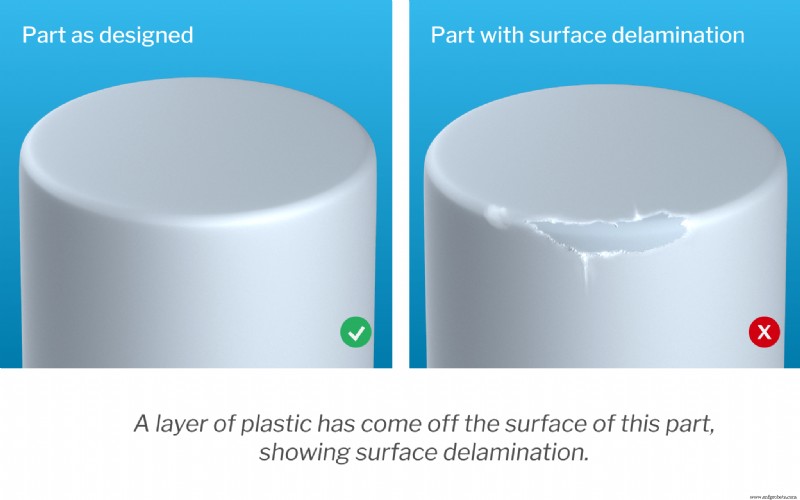
Om delaminatiereparatie en -preventie te bevorderen, sollten teams de vormtemperaturen verhogen en het vormuitstootmechanisme aanpassen om minder afhankelijk te zijn van vormvrijmakingsmiddelen, aangezien deze middelen het risico op delaminatie kunnen verhogen. Het correct vooraf drogen van het plastic voor het gieten kan ook helpen.
4. Lassen
Ook wel nahtlijnen genoemd, markeren deze defecten waar twee stromen gesmolten hars samenkwamen toen ze door de vormgeometrie bewogen. Dit gebeurt rond elk deel van de geometrie dat een gat heeft. Als het plastic stromen en om elke zijde van een gat heen omloopt, komen de twee plasticstromen samen. Als de temperatuur van de stroom niet perfect is, zullen de twee stromen niet goed samen binden en in plaats daarvan een zichtbare laslijn veroorzaken. Dit verlaagt de algehele sterkte en duurzaamheid van het component.
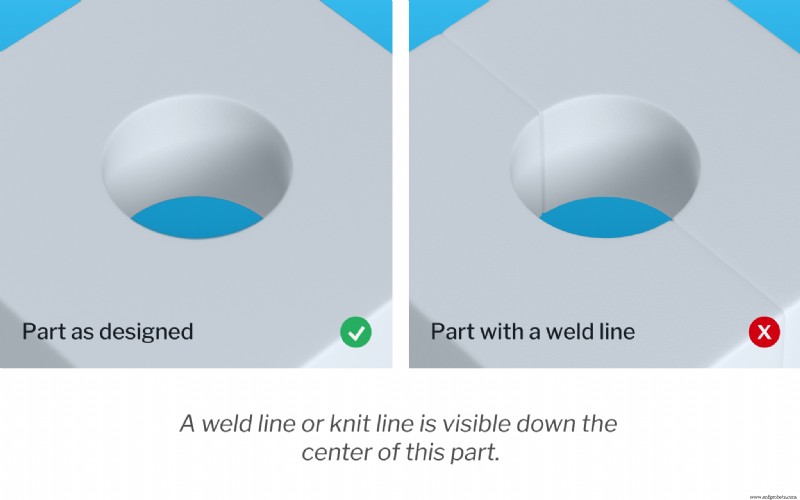
Het verhogen van de temperatuur van de gesmolten hars kan helpen om het uithardingsproces te vertragen, net als het verhogen van de spuitsnelheid en druk. Harsen met lagere viscositeit en lagere smeltpunten zijn minder geneigd om laslijnen in spuitgieten te ontwikkelen, wat ook geëlimineerd kan worden door scheidingen uit het vormontwerp te verwijderen.
5. Korte schotten
"Korte schotten" verwijzen naar gevallen waarin de hars de vormkamer niet volledig vult, wat resulteert in onvolledige en onbruikbare onderdelen.
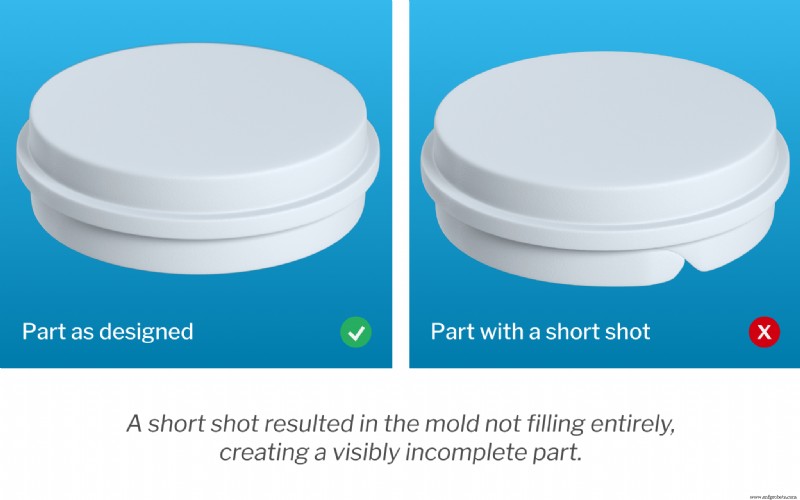
Wat veroorzaakt korte schotten in spuitgieten? Meestal zijn ze het resultaat van beperkte stroom in de vorm, wat veroorzaakt kan worden door ingangen die te smal zijn of geblokkeerd zijn geworden, vastgelopen luchtpockets, of onvoldoende spuitdruk. Materiaalviscositeit en vormtemperatuur zijn ook bijdragende factoren. Het verhogen van de vormtemperatuur en het integreren van extra ontluchting in het vormontwerp om lucht goed te laten ontsnappen kan helpen korte schotten te voorkomen.
6. Vervorming
Spuitgietvervorming verwijst naar ongewilde draaiingen of buigingen veroorzaakt door ongelijke interne krimp tijdens het afkoelproces. Vervormingsdefecten in spuitgieten zijn meestal het resultaat van niet-uniforme of inconsistente vormafkoeling, wat spanningen in het materiaal creëert.
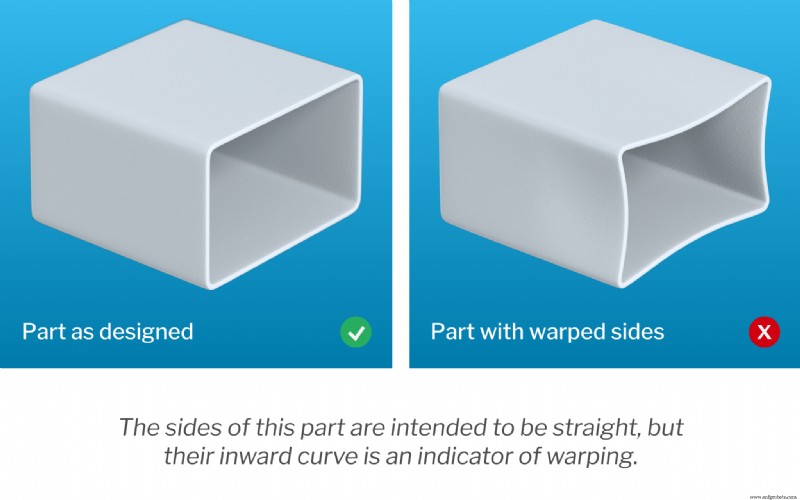
Het voorkomen van vermormingsdefecten in spuitgieten is een kwestie van garanderen dat onderdelen voldoende tijd krijgen om af te koelen — en op een voldoende geleidelijke snelheid — om interne spanningen te voorkomen die het stuk kunnen beschadigen. Uniforme wanddikte in vormontwerp is cruciaal voor veel redenen, kritiek onder andere dat het helpt waarborgen dat het plastic in een enkele richting door de vormkamer stroomt.
Het is de moeite waard om te noteren dat materialen met semi-kristallijne structuren meer geneigd zijn om te vervormen.
7. Jetting
Jetting-defecten in spuitgieten zijn een ander potentiële resultaat van een ongelijkmatig uithardingsproces. Jetting treedt op wanneer een initiële straal hars de vorm binnenkomt en voldoende tijd heeft om te beginnen uitharden voordat de kamer vol is. Dit creëert zichtbare, slingerende stroompatronen op het oppervlak van het stuk en verlaagt de sterkte van het onderdeel.
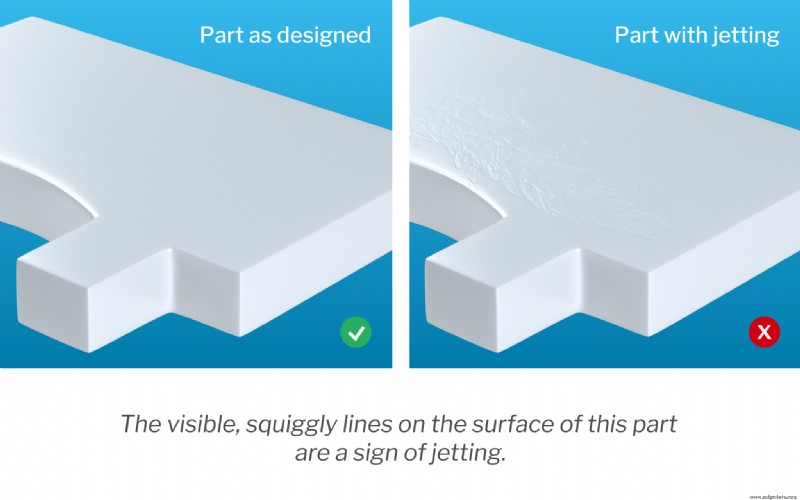
Het verlagen van de spuitdruk is vaak de beste manier om meer geleidelijke vullingen te waarborgen, maar het verhogen van de vorm- en harstemperatuur kan ook helpen om te voorkomen dat straaltjes te vroeg uitharden. Het plaatsen van de spuitingang zodat de stroom van materiaal door de kortste as van de vorm loopt, is een ander effectief middel om jetting te minimaliseren.
Spuitgietdefecten en oorzaken voorkomen
Spuitgieten kan een hoogst efficiënte productiemethode zijn voor het produceren van hoog herhaalbare kunststofonderdelen, maar, net als bij veel processen, vereist het produceren van hoogwaardige eindonderdelen een hoog niveau van aandacht voor detail en een proactieve benadering van risicobeheer. Iedereen die betrokken is bij het productontwikkelingsproces — van de initiële ontwerp- en proof-of-concept-fases tot aan de uitvoering — moet hun deugdelijkheid doen om te zorgen dat producten voldoen aan de hoogste kwaliteitsstandaarden en deze veelvoorkomende kunststofspuitgietproblemen vermijden.
Het kiezen van een productiepartner zoals Fast Radius, die goed op de hoogte is van veelvoorkomende defecten in spuitgieten en hun troubleshooting, kan het verschil betekenen tussen hoogwaardige onderdelen — geproduceerd op tijd en binnen budget — en die gemarkeerd met laslijnen, jetting, flash, inzakken en andere defecten. Naast het zijn van een ervaren on-demand productiewerkplaats, bieden we ook ontwerpadvies- en optimalisatiediensten die ervoor zorgen dat we elk team kunnen helpen functionele, elegante, hoogpresterende onderdelen zo efficiënt mogelijk te creëren. Neem vandaag nog contact met ons op om meer te weten te komen over onze spuitgietdiensten.
Industriële technologie
- Hoe kunststof injectiegietfabrikanten innovatie & kwaliteit drijven
- Precisie kunststof spruitgieten: Efficiënte productie van duurzame componenten
- Metro Mold & Design Vergroot Productiecapaciteit met Vier Nieuwe Engel Pressen
- Injectiegieten vs. Gieten: Het juiste proces kiezen voor uw product
- Waarom Spuitgieten De Go-To Productieproces Is
- Expert Antwoorden: Veelgestelde Vragen Over Kunststof Spruitgietvormen Maken
- Expert Kunststof Spruitgietdiensten – Hoogwaardige, Kosteneffectieve Oplossingen
- Plasticinjectiegietproductie en kostenfactoren begrijpen
- Geavanceerd plastic injectiegieten: high-tech oplossingen voor moderne productie
- Injectiegieten Uitgelegd: Expert Video & Praktische Gids
- Expert Gids voor Ontwerpen en Fabriceren van Injectie Gietmallen