



G-code meesteren: de taal van CNC-machines
Programmeren is een fundamentele vaardigheid voor alle typen CNC-bewerking, zelfs als automatisering en nieuwe technologie lijken programmeertaken te vervangen. Elke bewerker moet nog steeds begrijpen hoe hun programma's en gereedschappen werken. Of u nu nieuw bent in CNC-programmeren en de meest voorkomende taal, G-code, of u al jaren code vanaf nul schrijft, CNC-codes kunnen nog steeds voelen als een vreemde taal. En om het erger te maken, spreekt elke machine een andere dialect die u moet begrijpen. Begrijpt u wat ze zeggen? Hier zijn de G-code programmeerbasics die u nodig hebt om efficiënt programma's te begrijpen en te schrijven die hoge-kwaliteit producten produceren.
Wat is G-code?
G-code is een programmeertaal voor CNC die machines instructeert waar en hoe te bewegen. Meeste machines spreken een ander "dialect" van G-code, dus de codes variëren afhankelijk van type, merk en model. Elke machine wordt geleverd met een handleiding die de code van die specifieke machine voor een specifieke functie toont.
G-code staat voor "geometrische code," en volgt een variatie van het alfanumerieke patroon:
N## G## X## Y## Z## F## S## T## M##
N: Regelnummer
G: Beweging
X: Horizontale positie
Y: Verticale positie
Z: Diepte
F: Voedsnelheid
S: Spindelsnelheid
T: Gereedschapsselectie
M: Diverse functies
I en J: Incrementieel middelpunt van een boog
R: Straal van een boog
Alfanumerieke codes worden gebruikt voor G-code programmeren omdat ze een eenvoudige manier zijn om:
- Beweging en functie te definiëren (G##)
- Een positie te declareren (X## Y## Z##)
- Een waarde in te stellen (F## en/of S##)
- Een item te selecteren (T##)
- Iets aan en uit te schakelen (M##), zoals koelmiddel, spindels, indexerende beweging, assenvergrendeling, etc.
Bijvoorbeeld,
G01 X1 Y1 F20 T01 M03 S500
geeft doorgaans een lineaire voedingsbeweging (G01) naar de gegeven XY-positie bij voedsnelheid 20. Het gebruikt Gereedschap 1, en de spindelsnelheid is 500. Diverse functies zullen variëren van machine tot machine, dus om te weten wat de m-code betekent, moet de handleiding van de machine geraadpleegd worden.
Machinebeweging
Alles wat een machine kan doen is gebaseerd op drie basistypen beweging:
- Snelle beweging: een lineaire beweging naar een XYZ-positie zo snel mogelijk
- Voedingsbeweging: een lineaire beweging naar een XYZ-positie bij een gedefinieerde voedsnelheid
- Circulaire beweging: een circulaire beweging bij een gedefinieerde voedsnelheid
Elke G-code vertelt de machine welke variatie van deze basismoties uit te voeren, en hoe uit te voeren.
X en Y zijn Cartesische coördinaten voor horizontale en verticale positie, en Z vertegenwoordigt de diepte van de machine. Deze alfanumerieken volgen de beweging/functiecommando (G) om de positie van de machine te declareren.
Vervolgens bepaalt F de voedsnelheid (voor voedingsbewegingen of circulaire bewegingen), terwijl S de spindelsnelheid bepaalt. T wordt gebruikt om een gereedschap te selecteren. Andere alfanumerieken die in programmeren gebruikt worden kunnen I, J en R zijn, die te maken hebben met boogmiddelpunten en stralen.
Diverse codes (M-codes)
De regel van een programma kan ook m-codes bevatten, die doorgaans codes zijn die een machine vertellen hoe een actie uit te voeren. Hoewel niet gegarandeerd hetzelfde over machines, zijn enkele veelvoorkomende, standaard m-codes:
- M00: Programma stop
- M01: Optionele programma stop
- M02: Einde van programma
- M03: Spindel aan kloksgewijs
- M04: Spindel aan tegenkloksgewijs
- M05: Spindel stop
- M06: Gereedschapswissel
- M08: Vloedkoeling aan
- M09: Vloedkoeling uit
- M30: Einde van programma/terug naar start
- M41: Spindel lage versnelling
- M42: Spindel hoge versnelling
Modaliteit
Net zoals een licht aan blijft tot het uitgezet wordt, zullen G-code functies (op controllers die modaliteit ondersteunen) actief blijven tot ze gedeactiveerd worden door een andere code. Met andere woorden, maar één functie kan op elk gegeven moment actief zijn. Om een functie te deactiveren, selecteer gewoon een nieuwe functie.
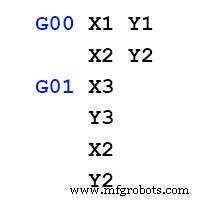
Bijvoorbeeld, zeg een code begint met een lineaire snelle beweging naar X1 Y1 (G00 X1 Y1). Als de volgende functie een andere lineaire snelle beweging is, is het niet nodig om G00 opnieuw te schrijven. Alles wat op de volgende regel code nodig is, is de nieuwe positie (zeg, X2 Y2) omdat de modale voorwaarde hetzelfde is. Dan, om de functie te veranderen naar een lineaire voeding (G01), zou programmeren G01 op de volgende regel de lineaire snelle beweging deactiveren en de lineaire voeding activeren.
Eenmaal een voorwaarde ingesteld, blijft het actief tot het uitgezet wordt of een andere voorwaarde het overschrijft.
Gefixeerde cycli (Canned Cycles)
Gefixeerde cycli zijn een soort modale voorwaarde die alle bewegingen omvat om een veelvoorkomende taak te voltooien in één code.
Bijvoorbeeld, vaak is G81 code voor een basis boor functie. In het geval van basis booren, zou het gereedschap moeten 1) worden bewogen naar het startpunt van de gatlocatie, 2) snel naar het vrijheidsvlak, 3) gevoed naar de diepte, en 4) snel eruit. Dat zouden vier regels code in het programma zijn die herhaald zouden moeten worden voor elke nieuwe boorpositie! Met de gefixeerde cyclus G81, hoeven na activering alleen de gatlocaties gespecificeerd te worden. Gefixeerde cycli zoals G81 verminderen de hoeveelheid code aanzienlijk door meerdere bewegingen in één code te incorporeren.
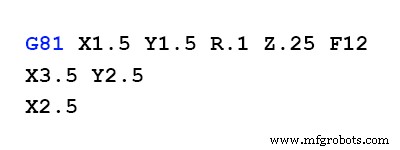
In G-code bestaan er enkele andere veelvoorkomende gefixeerde cycli voor pikbooren, inbooren, en tappen.
Modale code groepen
Modale code groepen staan toe dat er meerdere codes op een enkele regel staan, maar er kan maar één code uit elke groep op een regel staan. Dit is omdat codes binnen een groep elkaar overschrijven.
De modale groepen voor G-codes zijn:
- Groep 1 (beweging): G00, G01, G02, G03, G80, G81, G82, G84, G85, G86, G87, G88, G89
- Groep 2 (vlakselectie – XY, YZ, ZX): G17, G18, G19
- Groep 3 (absoluut/incrementaal modus): G90, G91
- Groep 5 (voedsnelheid modus): G93, G94
- Groep 6 (eenheden – inches/millimeters): G20, G21
- Groep 7 (freeskant compensatie – CRC): G40, G41, G42
- Groep 8 (gereedschapslengte compensatie – TLO): G43, G49
- Groep 10 (terugkeermodus in gefixeerde cycli): G98, G99
- Groep 12 (werkcoördinatensysteem selectie – WCSS): G54, G55, G56, G57, G58, G59)
Post-processoren
Een post-processor is een vertaler die de berekende afbeelding van een toolpad op uw computerscherm vertaalt naar de taal voor machinebesturing. U kunt een post-processor maken door te zoeken naar een voorbeeldprogramma dat nauw aansluit bij uw machine en het programma dan aan te passen om precies bij uw machine te passen.
G-code programmeertips
- Sommige machines en controllers negeren spaties. G01 X1 Y1 Z1 kan hetzelfde betekenen als G01 X1Y1Z1.
- De Z-as is positief in de opwaartse richting. Z1 brengt het gereedschap omhoog, terwijl Z-1 het gereedschap omlaag brengt.
- De G-code dialect van uw machine specificeert of een leidende nul nodig is (zoals in G01, in tegenstelling tot G1).
- De dialect zal ook bepalen of decimale punten altijd nodig zijn (bijv. G01 X1. Y1. Z0.5)
- Het is een goed idee om de voorbeeldprogramma's die in uw machinehandleiding zitten te draaien voordat u een groot programma probeert te draaien. Vaak werken de voorbeeldprogramma's niet en moet u de problemen noteren en uw eigen benchmarks instellen.
Aan de slag met G-code
Klaar om G-code te gebruiken om uw machines te programmeren? Begin met het bekijken van de unieke coderingsgrafiek van uw machine. Onthoud, elke machine is een beetje anders. De code van een Haas voor een functie is misschien niet dezelfde als de code van een Anilam voor die functie. U moet weten welke codes uw specifieke machine gebruikt voor de taken die u wilt dat het uitvoert.
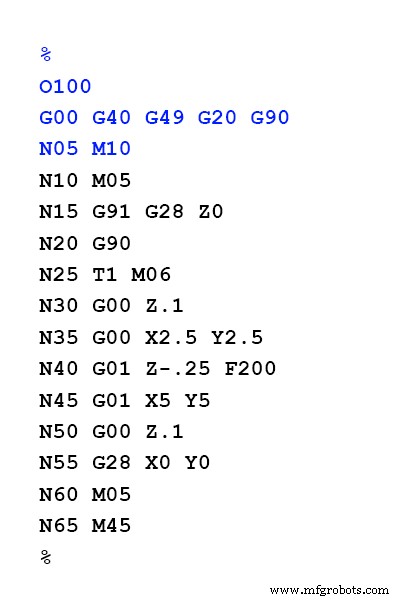
Het programma begint vaak met een initialisatiecode (%), gevolgd door een programmnummer. Dan volgt een regel met veiligheidscodes. Vervolgens volgt een regel voor gereedschapswissel. Dit zet het geschikte gereedschap in de machine en stelt de snelheid in die gebruikt wordt. Het grootste deel van het programma zal dan de machinebewegingen en positionering zijn.
Als u regelnummering gebruikt, is het een goed idee om elke regel in stappen van ten minste vijf te nummeren. Op die manier, als u later regels code moet toevoegen, zullen de regels nog steeds in volgorde gelabeld zijn.
Wanneer u klaar bent met programmeren van uw G-code, eindigt u het programma typisch met een reeks functies die de machine stoppen en resetten zodat het klaar is voor de volgende keer.
Correct gebruikt, zijn G-codes een onschatbaar hulpmiddel voor CNC-bewerkers, waardoor u het volledige potentieel van uw machine kunt benutten. Geïntegreerde CAD/CAM-oplossingen zoals Fusion 360 stroomlijnen het CNC-coderingsproces voortdurend, zodat u geen onderdelen hoeft te programmeren met de hand met G-codes. Hoge-kwaliteit onderdelen produceren was nog nooit sneller met G-code programmeren.
Industriële technologie
- Verse melkautomaten ontdekken: Gemakkelijk, betaalbaar en ecologisch
- Horizontale Boormachines Uitgelegd: Ontwerp, Bediening en Toepassingen
- Automatische Persmachines: Functie, Voordelen en Toepassingen Begrijpen
- Ontdek Noedelautomaten: Hoe Ze Werken & Wat Je Kunt Krijgen
- Precisie Freesmachines Begrijpen: Definitie en Sleutelkenmerken
- Gietpersmachines: werking, typen en voordelen
- Elektrosmelt Lasmachines Begrijpen: Toepassingen en Voordelen
- Begrijpen Van Machine Draaien: Een Sleutel Precisie Bewerkingsproces
- CNC-programmering gedemystificeerd: G-code vs M-code
- Wanneer uw machinekoelvloeistof slecht wordt: gids voor veilige verwijdering en afvalverwerking
- Wat Is CNC? – Computer Numerical Control Begrijpen voor Moderne Productie