



Expertgids: probleemoplossing bij golfsolderproblemen op PCB's
Spring naar: Wat is golfsolderen? | Golfsolderdefecten en oplossingen
Wat is golfsolderen?
Golfsolderen is een type solderproces dat gebruikt wordt tijdens de bulkproductie van printplaten, of PCB. Het golfsolderproces stelt fabrikanten in staat om grote printplaten snel en betrouwbaar te solderen. Het proces krijgt zijn naam van de golf van soldeer waar elk bord overheen wordt geleid. Het gebruik van een golf van soldeer in tegenstelling tot individuele soldeerpunten produceert soldeerverbindingen die mechanisch en elektrisch betrouwbaar zijn.
Het golfsolderproces is effectief voor zowel de conventionele doorvoergatenmethode van PCB-assemblage als de nieuwere oppervlaktemontagemethode.
Wat zit er in een golfsoldmachine, en hoe werkt het proces?
In de kern begint een standaard golfsoldmachine met één component: een verwarmde tank soldeer die op de vereiste temperatuur wordt gehouden voor het specifieke solderproces dat plaatsvindt. Binnenin de tank stelt de technicus een golf van soldeer in, en leidt vervolgens elk PCB door de tank, zodat de top van de soldergolf net contact maakt met de onderkant van de PCB.
Ontwerpers moeten zich bewust zijn van twee grote kwesties bij het ontwerpen van printplaten die gegolfsold gaan worden.
- Padafstand: Als de pads die gesoldeerd moeten worden, te dicht bij elkaar zitten, kan vloeibaar soldeer ertussen vloeien. Kortsluiting van niet alleen de twee verbonden pads, maar mogelijk de hele PCB, is het resultaat.
- Solderweerstand: Een laag solderweerstand op de printplaat is niet zoveel een kwestie als in het verleden, aangezien een solderweerstandslaag standaard in de blauwprint zit. Toch is het altijd een goed ding om te dubbelchecken of een soldermask of solderweerstandslaag onderdeel is van de blauwprint van uw PCB, en helpt ongelukkige ongevallen te voorkomen.
Zodra het te solderen bord gecontroleerd is op padafstand en een laag solderweerstand, is het tijd om flux toe te passen. Flux helpt ervoor te zorgen dat de gebieden van het bord die gesoldeerd moeten worden, schoon en vrij van oxidatie zijn. Er zijn twee verschillende manieren om flux toe te passen, afhankelijk van de omstandigheden.
- Sprayflux, wat als een fijn mist kan worden toegepast en gevolgd wordt door een straal gecomprimeerde lucht om eventuele overtollige te verwijderen.
- Schuimflux, wat op het bord wordt aangebracht vanuit een tank met reguliere flux. Een plastic cylinder met kleine gaten wordt in de fluxtank gedompeld. Zodra de cylinder goed en behoorlijk gedompeld is, kan een metalen schoorsteen erboven worden gemonteerd. Lucht kan dan door de cylinder gedrukt worden om schuim te laten opstijgen door de schoorsteen. De onderkant van de PCB kan vervolgens in deze schuimflux bedekt worden.
Zodra u de onderkant van het bord met flux heeft behandeld, is het tijd om het bord te preverwarmen. Vanwege de manier waarop soldeer wordt toegepast als onderdeel van het golfsolderproces, worden printplaten die gegolfsold zijn, blootgesteld aan enorme hoeveelheden warmte – veel meer dan als ze handmatig gesoldeerd waren. Zonder preverhitting kunnen printplaten eindigen met allemaal verschillende typen solderdefecten – allemaal door thermische schok.
Om de kans op thermische schok te minimaliseren, moeten printplaten die gegolfsold moeten worden, langzaam op de vereiste temperatuur verwarmd worden.
Wat zijn enkele van de defecten die aan gegolfsolden borden kunnen gebeuren als ze niet voorverhit worden?
Golfsolderdefecten en oplossingen
Omdat er machines betrokken zijn bij het golfsolderproces, betekent dat niet dat het minder gevoelig voor fouten is dan elk laspunt met de hand te solderen. Of u nu een soldeertank of een handijzer gebruikt, u moet solderen behandelen als de precise wetenschap die het is, en zorgvuldig controleren waar en wat u soldeert.
Anders zult u met een van de verschillende solderdefecten als hieronder opgesomd eindigen:
- Onvoldoende gatvulling
Onvoldoende gatvulling is een probleem dat optreedt op printplaten met vooraf geboorde gaten voor componenten die op het bord gemonteerd moeten worden. Essentieel treedt onvoldoende gatvulling op wanneer een onvoldoende hoeveelheid soldeer de gaten die voor de componenten geboord zijn, heeft gevuld, wat betekent dat soldeer niet aan de printplaat zal blijven zitten zodra het afkoelt. Er zijn verschillende redenen voor onvoldoende gatvulling:
- De flux werd onjuist toegepast en doordeed niet door het bord, wat betekent dat het soldeer niet geactiveerd werd en de componenten niet correct kon binden.
- De temperatuur van de bovenzijde van het bord is niet hoog genoeg om soldeer gesmolten te maken zodat het door de gaten kan rijzen.
- Er was niet genoeg van het bord in de golf van het soldeer. Als niet genoeg van het bord contact maakt met de golf, wordt te weinig soldeer omhoog in de doorvoergaten geduwd.
De beste manier om deze problemen op te lossen is om nog een reeks pre-soldercontroles door te lopen. Controleer het type flux dat u gebruikt, en zorg ervoor dat er een voldoende volume is om het hele PCB te bedekken. Deze stap helpt ook met het tweede probleem: onvoldoende pre-verhitting.
Aangezien soldeer naar warmte stroomt, zal het soldeer niet zo goed vloeien als de doorvoergaten van uw PCB niet op de juiste temperatuur zijn. Hoewel de "juiste" temperatuur afhangt van de operationele standaarden van uw bedrijf, is de algemene regel tussen 300 en 340 graden Fahrenheit, of ruwweg 150 tot 170 graden Celsius.
De hele assemblage moet deze temperatuur bereiken voordat het bord contact maakt met de golf. Als u niet zeker weet of uw doorvoergaten de juiste temperatuur bereiken, neem een profiel van het golfsolderproces – het zou er exact hetzelfde of heel vergelijkbaar uit moeten zien als de reflowprocessen van uw bord.
Terwijl u een profiel van het golfsolderproces neemt, kunt u ook uw bordhoogte controleren – dat is, hoeveel van het bord op een gegeven moment aan de golf blootgesteld is. Probeer om minstens de helft van de borddikte in de soldergolf te laten lopen op elk moment, wat de hydrostatische druk van de golf toestaat om het soldeer omhoog in het doorvoergat te duwen.
- Opgetilden componenten
Opgetilden componenten, ook wel tombstones genoemd, zijn componenten die tijdens het solderproces van het bord zijn opgetild. Er zijn verschillende veelvoorkomende oorzaken van tombstones, waaronder:
- Onjuiste leadlengtes, die ertoe kunnen leiden dat componenten van het bord tillen wanneer ze in het soldervat komen.
- Poging tot golfsolderen op een flexibele PCB, die zal buigen terwijl de rest van de componenten plat blijft, wat ertoe leidt dat ze van het bord tillen.
- Gebruik van componenten met variërende eisen voor soldeertype en temperatuur.
Om de onjuiste leadlengtes te corrigeren, kijk naar welke leads u gebruikt. Als uw leads te lang zijn, kan het botsen met het soldervat ze uit het doorvoergat duwen. Om dit op te lossen, kunt u de in-golfdompeltijd verhogen, wat de thermische eis aan de leads zou moeten verlagen en hen toestaat om te vestigen.
Om flexing van de PCB of andere flex-gerelateerde problemen te corrigeren, dubbelcheck wat voor soort PCB u gebruikt en wat de thermische toleranties zijn. Bordflexing is veelvoorkomend op grote connectors en op grote IC-pakketten of sockets. PCB's die van het begin af buigen, zoals plastic, zouden niet gegolfsold moeten worden, omdat de golf van soldeer het plastic kan laten buigen en de componenten van het bord tillen.
Ten slotte, nadat u de thermische toleranties van uw bord gecontroleerd hebt, controleer de thermische toleranties van al uw componenten. Componenten die verschillende temperatureisen of leadsoldeerbaarheidstemperaturen hebben, kunnen ook op contact met de golf tillen, aangezien sommige componenten neersolderen, terwijl overmatige warmte anderen wegduwt. Zorg ervoor dat alle componenten die u gebruikt dezelfde eisen hebben, wat dergelijke problemen zou moeten voorkomen.
- Overmatig soldeer
Overmatig soldeer is het resultaat van uw bord dat een opbouw van soldeer opneemt bij het doorlopen van een golfsoldtank. Hoewel dit nog steeds een elektrische verbinding maakt tussen het bord en het component in kwestie, zal het voor u of wie ook anders naar het bord kijkt, moeilijk zijn om precies te zien wat er binnenin het soldeer gebeurt.
Er kunnen verschillende redenen zijn waarom u te veel soldeer op uw verbindingen hebt:
- Hetzelfde type componenten laten in verschillende richtingen wijzen
- Onjuiste leadlengtes gebruiken in uw ontwerpprocessen
- Uw transportband te snel laten lopen
De eerste oorzaak is een eenvoudige fix. Zorg ervoor dat al uw componenten van één enkel type – bijv. al uw batterijen – dezelfde richting op wijzen wanneer ze in de golf-tank gaan. Dus, als een component "weg" van de tank wijst wanneer het binnenkomt, moeten alle andere componenten van dat type ook die kant op wijzen.
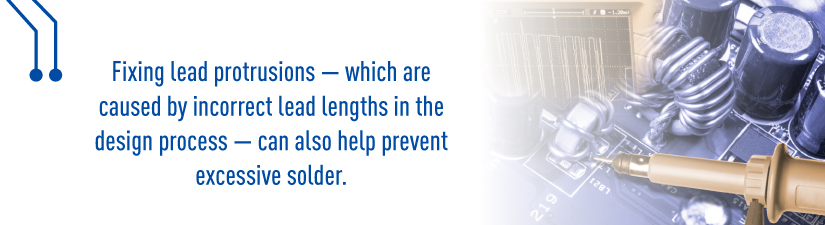
Het fixen van lead-uitstekingen – veroorzaakt door onjuiste leadlengtes in het ontwerpproces – kan ook helpen overmatig soldeer te voorkomen. Als de lead te lang is, kan soldeer ertegen poolen en overmatig worden. Om dit op te lossen, besluit op een leadlengte die niet te ver uitsteekt boven uw padooppervlakken. Bijvoorbeeld, NASA gebruikt een leadlengte van 2,29 mm – net lang genoeg om voor solderen voorbij de pad te steken.
Als uw componenten allemaal dezelfde richting op wijzen en uw soldeerlengtes precies zijn, moet u misschien uw transportband vertragen. Een transportband dat te snel gaat, kan golf na golf soldeer op de componenten van uw bord dumpen terwijl ze door de soldertank passen. De makkelijkste fix voor dit probleem is om met uw projectmanager te praten over acceptabele transportbandsnelheden.
- Soldeerballvorming
Soldeerballvorming kan optreden wanneer kleine beetjes soldeer zich weer aan de PCB hechten – specifiek in de buurt van de leads – tijdens het golfsolderproces. Veelvoorkomende oorzaken van soldeerballvorming kunnen zijn:
- De temperatuur van het soldeer in de tank is te hoog.
- Soldeer valt terug in de golf als het zich van het bord scheidt, wat kan zorgen dat dat overtollige soldeer terug op het bord spatst.
- Gassen die door verwarmde flux vrijgekomen zijn, kunnen vloeibaar soldeer terug op het bord laten spuiten.
De beste manier om algemene soldeerballproblemen op te lossen zit in het ontwerp van de PCB zelf. Wanneer het tijd is om de soldermask uit te kiezen die u in uw PCB-ontwerp gebruikt, probeer er een te vinden die de minste kans heeft om soldeer toe te laten om er aan te hechten. Door de beste soldermask voor uw ontwerp te kiezen, kunt u helpen uw bordontwerp robuuster te maken.
Soldeerballen veroorzaakt door gassen uit verwarmde flux stammen meestal van een excessive terugstroom in de lucht rond uw golfsoldtank, of een daling in het stikstofgehalte in de omgeving. Controleer hoeveel lucht in de soldertank stroomt, evenals de hoeveelheid stikstof in de omgeving van uw soldertank. Een zorgvuldige blik op beide zal helpen soldeerballproblemen veroorzaakt door terugkaatsing van verwarmde flux te verlichten.
Er zijn verschillende redenen waarom soldeer terug in de golf kan vallen: of er nog vluchtig materiaal in de flux zit, hoe hoog de soldergolf is, etc. De beste manier om een greep te krijgen op de kern van het probleem is uw soldergolf te laten lopen met een witte kaart boven de golf, maar zonder borden te verwerken. Voer dezelfde test uit met een paar testborden die door de golf gaan, en vergelijk de resultaten.
- Soldeervlaggen
Soldeervlaggen zijn kleine uitstekingen van soldeer die uit de einden van uw leads steken. Hoewel ze u nog steeds in staat stellen om een correcte elektrische verbinding met de andere componenten op het bord te maken, duiden ze op zowel onjuiste fluxtoepassing als problemen met hoe het soldeer van uw bord afloopt.
Veelvoorkomende oorzaken voor soldeervlaggen zijn:
- Traag afloop van het soldeer van de golfsoldmachine, wat een overmatige hoeveelheid soldeer op de lead laat, die naar een kant "flag" uitsteekt tijdens het aflopen.
- Spuren van soldeer die eruitzien als snorharen – vaak het resultaat van onjuist toegepaste flux.
- Onjuiste opslag van uw soldeerleads, die oxidatie kan veroorzaken waar uw soldeer niet gemakkelijk aan kan hechten.
Traag afloop wordt meestal veroorzaakt door slechte controle tussen de scheiding van de soldergolf en het bord. In de meeste gevallen is dit omdat de terugstroom van de soldergolf niet correct is ingesteld – zorg ervoor dat de uw ingesteld is op een "lambda"-stijl golf. Als de terugstroom van uw soldergolf correct ingesteld is, zal het soldeer met dezelfde snelheid en in dezelfde richting vloeien als het bord wanneer het zich van de golf scheidt. Als u moet, kunt u het iets sneller laten lopen. Echter, het langzaam laten lopen, of helemaal niet, zal soldeervlaggen/pieken verhogen.
Oxidatie kan het resultaat zijn van onjuist gesneden of opgeslagen leads. Als uw leads niet in-house gesneden worden, check met uw leverancier hoe ze hun leads snijden. Kaal gesneden einden kunnen uw leads laten oxideren, vooral als ze lang opgeslagen worden. Als uw winkel leads in-house snijdt, heeft u meer controle over hoe ze gesneden en opgeslagen worden, alsook hoe lang ze in opslag blijven. Al drie factoren laten de lead open voor oxidatie, wat het veel moeilijker maakt om te benatten met soldeer wanneer het tijd is om het door de golf te laten lopen.
PCB-ontwerphulp nodig? Vertrouw op Millennium Circuits Limited
Als u op zoek bent naar ontwerphulp voor uw volgende PCB-project, kijk niet verder dan Millennium Circuits Limited. Stuur ons uw PCB-bestanden, en we zullen een complete Design for Manufacturing-check doen om te kijken naar defecten of problemen die tijdens de productie op kunnen duiken. Voordelen van onze PCB-bestandscheckservice zijn:
- Gemakkelijk leesbare rapporten tonen defecten en fouten vóór fabricage.
- Zorgt ervoor dat u de data en benodigde bestanden heeft om uw borden te bouwen.
- Helpt vertragingen te voorkomen nadat u uw bestelling heeft geplaatst.
- Een PCB-prijsopgave met het rapport.
Als u klaar bent om uw bestanden in te dienen voor controle, vul gewoon ons PCB-bestandscontroleformulier in. Weet niet wat u als volgende moet doen? Neem gerust contact met ons op: ons ondersteuningsteam helpt u graag met eventuele vragen.
Industriële technologie
- Bescherm Uw Supply Chain: Uitgebreide Verzekeringsstrategieën
- Solderen uitgelegd: typen, technieken en stapsgewijze handleiding
- Aluminium Solderen: Expert Technieken & Stap-voor-stap Handleiding
- Soldeermasker-kleurverandering op PCB's: Oorzaken, Diagnostiek en Oplossingen
- SMT-componentplaatsing op PCB's Optimaliseren voor Betrouwbaarheid
- Robuuste PCB's voor extreme omstandigheden: ontwerp, voordelen en toepassingen
- Golf- vs. reflowsolderen: belangrijkste verschillen & hoe u het juiste proces kiest
- PCB-ontwerp voor Internet of Things meesteren: Een uitgebreide gids
- IPC Standaarden Beheersen: Een Complete Gids voor PCB Kwaliteit
- PCB-ontwerp optimaliseren voor productie: Sleutelstrategieën & best practices
- Ontdek een Waardevolle Carrière in Logistiek: Een Gids voor Studenten over de Toekomst van de Supply Chain