



Uitgebreide Gids voor Gieterei Gereedschappen & Uitrusting: Typen, Namen & Visuals
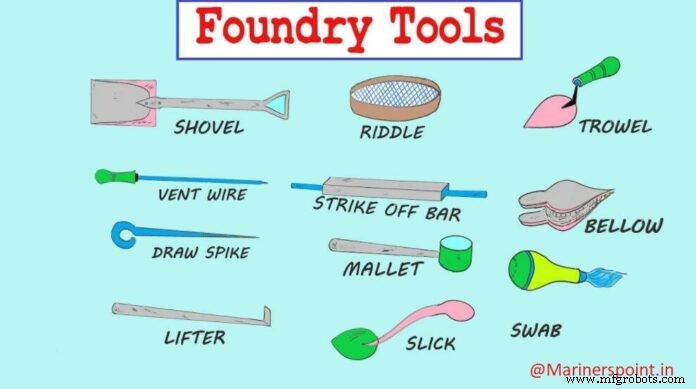
Gieterei gereedschappen en uitrusting kunnen in drie groepen worden ingedeeld: handgereedschappen, kokers (flasks), en mechanische gereedschappen.
1. Handgereedschappen
Handgereedschappen: Het gebruik is redelijk omvangrijk. Een korte beschrijving van de belangrijkste gereedschappen:
1. Schoep (Shovel)
Een schoep voor mengen en temperen, het verplaatsen van zand.
2. Zeef (Riddle)
Een zeef bestaat uit een cirkelvormig frame met een standaard gaas (Fig. 11.34). Het wordt gebruikt om ongewensde materialen zoals spijkers, hout, etc. uit het vormzand te verwijderen. Zowel hand- als machinale zeven zijn beschikbaar; de laatste voor grote volumes zand.
3. Sproeipen (Sprue pin)
Sproeigereedschappen zijn getapte pennen (Fig. 11.35) die door de kop (cope) naar de scheidingslijn van het vormsel worden geduwd. Bij intrekken verwijdert de pen het zand, leaving een opening voor het metaal. Deze opening heet de sprue, doorheen het metaal wordt gegoten. De sproeipen vormt de rizerpen.
4. Blaasbalg (Bellow)
Blaasbalgen worden gebruikt om losse zanddeeltjes van het model en de vormholte te blazen. Een handblazer is getoond in Fig. 11.36. Vormmachines zijn ook voorzien van een gecomprimeerd luchtstraal voor deze operatie.
5. Stamper (Rammer)
Handstamper (Fig. 11.37) is een houten gereedschap voor het stampen of verdichten van zand in het vormsel. Het ene einde, de pen, is wigvormig; het andere einde, de bil, heeft een vlak oppervlak. Vloerstampers zijn vergelijkbaar maar hebben lange handvaten. Pneumatische stampers worden bij grote vormsels gebruikt, wat arbeid en tijd bespaart.
6. Pleistermes (Trowel)
Een pleistermes bestaat uit een metalen blad met een houten handvat (Fig. 11.38). Pleistermessen worden gebruikt om de oppervlaktes van vormsels glad te maken. Een vormer gebruikt ze ook om beschadigde partijen te repareren. De standaard pleistermes is rechthoekig met een ronde of vierkante punt.
7. Slik (Slick)
Een klein dubbelzijdig gereedschap met een vlak aan de ene kant en een lepel aan de andere (Fig. 11.39). Ook in diverse vormen beschikbaar; de ovaalvormige lepel is meest gebruikt. Sliks dienen voor reparatie en afwerking van kleine oppervlaktes van het vormsel.
8. Till (Lifter)
Tillen zijn gemaakt van dunne staalplaten van diverse breedtes en lengtes met één eind hoekig gebogen (Fig. 11.40). Ze worden gebruikt om de bodem en zijkanten van diepe, smalle openingen in vormsels te reinigen en af te werken.
9. Afstrijkstaf (Strike-off bar)
De afstrijkstaf is een metaal- of houten staaf met een rechte rand (Fig. 11.41). Wordt gebruikt om overtollig zand na het stampen af te strijken voor een vlak oppervlak.
10. Kwast (Swab)
Een eenvoudige kwast is een kleine borstel met lange hennipvezel. Een bolkwast heeft een rubberen bol om water te houden en een zachte haarborstel aan het open einde. Een bolkwast is getoond in Fig. 11.42. Kwasten worden gebruikt om het zand rond een model te bevochtigen of verf aan te brengen.
11. Tooiersnijder (Gate Cutter)
Een klein stukje blikplaat in de vorm zoals getoond. Dient als gereedschap voor het snijden van tooiers en loopgaten in het vormsel.
12. Hamer (Mallet)
Een rawhide hamer wordt gebruikt om het model in het vormsel los te maken zodat het zonder schade aan het vormsel getrokken kan worden.
13. Ontgassingsstang (Vent rod)
Een ontgassingsstang of draad (Fig. 11.45) wordt gebruikt om een reeks kleine gaten te maken waardoor gassen kunnen ontsnapten tijdens het gieten van het vloeibare metaal.
14. Trekprikker of Schroef (Draw spike or screw)
De trekprikker is een gepunte staalstang met een oog aan het ene eind. Deze gereedschappen worden gebruikt om het model te kloppen en uit het zand te trekken. Fig. 11.46 toont twee soorten trekprikkers. De trekprikker is aan het einde gegolfd om metalen modellen te grijpen.
15. Klopplaat (Rapping plate)
Een klop- of tillplaat (Fig. 11.47) vergemakkelijkt het kloppen en tillen van het model uit het vormsel. De plaat moet stevig aan het model bevestigd zijn met lange schroeven of bouten bij grotere modellen. De vormer plaatst een trekprikker in het klopgat en klopt om het model los te maken, daarna worden trekschroeven in het schroefgat op de plaat gedraaid.
16. Gietgewicht (Pouring weight)
Een gietgewicht is een plaat van gietijzer met een kruisvormige opening om vrijheid in het plaatsen van de loop in het vormsel te geven. Wordt bovenop een vormsel geplaatst om gewicht te geven en te voorkomen dat de druk van het vloeibare metaal het vormsel uiteen drukt (uitloop).
17. Steunen (Gaggers)
Steunen, soms tillen genoemd, zijn ijzeren stangen gebogen aan één of beide einden (Fig. 11.48). Ze worden gebruikt voor versterking van zand in het bovenste deel van een vormkast, en voor het ondersteunen van hangende zandlijven.
18. Klemmen (Clamps)
Klemmen (Fig. 11.49) zijn gieterei gereedschappen om de kop (cope) en bodem (drag) van het voltooide vormsel samen te houden om te voorkomen dat de kop opwaait of rijst wanneer het metaal in het vormsel wordt gegoten.
19. Waterpas (Spirit level)
De waterpas in Fig. 11.50 wordt door de vormer gebruikt om te controleren of zijn zandbed, vormkast of vormmachine tafel horizontaal is.
20. Vormplaat en Bodemplaat (Moulding board and bottom board)
Een vormplaat is een glad houten bord waarop de kast en modellen worden geplaatst wanneer het vormsel begint. Wanneer het vormsel omgekeerd wordt, is de functie van dit bord beëindigd; het vormsel wordt op een soortgelijk bord geplaatst, een bodemplaat, die als ondersteuning dient tot het gieten.
2. Vormkasten (Moulding Boxes)
Een andere groep gieterei gereedschappen zijn Vormkasten. Zandvormsels worden bereid in speciaal geconstrueerde dozen genaamd kokers (flasks). Het doel van de koker is om de nodige stevigheid en sterkte aan het zand in het vormsel te geven. Ze worden meestal in twee delen gemaakt, in lijn gehouden door paspennen. Het bovenste deel heet de kop (cope) en het onderste deel de bodem (drag).
Als de koker in drie secties gemaakt is, heet het middenstuk de wang (cheek) (Fig. 11.3). Deze kokers kunnen van hout of metaal zijn, afhankelijk van de benodigde grootte en het doel. Metaalkokers worden gebruikt bij grote productie, maar bij kleine aantallen en een speciale koker is een houten koker economischer.
Twee typen kokers worden gebruikt: (1) de klapkoker (snap flask), en (2) de vaste of dooskoker (tight or box flask). Een klapkoker (Fig. 11.51) heeft een scharnier op een hoek en een slot op de tegenoverliggende hoek, zodat de koker van het vormsel verwijderd kan worden vóór het gieten. Het voordeel: veel vormsels kunnen voor dezelfde gietbeurt uit één koker gemaakt worden.
De getapte glijkoker is een ander type verwijderbare koker. Hij heeft starre hoeken maar de zijkanten hebben een gladde binnenkant en een 5-graden taper om de koker omhoog te kunnen verwijderen.
Een dooskoker (Fig. 11.52) moet in het vormsel blijven tot de gietoperatie voltooid is. Meestal van metaal, zeer geschikt voor kleine en middelgrote vormsels.
Een typische houten vormkast is getoond in Fig. 11.53. De zijbalken lopen over de einden heen om twee handvaten aan elk eind te vormen. De zijkanten worden zusammengehouden door sterke dwarsbalken, versterkt met bouten. Makkelijker te hanteren en bruikbaar voor grote vormsels.
3. Mechanische Gereedschappen
De derde groep gieterei gereedschappen zijn Mechanische Gereedschappen. De mechanische gereedschappen in de gieterei omvatten de vele typen vormmachines die het vormsel stampen, omkeren en het model trekken. Daarnaast zijn er mechanisch aangedreven zeven, zandmengmachines, zandtransportbanden, etc.
Het vormsel wordt zelfs mechanisch gegoten en uitgeschud, en de gieting wordt per machine naar de afwerkingsafdeling gebracht. De mate van mechanisatie varieert echter aanzienlijk per gieterei. Massa-productie gietereien die grote aantallen van weinig typen gietstukken produceren, kunnen meer volledig mechaniseren dan job-shop gietereien.
Dit was de lijst van verschillende typen gieterei gereedschappen en uitrusting. Hun werking is ook genoemd. Hopelijk heeft u het artikel genoten. Geef uw feedback in de reacties.
Industriële technologie
- Waarom Het Aankopen Van Gebruikte Apparatuur Uw Bedrijf Ten Goede Komt
- Staalmaterialen & Pon Gereedschappen: Kracht, Duurzaamheid en Prestaties
- Essentiële Smeedgereedschappen en -machines voor Professionaal Metaalwerk
- Onmisbare meet- en merktools voor precisiewerk
- Draaibankoperaties & snijgereedschappen: precisiemachining onder de knie krijgen
- Machining-operaties beheersen: essentiële tools & technieken
- Freesmachines Begrijpen: Functies, Toepassingen en Voordelen
- Piping and Instrumentation Diagrams (P&ID's) begrijpen: Definities en toepassingen
- Koop en Verkoop Hoogwaardige Gebruikte & Overgebleven Verwerkingsapparatuur
- Effectieve Sanitisering & Ontsmetting van Industriële Apparatuur om COVID‑19 Overdracht te Voorkomen
- Strategische Financieringsoplossingen voor Productiemachines en Gereedschappen