



Staafvoeder Essentiëlen: Materiaalsstroom Optimaliseren voor Hoog-Volume Draaien
Een staafvoeder lijkt een relatief simpel apparaat. De meest voorkomende automatiseringsaccessoire in onze wereld van hoog-volume draaien, het biedt een betrouwbare manier om materiaal aan de machinegereedschap te leveren voor uitgebreide perioden, een operator besparend van het continu laden van blanks in een spankop.
In de realiteit hebben staafvoerders veel nuances van de ene naar de andere om ze meer geschikt te maken voor bepaalde fabriekomgevingen. Lengte en capaciteit zijn slechts het begin. Andere factoren zouden tijdens het aankoopproces overwogen moeten worden.
Lengte en Capaciteit
Visueel is het meest voor de hand liggende verschil in staafvoerders de lengte. Over het algemeen zijn full-size staafvoerders capabel van 12-voet lange staven te voeden (sommige zijn zelfs langer). Korte laders kunnen tot 6 voet hanteren, terwijl spindellengte staafvoerders ontworpen zijn voor 3- en 4-voet lengtes. Een overweging bij het bepalen welke te kopen kan vloerruimtebeperkingen zijn, maar andere factoren kunnen significant genoeg zijn om een fabriek te laten zoeken naar de benodigde vierkante voeten.
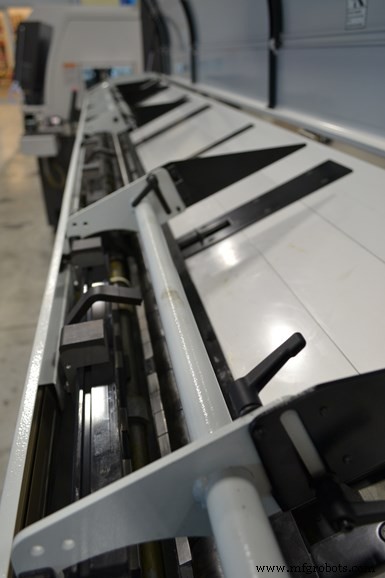
Magazijn staafvoerders houden meerdere staven in reserve om de tijd dat een machine onbemande kan draaien te verlengen.
12-voet staafvoerders worden vaak als een vereiste beschouwd voor glijdende kopstock Zwitserse draaibanken. Spindellengte laders laden alleen staven zo lang als het draaibankspindel. Duidelijk is de vloerruimte die ze innemen veel minder, maar de klant moet de staven in 2-, 3- of 4-voet secties zagen tot de lengte van het draaibankspindel.
Een ander voordeel van de 12-voet staafvoeder is dat het minder (en typisch kortere) resten produceert. Met elke sectie staaf geladen, zou een fabriek een enkele rest moeten verwachten, dus het zagen van de 12-voet staaf in drie of vier stukken zal resulteren in drie of vier resten. Omdat Zwitserse machines typisch korte cycluszeiten draaien, maakt de 12-voeter meer zin om de productierun te verlengen.
Om volledig voordeel te halen uit de 12-voet staafvoeder's capaciteit om lange runs toe te staan (vaak 8 uur of meer), zou de magazijn-stijl, die meerdere staven in reserve houdt, gebruikt moeten worden. Integenstelling, single-tube staafvoerders, die exclusief 12-voet staven hanteren, nemen nog meer vloerruimte in beslag. Ze zijn ongeveer 6 meter lang omdat ze geen dubbele voeder hebben voor de korte duwstang versus de lange duwstang.
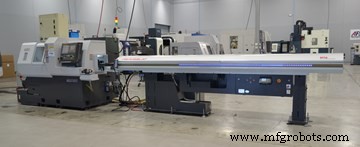
12-voet staafvoerders worden vaak als een vereiste beschouwd voor glijdende kopstock Zwitserse draaibanken.
Maar wanneer staafdiameters op ongeveer 50 mm komen, beginnen 12-voet magazijn staafvoerders ver meer te kosten, volgens CNC Indexing & Feeding Technologies. Het bedrijf biedt 12-voeters tot 50 mm diameter en korte laders met maximale diameters variërend van 63 mm tot 100 mm.
Terwijl staafrechtstand niet zo kritisch is op korte laders, is het heel belangrijk op de 12-voeters. Als de staaf niet recht is, dan zal het trillen in de staafvoeder, lawaai maken en de afwerking van het onderdeel beïnvloeden. De staven kunnen met een beetje bocht of run-out draaien, maar te veel zal ernstige trilling veroorzaken en de afwerking van het onderdeel negatief beïnvloeden. Rechtstand is vaak afhankelijk van de materialenleverancier, maar een staaf kan ook geschlopen worden voor rechtstand. Als het op een Zwitserse machine gedraaid wordt, is het bijna altijd geschlopen voor grootte en rechtstand om de leidingsbuis te accommoderen.
Magazijn staafvoerders spelen een significante rol in lights-out draaioperaties. Volgens het bedrijf, een klant die complexe ringetjes produceert, doelt op 10-seconden cycluszeiten. Als de klant een enkele 12-voet staaf gebruikte, kon hij het alleen een uur en een half draaien. Door in staat te zijn om 10 staven in de magazijn staafvoeder te zetten, kunnen ze gemakkelijk door de nacht draaien. Het aluminium-onderdeel is vergevingsgezind, en diamant of PCB-gereedschappen bieden betrouwbare gereedschapslevensduur. Naast voldoende materiaal, zijn belangrijke factoren voor lights-out de grootte en complexiteit van het onderdeel alsook gereedschapslevensduur, zegt het bedrijf. De magazijn staafvoeder zal de machine toestaan onbemande te draaien zolang het proces het toestaat.
Staafdiameter beïnvloedt direct de capaciteit van de staafvoeder. Typisch voor de meeste staafvoederfabrikanten, zal de meerderheid van de 12-voet magazijn staafvoerders aangeboden door CNC Indexing ongeveer 23 staven houden bij 10 mm diameter. In Zwitserse glijdende kopstock operaties is 38 mm gemeenschappelijk de grootste diameter grootte. In dat geval zouden deze staafvoerders ongeveer zeven staven houden.
Een andere mogelijke overweging voor de capaciteit van een staafvoeder is het totale gewicht van het materiaal dat geladen wordt. Het totale gewicht van zeven 38 mm 4140 roestvrij staven is aanzienlijk. Terwijl staafvoerders van CNC Indexing geen gewichtsbeperkingen hebben, kunnen anderen die wel hebben. Als gewicht beperkt is, kan het aantal staven dat geladen kan worden beperkt zijn, wat ook de lengte van de tijd beïnvloedt dat de machine onbemande kan draaien.
De Staaf Voeden
Andere beschikbare functies op staafvoerders kunnen beïnvloeden hoe nauwkeurig de staaf door de machine gevoed wordt. Met een servo-aangedreven staafvoeder, stelt de besturing de operator in staat om te specificeren hoe ver de staaf door het spindel gevoed moet worden, gebaseerd op wat nodig is voor het volgende onderdeel. Een pneumatisch systeem, aan de andere kant, gebruikt lucht om de duwstang aan te drijven en de staaf te duwen tot het een turret-stop raakt. Beide stijlen hebben hun voordelen, of het nu kosten, nauwkeurigheid of snelheid is.
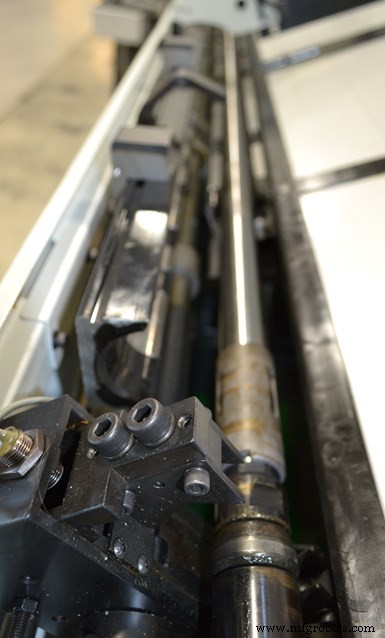
Tijdens operatie, trekt een duwstang volledig terug naar het einde van de voeder, een nieuwe staaf daalt in het kanaal, en de duwstang voedt de staaf in zoals het nodig is. Het kanaal houdt de staaf tegen trillen of op en neer bewegen.
Pneumatische staafvoerders zijn over het algemeen goedkoper, maar kunnen resulteren in meer rest of afval. Wanneer de staaf gevoed wordt, kan de stop niet precies gepositioneerd zijn, soms de staaf toestanden om zo veel als een kwart inch verder dan nodig te worden gevoed. Dit materiaal zal afgefreesd worden, zoveel materiaal zal voor elke keer dat de staaf geïncrementeerd wordt verloren gaan, naast de rest aan het einde van de staaf. Terwijl staven die gevoed worden met een servo-aangedreven voeder, wat nauwkeuriger is, vaak ook afgezaagd worden, is het slechts een minimaal bedrag. (Servo-aangedrevenvoerders zijn nauwkeuriger en hebben meestal geen stop nodig, wat een gereedschapspositie bespaart.) Natuurlijk is het type materiaal dat gebruikt wordt significant in het bepalen van de kostenvordelen op beide manieren, als verliezen in exotische materialen zoals titanium of Inconel snel kunnen oplopen.
Wanneer mensen shoppen voor een korte staafvoeder, nemen ze soms aan dat ze hun 12-voet staven in half kunnen zagen en 6-voet staven kunnen draaien. Maar met deze korte staafvoerders, zijn ze beperkt door de lengte van de kopstock. Wat het verschil is tussen de lengte van de kopstock en de lengte van de staaf zal de lengte van de rest zijn omdat de staafvoeder niet voorbij het begin van de kopstock kan duwen en de staaf niet hanteert terwijl hij in de machine draait.
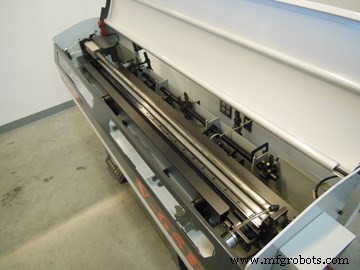
Korte staafladers zijn capabel van spindellengte staafmateriaal in het draaibankspindel te laden. Hun kleinere grootte is vaak beter voor fabrieken met beperkte vloerruimte.
In plaats daarvan zullen mensen 12-voet staven kopen en dan, gebaseerd op de lengte van hun kopstock, in plaats van een 12-voet staaf in half te zagen en twee 6-voeters te hebben, ze misschien in vier 3-voet staven of drie 4-voet staven zagen, wat hen meer reststukken geeft, maar hen in staat stelt het merendeel van de 12-voet staaf te gebruiken in plaats van het te nemen en één lange rest te hebben.
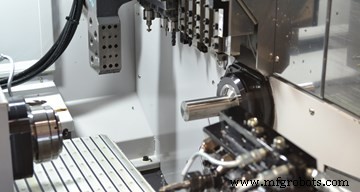
Met een servo-aangedreven staafvoeder, stelt de besturing de operator in staat om te specificeren hoe ver de staaf door het spindel gevoed moet worden, gebaseerd op wat nodig is voor het volgende onderdeel. Een pneumatisch systeem, aan de andere kant, gebruikt lucht om de duwstang aan te drijven en de staaf te duwen tot het de turret-stop raakt.
In veel gevallen is de rest niet noodzakelijk afval, aangezien het op een andere machine gebruikt kan worden door het in een spankop als blank te zetten om een onderdeel te maken. Maar in productiefabrieken die grote runs draaien, al die reststukken in een chucker zetten is niet praktisch, dus worden ze afval. Deze situatie is typisch in de Zwitserse markt, waar veelvoorkomende restlengtes tussen 50 tot 150 mm liggen. Deze zijn bijna altijd afval vanwege de korte cycluszeiten.
Een Goede Pasvorm
Afhankelijk van de diameter van het staafmateriaal en spindel, kunnen spindelvoeringen gebruikt worden om aanzienlijke verschillen te compenseren. De voeringen zijn beschikbaar in verschillende diameters om de verschillende staafgroottes te passen. Langdurig waren spindelvoeringen gemaakt van staal, wat lawaai zou maken met out-of-round staaf. De trilling zou ook de voeringen laten verslijten. In de laatste 10 jaar of meer zijn polyurethaan voeringen populairder geworden, wat stilere operatie en eenvoudigere modificaties van de voeringen toestaat als nodig voor andere machines.
De voering wordt in het spindel geïnstalleerd, houdt een goede pasvorm voor de staaf om het recht te helpen houden en de centrumlijn van het ingevoerde materiaal op de centrumlijn van de spankop te houden. Volgens CNC Indexing, als 38 mm staaf gevoed wordt door een 75 mm spindel zonder voering, zou zwaartekracht het materiaal laten zakken naar de bodem van het spindel. Als het door de spankop komt, zou de centrumlijn off-center zijn.
Een duimregel voor spindelvoeringdiameter, zegt het bedrijf, is dat het niet meer dan 100 duizendsten groter mag zijn dan de materiaalgrootte. Met plus/minus specificaties voor materiaal, kunnen staven groter binnenkomen dan de aangehaalde grootte, dus de voering moet in staat zijn om dat verschil te accommoderen. Terwijl een bereik nodig is binnenin de spindelvoering, moet het zo nauwkeurig mogelijk aan het materiaal passen om whip in het materiaal te vermijden terwijl het draait.
Kleinere diameters en het gebrek aan staafrechtstand zullen meer neiging tot whip veroorzaken, en daarom het belang van een goede pasvorm in de spindelvoering verhogen. Als een 75 mm spindelvoering geïnstalleerd is en dan een fabriek verandert naar een 50 mm staaf, is het niet altijd nodig om te veranderen naar een kleinere voering, mits de staaf redelijk recht is. Maar de spindelvoeringen zouden meer moeten matchen met de grootte van het materiaal naarmate het kleiner wordt.
Efficiëntie Verbeteren
Operatorinvals minimaliseren, zelfs tot het punt van lights-out operaties, is de hoofddoel voor het gebruik van staafvoerders. Maar fabrieken zouden ook de kosten van indienstneming moeten overwegen, aangezien personeel en vloerruimte de grootste uitgaven zijn die een fabriek meestal tegenkomt. Dus bij het overwegen hoeveel ruimte een staafvoeder in beslag kan nemen, zou een fabriekeigenaar ook moeten nadenken over hoe het het productieproces efficiënter kan maken.
Mensen denken vaak dat om het gebruik van een staafvoeder te maximaliseren, ze hetzelfde onderdeel steeds opnieuw hoeven te draaien in een productierun. CNC Indexing and Feeding Technologies zegt dat dat simpelweg niet waar is. Meeste fabrieken draaien meestal dezelfde typen materiaal en vergelijkbare onderdeelgroottes. Een fabriek kan 500 stukken met een staafloader draaien, en terwijl die klus draait, kan de operator twee andere machines toezien. Wanneer de eerste klus klaar is, kan de operator snel het programma voor een ander onderdeel van vergelijkbare grootte laden en de machine weer aan de praat krijgen. Zelfs als de cycluszeit 3 minuten is op een conventionele draaibank, wil je echt een operator betalen om daar te staan en wachten, dan de deur openen, het onderdeel eruit halen en de volgende blank erin zetten voor elk stuk als een staafloader hem vrij kan maken om productiever te zijn door andere machines tegelijkertijd te draaien? Zelfs in kleine lots, zoeken fabrieken altijd efficiënter te zijn, probeerend doorvoer te verhogen met kortere levertijden.
Zoals andere vormen van automatisering, kunnen staafvoerders een groot verschil maken in een fabriek's efficiëntie en hogere productiesnelheden. Het is belangrijk om de voordelen van verschillende modellen af te wegen om te bepalen wat de beste pasvorm is voor elke situatie, maar zolang ruimte en kosten toestaan, kan de staafvoeder de juiste boost geven aan draaioperaties.
Automatisering Besturingssysteem
- De ideale korte staafvoeder kiezen voor uw draaibank
- Geavanceerde automatisering in staafvoerders verhoogt CNC-draaibank efficiëntie
- Uitgebreide gids voor automatische staafvoeders: Kenmerken, voordelen en best practices
- CNC Staafvoeders: De Sleutel tot Ongeëvenaarde Productie-efficiëntie
- Persvoeders: Efficiëntie & Veiligheid Verhogen in Persoperaties
- Lange staafvoeders: geautomatiseerde draai-efficiëntie verhogen
- GT 112-E Magazijn Staafvoeder – Naadloze Onbewaakte & Lights-Out Draaibankproductie
- Edge Technologies Ranger 112: Precisie Staafvoeder voor Medische Apparaten Productie
- Korte Series Draaien Versnellen met Staafmachines
- Romi CNC 30 G: Hoog-volume staafsnijmachine met hydraulische span
- Java Applets: Basisprincipes en belangrijkste verschillen