



Optimale PrusaSlicer support-instellingen voor betrouwbare 3D-prints
In PrusaSlicer zijn de juiste support-instellingen essentieel voor succesvolle prints, vooral wanneer een model overhangs of mid-air structuren bevat. Correct geconfigureerde supports houden het deel stabiel tijdens printen, verminderen filamentverspilling, en maken nawerking pijnloos.
In tegenstelling, slecht gegenereerde supports kunnen moeilijk te verwijderen zijn, wat gaten of zelfs breuken in delicatie modellen veroorzaakt.
Hieronder volgt een gedetailleerde gids die gebaseerd is op real-world ervaring en expert best practices om u te helpen PrusaSlicer te configureren voor optimale support-generatie.
Omdat de ideale instellingen afhangen van uw printer, materiaal, en modelgeometrie, dienen de onderstaande aanbevelingen als startpunt dat u wellicht moet aanpassen voor uw specifieke setup.
Hier zijn de kern PrusaSlicer support-opties die u wilt bekijken:
- Generate Support Material
- Overhang Threshold
- Style
- Raft Layers
- Raft Contact Z Distance
- Top and Bottom Contact Z Distance
- Pattern
- Pattern Spacing
- Interface Layers
- Interface Pattern
- Interface Pattern Spacing
- XY Separation between an Object and Support
- Maximum Branch Angle
- Branch Diameter
- Branch Distance
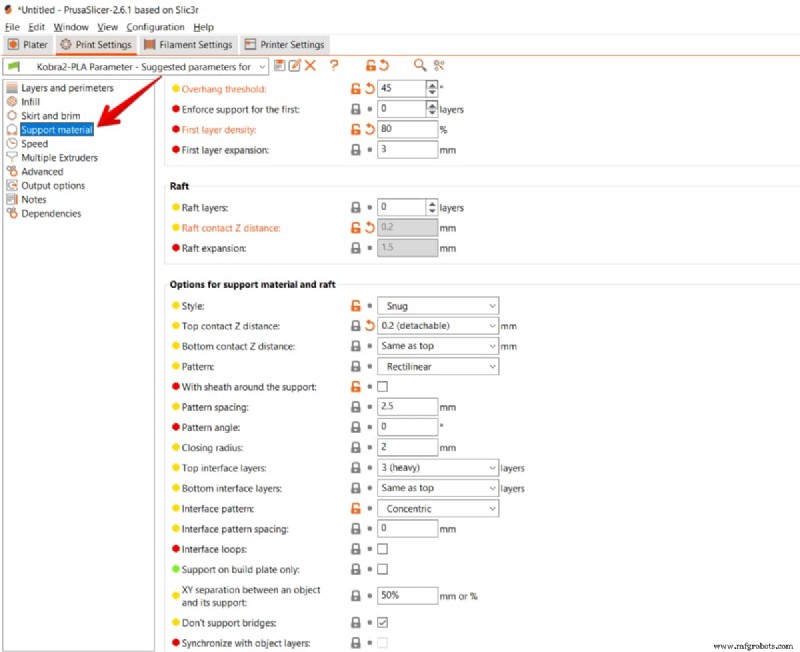
Generate Support Material
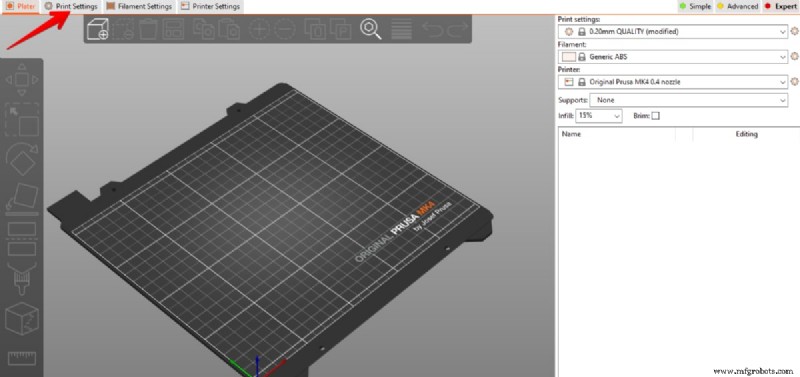
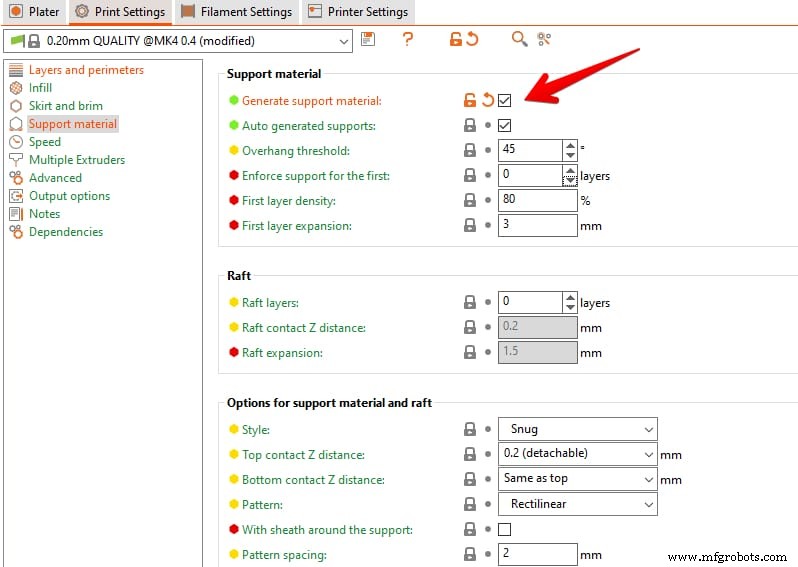
Om supports in te schakelen, open het Print Settings paneel vanaf het topmenu en navigeer naar de Support Material sectie. De Generate Support Material checkbox is standaard uitgeschakeld; vink het aan als uw model overhangs bevat die anders zouden instorten.
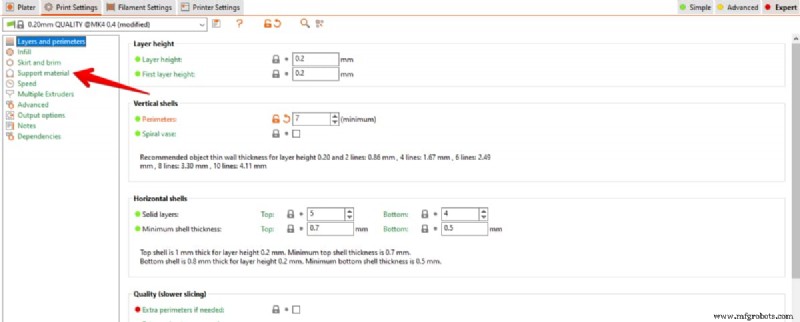
Eenmaal ingeschakeld, kunt u de overige support-parameters fijn afstellen. Onthoud dat elke support filament verbruikt en de totale printtijd verlengt.
Support-hoeveelheid reduceren is mogelijk door het model te heroriënteren of te splitsen om overhangs te minimaliseren voor het slicen.
U kunt kiezen voor volledig geautomatiseerde support-generatie of handmatig supports toepassen, afhankelijk van uw workflow.
Auto-gegenereerde supports
Wanneer Auto-Generated Supports is aangevinkt, plaatst PrusaSlicer automatisch supports waar de overhang-drempel wordt overschreden. De standaarddrempel is 45°, maar u kunt deze aanpassen om de dichtheid van supports te controleren.

Automatische supports zijn ideaal voor beginners of wanneer u onzeker bent over optimale plaatsing. Ze kunnen geconfigureerd worden om supports Overal (van de bouwplaat en elk overhangend deel) of Alleen op de bouwplaat te genereren (wat contact met delicaat features kan verminderen maar ongesupports overhangs kan achterlaten).
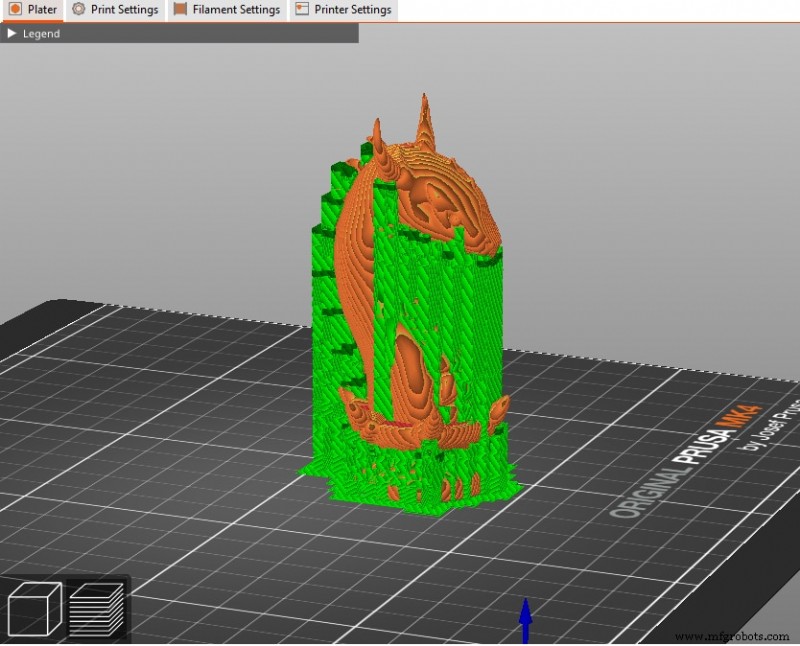
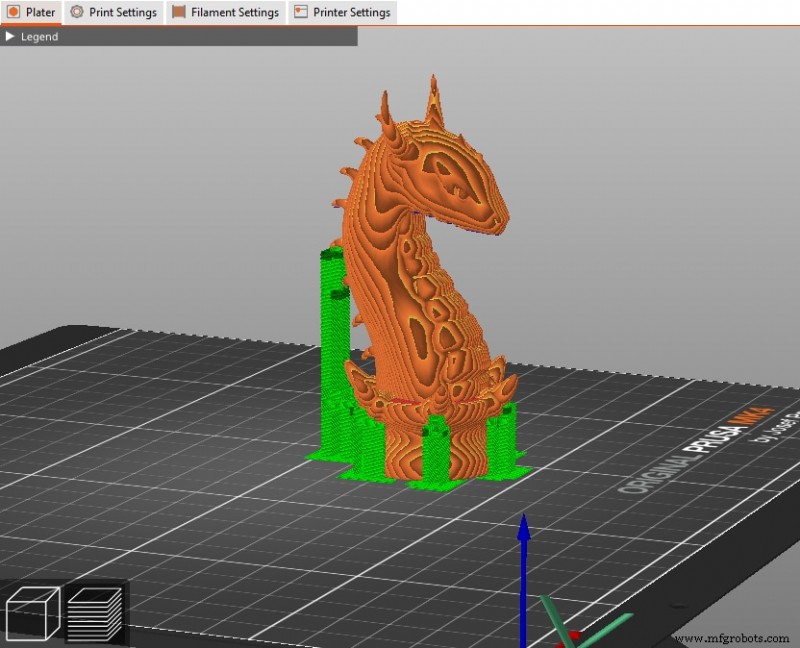
Handmatige supports
Handmatige supports geven u volledige controle over waar supportmateriaal verschijnt. Dit kan filament en printtijd besparen als u confident bent in strategische plaatsing.
PrusaSlicer biedt twee handmatige modi:
- Paint on Supports – Markeer gebieden die support nodig hebben.
- Support Enforcers & Blockers – Voeg supportpunten toe of verwijder ze op per-model basis.
Paint on Supports
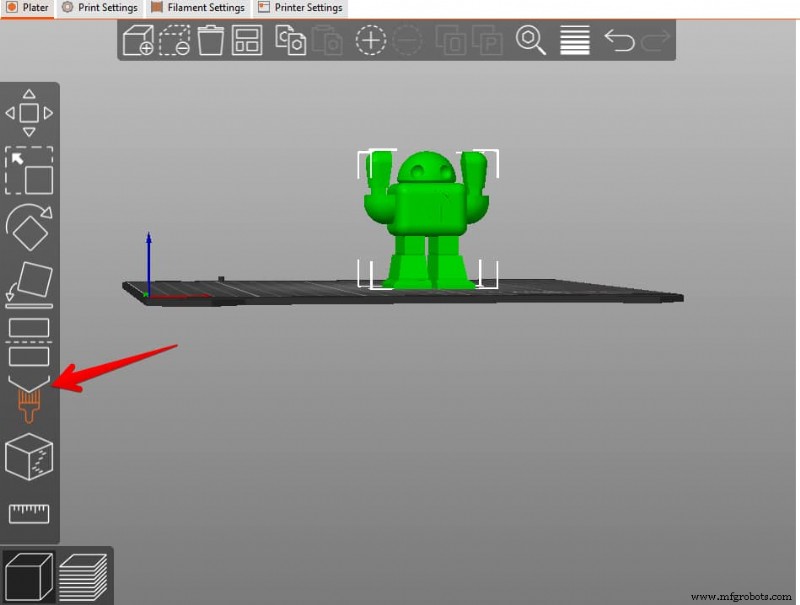
Met het borstel-icoon in het linkerpaneel, schilder de gewenste regio's. Na schilderen, schakel de support-modus over naar For support enforcers only en slice om resultaten te zien.
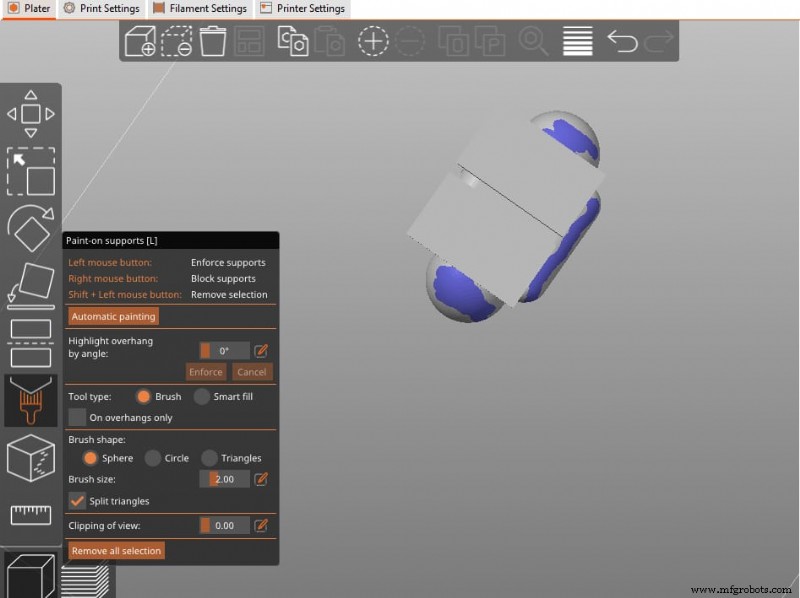
Zie deze video van ModBot voor een visuele walkthrough.
Support Enforcers & Blockers
Rechtsklik op het modeloppervlak om blockers te plaatsen (om supports te voorkomen waar detail kritiek is) of enforcers (om support op een specifiek punt te forceren).
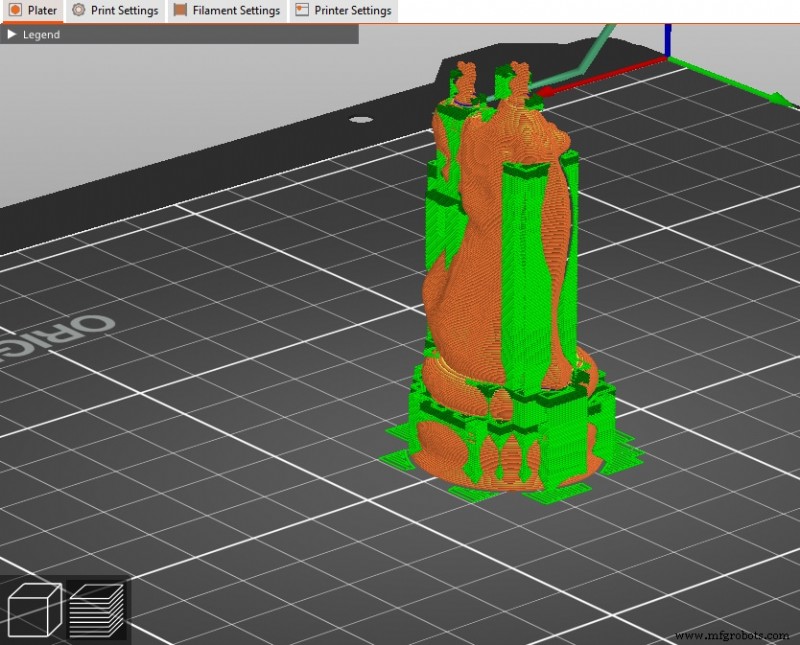
Na een blocker toe te voegen, wordt hij rood. Slice opnieuw om de bijgewerkte support-layout te bevestigen.
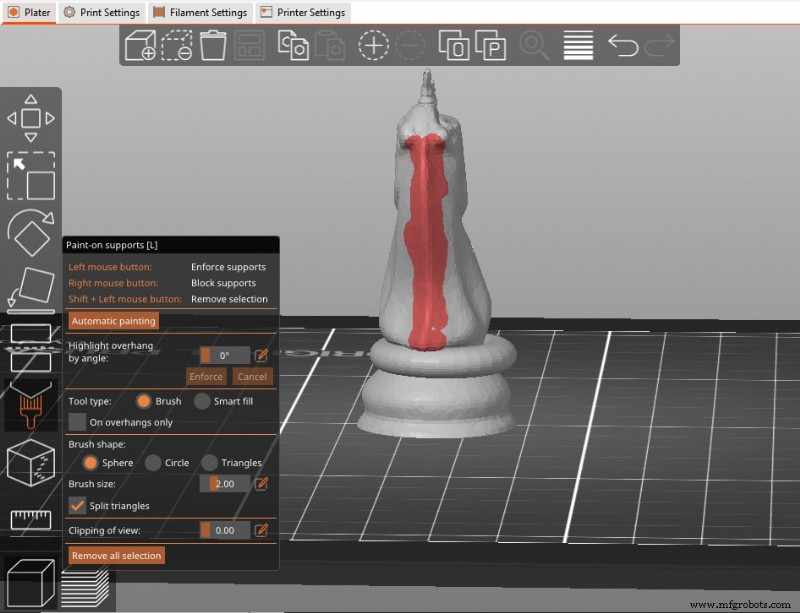
Support enforcers zijn handig wanneer slechts een paar geïsoleerde supports nodig zijn. Ze kunnen ook lange bruggen opsplitsen in kortere, betrouwbaardere segmenten.
Overhang Threshold
De overhang-drempel definieert de minimale hoek (van het horizontale vlak) waarop de slicer beslist dat een feature support vereist. PrusaSlicer's standaard is 45°, aanpasbaar tussen 0° en 90°.

De drempel verlagen vermindert support-aantal maar kan overhang-faal risico lopen; verhogen verhoogt support-dichtheid en filamentgebruik.
Kleur-gecodeerde blauwe schaduwing in de preview markeert gebieden die voor support in aanmerking komen.
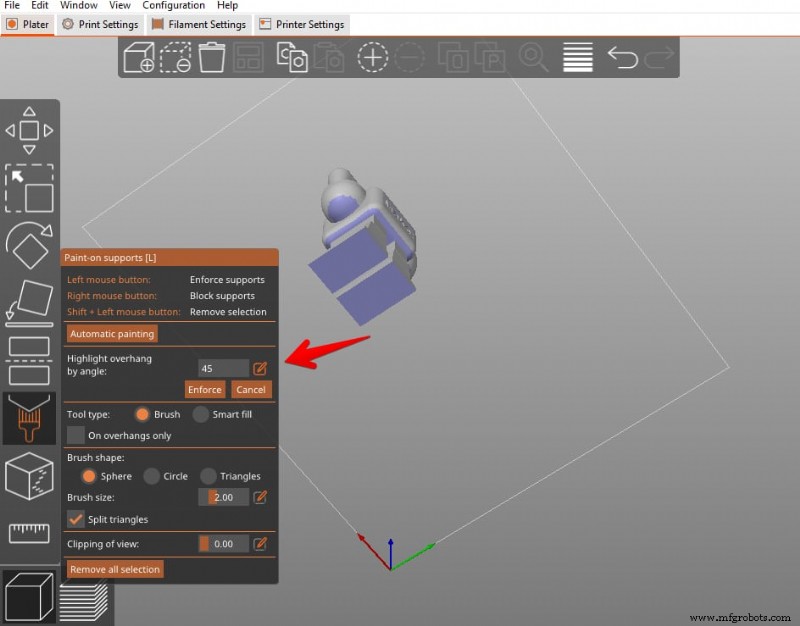
Style
PrusaSlicer biedt drie support-stijlen, elk balancerend printsnelheid, filamentgebruik, en nawerkingsgemak.
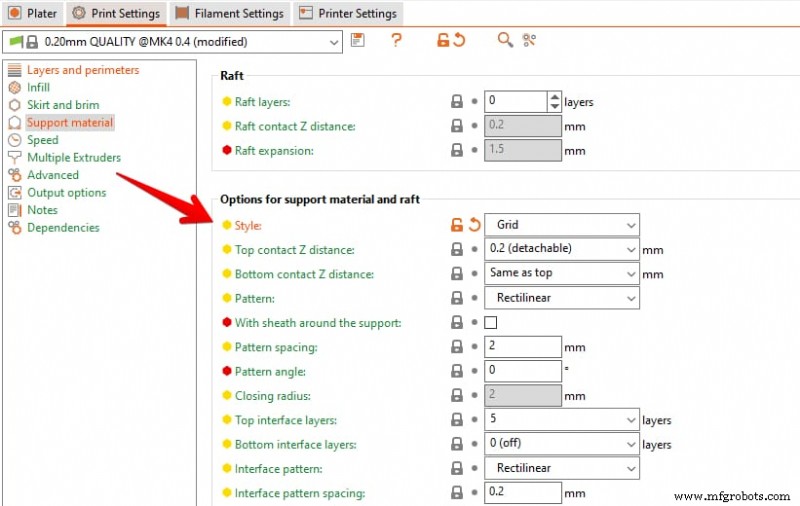
- Grid – De standaard. Stevig, makkelijk te verwijderen, maar kan buiten de modelperimeter uitsteken.
- Snug – Minimaliseert contact met het model, bespaart filament, maar kan het oppervlak beschadigen en is moeilijker te verwijderen.
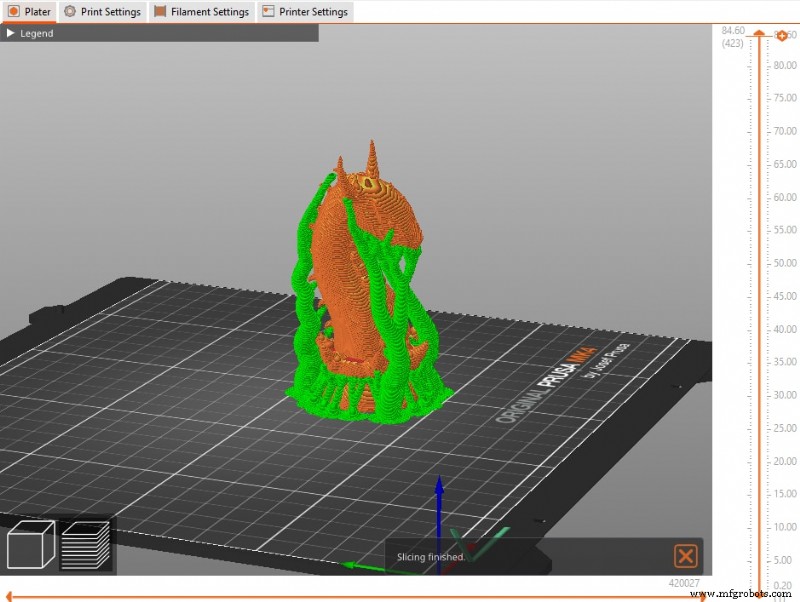
- Organic – Nieuwste stijl. Takken groeien alleen waar nodig, wat resulteert in lichtgewicht, makkelijk verwijderbare supports die zelden niet-kritische oppervlakken raken.
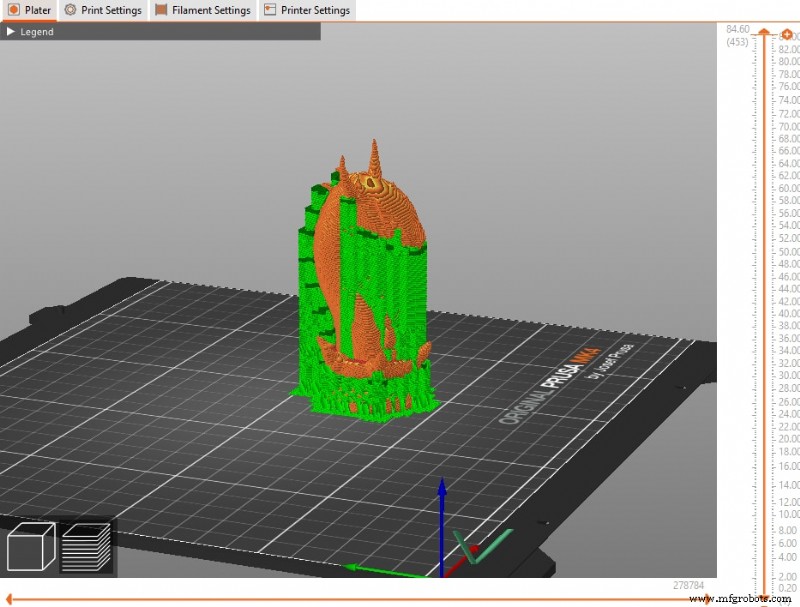
Voor complexe of delicatie geometrieën is Organic vaak de beste keuze. Als u Haftingsproblemen ervaart, verhoog de First Layer Expansion waarde om het basiscontactoppervlak te verbreden.
Raft Layers
Raft-lagen toevoegen kan bedhafting en oppervlaktekwaliteit verbeteren voor modellen met slechte Hafting of dunne basissen. Typisch 1–3 lagen zijn voldoende; de standaard is nul.

Raft Contact Z Distance
Deze verticale tussenruimte tussen de raft en het model is meestal minimaal. Een 1 mm gat werkt goed voor de meeste oplosbare interfaces, balancerend gemak van scheiding en Hafting.

Top and Bottom Contact Z Distance
De contactafstand tussen de support-interface en het model's boven-/onderoppervlakken bepaalt hoe stevig de support houdt terwijl nog makkelijke verwijdering toelaat.
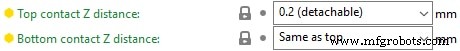
Prusa adviseert dit in te stellen op 50–75% van de laaghogte. Gebruikers verdubbelen vaak de laaghogte voor een schone, losmakbare interface.
Pattern
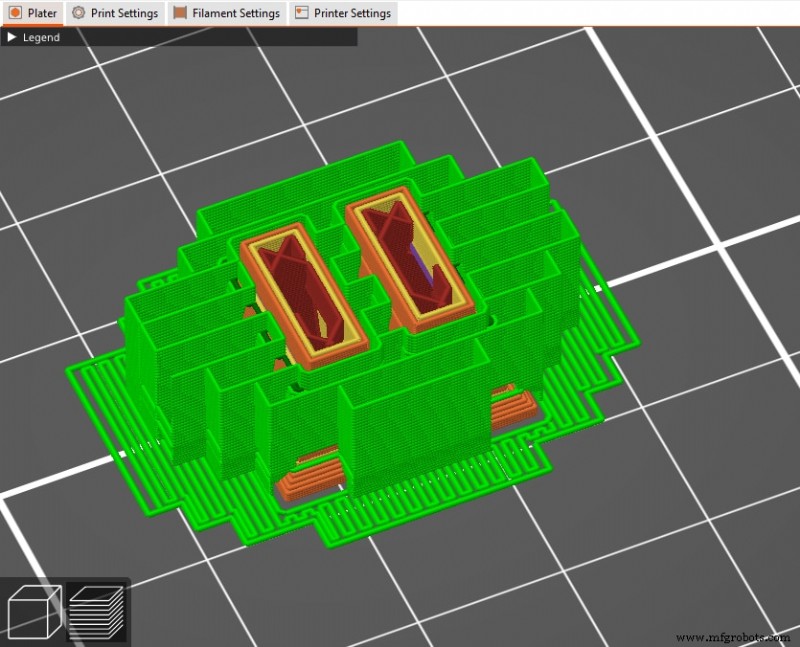
Support-infill patronen beïnvloeden zowel sterkte als verwijderingsgemak. PrusaSlicer biedt:
- Rectilinear – Rechthe lijnen; lichtst en makkelijkst te verwijderen.
- Rectilinear Grid – Voegt interlockende lijnen toe voor extra sterkte; moeilijker te verwijderen.
- Honeycomb – Zeshoekige cellen; maximale rigiditeit maar ook moeilijkst te verwijderen en meest filament-intensief.
Pattern Spacing
Spacing controleert hoe dicht de supportlijnen gepakt zijn. De standaard 2 mm werkt voor de meeste gevallen, maar 3–6 mm kan materiaal en printtijd besparen ten koste van zwakkere support.

Interface Layers
Interface-lagen vormen het directe contact met het model en zijn dichter dan de rest van de support. Minder lagen (1–4) bieden een sterke verbinding terwijl ze verwijderbaar blijven.
Interface Pattern
Kies tussen Rectilinear (voor niet-oplosbare supports) en Concentric (voor oplosbare supports) om uw materiaal te matchen.

Interface Pattern Spacing
Typische spacing is 0,2 mm. Pas alleen aan als u moeite ervaart supports te verwijderen.

XY Separation between an Object and Support
Gatbreedte tussen model en support beïnvloedt contactoppervlak en verwijderingsgemak. Uitgedrukt in mm of als percentage van de externe perimeter-breedte.

Maximum Branch Angle
Voor organische supports definieert dit hoe steil de takken groeien ten opzichte van het model. Lagere hoeken geven verticale, stabiele takken; hogere hoeken laten takken grotere gaten overbruggen maar verminderen stabiliteit.

Branch Diameter
Dunnere takken zijn licht maar minder stevig; een 2 mm diameter is een goed compromis voor de meeste prints. Verhoog diameter voor zware of grootschalige modellen.

Branch Distance
Definieert spacing tussen takken wanneer ze het model contacten. Kleinere afstanden verbeteren support maar maken verwijdering moeilijker. Een 0,25 mm Z-afstand en 75% XY-afstand werkte goed voor PLA bij zowel 0,25 mm als 0,4 mm nozzles in een gebruikerservaring.

Een community-lid adviseert:
- Contact Z Distance: 0,2 mm
- Rectilinear Pattern
- Sheath om de support: uitgeschakeld
- Pattern spacing: 3 mm
- Pattern angle: 0
- Interface layers: 4
- Interface pattern spacing: 0,24 mm
- Interface loops: uitgeschakeld
- Support on build plate only: ingeschakeld
- XY separation: 75%
- Don't support bridges: ingeschakeld
Deze instellingen leveren vaak schone, verwijderbare supports op terwijl filamentgebruik laag blijft.

— Michael Dwamena
Michael Dwamena is de oprichter van 3D Printerly, een platform gewijd aan het vereenvoudigen van 3D-printen voor hobbyisten en professionals. Met meer dan 20 filament en resin printers, heeft hij uitgebreide real-world ervaring opgebouwd en meer dan 900 artikelen geschreven die miljoenen leiden door de ingewikkeldheden van 3D-printen.
3d printen
- Hoe NMBU's 3D-Printlab Snel Medische Hulpmiddelen Produceerde Tijdens COVID-19: Interview met Senior Engineer Kristian Omberg
- Industrie 4.0 in de praktijk: 7 bewijsbare digitale productiesuccessen
- Glassboard: 3D-printen Inzetten Voor Snelle, Betrouwbare Productontwikkeling
- Creality Cloud 2024 Jaarlijkse Designer Awards: Innovatie En Excellentie Vieren
- De Duurzaamheid van Industriële 3D-printen Beoordelen
- Hoe vaak moet je je 3D-printer bed nivelleren voor optimale printkwaliteit?
- DLP vs. SLS: Welke 3D-printtechnologie Past Bij Jouw Project?
- Waarom 3d-printen van end-of-arm-tools kosten, gewicht en tijd bespaart
- 3D-printen Beheersen: Deel 1 – Eenheidstesten & Toleranties voor Nauwkeurige, Kosten-efficiënte Builds
- Laaghogte-instellingen optimaliseren voor perfecte 3D-prints op BCN3D-printers
- Dampvlottering PETG: Een Gids Voor Het Bereiken Van Premium Oppervlakteafwerking