



Waarom 3D-Printers Traag Zijn – en Hoe Je Ze Sneller Maakt
Een gedetailleerd model printen op een 3D-printer kan veel tijd kosten: afhankelijk van je printer en de eisen van je model, kan een enkele print meer dan 24 uur duren. Waarom duurt het zo lang? Wat houdt deze technologie tegen om modellen in minuten te maken? En wat kun je doen om je prints te versnellen?
In dit artikel ga ik dieper in op deze vragen in de hoop dat ze nuttig zijn voor je toekomstige projecten.
3D-printers werken door laag op laag materiaal op te bouwen en hebben dus fysieke beperkingen over hoe snel deze lagen op het huidige product gedeponeerd kunnen worden. Filament-gebaseerde printers moeten hun materiaal millimeter voor millimeter met mechanische contrapties depositeren, wat ze aanzienlijk langzamer maakt dan sommige hars-gebaseerde printers voor grotere prints, omdat hars-printers vertrouwen op licht en sommige een hele laag in één keer kunnen printen.
Er zijn meer factoren om rekening te houden bij het vergelijken van deze technologieën. Er zijn echter een paar dingen die je kunt doen om het proces te versnellen.
FDM vs Harsprinters
Terwijl andere constructiemethodes minuten nodig hebben voor een stuk, maakt de laag-voor-laag-methode die 3D-printers gebruiken ze inherent langzamer door de fysieke beperkingen inherent aan de technologie, zowel voor Fused Deposition Modeling (FDM) als voor hars-gebaseerde printers.
FDM-printers (fused deposition modeling) vertrouwen op thermoplastisch materiaal dat wordt verhit, geëxtrudeerd en op het huidige model gedeponeerd door een enduit, die met precisie wordt bewogen door een set gemotoriseerde onderdelen.
Hars-gebaseerde printers gebruiken UV-licht om een bad van fotopolymer-materiaal te curen en vaste objecten te creëren. Er zijn ook verschillende technologieën voor harsprinters: Stereolithografie gebruikt een enkele laser die een klein gebied bedekt en de laag tekent, analoog aan FDM-printers, terwijl digital light processing (DLP) en liquid crystal display (LCD) projectors en backlit LCD-schermen gebruiken als UV-lichtbron.
Het uitleggen van alle verschillen met deze technieken en wanneer en waar het beter is om de ene boven de andere te gebruiken, verdient een eigen artikel, maar voor ons huidige onderwerp is de kern dit:
FDM-printers moeten zware mechanische delen (motoren, enduiten, extrudertandwielen, etc.) met ongelooflijke precisie bewegen. Om het mechanisme te bewegen en te stoppen, kost het veel energie, maar zelfs als sommige delen sneller zouden kunnen (zoals de motoren), resulteert dit meestal in zware trillingen die de resultaten compromitteren. Ook, afhankelijk van het filamentmateriaal, kan het meer tijd kosten om te smelten, depositeren en te solidificeren.
Aan de andere kant zijn SLA-printers sneller dan hun FDM-tegenhangers, omdat de laser sneller beweegt dan de stappenmotoren. LCD- en DLP-printers zijn nog sneller, ze printen hele lagen in één keer. Dit wordt steeds duidelijker bij grotere of fijn gedefinieerde stukken, omdat elke laag ongeveer evenveel tijd kost.
Het is ook de moeite waard om te melden dat na afloop van het model, de resthars handmatig gereinigd moet worden van het oppervlak van het eindstuk, wat leidt tot extra tijd en moeite.
Naast de mechanische aspecten van de printers zelf, speelt de software ook een rol bij de snelheid van je prints. De slicer-programma-instellingen kunnen het verschil maken tussen een 1-uurs en een 3-uurs print, en dit is iets waar je aan kunt werken om het proces voor de gemiddelde desktop 3D-printer te versnellen, terwijl je je bewust bent van de afwegingen die je maakt voor je tijd.
Hoe de Snelheid van een 3D-printer te Verhogen
Er is veel te doen om de snelheid vanuit de software te verhogen en we gaan de belangrijkste instellingen behandelen. De rest van het artikel gaat ervan uit dat we te maken hebben met een FDM-printer (tenzij anders aangegeven), omdat ze verreweg de populairste zijn.
Printsnelheid
Bij FDM-modellen definieert de printsnelheid de snelheid (in mm/s) waarmee de extruder beweegt. Deze instelling kan op alle slicers gewijzigd worden, en is een van de hoofpparameters die tot lagere printtijden leiden. Niettemin zijn er mechanische beperkingen in elke printer, wat betekent dat je je printsnelheid niet oneindig kunt verhogen zonder de algehele kwaliteit van het resulterende stuk op te offeren. Er zijn andere beperkingen, zoals de snelheid waarmee je extruder het plastic kan smelten. Meeste printers werken standaard rond 50 mm/s, maar afhankelijk van de specificaties kunnen ze tot 750 mm/s of zelfs hoger gaan. Het is ook de moeite waard om te melden dat printers op verschillende snelheden kunnen werken, afhankelijk van welk deel van het model de printer momenteel print.
Als referentie, dit zijn dingen om rekening te houden die gerelateerd zijn aan de printsnelheid:
- Het verhogen van de buitenwand-snelheid kan de oppervlaktekwaliteit compromitteren, dus het wordt alleen aanbevolen als de algehele uitstraling van het model van weinig belang is.
- Het verhogen van de snelheid op de binnenwanden en de invul-snelheid kan de sterkte en duurzaamheid van het stuk beïnvloeren; als dat van weinig belang is, is het versnellen van deze parameter een mogelijkheid.
- Boven-/Onder-snelheid is de snelheid waarmee de boven- en onderlagen geprint worden; het compromitteren van deze lagen kan problematisch zijn, dus langzamere snelheden worden aanbevolen om de betrouwbaarheid van het sluiten van deze lagen te vergroten.
- De ondersteuning-invul-snelheid bepaalt de snelheid waarmee ondersteuningen geprint worden. Omdat ondersteuningsstructuren meestal geen hoge kwaliteit nodig hebben, kunnen hogere waarden een goed idee zijn om het proces te versnellen.
- En de ondersteuningsinterface-snelheid is de snelheid waarmee ondersteuningsdaken en -bodems geprint worden. Aangezien deze lagen de kwaliteit van het oppervlak in contact met hen kunnen beïnvloeden, wordt aangeraden conservatieve parameters te gebruiken.
Reissnelheid (Travel Speed)
Reissnelheid beïnvloedt hoe snel het hoofddraad beweegt wanneer het geen filament uitstraalt. Het verhogen hiervan kan veel tijd besparen, maar kan resulteren in problemen zoals laagverschuiving, wat de hele print kan ruïneren. De beste manier om de optimale reissnelheid voor je machine te vinden, is de fabricantinformatie te raadplegen en belangrijker nog, als bijna elke instelling op deze lijst, met de instellingen te experimenteren voor enkele testprints, het langzaam te verhogen tot je de juiste snelheid vindt die je projecten niet compromitteert. Losse riemen zijn vaak de hoofdoorzaak van laagverschuivingen, dus zorg dat je ze regelmatig vastdraait.
Retractiesnelheid
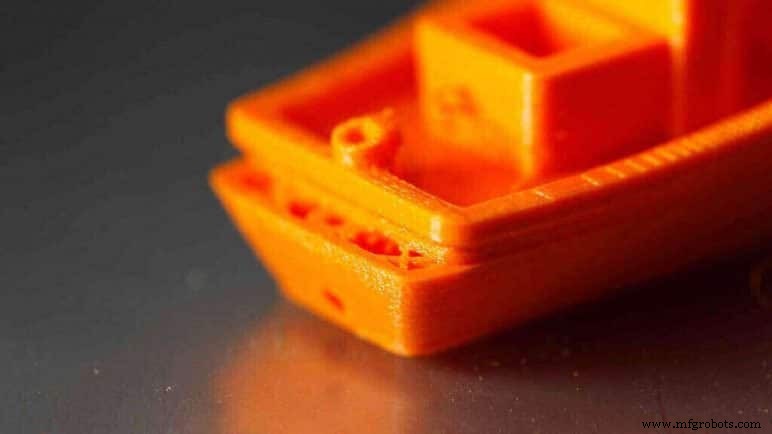
Bij FDM-machines beïnvloedt dit hoe snel de printer het filament terugtrekt voordat hij weer begint te bewegen. Als het te langzaam is, resulteert dit in stringing, maar als het te snel ingesteld is, kan het filamentverslijting veroorzaken, wat schade aan je extruder en filamentverlies oplevert, evenals andere problemen, dus het uitvoeren van testprints is raadzaam.
Invuldichtheid Verminderen
Invulling is wat er binnenin de binnenwanden van het geprinte model zit. Slicers gebruiken verschillende patronen om het volume van de 3D-modellen te vullen en verschillende patronen leiden tot verschillende trekeigenschappen. Het verlagen van het invulpercentage leidt tot snellere prints, minder filamentverbruik, en minder weerstandsbare stukken.
Deze parameter kan variëren van 0% (wat impliceert dat er niets tussen de wanden van het model zit) tot 100% (de wanden zijn volledig gevuld met materiaal). Het is de moeite waard om te melden dat het marginale voordeel van het verhogen van deze instelling boven 30% bijna nooit de extra tijd waard is.
Voor LCD- of DLP-printers die hele lagen per iteratie printen, beïnvloedt invulling de tijd niet echt, maar voor FDM- en SLA-printers is deze waarde een van de hoofddrijvers van printtijden en filamentverbruik.
Aantal Schillen/Wanden Verminderen
De schillen zijn het aantal lagen dat de contour van de print vormt. Het verhogen ervan maakt de buitenwand dikker en je 3D-print sterker. Als je ook van plan bent de print te schuren om het er mooier te laten zien, is het altijd een goed idee om een paar extra wanden toe te voegen.
Laaghogte Verhogen
De laaghogte definieert hoe klein elke laag is op de Y-as en is de hoofdbepaler van de detailprecisie en algehele uitstraling van het model. Echter, het is een van de hoofddrijvers van de tijd die het kost om iets te printen. Als de afwerking van een stuk van weinig belang is of als het groot genoeg is, is het kiezen van een hogere laaghogte een handige truc om de printtijd te verminderen.
Een hoge-kwaliteit print kan waarden van 0,1mm of zelfs lager aannemen. Echter, het heeft een 1-op-1 inverse relatie met printtijden: het halveren van de laaghogte verdubbelt de printtijd.
Gebruik van Ondersteuning Minimaliseren
Bij FDM moet elke laag op iets gedeponeerd worden, hetzij het bouwplaatoppervlak, hetzij een andere laag filament. Als het model secties heeft waarin sommige lagen in de lucht zouden beginnen te printen, zou het hele proces mislukken.
Ondersteuning kan veel tijd kosten en is soms onvermijdelijk, maar je kunt verrast zijn hoeveel je kunt bereiken met een paar trucs: het roteren en aanpassen van het model om het te laten printen zonder ondersteuning, of gewoon de hoeveelheid ondersteuning te verminderen, kan de tijd aanzienlijk verminderen. Als vuistregel: probeer het model te roteren om het oppervlak met hoeken van meer dan 45 graden te minimaliseren.
Adaptieve Lagen
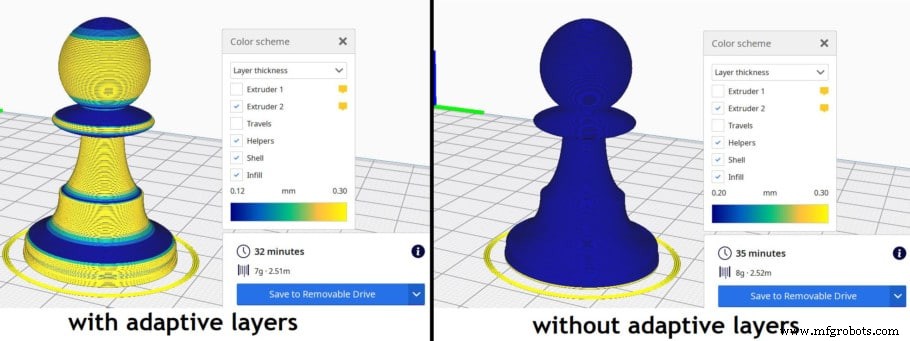
In een notendop: adaptieve lagen stellen printen met variabele laaghogtes toe, waardoor je slicer automatisch de laaghogte verlaagt wanneer fijner detail vereist is, of verhoogt wanneer de vorm van een sectie het toelaat. Printen met deze instelling stelt je in staat het proces te versnellen zonder te veel in te leveren op kwaliteit; het heeft echter beperkingen: als je een stuk met hoog detail overal nodig hebt, of als je probeert twee verschillende objecten tegelijk te printen, kunnen adaptieve lagen schadelijk zijn voor de print als geheel. Je kunt meer lezen over adaptieve lagen hier.
Snelheid van 3D-Printers Vandaag de Dag
In de huidige 3D-printmarkt printen de allermeeste printers met een snelheid van ongeveer 40-50 mm/s, en verfijnde modellen kunnen tot 120-150 mm/s komen; er zijn echter al modellen die hogere snelheden halen: sommige Voron-printers hebben tot 1000 mm/s gehaald! (maar het is nog ruw, om het zo te zeggen). De markt voor 3D-printers evolueert constant op zeer hoge snelheid en we kunnen toekomstige doorbraken in technologie verwachten die snellere, betrouwbaardere prints mogelijk maken.
Conclusie
Er is veel rekening mee te houden bij het berekenen van de printtijden van onze stukken. Niet alleen is de printtechnologie en de machine zelf belangrijk, maar ook de configuratie die we kiezen in onze favoriete slicer. Deze hangen niet alleen af van de vorm en het volume van een model, maar ook van de gewenste esthetische details en de fysieke eisen die we hebben.
De snelheid waarmee hobbyisten-printers verbeteren is verbazingwekkend en er kan wel een dag komen dat we niets meer hoeven te weten over de juiste configuratie van een print. In de tussentijd moeten we doorgaan met experimenteren met de instellingen om een extra minuut te winnen zonder de kwaliteit van een print te compromitteren. Voor sommigen van ons is dit een van de meest vermakelijke en interessante aspecten van dit vak!
Bekijk Ons Aanbevolen Producten Overzicht
We hebben een aanbevolen productensectie gemaakt die de gisswerk elimineert en de onderzoekstijd vermindert voor wat printer, filament of upgrades te kiezen, want we weten dat dit een overweldigende taak kan zijn die leidt tot verwarring.
We hebben een selectie 3D-printers geselecteerd die geschikt zijn voor beginners, gevorderden en experts, en de filaments en upgrades zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat wat je kiest, werkt zoals bedoeld.
3d printen
- CNC Staafvoeders: De Sleutel tot Ongeëvenaarde Productie-efficiëntie
- Hoe Wereldleiders 3D-printen Integreren in Hun Kernoperaties
- Hoe desktop 3D-printers industriële productie herschikken
- Hoe 3D-printen en Software Digitale Transformatie in Productie Drijven
- Indiase Tandheelkunde Revolusioneren: Hoe 3D-Printen Patiëntenzorg Transformeert
- Waarom de meeste printplaten groen zijn: veelvoorkomende redenen uitgelegd
- Waarom We Series B-opbrengst Grijpen om Productie-innovatie te Versnellen
- Waarom Thermoplastische Materialen 3D-Printen Aandrijven: Een Nader Kijken
- Waarom Bovenloopkraaninspecties Cruciaal Zijn voor Veiligheid & Betrouwbaarheid
- Waarom digitale signaalprocessoren nu overal in moderne apparaten zitten
- De Voordelen Van Cupronikkel Bunds Voor Gitaar Intonatie En Duurzaamheid