



De Ultieme 3D-Print Glossaria: Alle Belangrijke Termen Uitgelegd
Er bestaat een schier oneindige hoeveelheid 3D-print terminologie. Terwijl sommige termen veelvoorkomend zijn, zijn andere dat niet, waardoor je snel de orientatie kunt verliezen in de terminologie tijdens het lezen. Daarom heb ik de ultieme glossaria samengesteld met alle 3D-termen.
In dit artikel geef ik je een snel overzicht van elke 3D-print term.
Filamenttypen
ASA
Acrylonitriel-styreen-acraat (ASA) is een filamenttype oorspronkelijk ontwikkeld als alternatief voor ABS met betere weerbestendigheid en minder krimp. ASA is UV-bestendig en heeft uitstekende mechanische eigenschappen: het is rigide en slaanvast. Vanwege deze eigenschappen wordt ASA voornamelijk gebruikt voor buitentoepassingen. Printen met ASA moet gebeuren in goed geventileerde ruimtes omdat het giftige rookgassen produceert.
ABS
Acrylonitriel-butadieen-styreen (ABS) is een van de oudste en populairste 3D-print filaments. Het is een goedkoop filament met hoge temperatuurbestendigheid en goede duurzaamheid. Om correct met ABS te printen heb je een verwarmd printbed of verwarmde kamer nodig, omdat dit filament gevoelig is voor zware krimp zonder voldoende warmte. Gebruik in goed geventileerde ruimtes om de rookgassen die vrijkomen tijdens het smeltproces te vermijden (gerelateerd artikel).
PETG
Polyethyleentereftalaat-glycol (PETG) is een half-rigide 3D-print filament. Objecten geprint met PETG hebben een glanzende, gladde afwerking. Bekend om zijn duurzaamheid en gebruiksgemak, staat PETG tussen PLA en ABS (de meest gebruikte filaments) in: het is flexibeler en duurzamer dan PLA en makkelijker te gebruiken dan ABS. PETG is hygroscopisch, bewaar het dus in een droge, koele plaats (gerelateerd artikel).
PLA
Polylactidezuur (PLA) is het meest gebruikte filament in 3D-printen. Printen met PLA is eenvoudig, omdat het smelt bij lage temperaturen en minimale krimp heeft, wat het ideaal maakt voor beginners. Vermijd PLA voor buitentoepassingen omdat het een lage hittebestendigheid heeft en kan vervormen bij blootstelling aan zonlicht (gerelateerd artikel).
Nylon
Nylon is een sterk, duurzaam en flexibel filamenttype. Sommige printers hebben een upgrade nodig voordat ze met Nylon kunnen printen, omdat het hoge printtemperaturen en een verwarmd bed vereist om zonder krimp succesvol te printen. Nylon moet in luchtdichte zakken bewaard worden om vochtabsorptie te voorkomen; vocht in het filament kan leiden tot afwijkingen in de print.
HIPS
High Impact Polystyrene (HIPS) wordt voornamelijk gebruikt als oplosbare ondersteuningsstructuur in combinatie met ABS in printers met dubbele extrusie. HIPS lost op in limoneen en alleen het ABS blijft over zonder ondersteuningsstrepen. ABS is het enige filament dat niet beschadigd wordt door limoneen. HIPS kan ook als zelfstandig filament gebruikt worden; het is lichtgewicht, sterker dan PLA en produceert minder krimp dan ABS.
PVA
Polyvinylalcohol (PVA) is een filament dat als ondersteuning dient voor complexe prints in 3D-printers met dubbele extrusie. Het lost op in warm water, zodat het met veel filaments gecombineerd kan worden, in tegenstelling tot HIPS dat alleen ABS kan ondersteunen. PVA is zeer gevoelig voor vocht en moet in luchtdichte containers bewaard worden om de spoel langdurig bruikbaar te houden.
Flexibel (TPE, TPU, TPC)
Flexibele filaments (TPE, TPU, TPC) hebben rubberachtige eigenschappen: ze zijn elastisch en kunnen gemakkelijk buigen en rekken zonder te breken. Deze filaments zijn zacht en duurzaam met een hoge slaanvastheid. Bowden-extruders kunnen moeite hebben met het printen van flexibel filament omdat het kan klijen en de PTFE-buiz kan beschadigen (bekijk ons artikel).
Koolstofvezel
Koolstofvezel wordt gebruikt om andere filaments te versterken en de materiaaleigenschappen te verbeteren. Filaments verrijkt met koolstofvezel tonen verhoogde sterkte en stijfheid. Het resultaat is een sterk, lichtgewicht materiaal perfect voor structurele toepassingen. Deze vezels zijn erg slijtend en beschadigen messingenzuigen snel; overweeg een verharding voor deze filaments.
Polypropyleen
Polypropyleen (PP) is een zacht en duurzaam filament. Het heeft een sterke hittebestendigheid en produceert gladde afwerkingen. Het probleem met Polypropyleen is dat het notoir moeilijk te printen is vanwege zware krimp en slechte laaghechting.
Polycarbonaat
Polycarbonaat (PC) is een van de sterkste 3D-filaments; dit filament is erg sterk, duurzaam en toch flexibel. PC heeft ook uitstekende hitte- en slaanvastheid, wat het een solide optie maakt voor zware omstandigheden. Meeste consumentenprinters hebben een hotend-upgrade nodig om met PC te printen, omdat het zeer hoge printtemperaturen vereist. PC-filament is hygroscopisch en moet in droge ruimtes bewaard worden om de integriteit van de spoel te bewaren.
Conductief Filament
Conductief filament kan elektriciteit geleiden. Dit type filament wordt gebruikt voor lage-spanningscircuits. In de meeste gevallen is PLA of ABS het basismateriaal, maar niet de enigen. Afhankelijk van de fabrikant hebben deze filaments verschillende weerstandswaarden.
Magnetisch Filament
Magnetische filaments zijn PLA- of ABS-basisfilaments geïmpregneerd met ijzerpoeder. Het resultaat is een filament dat zich gedraagt als metaal en aantrekt tot magnetische velden. Het is een slijtend filament; een verhard staal enduit moet gebruikt worden (bekijk ons artikel over het onderwerp).
Hout Filament
Houtfilaments zijn doorgaans PLA-basisfilaments gecombineerd met houtvezel die eruitzien en aanvoelen als hout. Dit composietfilament is minder flexibel en zwakkere dan normaal PLA. Ook kunnen enduiten lijden en beschadigd raken door het printen van dit materiaal (bekijk ons artikel over het onderwerp).
Materiaalgerelateerde Termen
Glasovergangstemperatuur (Tg)
De glasovergangstemperatuur (Tg) is de temperatuur waarop een materiaal overgaat van een harde vaste toestand naar een zachte, klebrige toestand. Materialen met lage Tg zoals PLA zijn gemakkelijker te verwerken omdat ze geen hoge temperaturen vereisen. Materialen met hoge Tg kunnen ruwere omstandigheden weerstaan omdat ze moeilijker vervormen (volledig artikel). Gemeten in °C of °F.
Treksterkte
Treksterkte geeft aan hoeveel spanning een materiaal kan aan voordat het breekt. Wanneer je onderdelen print voor sterkte en uithoudingsvermogen, kies dan voor filaments met hoge treksterkte zoals polycarbonaat (als je printer het toelaat). Meestal gemeten in Pascal.
Leidendheid
Leidendheid verwijst naar de eigenschap van een materiaal om warmte of elektriciteit te geleiden. Meestal gemeten in Siemens per meter.
Elasticiteit
Elasticiteit is het vermogen van een fysiek object om te vervormen wanneer voldoende kracht wordt toegepast, en terug te keren naar zijn oorspronkelijke vorm en afmetingen wanneer die kracht verdwijnt.
Vermoeidheidssterkte
Vermoeidheidssterkte geeft aan hoeveel spanning een materiaal voor een gegeven aantal cycli kan aan zonder te breken. Gemeten als het aantal trek-drukcycli.
Viscositeit
Viscositeit verwijst naar de weerstand van een vloeistof om van vorm te veranderen, met andere woorden: het meet de weerstand van een vloeistof te vloeien. Water heeft bijvoorbeeld een lagere viscositeit dan honing. Meestal uitgedrukt in centipoise (cP), gelijk aan 1 mPa per seconde.
Hygroscopiciteit
Een hygroscopisch materiaal absorbeert vocht uit de omgeving. Wanneer deze materialen watermoleculen absorberen, kunnen ze fysiek veranderen en hun eigenschappen aanpassen. Te meten door het volume van een object in droge en vochtige toestand te vergelijken.
3D-Printer Onderdelen
Controllerboard
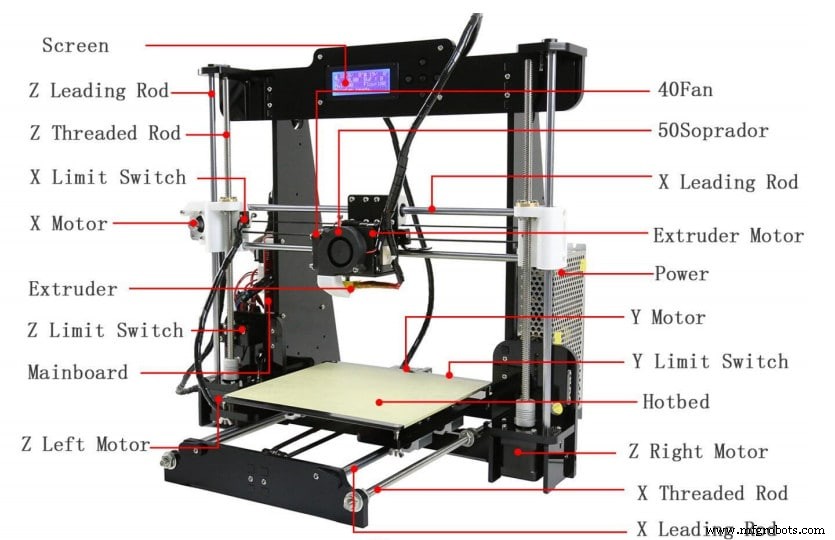
Het controllerboard is de "hersenen" van je 3D-printer. Het regelt alle elektronische functies en vereisten. Deze printplaten (PCB) ontvangen de G-code van de slicer en vertalen deze naar commando's voor de motoren en verwarmingselementen.
Extruder
De extruder is het deel dat de verplaatsing en verwerking van het filament regelt om het in opeenvolgende lagen te depositeren en het 3D-object te vormen. De extruder bestaat uit twee elementen: de koude kant (cold end) en de warme kant (hot end).
Koude Kant (Cold End)
De koude kant is waar het filament wordt ingevoerd. De aandrijfstangen grijpen het filament en duwen het naar de hot end. Bij direct-drive extruders zit de koude kant direct boven de hot end; bij Bowden-setups zitten de aandrijfstangen op het printerframe.
Warme Kant (Hot End)
De hot end is waar het filament wordt gesmolten en in opeenvolgende lagen op het printbed gedeponeerd. Het filament wordt door een niet-warmtegeleidende buis in het verwarmingsblok geduwd, waar het smelt en door de enduit wordt uitgeperst.
Enduit
De enduit wordt in het verwarmingsblok geschroefd en is het laatste deel van de hot end dat het filament passeert voordat het op het printbed komt. Enduiten komen in verschillende diameters en materialen; messing is het meest gebruikt en 0,4 mm de populairste diameter. Vermijd messing enduiten bij slijtende filaments zoals koolstofvezel, want ze raken snel beschadigd.
Bowden Buis
Bij een Bowden-setup zitten de aandrijfstangen op het printerframe. Het filament wordt via een Bowden-buis naar de hot end geduwd. De buis is meestal van PTFE-kunststof, hittebestendig en beschermt het filament.
Verwarmingsblok (Heater Block)
Het verwarmingsblok is onderdeel van de hot end en werkt als thermische geleider. De verwarmingspatroon verhit het blok, dat op zijn beurt de enduit verhit. Verwarmingsblokken zijn meestal van aluminium, een uitstekende warmteleider.
Verwarmingspatroon (Heater Cartridge)
De verwarmingspatroon is het element dat warmte genereert in de 3D-printer. Hij zit in het verwarmingsblok en produceert warmte door elektrische stroom. De warmte reist via het blok naar de enduit waar het filament smelt.
Thermistor
De thermistor zit in het verwarmingsblok en meet de temperatuur. Dit is cruciaal omdat verschillende filaments verschillende smelttemperaturen vereisen voor succesvol printen.
Koelventilator (Cooling Fan)
De koelventilator zit aan de hot end en helpt met de warmteuitwisseling samen met de koelrib. Zonder koeling zou de warmte naar buiten kunnen dringen en het filament te vroeg laten smelten, wat leidt tot verstoppingen.
Laagventilatoren (Layer Fans)
De laagventilator is belangrijk voor het succesvol printen van sommige filaments. Hij staat nabij de enduit en koelt het filament direct na uitstraling, zodat het sneller uithardt en vervorming wordt voorkomen.
Eindschakelaars (Endstops)
Eindschakelaars vertellen de printer hoe ver de enduit over de X-, Y- en Z-as kan bewegen. Ze voorkomen afwijkingen en blokkades. De meest voorkomende zijn mechanische schakelaars, maar er zijn ook optische en magnetische varianten.
Printbed
Het printbed is het oppervlak waarop geprint wordt. Ideaal biedt het een perfect vlak oppervlak voor de enduit. Het printbed zorgt ook voor heching van de eerste laag om loskomen te voorkomen. Afhankelijk van het materiaal heb je misschien lijm nodig. Glas printbedden zijn het meest gebruikt, maar er zijn andere materialen met verschillende eigenschappen.
X, Y, Z Asmotoren
De asmotoren verplaatsen de enduit over de verschillende assen. Voor een succesvolle print moeten ze de hot end precies positioneren. Elke storing vermindert printkwaliteit en -snelheid.
Probleemoplossende Termen (Troubleshooting)
Krimp (Warping)
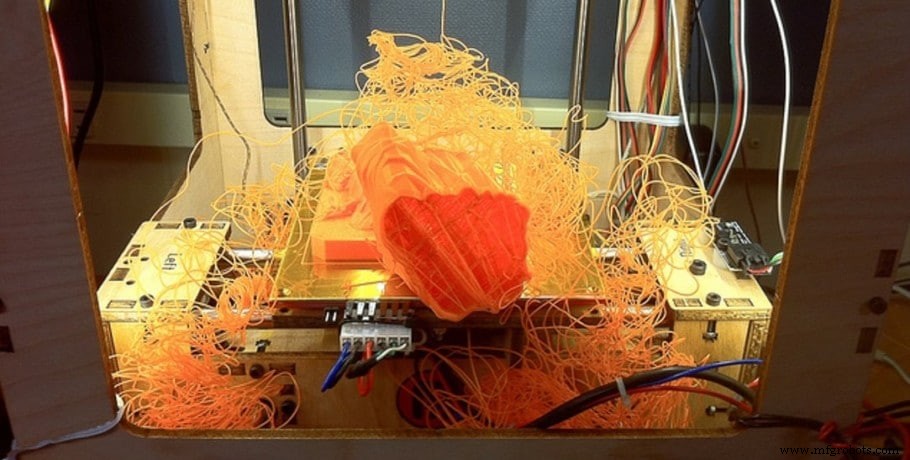
Je hebt te maken met krimp als je ziet dat het filament opkrult vanaf het printbed tijdens het printen. Krimp ontstaat door oneffen afkoeling; plastiek krimpt bij afkoeling. Als het te veel krimpt, heft het zich van het bed. Om krimp te voorkomen, zorg voor goede heching. Sommige filaments zijn gevoeliger voor krimp en vereisen een verwarmd bed.
Hittekriper (Heat Creep)
Hittekriper is een probleem waarbij warmte naar boven reist buiten de smeltzone en het filament te vroeg verzwakt en verzacht. Dit zorgt voor extruderproblemen en kan leiden tot verstoppingen. Om hittekriper te voorkomen, verlaag de printtemperatuur en controleer of de koelventilatoren werken.
Overbruggen (Bridging)
Overbruggen is het uitstralen van filament in de lucht tussen twee pilaren. Wanneer de printer een kleine opening niet kan overbruggen, is er een overbruggingsprobleem. Dit is vaak voorkomend; oplossing: verhoog laagventilator snelheid, verlaag printtemperatuur en -snelheid (gerelateerd artikel).
Dimensionele Nauwkeurigheid
Als je geprinte object andere afmetingen heeft dan bedoeld, heb je te maken met dimensionele nauwkeurigheidsproblemen. Hoe goed een print overeenkomt met het originele bestand hangt van veel factoren af. Print eerst een testkubus om de nauwkeurigheid te controleren. ABS krimpt tot 8% bij afkoeling.
Gosting of Ringen (Ghosting/Ringing)
Gosting, ringen, golven, echo's: allemaal termen voor ongewenste gedupliceerde lijnen of kenmerken op het oppervlak van 3D-geprinte objecten. Oorzaak: snelle snelheids- en richtingswijzigingen van de extruder die trillingen veroorzaken. Om dit te voorkomen: verlaag printsnelheid, verlaag versnelling en jerk-instellingen (volledig artikel over oplossing).
Over-extrusie
Wanneer de printer meer filament uitstraalt dan de software verwacht, heet dat over-extrusie. Dit veroorzaakt slechte printkwaliteit en kan een print volledig ruïneren. Mogelijke oplossingen: verlaag printtemperatuur, verlaag extrusie-stroomsnelheid, controleer of de slicer de juiste filamentdiameter heeft (volledig artikel).
Onder-extrusie
Wanneer de printer minder filament uitstraalt dan verwacht, heet dat onder-extrusie. Dit verzwakt de structuur. Als lagen te dun zijn of gaten/gaten hebben, is dit waarschijnlijk de oorzaak. Oplossing: controleer filamentdiameter in de software, verhoog printtemperatuur en extrusie-stroomsnelheid (gerelateerd artikel).
Bed Heching (Bed Adhesion)
Bed heching verwijst naar hoe "klevend" je printbed is. Voor een succesvolle print moet het filament hechten aan het bed. Slechte heching kan leiden tot krimp en andere problemen. Om problemen te voorkomen: zorg dat het bed genivelleerd en schoon is. Als het blijft, kunnen lijmstiften of haarspray extra heching bieden.
Laagscheiding (Layer Separation)
Laagscheiding gaat over de binding tussen lagen. Elke laag moet voldoende hechten aan de eronder. Slechte laag-naar-laag heching kan leiden tot ernstig defecte prints. Laagscheiding is herkenbaar aan gaten tussen lagen. Bekijk ons artikel over oorzaken en oplossingen.
Verstopt Extruder (Clogged Extruder)
Een verstopt extruder betekent dat de printer het filament niet meer correct kan uitstralen. Meestal veroorzaakt door een obstructie in de enduit. Om verstopping te voorkomen: gebruik de juiste printtemperatuur, houd het filament schoon, en controleer of de enduit niet te dicht bij het bed zit (hoe je een verstopt extruder repareren).
Gaten (Gaps)
Gaten zijn een veelvoorkomend probleem. Je kunt gaten hebben tussen lijnen in de eerste en bovenste laag of tussen lagen. Verschillende oplossingen gelden afhankelijk van de locatie (hoe je gaten oplost).
Klitters en Puistjes (Blobs and Zits)
Klitters en puistjes zijn kleine bultjes op de buitenkant van een 3D-print. Ze ontstaan waar de extruder een deel van de buitenmantel afrondt en een nieuwe begint. Om dit te voorkomen: optimaliseer retractie- en coasting-instellingen in de slicer.
Zwakke Invlulling (Weak Infill)
De invulling biedt structurele ondersteuning. Een zwakke invulling betekent dat de print gemakkelijk breekt. Om dit te voorkomen: gebruik een sterk invulpatroon. Als het blijft: verlaag printsnelheid en verhoog invulpercentage (volledig artikel).
Draden (Stringing)
Wanneer de extruder door open ruimte beweegt naar een nieuwe locatie, kan filament uit de enduit lekk en aan het object plakken. Dit heet "stringing" en laat prints eruitzien alsof ze spinnenweven hebben. Om stringing te voorkomen: verlaag printtemperatuur en controleer retractie-instellingen (volledig artikel).
Laagverschuiving (Layer Shifting)
Laagverschuiving is een fout waarbij de printer de lagen verkeerd positioneert. Lagen worden ten opzichte van elkaar verplaatst, geleidelijk of als één grote verspringing. Oorzaken: excessieve snelheid, mechanische of elektrische problemen.
Oververhitting (Overheating)
Oververhitting treedt op wanneer filament te heet wordt uitgeperst en niet tijdig kan afkoelen om de gewenste vorm te behouden. Oplossing: juiste printtemperaturen en laagventilatoren.
Olifantenpoot (Elephant's Foot)
Olifantenpoot beschrijft een afwijking waarbij de eerste laag iets groter is dan de rest. Soms zorgt het gewicht van de bovenlagen voor druk die de eerste laag uitbuigt als die nog niet volledig is afgekoeld. Oplossing: printbed nivelleren, verwarmde bedtemperatuur verlagen, of een raft toevoegen aan het model (gerelateerd artikel).
3D-Print Technologieën
Stereolithografie (SLA)
Stereolithografie (SLA) is een populaire 3D-printtechnologie. Deze gebruikt een laser om gevoelige hars laag voor laag te verharden. SLA is een van de meest nauwkeurige methoden met hoge detailkwaliteit, strakke dimensionele toleranties en gladde afwerkingen. Nadeel: SLA is meestal langzamer, hars is breekbaar, en componenten zijn duur. Voor sterkere prints wordt na-verharding met UV-light aangeraden (gerelateerd artikel).
Digital Light Processing (DLP)
Digital Light Processing (DLP) gebruikt het licht van een gespecialiseerd projectorscherm om gevoelige hars te verharden. DLP maakt een volledige laag in één keer, wat het sneller maakt dan SLA. Een digital micromirror device (DMD) stuurt het licht en creëert het patroon van een laag.
Fused Deposition Modeling (FDM)
Fused Deposition Modeling (FDM) is de meest populaire additieve productiemethode. Het betreft het voeden van de printer met thermoplastisch filament dat wordt verhit boven de glasovergangstemperatuur. Het gesmolten filament wordt laag voor laag op het printbed uitgeperst. FDM-printers zijn goedkoper dan harsprinters en kunnen een breed scala aan materialen printen (gerelateerd artikel).
Selective Laser Sintering (SLS)
Selective Laser Sintering (SLS) is een snelle additieve productiemethode. Deze technologie creëert 3D-objecten door fijn polymerpoeder te sinteren. Na het spreiden van een dunne poederlaag door een roller, verhit een laser het materiaal en smelt het samen. Wanneer een laag klaar is, daalt het printbed en wordt een nieuwe laag gelegd. Deze methode vereist geen ondersteuning omdat het poeder zelf als ondersteuning dient. Na afloop moet ongesinterd poeder verwijderd worden.
Selective Laser Melting (SLM)
Selective Laser Melting (SLM) is een andere snelle additieve techniek. Hierbij smelt een laser metaalpoeder samen. Een roller spreidt het poeder, en na elke laag daalt het bed. In tegenstelling tot SLS vereist SLM wel ondersteuning voor overhangs omdat het materiaal zwaarder is.
Electron Beam Melting (EBM)
Electron Beam Melting (EBM) is een additieve technologie voor metalen delen. Het proces vindt plaats in een vacuümkamer waar een hoog-energetische elektronenbundel metaalpoeder laag voor laag smelt. Deze techniek is snel en stelt complexe, hoog weerstandsbare objecten mogelijk. EBM-machines en materialen zijn duur, dus voornamelijk gebruikt door high-value industrieën.
Laminated Object Manufacturing (LOM)
Laminated Object Manufacturing (LOM) is een snelle additieve proces dat modellen maakt met papier, plastic of metaal laminaten. Het materiaal wordt achtereenvolgens met warmte en druk aan elkaar gelijmd, en de gewenste vorm wordt met een lasersnijder uitgeknipt.
3D-Print Software
Populaire CAD-software voor 3D-printen
Blender
Blender is gratis, open-source software die de gehele 3D-pipeline ondersteunt. Het is een geweldig programma voor artistiek ontwerp, waar de natuurlijke uitstraling van levende vormen belangrijker is dan dimensionele nauwkeurig. Omdat het open-source is, kunnen Python-ontwikkelaars via Blender's API eigen tools maken (volledige review).
ZBrush
ZBrush is de koning van digitale sculpting met een immense en verfijnde selectie sculpting-borstels. Deze software kan een zeer hoog polygon-aantal aan, wat ontwerpers in staat stelt ongelooflijk gedetailleerde modellen te maken. Een betaald abonnement is vereist (volledige review).
SketchUp
SketchUp is een browser-gebaseerde 3D CAD-software met gratis en betaalde versies. Het is een geweldige tool voor beginners geïnteresseerd in bouw en interieurontwerp, een van de makkelijkste 3D CAD-programma's om te beginnen (volledige review).
Fusion360
Fusion360 is een cloud-gebaseerde 3D CAD-software voor productontwerp en productie. Het is het beste voor nauwkeurig modelleren, perfect voor functioneel 3D-printen waar exacte toleranties en specifieke hoeken vereist zijn. Voor professioneel gebruik is een abonnement nodig, maar voor persoonlijk gebruik gratis (volledige review).
FreeCAD
FreeCAD is een gratis, open-source 3D-parametrische modelleersoftware. Bedoeld voor mechanische doeleinden zoals nauwkeurige vervangingsonderdelen en uitgebreide technische objecten. Omdat FreeCAD volledig parametrisch is, is het niet aan te raden voor organische vormen (volledige review).
SolidWorks
SolidWorks is populaire CAD-software, een industriestandaard voor engineering. Gefocust op parametrisch ontwerp, dus organisch modelleren is niet praktisch. SolidWorks is ontwikkeld voor mechanische objecten met mechanismen en assemblages. Een betaalde licentie is vereist (volledige review).
Tinkercad
Tinkercad is gratis browser-gebaseerde 3D-ontwerpsoftware. Een geweldig hulpmiddel om kinderen kennismaken met 3D-modelleren, omdat het basisconcepten makkelijk maakt. Je ontwerpt met een vooraf ingestelde catalogus vormen, wat opties beperkt, maar je kunt toch verbluffende modellen maken (volledige review).
Populaire Slicers voor 3D-printen
Cura
Cura is een erg populaire gratis open-source slicing-applicatie. Simpel en toegankelijk voor zowel beginners als experts. Beginners ontdekken snel hoe gemakkelijk het is met de duidelijke interface en aanbevolen presets. Voor experts zijn er meer dan 400 instellingen om te tweaken (slicer vergelijking).
Simplify3D
Simplify3D is een betaalde 3D-slicer. Vanwege de kosten voornamelijk gebruikt door professionals voor commercieel gebruik. Simplify3D biedt de mogelijkheid om met meerdere processen te werken: verschillende parameters voor verschillende objecten op het printbed, zelfs verschillende laaghogtes voor hetzelfde model. Ook is het een snelle slicer die grote bestanden snel importeert en weergeeft (slicer vergelijking).
KISSlicer
KISSlicer is een slicing-applicatie met zowel een gratis als betaalde versie. Meeste makers vinden de gratis versie voldoende, maar sommigen willen geavanceerdere instellingen in de Pro-versie, zoals dubbele extrusie-opties. Deze slicer is gemakkelijk te gebruiken en heeft toch veel geavanceerde functies voor kwaliteitsprints.
Slic3r
Slic3r is een uitstekende gratis open-source slicing-software. Beter geschikt voor experts door de vele instellingen en experimentele functies. Slic3r kan alles aan, zelfs voor SLA-prints.
OctoPrint
OctoPrint is een gratis open-source remote 3D-printer controller. Met een WiFi-apparaat (zoals een Raspberry Pi) verbonden met de printer, heb je volledige controle over prints via webbrowser of mobiel apparaat. Daarnaast kan OctoPrint STL-bestanden slicen met geïntegreerde CuraEngine.
PrusaSlicer
PrusaSlicer is gratis open-source software gebaseerd op Slic3r. Het biedt drie modi: beginner, gevorderd, expert. Deze modi samen met de duidelijke interface maken de software gebruiksvriendelijk. De rijke functionaliteit werkt voor zowel FDM als harsprinters (slicer vergelijking).
Bestandsformaten
STL
STL is het meest gebruikte bestandsformaat in 3D-printen. Na het modelleren wordt het object opgeslagen als STL-bestand, wat de 3D-modelinformatie opslaat als een mesh van getesselleerde driehoeken. Meeste 3D-printers kunnen STL's niet direct interpreteren, dus het bestand wordt omgezet in G-code voordat er geprint wordt. STL-bevat alleen informatie over de oppervlaktegeometrie; geen kleur, textuur, noch geometrische stabiliteitscontrole, wat kan leiden tot fouten.
G-code
3D-printers (en meeste CNC-machines) lezen G-code voor instructies hoe een model te printen. G-code geeft in volgorde alle commando's (uitstralingbewegingen, temperatuur, ventilatoren, snelheid, etc.) die de printer uitvoert.
OBJ
OBJ is een ander populair formaat om een project op te slaan na modelleren. OBJ kan oppervlaktegeometrie, kleur en textuur opslaan. Met OBJ krijg je gladere oppervlaktes omdat het verschillende polygontypes kan gebruiken.
AMF
AMF was bedoeld om STL te vervangen als hoofdformaat in 3D-printen. Ontworpen om sneller te zijn, heeft AMF native ondersteuning voor specificaties als oppervlaktegeometrie, kleur, materiaal en oriëntatie. AMF wordt echter niet universeel ondersteund in de 3D-printindustrie.
3MF
3MF is een open-source bestandsformaat voor additieve productie dat populariteit wint. 3MF is hoogst nauwkeurig en kan productiegegevens opslaan zoals slicer-instellingen, naast alle relevante modelinformatie (oppervlaktegeometrie, kleur, textuur). Deze bestanden zijn meestal foutloos en klaar om te printen.
VRML en X3D
VRML en zijn opvolger X3D zijn standaardformaten voor 3D-interactieve werelobjecten op het web. Oppervlaktegeometrie, kleur en textuur kunnen gespecificeerd worden. Sommige slicers kunnen deze formaten direct lezen.
DWG
DWG (tekening) is een proprietair binair formaat met alle data van een CAD-project. DWG is het native formaat voor verschillende CAD-software en wordt voornamelijk gebruikt door ingenieurs, ontwerpers en architecten.
F3D
F3D is het native bestandsformaat van Fusion360 voor lokale archieven van modellen, ontwerpen en assets.
DXF
DXF is een CAD-dataformaat ontwikkeld door Autodesk voor data-interoperabiliteit tussen AutoCAD en andere software.
STEP
Het STEP-formaat wordt gebruikt voor interoperabiliteit tussen alle CAD-programma's. Dit open-source formaat kan elke vorm nauwkeurig beschrijven met wiskundige representaties van 3D-geometrie (NURBS).
SAT
SAT-bestanden slaan 3D-geometriedata op in een standaardtekstformaat. Het formaat wordt ondersteund door veel 3D CAD-software voor interoperabiliteit en is opgeslagen in Spatial's ACIS solid modeling formaat.
X3G
X3G is een toolpath-formaat ontwikkeld door MakerBot. Een vereenvoudigde, efficiëntere variant van G-code die makkelijker voor MakerBot-printers te verwerken is.
Bekijk Ons Aanbevolen Producten Overzicht
We hebben een aanbevolen productensectie gemaakt die de gisswerk elimineert en de onderzoekstijd vermindert voor wat printer, filament of upgrades te kiezen, want we weten dat dit een overweldigende taak kan zijn die leidt tot verwarring.
We hebben een selectie 3D-printers geselecteerd die geschikt zijn voor beginners, gevorderden en experts, en de filaments en upgrades zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat wat je kiest, werkt zoals bedoeld.
3d printen
- ULTEM & PEEK: High-performance 3D-printmaterialen onder de knie krijgen
- 6 bewaarde strategieën om 3D-printkosten te verlagen
- Efficiëntie Maximeren: Hoe Nesting Polymere 3D-printprestaties Verbeterd
- In-house Productie: De Fuse 1 Bouwt Zelf Onderdelen
- Geschiedenis onthullen: Hoe 3D-printen archeologie en paleontologie transformeert
- 3D-printen: Gemeenschappen in de ontwikkelende wereld empowern
- 3D-print myths ontkracht: wat de technologie echt kan
- Hoe 3D-Printen Manufacturing, Healthcare, Luchtvaart en Onderwijs Transformeert
- Hoe 3D-printen de Productie in het Volgende Decennium Transformeert
- Hoe 3D-printen de Moderne Productie Revolusionert
- Essentiële milieuwoordenboek: sleuteltermen uitgelegd