



Stereolithografie (SLA): De Fundamentele 3D-printtechnologie
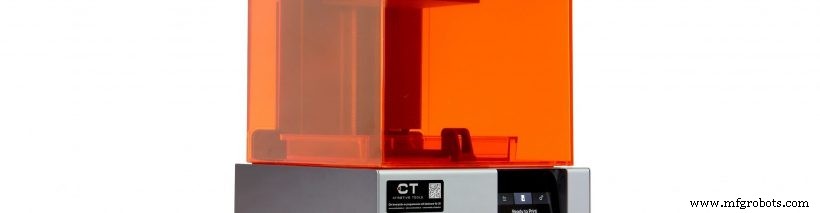
Uitgevonden en geoctrooierd door Chuck Hull – oprichter van 3D Systems – in 1984, is stereolithografie (SLA) de eerste 3D-printtechnologie en de fundament van moderne additieve productie. De methode bewees 3D-printen een haalbaar productiehulpmiddel, wat verdere innovatie aanstaakte en het gebruik uitbreidde over talloze industrieën. Vandaag de dag worden dezelfde kernprincipes toegepast door zowel geseasonde professionals als hobbyisten.
Hoe het Werkt
SLA bouwt onderdelen laag voor laag door een gefocuste ultraviolet laser te projecteren op een vat met fotopolymerhars. De laser verhardt de hars waar hij raakt, wat die laag solidifieert. Het buildplatform daalt dan, en het proces herhaalt zich tot de volledige geometrie compleet is. Na verwijdering, ondergaat het onderdeel een oplosmiddelbad om ongecurede hars te elimineren, gevolgd door een post-curing stap in een UV-oven om het materiaal volledig te verharden.
Primaire Toepassingen
Snelle prototyping blijft SLA's hoofdzakelijke use case. De hoge resolutie en gladde oppervlakteafwerking laten ontwerpers snel itereren, wat nauwkeurige fysieke modellen produceert voordat ze naar productie gaan. Hoewel de materiaalkosten grootschalige productie beperken, gebruiken veel bedrijven SLA nog steeds om gietvormen, patronen voor injectiegieten of zandgieten, en maatwerkonderdelen zoals custom-gepaste gehoorapparaten te creëren.
Materialen
In tegenstelling tot veel additieve methoden, steunt SLA uitsluitend op fotopolymerharsen. Door de jaren heen is het bereik van beschikbare harsen dramatisch uitgebreid: van kleurrijke, hoge-sterkte varianten die ABS nabootsen tot specialistische formuleringen voor tandheelkundig en medisch gebruik. Deze diversiteit geeft fabrikaten een breed palet van mechanische eigenschappen en afwerkopties.
Expert Tips voor Topkwaliteit Prints
- Ontwerp met support in gedachten. Alle SLA-onderdelen hebben supportstructuren nodig; vermijd overhangs boven 19°. Supports kunnen na curing afgeknipt of afgebroken worden, en eventueel residu geschuurd voor een vlekkeloos oppervlak.
- Blijf weg van kleine gaten en ultra-dunne wanden, die geneigd zijn tot vervorming tijdens curing.
- Voor interlockende componenten, gebruik 0.5 mm clearance voor bewegende delen en 0.1–0.2 mm voor strakke passingen.
- Verminder materiaalgebruik door onderdelen te hollen waar mogelijk, met drainagegaten om gevangen hars en daaropvolgende defecten te voorkomen.
- Nat-schuur de print voor een gladder afwerking; volg met mineraalolie om schuurstrepen te elimineren, of gebruik gegolfde schuurpapier voor eenvoudigere vormen.
- Kies een afwerking die uw doel matcht – van functionele UV-resistente acrylaatcoatings tot cosmetische glansen – om onderdeellevensduur en uiterlijk te verlengen.
Zelfs naarmate nieuwere technologieën opduiken, houdt SLA's bewezen nauwkeurigheid, snelheid, en materielflexibiliteit het in het hart van additieve productie. Voortdurende vooruitgang in harschemie en ontwerpsoftware beloven nog bredere toepassingen in de komende jaren.
3d printen
- 3D-printen van Kunststof in de Ruimte – Made in Space's Archinaut Doorbraak
- Interview met VELO3D's VP Technology Partnerships: Metaal 3D-printcapaciteiten veranderen
- Polymeer 3D-printen: 6 Doorbraakinnovaties Die Industriële Transformatie Drijven
- HP's 3D-printreis: Van Polymere Innovatie Naar Metaal Additieve Productie
- 3D-printen: Gemeenschappen in de ontwikkelende wereld empowern
- SLA 3D-Print Ontwerprichtlijnen: Tips voor Hoogwaardige Builds
- Stereolithografie (SLA) 3D-Printen: Geavanceerde Technologie voor Hoog-Precisie Delen
- Hoe 3D-printen de Productie in het Volgende Decennium Transformeert
- Hoe 3D-printen de Moderne Productie Revolusionert
- Stereolithografie (SLA) 3D-Printen: UV-Gehardeerde Hars Bouwt Snelle, Sterke Prototypes
- Evonik opent state-of-the-art 3D-printcentrum in Austin voor Structured Polymer Technologies