



Plasma vs. Lasersnijden: Hoe de Beste Technologie voor Uw Werkplaats te Kiezen
In metaalfabricage vandaag is er een breed scala aan vormsnijprocessen beschikbaar. Lasersnijden, Touwtjes, Waterstralen, Plasma en Oxy Fuel systemen kunnen allemaal vitale processen zijn in de huidige werkplaats, maar welk proces is het juiste voor u? In een eerdere artikel getiteld "Waterstraal Mogelijkheden: Waar Waterstralen Passen" hebben we de basis van elk van deze processen verkend, maar we vinden vaak dat de twee meest vergeleken processen lasersnijden en plasmaseiden zijn, specifiek Hi-Definitie Plasmaseiden. Welke van deze twee processen is het beste? Welke is het best geschikt voor uw toepassing EN budget?
In dit artikel werpen we een licht op deze twee processen door elk type snijmachine uit te leggen, de budgettaire aankoopcijfers voor zowel nieuwe als gebruikte en u de procesmogelijkheden zowel goed als slecht te geven om u te helpen het systeem te selecteren dat goed is voor uw behoeften.
DE OVEREENKOMSTEN
Allereerst moeten we de overeenkomsten tussen deze twee processen bespreken voordat we hun verschillen kunnen definiëren. Zowel Plasma als Laser zijn thermische snijprocessen die intense warmte gebruiken om metalen te verdampen (niet te smelten, denk heter, veel heter) tot stof. Beide processen gebruiken hoogdrukgas zoals Stikstof (NO2), Zuurstof (O2) en Gecomprimeerde Winkelucht om te helpen bij de materiaalverwijdering en afgewerkte rand van het proces (het wordt aanbevolen om een grote schroefcompressor beschikbaar te hebben voor elk van deze processen, omdat ze een goede hoeveelheid PK lucht gebruiken). Beide processen vereisen een of ander rookverzamelingssysteem/stofverzamelaar om te voorkomen dat de verdampte deeltjes elk artikel in uw fabriek bedekken (in het geval van plasma, kan een watertafel volstaan). Beide processen gebruiken een bepaalde set verbruiksartikelen in de snijkop, zoals mondingen om de juiste gasstroom te behouden. Beide systemen gebruiken een grote werkruimte (typisch 5' x 10') waar de snijkoppen CNC-gestuurd zijn en over een stationair werkstuk heen gaan (hoewel er variaties op dit ontwerp zijn, de meest voorkomende machines die vandaag beschikbaar zijn, gebruiken dit concept).
Dit is wat de twee processen gemeen hebben, maar hier is waar we de twee differentiëren op basis van capaciteit, exploitatiekosten, moeilijkheidsgraad van het proces en natuurlijk, de investeringsschatting of u nu shoppt voor een nieuw of gebruikt systeem.
PLASMA SNIJDEN
De basis van Plasmaseiden gebruikt elektrische stroom verplaatst door een geleidend materiaal zoals Staal, Aluminium, Roestvrij Staal etc. om een intense elektrisch veld te genereren dat we de "Plasma" veld noemen. Binnen het Plasma veld bereiken temperaturen meer dan 20.000°F. Op die temperatuurrange overschrijden de metalen (zoals eerder vermeld) het smeltpunt en worden ze snel verdampd. Deze plasmasystemen kunnen handgehouden, spoor/mechanisch gemonteerd of computergecontroleerd zijn om accurate vormsnijden te bieden. Onze vergelijking zal zich richten op de CNC, of mechanisch gemonteerde systemen voor deze vergelijking, maar eerder gingen we diep in op de introductie van Plasma in een document gelinkt hier en getiteld: Introductie tot Branden en Plasma Tafels
Voor het snijden van metalen zijn plasmasystemen moeilijk te evenaren voor efficiëntie, prijs en snelheid. Ze bieden relatief gladde snijranden, redelijk goede nauwkeurigheid en consistente herhaalbaarheid. Het is echter belangrijk om aan te duiden dat een plasmaseidsysteem bestaat uit 3 duidelijk verschillende componenten die afgestemd moeten zijn om samen te werken om optimale resultaten te bereiken: De Plasma Stroomvoorziening, De Plasma Snijbrander en Het Bewegingcontrolesysteem (dwz de machine).
Plasma Stroomvoorzieningen: Plasma stroomvoorzieningen kunnen in een verscheidenheid aan formaten en typen komen en worden gedefinieerd in capaciteit door hun "Amperage" Meestal genoteerd in de modelnaam zoals XPR-300 (300 AMPS). De amperage geeft de snijcapaciteit van de stroomvoorziening aan en zoals gedetailleerd in een eerdere artikel: De Brandende Effecten van Plasma en Oxy/Fuel "Typisch zijn plasma stroomvoorzieningen gewaardeerd op 1/2 hun amperage voor de algehele snijcapaciteit in stalen. Als voorbeeld is een 100 AMP stroomvoorziening typisch gewaardeerd om zowel te prikken als te snijden 1/2" dik staal en kan snijden vanaf een bestaand gat of deelrand tot 5/8" – 3/4". Waarbij een 200 AMP Plasma Stroomvoorziening gewaardeerd is om zowel te prikken als te snijden tot 1" dik staal continu en kan worden gebruikt vanaf een starthoogte bij diktes tot 1-7/8"
Plasma stroomvoorzieningen kunnen ook gedefinieerd worden als standaard of LUCHT PLASMA bronnen of als HI-DEF (Hoge Definitie) Stroomvoorzieningen, welke het merendeel van systemen zijn die we op gemachineerde machines boven de 80K zien. Lucht Plasma systemen zijn meestal meest voorkomend in handgehouden plasmaseidtoepassingen.
Plasma Snijbranders: Gecombineerd met de Plasma Stroomvoorziening, is de Plasma Brander Kop een sleutelcomponent in het maken van precieze en accurate sneden. De Plasma Snijkop bestaat uit verschillende componenten, maar het belangrijkste zijn de verbruikscomponenten: de Schildkap, Bevestigingskap, Elektrode, Zwierring en een Monding. Deze verbruiksartikelen, en hun kwaliteit, zijn direct verantwoordelijk voor de nauwkeurigheid en schoonheid van uw snede en onderdelafwerking. Ze hebben een verwachte levensduur gebaseerd op aantal snijuren gebruikt en het aantal prikken (starts) bereikt.
Plasma Snijmachines (Het Gemachineerde Deel) De plasmaseid stroomvoorziening en de plasmaseid brander kop kunnen alleen een grotere mate van precisie bieden op de snijrand van een materiaal. Hoewel deze componenten cruciaal zijn voor een schone en rechte snede, staan ze op geen enkele manier toe voor algehele onderdeelnauwkeurigheid, want dat is puur een functie van de tafel, of bewegingsysteemontwerp.
Plasma Voordelen:
- Systeeminvesteringskosten zijn relatief laag (vanaf onder 20K Nieuw)
- Systeeme exploitatiekosten zijn laag ($5-7 p/uur op winkelucht)
- Nauwkeurigheid is goed (0.015"-0.020" op zijn best)
- Afschuivende snede is gemakkelijk uit te voeren
- Myriade aan Stroomvoorzieningen beschikbaar en gemakkelijk aanpasbaar/vervangbaar/upgradebaar
- Meer "vergevingsgezind" proces
Plasma Nadelen:
- Thermisch Proces (Warmte kan dunne materialen vervormen)
- Leidendheid in Materiaal Vereist
- Onderdeel Opschoning Vereist
- Accuraat Deel Stand-off Vereist
- Aluminium en Roestvrije Stalen zijn moeilijk om kwaliteitsafwerkingen te bereiken.
- Automatisering is doorgaans niet beschikbaar.
LASER SNIJDEN
Om de basis van Lasersnijden te begrijpen is het belangrijk om op te merken, zoals eerder uitgelegd, dat net als plasma, lasers een intense warmtebron gebruiken om materiaal te verdampen. Echter, in tegenstelling tot Plasma die een elektrische stroom gebruikt om deze warmtebron te bereiken, gebruiken lasersystemen Versterkt Licht om het doel te bereiken. Om het proces en zijn voor- of nadelen te begrijpen is het belangrijk om de basis te kennen. Laser staat voor LIGHT AMPLIFICATION STIMULATED by EMITTED RADIATION of anders gezegd een systeem dat straling gebruikt om de ionen van het licht te splitsen en daarmee te vermenigvuldigen, creërend meer en meer intensiteit en dus, warmte.
Net als Plasmaseidsystemen, zijn lasers opgebouwd uit 3 zeer belangrijke en toch afzonderlijke systemen; De stroomvoorziening of Resonator, De Snijkop en het Bewegingssysteem of tafel.
Resonators:
In eerdere laserontwerpen werd dit bereikt via de CO2-resonator, waarbij een myriade spiegels, hoog-snelheid geperst gassen en RF-frequentiegeneratoren allemaal in combinatie werden gebruikt om de ionen van het licht in grote mate te splitsen en te versterken, die licht door een complex "straalafleveringssysteem" stuurden. Vandaag de dag zijn deze stroomvoorzieningen meestal digitaal, hebben weinig bewegende of verbruiksdelingen in zich en gebruiken een verscheidenheid aan vezeloptische kabels om de versterkte straal naar de snijkop over te dragen. Terwijl de oorspronkelijke CO2-machines nog steeds gemaakt worden, wordt hun ontwerp uitgefaasd naarmate de vezeloptische en vastestofontwerpen meer verfijnd worden en veel minder duur zijn om te bouwen, onderhouden en te exploiteren.
SnijKoppen:
De snijkop is het eindpunt waar de laserstraal wordt gefocust in de meest intense punt van warmte alsook waar het wordt voorzien van de benodigde additionele snijgassen die die intense warmte afschermen en helpen bij het verdampingsproces alsook de verwijdering van dat verdampte materiaal. Deze snijkoppen kunnen eenvoudig handmatig gefocuste koppen zijn die voorzien in eenvoudigheid in snijden en opzet in een kort bereik aan materialen tot Auto Gefocuste koppen die via de CNC-controller worden gecontroleerd, wat toestaat voor een breder bereik van geautomatiseerde materiaalwissels. Het is van vitaal belang op een laser om deze koppen schoon & cool te houden, omdat de intense warmte die door de laser wordt gecreëerd, gemakkelijk kan worden afgeleid door elk stofdeeltje, wat leidt tot snelle warmteopbouw en daarmee snelle schade aan lenzen en interne kopcomponenten.
Bewegingssysteem:
Net als het plasmaseidsysteem heeft de lasermachine een precisie bewegingssysteem nodig om nauwkeurigheid te bieden. Deze bewegingcontrolesystemen zijn doorgaans niet alleen nauwkeurig, maar ook heel snel, wat versnellingfactoren van 3G en verder toestaat alsook snelle snelheden in overmaat van 4.000 Inch Per Minuut.
Nadelen van Laser:
- Investeringskosten (240K en hoger)
- Beperkt Materiaalsbereik
- Schoonmaak & Koeling van snijkop een prioriteit
Voordelen van Laser:
- Precisie (0.005" in deelonderdelen en 0.025" over volle beweging typisch)
- Zeer Snelle Proces Tijden in Selecte Materialen en Diktes
- Gemakkelijk Geautomatiseerd
- Superieure randkwaliteit
- Slag geëlimineerd
BESLISSEN TUSSEN PLASMA & LASER
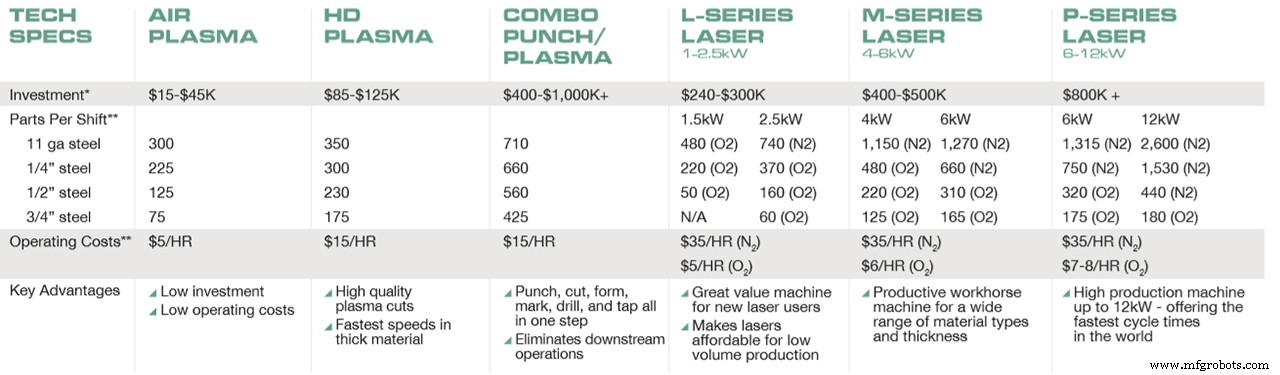
Hieronder is een geweldig diagram geleverd door onze leverancier van zowel plasma- als lasersnijsystemen, Piranha Fab. Dit diagram details de investeringskost van basale tot geavanceerde systemen samen met hun verwachte doorvoer en investeringskost. Hoewel het diagram geen regel is, is het een geweldige bron en gids om u te helpen de juiste beslissing te nemen tussen plasma of lasersnijden voor uw werkplaats en toepassing.
Bij Southern Fabricating Machinery Sales Inc kennen wij plasma- en lasersnijsystemen en kunnen wij u helpen bij het beslissen en verkrijgen van het juiste systeem voor uw behoeften. Of u nu op zoek bent naar uw eerste of tiende systeem, wij kunnen helpen ervoor te zorgen dat u de beste waarde krijgt voor uw onderdeel, proces, toepassing en budget. Bekijk onze beschikbare LASER en PLASMA systemen nu of bel ons vandaag op 813-444-4555 of bezoek ons op het web op www.southernfabsales.com
Industrieel materiaal
- Plasma vs. Lasersnijden: Belangrijkste Verschillen En Wanneer Elke Te Gebruiken
- CO₂ vs Nd:YAG lasercutting: de belangrijkste verschillen uitgelegd
- Waterstraal Vs Laser Snijden: Welk Levert Superieure Precisie?
- De Juiste Kraan Kiezen: Typen, Functies en Beste Toepassingen
- Lasersnijden: Precisie, Vielzijdigheid en Belangrijkste Voordelen voor Moderne Productie
- Lasersnijden: Geavanceerde Technologie en Zakelijke Kansen
- Hoe de ideale lasersnijmachine te kiezen voor uw fabricagebehoeftes
- De Juiste Lasersnijmachine Kiezen voor Maximale ROI en Precisie
- Maximaliseer Plasma Snij-efficiëntie Met True-Hole Technologie
- Moet U Uw Lasersnijstysteem Automatiseren? Een Strategische Gids voor Succes
- Hoe de Ideale CNC Plasma Tafel voor Uw Werkplaats Te Kiezen