



Voersnelheden optimaliseren voor soepel circulaire freesbewerkingen
Heeft u ooit opgemerkt dat getuigsporen op gefreeste oppervlakken niet consistent zijn tussen lineaire en circulaire bewegingen – zelfs als ze dezelfde voersnelheid gebruiken? Heeft u zich afgevraagd waarom frezen tenderen te ratelen bij het frezen van interne bogen? De reden zit in het verschil tussen de straal van het centrumlijn-circulaire pad van de frees en de straal van het werkstuk-circulaire pad.
CNC's genereren de bewegingssnelheid voor het centrumlijnpad van het snijgereedschap. Bij het frezen van een tweeads-contour met 10,0 ipm, is het het centrumlijn van het snijgereedschap dat met 10,0 ipm beweegt. Bij het frezen van een lineair oppervlak (G01) zal de CNC het rechte werkstukoppervlak precies met 10,0 ipm bewerken.
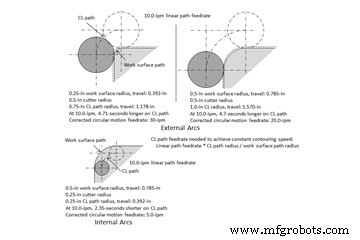
Bij circulaire beweging is de lengte van de centrumlijn-circulaire beweging van de frees echter anders dan die van de circulaire beweging van het werkstuk. Voor externe bogen is het centrumlijnpad langer. Voor interne bogen is het korter. Zie de illustratie voor het concept.
Als de voersnelheid correct is voor lineaire bewegingen en overgedragen wordt van een vorig lineair beweegcommando, zal de CNC de externe ronde werkstukoppervlakken langzamer en de interne ronde werkstukoppervlakken sneller bewerken dan lineaire oppervlakken. Hoe groter het verschil tussen de centrumlijn-boogstraal en de werkstuk-boogstraal, hoe uitgesprokener het voersnelheidsverschil zal zijn bij het contactpunt voor bewerking (tangentiepunt frees). Het resultaat: het gebruik van de lineaire voersnelheid voor bogen kan leiden tot extreme cyclusduur voor externe bogen, ratelen, ongewenste afwerkingen of zelfs gebroken frezen bij interne bogen.
Deze conditie bestaat ook bij eensnijdende gereedschappen voor draaibewerkingen. Maar omdat de snijneusradius vrij klein is, ligt het centrumlijnpad dicht bij het werkstukpad, waardoor het effect veel minder opvallend is.
Bekijk de illustratie opnieuw. Voor externe bogen, let op hoe groot de impact op cyclusduur kan zijn. Als je de lineaire voersnelheid van 10,0 ipm gebruikt met een externe straal van 0,25 inch bewerkt door een frees van 1,0 inch diameter, duurt deze beweging bijna 5 seconden langer dan nodig. Programmeurs moeten de circulaire voersnelheid verdrievoudigen om de 0,25-inch werkstukstraal op dezelfde manier te frezen als lineaire oppervlakken.
De verhouding tussen de werkstuk-padstraal en de centrumlijn-padstraal bepaalt hoeveel de circulaire voersnelheid verhoogd (externe stralen) of verlaagd (interne stralen) moet worden. In dit voorbeeld is de werkstuk-padstraal 0,25 inch en de centrumlijn-padstraal 0,75 inch (0,25 inch plus 0,5 inch). 0,75 gedeeld door 0,25 geeft 3,0. In plaats van de lineaire voersnelheid F10,0, heeft de programmeur een voersnelheid van F30,0 nodig voor de circulaire beweging. Het programmeren van de juiste circulaire voersnelheid voor externe bogen kan een grote impact hebben op productietijd, vooral bij hoge volumes.
Deze zelfde verhouding geldt voor interne bogen. Opnieuw: de centrumlijn-padstraal delen door de werkstuk-padstraal. Het resultaat is altijd kleiner dan één. Vermenigvuldig dit resultaat met de voersnelheid voor lineair frezen. Dit levert een voersnelheid op die langzamer is dan de lineaire padvoersnelheid.
Sommige CNC-fabrikanten hebben functies die helpen met dit probleem. Heidenhain heeft bijvoorbeeld de functie 'constant contouring speed'. FANUC stelt vertraging van interne circulaire bewegingen toe met 'automatic corner override' via een parameter, maar laat het aan machinebouwers of eindgebruikers om de instellingen te maken (zoek parameternummer 7010 bij huidige 0- en 30-series CNC's). Je kunt ook ontdekken dat je CAM-systeem iets biedt dat helpt.
BELANGRIJK: Gebruik deze techniek alleen wanneer de hoeveelheid verwijdert materiaal gelijkmatig verdeeld is rond de te bewerken contour – zoals bij afwerkfrezen – of bij het bewerken van near-net-shape gietstukken of smeedstukken. Pas deze techniek niet toe voor ruw frezen wanneer veel materiaal van bewerkte oppervlakken verwijderd wordt – vooral wanneer er meer materiaal op sommige oppervlakken zit dan op andere. Het verhogen van de voersnelheid in dat geval zal de freesbelasting dramatisch verhogen.
Als dergelijke functies beschikbaar zijn, leer ze gebruiken. Als niet – of als je niet tevreden bent met hoe ze werken, mis volgende maand de CNC Tech Talk niet, die twee door de gebruiker gedefinieerde G-code programma's behandelt die helpen met dit probleem.
Industrieel materiaal
- Industrie 4.0 meesteren: Bewijzen stappen om uw bedrijf toekomstbestendig te maken
- De Juiste Vulsensor Kiezen: Nauwkeurigheid, Betrouwbaarheid & Winstgevendheid
- De Juiste Proportionele Klep Kiezen voor Medische Apparaten: Een Uitgebreide Gids
- Expert Gids voor Het Onderhouden van Uw Luchtcompressor voor Topprestaties
- Waarom bewegingsautomatisering steenbewerking transformeert: efficiëntie, nauwkeurigheid en kostenbesparing
- Expertgids: Machines Veilig Voorbereiden voor Verhuizing
- Wanneer Kraneremmen Onderhouden: Belangrijke Indicatoren
- Een Kraanhys Selecteren: Belangrijkste Bestelspecificaties Uitgelegd
- Een Betrouwbare Scan-Pac Leverancier Selecteren Voor Hoogpresterende Wrijvingsmaterialen
- Een Effectief Preventief Onderhoudsprogramma Ontwerpen Voor Apparatuur
- Veilig Betalen voor Gebruikte Machine-deals: Gids voor Veilige Internationale Transacties