



Hoe T-codes Tool-lengte-bevestiging Stroomlijnen en Insteltijd Verminderen
Gereedschapslengtecompensatie vereenvoudigt programmering en verbetert proefbewerking en afmeten tijdens opstellingen en productieruns. Het maakt het ook mogelijk om snijgereedschapslengtes te monteren en te meten met een offline gereedschapslengte-meetapparaat.
Hoewel gereedschapslengtecompensatie een goede functie is, heeft het enkele nadelen.
Wat zijn de nadelen van gereedschapslengtecompensatie?
1) Het snijgereedschap moet stijf genoeg zijn om te bewerken met de geprogrammeerde snijvoorwaarden, en 2) het snijgereedschap moet lang genoeg zijn om het diepst bewerkte oppervlak te bereiken zonder zo lang te zijn dat het botst met een obstakel tijdens gereedschapswissels.
In sommige bedrijven specificeren programmeurs de componenten voor het monteren van snijgereedschappen samen met een bereik van acceptabele lengtes.
Veel bedrijven specificeren echter alleen de gereedschapsnaam en -grootte, wat het aan de opsteller overlaat om te bepalen hoe snijgereedschappen gemonteerd moeten worden. Opstellers weten misschien niet zeker of elk gereedschap voldoende stevigheid zal hebben, of of de lengte binnen een acceptabel bereik valt.
Terwijl ze misschien niet in staat zijn om stevigheid te garanderen, kunnen custom macros de snijgereedschapslengte-bereik-vraag oplossen.
Basale Macro-opstelling
De techniek hier is met name nuttig voor machines met beperkte Z-as-verplaatsing, zoals kleine verticale bewerkingscentra en veel horizontale bewerkingscentra. We gebruiken FANUC custom macro systeemvariabelen om toegang te krijgen tot offset-gerelateerde data, en ons voorbeeld gaat er ook van uit dat de machine FANUC's standaardset van zes spanning-offsets heeft en de gebruiker van plan is de snijgereedschapslengte in te stellen als de gereedschapslengtecompensatie-offsetwaarde.
Variabelen in de #2200-serie bieden toegang tot gereedschapslengte-geometrie-offsets. Die in de #5200-serie bieden toegang tot spanning-offsets. Daarnaast gebruikt ons voorbeeld "tweede referenties" de gerelateerde systeemvariabele-waarden. Onze test-gereedschapslengte-waarden zijn:
#149=4.0
#2=#[2200+#149] (Huidige gereedschapslengte)
Met gemeenschappelijke variabele #149 ingesteld op 4,0, rendeert de expressie 2200+#149 2204. Het pond-teken (#) buiten de haakjes maakt deze systeemvariabele #2204, wat de waarde van gereedschapslengte-geometrie-offset nummer vier benadert. Vergelijkbare technieken worden gebruikt voor het benaderen van de momenteel ingestelde spanning-offset Z-registerwaarde. We gebruiken ook systeemvariabele #4014 om toegang te krijgen tot de momenteel ingestelde spanning-offset-waarde (54-59).
Overweeg de illustratie.
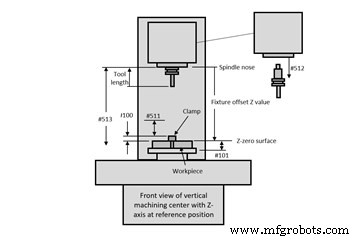
Invoergegevens komen van offsets, van systeemconstanten (#500-serie permanente gemeenschappelijke variabelen) en van waarden gespecificeerd binnen het programma. De offsets omvatten spanning-offset Z-waarden en gereedschapslengtes ingevoerd in de gereedschapslengtecompensatie-geometrie-offsets.
Gebruikers hoeven de volgende systeemconstanten slechts één keer in te voeren:
#511: Ruimte voor het maken van een gereedschapswissel.
#512: Gereedschapswissel uittrek-hoeveelheid (raadpleeg machinebouwer's documentatie).
#513: Z-as-verplaatsing (raadpleeg machinebouwer's documentatie).
Deze waarden komen overeen met het CNC-programma:
#100: Afstand tussen Z-nul-oppervlak en hoogste obstakel (zoals een klem).
#101: Afstand tussen Z-nul-oppervlak en de diepste diepte. Deze waarde kan gespecificeerd worden voor elke gereedschapswissel.
Deze techniek werkt vanaf een door de gebruiker gedefinieerd T-code-programma. Na het instellen van een parameter (#6001, bit 5 voor nieuwere FANUC CNC's) op 1, elke keer dat de CNC een T-code ziet, zal het de T-waarde opslaan in gemeenschappelijke variabele #149 en programma O9000 uitvoeren.
Er zijn twee gangbare stijlen van automatische gereedschapswisselingssystemen.
Wat zijn de gangbare stijlen van automatische gereedschapswisselingssystemen?
Bij de ene voltooit de T-code zelf de gereedschapswissel. Bij de andere roteert de T-code slechts het gereedschapscarousel, brengt het gereedschap naar het gereed-station terwijl een M06-opdracht de gereedschappen wisselt. Het volgende voorbeeldprogramma zou voor beide netjes moeten werken, hoewel gebruikers misschien de T-code en de M06 in twee opdrachten moeten scheiden voor het programma om correct uit te voeren.
Voorbeeldprogramma's
Hier zijn de programma's. Het hoofdprogramma (O6001) is afgekort om alleen de gerelateerde opdrachten te tonen:
O6001 (Hoofdprogramma)
G54 (Selecteer spanning-offset)
#100=2.0 (Hoogte van hoogste kenmerk/obstakel vanaf spanning-offset Z-nul-oppervlak)
#101=2.5 (Diepste bewerkingsdiepte voor gereedschap 4)
(.)
(Programma-opstartopdrachten)
(.)
T04 (Roept programma O9000 aan, de door de gebruiker gedefinieerde T-code custom macro)
M06 (Gereedschapswissel zal plaatsvinden als gereedschap binnen bereik is)
(.)
(Bewerking met gereedschapstation 4)
(.)
#101=1.0 (Diepste bewerkingsdiepte voor gereedschap 5)
(Gereedschaps-opstartopdrachten)
(.)
T5 (Roept door de gebruiker gedefinieerde T-code custom macro aan)
M06 (Gereedschapswissel zal plaatsvinden als gereedschap binnen bereik is)
(Bewerking met gereedschap 5)
(.)
(Balans van bewerkingsprogramma)
(.)
M30
O9000 (Gereedschapscontrole custom macro)
#1=ABS[#[5203+[#4014-53]*20]] (Huidige spanning-offset Z-waarde)
#2=#[2200+#149] (Huidige gereedschapslengte)
IF[[#1-#2-#511-#512-#100]GT0]GOTO5 (Is de gereedschapslengte OK?)
#3000=100(TOOL IS TOO LONG)
N5 #3=#1+#101 (Diepste diepte)
#4=#513+#2 (Gereedschapsbereik)
IF[[#4-#3]GT0]GOTO10 (Zal het gereedschaps diepste oppervlak bereiken?)
#3000=101(TOOL TOO SHORT)
N10 T#149 (Roteer gereedschap naar gereed-positie)
M99
Industrieel materiaal
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Wrijvingsroerlassen (FSW) Uitgelegd: Proces, Voordelen en Toepassingen
- Bewerken uitgelegd: definitie, proces en essentiële gereedschappen
- Ultrasoonbewerking: Principes, Voordelen en Toepassingen
- Helical snijgereedschappen bestellen stroomlijnen met Harvey Performance
- Absolute Tool Length: De gouden standaard voor calibratie van freesgereedschappen
- CNC-efficiëntie verhogen met Hurco's Absolute Tool Length-functie
- Gereedschapslengtecompensatie uitgelegd: brug tussen programmeren en praktijk
- CNC gereedschapslengtemeting: nauwkeurige offsetting voor accurate bewerking
- Wat Is Een Punch Gereedschap? Een Essentiële Gids Voor Timmermannen
- Ascend Preview Tool: Datapipeline Management Stroomlijnen voor Snellere, Betrouwbaardere Inzichten