



Hoe de Beste Karbidekwaliteit voor Uw Bewerkingsbehoeftes Te Kiezen
 Foto: Getty Images
Terwijl de metallurgische term "karbidekwaliteiten" specifiek verwijst naar wolfrorkarbide (WC) gesinterd met kobalt, heeft dezelfde term een bredere betekenis in bewerking: gesinterd wolfrorkarbide gecombineerd met coatings en andere behandelingen. Bijvoorbeeld, twee draaiinserten van hetzelfde karbidemateriaal maar met een andere coating of nabewerking worden als verschillende kwaliteiten beschouwd. Karbide- en coatingcombinaties hebben geen standaardisatie in classificatie, dus verschillende snijgereedschapsleveranciers gebruiken verschillende namen en classificatiemethoden voor hun kwaliteitsgrafieken. Dit maakt kwaliteitsvergelijking moeilijk voor de eindgebruiker, een uitdagend probleem aangezien de geschiktheid van een karbidekwaliteit voor een gegeven toepassing de mogelijke snijcondities en gereedschapslevensduur dramatisch beïnvloedt.
Om door deze doolhof te navigeren, moeten gebruikers eerst begrijpen wat een karbidekwaliteit constitutit en hoe elk element verschillende aspecten van bewerking beïnvloedt.
Wat is het Substraat?
Het substraat is het naakte materiaal van de snijplaat of massieve gereedschap onder de coatings en nabewerkingen. Het bestaat typisch uit 80- tot 95-procent WC. Om het substraat de gewenste eigenschappen te geven, voegen materiaalfabrikanten diverse legeringselementen toe. Het hoof legeringselement is kobalt (Co) — hogere kobaltniveaus leiden tot grotere zwaarte, terwijl lagere kobaltniveaus leiden tot grotere hardheid. Zeer harde substraten kunnen een hardheid van 1800 HV bereiken en bieden uitstekende slijtvasteheid, maar zijn zeer broos en alleen geschikt voor zeer stabiele condities. Zeer zware substraten hebben een hardheid van ongeveer 1300 HV. Deze substraten kunnen alleen bij lagere snijssnelheden machineeren en slijten sneller, maar hebben betere weerstand tegen onderbroken sneden en ongunstige condities.
De juiste balans tussen hardheid en zwaarte is de meest cruciale factor bij het selecteren van een kwaliteit voor een specifieke toepassing. Een te harde kwaliteit kiezen kan leiden tot microbreuken langs de snijrand of zelfs catastrofale falen. Tegelijkertijd zal een te zware kwaliteit snel verslijten of het verlagen van de snijssnelheid vereisen, wat de productiviteit verlaagt. Tabel 1 biedt enkele basisrichtlijnen voor het selecteren van de juiste hardheid:
| Materiaal | Draaien | Frezen | ||
|---|---|---|---|---|
| Continu | Licht Onderbroken | Zwaar Onderbroken | ||
| Staal | Hard | Medium | Zwaar | Zwaar |
| Roestvrij Staal | Hard | Medium | Zwaar | Zwaar |
| Aluminium | Hard | Medium-Hard | Medium | Medium |
| Inconel | Zeer Hard | Hard | Medium | Zwaar |
| Titaan | Zeer Hard | Hard | Medium | Medium |
Wat Zijn Karbide Coatings?
Moderne karbideinserten en massieve karbidegereedschappen zijn meestal gecoat met een dunne film (tussen 3 en 20 micron, of 0,0001 tot 0,0007 inch). De coating bestaat typisch uit titannitride, aluminiumoxide en titaniumkoolstofnitride lagen. Deze coating verhoogt de hardheid en creëert een warmtebarrière tussen de snede en het substraat.
Snijgereedschapscoatings worden toegevoegd via twee grote technologiën:
- CVD (Chemische Dampafzetting) — CVD coatinglagen kunnen zo dik zijn als 25 micron. Deze dikte zorgt voor een effectieve warmtebarrière en stelt hogere snijssnelheden in staat vergeleken met PVD coatings. Aan de andere kant maakt die dikte het onmogelijk om zeer scherpe snijranden te coaten, en de coating is vatbaarder voor barsten en breuken.
- PVD (Fysieke Dampafzetting) — PVD coatings variëren in dikte van 1 tot 8 micron. PVD-gecoate inserter moeten werken bij lagere snijssnelheden vergeleken met CVD; echter, ze zijn zwaarder, kunnen op scherpe snijranden toegepast worden, en hebben gladde oppervlakken die minder wrijving genereren.
Tabel 2 biedt een basishulp voor het selecteren van de meest geschikte coating voor verschillende toepassingen.
| Materiaal | Draaien | Afsteken en Groeven | Frezen | |
|---|---|---|---|---|
| Hoge Snijsnelheid | Lage Snijsnelheid | |||
| Staal | CVD | PVD | PVD | PVD / Dun CVD |
| Roestvrij Staal | Dun CVD | PVD | PVD | PVD / Dun CVD |
| Aluminium | Ongecoat | Ongecoat | Ongecoat | Ongecoat |
| Inconel | Dun PVD | Dun PVD | Dun PVD | PVD |
| Titaan | Dun PVD / Ongecoat | Dun PVD / Ongecoat | Dun PVD / Ongecoat | PVD / Ongecoat |
Wat Zijn Nabewerkingen?
Ondat ze pas ongeveer een decennium geleden aan de praktijk kwamen, is het toevoegen van een nabewerking na coating een industriestandaard geworden. Deze behandelingen zijn meestal zandstralen of andere polijsttechnieken die de bovenste coatinglaag gladstrijken, wrijving en daarmee gegenereerde warmte reduceren. Prijsverschillen zijn typisch minimaal, en in de meeste gevallen wordt aanbevolen om kwaliteiten met nabewerking te prefereren.
Kwaliteit Selectie Grafieken
Om de correcte karbidekwaliteit voor een specifieke toepassing te kiezen, kijk in de catalogus of website van de leverancier voor begeleiding. Hoewel er geen formele internationale standaard is, gebruiken de meeste leveranciers grafieken die de aanbevolen werkomgeving van kwaliteiten beschrijven gebaseerd op hun "toepassingsbereik" zoals uitgedrukt in een drie-karakter letter-nummer combinatie, zoals P05-P20.
De eerste letter vertegenwoordigt de materiaalgroep volgens de ISO-standaard. Een letter en een bijbehorende kleur worden aan elke materiaalgroep toegewezen.
| Letter | Materiaal | Kleur |
| P | Staal | Blauw |
| M | Roestvrij Staal | Geel |
| K | Gietijzer | Rood |
| N | Non-Ferro | Groen |
| S | Superlegeringen | Oranje |
| H | Gehard Staal | Grijs |
De volgende twee cijfers vertegenwoordigen het relatieve hardheidsniveau van de kwaliteit op een schaal van 05 tot 45 in stappen van 5. Een 05 toepassing vereist een zeer harde kwaliteit geschikt voor gunstige en stabiele condities. Een 45 toepassing vereist een zeer zware kwaliteit geschikt voor ongunstige en onstabiele condities.
Opnieuw, er is geen standaard voor deze waarden, dus ze moeten geïnterpreteerd worden als een relatieve waarde binnen de specifieke kwaliteitstabel waarin ze verschijnen. Bijvoorbeeld, een kwaliteit gemarkeerd als P10-P20 in twee catalogi van verschillende leveranciers kan een andere hardheid hebben.
Kwaliteit selectietabellen worden meestal apart getoond voor vier verschillende hoofttoepassingen:
- Draaien
- Frezen
- Groeven/Afsteken
- Boren
Een kwaliteit gemarkeerd als P10-P20 in de draaikwaliteitstabel kan een andere hardheid hebben dan een kwaliteit gemarkeerd als P10-P20 in de freeskwaliteitstabel, zelfs in dezelfde catalogus. Dit verschil komt doordat gunstige condities verschillen over verschillende toepassingen. Draaitoepassingen worden het beste aangepakt met zeer harde kwaliteiten, maar bij frezen vereisen gunstige condities wat zwaarte vanwege de onderbroken aard ervan.
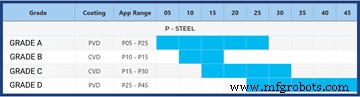
Tabel 3 toont een hypothetische grafiek van kwaliteiten en hun gebruik in verschillende moeilijkheidsgraden van draaitoepassingen, zoals het in een snijgereedschapsleverancierscatalogus zou kunnen verschijnen. In dit voorbeeld zou kwaliteit A aanbevolen worden voor een breed bereik van draaiomstandigheden, maar niet voor zware onderbroken sneden, terwijl kwaliteit D aanbevolen zou worden voor zware onderbroken draaien en andere extreem ongunstige condities. Tools zoals de Grades Finder van MachiningDoctor.com kunnen zoeken naar kwaliteiten volgens deze designatiesysteem.
Karbide Kwaliteitsaanduidingen
Net als er geen officiële standaard is voor kwaliteitstoepassingsbereiken, is er geen formele standaard voor kwaliteitsaanduidingen. Dat gezegd, volgen de meeste grote karbideinserleveranciers algemene richtlijnen in hun kwaliteitsaanduidingen. De "klassieke" aanduiding volgt een zestekens formaat BBSSNN, waar:
- BB — Merkcode: Elke grote leverancier heeft zijn eigen letters geassocieerd.
- SS — Kwaliteitreeksnummer: Kwaliteitreeksnummers worden meestal voorgesteld door twee willekeurige cijfers. Een reeks is meestal een groep kwaliteiten ontworpen voor een specifiek grondmateriaal en deelend een gemeenschappelijk coatingtype. Enkele voorbeelden van kwaliteitreeksen zouden kunnen zijn:
- BB85 — CVD kwaliteiten voor staal draaien.
- BB64 — PVD kwaliteiten voor nikkel-gebaseerde legeringen.
- BB23 — CVD kwaliteiten voor gietijzer frezen.
- NN — Hardheidsniveau: De laatste twee cijfers, in de meeste gevallen, weerspiegelen het hardheidsniveau van de verschillende kwaliteiten in een reeks. Het nummer varieert meestal van 05 tot 45 volgens hetzelfde systeem zoals eerder uitgelegd over de kwaliteitsgrafieken. Bijvoorbeeld:
- BB8505 — Een zeer harde kwaliteit voor staal draaien in stabiele condities.
- BB8540 — Een zeer zware kwaliteit voor staal draaien in zware onderbroken sneden.
De bovenstaande uitleg is in veel gevallen correct. Maar aangezien dit geen ISO/ANSI standaard is, maken sommige leveranciers hun eigen aanpassingen aan het systeem, en is het verstandig om op de uitkijk te zijn voor deze veranderingen.
Draai Kwaliteiten
Kwaliteiten spelen een vitale rol in draaitoepassingen, meer dan in elke andere toepassing. Vanwege dat zal de draaisectie bij het controleren van een leverancierscatalogus de grootste selectie aan kwaliteiten hebben.
Waarom zijn kwaliteiten zo belangrijk in draaien?
Deze uitgebreide reeks draaikwaliteiten stamt van de uitgebreide reeks draaitoepassingen. Alles van continu bewerking, waar de snijrand constant betrokken is bij het werkstuk en geen impact lijdt maar veel warmte genereert, tot onderbroken sneden, die zware impacten hebben, valt in deze categorie.
De brede reeks draaikwaliteiten hangt ook samen met de enorme verscheidenheid aan diameters in productie, van 1/8 inch (3 mm) voor Zwitserse typemachines tot 100 inch voor zware industriële doeleinden. Omdat de snijssnelheid ook afhangt van de diameter, is er behoefte aan verschillende kwaliteiten die geoptimaliseerd zijn voor lage of hoge snijssnelheden.
Grote leveranciers bieden meestal aparte reeksen kwaliteiten voor elke materiaalgroep. In elke reeks variëren de kwaliteiten van zwaar voor onderbroken sneden tot hard voor continue bewerking.
Freeskwaliteiten
Bij frezen is het bereik aan aangeboden kwaliteiten kleiner. Vanwege de fundamenteel onderbroken aard van de toepassing, vereisen freesgereedschappen zware kwaliteiten met hoge impactweerstand. Om dezelfde reden moet de coatinglaag dun zijn — anders zal het de impacten niet weerstaan.
De meeste leveranciers zullen een zwaar substraat en een verscheidenheid aan coatings gebruiken voor het frezen van verschillende materiaalgroepen.
Afstek- en Groefkwaliteiten
Bij afstek- of groeftoepassingen is kwaliteitselectie beperkt door snijssnelheidsfactoren. Dat wil zeggen, de diameter wordt kleiner naarmate de snede naar het midden nadert. De snijssnelheid daalt dus geleidelijk. Bij afsteken tot het midden bereikt de snelheid uiteindelijk nul aan het einde van de snede, en de operatie wordt scheren in plaats van snijden.
Daarom moet een kwaliteit voor afsteken compatibel zijn met een breed bereik aan snijssnelheden, en het substraat moet zwaar genoeg zijn om de schering aan het einde van de operatie aan te kunnen.
On diepe groeven zijn een uitzondering op andere typen. Aangezien het overeenkomt met draaien, zullen leveranciers met een grote selectie groefinserten meestal een breder scala aan kwaliteiten aanbieden voor specifieke materiaalgroepen en condities.
Boorkwaliteiten
Bij boren heeft het centrum van de boor altijd een snijssnelheid van nul, terwijl de periferie een snijssnelheid heeft die afhangt van de boordiameter en spindelsnelheid. Kwaliteiten geoptimaliseerd voor hoge snijssnelheden zullen falen, en daarom niet gebruikt moeten worden. De meeste leveranciers zullen slechts een handvol kwaliteiten aanbieden.
Industrieel materiaal
- Efficiëntie maximaliseren: de ultieme gids voor het huren van boorpijpen
- Expert Gids voor Industriële Vibrator Installatie & Onderhoud
- Essentiële gids voor overloopkraanveiligheid: werknemers beschermen & ongevallen verminderen
- De uitgebreide gids voor industriële schijfremkaliper: ontwerp, toepassingen en industriële impact
- Kraanoperaties & Onderhoud: Een Uitgebreide Veiligheids- en Zorggids
- De Definitieve Gids voor Het Kiezen van Motorkoppelingen voor Langdurige Prestaties
- Limietschakelaars Beheersen: Een Uitgebreide Gids voor Veiligheid en Efficiëntie
- Dynamisch Remmen in Zware Treinen Begrijpen
- Uitgebreide Gids voor Industriële Remcomponenten
- Complete laderkraan gids: Selectie, onderhoud en industriële toepassingen
- De complete gids voor het kiezen van de juiste kraan voor uw project