



CNC-machine Nauwkeurigheid: Real-World Toleranties, Kalibratie, en Wat Precisie Werkelijk Beïnvloedt
Een leverancier garandeerde eens "bijna perfecte" nauwkeurigheid op hun CNC-machine. De afgeronde onderdelen vertelden een ander verhaal—subtiele afwijkingen, niet scrap-waardig, maar merkbaar. Het droog een kritische vraag op: hoe nauwkeurig zijn CNC-machines in daadwerkelijke productie, niet alleen op specificatiebladen?
Deze analyse trekt uit real-world data, industrietolerantie-standaarden, en gesprekken met machineoperators en metrologiespecialisten. Als je aankoop-, proces-, of kwaliteitsbeslissingen neemt rond CNC-bewerking, hier is wat je moet weten.
1. Nauwkeurigheid per Machinetype: Wat Realistisch Haalbaar Is
Geen twee CNC-machines leveren dezelfde precisie. De onderstaande tabel weerspiegelt typische productietoleranties—niet laboratorium best-case—gebaseerd op machineklasse, aannemende correcte kalibratie en tooling.
CNC Freesmachines
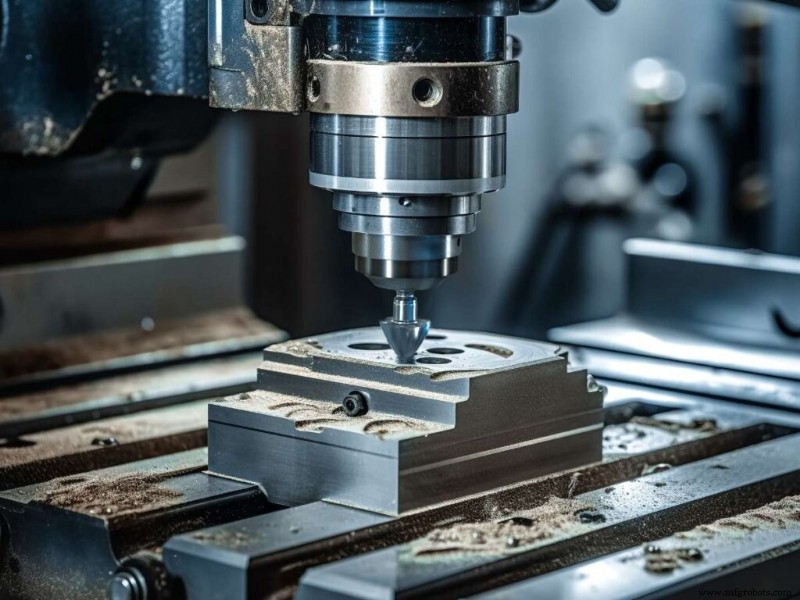
Geavanceerde verticale en horizontale bewerkingscentra houden routinematig ±0.002 mm (±0.00008") op kritieke kenmerken. Luchtvaart- en medische winkels duwen nog strakker, maar consistentheid vereist rigide thermische beheer, premium tooling, en operators die compensatiestrategieën voor thermische groei en gereedschapsdeflectie begrijpen.
CNC Draaibanken
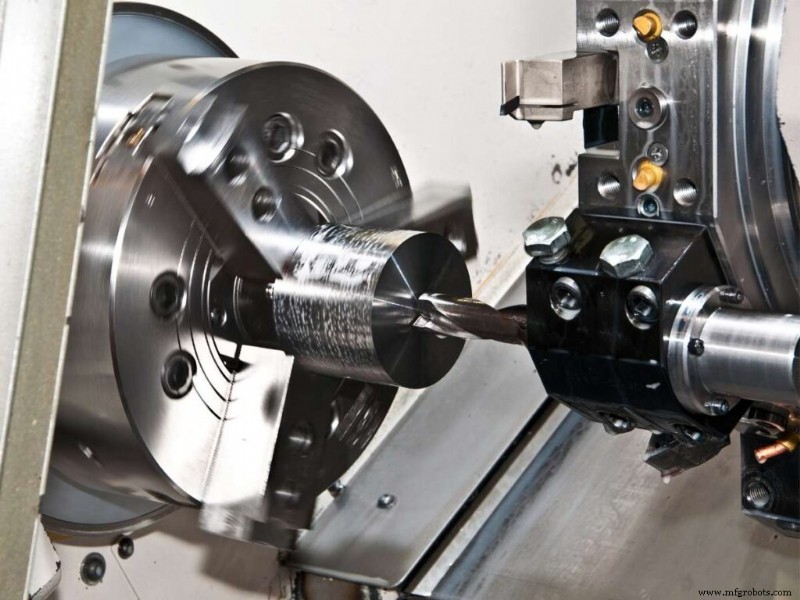
Standaard productietolerantie: ±0.005 mm (±0.0002"). High-end Swiss-types en multi-turret machines kunnen ±0.002 mm bereiken. De verborgen variabele? Werkstukspanning. Een 0.001 mm uitleg in de spankop of klem propageert direct naar het onderdeel. Fixturing-discipline weegt vaak zwaarder dan machinespecs.
CNC Routers
Typische tolerantie: ±0.1 mm (±0.004"). Ontworpen voor snelheid op hout, kunststoffen, en zachte metalen—niet micronprecisie. Perfect voor kasten, signalering, en prototyping. Als je tekening ±0.01 mm vraagt, is een router niet het antwoord.
CNC Lasersnijders
Gefocuste straal maakt ±0.01 mm (±0.0004") mogelijk op dun blad. Echter, hittevervorming op dikker materiaal (>6 mm staal) kan snijspat verbreken en afmetingen verschuiven. Winkels die medisch roestvrij snijden monitoren elk onderdeel onder vergroting. Procescontrole—hulpgas, focuspositie, voedsnelheid—is alles.
CNC EDM (Draad & Sinker)
De precisieplafond: ±0.001 mm (±0.00004"). Geen snijkrachten, geen gereedschapsverslijting tijdens de snede. De afweging: snelheid. Een complexe sinker elektrode brand kan 20+ uur duren. Winkels accepteren de cyclus tijd omdat de alternatief—EDM'en van voorverhard toolstaal—de enigste manier is om de tekening te halen.
2. Meting & Kalibratie: De Fundament van Vertrouwen
Een machine is alleen zo nauwkeurig als zijn laatste geverifieerde kalibratie. De meest voorkomende nauwkeurigheidsdoder is geen machineslijtage—het zijn overgeslagen kalibratiecycli en ontoereikende meetpraktijken.
Essentiële Verificatietools
- Wijzerindicatoren: Snelle controles voor uitloop, uitlijning, terugslag
- Laserinterferometers: Goudstandaard voor lineaire positioneringsnauwkeurigheid (ISO 230-2)
- Tastkoppen (Renishaw/Blum): In-cyclus werkstukinspectie, gereedschapsinstelling, automatische offset-updates
- CMM (Coordinate Measuring Machines): Einddeelvalidatie, GD&T-verificatie
Geavanceerde Diagnostische Methodes
- Balbaltesten (Renishaw QC20-W): Onthult circulaire interpolatiefouten—rechthoekigheid, terugslag, servomismatch. Een winkel ontdekte een 0.015 mm positioneringsfout op een 3-jaar oude VMC die nooit balbaltest was. Correctie nam twee uren; schrotsnelheid daalde 80%.
- Renishaw Tastcycli: Geautomatiseerde werkstukuitlijning en gereedschapsbreukdetectie—elimineert operator-geïnduceerde variatie.
- Optische Comparatoren / Visiesystemen: Contactloze verificatie van micro-kenmerken, randaantasting, knooplijnen.
Proactieve winkels plannen kalibratie kwartaal; reactieve winkels wachten op schrotspikes. Het kostenverschil is orde van grootte.
3. Zes Factoren Die Stilzwijgend Nauwkeurigheid Degraderen
Zelfs een perfect gekalibreerde machine drift onder real-world omstandigheden. Dit zijn de stilzwijgende nauwkeurigheidsdoders:
| Factor | Mechanisme | Mitigatie |
|---|---|---|
| Machinestijfheid | Kletteren door onvoldoende massa/demping versterkt gereedschapsdeflectie | Machinegewicht afstemmen op snijparameters; trillingsgedempte gereedschapshouders gebruiken |
| Gereedschapsverslijting | Flankverslijting verhoogt snijkrachten, verschuift afmetingen | Gereedschapslevensbeheersystemen; in-proces tasten; premium coatings |
| Thermische Uitzetting | Machinestructuur en werkstuk groeien op verschillende snelheden | Klimatogecontroleerde hal; opwarmcycli; thermische compensatiesoftware |
| Terugslag | Verloren beweging in moeren/tandwielen keert richting onnauwkeurig om | Regelmatige terugslagcompensatie-updates; voorgespannen moeren |
| G-code Kwaliteit | Slechte toolpaths veroorzaken wachthoeken, hoekafronding, over/onder-snede | Gewalideerde post-processoren; simulatie; hoge-resolutie CAM-tolerantie-instellingen |
| Operator Vaardigheid | Opzetfouten, verkeerde offsets, genegeerde waarschuwingen | Gestandaardiseerde opzetbladen; tastroutines; continue training |
4. Basisonorzaken van Nauwkeurigheidsfouten in Productie
Wanneer goede onderdelen plotseling slecht gaan, onderzoek deze vier daders eerst:
Onjuiste Werkstukspanning
Een 0.02 mm verschuiving onder snijkracht vernietigt een 0.01 mm tolerantie. Een luchtvaartwinkel traceerde weken van "machineproblemen" naar een spankop die 0.03 mm klemkracht verloor na 50 cycli. Oplossing: hydraulische werkstukspanning met drukmonitoring.
Versleten Lagers & Lineaire Gidsen
Graduele slijtage introduceert spel. Een 0.005 mm toename in lineaire gidsafstand kan positioneringsfout verdubbelen. Plan gidsinspectie jaarlijks; monitor servo-belastingstrends voor vroege detectie.
Machine Overbelasten
Agressieve voedingen/snelheden op een lichte machine = deflectie. Een jobshop duwde een 40-taper VMC naar 500 ipm in titanium—onderdelen groeiden 0.05 mm over 200 mm lengte. De machine passend maken aan de snede bespaart meer dan het kost.
Omgevingsonstabilliteit
Winkels zonder HVAC zien onderdeelafmetingen driften met de middagzon. Een 5°C zwing op een 300 mm aluminium onderdeel = 0.013 mm groei. Klimatcontrole is geen comfort—het is procescontrole.
5. CNC Nauwkeurigheid vs. Andere Productiemethoden
Een proces kiezen betekent het begrijpen van het nauwkeurigheidsplafond van elk.
| Proces | Typische Tolerantie | Materialen | Beste Fit |
|---|---|---|---|
| CNC Bewerking | ±0.002–0.01 mm | Metalen, kunststoffen, composieten | Hoogprecisie functionele onderdelen |
| Metaal 3D Printen (LPBF) | ±0.05–0.1 mm | Ti, Inconel, SS, Al | Complexe interne geometrieën |
| Polymeer 3D Printen (SLS/MJF) | ±0.1–0.3 mm | Nylon, TPU, PP | Functionele prototypes, laag-volume |
| Injectiegieten | ±0.05–0.2 mm | Thermoplasten | Hoog-volume kunststofonderdelen |
| Drukgieterij | ±0.1–0.3 mm | Al, Zn, Mg legeringen | Hoog-volume metalen onderdelen |
| Lasersnijden | ±0.01–0.1 mm | Bladmetaal, kunststoffen | 2D profielen, dunne materialen |
| Waterstraalsnijden | ±0.05–0.2 mm | Metalen, steen, composieten | Dikke, warmtegevoelige materialen |
| EDM | ±0.001–0.005 mm | Geleidende metalen | Gehard staal, micro-kenmerken |
6. Actie Strategieën om Nauwkeurigheid te Verbeteren & Te Behonden
1. Preventief Onderhoud Institutionaliseren
Dagelijks: wegolie, koelvloeistofconcentratie, spanverwijdering. Wekelijks: moereindspelcontrole, spindeluitloop. Kwartaal: balbaltest, geometrische uitlijning. Documenteer alles—traceerbaarheid vangt trends op voordat ze schrot worden.
2. Investeren in Gereedschapssystemen, Niet Alleen Insets
Gebalanceerde, krimp-, of hydraulische houders reduceren uitloop tot <2 µm. Een winkel knipt herwerk 40% door te schakelen van ER-spankoppen naar krimpfit voor afwerkingsgereedschappen. Gereedschapsvoorafzetten off-machine elimineert opzetgissingen.
3. Werkstukspanning Engineer voor de Snede, Niet Alleen het Onderdeel
Klemkracht moet snijkracht met 3:1 minimum overschrijden. Gebruik fixture-simulatie (Vericut, NCSIMUL) om te valideren. Modulaire spanningsystemen (System 3R, Erowa) maken herhaalbare, gekwalificeerde opzetten mogelijk.
4. De Thermische Omgeving Controleren
Doel: ±1°C halstabiliteit. Machine opwarming: 30 min minimum voor precisiewerk. Gebruik thermische compensatiemacro's (Fanuc, Heidenhain, Siemens) die offsets aanpassen op basis van spindeltemperatuursensoren.
5. Besturing Moderniseren Vóór IJzer Te Vervangen
Adaptieve controle (Fanuc AI Contour Control, Heidenhain ACC) past voeding realtime aan om constante snijkracht te behouden. Een retrofit op een 15-jaar oude VMC knipt cyclus tijd 22% terwijl oppervlakteafwerking verbetert. Software overtreft vaak hardware-vervanging.
Conclusie: Nauwkeurigheid Is Een Systeem, Geen Spec
CNC-nauwkeurigheid is geen nummer op een brochure—het is de output van een beheerd systeem: machine, tooling, werkstukspanning, omgeving, software, en mensen. Winkels die het als een discipline behandelen, niet als gegeven, halen hun toleranties consistent. Die dat niet doen, jagen spoken.
Als precisie je concurrentievoordeel is, moet je apparatuurpartner dat systeem begrijpen. Blue Elephant bouwt machines gekalibreerd voor productierealiteit—niet alleen labtests. Van rigide gietwerk tot geïntegreerde tasten tot thermisch beheer, zijn onze frezen, draaibanken, en EDMs ontworpen om tolerantie na shift te houden.
Klaar om te stoppen met vragen of je onderdelen in spec zijn? Neem contact met ons op voor een consult over machineselectie, metrologie-integratie, of procesvermogenstudies.
Gerelateerde Bronnen
- CNC-machineterminologie: Complete Referentie
- Geometrische Dimensie & Tolerantie (GD&T) voor Machinisten
Heb je diepere begeleiding nodig? Onze applicatie-ingenieurs zijn rond de klok beschikbaar.
CNC machine
- Verticale Bewerkingscentrums Uitgelegd: Kenmerken, Voordelen en Toepassingen
- De ideale CNC-freesmachine kiezen: Uitgebreide gids
- Wanneer In-house Metaalfrezen voor Tandtechnische Laboratoria: 3 Belangrijke Indicatoren
- CNC-machineoperator checklist: pad naar carrièresucces en tevredenheid
- Vacuum Spankoppen Meesteren: Essentiële Inzichten voor CNC-Bewerkers
- Uw 6090 3-as CNC-frees is op weg naar Tokio
- Zwart Oxide Coating Uitgelegd: Voordelen, Toepassingen en Bescherming voor Ferrometalen
- Beste Leveranciers van Lasersnijmachines in de Filipijnen – 2024 Top 7 Keuzes
- Geavanceerde CNC-programmering voor plasma- en lasersnijden: Meester slatten, tabs, piercen & lead-ins
- CNC G-codes uitgelegd: essentiële gids voor CNC programmeurs
- Expert CNC-bewerkingsdiensten voor maatwerk onderdelen