



Efficiënt lasern van roestvrij staal beheersen: best practices & machine-selectie
1. Inleiding
Roestvrij staal blijft de ruggengraat van moderne productie, gewaardeerd voor zijn sterkte, corrosiebestendigheid en herbruikbaarheid. Toch maken de hoge reflectiviteit en thermische geleiding het een van de meest uitdagende materialen om te lasersnijden. Deze gids destilleert bewezen strategieën – van machine-selectie tot parameter-tuning – om u te helpen schone, hoge-snelheid sneden met minimale na-bewerking te bereiken.
2. Waarom lasersnijden van roestvrij staal uitdagend is
Lasersnijden van roestvrij staal kan gehinderd worden door vier primaire factoren:
- Hoge reflectiviteit – Tot 30% van de laserenergie wordt gereflecteerd, wat smeltefficiëntie vermindert.
- Hoge thermische geleiding – Snelle warmtedissipatie verbreedt de hitte-beïnvloede zone, wat precisie verlaagt.
- Oxidatie & gratvorming – Zuurstof-rijke atmospheren veroorzaken verzwarting; onvoldoende luchtstroom produceert graten.
- Oppervlakteconditie – Verontreinigingen zoals olie of roest verstrooien laserenergie, wat spatters verhoogt.
2.1 Hoge reflectiviteit
Reflecterende oppervlakken reflecteren een deel van de laserstraal, leidend tot onvolledige sneden en onstabiele randen. Juiste focus en vermogenscompensatie zijn essentieel om dit effect te neutraliseren.
2.2 Hoge thermische geleiding
Omdat roestvrij staal warmte snel geleidt, expandeert de gesmolten zone snel, wat hogere vermogen of langzamere snelheden vereist om een schone snij te handhaven.
2.3 Oxidatie & gratvorming
Wanneer zuurstof als hulpgas gebruikt wordt, produceren de hoge temperaturen een zwarte oxidelaag, en onvoldoende zuigerdruk kan graten achterlaten die kostbare deburring vereisen.
2.4 Oppervlakteconditie
Elke oppervlakteverontreiniging verstrooit laserenergie en verhoogt spatters, leidend tot ongelijke snijdiepten en verminderde doorvoersnelheid.
3. Sleutelparameters voor hoge-efficiënt snijden
3.1 Laser-vermogen selectie
Laservermogen moet afgestemd worden op plaatdikte. De onderstaande tabel biedt een benchmark voor typische fiber-lasersystemen (≥ 1 kW). Aanpassingen kunnen nodig zijn gebaseerd op machinegeometrie en materiaalkwaliteit.
| Dikte (mm) | Aanbevolen vermogen (kW) |
|---|---|
| 1 mm | 1–2 |
| 3 mm | 2–3 |
| 5 mm | 3–6 |
| 10 mm | ≥ 6 |
3.2 Snij-snelheid optimalisatie
Snelheid moet warmte-invoer en materiaalverwijdering balanceren. Voor 2mm platen levert een snelheid van 8–12 m/min vaak schone randen, terwijl dikke platen profiteren van 4–6 m/min. Continue snelheidsaanpassingen tijdens de job kunnen variabele diktes accommoderen.
3.3 Hulpgas-selectie
Het kiezen van het juiste gas is cruciaal:
- Stikstof – Non-oxidiserend, produceert gladde randen maar is duurder.
- Zuurstof – Verbetert penetratie voor > 5mm platen; kan verzwarting veroorzaken.
- Lucht – Economisch maar kan ruwe randen en verhoogde graten achterlaten.
3.4 Focuspositie & zuiger-instellingen
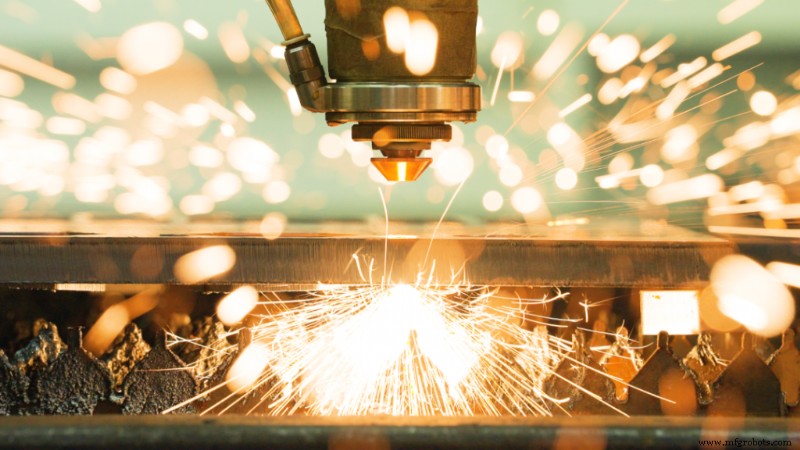
Accurate focus (typisch 0,2–0,5mm boven het oppervlak) en juiste zuigerdruk (10–15 bar) voorkomen onvolledige penetratie en slag-opbouw.
3.5 Oppervlaktevoorbereiding
Veen platen met pluvrij doek en ontvet met isopropylalcohol voor het snijden.zelfs kleine residuen kunnen de bundel verstrooien en oneffen sneden creëren.
3.6 De juiste machine kiezen
Twee hoofdbasertechnologieën domineren de markt: fiber en CO₂. Hieronder een snelle vergelijking.
3.6.1 Fiber Laser
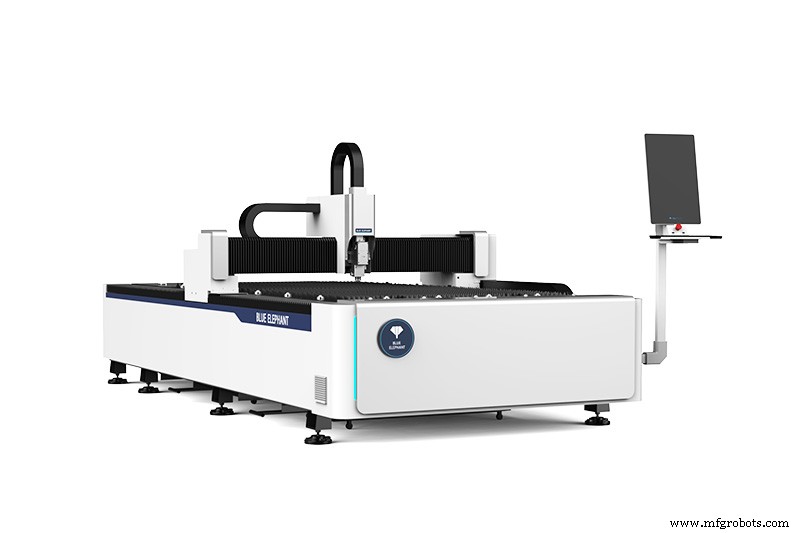
Fiber lasers bieden:
- Hogere vermogensdensiteit → snellere sneden
- Lager onderhoud (geen optieken te reinigen)
- Betere energie-efficiëntie (≈ 70%)
- Ideaal voor geautomatiseerde productie van dunne tot medium diktes
3.6.2 CO₂ Laser
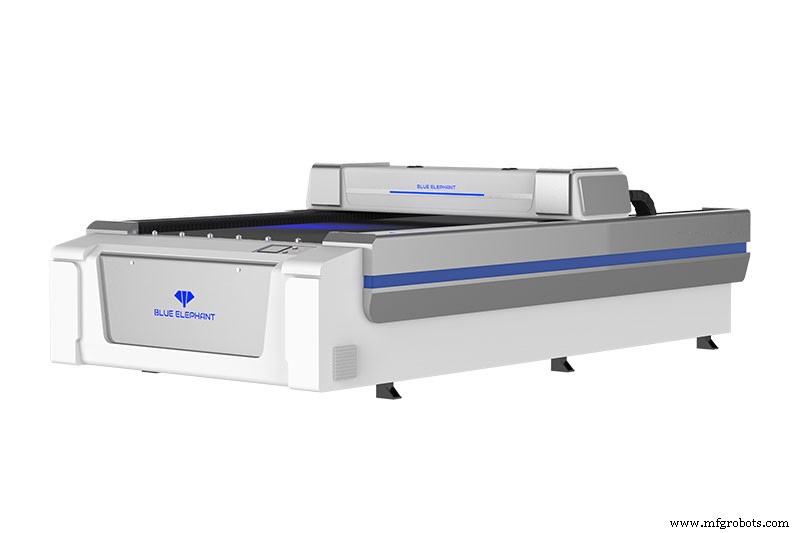
CO₂ lasers excelleren in:
- Snijden van zeer dikke platen (tot 30mm) met zuurstofhulp
- Volwassen technologie met bewezen betrouwbaarheid
- Lagere voorafgaande kosten maar hogere lopende energieverbruik
Industrietrend: Fiber lasers worden steeds meer bevorzugd voor hoog-volume roestvrij staalwerk vanwege hun snelheid, precisie en lagere operationele kosten.
4. Veiligheidsvoorkeuren
4.1 Laserbescherming
Laseroperators moeten ANSI-gewijde veiligheidsbrillen draaien en binnen een afgeschermde cabin werken om oog- of huidblootstelling te voorkomen.
4.2 Rookcontrole
Installeer een toegewijde rookafzuiging om metaal-oxide rook op te vangen, wat zowel personeel als machinelanglevendheid beschermt.
4.3 Ventilatie
Zorg dat de werkplaats adequate luchtstroom heeft (≥ 0,5 m³/s per vierkante meter) om warmte en giftige gassen te disperseren.
4.4 Operator-training
Uitgebreide training moet dekken:
- Parameter-instelling voor diverse diktes
- Veilige hantering van lasers en gassen
- Troubleshooting veelvoorkomende issues (graten, randverkleuring)
- Onderhoud van zuigers en optieken
5. Veelvoorkomende problemen & praktische oplossingen
| Probleem | Oorzaak | Oplossing |
|---|---|---|
| Verbrande randen | Lage snelheid of excessief vermogen | Verhoog snelheid of verlaag vermogen |
| Ernstige graten | Ongepaste snelheid | Pas snij-snelheid aan |
| Vuil zuiger of misaligned bundel | Schoon zuiger of realigneer bundel | |
| Plaatdeformatie | Excessieve warmte | Optimaliseer pad of verlaag vermogen |
| Geoxideerde randen | Zuurstof-hulpgas | Gebruik stikstof of pas na-polis toe |
6. Veelgestelde vragen
V1. Heeft roestvrij staal lasersnijden na-bewerking nodig?
Met stikstof-hulp zijn randen meestal schoon genoeg voor montage. Zuurstof-geassisteerde sneden kunnen deburring of polijsten nodig hebben om oxidatie te verwijderen.
V2. Hoe vaak moet ik laser-zuigers vervangen?
Inspecteer zuigers elke 500–1.000 uur operatie. Vervang ze wanneer u verstoppingen of dimensiedrift ziet.
V3. Zijn fiber lasers geschikt voor dun roestvrij staal?
Ja. Fiber lasers bieden hoge precisie en snelheid voor 0,5–5mm platen, ideaal voor auto-trim en medische componenten.
V4. Kan lasersnijden roestvrij staal beschadigen?
Alleen als parameters mis-ingesteld zijn – excessief vermogen of verkeerde focus kan het materiaal vervormen. Kalibreer altijd voor het starten van een job.
V5. Welke industrieën gebruiken roestvrij staal lasersnijden?
Automobiel, luchtvaart, bouw, medische apparatuur en decoratieve metaalbewerking vertrouwen allemaal op lasersnijden roestvrij staal voor zijn sterkte en afwerking.
7. Conclusie
Door zorgvuldig laservermogen, snelheid, hulpgas en machinetype te selecteren – en door rigoureuze veiligheids- en onderhoudsprotocollen te handhaven – kunt u hoge-doorvoersnelheid, hoge-kwaliteit roestvrij staal lasersnijden ontgrendelen. Voor fabrikanten die een betrouwbare, kosteneffectieve oplossing zoeken, voldoet onze 16-jarige lijn van fiber-lasermachines aan CE, ISO en RoHS-standaarden, leverend consistente prestaties over een wijd bereik van plaatdiktes.
Verkennen meer:
CNC machine
- G71 Lengteruwbewerking cyclus beheersen: Mazak CNC Programmeergids
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Sinumerik CYCLE95 afsteekprogramma voor CNC-draaibank – Precisie, efficiëntie & naadloze integratie
- Blue Elephant stuurt expert personeel naar Brazilië voor gepersonaliseerde CNC-ondersteuning
- Laser vs. Plasma Snijden: De Juiste Metaalsnijtechnologie Kiezen
- Efficiënte CNC-draaibank subprogramma-aanroepen voor herhaald patroon snijden
- Expert contractproductieservices voor defensie, luchtvaart & telecom
- 2021 Gids: Top-beoordeelde hout CNC-machines voor precisie houtbewerking
- Litouwse Klant Roemt ELE2130 ATC Router en Uitzonderlijke Nasaleservice
- Sinumerik 840D CNC-programmering Beheersen: Expert Gids voor Geavanceerde Draadcycli
- Plasma vs. Vlammen Snijsystemen: Wat Is Juist Voor Uw Projecten?