



PVC-kantbanddefecten elimineren met expert-machine-optimalisatie
Bij het bedienen van een kantbandmachine zijn twee van de meest voorkomende kwaliteitsproblemen – loslatende randen en dikke lijmlijnen – de integriteit van afgeronde producten snel kunnen ondermijnen. Deze defecten ontstaan typisch wanneer machine-instellingen out-of-sync zijn met de eigenschappen van het lijmmiddel. Deze gids legt vijf frequente lijmproblemen uit, vergelijkt EVA en PUR lijmen, en biedt actionable machine-tuning-oplossingen om foutloze kantbanding te herstellen.
1. EVA vs. PUR kantbandlijm
Hot-melt lijmen zijn de ruggengraat van PVC-kantbanding. EVA (ethyleen-vinylacetaat) en PUR (polyurethaan) zijn de industrie's meest gebruikte opties.
Hieronder is een beknopte vergelijking van sleutelkenmerken:
KenmerkEVA LijmPUR LijmWelke is beterHechtkrachtGoedZeer sterkPURHittebestendigheidMediumHoogPURVochtbestendigheidMediumHoogPURLijmlijn-zichtbaarheidMeer zichtbaarMinimaal(Zero-glue-line)PURKostenLagerHogerEVAHerstelbaarheidFysieke afkoeling; kan hersmoltenChemische curing; irreversibelEVAMachinevereisteStandaard machinesPUR kantbandmachineEVAToepassingStandaard meubels (kasten, kledingkasten), massaproductieHigh-end meubels (keukens, badkamers), vochtige/hete klimatenHangt af van use case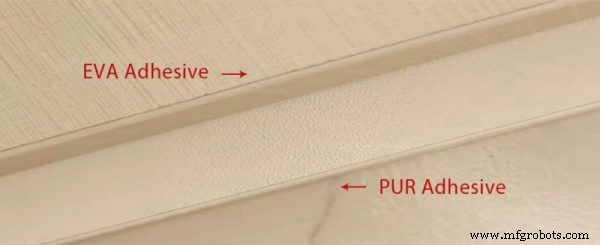
2. Vijf veelvoorkomende lijmproblemen & machine-oplossingen
Loslatende randen, zichtbare lijmlijnen, zwakke bindingen, hitte-geïnduceerde delaminatie en vocht-schade zijn allemaal symptomen van onjuiste machine-instellingen of lijmkeuze. De volgende secties breken elk probleem af, de root-cause, en hoe het te corrigeren door precieze machine-aanpassingen.
2.1 Kantband loslatend
Waarom het gebeurt: Een zwakke lijmbinding veroorzaakt door onvoldoende temperatuur of gecontamineerde panelen.
Machine-fixes:
- Stabiliseer lijmpot-temperatuur: Houd EVA op 170–200 °C of PUR op 110–130 °C. Consistente hitte zorgt voor vloeiende stroming en evenmatige spreiding.
- Schoon paneelranden: Gebruik stofblazers of een pre-freeskop om een vlak, stofvrij oppervlak te blootleggen. Residuele stof of vocht verzwakt adhesie.
- Controleer paneelvocht: Activeer de pre-verwarmingsunit om oppervlaktevocht voor het lijmen te drogen.
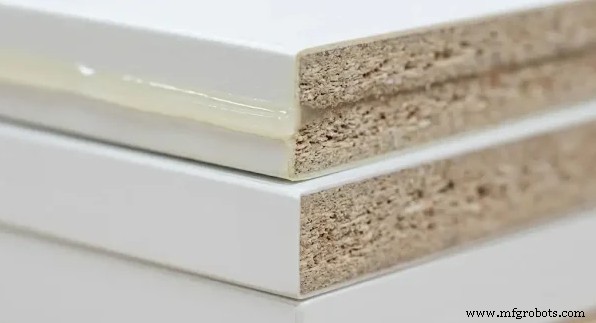
2.2 Zichtbare lijmlijnen
Waarom het gebeurt: Over-applicatie of oneffen roller-druk, vooral zichtbaar op licht-kleurige of hoog-glans panelen.
Machine-fixes:
- Verminder lijmdikte: Doel 80–120 g/m² voor EVA of 60–90 g/m² voor PUR. Adequate dekking zonder excess voorkomt huidvorming en afval.
- Pas roller-druk aan: Kalibreer op 4–6 bar (EVA) of 5–7 bar (PUR) om surplus lijm te verwijderen terwijl volle contact behouden blijft.
- Focus op hoge-zichtbaarheid panelen: Pas extra aandacht toe aan lichte planken waar lijmlijnen opvallen.
2.3 Zwakke hechtkracht & pre-curing
Waarom het gebeurt: Trage voedersnelheden laten hot-melt lijm afkoelen en uitharden voor contact.
Machine-fixes:
- Verhoog transporter-snelheid: Draai op 12–23 m/min om lijm in zijn optimale tacky-venster te houden.
- Match omgevingstemperatuur: Stem transporter-snelheid af op werkplaatsomstandigheden om voortijdige curing te voorkomen.
2.4 Kant-delaminatie in warm weer
Waarom EVA faalt: Verhoogde temperaturen verzachten EVA, wat hechtkracht verlaagt en PVC-randen doet oplichten.
Machine-fixes:
- Schakel over naar PUR-lijm: PUR's gekruiste chemie weerstaat hoge zomertemperaturen.
- Gebruik een gesloten smeltsysteem: Gespecialiseerde PUR-kantbandmachines voorkomen lucht-vocht-interactie voor applicatie.
2.5 Water-schade & zwelling rond randen
Waarom het gebeurt: Dikke of poreuze lijmlagen laten vocht in het hout penetreren, wat zwelling veroorzaakt.
Machine-fixes:
- Gebruik PUR voor keukens & badkamers: PUR's waterdichte barrière blokkeert vochtintrede.
- Activeer pre-verhitter: Droog het plankoppervlak voor het lijmen voor een sterkere binding.
- Upgrade naar dubbele-lijmpot-systeem: Machines als de E-70JDSR Automatische PUR-kantbandmachine laten u schakelen tussen EVA en PUR op verzoek.
3. Snelle referentie: Parameter-tabel & FAQs
3.1 Aanbevolen machine-instellingen
Optimale waarden variëren per machine, paneeltype en productiedoelen. Gebruik de onderstaande tabel als baseline.
Machine-instellingFunctieEVA ReferentiePUR ReferentieOperator-tipLijmpot-temperatuurControleert lijmstroom170–200°C110–130°C (pre-smelt)Houd de temperatuur stabiel; grote fluctuaties degraderen bindingkwaliteit.LijmapplicatieControleert dekking en dikte80–120 g/m²60–90 g/m²PUR vereist doorgaans een dunner laag voor schonere randen.Drukroller-drukZorgt voor contact4–6 bar5–7 barVerhoog druk voor dikke PVC of hoog-glans panelen.VoedersnelheidControleert bindingsvenster12–23 m/min10–23 m/minMatch snelheid met lijm, paneelmateriaal en kantdikte.3.2 FAQ
V1. Hoe stel ik de lijmroller-kloof in?
Start met de standaard-kloof van de machine, pas dan incrementeel aan tot u volledige rande-dekking zonder excess squeeze-out bereikt.
V2. Welke lijm past bij MDF, PET of acrylaat-randen?
MDF-randen: Gebruik EVA voor standaard meubels; schakel over naar PUR in keukens en badkamers om zwelling te voorkomen. PET & Acrylaten-randen: Deze gladde oppervlakken vereisen PUR; zorg dat uw machine een vlakke-schrapingseenheid heeft om glans-krassen te voorkomen.
V3. Hoe een PUR-systeem onderhouden?
Spoel met een compatibele reiniger terwijl warm, verwijder uithardde residu, en houd vocht uit. Regelmatige reiniging voorkomt verstoppingen.
V4. Hoe hechtkracht testen?
Voer een 90° peel-test of trektest uit. Een sterke binding trekt houtvezels uit het paneel; als het oppervlak schoon blijft, is de binding gefaald.
V5. Beste methoden voor zero-glue-line randen?
Balans lijmhoeveelheid, temperatuur, roller-druk en voedersnelheid. PUR is ideaal voor naadloze randen op lichte of hoog-glans panelen.
V6. Waarom lijten PVC-randen op in warme of vochtige omstandigheden?
Hitte verzacht EVA, terwijl vocht de binding verzwakt. In dergelijke omgevingen, schakel over naar PUR voor superieure adhesie.
4. Conclusie
Effectieve PVC-kantbanding hangt af van het selecteren van de juiste lijm, het kalibreren van machine-instellingen en het schoonhouden van panelen. Door uw proces af te stemmen op de eigenschappen van de lijm en de productieomgeving, kunt u loslaten, zichtbare lijmlijnen en vocht-geïnduceerde defecten elimineren. Als u een overgang van EVA naar PUR overweegt, investeer dan in een machine met stabiele temperatuurcontrole en een gesloten lijmsysteem voor probleemloze operatie.
Lees verder met deze aanbevolen posts:
CNC machine
- Heidenhain CNC: Draaicycli onder de knie met conversationele programmering
- Preventief CNC-Onderhoud: Gids voor Frezen, Draaibanken & Meer
- Fanuc G43, G44 & G49: Meesterlijken Gereedschapslengtecompensatie
- Veilige CNC-machine Bediening: Uitgebreide Gids Voor Bewerkers
- CNC-machine bedradingsopties verkennen en waarom een stofzuiger belangrijk is
- Rapid Spruitgieten: Superieure Prestaties en Efficiëntie Ontgrendelen
- De Juiste Metaal Bewerkingsstrategieën Kiezen Voor Kosteneffectief Prototyping
- Hoe een Betrouwbare Lasersnijmachine Fabrikant in Uw Buurt Te Vinden – 5 Expert Tips
- Onderkaats bewerking: Expert gids voor CNC precisie onderdelen
- Blue Elephant's technische expertise geleverd in Azerbeidzjan
- GSK 980 TDc CNC Programma Demo: Naadloos Verbinden van G02 & G03 Circulaire Bogen