



Selca CNC G-Functies & Codes – S4000 & S3000 Serie Programmeergids
Selca CNC 4000/3000 Serie besturing G-Functies/G-codes voor CNC-monteurs die werken op CNC-machines met Selca CNC-besturingen.
Deze Selca G-Functies werken op de volgende Selca CNC-besturingen:
- Selca S4000 Serie – S4040, S4040, S4045P, S4060D
- Selca S3000 Serie – S3040, S3045, S3045P, S3035D
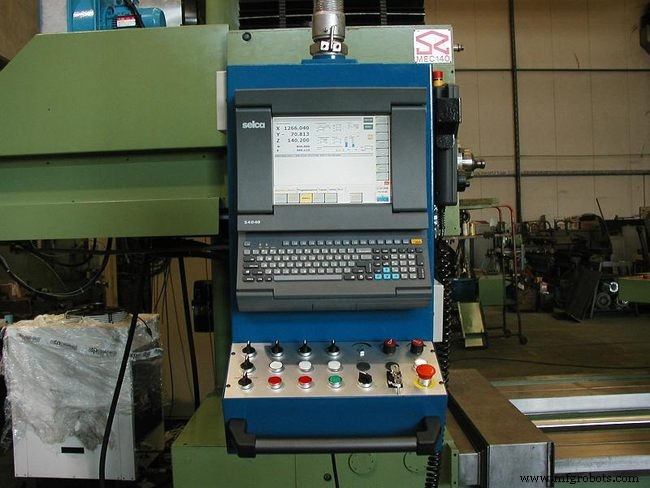
Selca G-Functies
ALGEMENE G-FUNCTIES
| G-Code | Beschrijving |
|---|---|
| G00 | As snelpositionering |
| G01 | Lineaire interpolatie |
| G02 | Cirkel-/helicale interpolatie met de klok mee |
| G03 | Cirkel-/helicale interpolatie tegen de klok in |
| G04 | Getimerde wachttijd |
| G09 | Vertraging aan einde blok |
| G10 | Eerste punt of cirkel die een rechte lijn definieert |
| G11 | Tweede punt of cirkel die een rechte lijn definieert |
| G13 | Rechte lijn, bekende hoek, door een punt of raaklijn aan een cirkel |
| G14 | Annuleert MASTER-SLAVE assen (G15) (Alleen met Master-Slave optie) |
| G15 | MASTER-SLAVE assen (Alleen met Master-Slave optie) |
| G16 | Aswisseling |
| G17 | Vlakselectie (XY is bewerkingsvlak, Z is loodrechte as) |
| G17 | Selectie van vlakken anders dan XY |
| G18 | Vlakselectie (ZX is bewerkingsvlak, Y is loodrechte as) |
| G19 | Vlakselectie (YZ is bewerkingsvlak, X is loodrechte as) |
| G20 | Cirkel met bekende middelpunt en straal |
| G21 | Afvlakken |
| G21 | Verbindingsstraal |
| G25 | Annuleert G26 |
| G26 | Asomkeercompensatie (standaard aan) |
| G27 | Eerste punt van een SPLINE-kurve die een reeks van minstens 5 punten verbindt |
| G28 | Kusppunt van een SPLINE-kurve |
| G29 | Laatste punt van een SPLINE-kurve |
| G30 | Annuleert G31 en herstelt vertraging aan einde blok |
| G31 | Continue beweging modus met automatische voedingsaanpassing |
| G32 | Einde intern subprogramma en terugkeer naar hoofdprogramma |
| G34 | Openen programmeren van profiel begrenzend zone geruild oppervlak te bewerken |
| G35 | Eindigen programmeren van profiel begrenzend zone geruild oppervlak te bewerken |
| G36 | Uitschakelen opslaan actueel machine as pad |
| G37 | Inschakelen opslaan actueel machine as pad |
| G38 | Sluiten bestand geopend met G39 |
| G39 | Openen bestand om actueel machine as pad op te slaan |
| G40 | Uitgang profiel en snijdercompensatie uitschakelen |
| G41 | Inschakelen gereedschapsstraalcompensatie, gereedschap links van profiel |
| G42 | Inschakelen gereedschapsstraalcompensatie, gereedschap rechts van profiel |
| G43 | Paraxiale straalcompensatie: compensatie wordt opgeteld bij coördinaat |
| G44 | Paraxiale straalcompensatie: compensatie wordt afgetrokken van coördinaat |
| G48 | Oproepen en inschakelen gereedschapslengtecompensatie |
| G49 | Definieert cylindrische frees straal |
| G49 | Definieert bolvormige frees straal (voor G841/G736/G726) |
| G49 | Definieert toroidale frees straal (voor G841/G736/G726) |
| G50 | Annuleert offset/rotatie functie G51 |
| G51 | Offset/rotatie van coördinatenstelsel op vlak |
| G52 | Offset van coördinatenstelsel op vlak |
| G53 | Annuleert spiegelen bewerking |
| G54 | X-spiegelen (tekenwissel X-coördinaten) |
| G55 | Y-spiegelen (tekenwissel Y-coördinaten) |
| G56 | Z-spiegelen (tekenwissel Z-coördinaten) |
| G57 | XY-spiegelen (tekenwissel X en Y coördinaten) |
| G58 | ZX-spiegelen (tekenwissel Z en X coördinaten) |
| G59 | YZ-spiegelen (tekenwissel Y en Z coördinaten) |
| G60 | Annuleert G61 (schaalfactor) |
| G61 | Schaalfactor |
| G61 | Programmeerbare zone schaling |
| G62 | Type coördinaten voor definitie cirkelmiddelpunt in G2/G3 |
| G67 | Annuleert G68/G69 statische TCPM |
| G68 | Statische TCPM voor draaitafels |
| G69 | Statische TCPM voor draaihoofden |
| G70 | Inch-systeem programmeren met CNC metrische configuratie |
| G71 | Metrisch systeem programmeren met CNC inch-configuratie |
| G72 | Annuleert subprogramma modale oproep (G73) |
| G73 | Subprogramma modale oproep |
| G74 | Af ronden in ±180° bereik voor draaiassen |
| G75 | Cartesiaans coördinaten programmeren (annuleert G76) |
| G76 | Polaire coördinaten programmeren |
| G77 | Veelhoekige zak |
| G78 | Laatste punt van een veelhoekige zak zonder afwerkpassage |
| G78 | Cirkelvormige zak frezen (ruwwerkcyclus) |
| G79 | Laatste punt van een veelhoekige zak met afwerkpassage |
| G79 | Cirkelvormige zak frezen (ruwwerk & afwerk cyclus) |
| G80 | Annuleren vaste cycli |
| G81 | Boren/centreren vaste cyclus |
| G82 | Diep gemengde boorcyclus |
| G83 | Diepboor vaste cyclus met gereedschap terugtrekking voor spaanverwijdering |
| G84 | Tappen vaste cyclus |
| G85 | Reamen vaste cyclus |
| G86 | Uitboren vaste cyclus |
| G88 | Verspreide vlakboor vaste cyclus |
| G89 | Gedifferentieerde boor vaste cyclus (Alleen voor S4000 Serie CNC's) |
| G90 | Absoluut coördinaten programmeren |
| G91 | Incrementeel coördinaten programmeren |
| G92 | F-voeding override |
| G93 | Voedsnelheid gedefinieerd als inverse van blokuitvoeringstijd |
| G94 | F-voeding in mm/min of inches/min |
| G95 | F-voeding in mm/omw of inches/omw |
| G98 | Annuleert G99 |
| G99 | Driftcompensatie (compenseert positieafwijkingen door servodrijven) |
| G200 | Annuleert G201 en G202 (cilindrisch/poliair programmeren) |
| G201 | Cilindrisch programmeren |
| G202 | Poliair programmeren |
| G666 | Opslaan profielelementen niet bewerkt met botsingscontrole |
| G701 | Definieert gereedschapsbenadering geprofileerde zaken |
| G710 | Annuleert G711 (profiel opslaan) |
| G711 | Profiel opslaan |
| G721 | Berekent en slaat gelijkmatige punten op een profiel op |
| G726 | Geruilde oppervlakken tussen twee profielen: eerste profiel |
| G727 | Geruilde oppervlakken tussen twee profielen: tweede profiel |
| G728 | Geruilde oppervlakken tussen twee profielen: uitvoering |
| G730 | Annuleert G731 (Alleen voor S3000 Serie CNC's) |
| G731 | Hoge snelheid frezen profielen gedefinieerd door punten (Alleen voor S3000 Serie CNC's) |
| G732 | Annuleert G733 |
| G733 | Hoge snelheid frezen profielen gedefinieerd door punten met S snelheidsramp |
| G734 | Spiraal frezen: uitvoering |
| G735 | Spiraal frezen |
| G736 | Oppervlakken gedefinieerd door vlakprofiel en een of meer doorsnedeprofielen: vlakprofiel en parameters |
| G737 | Oppervlakken gedefinieerd door vlakprofiel en een of meer doorsnedeprofielen: doorsnedeprofielen |
| G738 | Oppervlakken gedefinieerd door vlakprofiel en een of meer doorsnedeprofielen: uitvoering |
| G740 | Annuleert G748 en G749 |
| G746 | Uitstellen G748 cyclus |
| G748 | 4-as oppervlaktebewerking (S4045P en Export versies) of 4/5-as (S3045P, S4060D en S4045P) met draaitafels of kanteltafels (dynamische TCPM) |
| G749 | 4-as oppervlaktebewerking (S4045P en Export versies) of 4/5-as (S3045P, S4060D en S4045P) met 1/2-as draaihoofden (dynamische TCPM) |
| G750 | Annuleert G751 |
| G751 | Rotatie/offset in ruimte |
| G753 | Annuleert G754 |
| G754 | Profielrichting omkering |
| G760 | Annuleert G761 |
| G761 | Asafstand begrenzing |
| G773 | Annuleert beheer Roll-Over assen (alleen voor S4000 Serie CNC's) |
| G774 | Roll-Over draaiassen (alleen voor S4000 Serie CNC's) |
| G777 | Openen profielzak programmeren en parameters instellen |
| G778 | Geprofileerde zak freescyclus zonder afwerkpassage |
| G779 | Geprofileerde zak freescyclus met afwerkpassage |
| G780 | Raster/omtrek patroon bewerking herhalen: uitvoering |
| G781 | Raster patroon boren/centreren supercyclus |
| G782 | Raster patroon diep gemengd boren supercyclus |
| G783 | Raster patroon diepboor met gereedschap terugtrekking spaanverwijdering supercyclus |
| G784 | Raster patroon tappen supercyclus |
| G785 | Raster patroon reamen supercyclus |
| G786 | Raster patroon uitboren supercyclus |
| G787 | Raster patroon bewerking herhalen supercyclus |
| G789 | Raster patroon gedifferentieerd boren supercyclus (Alleen voor S4000 Serie CNC's) |
| G791 | Omtrek patroon boren/centreren supercyclus |
| G792 | Omtrek patroon diep gemengd boren supercyclus |
| G793 | Omtrek patroon diepboor met gereedschap terugtrekking spaanverwijdering supercyclus |
| G794 | Omtrek patroon tappen supercyclus |
| G795 | Omtrek patroon reamen supercyclus |
| G796 | Omtrek patroon uitboren supercyclus |
| G797 | Omtrek patroon bewerking herhalen |
| G799 | Omtrek patroon gedifferentieerd boren supercyclus (Alleen voor S4000 Serie CNC's) |
| G817 | Gereedschapslengteoffset op een as niet-orthogonaal aan bewerkingsvlak |
| G840 | Annuleert G841 |
| G841 | Gereedschapsstraalcompensatie in ruimte |
| G845 | Annuleert G846 |
| G846 | Handmatige asbesturing via handwielen tijdens bewerken |
| G850 | Annuleert G851 |
| G851 | Deel oorsprong offset via handwielen |
| G872 | AAN/UIT tastsonde meetcclus in ruimte |
| G873 | Tast/kopieersonde meetcclus in ruimte |
| G900 | Annuleert G901 |
| G901 | Bewerken en grafische uitvoering uitschakelen tijdens bewerken |
| G910 | Annuleert G911 |
| G911 | Uitschakelen bereikcontrole |
| G997 | Annuleert G998 (Alleen voor S3000 Serie CNC's) |
| G998 | Blokvolgnummercontrole (Alleen voor S3000 Serie CNC's) |
| G1000 | Annuleert G1001 |
| G1001 | Grafische uitvoering van een programmareeks |
| G4724 | Annuleert G4725 (alleen voor S4000 Serie CNC's) |
| G4725 | Planeetfrezen (alleen voor S4000 Serie CNC's) |
| G9999 | Synchronisatie programma-uitvoering met gereedschappadweergave |
KOPIËREN G-FUNCTIES
| G-Code | Beschrijving |
|---|---|
| G877 | Limieten, modus en kopieervlak |
| G879 | Sluiten limietdefinitie |
| G880 | Profiel einde in kopieermodus 11 |
| G881 | Kopieercyclus start |
| G882 | Digitaliseringscyclus einde |
| G883 | Digitaliseringscyclus |
| G884 | Kopieerparameters voor eenrichtingspassages (3, 4, 9 en 10 kopieermodi) |
| G884 | Radiale kopieerparameters (8, 9, 10 kopieermodi) |
| G888 | Profiel leerparameters |
| G889 | Kopieersonde data |
| G890 | Nulafwijkingen met schuine sondes |
| G891 | Rotatiehoeken met schuine sondes |
Download Gratis D.Electron Z32 CNC Programmeerhandleidingen & Gidsen – PDF
Uitgebreide Gids voor Fanuc Serie 15 Alarmcodes
CNC machine
- 5-As CNC Bewerking Begrijpen: Geavanceerde Precisie voor Complexe Onderdelen
- 5-as CNC-bewerking uitgelegd: Precisie en efficiëntie voor complexe onderdelen
- 3-, 4-, 5- en 6-As CNC-Bewerking Begrijpen: Complete Gids
- CNC-machineassen Begrijpen: Het Juiste Systeem Kiezen Voor Uw Productiebehoeften
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- De juiste CNC-freesmachine kiezen: 3-as vs 4-as machines
- Essentiële CNC-programmeerrichtlijnen voor een soepel en efficiënt proces
- Ontdek de voordelen van 5-as CNC-bewerking
- Waarom 3-as CNC-bewerking een topkeuze blijft voor precisie en kosteneffectiviteit
- Precisie Acryl CNC Machining: Nauwkeurig, Veilig en Efficiënt
- Precisie CNC-bewerking voor Polymeren: Geavanceerde Technieken & Tips