



Cirkelinterpolatie op CNC-machines beheersen: Programmeren met R – Deel 2
2e deel van de Cirkelinterpolatie Concepten & Programmeren serie, dit artikel legt de benodigde informatie uit om cirkelinterpolatie op een CNC-machine te programmeren/bewerken, en hoe CNC-operators cirkelinterpolatie kunnen programmeren met de R (straal).
Lees Andere Delen van dit Artikel
- Cirkelinterpolatie Concepten & Programmeren Deel 1 (Concepten)
- Cirkelinterpolatie Concepten & Programmeren Deel 2 (Gebruik van R)
- Cirkelinterpolatie Concepten & Programmeren Deel 3 (Gebruik van I J K)
- Cirkelinterpolatie Concepten & Programmeren Deel 4 (Onbekende R)
- Cirkelinterpolatie Concepten & Programmeren Deel 5 (Voorbeelden)
- Cirkelinterpolatie Concepten & Programmeren Deel 6 (Toepassingen & Oefeningen)
VIJF STUKKEN INFORMATIE
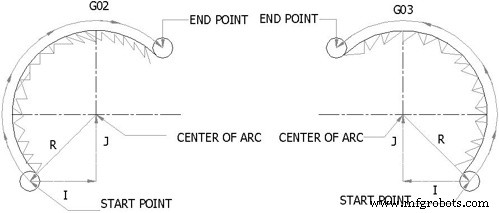
Vijf stukken informatie zijn vereist voor het uitvoeren van een cirkelinterpolatie-commando.
| Item | Commando |
|---|---|
|
|
|
|
|
|
|
|
|
|
Met de hulp van bovenstaande informatie kunnen we gemakkelijk zeggen dat er twee manieren zijn om het midden van de cirkelboog aan te geven waaromheen u draait.
- Gebruik van R om de straal van de boog aan te geven.
- Gebruik van I, J, of K om de afstand van het startpunt tot het midden van de boog aan te geven.
GEBRUIK VAN R
De eerste methode is erg eenvoudig en er is geen buitengewone inspanning vereist om een Boog of Cirkel te programmeren. Geef gewoon de volgende puntwaarden van X, Y coördinaat en gebruik R+“waarde”. Voor veel boogprogrammeerprojecten kan de directe straal worden gebruikt met het R-adres, beschikbaar voor de meeste besturingssystemen. In dit geval is het hoekverschil tussen de start- en eindpunten erg belangrijk, omdat de computer zijn eigen berekeningen zal doen om het boogmiddelpunt te vinden. De boog met een hoekverschil van 180° of minder gemeten tussen de start- en eindpunten, gebruikt een R positieve waarde. De boog, waarin het hoekverschil meer dan 180° is, gebruikt een R negatieve waarde.
Bijvoorbeeld: zie de volgende afbeelding
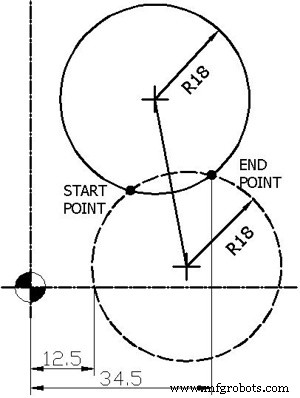
In de bovenstaande afbeelding zijn er twee cirkels. Een is een stippenlijncirkel en de andere is vol. Deze twee cirkels snijden elkaar in twee punten die in zwarte stippen worden getoond.
Als de gereedschapsbeweging van de stippenlijncirkel kloksgewijs is van startpunt naar eindpunt, dan is de boog kleiner dan 180°. De code voor deze beweging van het gereedschap in absoluut modus G90 ziet er als volgt uit.
G02 X34.5 Y20 R18 F100.
En als de gereedschapsbeweging van de volle cirkel kloksgewijs is van startpunt naar eindpunt, dan is de boog groter dan 180°. De code voor deze beweging van het gereedschap in absoluut modus G90 ziet er als volgt uit.
G02 X34.5 Y20 R-18 F100.
Wanneer een cirkelinterpolatie-commando wordt geactiveerd door een CNC-programma, wordt elk momenteel actief gereedschapsbewegingscommando automatisch geannuleerd. Deze annulering is typisch G00, G01 of een cycluscommando.
Cirkelinterpolatie met G90 en G91
G90 X ____ Y____ definieert het boogeindpunt in het werkcoördinatensysteem.
G91 X____ Y____ definieert de getekende afstand van het boogeindpunt vanaf het boogstartpunt
R_____ definieert de lengte van de boogstraal
Lees Andere Delen van dit Artikel
- Cirkelinterpolatie Concepten & Programmeren Deel 1 (Concepten)
- Cirkelinterpolatie Concepten & Programmeren Deel 2 (Gebruik van R)
- Cirkelinterpolatie Concepten & Programmeren Deel 3 (Gebruik van I J K)
- Cirkelinterpolatie Concepten & Programmeren Deel 4 (Onbekende R)
- Cirkelinterpolatie Concepten & Programmeren Deel 5 (Voorbeelden)
- Cirkelinterpolatie Concepten & Programmeren Deel 6 (Toepassingen & Oefeningen)
CNC machine
- Geavanceerde nestingsoftware verhoogt productie-efficiëntie voor metaalbewerkers
- CNC Boogprogrammering Beheersen: Stap-voor-stap G-code Oefening met I en K Parameters
- CNC G02 Circulaire Interpolatie (Kloksgewijs) – Praktisch G-code Programmeervoorbeeld
- CNC Programma Voorbeeld: G03 Circulaire Interpolatie – De Wiskunde Achter CNC-bewerking Beheersen
- G02/G03 Circulaire Interpolatie in CNC Beheersen: Stap-voor-stap Voorbeeld
- CNC-circulaire interpolatie-tutorial: G02 & G03 G-codes onder de knie krijgen
- CNC G02 kloksgewijze circulaire interpolatie: Beginnersvriendelijk voorbeeldprogramma
- L930 cirkelvormige zakfrezen op Siemens Sinumerik 840/840C – Stap-voor-stap gids
- G71 Boutgat Boog: Eenvoudige CNC Freesprogrammering voor Nauwkeurig Boog Gatboren
- DIN 66025: Uitgebreide Gids voor NC Programmeercodes
- C++ Programmeerbasics: Wat is C++ en Waarom Het Ertoe Doet