



LinuxCNC Meesteren: Uitgebreide Gids voor G- en M-Codes voor CNC Machinebesturing
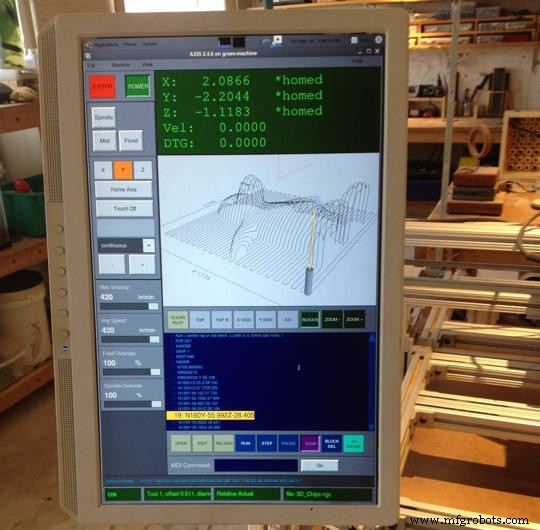
LinuxCNC is een softwaresysteem voor computergestuurde besturing van werktuigmachines zoals freesmachines en draaibanken.
LinuxCNC is gratis software met open broncode.
LinuxCNC biedt verschillende grafische gebruikersinterfaces, waaronder één voor touchscreens.
G-Codes
| G-Code | Beschrijving |
|---|---|
| G0 | Snelle Lineaire Beweging |
| G1 | Lineaire Voeding |
| G2 | CW Boog Voeding |
| G3 | CCW Boog Voeding |
| G4 | Wachten (Dwell) |
| G5.1 | Kwadratische B-Spline |
| G5.2 G5.3 | NURBs Blok |
| G7 | Diameter Modus (draaibank) |
| G8 | Straal Modus (draaibank) |
| G10 L1 | Stel Werkzeugtabel Invoer In |
| G10 L10 | Stel Werkzeugtabel In, Berekend, Werkstuk |
| G10 L11 | Stel Werkzeugtabel In, Berekend, Spanset |
| G10 L2 | Coördinatenstelsel Oorsprong Instellen |
| G10 L20 | Coördinatenstelsel Oorsprong Instellen Berekend |
| G17 | XY Vlak |
| G18 | ZX Vlak |
| G19 | YZ Vlak |
| G17.1 | UV Vlak |
| G18.1 | WU Vlak |
| G19.1 | VW Vlak |
| G20 | Inch Eenheden |
| G21 | Millimeter Eenheden |
| G28 | Ga naar Vooraf Gedefinieerde Positie |
| G28.1 | Sla Huidige Absolute Positie Op voor G28 |
| G30 | Ga naar Vooraf Gedefinieerde Positie |
| G30.1 | Sla Huidige Absolute Positie Op voor G30 |
| G33 | Spindelsynchronisatie Beweging |
| G33.1 | Stijf Tappen |
| G38.2 – G38.5 | Tasten (Probing) |
| G38.2 | Tasten naar werkstuk, stop bij contact, signaal fout bij falen |
| G38.3 | Tasten naar werkstuk, stop bij contact |
| G38.4 | Tasten vanaf werkstuk, stop bij verlies contact, signaal fout bij falen |
| G38.5 | Tasten vanaf werkstuk, stop bij verlies contact |
| G40 | Gereedschapsradiuscompensatie Annuleren |
| G41 | Gereedschapsradiuscompensatie Links van Pad |
| G42 | Gereedschapsradiuscompensatie Rechts van Pad |
| G41.1 | Dynamische Gereedschapsradiuscompensatie Links van Pad |
| G42.1 | Dynamische Gereedschapsradiuscompensatie Rechts van Pad |
| G43 | Gereedschapslengtecompensatie |
| G43.1 | Dynamische Gereedschapslengtecompensatie |
| G49 | Annuleren Gereedschapslengtecompensatie |
| G53 | Beweging in Machine Coördinatenstelsel |
| G54 | Selecteer Coördinatenstelsel 1 |
| G55 | Selecteer Coördinatenstelsel 2 |
| G56 | Selecteer Coördinatenstelsel 3 |
| G57 | Selecteer Coördinatenstelsel 4 |
| G58 | Selecteer Coördinatenstelsel 5 |
| G59 | Selecteer Coördinatenstelsel 6 |
| G59.1 | Selecteer Coördinatenstelsel 7 |
| G59.2 | Selecteer Coördinatenstelsel 8 |
| G59.3 | Selecteer Coördinatenstelsel 9 |
| G61 | Exacte Pad Modus (Pad Controle Modus) |
| G61.1 | Exacte Pad Modus (Pad Controle Modus) |
| G64 | Pad Controle Modus met Optionele Tolerantie |
| G73 | Boorcyclus met Spanbreker |
| G76 | Meervoudige Draaicyclus (Draaibank) |
| G80 | Annuleren Vaste Cyclus |
| G81 | Boorcyclus |
| G82 | Boorcyclus met Wachten |
| G83 | Diepgatboorcyclus |
| G85 | Boorcyclus, Voeding Uit |
| G86 | Boorcyclus, Spindle Stop, Snel Uit |
| G89 | Boorcyclus, Wachten, Voeding Uit |
| G90 | Absoluute Afstand Modus |
| G91 | Inkrementele Afstand Modus |
| G90.1 | Absoluute Afstand Modus voor Boog (I, J & K offsets) |
| G91.1 | Inkrementele Afstand Modus voor Boog (I, J & K offsets) |
| G92 | Coördinatenstelsel Offset |
| G92.1 | Annuleren Coördinatenstelsel Offsets |
| G92.2 | Annuleren Coördinatenstelsel Offsets |
| G92.3 | Herstellen As Offsets |
| G93 | Inverse Tijd Modus |
| G94 | Eenheden per Minuut Modus |
| G95 | Eenheden per Omwenteling Modus |
| G96 | Constante Snij Snelheid |
| G97 | RPM Modus |
| G98 | Terug naar Startpositie (Vaste Cyclus Z Terugtrek Modus) |
| G99 | Terug naar R Positie (Vaste Cyclus Z Terugtrek Modus) |
M-Codes
| M-Code | Beschrijving |
|---|---|
| M0 M1 | Programma Pauze |
| M2 M30 | Programma Einde |
| M60 | Palet Wissel Pauze |
| M3 M4 M5 | Spindelbesturing |
| M6 | Gereedschapswissel |
| M7 M8 M9 | Koelvloeistofbesturing |
| M48 M49 | Voeding / Spindel Overrides In-/Uitschakelen |
| M50 | Voeding Override Besturing |
| M51 | Spindel Override Besturing |
| M52 | Adaptieve Voeding Besturing |
| M53 | Voeding Stop Besturing |
| M61 | Stel Huidig Gereedschapnummer In |
| M62-M65 | Uitgangsbesturing |
| M66 | Ingangsbesturing |
| M67 | Analoge Uitgangsbesturing |
| M68 | Analoge Uitgangsbesturing |
| M100-M199 | Gebruiker Gedefinieerde M-codes |
Binaire Operatoren
| Operator | Beschrijving |
|---|---|
| + | Optelling |
| - | Aftrekking |
| * | Vermenigvuldiging |
| / | Deling |
| OR | Non-exclusieve OF |
| XOR | Exclusieve OF |
| AND | Logische EN |
| MOD | Modulus Operatie |
| ** | Macht Operatie |
| EQ | Gelijkheid (EQ) |
| NE | Ongelijkheid (NE) |
| GT | Streng Groter Dan |
| GE | Groter Dan of Gelijk Aan |
| LT | Streng Kleiner Dan |
| LE | Kleiner Dan of Gelijk Aan |
Functies
| Functienaam | Functieresultaat |
|---|---|
| ATAN[Y]/[X] | Vierkwadrant inverse tangens |
| ABS[arg] | Absoluut Waarde |
| ACOS[arg] | Inverse Cosinus |
| ASIN[arg] | Inverse Sinus |
| COS[arg] | Cosinus |
| EXP[arg] | e tot de gegeven macht |
| FIX[arg] | Afgerond Naar Beneden Naar Integer |
| FUP[arg] | Afgerond Naar Boven Naar Integer |
| ROUND[arg] | Afgerond Naar Dichtstbijzijnde Integer |
| LN[arg] | Basis-e Logaritme |
| SIN[arg] | Sinus |
| SQRT[arg] | Vierkantswortel |
| TAN[arg] | Tangens |
| EXISTS[arg] | Controleer Benoemde Parameter |
Woorden Letters
| Letter | Betekenis |
|---|---|
| A | A-as van machine |
| B | B-as van machine |
| C | C-as van machine |
| D | Gereedschapsradiuscompensatie nummer |
| F | Voedsnelheid |
| G | Algemene functie (Zie tabel Modale Groepen) |
| H | Gereedschapslengtecompensatie index |
| I | X-offset voor bogen en G87 vaste cycli |
| J | Y-offset voor bogen en G87 vaste cycli |
| K | Z-offset voor bogen en G87 vaste cycli. Spindel-Bewegingsverhouding voor G33 gesynchroniseerde bewegingen. |
| M | Diverse functie (Zie tabel Modale Groepen) |
| N | Regelnummer |
| P | Wachttijd in vaste cycli en met G4. Sleutel gebruikt met G10. |
| Q | Voedingstoename in G73, G83 vaste cycli |
| R | Boogstraal of vaste cyclus vlak |
| S | Spindelsnelheid |
| T | Gereedschapsselectie |
| U | U-as van machine |
| V | V-as van machine |
| W | W-as van machine |
| X | X-as van machine |
| Y | Y-as van machine |
| Z | Z-as van machine |
| / | Blok Verwijderen |
| () | Commentaar |
| ; | Commentaar |
| MSG, | Berichten |
Veelvoorkomende Foutmeldingen
G-code buiten bereik
Er werd een G-code groter dan G99 gebruikt, het bereik van G-codes in LinuxCNC is 0 – 99. Niet elk getal tussen 0 en 99 is een geldige G-code.
Onbekende G-code gebruikt
Er werd een G-code gebruikt die niet deel uitmaakt van de LinuxCNC G-code taal.
i,j,k woord zonder Gx om het te gebruiken
i, j en k woorden moeten op dezelfde regel gebruikt worden als de G-code.
Kan geen aswaarden gebruiken zonder een G-code die ze gebruikt
Aswaarden kunnen niet op een regel zonder een modale G-code in werking of een G-code op dezelfde regel.
Bestand geëindigd zonder procentteken of programma-einde
Elk G-code bestand moet eindigen in een M2 of M30 of ingesloten zijn met het procentteken %.
CNC machine
- M-TECH: Geavanceerd CNC-besturingssysteem voor Apollo-routers
- Laser Micromachining Systemen: Professionele Gids voor Moderne Productie
- Drie Essentiële Lasermarkeringssystemen Uitgelegd
- Plasma vs. Vlammen Snijsystemen: Wat Is Juist Voor Uw Projecten?
- Complete Gids voor Haas-frees M-codes: Functies, Instellingen & Gebruik
- Siemens Sinumerik REPOSitie Modus begrijpen: Functie en Voordelen
- Uitgebreide Gids voor Mach3 M-Codes voor CNC-Bewerking
- M Code Meesterlijkheid: CNC Programmeer Quiz
- G Codes Meesteren: Doe de CNC Programmeer Quiz
- C# using-statements: imports, aliasen en static directives
- C Functies Beheersen: User-Defined en Standaard Bibliotheek Basis