



Precisie bewerking van hoog-tolerantie luchtvaartcomponenten
Rapid DTM werd opgericht als een eenmanszaak in 2002 door President, Tim Allard. Gezien hij gewerkt had voor grotere bedrijven zoals Hitchiner Manufacturing, had hij de kans om zijn vaardigheden als werktuigmaker te verfijnen op een indrukwekkende reeks apparatuur waaronder een high-speed Roku Roku, 5-as Hermle machines met Heidenhain Besturingen, en enkele high-end Makino's. Maar initieel, bij zijn eigen bedrijf, deed hij voornamelijk engineering werk en het eerste stuk apparatuur dat hij aankocht was een CMM-machine.
Allard legt uit, "Ik dacht dat ik het bedrijf zou bouwen vanaf de kwaliteit kant af wat een beetje het tegenovergestelde is van de manier dat iedereen anders het doet. Dat werkte eigenlijk best goed voor me omdat we ISO gecertificeerd konden worden. Voor een winkel van de grootte die we zijn om ISO Certificering direct uit de start te hebben, weet je niet iedereen heeft dat, en heel weinig bedrijven van onze grootte hebben het helemaal. Dit is ideaal voor het bewerken van hoog-tolerantie luchtvaartonderdelen."
In 2004 was Allard weer aan het onderzoeken van high-speed machining technologie omdat hij kans zag in het produceren van graafiet voor regionale vormmakers die zinkermachines hadden en elektroden nodig hadden. Hij herinnert zich, "Dus, ik was op zoek naar een machine die goed geschikt was voor het bewerken van graafiet en dat was toen de DATRON op mijn radar kwam via een zoekopdracht op het web. Ik ging naar DATRON en keek naar de machine en liep de cijfers maar kon het op dat moment gewoon niet doen. Ik wist dat het een goede fit was het was gewoon het timing werkend krijgen."
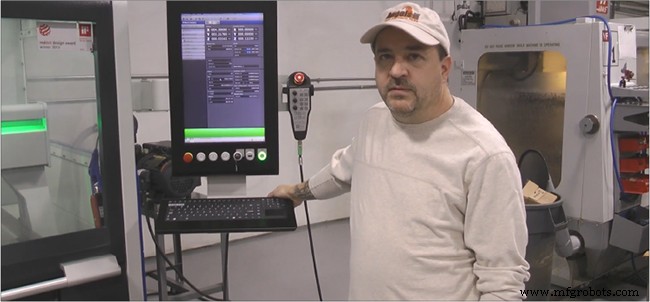
Dus, in de tussentijd, kocht Allard een Haas VF-1 met een 30.000 RPM spindel en een BT 30 Taper en hun high-speed machining pakket. Hij legt uit dat het werk dat ze binnenkregen stabiel was maar niet ideaal. "In de vroege dagen, kregen we al die grote aluminium behuizingen die we uitholten met ¾ inch frees. Voor een aantal jaren, dat was het soort werk dat we kregen, maar we maakten er nooit echt een tonel geld mee."
Maar, dingen veranderden snel toen zijn vorige werkgever Hitchiner Manufacturing de afdeling sluit waar hij werkte en de 25 werknemers die voor hem werkten gingen banen aan bij andere bedrijven. Allard zei, "Ze werden allemaal mijn klanten en een van de kerels ging naar BAE Systems en hij is degene die ons oorspronkelijk daar binnenbracht."
Gespecialiseerd in het bewerken van hoog-tolerantie luchtvaartonderdelen
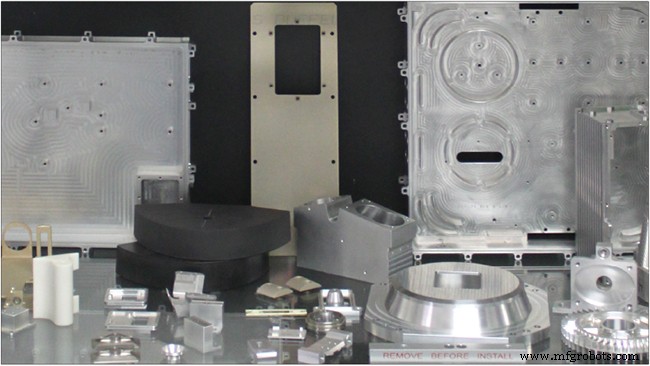
Vandaag de dag vertegenwoordigen BAE Systems en andere luchtvaartindustrie klanten zoals Fibertek in Herndon, VA 95% van Rapid DTM's bedrijf en dit heeft zich als zeer winstgevend voor het bedrijk gebleken. Zoveel dat in 2016, Allard besloot de focus van het bedrijf exclusief te verengen op het niche-werk of het maken van deze kleine delen naar de exacte specificaties gevraagd door de industrie. "Ik wilde focus op wat we goed doen en wat van die andere dingen kwijtraken. Ik had twee grote verticale bewerkingscentra, een grote Haas VF-5 en een grote Doosan en ik zei laten we deze twee machines kwijtraken en een andere machine krijgen die ons kleine Haas gaat complimenteren en bij deze kleine niche-stijl werk met deze kleine frezen die een mijl uithangen, weet je waar je echt in staat moet zijn om ze op te winden en enige nauwkeurigheid te houden."
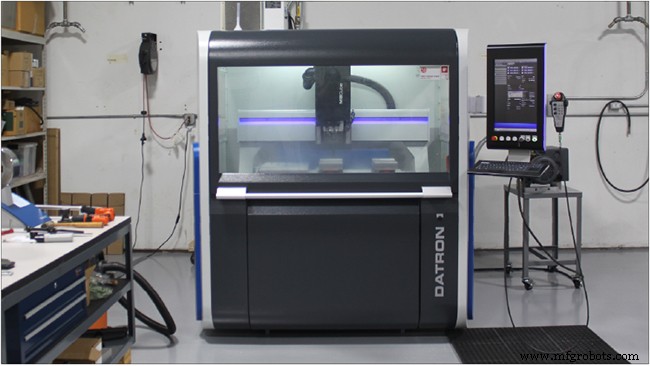
Dus, ze kochten een DATRON M8Cube en investeerden ook zwaar in hun meetkunde bedrijf door hun meetkundecapaciteit te verdubbelen. Naast hun CMM's hebben ze nu een visiesysteem en een aantal van hun taken zijn puur meetkunde en CMM-werk. Bijvoorbeeld, DMG Mori laat ze demo-onderdelen controleren die op hun machines gemaakt zijn en ze meten ook onderdelen voor andere machinewerkplaatsen. Allard heeft zo'n reputatie opgebouwd voor zijn expertise in CMM dat hij zelfs CMM-training geeft voor Hexagon Metrology, het bedrijf waar hij zijn CMM-apparatuur van koopt. Een van Hexagon's andere klanten is een grote machinewerkplaats, en terwijl hij hen trainde om hun CMM te gebruiken, leerde hij dat ze worstelden met een freeswerk waar ze heel kleine gereedschappen moesten gebruiken om staal te snijden. Hij legde hun uit dat met een maximum RPM van 12.000 hun freesmachine niet aan de taak was. Toen hij ze vertelde dat hij een DATRON had die hun deel kon frezen, vroegen ze, "Wat is een DATRON?" Hij legde uit, "Het probleem met taken als deze is dat de gereedschappen heel snel verslijten omdat ze de hitte niet kunnen weerstaan je moet erin en eruit vooral met dit type staal dat neigt te werkverharden." Met die uitleg, stelden ze voor dat Allard het werk voor ze zou uitvoeren, en hij reageerde door voor te stellen dat ze hun eigen DATRON-machine aanschaffen. Het is niet dat ik niet wilde helpen, het is gewoon dat we niet echt op zoek zijn naar meer werk. We zijn 12 weken uitgebogen en zijn druk. Onze DATRON-machine alleen draait al 10 uur per dag maandag tot vrijdag en 5 uur op zaterdagen."
Wanneer de DATRON vergeleken wordt met andere machines die hij gedraaid heeft, zegt Allard, "Natuurlijk, in termen van spindelsnelheid, zijn ze hoger dan wat de meeste mensen eruit brengen. Haas biedt niets hoger dan 15.000 RPM en andere machines van deze grootte draaien niet de soort spindelsnelheden die DATRON draait. Daarnaast is de nauwkeurigheid die DATRON heeft echt uitstekend. Je weet, ik controleer alles op de CMM, en ik heb video's gepost die ons tonen de rondheid van onderdelen die uit de DATRON komen en we zitten op ongeveer 4 micron."
Allard voelt niet dat er veel verschil is tussen een jobshop en een prototyping shop omdat zelfs als ze slechts een deel prototypen, er een goede kans is dat het zich omzet in een korte-run productietaak op de lange termijn. Als voorbeeld, wijst hij op een BAE-deel dat begon als 5 prototypes 2 jaar geleden, en op deze dag draait hij 35 assemblages. "We maakten de oorspronkelijke prototypes, dus toen het tijd was voor hun productie-order, waren we het enige bedrijf gekwalificeerd om het werk te doen. Vanwege de aard van wat het deel is, en het feit dat we hadden bewezen dat we het konden doen, wilden ze het niet aan iemand anders geven. Het is een vreemd project, het is een beetje buiten de gewone en dat is wat we leuk vinden. Dit spul zou in de "geen offerte" stapel voor veel winkels vallen omdat het complex is, het is alle 3D-werk, strakke toleranties, lage hoeveelheden, dingen die de meeste mensen niet willen aanraken, ... en dat is wat ik leuk vind."
Vanwege hun focus op de luchtvaartindustrie, wordt Rapid DTM's DATRON-machine meestal gebruikt om aluminium te frezen, maar ze gebruiken het ook om 303 roestvrij, 17-4 roestvrij, 6AL-4V titanium, G10, en veel Delrin te bewerken volgens Allard. Voor BAE Systems, variëren de onderdelen enigszins maar zijn op sommige manieren vergelijkbaar – een ervan is dat het deze kleine aluminium blokken van MIC-6 zijn die ongeveer 5 inch bij 3 inch en een half inch dik zijn. Rapid DTM freest kleine verticale sleuven in ze die tamelijk diep zijn. Allard legt uit, "Dus, we draaien echt kleine gereedschappen die veel verder uithangen dan je ooit een van deze gereedschappen zou laten uithangen − maar dit is het soort spul dat ik al lang doe." Jaar geleden, toen ze begonnen met het maken van deze onderdelen, duurde het hun Haas-machineoperator ongeveer 10 uur om een enkele eenheid te produceren. Door evolutie in CAM-technologie, in wezen in staat te zijn om meer restmateriaal te frezen, waren ze in staat om die cyclus tijd te brengen tot ongeveer 5 tot 6 uur op hun Haas-machine.
Allard zegt, "Maar toen we de taak naar de DATRON verplaatsten, kregen we de cyclus tijd naar beneden tot ongeveer 2.5 uur voor meer dan 50% verbetering."
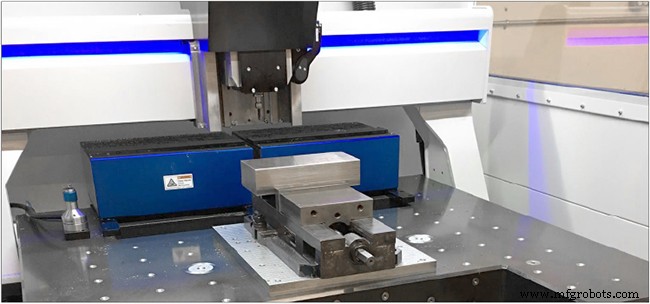
In het geval van Rapid DTM's prototyping en korte-run productie, hebben veel van de onderdelen die ze produceren korte cyclus tijden, dus snelle insteltijden zijn cruciaal. Allard zegt, "Ik draai lage hoeveelheden van alles. Taken over de laatste 4 dagen, onze cyclus tijd is 44 seconden, dus, ik laad onderdelen in en uit ... wat niet mijn favoriete soort werk is. Het feit dat de instelling op de M8Cube snel en gemakkelijk is helpt enorm." Het bewerkingsgebied op de DATRON M8Cube is een ruime 40" x 32" wat toestaat voor meerdere opstellingen zoals schroefbanken, pneumatische klemmen en vacuümklemmen. Dit biedt fabrikanten de flexibiliteit om zich aan te passen aan veranderende behoeften en snel over te schakelen. Rapid DTM's machine heeft ook een uitsparing in de voorkant van de bank die toestaat voor verticale spanning om de einden van bijzonder lange of hoge werkstukken te bewerken.
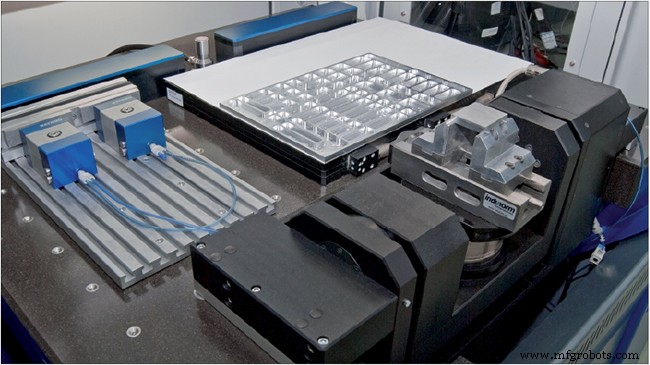
Over het grote werkgebied van de M8Cube, zegt Allard, "Elke paar dagen is er een ander werk dat binnenkomt om op de DATRON te draaien en dat is de aard van wat ik doe. Dat is ook deel van de uitdaging in prototyping, je moet schroefbanken, vacuümklemmen en tooling instellen. Wanneer de heren van BAE Systems doorlopen en naar de M8Cube kijken, is een van de eerste dingen die ze noemen dat voor een machine deze grootte en gewicht het een ton XY-reis heeft."
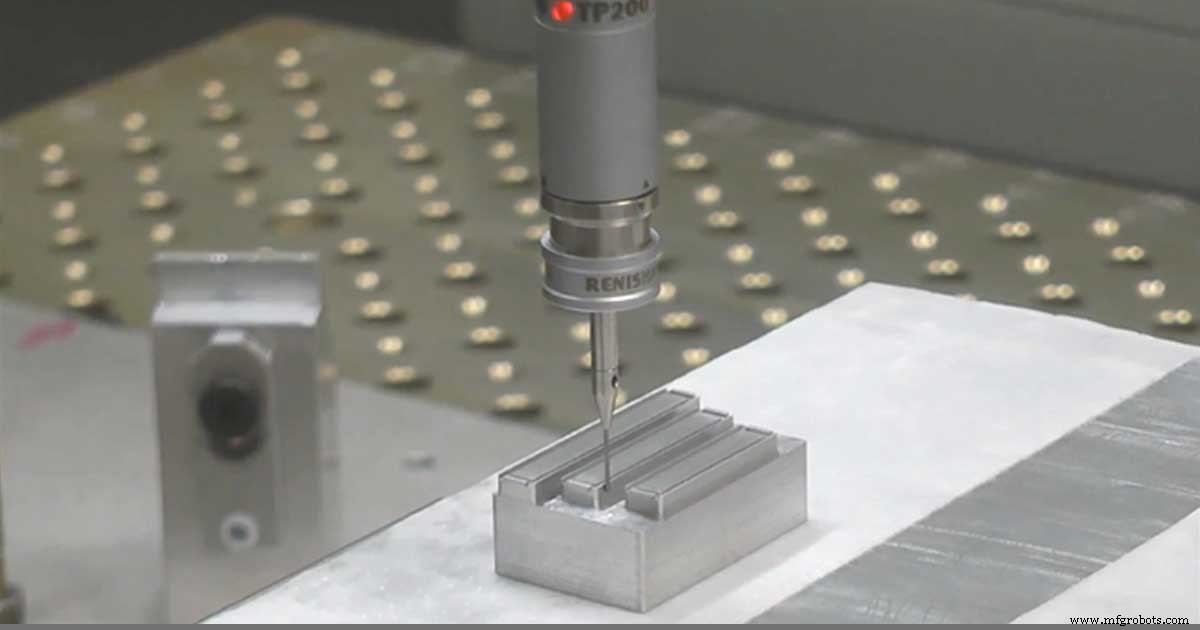
Allard is ook extreem onder de indruk van de precisie van de M8Cube en de kwaliteit van de geïntegreerde Renishaw-tastvoeler. "Als deel van ons meetkundebedrijf, heb ik tastvoeltechnologie al voor altijd gebruikt en er is ook Renishaw tastvoeling in de Haas. Maar ik doe een demonstratie op de verschillen in hoe de twee systemen werken en enkele van de voordelen die de DATRON heeft. Je kunt alles wat je op de DATRON doet op de Haas doen maar het zou een paar verschillende macro's kunnen vereisen om te doen. Met de DATRON, is er een veel groter menu voor tastvoelen omdat er zoveel meer dingen zijn die je binnen die zelfde cyclus kunt doen.
Bijvoorbeeld, gisteren gebruikte ik zachte backen. Dus je hebt twee schroefbankbacken ingesteld met een gat ertussen. Dus, ik wilde een Z-nul afzetten van de bovenkant van de achterste schroefbankbak. Ik wilde de X-nul instellen op de middenlijn van die achterste schroefbankbak en dan mijn Y-nul over de buitenkant spannend de twee backen. Met de Haas, zou ik dat als twee verschillende cycli moeten doen. Ik kon een web X en een Z als één cyclus doen en dan zou ik de spindel moeten verplaatsen naar de middenlijn in de Y-richting en dan een web Y cyclus doen. Waarbij, met de DATRON, de manier waarop dat menu ingesteld is, kun je X en Y offsetten om Z te tasten en je kunt Y offsetten om X te tasten. Je hebt die opties niet in de ingebouwde Renishaw-cycli voor de Haas. Er is echt geen ander tastvoelsysteem daaraan (dat ik me bewust ben) dat je de flexibiliteit geeft die DATRON tastvoelen doet."
CNC machine
- Slimme Strategieën om CNC-Machine Onderdelenkosten Te Verlagen
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- CNC-bewerking van Grote Onderdelen: Strategieën om Groottebeperkingen te Overwinnen
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- Precisie CNC-bewerking in de Luchtvaart: Vervaardiging van Lichte Titanium- en Aluminiumonderdelen
- Winst verhogen met geavanceerde hoge-precisie bewerkingsstrategieën
- Luchtvaartproductie Kwaliteit Verhogen met Precisie CNC Bewerking
- Tolerantie meesteren in precisie CNC-bewerking
- Precisie CNC-bewerking: Uitgebreid overzicht van onderdeelproductie
- Kiezen Tussen 3D-Printen en CNC-Bewerken voor Kunststofonderdelen
- Vespel® Polyimide: Het luchtvaartmateriaal par excellence