



Effectieve strategieën om spandunning te voorkomen bij High Efficiency Milling
Deze blogpost is een van de verschillende artikelen over High Efficiency Milling (HEM). Voor een volledig begrip van deze populaire bewerkingsmethode, raadpleeg de aanvullende HEM-artikelen hieronder!
Inleiding tot High Efficiency Milling I High Speed Machining vs. HEM I Diepgang van het snijproces I Hoe 4 grote typen gereedschapslijtage te vermijden I Inleiding tot Trochoïdale frezen
Spandunning definiëren
Spandunning is een fenomeen dat optreedt bij variërende radiale snijdiepten (RDOC) en betreft de spandikte en voeding per tand. Hoewel deze twee waarden vaak voor elkaar worden gehouden, zijn het afzonderlijke variabelen die elkaars ideale snijcondities direct beïnvloeden. Voeding per tand vertaalt zich direct in uw gereedschapsvoedsnelheid en wordt doorgaans aangeduid als Inches Per Tooth (IPT) of spanbelasting.
Download de gratis, 50+ pagina's tellende High Efficiency Milling-gids vandaag nog
Spandikte
Spandikte wordt vaak over het hoofd gezien. Het verwijst naar de daadwerkelijke dikte van elk span dat door een gereedschap wordt gesneden, gemeten op het grootste dwarsdoorsnede. Gebruikers moeten voorzichtig zijn om spandikte en voeding per tand niet te verwarren, aangezien beide direct gerelateerd zijn aan de ideale snijcondities.
Hoe spandunning ontstaat
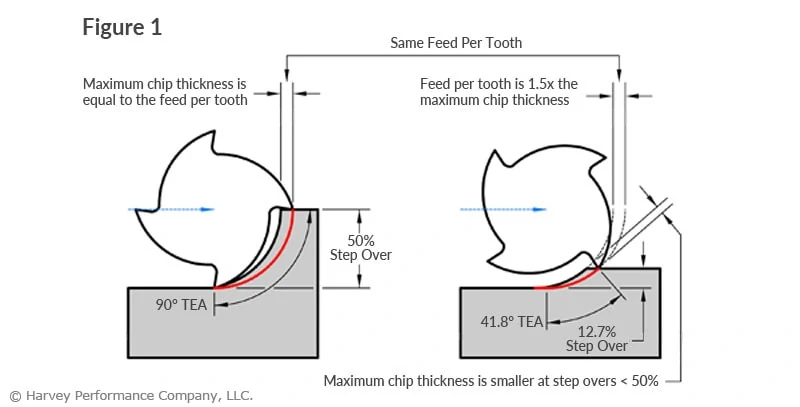
Bij een 50% stap-over (linkerkant van Afbeelding 1) zijn de spandikte en voeding per tand gelijk aan elkaar. Elke tand greep het werkstuk onder een rechte hoek aan, wat de meest effectieve snijactie mogelijk maakt en wrijving zoveel mogelijk voorkomt. Zodra de RDOC onder de 50% van de freesdiameter daalt (rechterkant van Afbeelding 1), neemt de maximale spandikte af, wat de ideale snijcondities van de toepassing verandert. Dit kan leiden tot slechte afwerking, inefficiënte cyclus tijden en vroege gereedschapslijtage. Het correct aanpassen van de draaiparameters kan deze problemen aanzienlijk verminderen.
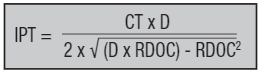
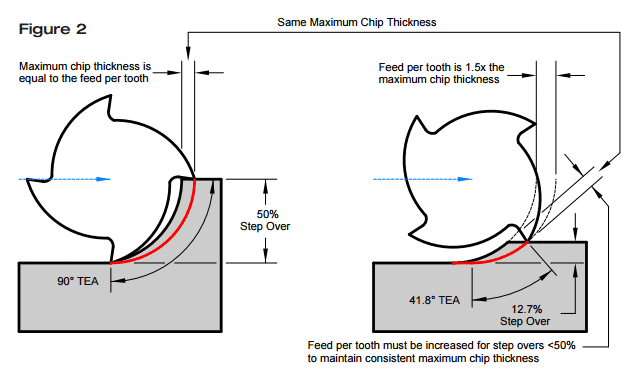
Het doel is een constante spandikte te bereiken door de voedsnelheid aan te passen bij het frezen met verschillende RDOC. Dit kan met de volgende vergelijking, gebruikmakend van de gereedschapsdiameter (D), RDOC, spandikte (CT) en voedsnelheid (IPT). Voor de spandikte gebruikt u de aanbevolen IPT-waarde bij 50% stap-over. Het vinden van een aangepaste voedsnelheid is zo simpel als de gewenste waarden invullen en oplossen voor IPT. Dit houdt de spandikte constant bij verschillende snijdiepten. De aanpassing is geïllustreerd in Afbeelding 2.
Inches Per Tooth (Spandunning-aanpassing)
Duurzame voordelen
Kortom: het doel van deze spandunning-aanpassingen is het maximaal benutten van uw gereedschap. Het constant houden van de spandikte zorgt ervoor dat een gereedschap zoveel mogelijk werk verricht binnen een gegeven snede. Andere voordelen zijn: verminderde wrijving, verhoogde materiaalafvoersnelheden en verbeterde gereedschapslevensduur.
CNC machine
- Automatisering Teisteren: 5 Essentiële Vaardigheden Voor Fabrikanten
- Machine Learning Inzetten Om Productie-emissies Te Verminderen En Klimaatverandering Te Bestrijden
- Data Science Drijft COVID-19 Respons: Inzichten en Strategieën
- Soldermaskdikte meten: een praktische gids
- De juiste PCB-dikte kiezen: Standaarden, ontwerp- en productiefactoren
- Machineproductiviteit boosten met expert chipverdunnings-technieken
- Hoe Een Gebruikte CNC-machine Te Vinden – Een Uitgebreide Gids
- Hoe Een Gebruikte CNC-machine Te Reinigen: Expert Tips Voor Levensduur En Herverkoopwaarde
- Hoe Heet Kan Een Plasmamaai Worden? De Extreme Temperaturen Achter Metaalsnijden Begrijpen
- Bouw een Winnend Prototype: Stapsgewijze Gids voor Snelle Productontwikkeling
- NC State Breek Record: RFID Chip Krimpt Tot 125µm × 245µm, Kosten Verlagen & Voorraadketenbeveiliging Verbeteren