



Plastic Brillenglazen Begrijpen: Geschiedenis, Materialen en Productie
Achtergrond
Brillenglazen – vervaardigd uit glas of kunststof – zijn precisie-optische componenten die in monturen passen om zicht te corrigeren of te verbeteren. De eerste optische lens, een vergrootglas uitgevonden in de vroege 1200s, was gemaakt van kwarts en beryllium. Het succes toonde aan dat zorgvuldig geschlapen reflecterende oppervlakken visuele helderheid konden versterken. In de 16e eeuw populariseerde Alessandro di Spina brillen onder het grote publiek, en naarmate de vraag groeide, werden kwarts en beryllium grotendeels vervangen door glas. De introductie van de convexe lens corrigeerde verziendheid, terwijl konkave lenzen nabijziendheid adresseren. Meer gesofisticeerde ontwerpen, zoals die voor astigmatie, volgden, gipfelend in Benjamin Franklin's bifocals in 1784.
Vandaag de dag gebruiken meer dan 80% van de brillen plastic glazen. Hoewel glas domineerde tot de jaren 1950, overnamen plastic glazen – lichter en meer impactsbestendig – snel de markt. Moderne productietechnieken zijn grotendeels hetzelfde voor beide materialen, met opeenvolgende slijp-, polijst- en vormgevingsfasen. Hetzelfde proces geldt voor lenzen voor verrekijkers, microscopen en camera's, hoewel die doorgaans grotere precisie en grotere afmetingen vereisen. Dit artikel richt zich op plastic brillenglazen.
Historisch zagen opticiens lensfabricatie uit aan gespecialiseerde laboratoria. Hedendaagse full-service optiekwinkels kunnen lenzen on-site produceren, maar ze vertrouwen nog steeds op "blanco" lenzen – voorgeschoven plastic schijven die specifieke optische voorschriften matchen – geleverd door externe labs. Deze blanks komen met voorgeschoven frontkromming en variërende dikte, meestal variërend van 0,25 mm tot 0,75 mm, afhankelijk van de voorschriftsterkte.
Grondstoffen
Plastic blanks ontvangen van laboratoria zijn doorgaans ronde schijven van polycarbonaat, ongeveer 25 mm dik of dikker, en iets groter dan de finale lensdimensies. Afgewerkte lenzen worden geschlopen tot minimaal 0,25 mm dikte, met variaties gebaseerd op voorschriftkracht. Andere materialen gebruikt in lensfabricatie omvatten lijmband, loodlegering vloeistof, metalen componenten en kleurstoffen of tinten voor kleuring.
- Lijmband
- Loodlegering vloeistof
- Metalen componenten
- Kleurstoffen en tinten
Ontwerp
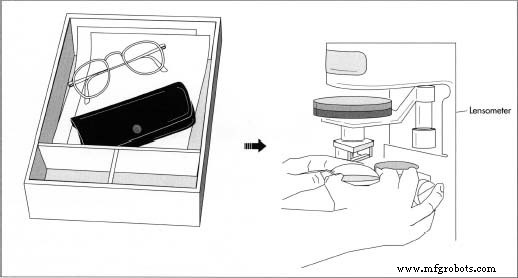
Brillenglazen worden vormgegeven om de geometrie van een montur te matchen. Dikte en contour variëren met de optische voorschrift. Na ontvangst van blanks gebruikt een technicus een lensmeter om het optische centrum te lokaliseren en te markeren – het punt dat uitgelijnd is met de pupil van de drager. De fasering rond de lenzenrand wordt vervolgens ontworpen om de lens in de gekozen montur te bevestigen, met extra precisie vereist voor metalen of randloze stijlen.
Convexe en konkave (sferische) lenzen vereisen een enkele geschoven kromming per kant, terwijl astigmatische correcties additionele krommingen vereisen. De graad en hoek van elke kromming bepalen de optische kracht van de lens.
Na vormgeving ontvangen lenzen coatings of tinten. Coatings worden aangebracht door lenzen in verwarmde baden met de gewenste behandeling te duiken – zoals UV-bescherming, slijtvaste of impactbestendige. Licht-adaptieve tinten, die donkerder worden in helder zonlicht, combineren heldere lenshelderheid met zonbescherming.
De meest populaire kunststof is "Feather-Weight" polycarbonaat – een impactbestand materiaal dat 30% dunner en lichter is dan standaard kunststof. Andere gangbare opties omvatten het CR-39 monomeer plastic en hoge-index lenzen, die 20% dunner en lichter kunnen zijn dan gewoon plastic.
Het Productieproces
De volgende stappen schetsen hoe een typisch optisch laboratorium een paar plastic lenzen produceert.
- De technicus voert de voorschrift in de computer van het lab in, wat een gedetailleerde printout voor de job genereert.
- Met de printout selecteert de technicus de juiste blank en plaatst deze, samen met de monturen en werkorder, in een voorschriftschalen. De technicus monteert de lens op een krommengenerator om de vereiste achterkant-krommingen te slijpen, waarna de lens gepolijst en gefaseerd wordt. Eventuele tint wordt toegepast voordat de lens in de monturen wordt gepast.
- De technicus plaatst de lens in een lensmeter om het optische centrum te verifiëren en markeert het met lijmband om het vooroppervlak te beschermen. De lens wordt vervolgens in een blokkeermachine gezet die een loodlegeringsblok aan het vooroppervlak smelt, wat het bevestigt tijdens slijpen en polijsten.
- De lens wordt gemonteerd op een generator geconfigureerd voor de voorschrift. De generator graveert de precieze achterkant-krommingen. Na slijpen ondergaat de lens een afwerkings- (polijst) fase.
- Polijsten wordt uitgevoerd in een finaal machine met een reeks pads: een schuurpapieren pad, een glad plastic pad, en een eindpad met aluminiumoxide polijstmiddel. Water circuleert om de lens te koelen en te reinigen.
- Na polijsten wordt het blok met een zachte hamer verwijderd, en de lijmband handmatig afgenomen. De lens wordt gemarkeerd L of R met een vetpotlood om linker of rechter oog aan te duiden.
- De lens wordt in een randslijpmachine geplaatst die de fasering vormgeeft om de monturgeometrie te passen. Voor metalen of randloze monturen kan een handaangedreven slijpmachine voor extra precisie worden gebruikt.
- Ten slotte wordt de lens gedoopt in de gekozen tint of behandelingsbad, gedroogd, en klaar voor inbouw in de monturen.
Blokkeren
- Lijmband beschermt het vooroppervlak tijdens blokkeren.
- Een loodlegeringsblok bevestigt de lens voor slijpen en polijsten.
Polijsten
- Afwerkingspads gladden het oppervlak progressief.
- Polijstmiddelen verbeteren helderheid en verminderen oppervlakte-onvolkomenheden.
- Alle apparatuur wordt tussen gebruik gesteriliseerd om hygiëne te behouden.
Faseren
- De fasering wordt gemachineerd om de monturrandcontour te matchen.
- Additionele handslijpen garandeert een perfecte pasvorm voor hoge-precisie monturen.
- Tint of behandelingsbaden finishen de lens voor de finale assemblage.
Bijproducten
Afval uit het proces omvat plastic stof, fijne afvliezels en polijsslurry (aluminiumoxide, water, polymeren). Deze materialen worden in metalen bakken verzameld, behandeld met sanitatie middelen, en na een 48-uurs quarantaineperiode afgevoerd.
Kwaliteitscontrole
Plastic brillenglazen moeten voldoen aan strenge standaards ingesteld door het American National Standards Institute (ANSI) en de Food and Drug Administration (FDA). Gelicentieerde optische laboratoria behoren tot de National Optical Association, die strenge kwaliteits- en veiligheidsrichtlijnen afdwingt. Tijdens productie ondergaan lenzen vier cruciale inspecties: voorschriftverificatie, optische centrumuitlijning, visuele inspectie op defecten, en finale uitlijning met de monturen. Additionele periodieke controles kunnen worden uitgevoerd zoals vereist.
Productieproces
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Revolutionair metalens-ontwerp staat te replacement conventionele brekingslensen
- Belangrijkste Onderdelen van een Kijkerscope: Een Uitgebreide Gids
- Draadloze slimme contactlenzen detecteren en behandelen diabetes
- Innovatieve zachte contactlenzen voor vroege detectie en monitoring van oogziektes
- Lichtgewicht flexibele holografische lens baant weg voor next-gen ruimtetelescopen
- Revolutionaire ultra-dunne sensor verbetert slimme contactlensfunctionaliteit
- Ontwerpen van Geavanceerde IR-optica voor UAV's
- De bouw van de Giant Magellan Telescope: Een industriële engineering-perspectief
- Lexan HP92AF Antifog Film: Ongekende helderheid voor COVID-19 PBM en industriële lenzen