



De Evolutie en Fabricage van Moderne Pin-Tumbler Sloten
Achtergrond
Sloten beschermen deuren tegen diefstal sinds oudheid. Het Oude Testament refereert ernaar, en de vroegste fysieke bewijzen dateren ruwweg 4.000 jaar terug – Egyptische pin-tumbler sloten gevonden in de piramides. Deze vroege sloten gebruikten een houten behuizing, een houten slotbout, en ijzeren pennen die de bout op zijn plaats hielden tot een speciaal gevormde sleutel ze tillen.
Rond 700 v.Chr. introduceerden Griekse ingenieurs een slotveer-mechanisme dat een bout door beugels trok. De sleutel was een lange, sickelvormige metalen staaf die van buitenaf ingevoegd kon worden. Hoewel innovatief, was het ontwerp kwetsbaar voor eenvoudige gebogen gereedschappen en de onhandige sleutelgrootte beperkte praktijkbaarheid.
Romeinen verfijnden het systeem, creërend het wardslot. Wards – kerfjes in het sleutelgat – matched overeenkomstige insneden in de sleutel, wat alleen de correcte sleutel toestond de bout te engageren. Hoewel kleiner en makkelijker te dragen, bleven wardslots relatief makkelijk te knopen, wat leidde tot wijdverspreid gebruik in Europa tot de 18e eeuw.
Romeinen gebruikten ook hangsloten: een sleutel draaide een bout die een veer-geladen schakel vrijgaf. Parallelle ontwikkelingen vonden plaats in China, India en Rusland, inclusief het Chinese combinatieslot dat vergrendelde ringen gebruikte om een hasp te ontgrendelen wanneer correct uitgelijnd. Deze sloten verspreidden zich naar Europa tijdens de Middeleeuwen, met name in koeriersdispatch dozen.
Tijdens de Middeleeuwen produceerden Europese slotenmakers ornamentale maar functioneel beperkte sloten. Leerlingjaren duerden tien jaar; meesters voltooiden uitgebreide "meesterstuk" sloten die meer decoratief dan veilig waren. Praktische veiligheidsverbeteringen duiken pas op in de late 1700s, toen Robert Barron in 1788 het dubbelwerkend hefboer-tumbler slot patenteerde. Barron's ontwerp introduceerde twee veer-geladen hefbomen die gelijktijdig getild moesten worden door de correcte sleutel, wat de weerstand tegen knopen aanzienlijk verhoogde.
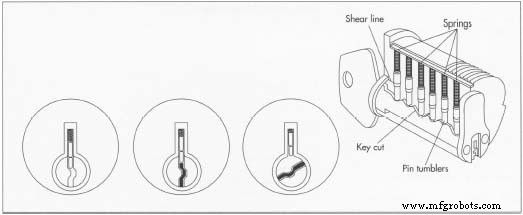
Amerikaanse slotenmaker Linus Yale Jr. maakte in 1861 een doorbraak met de moderne pin-tumbler slot. Zijn ontwerp, vergelijkbaar in principe met de oude Egyptische slot, gebruikte een roterende cilinder gehouden door vijf veer-gedreven pennen van variërende hoogtes. De sleutel's vijf kerven matchten penhoogtes; correcte uitlijning liet de cilinder draaien. Yale sloten waren moeilijk te knopen en konden massaproduceerd worden, snel de industriestandaard wordend.
In de 20e eeuw introduceerden slotenmakers timersloten voor bankkluizen, drukknopsloten, en elektronische sloten die magnetische of RFID kaarten gebruiken. Het volgende proces schetst hoe een standaard pin-tumbler slot vandaag geproduceerd wordt.
Grondstoffen
Vijf-tumbler sloten worden typisch gebouwd uit hoogsterke metalen. Interne componenten zijn meestal messing of drukgegoten zink; de kam of bout is staal of roestvrij staal; de buitenste behuizing kan messing, chroom, staal, nikkel of een ander duurzaam legering zijn.
Het Productieproces
Ontwerp
- Sloten worden gegraderd van lage-beveiliging tot hoge-beveiliging. Lage-beveiliging modellen gebruiken goedkope materialen en massaproductietechnieken, vaak biedend een beperkt bereik aan configuraties.
- Hoge-beveiliging sloten zijn custom-ontworpen. De fabrikant evalueert eerst de klantspecificaties – deurgrootte, slottype, en sleutelopties zoals meesterkelsystemen. Als een klant kopieën van bestaande sloten van een andere leverancier vraagt, wordt reverse engineering uitgevoerd om functionaliteit te repliceren zonder octrooien te schenden.
- Ontworpfasen kunnen 8-12 weken duren voor medium of hoge-beveiliging orders, van specificatie ontvangst tot verzending.
De Sleutel
- Voor een vijf-tumbler slot worden sleutelblanks aangeschaft en gesneden tot vijf unieke rugniveaus – typisch genummerd 1 tot 4 of 1 tot 7. De combinatie (bijv. 12341) definieert de rughoogtes, genererend tot 1.024 unieke sleutels voor een vier-niveau systeem.
Interne Mechanismen
- Custom-geëxecuteerde pennen en veren worden gegoten, gegroefd, en gepolijst tot toleranties van ±0,001 inch. Machines worden vaak hertooled tussen orders, en proefruns verifiëren precisie voor volle productie.
Overige Onderdelen
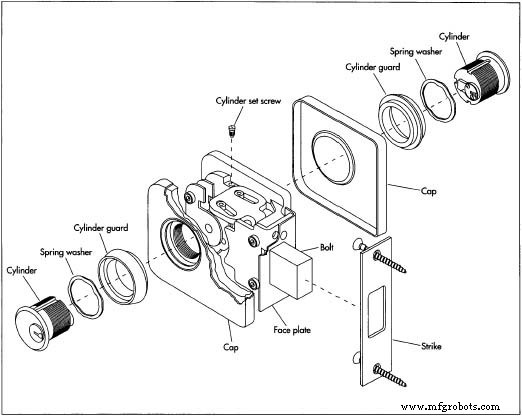
- De cilinder, beschermplaten, ringen, bout, en behuizing worden drukgegoten en gemachineerd tot specificatie. Een bescheiden slot kan ongeveer dertig losse componenten bevatten, sommige vereisen meerdere toolings, wat weken aan productie kan toevoegen.
Montage
- Geschikte technici monteren sloten handmatig. De cilinder wordt geladen met pennen die de sleutelcombinatie matchen, een veer geïnsereerd, en een slotknoper – uitgerust met een schroevendraaier tip – plaatst elk component precies.
Finale Stappen
- Eenmaal gemonteerd, wordt elk slot getest met de bijbehorende sleutel. Goedgekeurde eenheden ondergaan een finale kwaliteitscheck, stofvrijmaken of polijsten, verpakking en verzending.
Kwaliteitscontrole
Het waarborgen dat elk gemachineerd onderdeel exacte specificaties haalt is paramount. Voor nieuwe orders produceren machinisten en inspecteren handmatig proefmonsters met precisiemetaan. Opvolgende onderdelen kunnen spotchecks ondergaan, met één op de 500-1.000 eenheden onderzocht. Na montage worden sloten met sleutels getest, en een kwaliteitsspecialist kan finale inspecties uitvoeren.
De Toekomst
Grote instellingen – universiteiten, bedrijfscampussen, en overheidsfaciliteiten – adopteren steeds vaker elektronische pas-systemen die magnetische swipekaarten, streepjescodes of biometrische sensoren (stem, handpalm, of vingerafdruk) gebruiken. Hoewel ze verbeterde beveiliging en audittrails bieden, rijzen deze systemen privacybezorgdheden en blijven kostprohibitief voor meeste huishoudens. Niettemin, de trend naar computer-gecontroleerde sloten versnelt en wordt verwacht het beveiligingslandschap in de komende decennia te domineren.
Productieproces
- Bernsteen: van oude hars tot wetenschappelijke schat – geschiedenis, eigenschappen en modern gebruik
- Ingedikte Soep: Van Dorrance's 1899 Innovatie tot Wereldwijde Markten
- Evolutie van de Doelmanmasker: Van Leder naar High-Tech Bescherming
- De Guillotine: Geschiedenis, Ontwerp en Nalatenschap
- De Kunst en Vakmanschap van Grafstenen: Geschiedenis, Materialen en Moderne Productie
- Boksbal: Geschiedenis, Ontwerp en Snijden-Edge Innovaties
- Pyrex: De Evolutie, Samenstelling en Productie van Borosilicaten Glas
- Kartetsgranaat: Van Henry Shrapnels 18e-Eeuwse Innovatie tot Modern Munitie
- Silicium: Eigenschappen, Productie en Marktverwachtingen
- Wodka: Van Oude Distillatie tot Moderne Productie
- IJzer: Eigenschappen, Geschiedenis en Alledaagse Toepassingen