



G-code en M-code begrijpen: Een beginnersgids voor CNC-programmering
CNC-bewerking is een traditioneel productieproces dat snijgereedschappen en boeren adopteert om systematisch materiaal van een werkstuk te verwijderen en afgeronde CNC-gebearbeide onderdelen te creëren. Het wordt uitgevoerd door een machine die gereedschappaden ontvangt om het stuk te snijden, voornamelijk in CNC-bewerking G-code. De code voor de machine kan op twee manieren worden geschreven. De eerste, handmatig geschreven of conversationeel geschreven op de machine. De tweede, komt uit een processor, meestal van computer-aided manufacturing software (CAM).
De computersoftware heeft volledige controle over de CNC-machine en de uiteindelijke afgeronde onderdelen, dus het is essentieel om de juiste CNC-machineprogrammering aan te wenden. In tegenstelling, kan slechte programmering veel gebreken veroorzaken zoals tolerantieproblemen, slechte oppervlakteafwerking, voortijdige gereedschapsbreuk, en een aantal andere problemen. Om CNC-bewerking consistent te maken, is het nodig de volgende kennis over CNC-programmering te kennen.
3 Basismethoden van CNC-machineprogrammering
Drie hoofdbasis CNC-bewerkingsprogrammeringsmethoden worden in gebruik genomen - Handmatig, conversationeel, en CAM-systeemprogrammering.
1. Handmatige programmering
Handmatige programmering is een waardige fundamentele vaardigheid om te beheersen. Hierbij voert de operator de code handmatig in. Hoewel het veel tijd kan kosten en een beetje saai kan zijn, vereist het inderdaad diepe kennis van programmeertaal. Om een vlotte CNC-bewerkingsproces te garanderen, is handmatige programmering een geprezen vaardigheid om te hebben, en het helpt ons om enkele snelle wijzigingen door te voeren wanneer er behoefte aan is.
2. Conversationele programmering
Conversationele programmering, ook wel "werkvloer" programmering genoemd, als een basale CNC-methode, wordt steeds populairder omdat het grafische en menu-gestuurde functies omvat. Net als de actie bij handmatige programmering, voert de operator alleen commando's in de CNC-machine in, en potentiële problemen zullen daarbij worden verlicht, die kunnen ontstaan door slechte post-processoren in CAM.
3. CAM-systeemprogrammering
CAM-systeemprogrammering is enigszins als een conversationele methode maar met meer geavanceerde technologieën. Een CAM-systeem met de software om een geavanceerde GUI te bieden, die gereedschappadstrategieën omvat, vertelt de operator hoe het programma voor te bereiden en te genereren. Tegelijkertijd elimineert het de behoefte aan handmatige programmering in de mate van het mogelijke.
Het Fundamentele Hulpmiddel van CNC-programmering - Code
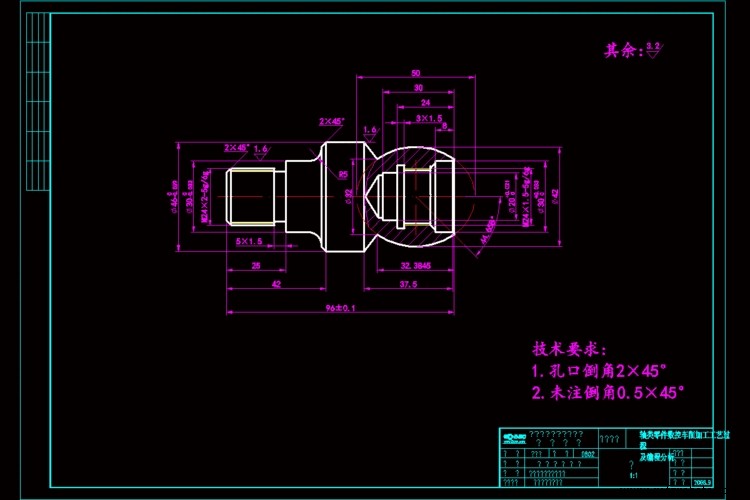
Als u weet wat CNC-machineprogrammering is, moet u het fundamentele hulpmiddel kennen. Dan zijn alle CNC-machineprogrammeringsmethoden betrokken bij G-code en M-code. G-code is de programmeertaal, die instructies draagt over wat de CNC-machine moet doen, waardoor precisie en herhaalbare onderdelen worden vergemakkelijkt. M-code beheert alle typen CNC-machinefuncties, zoals het starten en stoppen van spindelrotatie. Er zijn veel typen M-code, en het kan per machine worden aangepast, dus het is noodzakelijk voor de operator om dubbel te controleren of het de juiste functies heeft voordat de machine start.
G-code Controle
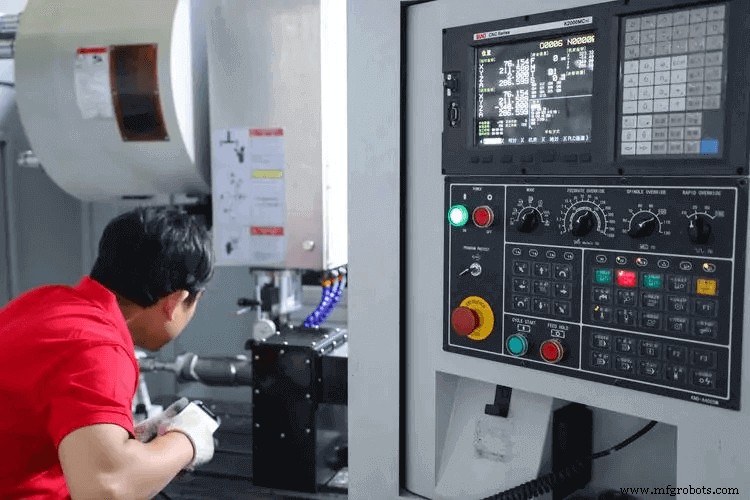
Wanneer een CNC-machine draait, is er een scherm op de machine om de code weer te geven die wordt gelezen en uitgevoerd.
Snel leren over G-code — De Meester van Actie
In eenvoudige woorden, is G-code een softwareprogrammeertaal die wordt gebruikt om CNC-machines te besturen. Ongeacht hoe complex het niveau van CNC-bewerking is, zal G-code op een duidelijke en logische manier worden geschreven.
Een nummer gaat na een "G", en het vormt een commando om de geometrie te veranderen. Bijvoorbeeld, "G00" is een eenvoudig commando dat staat voor snelle beweging. Het vertelt het gereedschap om naar de onderdeelgeometrie te bewegen met de maximale snelheid, wat typisch wordt gebruikt om het gereedschap en het onderdeel van dichtbij naar ver en vice versa te verplaatsen.
Hier zijn enkele voorbeelden van G-code:
- G00: Snelle beweging naar specifieke coördinatenpositie
- G01: Lineaire voedingsbeweging
- G02/G03: Kloksgewijs/tegenkloksgewijs voedingsbeweging
Deze codes (bijv. G00) worden gevolgd door de geometrische locatie. Geometrie wordt gecommuniceerd door coördinaten op de assen. Vandaar de "X" en "Y" coördinaten op het vlak.
Laten we "G00G58X-120.Y-5" ontleden. U weet dat "G00" een snelle beweging betekent.
"G58" specificeert de werkstukcoördinaten, de geometrie veranderen ten opzichte van de werkstukoffset, zoals de onderdeelherkomst. "X-120." betekent bewegen naar "-120 mm", "Y-5" op de X-as. Geeft aan bewegen naar "-5 mm" op de Y-as.
G-codes kunnen een actie oneindig herhalen tot het stopt. Bijvoorbeeld, G01 gevolgd door een reeks X, Y, of Z posities betekent dat alle lineaire invoedbewegingen in G01 plaatsvinden. Een typisch bewerkingvoorbeeld is vlakfrezen, waar de reeks posities wordt gebruikt om het vlakprofiel van een onderdeel te bewerken.
Al deze coördinaten in G-code staan de CNC-machine toe consistent te presteren en flexibel genoeg te zijn om verschillende onderdelen te produceren.
De 3D-draadmodel toont de vrijheidsgraden op de CNC-machine, inclusief X, Y, Z, en B. Rotatie van de X- en Y-assen om de spil nauwkeurig te positioneren voor snijden of andere functies.
Snel leren over M-code — De Organisator van Functies
M-codes controleren diverse functies, die over het algemeen kunnen worden beschouwd als niet-geometrische machinefuncties. Voorbeelden zijn het starten en stoppen van spindelrotatie, koelmiddel aan/uit, palletwisseling, en meer. Sommige van deze functies kunnen variëren per specifieke machine.
Hier zijn enkele voorbeelden van M-codes:
- M00: Stop elke functie die het programma momenteel uitvoert
- M03: Draai de spil kloksgewijs
- M08/M09: Koelmiddel Aan/Uit
Vergelijkbaar met de G-code, bestaat de M-code uit een "M" en een nummer. In tegenstelling tot G-codes, kunnen M-codes meer specifiek zijn voor verschillende machines en meer aanpasbaar. Beide typen CNC-machines zijn vereist om hun functies uit te voeren.
Zoals met elke taal, heeft CNC veel andere aspecten. Dit diagram is slechts een voorbeeld van alle programmeregels die in de code kunnen worden opgenomen.
Hoe voeren G-code en M-code zich in CNC-bewerking?
Voor het avènement van computers, gebruikten bewerkers kaarten of banden om machinebewegingen te controleren. Ze perforeren gaten op deze kaarten in een specifieke volgorde om de codes te creëren. Hoewel dit ook effectief was op dat moment, was het tamelijk saai. Ook waren deze kaarten vatbaar voor schade of verloren te gaan in de werkplaatsen. Dit leidde tot verschillende problemen in de productie op dat moment.
toen bewerkers begonnen computers te gebruiken voor numeriek gecontroleerde machines, kwamen ze nog steeds een paar problemen tegen. Dit was omdat ze de codes handmatig moesten invoeren. Dit zou, natuurlijk, erg saai zijn toen ze tamelijk geavanceerde onderdelen maakten die veel instructies vereisten.
Echter, met veel meer geavanceerde computers en software, kunnen bewerkers de software eenvoudig instrueren wat te doen. De software zal dan de G-codes en M-codes genereren die de machine begrijpt. Met CAD (computer-aided design) en CAM (computer-aided manufacturing) software, is codegeneratie voor machinefuncties erg gemakkelijk geworden.
4 Belangrijke CNC-machineprogrammeringstips
- Neem de tijd om de basis te herbezoeken
De beste CNC-programmeurs, operators, en monteurs zorgen ervoor dat ze de basis beheersen voordat ze een project beginnen. Voor handmatige en conversationele programmering, moeten operators hun wiskunde controleren om te garanderen dat ze de juiste specificaties in de CNC-machine programmeren.
- CNC-machineprogrammering
Als een timmerman, zijn programmeurs beter af "tweemaal meten en eens snijden."
In deze initiële fase moeten programmeurs ook onthouden dat CNC-software niet foutloos is. Bijvoorbeeld, de meeste CNC-machineprogramma's tekenen kurven en cirkels als een reeks snaren in plaats van echte oppervlakken, wat alle kurven in het hoofdpatroon beïnvloedt. CNC-machineprogramma's zijn zo nauwkeurig als de onderliggende wiskunde, en het kan geen kwaad om het eigen werk dubbel te controleren.
- CNC-machine voedsnelheden aanpassen
In elk hoog-volume CNC-project, besteedt de operator veel tijd aan het afstellen van programma's om soepel, efficiënt, en consistent te garanderen. Eenmaal voltooid en vergrendeld, kan de operator "het instellen en vergeten." Echter, bepaalde aspecten van aangepaste CNC-machineprogrammering kunnen worden geoptimaliseerd voor productie.
Bijvoorbeeld, elke regel code die een CNC-machine uitvoert, roept snelheid en voeding op. Als de operator de spil opdraagt te starten zonder een bijbehorende snelheidsopdracht uit te geven, keert de machine terug naar zijn laatste RPM. Hetzelfde principe geldt voor de voedsnelheid. In de vroege stadia van elk project, moeten operators voorbereid zijn om hun voedtijden aan te passen op basis van de kwaliteit van het afgeronde product en eventuele andere relevante gegevens.
- CNC-machine compensatietypen begrijpen
Compensatie staat toe en staat onvoorspelbare verandering toe. Operators hun CNC-freesmachineprogrammeringscode perfect invoeren of berekenen welke waarden het perfecte onderdeel zouden produceren, maar ze zullen niet in staat zijn de nauwkeurigheid en precisie van de programmering te bevestigen totdat de bewerking voltooid is. Er zijn veel moeilijk te verklaren variabelen die de resultaten kunnen beïnvloeden. Bijvoorbeeld, gereedschapsspanning kan het eindproduct beïnvloeden zelfs als alle andere initiële aanpassingen en berekeningen correct zijn.
De operator moet op de hoogte zijn van de meest voorkomende typen compensatie en ze uitleggen tijdens de programmering. Compensatie kan handmatig worden ingevoerd of geprogrammeerd met het automatische vooringestelde gereedschap in de CNC-machine. Bewerkingscompensatietypen omvatten gereedschapslengtecompensatie, gereedschapsstraalcompensatie, gereedschapsverslijting, en vastzetoffset. Met elke aanpassing en compensatie, wordt de bewerking nauwkeuriger.
Probeer CNC-machineprogrammering te vereenvoudigen
G-code is de standaardcode van bijna alle CNC-bewerkingsprogramma's; Echter, het programmeren van de operaties één voor één kan tijdrovend zijn. Operators kunnen de programmeringstijd voor gatbewerkingsoperaties aanzienlijk verminderen door vaste cycli te gebruiken.
De vaste lus vereist slechts één programsegment per gat, ongeacht de bewerkingsmethode, en zodra de operator de vaste lus invoert, kunnen ze extra gaten verwerken door simpelweg de coördinaten van de gaten te herprogrammeren. Codes zoals G83 kunnen tijd besparen, fouten verminderen, en CNC-machineprogrammering completer maken.
JTR CNC-bewerkingsservices
Zoekt u een bedrijf om uw CNC-bewerkingsproject te behandelen? Zoek niet verder, want JTR heeft alle expertise technieken die u nodig hebt. Wij zijn een professioneel CNC-bewerkingsbedrijf met meer dan een decennium productie-ervaring. Met meer dan 70 geavanceerde CNC-machines, kunnen wij u voorzien van elke soort CNC-bewerkingsservice. Wij hebben verschillende soorten CNC-diensten zoals CNC-freesservice, CNC-draaiservice, Drukgietdienst, etc. Aarzel niet om contact met ons op te nemen!
Industriële technologie
- Optimale CNC-frees en programmering selecteren voor piekprestaties
- G-code en M-code begrijpen: Essentiële CNC-bewerkingscommando's uitgelegd
- G- en M-Codes Onder de Knie: De Ultieme CNC-Programmeerhandleiding
- CNC canned cycli: voordelen & nadelen voor efficiënte bewerking
- Sinumerik 840D CNC-programmering Beheersen: Expert Gids voor Geavanceerde Draadcycli
- CNC-programmeren onder de knie krijgen: principes, toepassingen en G-code expertise
- CNC-programmeren onder de knie krijgen: bewezen technieken & insider-strategieën
- CNC-draaibankprogrammering onder de knie krijgen: Gids voor machinisten
- Precieze CNC G01 hoekprogrammering: Hoeken, radialen en fasen onder de knie krijgen
- CNC-machines Beheersen: Essentiële Do's en Don'ts
- CNC G-code Beheersen: Een Duidelijke Beginnersgids