



Insidergeheimen voor het beheersen van drukgieten: Processen, materialen en tips
Drukgieten is een metaalgietproces, waarvan het kenmerk is dat hoge druk wordt toegepast op vloeibaar metaal door gebruik te maken van een vormkaviteit. En vormen worden meestal gemaakt van sterkere legeringen. Het proces lijkt op spuitgieten. Om mensen een uitgebreid begrip van drukgieten te geven, heeft JTR-georganiseerd en samengevat wat drukgieten is? Wat is het proces van drukgieten? Wat zijn de materialen van drukgieten? En andere vragen, ik hoop dat u een volledig begrip kunt krijgen van "drukgieten".
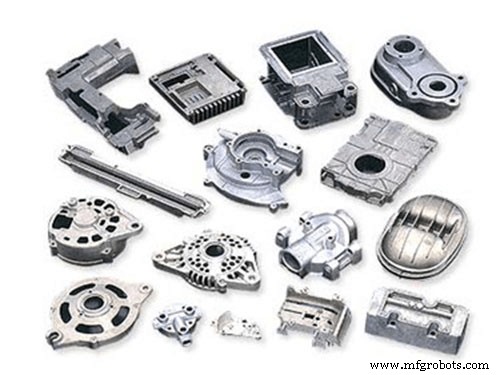
Definitie van "Drukgieten"
Drukgieten is een precisiegiettechniek die hoge spanning gebruikt om vloeibaar metaal in een metaalvorm met ingewikkelde vormen te brengen. Gietstukken gemaakt door drukgieten worden drukgietstukken genoemd.
De meeste drukgietstukken zijn ijzer vrij, zoals zink, koper, aluminium, magnesium, lood, tin, en lood-tin legeringen en ook hun legeringen. Afhankelijk van het type drukgieten, is een koude kamer drukgietmachine of een warme kamer drukgietmachine vereist.
De trekkracht van deze materialen is bijna het dubbele van die van gewone gietlegeringen, wat meer positieve betekenis heeft voor aluminiumlegering autowielen, frames, en andere onderdelen die verwacht worden te worden geproduceerd met hogere sterkte en slagvaste materialen.
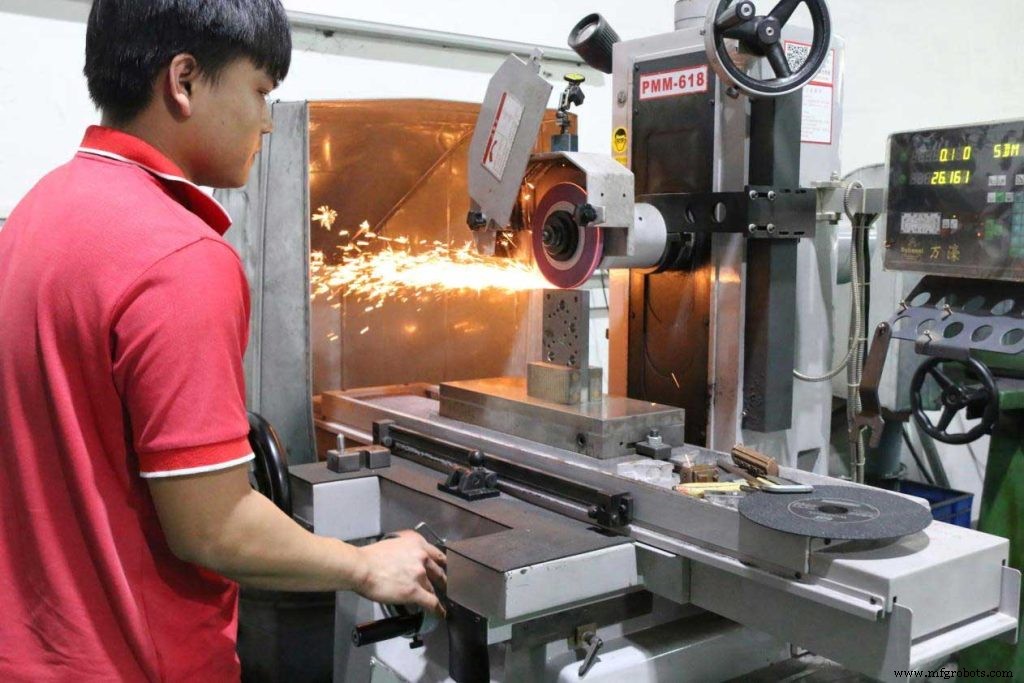
Drukgietproces
Het typische drukgietproces bestaat hoofdzakelijk uit 4 stappen, of hoge-druk drukgieten. Deze vier stappen, inclusief vormvoorbereiding, materiaalvulling, injectie, en uitschudden, zijn ook de basis voor diverse aangepaste drukgietprocessen.
Smeerstof wordt tijdens het voorbereidingsproces in de vormkaviteit gespoten. Naast het helpen bij het regelen van de temperatuur van de vorm, kan de smeerstof ook helpen bij het loslaten van het gietstuk. De vorm kan dan gesloten worden, en het vloeibare metaal wordt onder hoge druk in de vorm geïnjecteerd, wat varieert van ongeveer 10 tot 175 MPa.
Nadat het vloeibare metaal is gevuld, wordt de druk gehandhaafd totdat het gietstuk uithardt. De persstang duwt dan alle gietstukken uit, en, omdat er meerdere kaviteiten in een vorm kunnen zitten, kunnen er meerdere gietstukken per gietbeurt zijn.
Het uitschudproces vereist de scheiding van residuen, inclusief vormopeningen, loopkanalen, poorten, en grat. Het proces wordt meestal gedaan door het gietstuk door een speciale afsnijvorm te persen. Andere manieren van uitschudden zijn zagen en schuren. Als de poort bros is, kunt u het gietstuk direct kloppen, wat menselijke middelen kan besparen. Overmaat gietvorm kan na smelten hergebruikt worden.
Hoge-drukinjectie resulteert in een zeer snelle vulling van de vorm, zodat de hele vorm gevuld kan worden met vloeibaar metaal voordat een willekeurig deel uithardt. Op deze manier kunnen zelfs dunwandige onderdelen die moeilijk te vullen zijn, voldoende worden gevuld, en oppervlakte-oncontinuousiteiten van het drukgietstuk kunnen worden vermeden.
Dit veroorzaakt echter ook luchteinsluiting, omdat het moeilijk is voor lucht te ontkomen bij het snel vullen van de vorm. Het plaatsen van ontluchtingen op de scheidingslijn kan dit probleem verminderen, maar zeer nauwkeurige processen kunnen ook porositeit in het gietcentrum achterlaten. Na de meeste onderdelen gedrukgieten zijn, kunnen ze worden verwerkt door Oppervlakteafwerkingsservice om sommige structuren te voltooien die niet door gieten kunnen worden voltooid, zoals boren en polijsten.
Defecten kunnen geïnspecteerd worden na voltooiing van het uitschudden. De meest voorkomende defecten zijn stagnatie (onvoldoende vulling van de oplossing). Deze fouten kunnen worden veroorzaakt door onvoldoende vorm- of vloeibare metaaltemperatuur, metaalverontreiniging, te weinig ontluchtingen, overmatige smeerstof, etc. Andere problemen zijn porositeit, krimp, thermische scheuring, en stroomsporen. Stroomsporen zijn sporen die op het gietoppervlak achterblijven door poortdefecten, scherpe hoeken, of overmatige smeerstof.
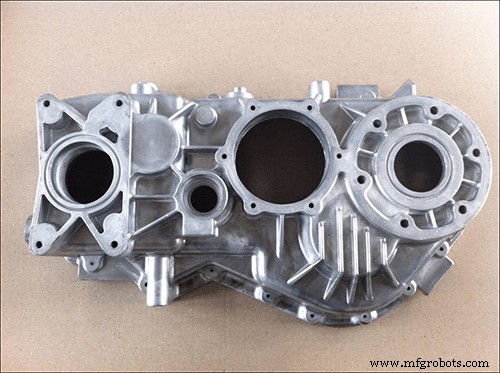
Metaal voor Drukgieten
Metalen die in drukgieten worden gebruikt, omvatten voornamelijk zink, koper, aluminium, magnesium, lood, tin, en lood-tin legeringen, hoewel drukgieten zeldzaam maar haalbaar is. Meer unieke drukgietmetalen omvatten ZAMAK, aluminium-zink legeringen, en Amerikaanse Aluminium Associatie standaarden: AA380, AA384, AA386, AA390, en AZ91D magnesium. De kenmerken van drukgieten van diverse metalen zijn als volgt:
Zink: Het makkelijkste metaal om te drukgieten, kosteneffectief voor kleine componenten, gemakkelijk te coaten, hoge druksterkte, plasticiteit, en duurzame levensduur.
Aluminium: Lichtgewicht, hoge dimensionele stabiliteit bij het maken van complexe en dunwandige gietstukken, sterke corrosiebestendigheid, goede mechanische eigenschappen, hoge thermische en elektrische geleiding, en hoge sterkte bij hoge temperaturen.
Magnesium: Gemakkelijk te bewerken, hoge sterkte-gewichtsverhouding, lichtst onder de veelgebruikte drukgietmetalen.
Koper: Hoge hardheid, sterke corrosiebestendigheid, de beste mechanische eigenschappen van veelgebruikte drukgietmetalen, slijtvaste, en sterkte nabij staal.
Lood en Tin: Hoge dichtheid en extrem hoge dimensionele precisie kunnen worden gebruikt als speciale corrosiebeschermingscomponenten. Om redenen van volksgezondheid kan dit legering niet worden gebruikt in voedselverwerkings- en opslagapparatuur. Legeringen van lood, tin, en antimoon (soms met een beetje koper) kunnen handletteren in boekdrukkunst en bronzeren maken.
| Metaal | Minimale dwarsdoorsnede | Minimale trekkingshoek |
| Aluminiumlegering | 0,89 mm (0,035 in) | 1:100 (0,6°) |
| Messing en Brons | 1,27 mm (0,050 in) | 1:80 (0,7°) |
| Magnesiumlegering | 1,27 mm (0,050 in) | 1:100 (0,6°) |
| Zinklegering | 0,63 mm (0,025 in) | 1:200 (0,3°) |
De bovenste massalimieten voor drukgieten met aluminium, koper, magnesium, en zink zijn respectievelijk 70 lbs (32 kg), 10 lbs (4,5 kg), 44 lbs (20 kg), en 75 lbs (34 kg).
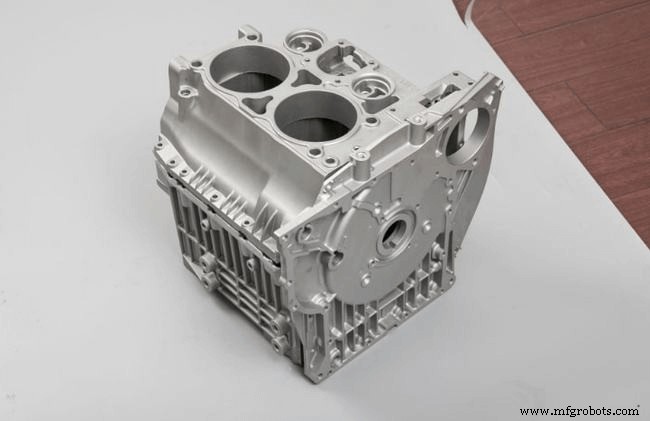
Voordelen en Nadelen van Drukgieten
Voordelen van drukgieten
De voordelen van drukgieten zijn dat gietstukken een uitstekende dimensionele nauwkeurigheid kunnen hebben.
Meestal hangt dit af van het gietmateriaal. Vergeleken met andere gietprocessen, produceren drukgieten onderdelen met gladde oppervlakken en een afrondingsstraal van ongeveer 1-2,5 micron. Drukgieten kan onderdelen produceren met wanddikten van ongeveer 0,75 mm, vergeleken met een fles of permanente vorm gietstukken. Het kan direct onderdelen van interne structuren gieten, zoals draadmantels, verwarmingselementen, hoge-sterkte lageroppervlakken. Andere voordelen zijn het verminderen of vermijden van secundaire bewerking van onderdelen, de productiesnelheid van gietstukken, de trekkracht van gietstukken (sterkte tot 415 MPa), en de mogelijkheid om hoge-vloeibare metalen te gieten.
Nadelen van drukgieten
Het grootste nadeel van drukgieten is de hoge kosten. De prijs van drukgietapparatuur (drukgietmachines) en vormen en vormgerelateerde componenten is relatief hoog vergeleken met andere gietmethoden. Daarom heeft drukgietproductie alleen hoge economische waarde bij massaproductie van onderdelen.
Andere nadelen zijn: het drukgietproces is alleen geschikt voor relatief vloeibare metalen, en de gietmassa moet tussen 30 gram en 10 kilogrammen liggen. Er zullen altijd holte zijn in de laatste serie gietstukken in normaal drukgieten. Daarom kan geen warmtebehandeling of lassen worden uitgevoerd omdat het gas in de holte zal uitdijden onder de werking van warmte, wat interne micro-defecten en afschilfering van het oppervlak veroorzaakt.
Warm kamer drukgieten en koude kamer drukgieten
Er zijn twee verschillende manieren om onderdelen te maken in drukgieten: warm kamer drukgieten en koude kamer drukgieten. In beide productieprocessen worden de vormen voor het gietproces besproeid met een losmiddel om te garanderen dat vervolgens gegoten onderdelen gemakkelijk uit de vormen kunnen worden verwijderd. Echter, het vloeistof wordt niet direct in de vormkaviteit gegoten, maar eerst in de gietkamer van de drukgietmachine. Vanaf daar wordt het legering in de vorm geperst door een zuiger (een zogenaamde gietgroep) door een of meer kanalen. Het verschil tussen de twee processen is de structuur van de gietkamer, zoals hieronder beschreven.
Warm kamer drukgieten
Bij warm-kamer drukgieten, is het metalen bad een vloeibare toestand van vloeistof, half-vloeistof metaal dat de vorm onder druk vult. De voordelen van dit systeem zijn hoge cyclusnelheid (ongeveer 15 cycli per minuut), gemakkelijke automatisering, en gemakkelijk smelten van het metaal. Nadelen zijn de onmogelijkheid om metalen met hogere smeltpunten te drukgieten en de onmogelijkheid om aluminium te drukgieten, dat ijzer uit het vloeibare bad zou wegnemen. Dus, warm kamer drukgietmachines worden over het algemeen gebruikt voor legeringen van zink, tin, en lood. Bovendien is warm kamer drukgieten moeilijk te gebruiken voor grote gietstukken, wat meestal drukgieten van kleine gietstukken is.
Koude kamer drukgieten
Koude kamer drukgieten kan worden gebruikt bij het drukgieten van metalen die niet in het warm kamer drukgietproces kunnen worden gebruikt, inclusief aluminium, magnesium, koper, en zinklegeringen met hogere aluminiumgehalte. Het metaal moet eerst in een aparte kuchsmeltingpot worden gesmolten in dit proces. Een hoeveelheid vloeibaar metaal wordt vervolgens overgebracht naar een onverwarmde injectiekamer of mondstuk. Deze metalen worden door hydraulische of mechanische druk in de vorm geïnjecteerd.
Het grootste nadeel van dit proces is de lange cyclus tijd door de noodzaak om het vloeibare metaal in de koude kamer te overbrengen. Koude kamer drukgietmachines zijn ook verdeeld in verticale en horizontale typen. Verticale drukgietmachines zijn meestal kleine machines, terwijl horizontale drukgietmachines verschillende modellen hebben.
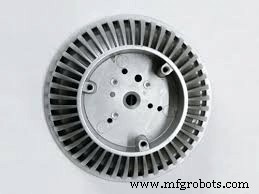
Toepassingsgebieden van Drukgieten
Drukgieten wordt voornamelijk gebruikt voor massaproductie, d.w.z., voor het gieten van veel onderdelen van hetzelfde type. Hoge gietkwaliteit wordt bereikt ondanks de hoge druk die in het productieproces wordt gebruikt. Het drukgietproces is bijzonder geschikt voor het produceren van zeer dunne (tot 1 mm) (lichtgewicht) onderdelen.
Meest voorkomend worden drukgietcomponenten zoals wielen, cylinderblokken, cylinderkoppen, klephuizen, en manifolds geproduceerd voor de automotive-industrie. Daarnaast gebruiken andere industrieën drukgietstukken:
- Lucht- en ruimtevaart
- Huishoudelijke apparaten
- Meubelen
- Elektrische gereedschappen
- Elektronische producten
- Mechanische
- Verlichtingstechnologie
In de toekomst zullen gietereien geïnteresseerd zijn in andere industrieën zoals elektrische voertuigen. Dit biedt groot potentieel voor lichte metaalgietstukken.
Kies een betrouwbaar drukgietbedrijf
Drukgieten wordt al sinds de 19e eeuw breed gebruikt in de productie. Als toonaangevende drukgietdienstverlener in China, heeft JTR al jarenlang klanten voorzien van complete drukgietoplossingen. Hoogwaardige drukgietdienst is de sleutel tot onze winstgevendheid. Dus als u uw ontwerp wilt implementeren, kunt u contact met ons opnemen. U hoeft alleen het ontwerp of de creativiteit te voltooien, en wij doen de rest.
Industriële technologie
- Metaalbewerking: van wetenschap tot vakmanschap – een complete gids
- Kleine Fabrikanten Beheersen Al Industry 4.0-technologieën
- CMMC-certificering: Essentiële Inzichten voor Defensiecontractanten
- Lasersnijden Beheersen: Precisie, Vermogen en Praktische Richtlijnen
- MFD condensators onder de knie: cruciale inzichten & toepassingen
- 5 verrassende feiten over titanium: sterkte, gewicht en meer
- De Complete Gids voor Multiplex: Eigenschappen, Toepassingen en Selectietips
- Uitgebreide gids metaalgieten: technieken, materialen en toepassingen
- 6 Essentiële Inzichten Over 3D-Printen Die U Waarschijnlijk Nog Niet Heeft Gehoord
- 5 Inzichtelijke Feiten Over Het Drukgieterijproces
- Metaalgieten 101: Uitgebreide Gids tot de Kunst van Metalen Gieten