



CNC-freescordsystemen onder de knie krijgen: Een duidelijke, praktische gids
Je gebruikt de fundamenten van CNC-freescordsystemen overal, niet alleen voor één specifieke CNC-machine.zelfs de nieuwste CNC-machines zijn op hun kern hetzelfde: ze gebruiken een X-, Y- en Z-as om de coördinateruimte binnen de machine te definiëren, en een tool (soms een frees, soms een extruder, soms een laserstraal) beweegt door die ruimte. De technologie kan veranderen, maar de fundamenten blijven in essentie hetzelfde. In dit artikel behandelen we de basis van het CNC-coördinatenstelsel, inclusief het Cartesische coördinatenstelsel, werkcoördinatenstelsel (WCS) en offsets.
Waarom zijn coördinaten belangrijk voor CNC-frezen?
Additieve machines bouwen een onderdeel van onder naar boven op. Er is geen twijfel over waar het stuk begint op de bouwplaat. Een freesmachine moet echter materiaal afhalen van een extern object. Hiervoor moet de machine de positie van het rauwmateriaal in de fysieke ruimte begrijpen. Als het alleen maar zo simpel was als een blok metaal in je CNC duwen en op start drukken.
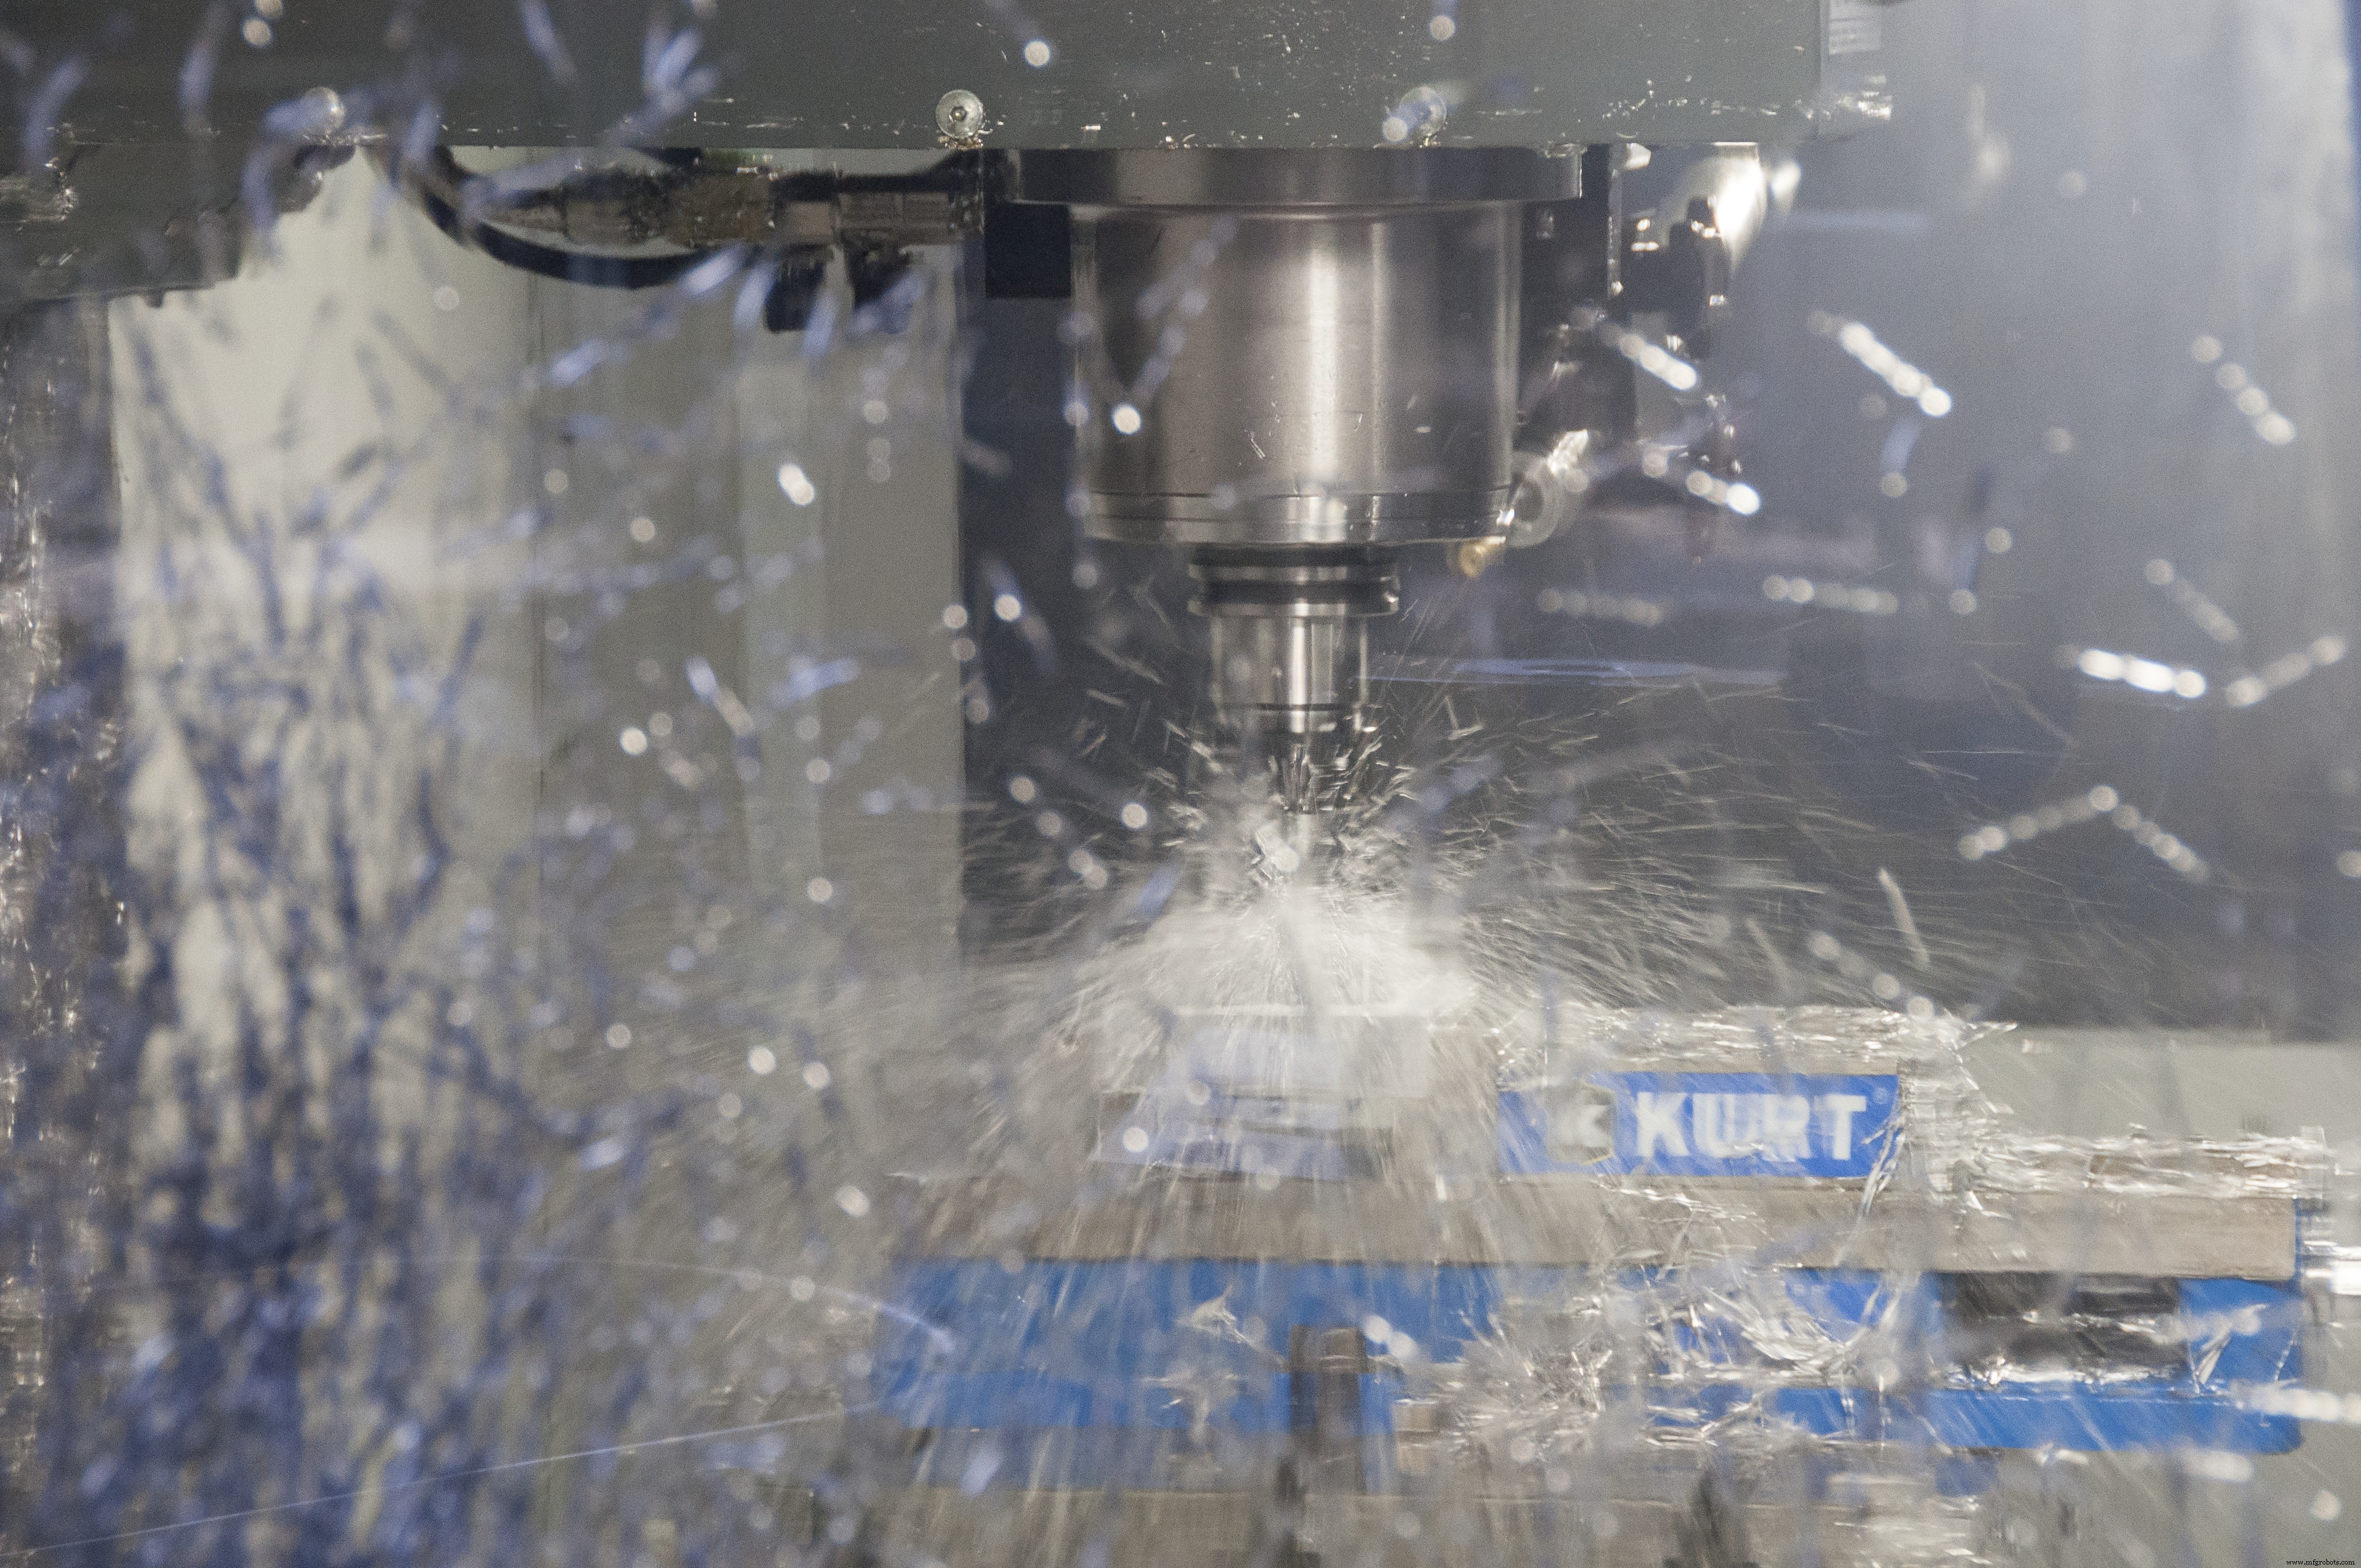
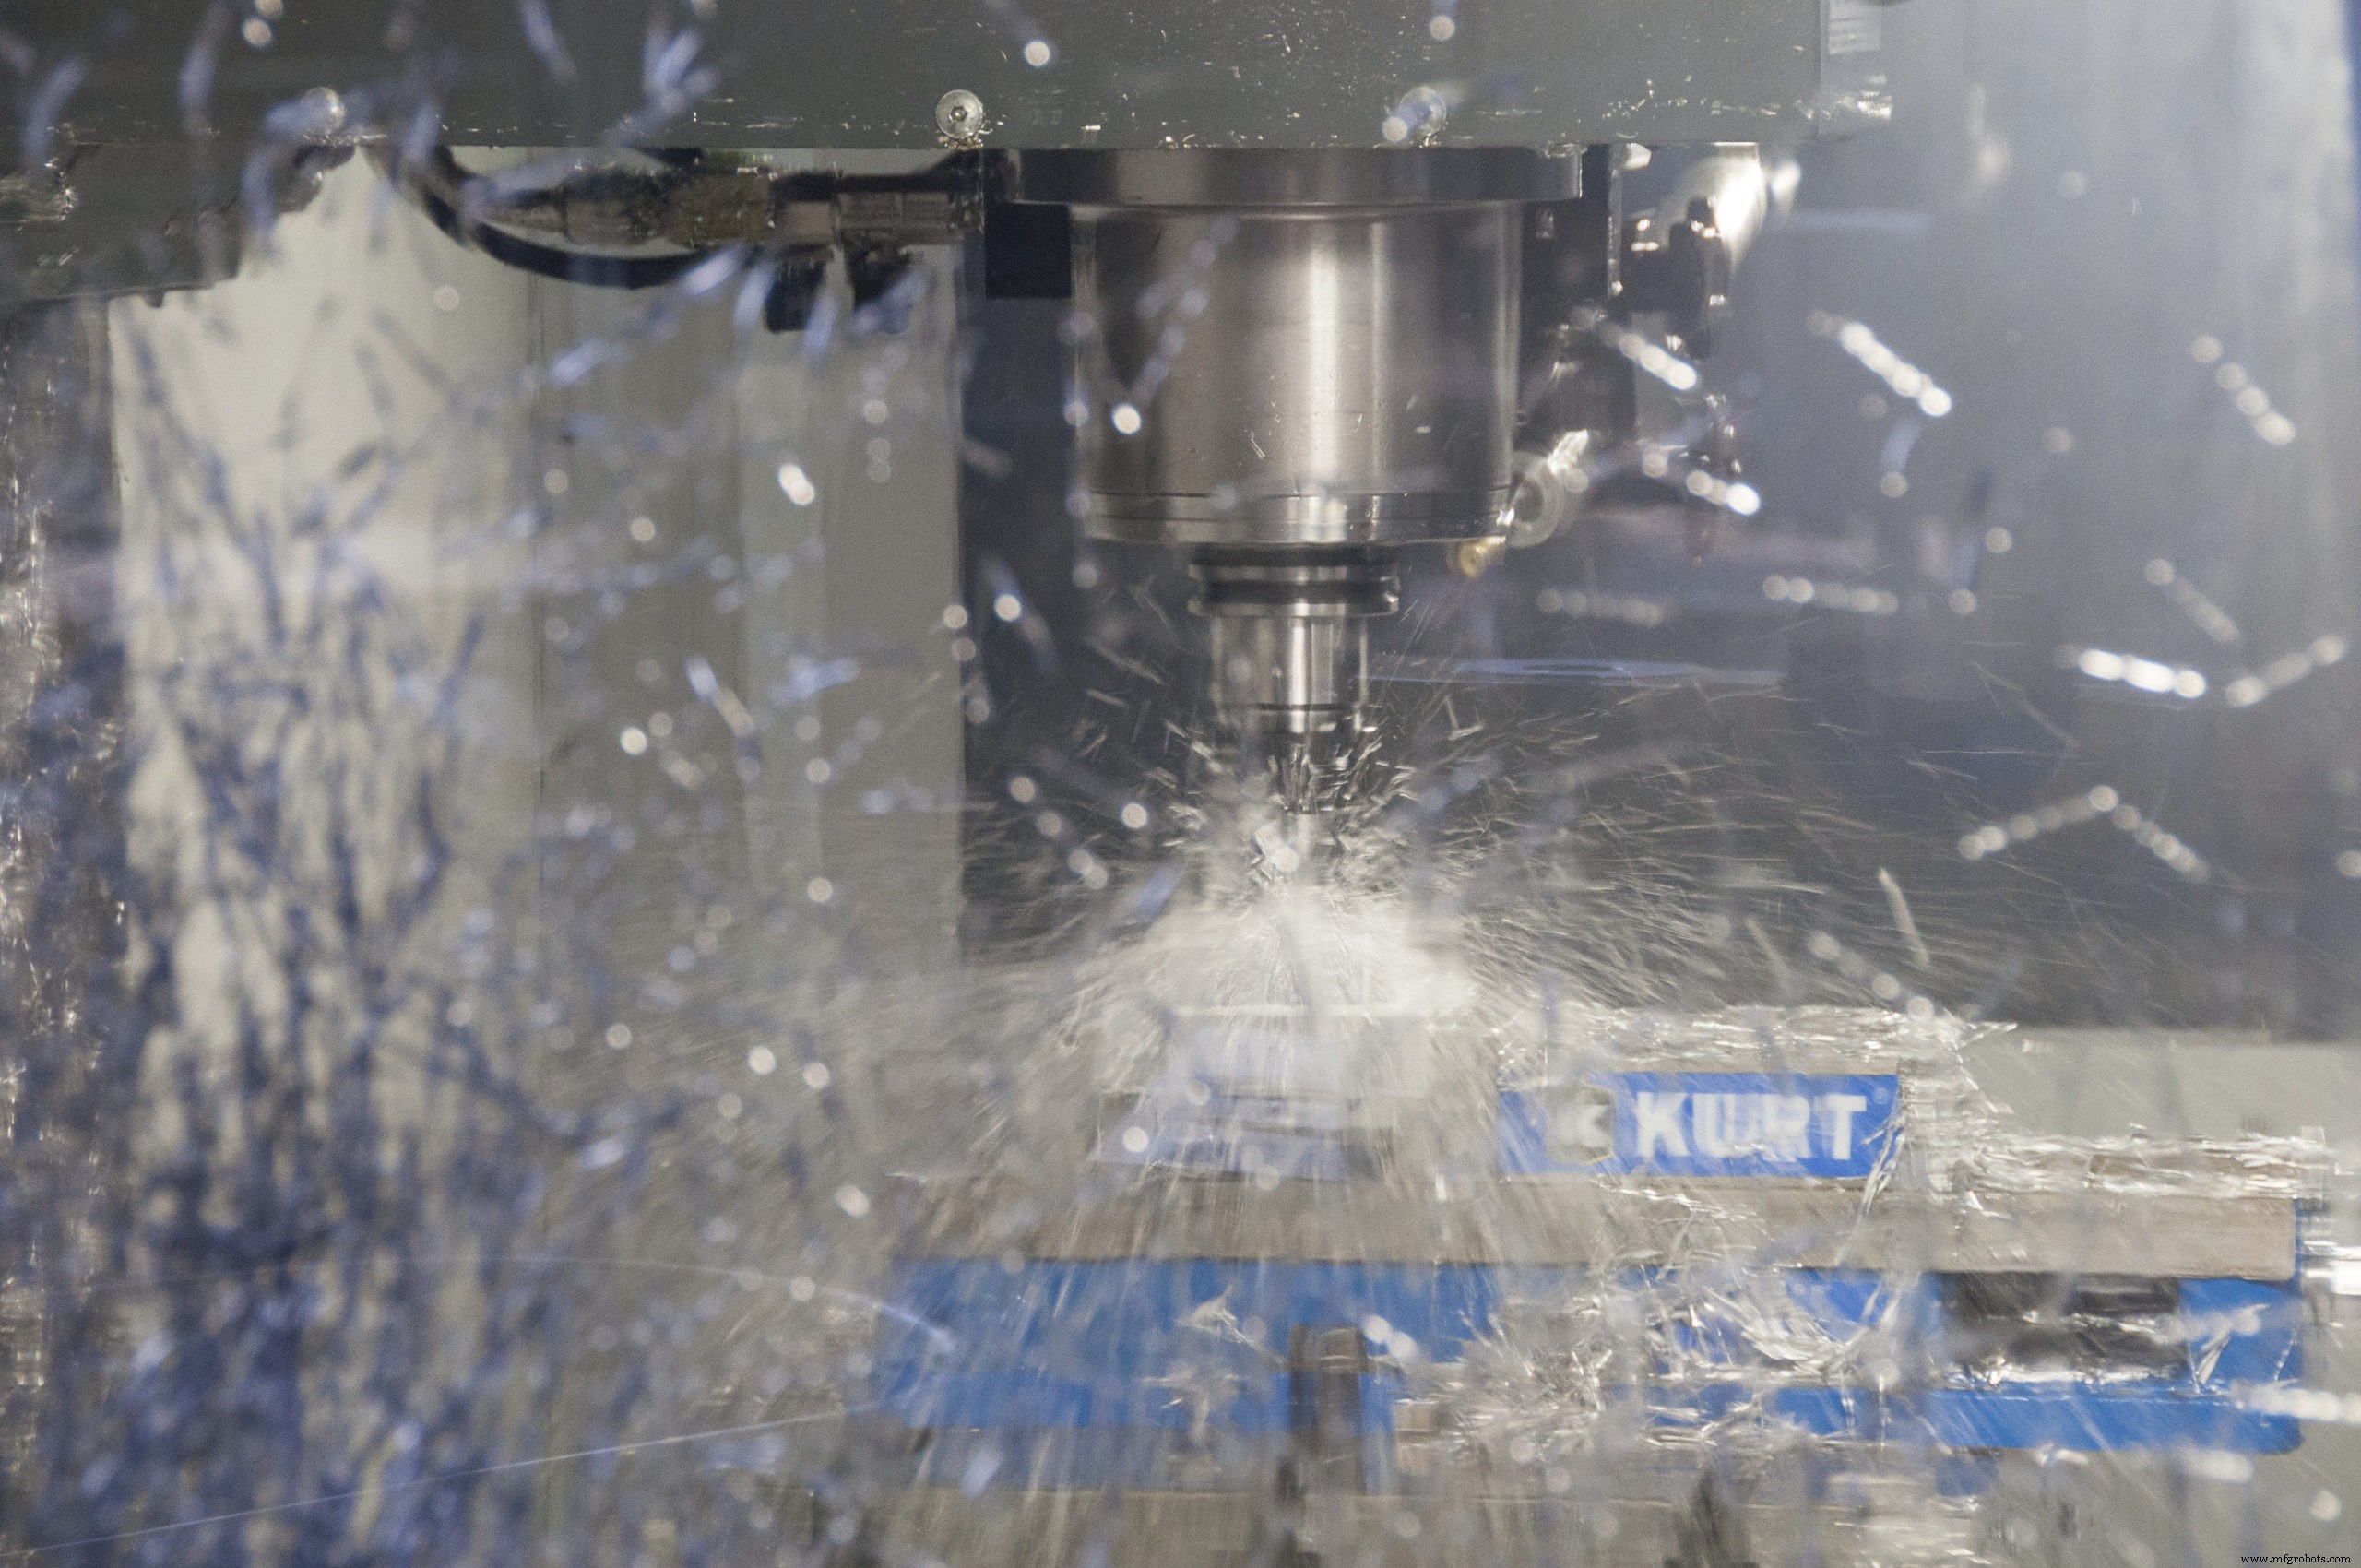
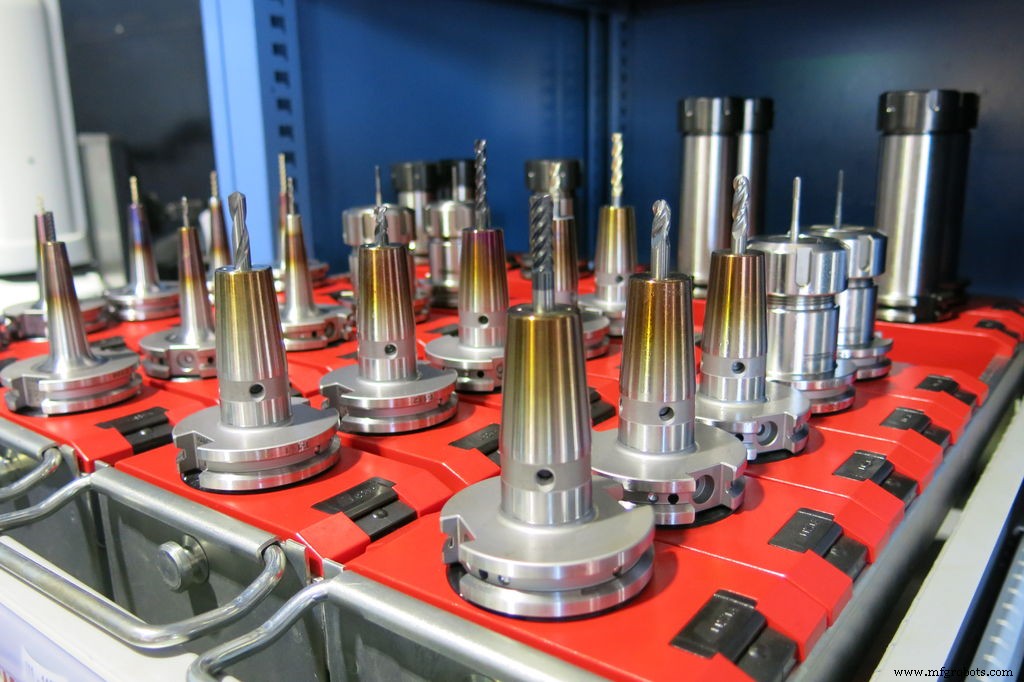
Dingen worden gecompliceerd wanneer je verschillende freesgereedschappen toevoegt. Elk gereedschap heeft een andere lengte, wat de afstand tussen het spindeldatum en het werkstuk verandert. Dat oorsprongspunt dat je net instelde voor een 25 mm lange frees werkt niet voor een 75 mm lange boor.
Je kunt het coördinatenstelsel zien als hoe CNC-machines 3D-ruimte begrijpen. Zonder een coördinatenstelsel zou je CNC absoluut geen manier hebben om te weten:
- Waar je blok materiaal zich bevindt
- Hoe ver je tool van je onderdeel entfernt is
- Welke bewegingen te gebruiken om je onderdeel te frezen
Het coördinatenstelsel kan op het eerste gezicht gecompliceerd lijken, maar het kan worden opgesplitst in eenvoudige componenten. Laten we beginnen met de basis van het Cartesische coördinatenstelsel.
Cartesische fundamenten
Bijna alle CNC-machines gebruiken een Cartesisch coördinatenstelsel gebaseerd op een X-, Y- en Z-as. Dit stelsel stelt een machine in staat om in een specifieke richting langs een specifiek vlak te bewegen.
Vereenvoudig het Cartesische stelsel tot de basis, en je hebt een bekende getallenlijn. Een punt op de lijn wordt aangewezen als de Oorsprong. Alle getallen links van de oorsprong zijn negatief, terwijl getallen rechts positief zijn.
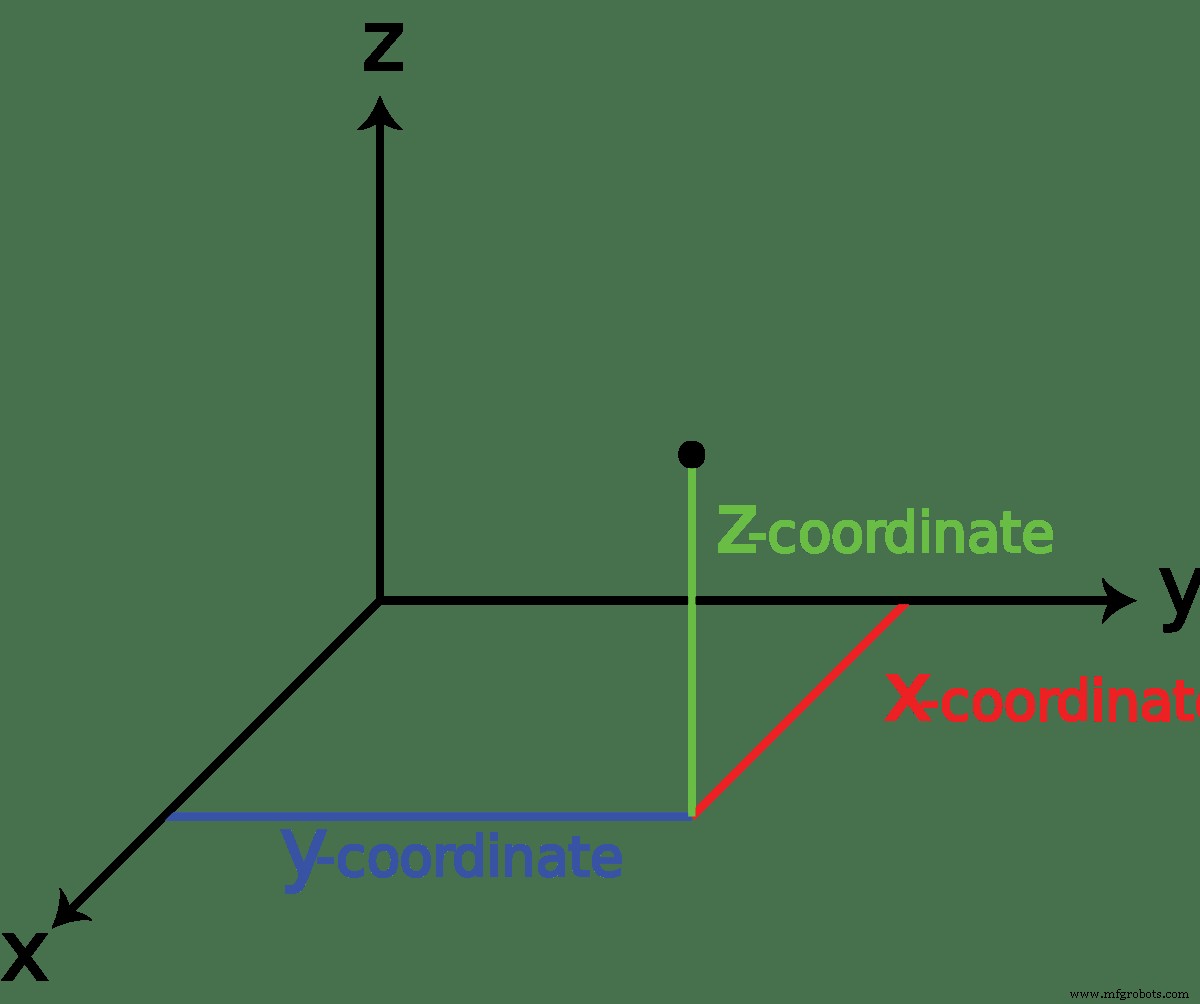
Combineer de X-, Y- en Z-assen onder hoeken van 90 graden, en je creëert een driedimensionale ruimte voor je CNC-machine om in te bewegen. Elke as ontmoet de andere in de Oorsprong.
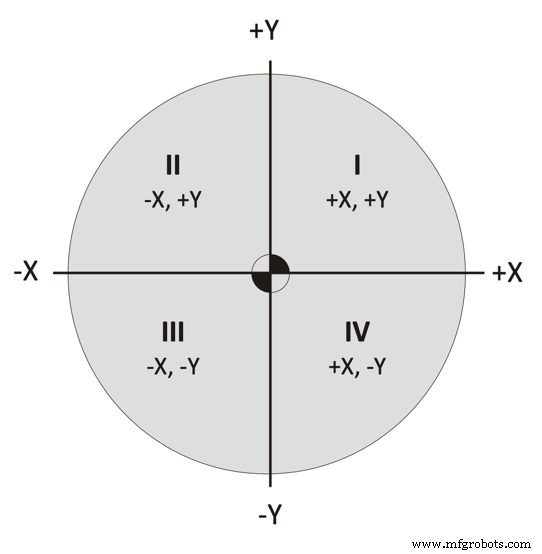
Wanneer twee assen samenkomen, vormen ze een vlak. Bijvoorbeeld, wanneer de X- en Y-as samenkomen, krijg je een XY-vlak, waar het meeste werk plaatsvindt bij 2,5D-onderdelen. Deze vlakken zijn verdeeld in vier kwadranten, genummerd 1-4, met hun eigen positieve en negatieve waarden.
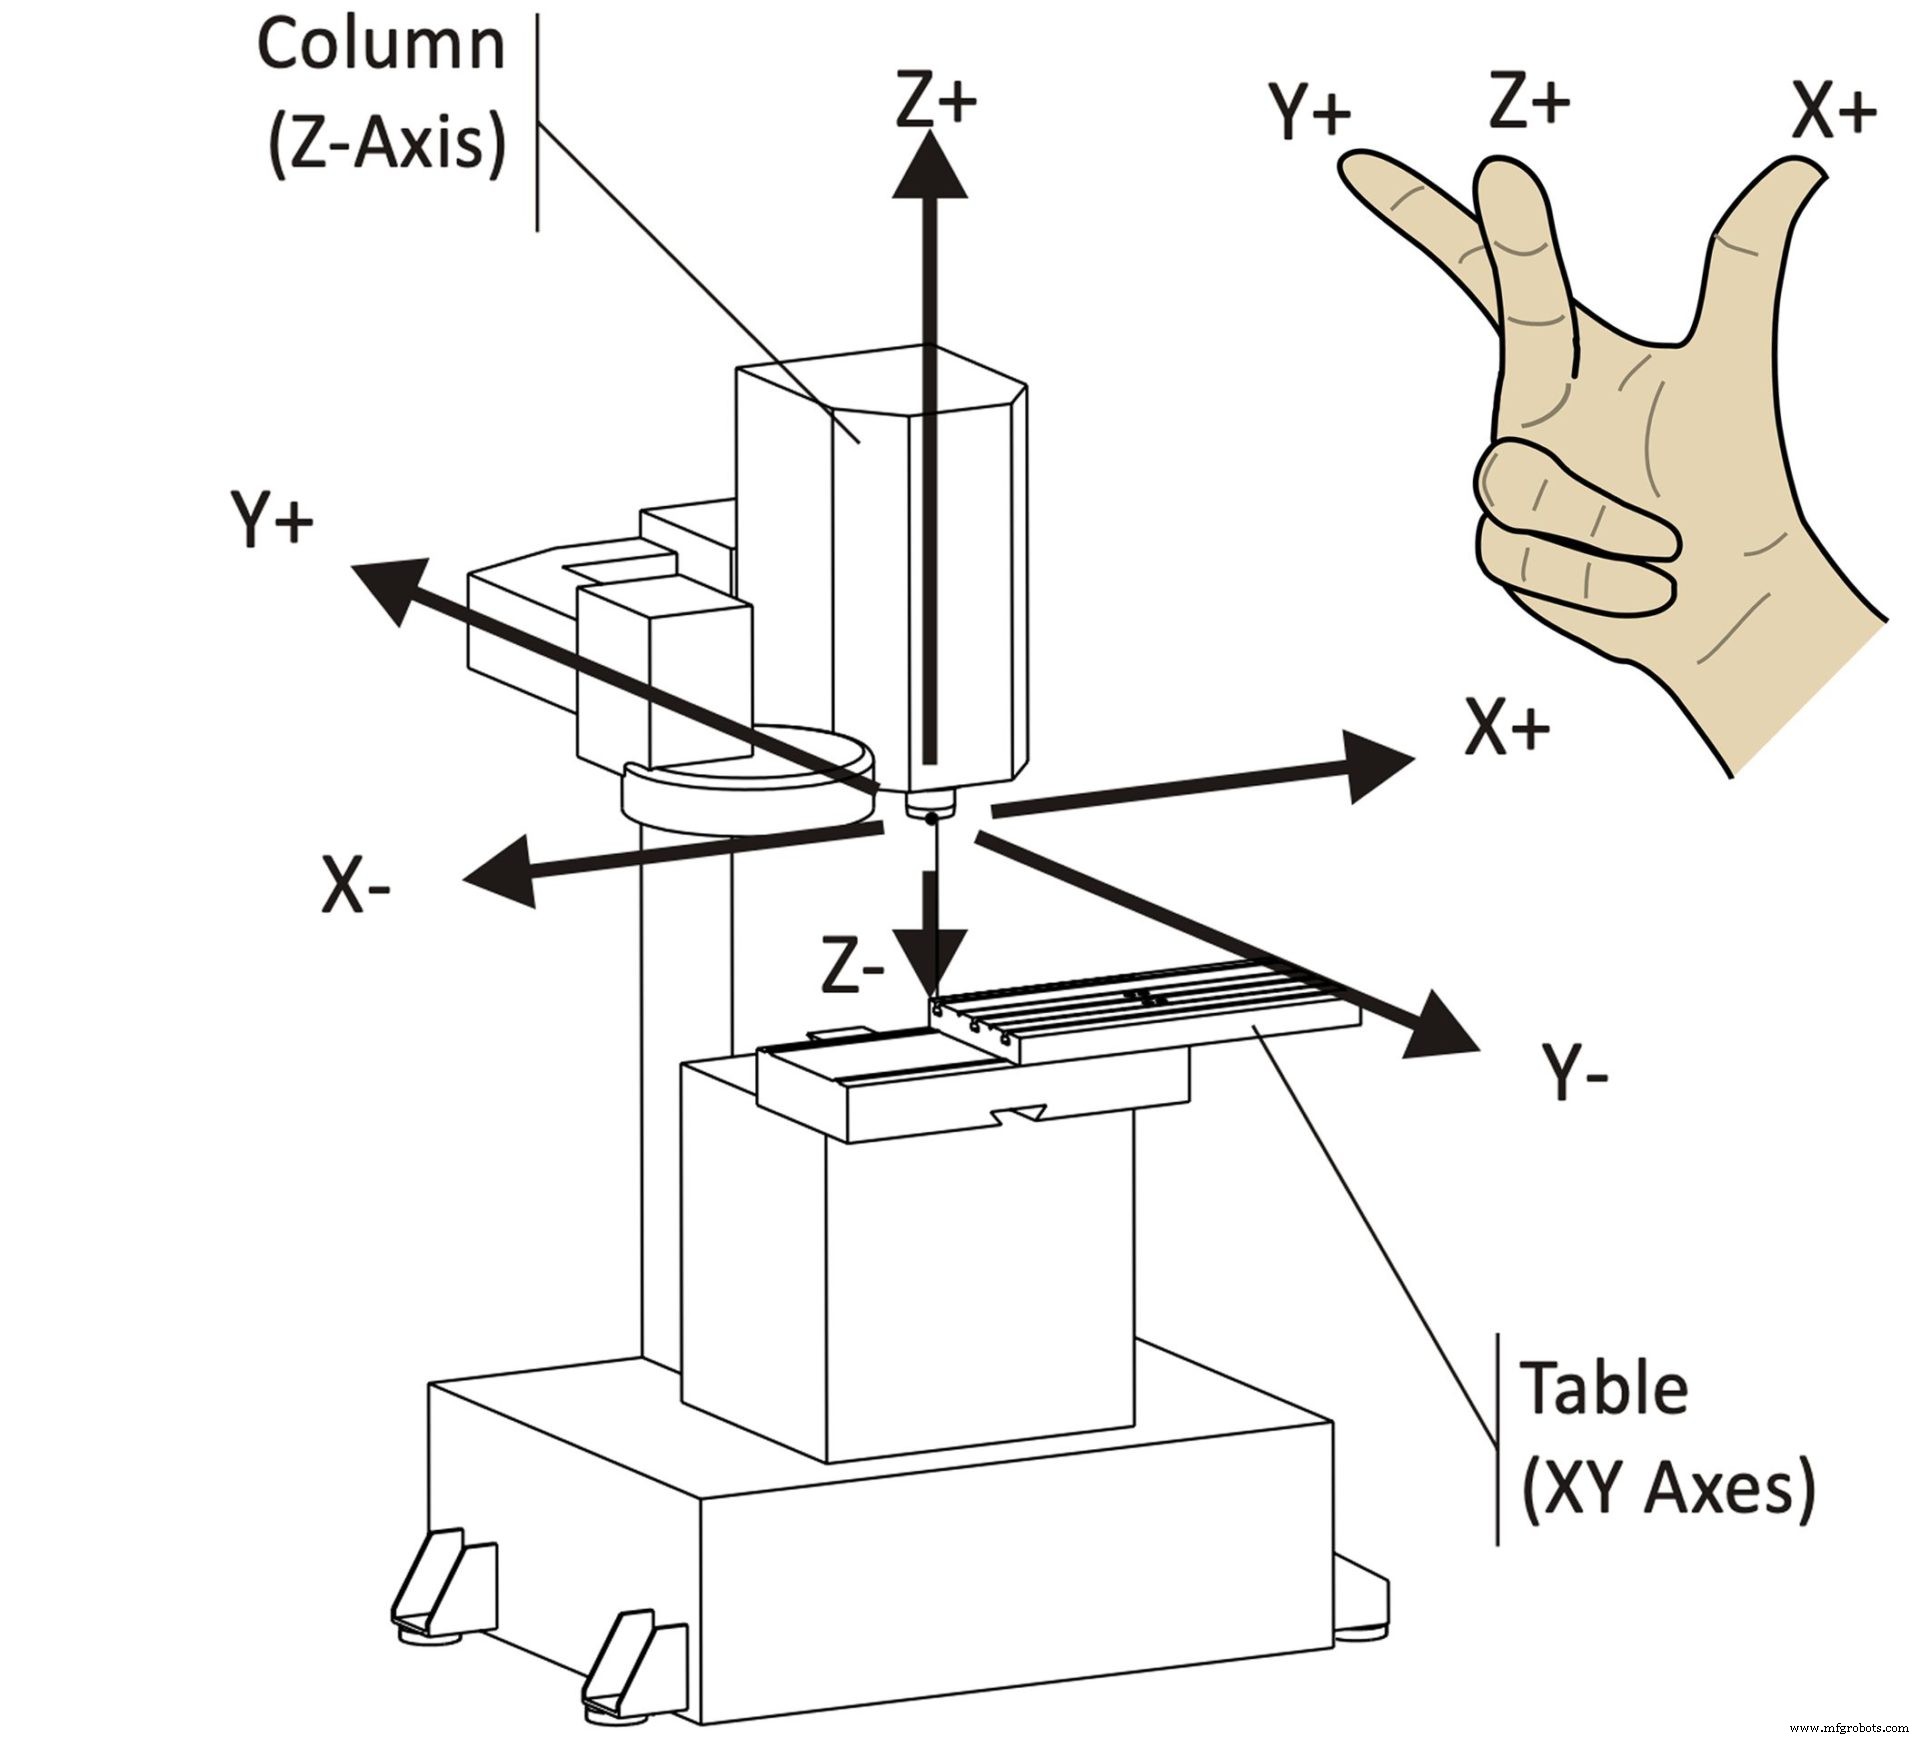
Een gemakkelijke manier om het Cartesische coördinatenstelsel in relatie tot je CNC-machine te begrijpen, is de Rechterhandregel. Houd je hand uit met de palm omhoog, duim en wijsvinger uitgezet, en middelvinger omhoog gewezen. Plaats je hand voor je CNC-machine, uitgelijnd met de machine's spindel, en je ziet de assen perfect uitlijnen.
- Middelvinger is de Z-as.
- Wijsvinger is de Y-as.
- Duim is de X-as.
Hoe een CNC-machine coördinaten gebruikt
Met het Cartesische coördinatenstelsel besturen we CNC-machines langs elke as om een blok materiaal om te zetten in een afgerond onderdeel. Hoewel het moeilijk is om assen te beschrijven met relatieve termen, krijg je gebaseerd op elke as meestal de volgende bewegingen vanuit het perspectief van een operator die de machine aanschouwt:
- X-as stelt beweging 'links' en 'rechts' toe
- Y-as stelt beweging 'vooruit' en 'achteruit' toe
- Z-as stelt beweging 'omhoog' en 'omlaag' toe
Zet al dit samen, en je hebt een CNC-machine die verschillende kanten van een werkstuk in het XY-vlak en op verschillende diepten langs de Z-as kan frezen. Of het nu een freesmachine, router of laser is, ze gebruiken allemaal dit fundamentele bewegingssysteem.
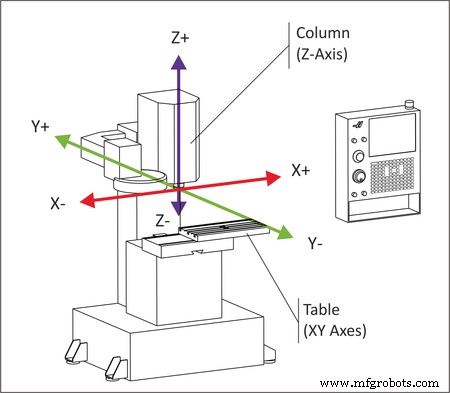
De beweging van je CNC langs het coördinatenstelsel is altijd gebaseerd op hoe je tool beweegt, niet de tafel. Bijvoorbeeld: het verhogen van de X-coördinaatwaarde beweegt de tafel naar links, maar vanuit het perspectief van de tool beweegt het naar rechts langs een werkstuk.
Het verhogen van de Z-ascoördinaat zou de spindel omhoog bewegen, het verlagen ervan zou het naar beneden in een werkstuk bewegen. Je freest in het stuk, wat overeenkomt met een negatieve Z-ascoördinaat.
Als je hier meer verward bent dan voorheen, maak je geen zorgen. Het begrijpen van het verschil tussen de beweging van je tool en tafel is makkelijker te tonen dan met woorden uit te leggen. Bekijk de video hieronder van Robert Cowan om dit in actie te zien:
De oorsprong van je CNC-machine
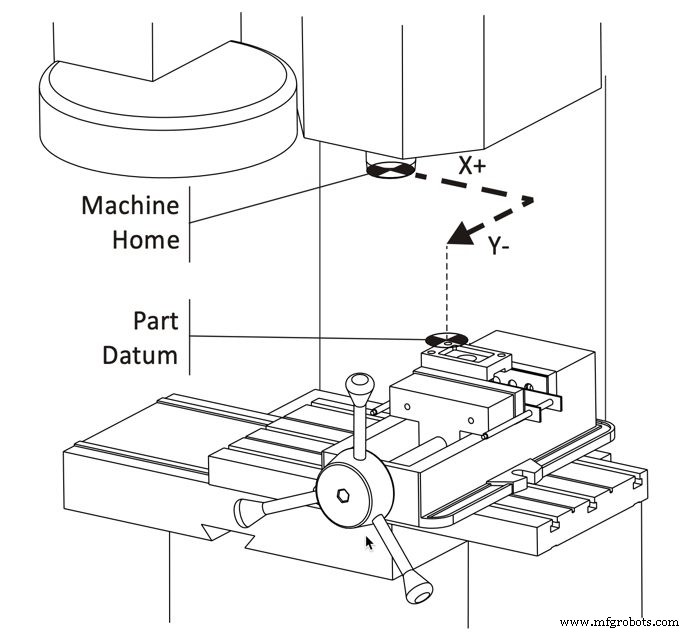
Elke CNC-machine heeft zijn eigen interne oorsprongspunt genaamd Machine Home. Wanneer je CNC voor het eerst opstart, heeft het geen idee waar het in de fysieke ruimte is en heeft het een calibratie nodig om zijn richting te vinden.
Tijdens dit proces bewegen alle drie de assen van je CNC naar hun maximale mechanische limiet. Zodra een limiet bereikt is, wordt een signaal naar een controller gestuurd die de home-positie voor die specifieke as registreert. Wanneer dit voor alle drie de assen gebeurt, is de machine nu 'gehomed'.
Onder de motorkap kan het proces variëren per machine. Bij sommige machines is er een fysieke limietschakelaar die de controller signaleert dat een machine een aslimiet heeft bereikt. Bij andere machines zit er een compleet servosysteem in dat dit hele proces ongelooflijk vloeiend en precies maakt. Een machinecontroller stuurt een signaal via een printplaat naar een servomotor, die verbonden is met elke machine-as. De servomotor draait een moerschroef die vastzit aan de tafel op je CNC-machine, waardoor deze beweegt.
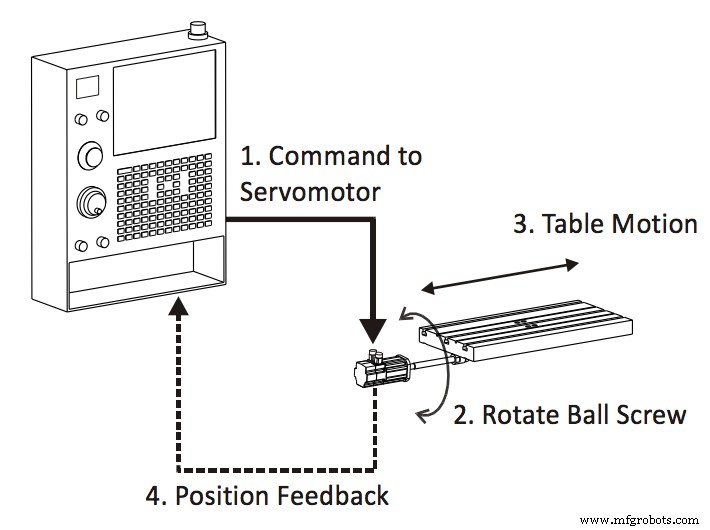
De heen-en-weer-beweging van de tafel communiceert coördinatenveranderingen direct met nauwkeurigheden tot 0,005 mm.
Hoe frezen CNC-coördinaten gebruiken
Tot nu toe hebben we gekeken naar hoe een CNC-machine zijn interne coördinatenstelsel gebruikt. Het probleem is dat dit coördinatenstelsel niet heel gemakkelijk te refereren is voor ons mensen. Bijvoorbeeld, wanneer je CNC zijn home-positie vindt, is het typisch op extreme mechanische beperkingen langs de X-, Y- en Z-assen. Stel je voor dat je deze extreme coördinaatwaarden moet gebruiken als startplaats voor je CNC-programma. Wat een nachtmerrie.
Om het schrijven van CNC-programma's te vergemakkelijken, gebruiken we een ander coördinatenstelsel ontworpen voor menselijke manipulatie, genaamd een Werkcoördinatenstelsel of WCS. De WCS definieert een specifiek oorsprongspunt op een blok materiaal, meestal in CAM-software zoals Fusion 360.
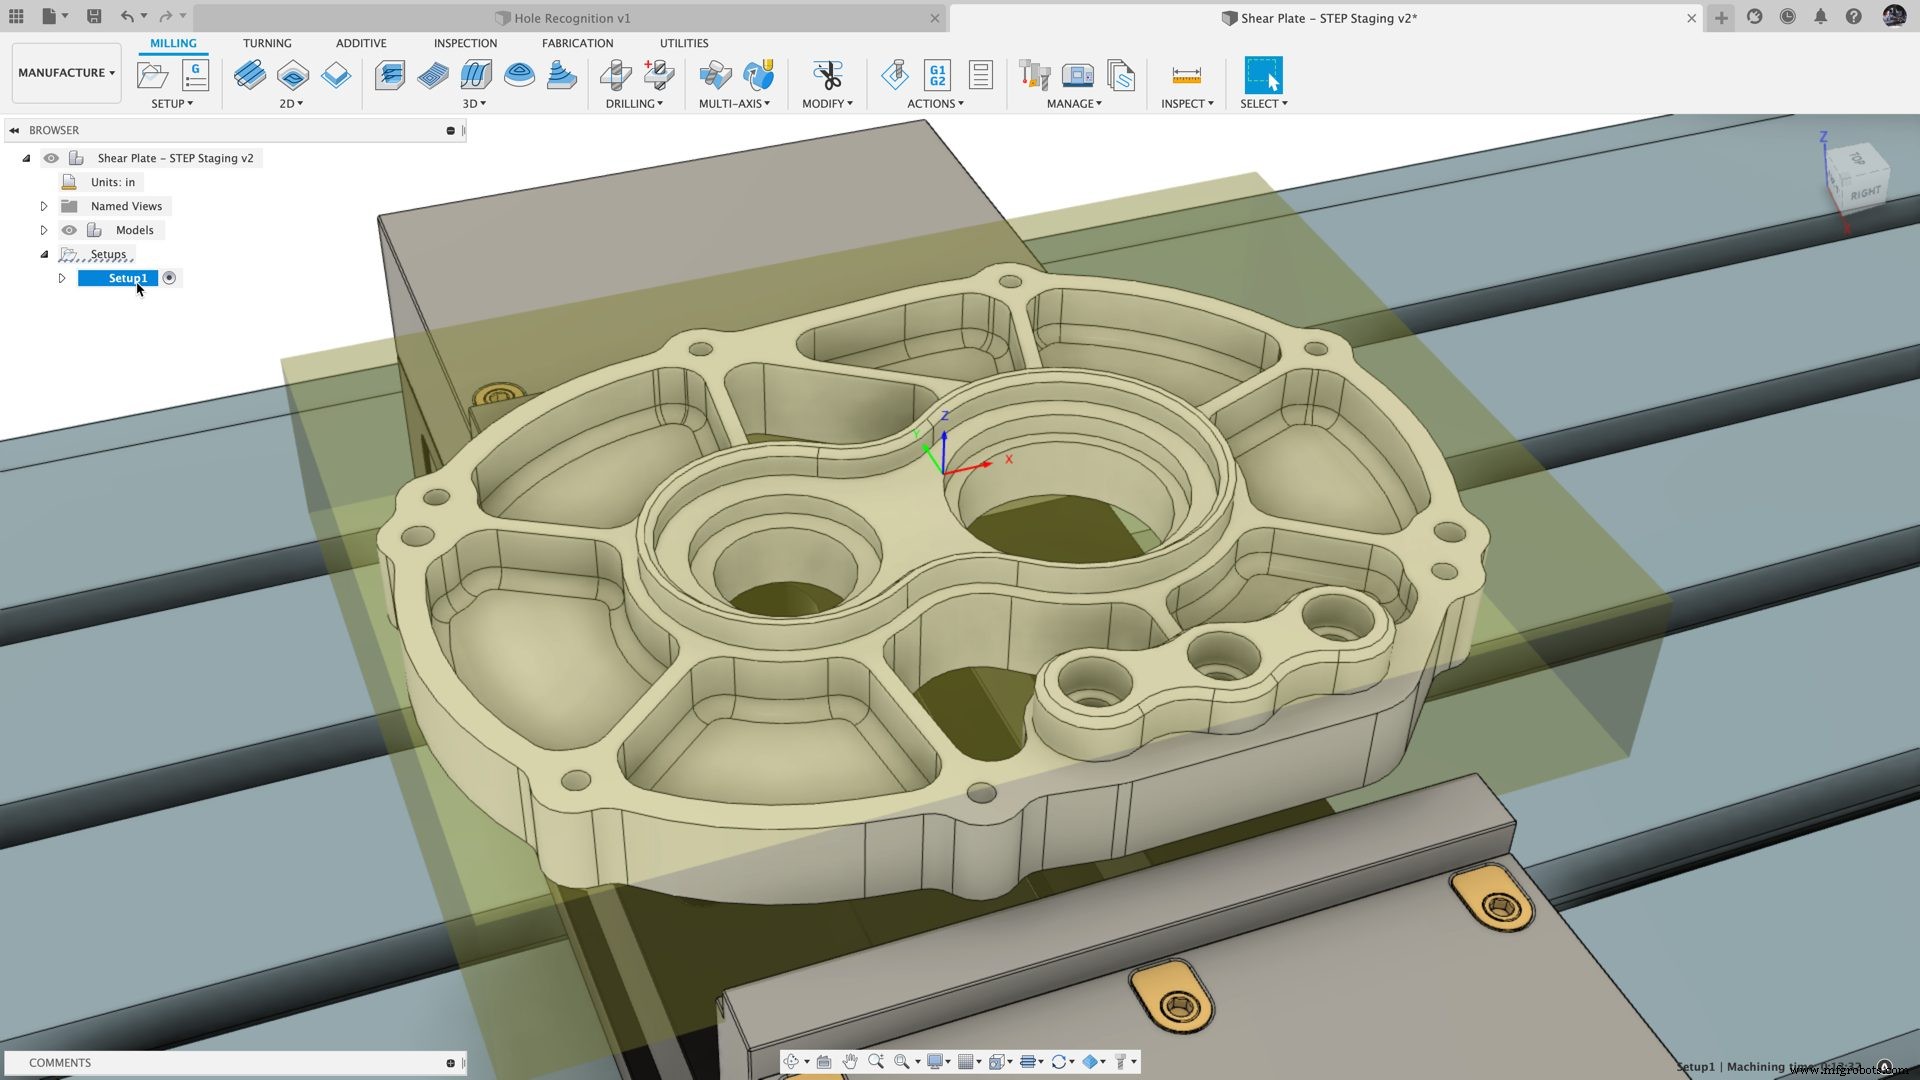
Je kunt elk punt op een blok materiaal definiëren als oorsprongspunt voor een WCS. Eenmaal een oorsprongspoint gevestigd, moet je het binnen je CNC-machine lokaliseren met een kantopsporer, wijzerindicator, tastvoeler of andere lokalisatiemethode.
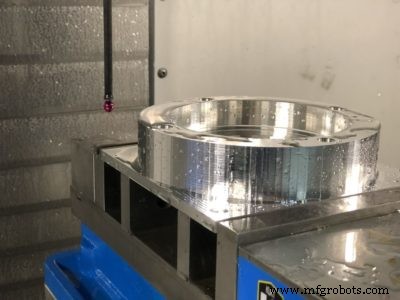
Het kiezen van een oorsprongspunt voor je WCS vereist zorgvuldige planning. Houd deze punten in gedachten tijdens het proces:
- De oorsprong moet mechanisch gevonden worden met een kantopsporer of tastvoeler
- Herhaalbare oorsprongen helpen tijd besparen bij het wisselen van onderdelen
- De oorsprong moet rekening houden met de vereiste toleranties van downstream-bewerkingen
Er zou nog een volledige blog over kunnen gaan over het selecteren van het meest optimale oorsprongspunt, vooral voor elke volgende opstelling als de tolerantie-opstapeling begint te groeien. Zorg dat je rekening houdt met de toleranties van eerdere gefreeste kenmerken, je lokalisatiemechanisme en je machine om ervoor te zorgen dat je eindonderdeel binnen specificatie is.
Hoe CNC- en menselijke coördinaten interactie aangaan
Zoals we hierboven vermeldden, zullen menselijke operators een WCS gebruiken, wat een gemakkelijke set coördinaten biedt voor het schrijven van een CNC-programma. Deze coördinaten verschillen echter altijd van de coördinaten van een machine, dus hoe lijnen de twee op? Met offsets.
Een CNC-machine gebruikt een werk-offset om het verschil in afstand tussen je WCS en zijn eigen home-positie te bepalen. Deze offsets worden opgeslagen in de controller van de machine en zijn doorgaans toegankelijk in een offsettabel.
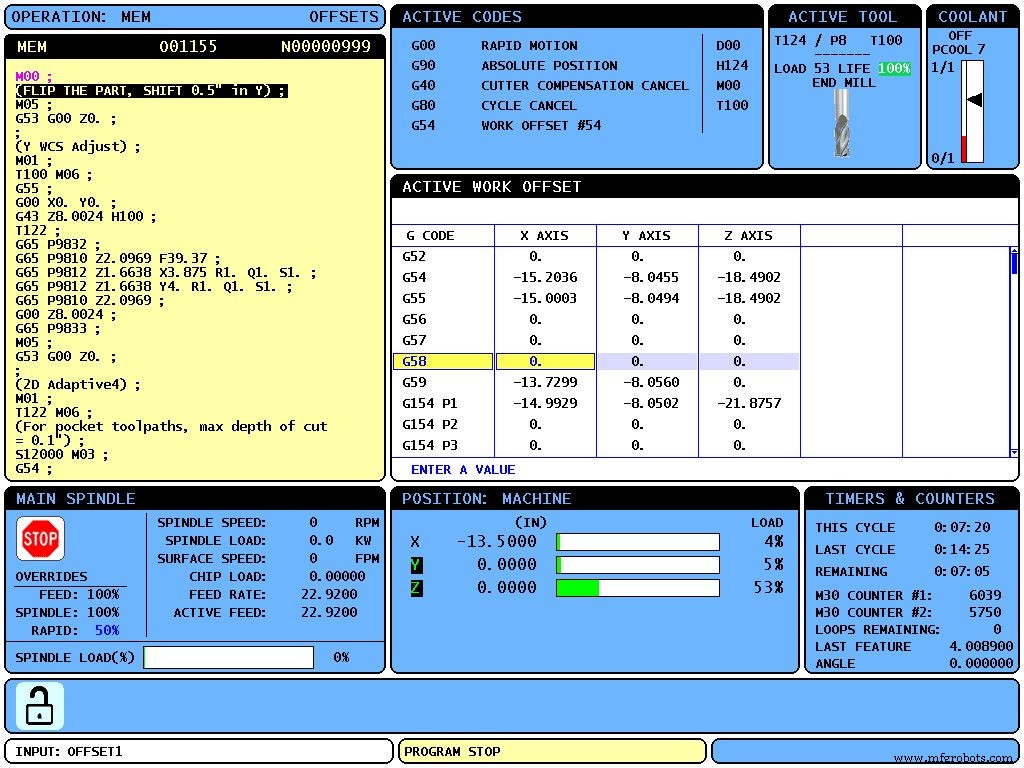
Hier zien we dat verschillende offsets geprogrammeerd zijn: G54, G55 en G59. Wat is het voordeel van meerdere offsets? Als je meerdere onderdelen in één job freest, kan elk onderdeel zijn eigen offset toegewezen krijgen. Dit stelt de CNC-machine in staat om zijn coördinatenstelsel nauwkeurig te relateren aan meerdere onderdelen op verschillende plekken en meerdere opstellingen tegelijkertijd te voltooien.
Gereedschapsoffsets
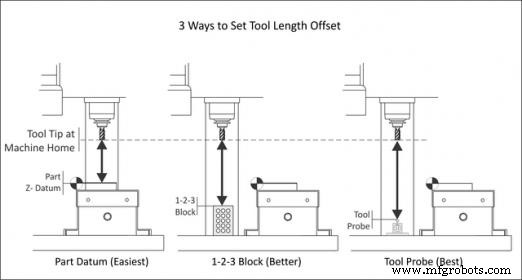
Het is vrij gebruikelijk om meerdere gereedschappen voor dezelfde job te gebruiken, maar je hebt een manier nodig om rekening te houden met verschillende gereedschapslengtes. Het programmeren van gereedschapsoffsets in je CNC-machine maakt dit eenvoudig. Met een geprogrammeerde gereedschapsoffset weet je CNC-machine precies hoe ver elk gereedschap uitsteekt vanaf de spindel. Er zijn verschillende manieren om een gereedschapsoffset vast te leggen:
- Instellen (Jogging). Beweeg het gereedschap van de home-positie van de machine naar de nulpositie van het onderdeel. De afgelegde afstand wordt gemeten en ingevoerd als de offset van het gereedschap.
- Precisieblok. Zet alle gereedschappen op een gemeenschappelijke Z-positie aan de bovenzijde van een 1-2-3-precisieblok dat rust op de tafel van de machine.
- Tasten. Gebruik een tastvoeler om de gereedschapsoffset automatisch te bepalen. Dit is de meest efficiënte methode, maar ook de duurste, omdat het tastapparatuur vereist.
Alles samenvoegen
Nu we al onze coördinatenfundamenten op hun plaats hebben, laten we een reeks voorbeeldjobs doorlopen. We gebruiken een onderdeel dat al handmatig is gefreest om een buitenvorm te definiëren. Nu moeten we een CNC-machine gebruiken om enkele gaten, zakken en een sleuf te boren.
Job 1
We moeten onze assen en oorsprongspunt bevestigen en vestigen:
- Het deel is gespannen in een schroefbank, gebout aan onze machinetafel, en vierkant uitgelijnd aan de machineassen.
- Dit houdt de WCS X-as uitgelijnd met de X-as van de machine.
- De linkerkant van het gezicht zit tegen een Schroefbankstop. Dit vestigt een herhaalbare X-as-oorsprong.
- Omdat een van de bankkaken vastzit, kunnen we deze kak gebruiken om een herhaalbare Y-as-oorsprong te bepalen, met behulp van een kantopsporer of tastvoeler.
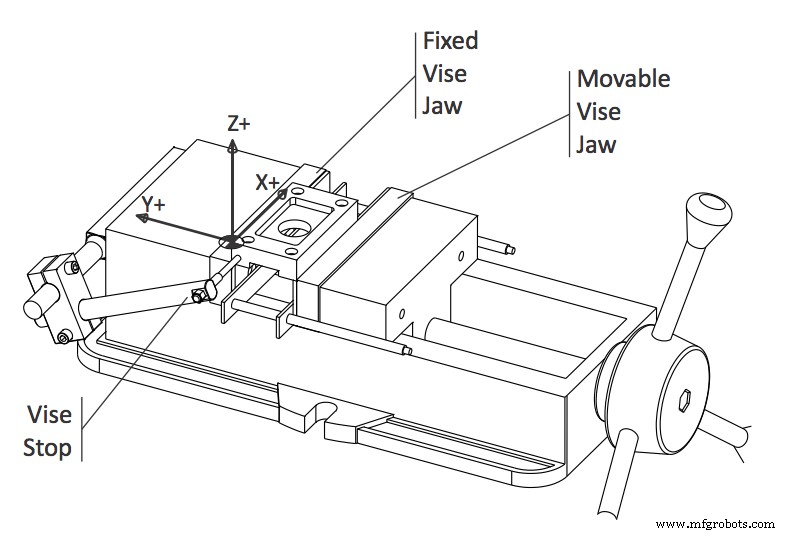
Met onze WCS op zijn plaats begrijpt onze machine nu de positie van het rauwmateriaal ten opzichte van zijn eigen interne coördinaten. Het bewerkingsproces begint met het frezen van de zak en het boren van gaten op de eerste zijde van het onderdeel.
Job 2
Nu moet het onderdeel omgedraaid worden om aan de andere kant te werken. Aangezien we het onderdeel net 180 graden omdraaiden, de buitencontour symmetrisch was, en de vorige X- en Y-offsets herhaalbaar waren, verandert de WCS niet. We gebruiken ook hetzelfde gereedschap, zodat dezelfde Z-offset gebruikt kan worden.
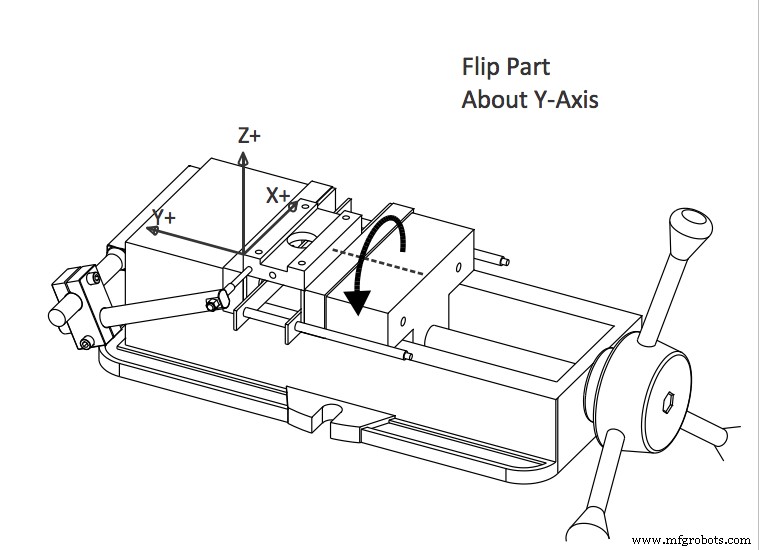
Een belangrijke variabele om hier in gedachten te houden is de spankracht van je schroefbank. Als je dit nog niet in je werkplaats hebt gezien, zullen frezen de gesloten positie van een schroefbank meestal markeren met een zwarte marker of een dynamometrische sleutel gebruiken. Waarom doen ze dit? Om een consistente spandruk te creëren bij het verplaatsen of roteren van onderdelen. Veranderingen in spankracht kunnen leiden tot verschillen in de positionering van een onderdeel of andere fouten zoals deformatie of buigen, afhankelijk van de geometrie van het onderdeel. Aannemend dat onze spankracht min of meer hetzelfde is, kan Job 2 nu gefreest worden.
Job 3
Nu moeten we enkele gaten boren, wat vereist dat het onderdeel op zijn eind staat. Deze rotatie verandert de XY-oorsprong van de WCS niet. We hebben nu echter een kortere afstand tussen ons gereedschap en onderdeel.
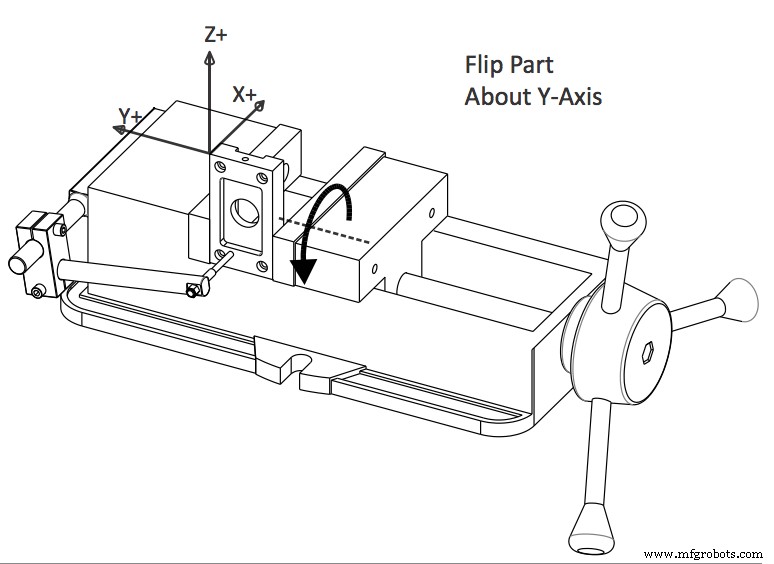
Dit vereist een nieuwe offset die het oorsprongspunt naar de bovenhoek van het onderdeel verschuift. We hebben ook de parallelblokken verwijderd om het greepoppervlak te vergroten en de Schroefbankstop verlaagd, zodat hij verbindt met het gezicht van het onderdeel in plaats van de bodemzak.
We kunnen nog steeds twee van onze oorspronkelijke referentiavlakken hier gebruiken om Job 3 te voltooien.
Dit is een eenvoudig voorbeeld; het onderdeel is vierkant, de XY-oorsprong was herhaalbaar voor alle drie de opstellingen, en zelfs de Z-oorsprong veranderde maar één keer. Maar het gedachteproces van werkstukspanning, herhaalbaarheid en nauwkeurigheid van eerdere kenmerken is belangrijk, en je zult jezelf die basissstappen herhaaldelijk doorlopen.
Klaar voor actie
Je hebt nu de precisie van CNC-coördinatenkennis in je gereedschapsgordel als frees. Gebruik het waar je carrière je ook heen brengt! Werkcoördinatenstelsels (WCS) overbruggen de kloof tussen de interne machinecoördinaten en je CNC-programma. Deze drie systemen werken samen om onderdelen met consistentie en kwaliteit keer op keer precies te lokaliseren en te frezen. Of je nu een Bridgeport, Tormach of Haas bedient, het coördinatenstelsel blijft altijd waar.
Klaar om de coördinaten voor je volgende CNC-project in te stellen met geïntegreerde CAD/CAM-software? Probeer Fusion 360 vandaag nog!
Industriële technologie
- Precisie CNC Verticale Freesmachine – Hoog-Prestatie Hout & Metaal Snijden
- Verticaal CNC Machines Uitgelegd: Hoe Ze Werken en Hun Belangrijkste Voordelen
- Kiezen Voor CNC-frezen: Wanneer Precisiemetaalbewerking Belangrijk Is
- CNC-Freesen Essentiëls: Snelle Referentiegids voor Professionele Operators
- M-TECH: Geavanceerd CNC-besturingssysteem voor Apollo-routers
- CNC-Frezen Beheersen: Precisie Metaalbewerking Uitgelegd
- CNC Frezen Beheersen: Een Uitgebreide Gids voor Precisiebewerking
- CNC Freesmachine vs. CNC Router: Belangrijkste Verschillen & De Juiste Keuze
- Uitgebreide Gids voor CNC G- en M-codes voor Frezen & Draaien
- Complete NCT 201 G-Code Referentie voor CNC Draaibanken en Freesmachines
- Draaicentra ontmaskerd: Hoe moderne CNC-machines complexe productie vereenvoudigen