



Vezellasers Power Up: Snijprestaties Revolutie
Niet alleen domineren vezellasers voor snijapplicaties de markt, hun kwaliteit verbetert ook. Verhoogd laservermogen, snelheid en capaciteit maken nieuwe applicaties mogelijk.
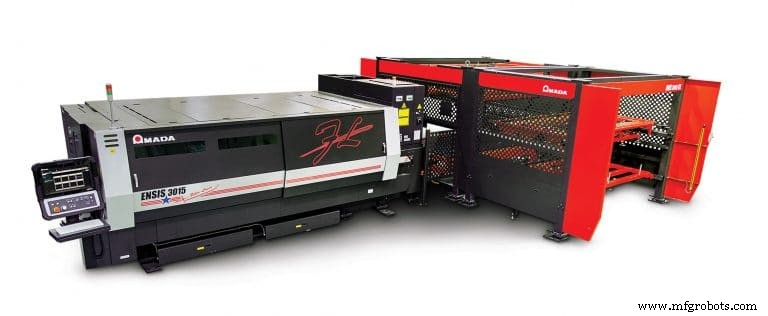
Het implementeren van een compleet lasersnij systeem is geen taak voor onmoedigen. Naast de financiële uitgave, omvatten vereisten planning voor een compleet systeem, niet alleen de laser, volgens Dustin Diehl, laser division product manager, Amada America Inc., Buena Park, Calif. Er is ook het selecteren van de installatielocatie en het verkrijgen van de lasereenheid en apparatuur, inclusief laders, lossers, chillers en besturingen. Tenslotte moet het geïntegreerd worden in de algehele rapportage- en terugkoppellussen. Het resultaat is een systeem capabel van een substantiële ROI in een verrassend korte tijd.
Hoewel CO2-lasers, die de formatieve fase van lasersnijden vertegenwoordigigen, zijn overvleugeld door de nieuwere vezellasers, hebben ze nog steeds een plek in de markt. Jeff Tyl, North American sales manager-fabricatie bij Murata Machinery USA Inc., Charlotte, N.C., legde uit: "Moderne CO2-lasers worden typisch gebruikt voor het snijden van materiaal dikker dan 1" en kunnen een schone snede leveren. Ook, ze zijn niet beperkt door tafelgrootte. Ze zijn nog steeds een belangrijke factor in kritieke industrieën zoals scheepsbouw en defensie, maar de vezellaser is duidelijk de meest populaire keuze voor conventionele plaatmetaalapplicaties."
Terwijl de meeste vezellasers die vandaag verkocht worden in het 1 tot 6 kW bereik liggen, maken hogere vermogen configuraties inroads in selecte applicaties en zullen in marktaanwezigheid blijven groeien. Brendon DiVincenzo, productmanager voor lasers en automatisering bij Bystronic Inc., Elgin, Illinois, merkte op: "Staalservicecentra hebben het avontuur van hogere vermogen eenheden verwelkomd die momenteel een operationele capaciteit in het 10 tot 12 kW bereik hebben. Naarmate snelheden toenemen, zullen we grotere vraag zien."
Vandaag zijn vezellasers typisch onderdeel van een compleet verwerkingssysteem, zoals opgemerkt door Amada's Diehl. "De laser kan niet als een zelfstandige eenheid beschouwd worden. Het moet deel uitmaken van een systeem," zei hij. "We werken met onze klanten om 'de huiswerk te doen' vooraf zodat we een pakket leveren waarin alle modules - laden, lossen, en de eenheid zelf - samen geëngineerd zijn. Vermogen is een deel van de vergelijking, maar afhankelijk van de applicatie, moet het hele systeem overwogen worden."
Vezellasers moeten veelzijdig zijn, in staat om verschillende typen materiaal te verwerken. Bijvoorbeeld, Amada's ENSIS-serie gebruikt proprietair vezellasertechnologie om zowel dunne als dikke materialen te verwerken zonder een snijlinse-wissel of handmatige setup. De 3 kW vezelmotor incorporeert Amada's ENSIS-technologie, die de lasermodus en straalparameterproduct (BPP) optimaliseert op basis van de materiaaldikte die verwerkt wordt. De ENSIS-serie is capabel van hoge-snelheid snijden in dun materiaal, een kerncapaciteit van vezeltechnologie, en kan dikke platen efficiënt verwerken, volgens Amada America.
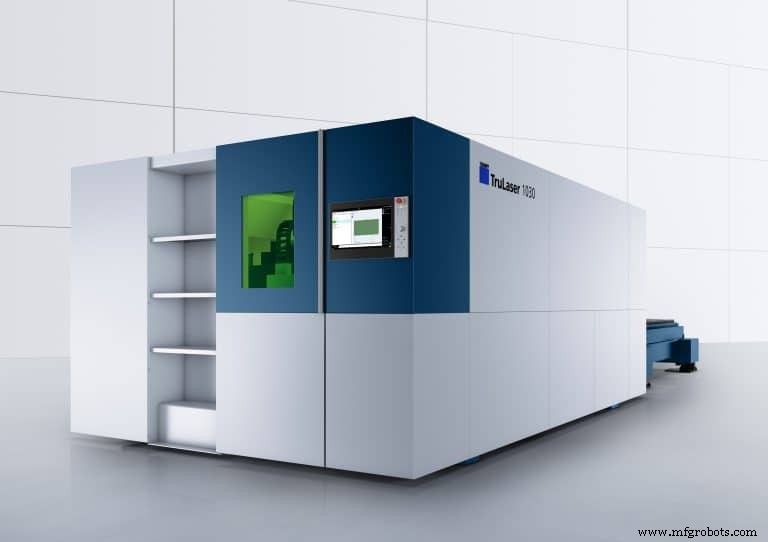
Verbeteringen in snijtechnologie zijn een significante factor in de groeiende populariteit van vezellasers. "De vroege vezel-eenheden hadden problemen met het achterlaten van ruwe randen," zei Mark Bronski, hoofd verkoop voor lasers bij Trumpf Inc. in Farmington, Conn. "Het additionele vermogen en verfijningen hebben geresulteerd in de mogelijkheid om een afwerking te bereiken vergelijkbaar met CO2 in 5/8 tot 3/4" [15,9-19,05 mm] plaat."
Hank White, software systems manager bij MC Machinery Systems Inc. in Elk Grove Village, Illinois, merkte op dat klanten selectief zijn wat laservermogen betreft. "Hoewel we groei in de markt voor 8 kW systemen zien, zijn klanten uitzonderlijk voorzichtig in het bepalen van vermogeneisen voor hun individuele applicatie. Als lagere vermogen eenheden het werk kunnen doen, zullen ze bij die categorie blijven omdat grotere eenheden meer kosten om te kopen en te draaien, en in veel gevallen niet sneller kunnen."
Specialiteit Snijden
Hogere vermogen lasersnijden maakt significante inroads in meer gespecialiseerde gebieden. Deze omvatten 3D-applicaties, gatboren, en spoel- en buisverwerking. Mark Barry, vicepresident verkoop en marketing bij Prima Power Laserdyne LLC, Champlin, Minn., merkte op: "In tweedimensionaal snijden ziet de industrie toegenomen vraag voor 6 kW, maar wanneer het gaat om hoge precisie in applicaties zoals het boren van koelgaten in turbomotor, leveren hogere vermogen QCW (Quasi Continuous Wave) lasers de vereiste precisie."
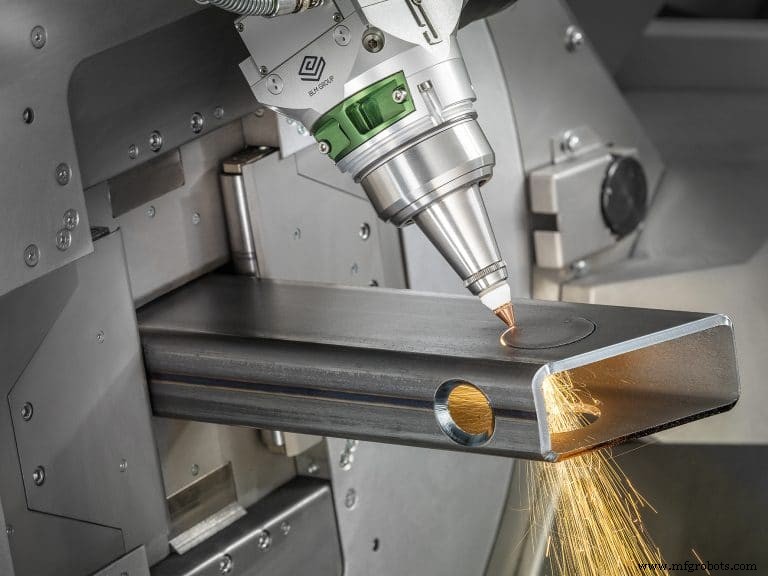
Robert Adelman, North American laser product manager bij BLM Group USA, Novi, Mich., merkte op dat in buissnijapplicaties, vermogeneisen zijn opgeschoven van 3 kW naar 5 kW. "Vezellasers piercen allemaal sneller en snijden sneller, hoewel we niet de uitgangsvermogens gebruiken die typisch zijn in de platte plaatwereld omdat er altijd de andere kant van de buis is om te overwegen," zei hij. "Dit geldt voor zowel conventionele 2D machines als 3D eenheden tot 45°. Afhankelijk van de machine, variëren diameters van 1/2 tot 24" [12,7-610 mm] OD, en grotere machines kunnen ook boren en tappen."
LaserCoil Technologies LLC, van Napoleon, Ohio, koopt lasers om te integreren in spoelblanking operaties. Jay Finn, GM en CTO, stelde: "We gaan omhoog in vermogen wanneer we comfortabel zijn met de optica. We gebruiken momenteel een 8 kW laser voor systemen die materiaal van 0,5 tot 35 mm verwerken terwijl de gewenste rand geproduceerd wordt. Meeste van onze systemen hebben meerdere koppen en omvatten complete materiaalhandelingssystemen."
Automatisering Gecombineerd met Lasers
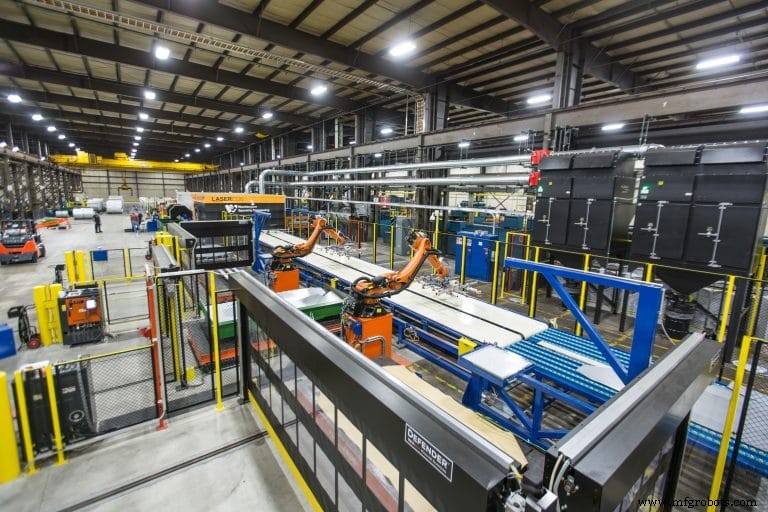
Met vezellasers is automatisering een feit. Het is mogelijk voor een kleine winkel om te beginnen met een eenvoudig laadsysteem. Echter, al snel treedt de realisatie dat meer componenten nodig zijn om het volledige potentieel te bereiken. Het wordt dan duidelijk dat een goed deel planning en toewijding vereist is.
Een van de primaire overwegingen betreft ruimte. Lasers hebben een toegewijde gebied redelijk vrij van contaminanten en groot genoeg om voorziening te bieden voor eventuele toevoeging van verdere automatiseringsapparatuur. Amada's Diehl merkte op dat het wij is om "dollars per vierkante voet te schatten. Voordat je begint, maak je vertrouwd met de verschillende modulaire systemen om te begrijpen hoe de installatie zal voortschrijden. We verkopen zelden zelfstandige lasers. De systemen die we leveren zijn gericht op zowel expansie als flexibiliteit. Gegeven de productiesnelheden, is de primaire uitdaging het beheer van de stroom delen die van de machine afkomen."
DiVincenzo van Bystronic was het eens. "Automatisering is een significante factor voor zowel grote OEM's als kleine winkels, hoewel ze verschillen in procesbehoeftes," zei hij. "Bijvoorbeeld, een staalservicecentrum is primair bezig met kwantiteit, in termen van 'tonnen over het laserbed,' terwijl een jobshop zoekt naar snelheid en efficiënte materiaalstroom." De verscheidenheid aan componenten heeft het mogelijk gemaakt voor gebruikers om individuele automatiseringsstrategieën te ontwikkelen die aan hen passen.
Tyl van Murata Machinery merkte op: "We verkopen drie variëteiten systemen, breder gesproken. De palletlader, een toren met vier of acht lades, en een deelsorteringssysteem. De toren levert de voorraad, en het deelsorteringssysteem voordert gesneden delen naar het volgende station. Kijkend naar de toekomst, zien we hybride lasers met meerdere functies in populariteit stijgen." Kleine winkels kunnen door kosten beperkt zijn. "Winkels die verschillende materialen gebruiken, kunnen in het spel komen door een enkele palletlader te programmeren," zei Tyl. "Naarmate hun bedrijf toeneemt, wordt automatisering onweerstaanbaar dankzij de snelle ROI."
Naarmate snijautomatisering verhoogde productie drijft, is verdere automatisering noodzakelijk. "Downstream verwerking is de volgende grens, inclusief randaanwerking en vormen," stelde White van MC Machinery Systems. "De sleutel tot succes is de ontwikkeling van software die modules van verschillende fabrikanten samen kan trekken via een geünificeerd programma."
De veel verschillende vormen en configuraties van buizen vereisen een meer gespecialiseerde benadering. "Conventioneel, waren machines niet capabel van bundel laden custom vormen in buislasers," legde Adelman van BLM Group USA uit. "Vandaag, kunnen buislasers bundel-laden een speciale vorm als 'peanut' automatisch. Met gespecialiseerde camera's kan de machine de oriëntatie van de buis detecteren om correcte spanning te garanderen, alsook correcte deeloriëntatie."
"Flexibiliteit is de sleutel in spoelverwerking," legde Laser-Coil's Finn uit. "Elk systeem dat we verkopen werkt in continue en index modi en kan interface met elk type stapelen. Ook, we hebben onze modules ontworpen om dezelfde voetafdruk te hebben als oudere mechanische blanking apparatuur om het updateproces te vergemakkelijken."
Barry van Prima Power Laserdyne vat het samen: "Als je lasersnijden gaat hebben, ga je automatisering hebben. De laser is geen discreet item, het is een component."
Besturingen, Automatisering en Operators
Ondersteunend de drift naar geautomatiseerde lasersnijsystemen zijn een verscheidenheid aan gesofisticeerde besturingen die geïntegreerd moeten worden. "Het ideale besturingsparadigma betreft een naadloze integratie met ERP-systemen, daarmee verspilling in administratieve processen eliminerend. Cruciaal voor succes is totale continue monitoring, alsook onderhoudswaarschuwingen. Het doel is nul ongeplande downtime," stelde Trumpf's Bronski.
Moderne automatiseringssystemen hebben de status van de operator sterk verbeterd. Dit is zichtbaar in de evolutie van besturingen in geïntegreerde systemen. Diehl van Amada America merkte op: "Twintig jaar geleden was een lasersysteembesturing zo complex als een vliegtuigcockpit. Nu is het meer als een iPad, met touchscreen-interface en betere graphics. De systemen hebben een betere bewerkingsfunctie en verbeterde feedback. De operator kan op afstand servicetoestanden, servicegeschiedenis en alarmstatus voor verleden of huidige alarmen monitoren."
Bystronic's DiVincenzo merkte toegenomen klantvraag voor gestandaardiseerde besturingen op. "Klanten eisen compatibele besturingen die niet alleen met het lasersnijssysteem kunnen interfacen maar ook met andere machines en ERP-systemen, werkorders verwerken en data en delen naar de volgende operatie leiden." White was het eens en merkte op: "Als het aankomt op de processor, hebben alle bouwers hun eigen 'geheime saus.' Toch komt standaardisatie, maar met het komt beveiliging cruciaal."
Besturingen en software hebben een enorme verschil gemaakt in spoelverwerking. Softwaresystemen kunnen een nest berekenen op basis van het optimale snijpatroon voor een bepaalde spoelbreedte, alsook de spoelbreedte bepalen die de beste opbrengst biedt. Finn legde uit: "Het eindnest is afhankelijk van het spoelvoedingsproces. De voorste rand moet overeenkomen met de eindrand. Om adoptie te vergemakkelijken, hebben we software ontwikkeld om nesten en snijpadoptimalisatie te automatiseren. Dit maakt het minder intimiderend om lasers in uw operatie te brengen."
Besturings- en softwaresystemen hebben ook uitgebreide vooruitgang gecreëerd in het manipuleren van de laser. "Er is een enorme verbetering in changeover-tijd voor zowel conventionele als complexe delen. We kunnen nu vermogen op een puls-per-puls basis veranderen met een reactietijd letterlijk buiten milliseconden," zei Barry van Prima Power Laserdyne. "Dit heeft ons in staat gesteld immense flexibiliteit in multi-doeleinden operaties te verwerven. Bijvoorbeeld, we zijn in staat om niet alleen elke vorm gat op elke hoek te produceren maar ook van boren naar lassen te schakelen. Door het vermogen en de pulsatie aan te passen, zijn we ook in staat om nieuwe materialen te hanteren inclusief koolstofmatrixcomposiet (CMC)."
Besturingen hebben ook flexibiliteit in het verwerken van buismaterialen gevorderd. "De nieuwste geïntegreerde systemen nemen het werk van de machine en hebben het verplaatst naar het productieplanningsstadium," zei Adelman van BLM Group USA. "Nu kan nestsoftware niet alleen delen in jobs nesten maar ook selecteren welke opties nodig zijn (zoals letsel naad oriëntatie op buizen) om een complete productierun te creëren, terwijl een novice operator zich kan richten op het beheren van materiaalladen en deelverpakking. De besturingsfuncties kunnen productieschema's creëren en nauwkeurige jobtijden en kosten berekenen. Om ervoor te zorgen dat onze klanten in staat zijn te profiteren van de vele besturingscapaciteiten, bieden we training op zowel onze faciliteit als onze klantensites."
Kwaliteitsverbeteringen in Vezellasers
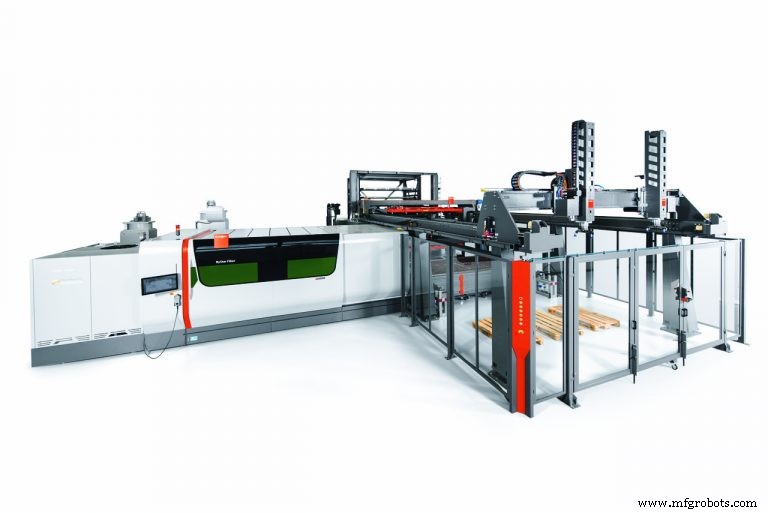
Dankzij de combinatie van vermogen en besturingskenmerken, hebben vandaag de vezellasers de curve opgeschoven, voor zover kwaliteit betreft. Tot een bepaalde mate is dit te danken aan gebruikerservaring en besturingscapaciteit in het definiëren van de juiste parameters voor specifieke materialtypen. "Stroomtechnologie, verbeteringen in het gebruik van diodes en optica, en meer zorg in het definiëren van de mengsel van gassen hebben alle bijgedragen," volgens MC Machinery Systems' White. "Zelfs met de verbeteringen aan de laserkop, is de kostenevergelijking nog steeds aanwezig, en sommige gebruikers voelen dat het economischer is om een opvolgende afwerkingsproces in te zetten dan de moeite te doen de laser te regelen."
Twee van de belangrijkste factoren in kwaliteitscontrole zijn preventief onderhoud en materiaalbeheer, volgens Bronski van Trumpf. "De complexiteit van lasersystemen eist een hoge graad van preventief onderhoud, en training is absoluut essentieel. Een andere sleutelfactor heeft te maken met het betrokken materiaal in het proces. Gebruikers moeten inspecteren wat ze krijgen om hoge kwaliteit te garanderen of ze zullen verliezen op prestaties."
Amada America's Diehl citeerde het belang van gasmenging. "Het gebruik van de juiste mengsel van gassen kan de rijkwaliteit verbeteren tot het elimineren van secundaire operaties. We zien de toenemende populariteit van in-house stikstofgeneratie met behulp van filtratie, boosterpompen en opslagtanks. Er is ook een trend naar deelinpectie door 3D imaging en visiesystemen."
De balans van snelheid tegen kwaliteit blijft een primaire overweging. Naarmate systemen gevorderd zijn, hebben pogingen om kwaliteit bij hoge snelheid te behouden het gebruik van hoge-precisie lineaire aandrijvingen in plaats van tandwiel en pignon, en de incorporatie van servomotoren ingesloten. Real-time inspectie is cruciaal in buis- en spoeloperaties. Scannen kan nu wringen in buisvoorraad detecteren en aanpassen om te compenseren. evenzo kan spoelvoorraad "on the fly" geïnspecteerd worden om correcte kwaliteitscontrole te garanderen. DiVincenzo van Bystronic vat de economie van kwaliteit samen: "Het gaat niet meer om de kosten van arbeid maar de snelheid van arbeid."
Naarmate verbeteringen in lasersnij- en automatiseringstechnologie voortschrijden, zullen fabricagebedrijven en andere eindgebruikers geconfronteerd worden met een verscheidenheid aan keuzes die niet alleen de snijoperatie zullen beïnvloeden maar, in het geval van OEM's, het gehele productieproces. De snelheid van de laser en het avontuur van meer uitgebreide automatisering mag wel voor fabricage doen wat de montagelijn voor automotieve productie deed.
De Eindgebruikerservaring: Hatco Corp.
Gevestigd in Milwaukee met productiefaciliteiten in Sturgeon Bay, Wis., is Hatco Corp. een fabrikant van commerciële voedselbedieningsapparatuur. Het maakt voedselverwarmer, voedselpresentatie, broodroosters en andere producten. Productielotten variëren van honderden eenheden voor plaatsing in convenience of fast-food restaurants tot een enkele speciaal uitgeruste verwarmer voor een bepaalde faciliteit. Het bedrijfsmotto is "Een economische bestelhoeveelheid van één."
In het streven naar dat doel, heeft het bedrijf continu zijn productiefaciliteit uitgebreid en bijgewerkt met de nieuwste apparatuur en technieken.
Volgens Steve Christoferson, Hatco vicepresident productie, "veel fabrikanten en winkels neigen ertoe 'deel-gerichte' te zijn en zien de individuele delen als einddoelen op zich. Bij Hatco zijn onze processen product-gedreven en, omdat onze mensen het gehele proces onder één dak kunnen zien, is er een constante bewustzijn van het handhaven van strakke voorraadscontroles en efficiënte productiestroom."
Hatco's ervaring met lasers gaat ver genoeg terug dat Christoferson zich herinnert "de trage snelheid van de vroege lasers was pijnlijk om te bekijken. Nu, dankzij snelheid en kwaliteit, is vezel de toekomst."
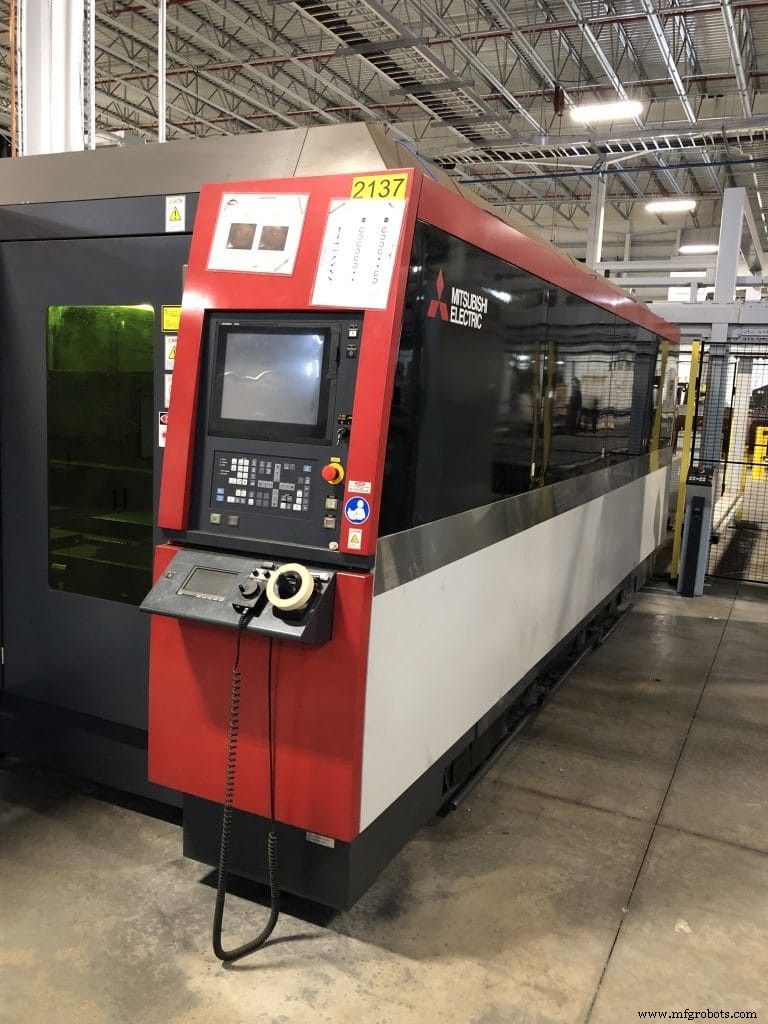
Op dit moment gebruikt Hatco vier Mitsubishi lasers, waarvan drie CO2 en de nieuwste een 4 kW vezellaser. Het verwerkte metaal omvat meer dan 100 verschillende formaten en diktes, van plaat tot 24 en 28 gauge en omvat roestvrij en zachte staal alsook aluminium. Toleranties kunnen zo strak zijn als 0,0001" (2,54 µm). "Omdat zoveel van de delen die we fabriceren driedimensionaal zijn, moeten we letterlijk het deel 'uitvouwen' om het juiste snijpatroon te bereiken. We gebruiken dynamische nesting om opbrengsten uit de grondstoffen te optimaliseren," merkte Christoferson op.
De lasers bevinden zich in een toegewijde sectie van de fabriek. Een Mitsubishi "River" FMS verplaatst materiaal in en uit. "Het duurde een vol jaar werk om over te gaan op het geautomatiseerde systeem dat we wilden," zei Christoferson. "We kozen voor een 4 kW vezelsysteem als het meest economisch voor onze doeleinden. Werk wordt toegewezen aan elk van de vier lasers op basis van het type en de dikte van het materiaal en de kwaliteit van de snede die bereikt kan worden." Het lasergebied was ontworpen om toekomstige expansie toe te laten en ligt angrenzend aan downstream processen voor afgraten (wanneer nodig) en buigen.
Wat kwaliteit betreft, merkte Christoferson op dat "elke operator een inspector is." Hatco-werknemers zijn getraind in meerdere productiedisciplines om de complexiteiten van het proces te begrijpen en in staat te zijn in te grijpen als er problemen gespot worden. Verschillende jaren geleden werd het bedrijf door de werknemers overgenomen, en er is een "eigen belangen" aan de kant van iedereen.
Dave Rolston, Hatco-president, was voorheen hoofd engineering en kan vaak op de productievloer gezien worden. "We zijn uitzonderlijk trots op de kwaliteit van onze apparatuur en de mate van automatisering die we in ons lasergebied hebben bereikt," merkte Rolston op. "Maar, op de eindstreep, is het de vaardigheid en trots van onze mensen die ons 'best in class' houdt."
Automatisering Besturingssysteem
- De definitieve gids voor het kiezen van een fiberlasersnijmachine
- Fiber Lasersnijmachines: Levensduur, Prestaties en Onderhoudsinzichten
- Waarom Fiber Lasersnijmachines CO₂-lasers Overtreffen in Precisie en Efficiëntie
- Fiber Lasersnijmachines: Precisie en Efficiëntie in Bladmetaalfabricage
- Robot Vezel Lasersnijden vs Plasma Snijden: Belangrijkste Verschillen & De Juiste Keuze Maken
- 5 Belangrijkste Voordelen Van Laser Snijden Voor Moderne Productie
- Lasertechnologie begrijpen: een uitgebreide gids voor snijden en graveren
- 5 cruciale voordelen van laserbuissnijden voor precisiefabricage
- Van Waterstraal naar Vezellaser: Nieuwe Productiepotentie Ontgrendelen
- Essentieel Vezellazersnijmachine Onderhoud: Best Practices & Tips
- Vezel Lasersnijden: Productie Efficiëntie en Precisie Revolusionerend